
射出成形について重要な点があります。金型は単にプラスチックを流し込む箱ではありません。それは製造工程全体の心臓部なのです。金型に問題があれば、他のすべてが無意味になります。
その品質は、下流工程すべてに影響を及ぼします。最終製品の寸法が狂い、表面は粗く、ムラが生じます。各部品の機械的強度も低下する可能性があります。さらに、生産速度が低下し、金型自体の摩耗も早まります。たった一つの金型に、これほど多くのものがかかっているのです。
では、射出成形金型の良し悪しを実際に左右する要素とは何でしょうか?詳しく見ていきましょう。
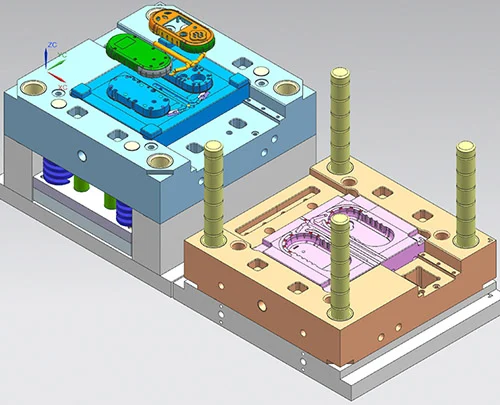
金型設計
金型の良し悪しを分ける要素を詳しく見ていきましょう。すべては設計段階から始まります。設計上の欠陥は後から修正できません。悪い設計を機械加工でごまかすこともできません。つまり、設計段階が基本なのです。
空洞およびコア構造の設計
キャビティとコアが主役です。これらがプラスチックの形状を決定づけます。寸法精度、正確な形状、壁面に付ける抜き勾配、コーナー半径など、すべてが最終製品の外観と寸法仕様への適合性を左右します。
もう一つ重要な点があります。レイアウトが重要です。1つの金型に複数のキャビティがある場合、それらの間隔と配置によって、溶融プラスチックの流れの均一性が左右されます。レイアウトが不均衡だと問題が発生します。部品のサイズがばらつき、材料密度もバッチ全体で変動します。ある部品は丈夫でも、次の部品は弱いといった具合です。
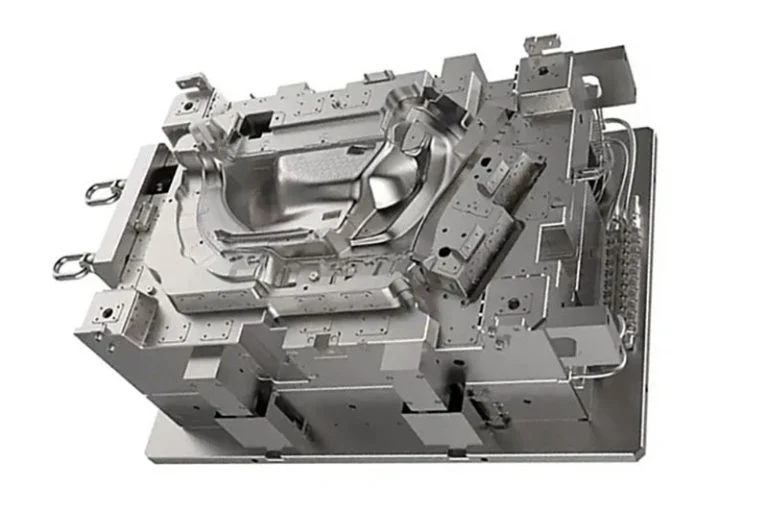
ランナーシステム設計
ランナーシステムは、いわば配管のようなものです。メインのスプルー、分岐するランナー、各キャビティに樹脂を供給するゲート、そして最初に冷却されたプラスチックを捕捉するコールドスラグウェルなど、すべてがランナーシステムを構成しています。この経路全体が、機械のノズルからキャビティへと溶融樹脂を導きます。その設計は非常に重要です。ランナーに不具合があると、キャビティへの樹脂の充填が不十分になったり、全く充填されなかったりします。
冷暖房システムの設計
覚えておくべき数字があります。冷却工程は成形サイクル全体の60%以上を占めます。つまり、ほとんどの時間を冷却に費やしているということです。そのため、優れた冷却システム設計は2つの大きなメリットをもたらします。1つは、サイクルタイムを短縮することで生産速度を直接的に向上させること。もう1つは、成形品が固まる際にどれだけ反ったり変形したりするかを直接制御することです。冷却を誤ると、すべての成形品が歪んでしまいます。
通気システムおよび誘導/位置決め機構の設計
空気が閉じ込められるのはよくあることです。換気システムを通してその空気を排出しないと、目に見える欠陥が生じます。気泡、圧縮された熱風による焦げ跡、プラスチックが端まで達しないショートショット、2つの流動先端がうまく合流しない弱いラインなどが見られるでしょう。最悪の場合、圧縮された空気が非常に高温になり、鋼製のキャビティ表面を実際に焼損させたり、穴を開けたりすることがあります。そうなると金型は使い物にならなくなります。
それとは別に、ガイド機構と位置決め機構が必要です。これは、ガイドピン、ブッシング、位置決めロックなどで構成されます。これらの部品によって、金型の左右の半分が毎回同じように閉じることが保証されます。また、キャビティとコアの位置ずれも防止します。ガイドシステムがないと、部品に段差やずれが生じてしまいます。
金型材料
世界最高のデザインであっても、使用する鋼材が間違っていれば、金型は失敗に終わります。材料選びは後回しにできるものではありません。それは不可欠な前提条件です。金型の硬度、耐摩耗性、耐腐食性、耐熱性、耐衝撃性は、材料選びによって決まります。間違った選択をすれば、他のすべてがうまくいかなくなります。
空洞およびコア材料
ここはプラスチックが鋼材に接触する部分です。したがって、どちらを選ぶかは作業内容によって異なります。
標準部品や少量生産の場合は、あらかじめ硬化処理されたプラスチック金型用鋼材を使用します。P20や718などが挙げられます。これらは美しく研磨でき、耐摩耗性にも優れ、価格も手頃です。まさに主力材料と言えるでしょう。
しかし、大量生産の場合、あるいは透明部品の場合、あるいは高光沢の鏡面仕上げが必要なものの場合はどうでしょうか?そんな時は、S136やNAK80のような鏡面仕上げ鋼材を使うことになります。これらは別格です。文字通り鏡のように磨き上げることができ、腐食にも強く、何百万回もの摩耗にも耐えます。価格は高くなりますが、それに見合った性能が得られます。
具体的な注意点があります。一部のプラスチックは腐食性があります。PVCとPOMはその代表例です。これらの素材からは、標準的な工具鋼を腐食させる化学物質が放出されます。これらの素材を使用する場合は、金型キャビティに耐腐食性のステンレス鋼を使用する必要があります。そうしないと、金型表面が錆びたり、穴が開いたり、劣化したりします。部品の見栄えが悪くなるだけでなく、金型もすぐに使えなくなってしまいます。
金型ベースおよび構造部品
成形はキャビティで行います。金型ベースはそれを保持する役割を果たします。つまり、金型全体の支持構造です。通常、45番鋼のような良質な炭素構造用鋼で作られています。ベースには高い強度と剛性が求められます。射出成形機の強力な型締め力に耐え、曲がったりたわんだりしてはいけません。ベースが変形すると、型締め力が低下し、成形品にバリが発生します。
次に、可動部品があります。エジェクタピン、エジェクタスリーブ、ガイドピン、ガイドブッシュなどです。これらには特殊な鋼材が必要です。極めて硬く、耐摩耗性に優れていなければなりません。何百万回も往復運動を繰り返すため、寸法安定性が非常に重要です。安価で低品質なピンやブッシュはすぐに摩耗し、変形したり焼き付きを起こしたりします。そうなると、エジェクタが詰まったり、ガイドがずれたりして、生産が停止してしまいます。ですから、ここでは高品質の部品を購入しなければなりません。これは譲れない条件です。
熱処理と 表面処理
ここで、生の鋼材が本物の道具へと生まれ変わります。熱処理と表面処理は必須の工程です。これらこそが、金型に強靭な強度を与えるのです。
まず熱処理について考えてみましょう。焼き入れ、焼き戻し、浸炭、窒化といった工程のことです。これらの工程は、鋼の最終的な硬度と内部応力状態という2つの要素を直接的に決定します。これらの工程を誤ると、深刻な結果を招きます。金型は十分な硬度が得られず、すぐに摩耗してしまいます。さらに悪いことに、内部応力によって金型が加工中や生産圧力下で歪んだり、ひび割れたりする可能性があります。ひび割れた金型は使い物になりません。
次に、表面処理について見ていきましょう。これは、キャビティの最外層で行われる処理です。研磨、クロムメッキ、窒化処理、チタンメッキなどです。それぞれに目的があり、キャビティの表面仕上げを向上させ、耐摩耗性を高め、腐食を防ぎます。
しかし、ここでは精度が重要です。研磨精度が雑だと、部品表面が粗くなります。表面が粗いと、成形品の取り出しが困難になり、部品がくっついてしまいます。プラスチックに不適切な表面処理(例えば、PVCに防錆処理を省略するなど)を選択すると、金型の摩耗が著しく加速します。キャビティが侵食されてしまうのです。したがって、処理は材料と用途に合わせて適切に行う必要があります。近道はありません。
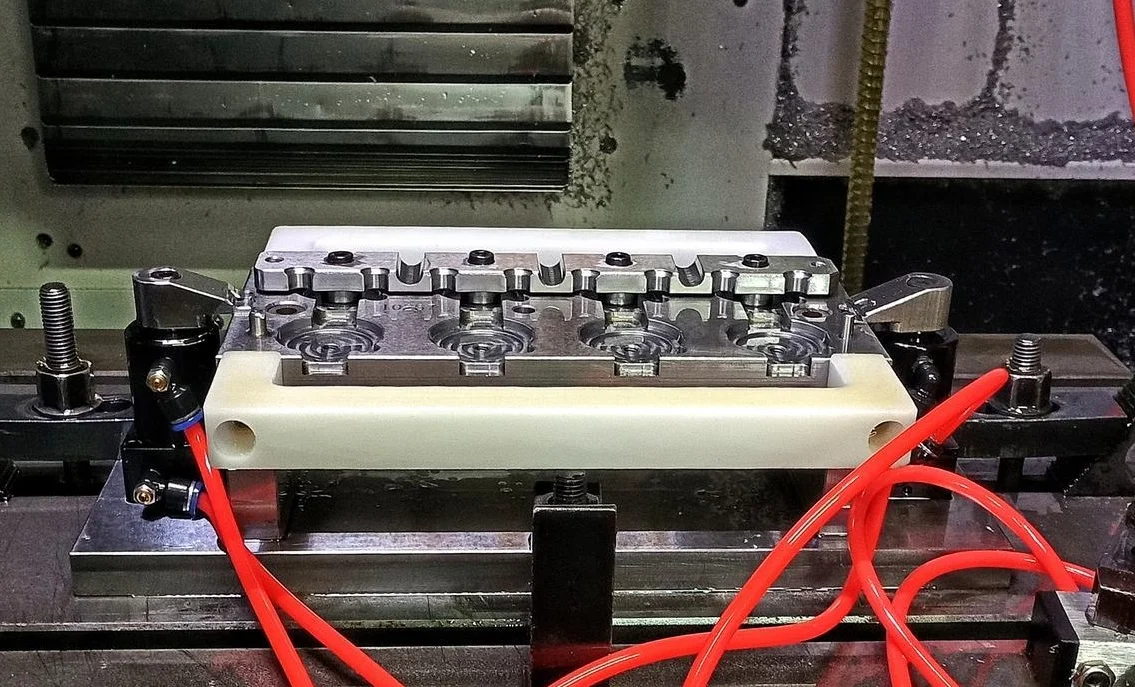
機械加工および製造の精度
完璧な設計をしても、最高の鋼材を選んでも、加工精度が悪ければ、金型は使い物にならない。それだけのことだ。加工精度は、理論と実際の金属加工が交わる点にある。最終的な結果を左右するのは、設備、工程計画、そして機械を操作する人の3つだ。
精密加工装置
コアキャビティは、専用の機械で切削されます。CNCフライス盤、マシニングセンター、放電加工機(EDM)、ワイヤ放電加工機、平面研削盤などです。それぞれの機械には、独自の精度限界と安定性があります。工作機械に何らかの不具合(摩耗したボールねじ、ガタつきのある摺動面、主軸の振れなど)があると、その誤差が金型部品に直接刻み込まれてしまいます。後から修正することはできません。機械の精度が、加工者の精度となるのです。
機械加工プロセスの合理性
工程順序は非常に重要です。ただ切削して運任せにしてはいけません。正しい手順は、荒削り、熱処理、仕上げ加工、研削、そして研磨です。工程を省略したり、順番を間違えたりすると、金型鋼に内部応力が発生します。これらの応力は隠れたままではいられません。製造中、あるいは最終加工中に金型が変形する原因となります。
具体的な落とし穴をいくつか挙げます。放電加工(EDM)は、放電によって空洞を削り取ります。パラメータが間違っていると、表面が粗く、凹凸のある仕上がりになります。ワイヤー放電加工(ワイヤーEDM)は独特の仕上がりになります。研磨が粗すぎると、空洞の壁面がひどい状態になります。そして研磨はどうでしょうか?徹底的かつ体系的に行わないと、鏡面仕上げにはなりません。さらに悪いことに、一箇所を研磨しすぎると、寸法精度を損なう可能性があります。そのため、すべての工程を厳密に管理する必要があります。
寸法公差および幾何公差の管理
これが肝心な点です。金型部品一つひとつに寸法公差があり、それを厳守しなければなりません。しかし、それだけでなく、幾何公差もあります。2つの面間の平行度、ピンと面の垂直度、穴と軸の同軸度などです。これらのいずれかが仕様から外れると、深刻な問題が発生します。部品の出来上がりが悪くなり、金型が不均一かつ急速に摩耗します。最悪の場合、金型が破損し、固着したり、ひび割れたりします。
オペレーターのスキルレベル
ここに、耳の痛い真実があります。機械は自動で動くわけではありません。金型加工は、熟練した人間が操作する高精度機械を必要とする、いわばハイブリッドな技術です。オペレーターの技術経験、細部への注意力、責任感――これらはソフトスキルではなく、生産における重要な要素です。世界最高水準の5軸フライス盤があったとしても、オペレーターが不注意だったり経験不足だったりすれば、工具を破損させたり、ワークオフセットの設定を誤ったり、重要な寸法を見落としたりするでしょう。どんな機器や工程も、オペレーターのスキル不足や注意力の欠如を完全に補うことはできません。操作盤を握る人間こそが、最終的な決定権を握っているのです。
アセンブリ デバッグ
すべての部品が完璧に加工されました。次はそれらを組み立てる番です。組み立てとは、個々の部品が一体となって機能するシステムとなる過程です。そして、実際に良質な部品が作れることを確認するために、デバッグ(試作成形)を行います。
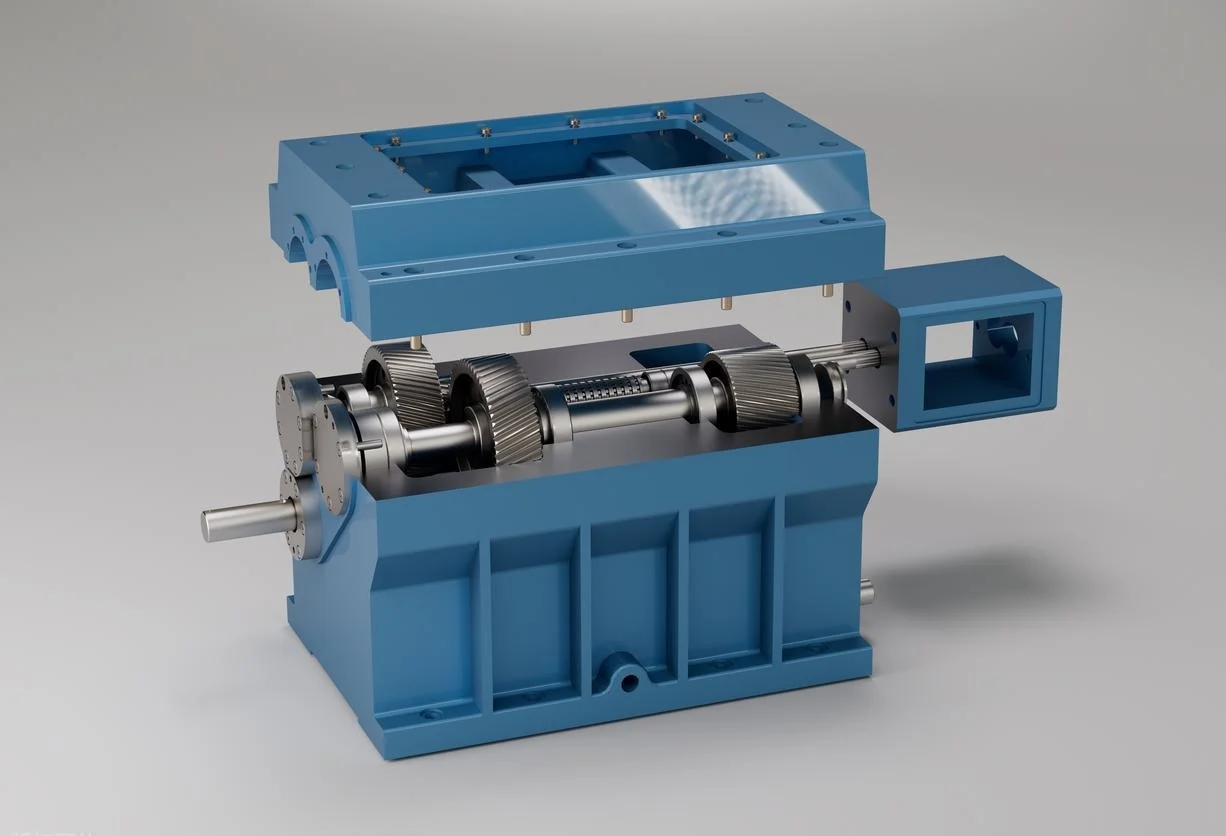
組立精度
これはいい加減な作業ではありません。嵌合クリアランスは重要です。ピンがきつすぎると焼き付きを起こし、緩すぎるとぐらつきます。また、アセンブリ全体にわたって平行度と垂直度にも注意を払います。金型ベース、キャビティとコア、ガイドピンとブッシング、エジェクタプレート、ランナーシャットオフなど、すべてが正確に位置合わせされている必要があります。
これらの公差のいずれかが少しでもずれると、すぐに影響が出ます。成形品にバリや成形不良が生じ、金型の動作が不安定になり、固着や詰まりが発生します。最初の1000サイクルで摩耗が劇的に加速します。しかし、正しく設定すれば、すべてがスムーズに動作し、金型は毎回しっかりとした正確な音を立てて閉じます。
試作成形とパラメータデバッグ
ここで理論が実践に移ります。金型を組み立て、取り付け、試作を行います。目標は体系的な調整です。推測に頼るのではなく、一度に一つの変数だけを変更します。
重要なパラメータは、射出圧力、射出速度、金型温度、保圧、冷却時間です。試作品を観察し、寸法を測定し、特定の欠陥を探します。ショートショットは、キャビティが充填されていないことを示します。反りは、冷却が不均一であるか、パッキングが間違っていることを示します。ヒケは、保圧が不十分であることを示します。バリは、型締めが弱いか、金型が完全に装着されていないことを示します。
このプロセスを通して、微調整を行います。デバッグが成功すると、大きく分けて2つの効果が得られます。まず、金型設計と組立作業の妥当性が検証されます。次に、本格的な生産に向けた、文書化された信頼性の高いプロセスが確立されます。これらのパラメータを確定すれば、それがあなたのレシピとなります。
保守および運用管理
完璧な金型を作ることは可能です。適切な設計を行い、最高の鋼材を選び、精度10分の1まで加工します。しかし、それを生産現場に引き渡すと、注意を怠れば金型はそこで寿命を迎えてしまいます。金型の実際の耐用年数は、その使用、保守、管理方法によって決まります。これは後回しにできる問題ではなく、極めて重要な点です。
定期メンテナンス
日々の作業内容は以下の通りです。キャビティ、通気路、ランナーシステムを定期的に清掃する必要があります。プラスチックの残留物が蓄積し、ガスの残留物が膜を形成し、ゴミが詰まります。これらはすべて取り除かなければなりません。
潤滑は必須です。ガイドピン、ブッシング、スライドなどのガイド部品にはオイルが必要です。エジェクタ機構にはグリースが必要です。潤滑がないと、ドライ摩擦が発生します。ドライ摩擦は早期摩耗につながります。摩耗は部品のガタつき、最終的には金型の破損につながります。
長期間放置すると、思わぬ落とし穴にはまります。金型を数週間、あるいは数ヶ月放置する場合は、必ず錆び防止対策を講じる必要があります。つまり、すべての鋼材表面に防錆剤を塗布し、キャビティを密閉し、空気中の湿気から保護しなければなりません。これを怠ると、高品質の金型でも棚に置いておくだけで錆びて腐食してしまいます。腐食は、金型にいくらお金をかけたかなど気にしません。
適切な運用手順
オペレーターのミスで金型があっという間にダメになってしまうことがあります。その原因は以下の通りです。射出成形パラメータの不一致。過剰な型締め圧力は、ベントランドを潰したり、金型ベースを変形させたりします。速すぎる突き出し速度は、成形品に激しく衝突し、小さな突き出しピンを破損させます。不純物を含む原材料(微粉や金属片が混入した再粉砕物)は、キャビティ内部でサンドペーパーのように作用します。
ルールは単純だ。機械の設定は金型の設計仕様に合致していなければならない。金型を想定範囲外で無理に稼働させることは、金型の酷使にあたる。摩耗が著しく加速し、永久的で修復不可能な損傷につながる。
タイムリーな修理
軽微な損傷は発生するものです。キャビティ表面の軽い傷、部品を落としたことによる小さなへこみ、遮断弁の局所的な摩耗などです。これらはすぐに修理します。研磨で傷を取り除き、スポット溶接でへこみを埋め、その後表面を再加工します。
危険なのは、手遅れになることです。小さな欠陥を放置すると、悪化します。傷はえぐれ、へこみはひび割れ、局所的な摩耗は広がります。30分で済むはずだった簡単な修理が、キャビティ全体の交換が必要になることもあります。これは取り返しのつかない損傷であり、金型が使えなくなってしまうことを意味します。ですから、タイムリーな対応が鍵となります。今すぐ修理するか、後で新しい金型を購入するか、それはあなた次第です。
結論
つまり、あなたは良質な金型、長持ちする金型を求めているのですね。それは、多くの工程が連携して初めて実現します。一つや二つではなく、すべての工程です。設計、材料選定、機械加工、組み立て、メンテナンス。その連鎖のどの段階も、しっかりと機能しなければなりません。
これが厳しい現実だ。たった一つの弱い部分が全体を崩壊させる。完璧な設計でも、質の悪い鋼材で作られれば失敗する。完璧なキャビティでも、加工が不十分であれば失敗する。完璧な金型でも、メンテナンスを怠れば失敗する。鎖の強さは、最も弱い部分によって決まるのだ。
つまり、教訓は単純明快だ。すべての工程に注意を払うことだ。画面上の最初のスケッチから、火曜日の午後に最後に取り出される部品まで。そうすることで高品質な製品が生まれ、長持ちする金型が手に入る。
最高のものを選ぶならノーブルを選ぼう 射出成形金型の製造
当社は精密CNC加工工場です。射出成形金型と精密部品の製造を主力事業としています。長年の現場経験から、金型の品質は運任せではないということを学びました。それは、設計、材料選定、精密加工、組み立て、メンテナンスといったあらゆる工程における、綿密な作業の積み重ねによって決まるということです。一切の手抜きはありません。
当社では、CNCフライス加工、放電加工、ワイヤーカット加工、平面研削、精密研磨といった各種加工に対応しています。金型鋼材も幅広く取り扱っており、標準品にはP20と718、高光沢・大量生産品にはS136とNAK80、PVCなどの耐腐食性プラスチックには耐腐食性ステンレス鋼を使用しています。熱処理と表面仕上げは社内で行っており、全工程を自社で管理しています。
当社にとって重要な認証は2つあります。一つは品質管理全般に関するISO 9001:2015、もう一つは医療機器に関するISO 13485:2016です。これらは単なる飾りではありません。一貫した品質、材料と工程の完全なトレーサビリティ、積極的なリスク管理、そして時間とともに改善していくシステムを意味します。これは、自動車用クリップの金型を製作する場合でも、重要な医療機器部品を製造する場合でも同様です。
設計テスト用の試作金型が必要ですか?当社にお任せください。数百万サイクルもの連続運転が可能な大量生産用金型が必要ですか?当社にお任せください。スライド機構やリフターを備えた複雑な多キャビティ金型が必要ですか?それも当社の日常業務です。当社には必要な設備、認証済みのプロセス、そして豊富な経験があります。お客様には、信頼性の高い高性能金型をお届けします。
FAQ
射出成形金型の一般的な納期はどれくらいですか?
場合によります。キャビティが1つだけのシンプルな試作金型であれば、1~2週間程度で済むでしょう。複数のキャビティ、スライド機構、厳しい公差が求められる高精度な量産金型であれば、4~5週間以上かかる場合もあります。お客様の部品設計と生産量要件を詳しくお伺いした上で、具体的な納期をご提示いたします。
射出成形金型はどのくらい持ちますか?
金型の寿命は単一の数値で表せるものではありません。鋼材の種類、プラスチックの種類、成形サイクル条件、そして金型のメンテナンス状況によって異なります。P20または718を使用した標準的な生産用金型の場合、500,000万~1,000,000万ショットが目安となります。大量生産を行う場合や、ガラス繊維強化ナイロンなどの研磨性の高い材料を使用する場合は、S136やNAK80といった高級鋼材を使用することをお勧めします。適切なメンテナンスを行えば、1,000,000万ショットを超える寿命を実現できます。
成形性を向上させるために、部品設計の改善にご協力いただけますか?
もちろんです。弊社ではDFM(設計製造性)レビューを提供しています。弊社のエンジニアがお客様の部品を詳しく分析し、具体的な改善提案を行います。抜き勾配の調整、肉厚の均一化、鋭角部分のR加工、パーティングラインの位置変更など、細かな変更を加えることで、不良率を低減し、サイクルタイムを短縮し、金型寿命を延ばすことができます。そして、プロジェクト期間全体を通して、大幅なコスト削減につながる場合も少なくありません。
金型の設計やメンテナンスが不十分な場合、どのような不具合が発生する可能性がありますか?
部品にもこれらの不具合が見られるでしょう。キャビティが満たされないショートショット、厚みのある部分のヒケ、部品が歪んでしまう反り、パーティングラインに沿ったバリ、閉じ込められた空気による焼け跡、2つのフローフロントがうまく接合しない弱いウェルドライン、外観を損なう表面の傷などです。先に述べたように、これらの不具合は設計不良、冷却不良、通気不良、またはメンテナンス不良に起因します。
どんな種類の 金型は製造していますか??
当社はあらゆるニーズに対応いたします。シンプルな部品用の2プレート金型、精密なゲート加工が可能な3プレート金型、廃棄物を削減しサイクルタイムを短縮するホットランナー金型、ねじ付き部品用のねじ抜き金型、複数の部品形状を一度に成形できるファミリー金型など、幅広く取り揃えております。また、開発作業や少量生産の試作用プロトタイプ金型も製作いたします。
金型を海外に輸出していますか?
はい。弊社は世界中のお客様に金型を発送しています。輸送中の錆を防ぐため、適切な梱包を施しています。防錆処理、密封された木箱、そして万全の配送手配を行います。金型はすぐに取り付け、稼働できる状態でお届けします。
見積もりを取得するにはどうすればよいですか?
部品図面をお送りください。2Dおよび3D CADファイルどちらでも構いません。年間生産量とご希望の材料をお知らせください。弊社チームが要件を確認し、競争力のあるお見積もりと推奨金型設計方法をご提案いたします。簡単です。







