
何ですか 中空成形、吹込み成形
もしあなたが一枚の材料から、薄肉で中空のもの(例えばボトル)を作りたいとしたら、どうしますか?材料から直接削り出すこともできますが、それは少々面倒です。材料の無駄も多く、時間もかかります。二つの材料を貼り合わせることもできますが、そうすると継ぎ目ができてしまいます。そこで登場するのがブロー成形です。
ブロー成形は、基本的にボトルの中で風船を膨らませるようなものです。エンジニアは金型の中でプラスチックを溶かして柔らかいチューブ状にし、そこに空気を注入します。プラスチックは急速に膨張し、金型にぴったりと収まります。あとは冷えるのを待って、部品を取り出すだけです。このプロセスによって、中空で薄肉の部品が作られます。
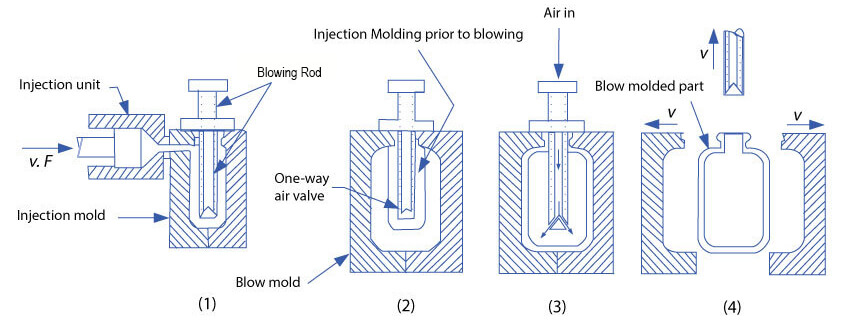
ブロー成形プロセス:その仕組み
ブロー成形プロセスの種類
ブロー成形は、主に押出ブロー成形、射出ブロー成形、延伸ブロー成形の3種類に分類されます。ここでは、それぞれの概要を簡単に説明します。
| タイプ | 仕組み | 以下のためにベスト |
| 押出加工 | チューブを絞り出す→それを挟む→膨らませる。 | 大型で複雑な形状の容器(水差し、ドラム缶など)。 |
| 注射 | 完璧なネックを持つプリフォームを作成し、それを拡大する。 | 小型で精密な容器(錠剤ボトル)。 |
| Stretch | プリフォームを作る→伸ばす→膨らませる。 | 丈夫で透明なボトル(炭酸飲料ボトル、水ボトルなど)。 |
ブロー成形プロセスのステップバイステップ概要
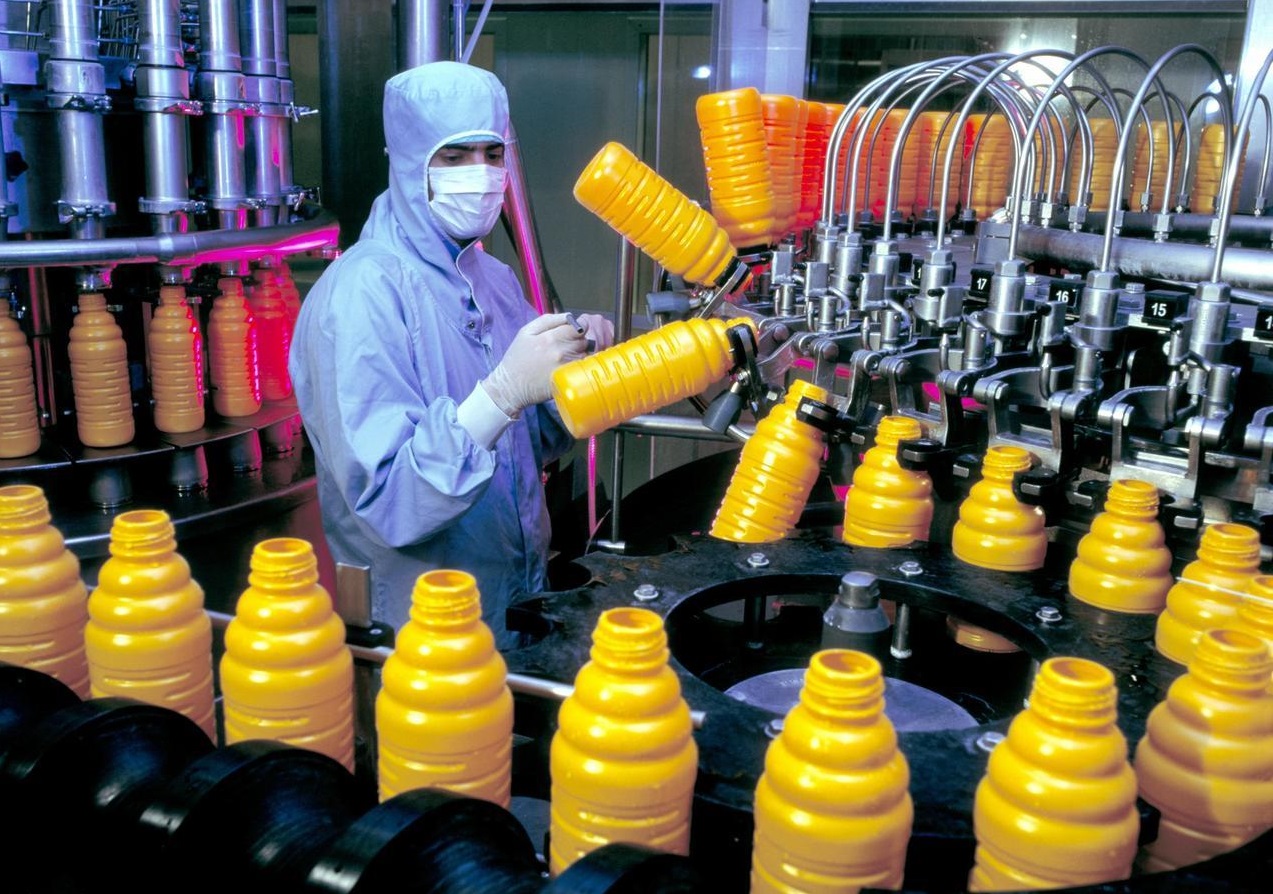
では、ブロー成形プロセスはどのように機能するのでしょうか? ブロー成形プロセスは、基本的に、ソーダボトル、シャンプーボトル、あるいは大型のガソリンタンクなど、中空のプラスチック製品を作るために使用されます。基本的な考え方はシンプルです。熱くて柔らかいプラスチックの塊(「パリソン」と呼ばれます)を金型に入れ、風船のように空気を吹き込みます。プラスチックは金型に合わせて膨張し、冷えると完成品ができあがります。
最も一般的な成形方法は、押出ブロー成形法と呼ばれています。その手順を順を追って説明します。
ステップ1:プラスチックを溶かして絞り出す
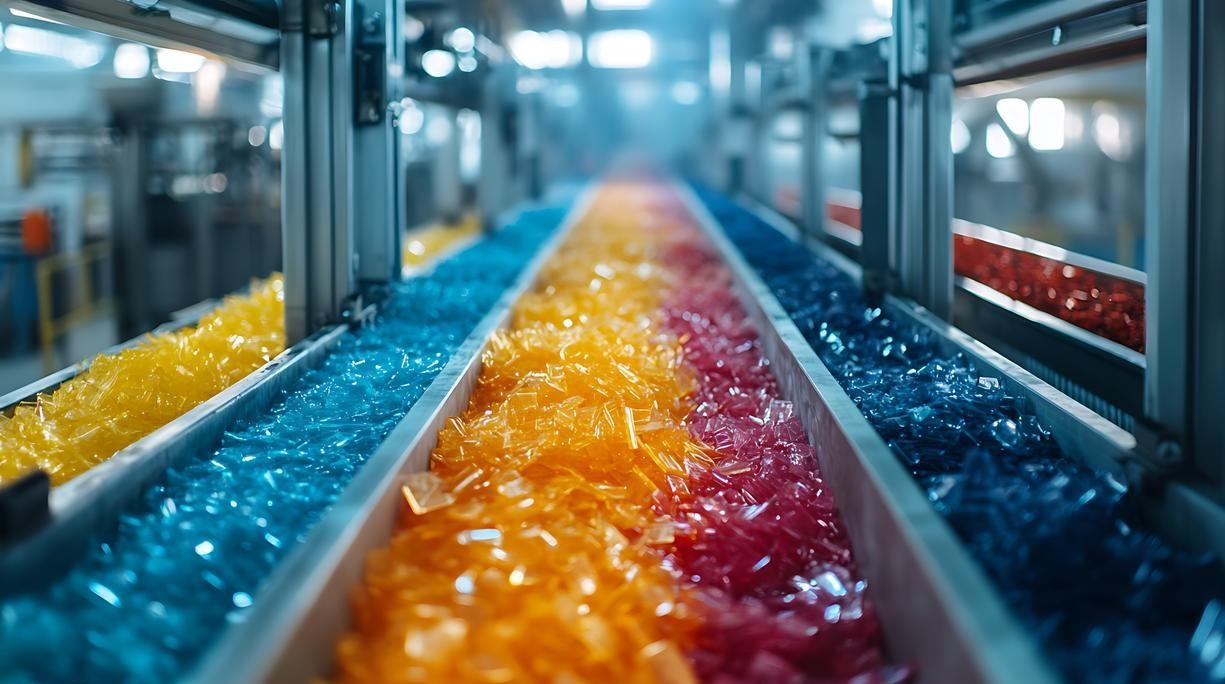
- 餌を与える: 彼らは小さなプラスチックの粒を機械に注ぎ込む。
- 溶かしてください: 機械はそれらのペレットを加熱して溶かし、ねばねばした状態にする。
- 塊の形を整える: 溶けたプラスチックは丸い穴から押し出され、熱く垂れ下がった中空のチューブが形成される。このチューブが「パリソン」である。
この段落は出発点です。その質が最終製品の良し悪しを左右します。
ステップ2:プラスチックを型に取り込む
- 金型が開きます: 金型の二つの半分は開いたまま、待機状態にある。
- ブロブが落下する: 熱したプラスチックチューブが十分な長さになったら、切り離します。
- 型が閉じる: 金型の2つの半分が素早くパチンと閉じ、柔らかいプラスチックチューブを内部に閉じ込めます。上部(ボトルネックになる部分)と下部が挟み込まれて密閉され、余分なプラスチックが切り取られます。
ステップ3:「吹く」部分
- 空気パイプは以下に入ります。 細い金属管(「ブローピン」と呼ばれる)が、密閉された瓶の口の中に押し込まれる。
- 空気をポンプで送り込む: 高圧の空気がこのパイプを通して、閉じ込められた柔らかいプラスチックの中に吹き込まれる。
- 風船のように膨らむ: プラスチックは風船のように膨らみ、金型の冷たい壁を押し広げる。そして、細部や文字も含め、金型の形状をそのまま再現する。
ステップ4:冷却と固化
- 押さえて冷やす: 空気圧は数秒間維持され、その間に(冷水が流れる)金型がプラスチックを冷却し、硬化させる。
- 空気を抜く: プラスチックが固まったら、空気を放出する。
この冷却工程は、全工程の中で最も時間がかかる部分であることが多い。冷却時間を短縮できれば、1時間あたりに製造できるボトルの数を増やすことができる。
ステップ5:金型を開けて製品を取り出す
金型が開く:金型の2つの半分が分離する。
製品が飛び出す:使い終わったボトルが押し出される。
ちょっとした仕上げ:ボトルには、次のような最終調整が必要になるかもしれません。
- トリミング: 上下の余分なプラスチック部分を切り取る。
- デコレーション: ラベルを貼ったり、印刷したりする。
- 品質チェック: 見た目が良く、穴や薄い部分がないことを確認する。
そして、金型が再び閉じられ、このプロセス全体が繰り返されます!
その他のタイプを簡単に見てみよう
他にも一般的な方法がいくつかあります。
射出ブロー成形
用途:薬瓶など、非常に精密な小物類に最適です。開口部(口)が非常にきれいで、継ぎ目がありません。
違いはこうだ。まず、ボトルネックがすでに形成された試験管のような形状の精密な部品が射出成形によって作られる。次に、まだ熱いうちに別の工程に移され、そこで最終的な形状に成形される。
ストレッチブロー成形
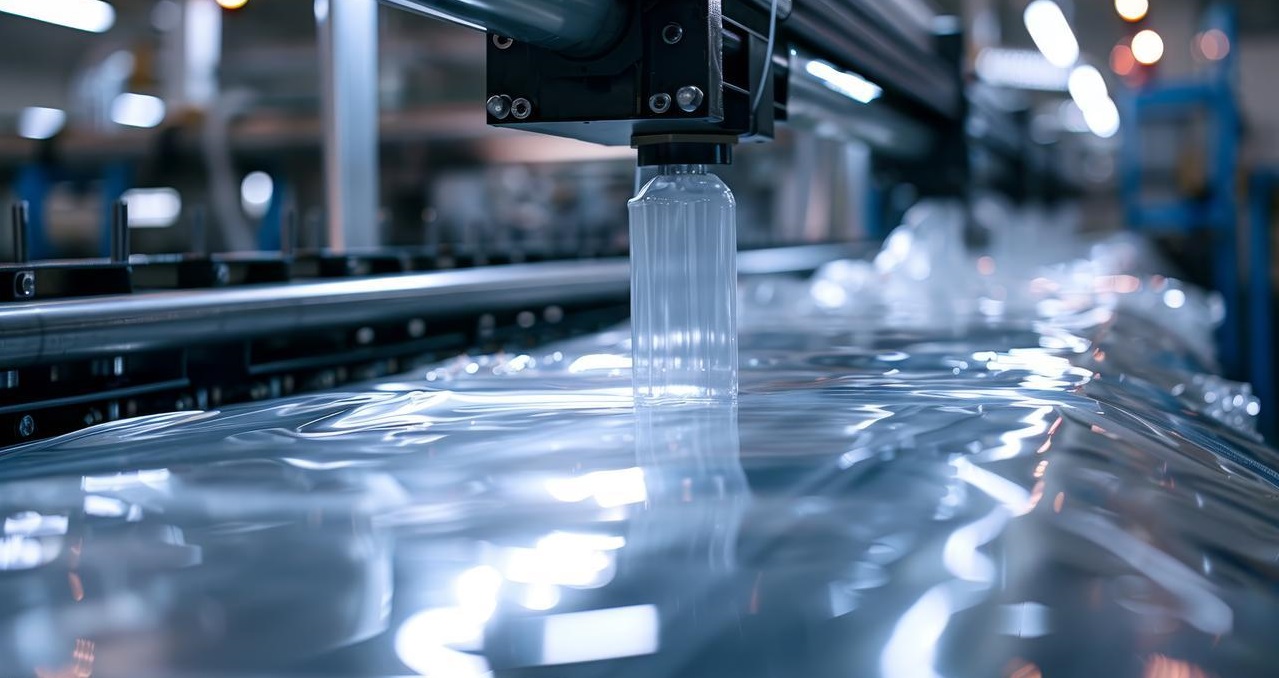
用途:水や炭酸飲料のボトル(通常はPET製)。プラスチックの強度と透明度を高めます。
違いはこうだ。空気を吹き込む前に、プラスチックの塊を上下左右に引き伸ばす。この「引き伸ばし」によって、プラスチックははるかに丈夫になる。
要点をまとめると
次のように考えてみてください。柔らかいチューブを作る→型に流し込む→風船のように膨らませる → 冷やして固める → 新しいボトルを取り出す。異なる製法では、最初の柔らかいチューブの作り方や、最初に伸ばすかどうかが変わるだけです。
ブロー成形プロセスで使用される材料
共通資料
| 原料 | 主な特徴 | 一般的なアプリケーション |
| ペット | 高い透明度、優れたガスバリア性、高い剛性と靭性、リサイクル可能。 | 飲料ボトル、食品容器、医薬品包装。 |
| HDPE | 優れた耐薬品性、ワックス状の表面、高い耐衝撃性、不透明性、そしてリサイクル性を備えています。 | 家庭用化学薬品ボトル(漂白剤、洗剤)、工業用容器、医療用液体容器。 |
| PP | 優れた耐熱性、耐疲労性(例えば、可動ヒンジ用)、および耐薬品性。 | 自動車用冷却液タンク、食品容器、ヒンジ付きキャップ、医療用使い捨て製品。 |
| PVC | 本来の剛性、優れた透明性、そして添加剤による多様な柔軟性を備えている。 | 注意: 使用頻度は減少傾向にあり、用途も限定的だが、ブリスターパックや一部の配管用導管などが含まれる。 |
| LDPE | 高い柔軟性、強靭性、耐衝撃性を備え、フィルム状では透明です。 | 絞り出しボトル(例:蜂蜜用)、チューブ、およびフレキシブルパッケージ。 |
では、どのように選べば良いのでしょうか?すべてはアプリケーション次第です。これは私たちが日々クライアントと共に解決していく難題です。
医療分野から具体的な例を挙げましょう。手術中に使用される特注の灌流ボトルを想像してみてください。このボトルは、中に入っているデリケートな液体と反応してはいけません。そのため、HDPE(高密度ポリエチレン)が最適な素材となることがよくあります。その優れた耐薬品性により、製品の純度が確保され、これは非常に重要な要素です。また、この素材は比較的柔軟性があるため、看護師はボトルを自在に握ることができます。
ブロー成形プロセスの利点
率直に言って、部品開発においては、常に数多くの要素のバランスを取らなければなりません。堅牢性と耐久性を備えつつ、軽量で持ち運びやすく、設計の完全性を損なうことなくコスト効率も高いものにする必要があります。これは設計プロセスの中で最も困難な段階です。
しかし、まさにここでブロー成形技術の真価が発揮されます。NOBLEのエンジニアたちは、その利点を日々実感しています。中空構造部品においては、射出成形やCNC加工では克服が難しい特有の課題を、ブロー成形は効果的に解決します。
費用効果の高い製造
ブロー成形は、驚くほどコスト効率の良い製造方法です。試作品を1つ作るだけなら問題ありませんが、数千個、あるいは数百万個もの製品が必要になると、経済性は劇的に変化します。部品1個あたりのコストは大幅に低下するのです。
金型自体は精密なツールではありますが、他の大量生産方法に比べて初期投資額が少なくて済む場合が多いです。これにより、お客様はプロジェクト全体にわたって予算をより戦略的に配分することができます。
設計の柔軟性
デザインの柔軟性は、一言で言えば、並外れています。複雑な輪郭、アンダーカット、一体型ハンドルなど、すべてが一度に成形できます。中空形状のカスタム加工能力こそが、この製品の最大の強みです。
実用的な観点から言えば、複雑な部品を製造できるかどうかを心配する必要はもうありません。医療用液体容器の人間工学に基づいたハンドルを設計する場合でも、自動車産業向けの複雑なエアダクトを開発する場合でも、複数の部品を組み立てる必要はもうありません。すべてが一体型の部品なのです。
軽量で耐久性に優れた製品
驚くほど軽量でありながら、非常に耐久性に優れた製品を手に入れることができます。
自動車業界では、1グラムでも軽量化すれば燃費向上につながります。ブロー成形された液体リザーバーやエアダクトは、エンジンの熱や振動に耐える十分な強度を備えながら、金属製の同等品と比べてはるかに軽量です。当社は、この原理を精密製造にも応用しています。その結果、衝撃や腐食に強く、軽量からは想像できないほどの長寿命を実現した部品が生まれます。
環境に優しいオプション
ブロー成形工程で最も一般的に使用される材料、例えばHDPEやPETなどは、リサイクル性が非常に高い。これにより、製品の循環型ライフサイクルが実現する。これは、持続可能なプロフェッショナルな機械加工を真剣に考えている企業にとって朗報だ。こうした省エネルギー技術は非常に優れており、生産目標を達成しながら環境にも配慮できる。
ブロー成形プロセスにおける課題
ブロー成形プロセスには数々の素晴らしい利点がある一方で、特有の課題も存在します。これらの課題を過小評価したために、優れた設計の部品が生産段階で失敗するのを目の当たりにしてきました。課題を理解するとは、欠点を指摘することではなく、最初から堅牢な解決策を設計することなのです。
金型設計とメンテナンス
金型設計の初期段階では、ほとんど芸術家並みの先見性が求められる。単に空洞を彫るだけではなく、溶融したプラスチックが圧力下でどのように流れ、伸び、冷却されるかを予測する必要があるのだ。抜き勾配の計算が少しでもずれると、成形品が取り出せなくなる。
摩耗の問題も大きな課題です。最も硬い鋼製の金型でさえ、数千回のサイクルを経ると摩耗します。最終的に、この摩耗によって部品の寸法が微妙に変化し、不適合につながります。これは精密製造において非常に重要な点であり、無視することはできません。
材料の無駄と環境への影響
材料の無駄は、顧客コストと環境保護の両方に影響を与えるため、NOBLEが継続的に改善していくべき課題です。ブロー成形自体は非常に効率的ですが、欠点がないわけではありません。
ブランクの金型継ぎ目に「尾端」または「突起」が形成されることに気づくかもしれません。この部分はブロー成形プロセス中に直接形成された残留物です。当社のアプローチは2つあります。
まず、部品の各部分に必要な材料を最小限に抑えるよう、パリソンのプログラミングを最適化します。次に、生産ライン上で発生するスクラップを直接回収・再粉砕し、その一部を工程に還元する堅牢なシステムを導入しています。
技術と生産の課題
肉厚のばらつきは、おそらく私たちが最もよく直面する問題です。プラスチック部品をブロー成形する際、重力によって上部が厚くなり、下部が薄くなることがあり、これを修正する必要があります。
さらに、ブロー成形プロセスでは気泡や異物混入が生じる可能性があります。これらの欠陥は通常、材料の汚染や水分の侵入によって発生します。例えば、湿度の高い環境にさらされた樹脂は深刻な劣化を起こし、気泡が発生して最終製品の強度を損なうことがあります。当社では、CNC加工の専門知識を活かし、プラスチックが完璧な経路をたどる理想的な金型を製作・維持しています。
ブロー成形プロセスを選択する際の重要な考慮事項
生産量とリードタイム
最も重要なのは、どれだけの量を生産できるか、そして製品をお客様にお届けするまでにどれくらいの時間がかかるかということです。ブロー成形は、少なくとも数千個を生産する段階になって初めてその真価を発揮します。金型の設計と加工といった最初の段階には、時間と資金の両面で多大な投資が必要となります。
ですから、部品の数量が比較的少ない場合は、他の方法(例えば、ソリッドブロックのCNC加工など)を検討することをお勧めします。結局のところ、その方がコスト効率が良いですよね?弊社では、お客様が損益分岐点を算出できるようサポートしています。
コストの検討
初期投資は避けられない現実です。高品質の金型は高価です。しかし、これは生産するすべての製品で償却される資本支出と捉えるべきです。この初期投資こそが、長期的なコスト削減につながるのです。1万個目の製品は、1個目の製品のほんの一部で済みます。この規模の経済こそが、ブロー成形の根本的な財務上の原動力なのです。
素材の選定
先ほど材料について少し触れました。適切な材料を選ぶということは、単に用途に適しているかどうかだけでなく、ブロー成形部品が製品寿命を通してどれだけ優れた性能を発揮するかにも関わってきます。例えば、医療機器の筐体は生体適合性があり、繰り返しの滅菌サイクルに耐えられる必要があります。自動車のダクトは、ボンネット下の熱やオイル蒸気に耐えなければなりません。材料は、製品の耐久性、触感、そして中核となる機能性さえも左右するのです。
NOBLE社は、特注製造の顧客向けに材料適合性試験を定期的に実施している。なぜなら、5万個の製品を製造した後に、特定の化学物質が応力亀裂を引き起こすことが判明すれば、それは大惨事となるからだ。
ブロー成形工程における品質管理
品質管理の重要性を決して過小評価してはいけません。ブロー成形プロセスの本質は一貫性です。「50,000万個目の部品が最初の部品と全く同じであることをどうやって保証するのか?」と聞かれたら、その鍵は金型にあると答えます。
バリや寸法ずれを防ぐためには、定期的なメンテナンスと検査が不可欠です。生産ラインでは、パリソン温度やブロー圧力といった重要な項目を常に監視しています。これは統計的プロセス管理と呼ばれる手法を用いて行っています。また、部品を抜き取って破壊試験も実施しています。具体的には、部品を切り開いてノギスで肉厚を物理的に測定します。
ブロー成形プロセスと回転成形プロセスの比較 プロセス
NOBLEのお客様から、「なぜ回転成形や他の成形方法ではなく、ブロー成形を選ぶべきなのでしょうか?」とよく聞かれます。これは素晴らしい質問です。実際、どの成形方法が優れているかではなく、お客様のニーズに最適な方法を見つけることが重要なのです。間違ったツールを選ぶのは、ネジを締めるのにハンマーを使うようなものです。確かに作業はできますが、最善の方法ではありません。ご説明しましょう。
の概要 回転成形
中空の型にプラスチック粉末を入れるところを想像してみてください。次に、その型を加熱し、2つの軸に沿ってゆっくりと回転させながら、巨大なオーブンの中を転がり回ります。粉末は溶けて、型の内側を層状に徐々に覆い、最終的に固い部品を形成します。
ブロー成形プロセスと回転成形プロセスの主な違い
-
プロセス比較
両者の基本的なプロセスは全く異なります。ブロー成形は、ボトルの中で風船を膨らませるようなものです。まず、溶融したプラスチックのチューブ(パリソン)を用意し、その周りに金型を固定し、高圧空気を注入して材料を金型の壁面に押し出します。高速で大量生産に適しています。一方、回転成形では、材料を内側から焼結して成形していきます。この根本的な違いが、その後の工程すべてを決定づけます。
-
コストと効率
コストと効率の面では、両者は大きく異なります。ブロー成形は、高速・大量生産に特化して設計されています。金型を機械にセットすれば、生産サイクルは数分、場合によっては数秒で完了します。そのため、大量生産において非常にコスト効率の高いプロセスとなります。
しかし、回転成形は速度が遅い。結局のところ、その経済的な利点は速度にあるのではなく、金型コストが極めて低いことにある。回転成形用の金型は、ブロー成形に必要な硬化鋼製の金型よりもはるかに安価に製造できることが多い。
-
設計の柔軟性と複雑さ
物事が本当に面白くなってきた時こそ、設計の柔軟性の利点が実感できるものです。ブロー成形は複雑なプロジェクトに最適ですが、壁の厚さを適切に調整するのは少々難しい場合があります。
回転成形は、均一な肉厚を得るための最良の方法です。ゆっくりと回転する成形動作により、部品の厚みが均一になり、化学薬品タンクや船舶用ブイなどの大型構造物にとって大きな利点となります。
-
材料の適合性
NOBLEが考慮すべきもう一つの要素は、材料の適合性です。ブロー成形では、一般的に、強靭で弾力性のある溶融パリソンに押し出すことができる材料が使用され、当社の主な原材料はPET、HDPE、PPです。一方、回転成形では、主に粉末ポリエチレン、特にLDPEとMDPEが使用されます。使用できる材料の種類はやや限られます。用途に応じてPET特有の化学的性質や透明度が必要な場合は、ブロー成形が唯一の選択肢となる可能性があります。
ブロー成形と回転成形のどちらを選ぶべきか
では、どちらを選ぶべきなのでしょうか? どのような場合に選択すれば良いのでしょうか? どのような質問をすれば良いかが分かれば、意思決定のプロセスは非常に明確になります。
- ブロー成形プロセスを選択する場合: ブロー成形は、大量生産が必要な場合、複雑な形状を使用する場合、そしてHDPEやPETといった一般的な熱可塑性樹脂を使用する場合に選択できます。自動車部品から医療用ボトル、製品の包装まで、あらゆる用途に活用できます。この方法は、大規模生産における効率性と複雑さのバランスを取るのに最適です。NOBLE社は数百万個もの部品を生産しており、金型に多額の投資を行っているため、その設備は非常に優れています。
- 回転成形を選ぶべき場合: 非常に大きく、シンプルな中空部品で、肉厚が均一であることが重要な場合、生産量は少量から中量程度です。農業用水タンク、カヤック、大型工業用コンテナなどを想像してみてください。高価な工具に投資する予算があまりない場合でも、部品のサイズと形状を正確に把握するのに最適です。
ブロー成形製品の種類
ブロー成形プロセスを理解すれば、その影響が至るところに見られるようになります。ブロー成形プロセスは非常に汎用性が高く、現代の製造業の基盤となっています。NOBLEでは、単なるプラスチック原料としてではなく、幅広い必需品を生み出す可能性を秘めた素材として捉えています。
| 製品カテゴリ | 例 | |
| プラスチックボトルと容器 | 飲料ボトル、洗剤容器、食品容器。 | ねじの品質と肉厚を一定に保つためには、精密な製造技術が求められる。 |
| 自動車部品 | エアダクト、ダッシュボード、液体リザーバー、バンパー。 | 軽量化は極めて重要です。多くの場合、部品統合のための特注加工が必要となります。 |
| 医療機器および包装 | 生理食塩水ボトル、薬用バイアル、診断用液容器。 | 材料の純度と生体適合性、厳格な規制遵守、管理された環境下での生産が求められる。 |
| 消費財と玩具 | シャンプーボトル、化粧品のパッケージ、中空のおもちゃ(例:木馬)。 | 耐久性に優れ、エンドユーザーにとって安全です。また、プロによる機械加工技術を活用し、美しい外観を実現しています。 |
ブロー成形プロセスについてお手伝いできます
ここNOBLEは、単なる中国の製造業者ではありません。私たちは長期的な視点に立ち、お客様のアイデアを実現し、市場に投入するまでのあらゆる段階で緊密に連携していくチームです。
ブロー成形プロセスにおける当社の専門知識
NOBLEは最初から最後までお客様をサポートします。私たちは非常にシンプルなアプローチを採用しており、試作品から量産までをスムーズに進めます。CNC加工をはじめとする幅広いサービスを提供しており、少量の試作品を迅速に製作するのに最適です。量産用の金型は自社工場で製作し、あらゆる段階で厳格な品質管理体制を整えています。NOBLEがお客様のためにエコシステム全体を管理するため、複数のサプライヤーとやり取りする必要はありません。
ブロー成形プロセスを改善する方法ローセス プロジェクト
まず、コンサルティングと設計の段階で、お客様のプロジェクトに深く入り込みます。当社のエンジニアがお客様のチームとオンラインまたは対面で打ち合わせを行い、設計内容を綿密に検討し、実現可能性を確認します。薄肉部分や面取り不良など、お客様が見落としがちな細かな問題点も発見し、部品の動作不良を防ぎます。これにより、後々の高額な金型変更を回避できます。
ブロー成形ニーズに当社を選ぶ理由
その答えは、単なる取引を超えたコミットメントにある。
当社は、揺るぎない品質、実用的な革新性、そして持続的な価値によって、お客様のブロー成形プロジェクトを確実なものにします。NOBLEの生産プロセスはISO 9001:2015規格に厳密に準拠しており、すべての射出成形部品が一貫した信頼性の高い品質で当社の工場から出荷されることを保証します。
適正価格が設定されていない製品は、お客様の選択肢を狭めることを私たちは理解しています。経験豊富なメーカーとして、効率的な操業を通じて生産コストを最適化し、品質を損なうことなく、その分のコスト削減分をお客様に直接還元しています。
当社が行うすべての行動は、お客様の完全なご満足を保証するために設計されています。すべてのご注文は、まるで初めてのコラボレーションであるかのように、揺るぎない集中力をもって対応いたします。これは、NOBLEチームによる明確なコミュニケーション、透明性の高い価格設定、そして真に迅速なアフターサービスを意味します。カスタム加工やブロー成形プロジェクトのパートナーとしてNOBLEをお選びいただければ、お客様の成功に全力を尽くすチームをお選びいただいたことになります。さあ、まずはご相談から始めましょう。共に素晴らしいものを創造しましょう。
ブロー成形に関するよくある質問
ブロー成形プロセスは、他のプロセスと比べてどのような点で優れているのでしょうか?
ブロー成形法は中空部品の大量生産に非常に効率的であり、複雑な形状の設計において大きな柔軟性を提供する。
押出ブロー成形プロセスと射出ブロー成形プロセスの違いは何ですか?
押出ブロー成形法は、まず中空のチューブ(パリソン)を成形し、その後膨張させる方法で、容器などの不規則な形状の成形に最適です。一方、射出ブロー成形法は、まず金型にプラスチックを注入して精密なプリフォームを成形します。
ブロー成形プロセスは、複雑な形状や特注形状の製品の製造に利用できますか?
もちろんです。ブロー成形は、一体型ハンドル、面取り、二重壁構造など、複雑なカスタム形状の製造に最適です。この技術により、継ぎ目のない一体型部品を一度の工程で製造できるため、高価な別部品や組み立て工程が不要になります。
ブロー成形プロセスではどのような材料を使用できますか?
HDPE、PET、PP、PVCの中からお選びいただけます。お客様のニーズに最適なオプションを選択してください。
NOBLEはブロー成形製品のコストをどのように決定するのですか?
コストは主に、初期の金型投資額と部品あたりの原材料使用量によって決まります。
ブロー成形プロセスは環境的に持続可能なものでしょうか?
HDPEやPETといった最も一般的な素材はリサイクル率が高いため、リサイクルは可能です。さらに、NOBLEは生産過程で発生する端材を体系的に再粉砕・再利用することで廃棄物を削減し、環境汚染全体の低減に貢献しています。
ブロー成形工程は通常どのくらい時間がかかりますか?
金型の設計と加工には時間と労力がかかり、ご要望の内容によっては数週間かかる場合もあります。しかし、金型が完成し検査に合格すれば、すぐに大量生産が可能になります。つまり、大量の製品を短期間でお届けできるということです。
予算が限られている場合、ブロー成形プロセスを最大限に活用して効率を高めるにはどうすればよいでしょうか?
通常、金型の使用状況を綿密に監視し、壁の厚さが適切であること、材料の使いすぎがないことを確認することで、この問題を適切に解決しています。また、金型のメンテナンスについても厳格なプログラムを実施しています。それでも問題が解決しない場合は、当社のエンジニアがお客様と話し合い、お客様のニーズに最適な解決策を見つけ出します。






