
イントロダクション
多くの人が知っているように、高速切断は通常、精度を犠牲にします。高品質を求めるとコストが急激に上昇します。常にトレードオフを強いられているように感じられます。しかし、ウォータージェット切断はそうした問題とは無縁です。両方を兼ね備えているのです。ポンプで水を最大90,000psiという高圧まで押し上げ、小さな穴から噴射します。その水流にガーネット研磨材を混ぜると、まるで熱したナイフでバターを切るように、あらゆる金属を熱を使わずに切断できます。溶けたエッジも、硬化した部分もありません。だからこそ、今やあらゆる加工現場でウォータージェット切断が使われているのです。
率直に言いましょう。ロボット、自動車、工場機械用の金属部品を製造する場合、この方法は実際の問題を解決します。材料の元の構造をそのまま維持でき、部品ごとに厳しい公差を維持できます。薄いシムから6インチの鋼板まで、工具を変えることなく切り替えられます。この汎用性は他に類を見ません。
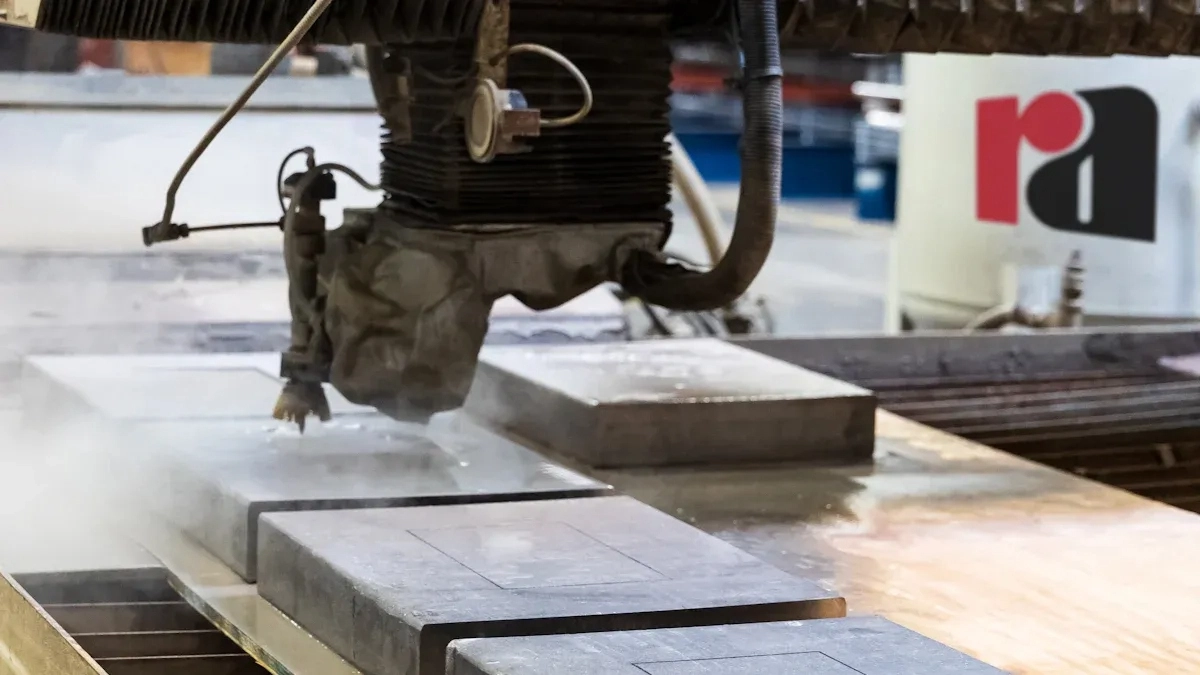
金属の研磨材ウォータージェット切断の仕組み
機械が実際に金属を切断する仕組みはこうだ。ポンプが水を6万~9万psiという驚異的な圧力まで押し上げる。その水は、わずか0.01インチほどの小さな開口部から噴出する。次に、ガーネット研磨材が混合管内の水流に引き込まれる。水はこれらの鋭利な粒子を加速させる。金属に当たるのは水ではなく、音速の2倍の速度で移動する高速サンドブラスターだ。
切削作用は純粋な侵食作用です。研磨粒子一つ一つが微細な削り屑を削り取ります。熱は発生せず、溶融も起こりません。金属の内部構造は、切削開始前と全く同じ状態を保ちます。
次に、他の方法を見てみましょう。レーザー切断では、集束された光線を使用します。光線は材料を溶かします。その熱によって熱影響部(HAZ)が形成されます。切断面は硬くもろくなります。場合によっては、再加工が必要になります。
プラズマ切断は厚板の切断速度が速いが、仕上がりは粗い。また、熱影響部(HAZ)もかなり大きくなる。溶接前に切断面を研磨する必要があるかもしれない。
CNCフライス加工は高い精度を実現します。これは間違いありません。しかし、大きな板材を加工するには時間がかかります。工具が往復運動を繰り返し、狭い切削幅で切削するため、エンドミルが摩耗します。一方、ウォータージェット加工なら、同じノズルを何時間も使い続けることができます。
金属部品製造における主な利点
では、実際のメリットについて見ていきましょう。これらは現場で非常に重要な意味を持ちます。
熱影響部なし
レーザーやプラズマは熱を発生させます。その熱が問題を引き起こします。薄い金属は歪み、焼き入れされた鋼は焼き戻し効果を失います。切断面には微細な亀裂が生じます。目には見えないかもしれませんが、確かに存在しているのです。
ウォータージェット加工は、こうした問題をすべて回避します。切断作用は純粋な機械的侵食です。粒子が金属に衝突し、微細な切り屑を除去します。熱は発生しません。材料の内部構造(結晶粒界、硬度、焼き戻し状態)は、切断開始前と全く同じ状態を維持します。
これは実際の部品にとって重要な問題です。航空宇宙用ブラケットやロボットアームのリンク、あるいは切断後に溶接が必要なあらゆる部品を考えてみてください。熱影響部は弱点となります。ウォータージェット加工なら、そのような心配は一切不要です。
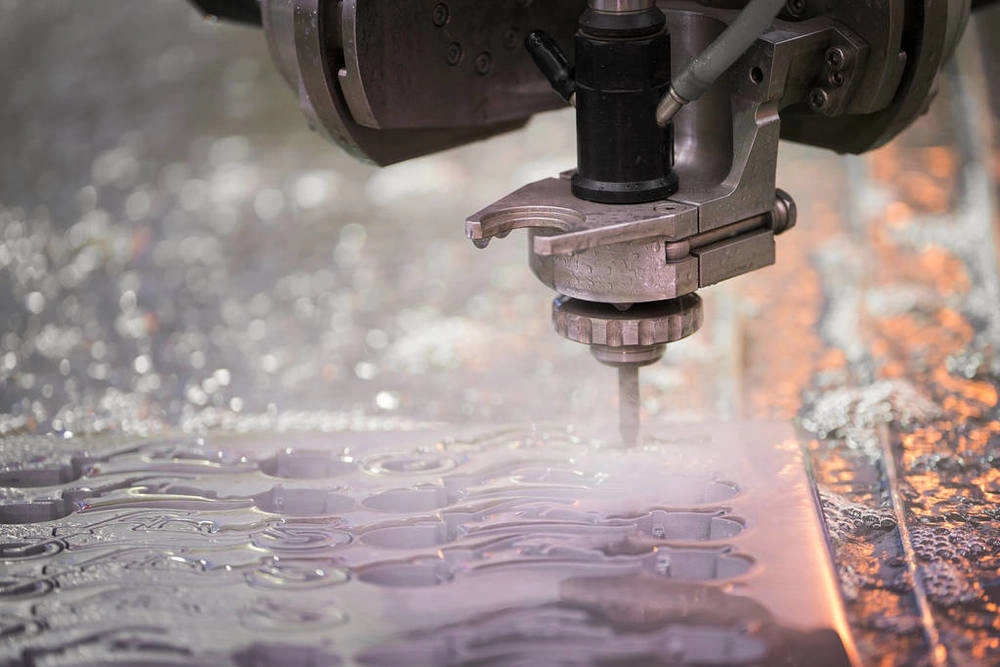
あらゆる金属を切断します
何でもこの機械で切断できます。
アルミニウム、真鍮、銅などの軟金属はきれいに切断できます。溶けたり、切断面にバリが残ったりすることはありません。
ステンレス鋼、チタン、インコネル、工具鋼などの硬質金属も問題ありません。厚さは最大6インチ、あるいは10インチまで対応可能です。同じノズルで薄いシムから厚いプレートまで、何も変更することなく切断できます。
航空宇宙や医療ロボット向けの特殊合金?完璧に機能します。材料認証も問題ありません。このプロセスは化学組成や構造を変化させません。
精度と再現性
許容誤差はプラスマイナス1~3千分の1インチの範囲内に収めてください。これは厚板における実用精度です。
切削幅(材料が除去される幅)は非常に小さく、おそらく0.03インチ程度です。これにより、シート上に部品を密接に配置することが可能になります。材料の無駄が大幅に削減されるため、チタンやインコネルといった高価な金属を切削する場合、その節約効果はすぐに大きなものとなります。
バリなし、二次仕上げなし
機械から取り出した直後から、刃先は滑らかです。バリも、ギザギザの線も、ざらつきもありません。
これによりバリ取り作業が不要になり、研削時間も短縮されます。二次加工を完全に省略できる場合も少なくありません。部品はウォータージェット加工後、次の工程へ、あるいは直接組み立て工程へと進みます。これは単なる宣伝文句ではなく、真のコスト削減につながります。
ウォータージェット切断に最適な金属部品
以下に具体的な内訳を示します。異なる部品、異なる金属を使用していますが、機械自体は同じです。
| コンポーネントタイプ | 一般的な金属 | ウォータージェットが優れている理由 |
| 構造フレームおよびベースプレート | アルミニウム、ステンレス、スチール | 熱を加えることなく厚板を切断します。部品は平らな状態を保ち、反りも発生しないため、初回から正しく組み立てられます。 |
| ロボットアームとリンク | アルミニウム、チタン、カーボンファイバー | 薄肉構造は熱に弱い。ウォータージェット加工ならその問題を完全に回避できる。歪みも発生しない。複合材の剥離も起こらない。 |
| ギアブランク&スプロケット | 硬化鋼、ステンレス鋼 | 既に熱処理済みの材料を切削できます。刃先はきれいに仕上がります。多くの場合、加工後の熱処理を完全に省略できます。 |
| ブラケットと取り付けプレート | 各種金属 | 特注ブラケットがすぐに必要ですか?金型製作不要。レーザー加工機の待ち時間も不要。ファイルをアップロードして、部品をカットし、発送するだけ。 |
| ヒートシンクと筐体 | アルミニウム、銅 | 熱はここで最大の敵です。レーザー加工では切断面の熱伝導率が低下しますが、ウォータージェット加工では材料特性に変化を与えません。表面仕上げもきれいです。 |
| シムとスペーサー | ばね鋼、ステンレス鋼 | 厚み制御がすべてです。シムにバリがあると、積層が狂ってしまいます。ウォータージェット加工なら、きれいなエッジが得られます。二次的なヤスリがけや研磨は不要です。 |
ウォータージェット切断とその他の金属切断方法の比較
直接比較してみましょう。現場で実際に意思決定を左右する要因を見てください。
| 因子 | ウォータージェット切断 (研磨剤) | レーザー切断 | プラズマ切断 | CNCフライス |
| 熱影響部 | なし。ゼロ。切削は機械的侵食によるものです。 | はい。厚手の素材では顕著です。 | はい。熱影響部が大きい。金属の特性が変化する。 | ごくわずかだが、工具の摩擦によって局所的に多少の熱が発生する。 |
| 最大厚さ(スチール) | 最大10インチまで。ノズルは同じです。 | きれいに切るには約1インチ(約2.5cm)の長さが必要です。すぐに切れます。 | 最大2インチまでですが、端が粗くなり、面取りされます。 | 理論上は無制限だが、供給速度は極めて遅くなる。 |
| エッジ品質 | 素晴らしい。滑らかだ。溶接準備完了。 | 薄板への塗布には最適。厚板への塗布には滴下しやすい。 | 表面が粗い。下端にスラグが付着している。清掃が必要。 | 素晴らしい。機械加工仕上げ。 |
| 材料廃棄物 | 低い。切り込み幅が狭く、しっかりとくっつく。 | 低い。切断幅は同程度。 | 高い。切り込み幅が広く、巣作りが粗い。 | 中程度から高程度。切削屑除去により材料が除去されます。 |
| ツーリングコスト | 工具不要。すべて同じノズルで対応。 | 工具は不要です。ガスとレンズの消耗品が必要です。 | 工具不要。消耗電極。 | 高い。治具、万力、エンドミル、ツールホルダー。 |
| スピード(薄金属) | 速度が遅い。加速が制限される。 | より速い。板金加工において非常に速い。 | より速く。粗切りも素早くできます。 | 処理速度が遅い。プログラミングとツールパス作成に時間がかかる。 |
| スピード(厚手の金属) | もっと速く。どんどん切れていく。 | 厚い皿をきれいに切ることができない。 | 中程度。速いが、荒れている。 | 非常に遅い。ステップオーバーと切削深さが送り速度を制限する。 |
結果は明らかだ。薄板加工においては、ウォータージェットは最速ではない。レーザー加工の方が速い。しかし、厚板、熱に弱い材料、金型不要の柔軟性といった点では、ウォータージェットに匹敵する技術は存在しない。
金属関連産業全般への応用
この方法が実際にどのような場面で使われているのか、見ていきましょう。業界ごとに抱える問題は異なりますが、ウォータージェット加工はそれを解決します。
ロボット工学 & オートメーション
ロボットアームを想像してみてください。高速で動作し、正確な位置決めが求められます。部品は軽量である必要があります。アルミニウムが最適な選択肢ですが、薄いアルミニウムは熱で変形します。レーザーやプラズマを使用すると、構造が歪んでしまいます。
ウォータージェットは、シャーシプレート、アーム先端のツーリングマウント、精密リンクなどを切断します。熱を使わないため、部品は平坦なままです。アームの精度も維持されます。
航空宇宙
ここでは、材料としてチタンやインコネルがよく用いられます。高価な合金です。すべての部品には認証トレーサビリティが付いています。金属の特性を変えることはできません。疲労寿命は安全上の問題です。
熱影響部(HAZ)は微細構造の変化を引き起こします。これは破壊点となります。ウォータージェット加工ではHAZは発生しません。切断面は母材と全く同じようにきれいです。そのため、認証された特性を全体にわたって維持できます。
自動車
特注ブラケット、サスペンション部品、研究開発用試作品。必要なのはスピードです。金型製作に時間をかける余裕はありません。レーザー加工機の完成を待つ時間もありません。
CADファイルを読み込み、部品を切削し、テストを行い、設計を変更して、再度切削する。金型費用は不要。熱による歪みも発生しない。これが、少量生産や開発作業における大きなメリットです。
産業機械
これはかなり重い材料だ。ベースプレートは厚さ2インチ。機器部品は6インチ厚の鋼板から作られている。公差は依然として厳密でなければならない。
プラズマ切断は高速ですが、切断面が粗く、面取りされた状態になります。そのため、後から機械加工が必要になります。一方、ウォータージェット切断は厚み全体にわたってきれいに切断できます。切断面は直角で、公差も維持されます。部品はそのまま溶接または組み立て工程に進むことができます。これにより、工程全体を省略できます。
金属切削における制限事項と考慮事項
完璧なプロセスなど存在しない。ウォータージェットにも限界がある。導入を決める前に、その限界を理解しておく必要がある。
薄い金属の速度
真実をお伝えしましょう。厚さ4分の1インチ以下の板金を切断する場合、レーザーの方が速いです。ウォータージェットの加速には限界があり、研磨材の噴射が完全に作用するまでに時間がかかります。薄板を大量に加工する場合、速度競争ではレーザーが圧倒的に有利です。
運用費用
消耗品には費用がかかります。ガーネット研磨材は無料ではありません。切削時間にもよりますが、1シフトで1袋消費します。ノズルや混合チューブも消耗します。研磨材は金属を侵食するのと同じように、ノズルや混合チューブも侵食します。これらはコストシートに記載される実際の項目です。必ず考慮に入れてください。
重要形状の公差
ウォータージェット加工は、数千分の1インチ程度の誤差であれば、高い精度を実現します。しかし、ベアリングシートや、圧入が必要な精密なダウエルピン穴などには、二次加工が必要になる場合があります。リーマ加工、ボーリング加工、あるいはフライス加工などです。ウォータージェットはきれいに切断できますが、最も精度が求められる接合部における機械加工による嵌合の代わりにはなりません。
表面仕上げ
エッジは滑らかで、バリもスラグもありません。しかし、サテン仕上げです。シーリング面や化粧エッジなど、鏡面仕上げが必要な場合は、これで終わりではありません。ウォータージェット加工でかなり近い仕上がりになりますが、鏡面仕上げを実現するには、さらに二次加工が必要です。
ウォータージェット加工用に設計された金属部品のベストプラクティス
この工程に特化した部品の設計方法を以下に示します。これらの手順に従えば、時間とコストを節約できます。
1. 入れ子構造を考慮した設計
材料の無駄はコストがかかります。切断幅が狭いので、その利点を活かしましょう。シート上に部品を密集させて配置し、回転させ、形状をかみ合わせてください。機械はそれを気にしません。材料の利用効率が向上し、スクラップが削減されます。
2. 小さな部品にはタブを使用する
小さなワッシャーを切り出す。作業が終わると、それがそのままタンクの中に落ちてしまう。すると今度は、研磨性のヘドロの中からそれを拾い上げる羽目になる。これはまずい。
部品をシートに固定する小さなタブを残しておきます。マイクロジョイントです。部品は所定の位置に留まります。作業が完了したら、部品を折るか、タブを切り取ります。これは小型部品の標準的な方法です。
3. 材質と厚さを事前に指定する
加工する材料によって、機械の設定は完全に変わります。アルミニウムは摩耗が少なく、高速で切削できます。硬化鋼は、より多くのガーネットと低速の送り速度が必要です。チタンは全く別物です。
オペレーターに、加工する材料の種類を正確に伝えてください。合金の種類、厚さ、熱処理状態などです。これは必須事項です。推測で伝えると、切断不良や混合管の破損につながります。
4. 二次的な手術の計画を立てる
ウォータージェットは形状を成形するものであり、ねじ穴加工は行いません。また、ベアリングの精度を10分の1単位まで保持することもできません。
図面をよく見て、実際に機械加工が必要な箇所を特定してください。ねじ穴がある場合は、切削後にタッピング加工を計画してください。精密なダボピン穴がある場合は、加工材を残しておき、後でフライス盤でリーマ加工またはボーリング加工を行ってください。ウォータージェット加工は、重要な接合部における最初の工程であり、最後の工程ではありません。
結論
結論を言うと、金属部品を製造していて、切断後の材料の挙動を重視するのであれば、ウォータージェットはニッチなツールではなく、中核となる加工プロセスです。
金属本来の特性を維持します。加熱処理なし。硬化エッジなし。微細な亀裂なし。同じ機械で、薄いシムから6インチのプレートまで、厳しい公差を維持できます。工具を変更することなく、アルミニウムからインコネルに切り替えることができます。
さて、ここからがあなたの工場にとって実践的なポイントです。現在使用している部品を見てみましょう。いくつか自問自答してみてください。薄いアルミニウムの熱による歪みに悩まされていませんか?プラズマ切断したエッジからスラグを削り取っていませんか?厚くて焼き入れされた鋼材の切断自体に苦労していませんか?
これらの質問のいずれかに「はい」と答えた場合は、ウォータージェット切断のサンプルをお持ちください。切断面の品質をテストし、平面度を確認してください。二次加工を含めた部品あたりのコストを計算してください。特に異種材料の混合加工、少量生産、厚板加工の場合、機械の投資回収期間は予想よりも短いことがお分かりいただけるでしょう。
NOBLEについて – あなたの CNC加工 パートナー
Tsunagu について
当社は高品質な金属部品に特化しています。お客様はロボット、医療機器、航空宇宙部品、産業機械などを製造されています。当社はウォータージェット切断とフルCNC加工を組み合わせています。お客様はアイデアやCADファイルをお持ちいただければ、完成品をお届けします。試作品でも量産品でも、同じ工程、同じ品質で対応いたします。
私たちのコア機能
| 機能 | Details |
| CNCフライス | 複雑な形状と厳しい公差に対応する3軸、4軸、5軸加工 |
| CNC旋盤 | 円筒形部品、シャフト、ブッシュの精密旋盤加工 |
| 二次操作 | 穴あけ、ねじ切り、リーマ加工、表面研削、バリ取り |
| 仕上げサービス | [オプション:陽極酸化処理、粉体塗装、不動態化処理、熱処理] 認定パートナーネットワークを通じて |
| 検査と品質管理 | 座標測定機(CMM)、光学比較器、精密ゲージ |
私たちの資格
| 認定 | 対象領域 |
| ISO 9001:2015 | 当社の基本品質システム。一貫した生産。継続的な改善。顧客満足。当社が製造するすべての金属部品を対象としています。 |
| ISO 13485:2016 | これは医療機器に関するものです。手術用ロボット、診断機器、埋め込み型医療機器部品などです。つまり、当社はリスク管理を行い、トレーサビリティを維持し、規制要件を遵守しています。 |
NOBLEと提携する理由
実際に手に入るものは以下の通りです。
ワンストップソリューション。ウォータージェット切断からCNC仕上げまで、すべて一箇所で完結。3つの業者を管理する必要はありません。
熱による歪みは一切発生しません。当社のウォータージェット加工は熱影響部(HAZ)を一切残しません。また、当社のCNC加工も熱影響部を発生させません。お客様の金属部品は、元の特性を維持します。
試作品から量産まで。迅速なテストのための少量生産。本格的な量産のための大量生産。いずれの場合も品質は同じです。
材質の柔軟性。当社では、アルミニウム、ステンレス鋼(303、304、316、17-4)、炭素鋼、工具鋼、真鍮、銅、チタン、インコネルを取り扱っております。お客様が必要とされる合金がきっと見つかります。
迅速な見積もり。CADファイルをアップロードしてください。STEP、IGES、DXF、DWG形式に対応しています。12時間以内に見積もりをお送りします。何日も待つ必要はありません。
それがご提案です。プリントをお送りください。対応可能な内容と費用をお知らせいたします。
FAQ
ウォータージェットで金属部品を歪ませることなく切断できますか?
はい。この加工プロセスでは熱を一切使用しません。部品が歪んだり、変色したりすることはありません。硬度と焼き戻し状態は、切削前と全く同じままです。これは、薄いアルミニウム、焼入れ済みの鋼、および熱に弱い合金にとって特に重要です。
金属部品のウォータージェット切断は、どの程度の精度が得られるのでしょうか?
当社のシステムでは、ほとんどの部品で±3千分の1インチの精度を実現しています。より小さな部品やパーツについては、細心の注意を払って加工し、1千分の1インチの精度まで対応可能です。さらに高い精度が求められますか?ベアリング穴やダウエルピン穴など、そのような箇所については、二次加工としてCNC加工を行います。ウォータージェット加工で近似値まで加工し、フライス加工で仕上げます。
ウォータージェットで切断できない金属は何ですか?
ほとんどありません。私たちは毎日、標準的な工業用金属を切削しています。鋼鉄、ステンレス鋼、アルミニウム、チタン、インコネル、真鍮、銅などです。
唯一の制約は、非金属材料に関する問題です。強化ガラスは圧力で割れますが、これは金属ではありません。鉛のような非常に柔らかい純金属は、きれいに切断するのではなく、にじんでしまうことがあります。印刷物に実際に指定するようなものであれば、ウォータージェット加工で対応できます。
ウォータージェット切断とCNC仕上げの両方を提供していますか?
はい。NOBLEは完全なCNC加工工場です。ウォータージェットでブランク材を製作し、その後、フライス加工、旋削加工、穴あけ、ねじ切り、精密穴あけ、表面研削を行います。すべて自社工場内で完結します。これは、切断されたブランク材と加工された形状が完全に一致するため重要です。位置ずれの原因をめぐって、2つの業者間で言い争いが生じることはありません。
医療グレードの金属部品(例えば、手術用ロボット用部品など)を製造できますか?
はい。当社はISO 13485:2016認証を取得しています。これにより、医療機器、手術用ロボット、診断機器、整形外科用器具などの部品を製造する資格を有しています。原材料のロットからお客様にお届けする完成品まで、トレーサビリティを確保しています。一切の抜け漏れはありません。
あなたは提供しますか プロトタイピングサービス?
はい。ウォータージェット加工は、金型や治具などのハードツールを必要としません。お客様のデータファイルを読み込んで部品をカットするだけです。そのため、少量生産の試作品製作が経済的です。複雑さや材料の入手状況にもよりますが、最短5営業日で金属部品の試作品をお届けできます。
最小注文数量(MOQ)はありますか?
いいえ。試作品用の単体部品も受け付けております。大量生産にも対応可能です。ウォータージェット加工は金型不要なため、少量生産でもセットアップ費用はかかりません。1個でも1万個でも、どちらにも対応いたします。







