

金属部品は、製造ラインから出荷された時点で全ての要件を満たすことは稀です。ある材料は強度が高いものの腐食しやすく、安価でも見た目が悪く、加工しやすいものの摩耗しやすいといった問題があります。実際には、材料の選定は部品の用途によって決まります。金属表面処理は、材料本来の特性と用途における要求との間のギャップを埋めるのに役立ちます。
以下のセクションでは、一般的な金属表面処理プロセス、その主な用途、および各プロセスを選択する際のトレードオフについて説明します。これは利用可能なすべての方法を網羅したリストではありませんので、ご自身のプロジェクトに適した他のプロセスもぜひご検討ください。
金属は何 表面処理 実際にそうする
個々のプロセスを検討する前に、金属表面処理が何を目的としているのかを理解することが重要です。金属表面処理は単一のプロセスではなく、さまざまな問題を解決し、特定の表面特性を向上させるために用いられる一連の手法です。
- 腐食と酸化 ― 錆や変色を防ぎます
- 外観 ― 色、光沢、表面仕上げ
- 耐摩耗性 ― 摩擦、滑り、衝撃を受ける表面を保護します。
- 強度と疲労寿命 ― 表面応力と亀裂を低減
- 清潔さと密着性 ― 塗装、コーティング、または接着のための表面準備
金属表面処理プロセスはそれぞれ異なる問題を解決するために用いられます。そのため、どのプロセスを選択するかは、まず部品が実際にどのような要件を満たして耐久性を維持できるのかを問うことから始まります。
研磨:表面を滑らかにする
それは何ですか
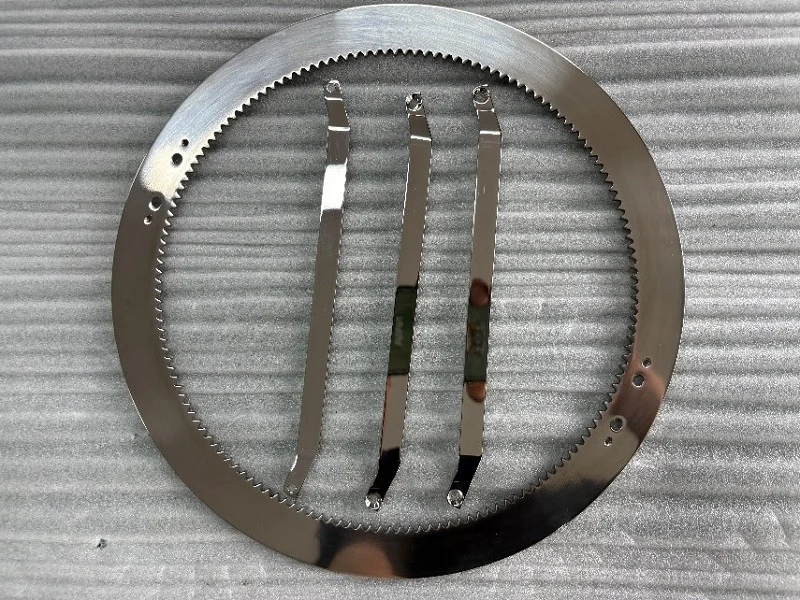
研磨は、柔軟な工具と研磨材を用いて金属部品の表面粗さを低減し、仕上がりを向上させる加工方法です。部品の外観に高い要求が課される場合、機械加工時に最終仕上げ工程のためにわずかな研磨代が残されることがあります。研磨は一般的な金属表面処理であり、より滑らかで洗練された表面を実現するのに役立ちます。
使用される場所
研磨は、滑らかで光沢のある仕上がりと高品質な外観が求められる部品に適しています。少量生産の場合、手作業による機械研磨が実用的な選択肢となることがよくあります。特に鏡面仕上げよりも寸法精度が重要な場合は、電解研磨も選択肢の一つです。最適な金属表面処理は、部品の外観と公差要件によって異なります。
長所と短所
機械研磨は優れた表面仕上げを実現できますが、寸法精度の確保が難しくなります。また、材料除去のムラによって肉厚が変化する可能性もあります。電解研磨は、より均一な材料除去と寸法精度の向上を実現できますが、最終的な仕上がりは材料や加工条件によって異なります。金属表面処理を選択する際には、必要な表面品質と寸法公差を比較検討することが重要です。
サンドブラスト:表面の洗浄と下地処理
それは何ですか
サンドブラスト(研磨ブラストとも呼ばれる)は、研磨材を高速で金属表面に噴射し、不要な物質を除去して均一な表面仕上げを実現する処理です。手動式の空気圧式ブラストキャビネットは、複雑な形状の部品を含む小型から中型の部品によく使用されます。金属表面処理として、ブラスト処理は後工程の仕上げ加工のための下地処理として利用できます。
使用される場所
サンドブラストは、アルミニウムの陽極酸化処理の前に、表面の汚染物質、錆、スケール、バリを除去し、微細な表面痕を軽減するためによく用いられます。研磨材の種類と粒度によって、仕上がりの質感は大きく変わります。一般的に、メッシュ番号が大きいほど研磨粒子は細かく、小さいほど粗くなります。これらの設定は、材料と求められる仕上がりに合わせて調整する必要があります。金属表面処理においては、特に表面の質感を一定に保つ必要がある場合、細心の注意を払った制御が重要です。
長所と短所
サンドブラストは汎用性が高く、従来の工具では仕上げが難しい複雑な表面にも適用できます。しかし、手動ブラストは作業者のスキルに大きく依存するため、部品ごとに仕上がりが異なる場合があります。均一な外観仕上げを実現するには、経験と工程管理が不可欠です。陽極酸化処理前の表面処理において、サンドブラストはコストと柔軟性のバランスが取れた実用的な選択肢となります。
ショットブラスト:金属表面処理の新たな手法
それは何ですか
ショットブラストは、回転するホイールから鋼球を遠心力で金属表面に打ち付ける加工方法です。この衝撃によってバリやフラッシュなどの不要な物質が除去されます。切削加工とは異なり、ショットブラストは繰り返し衝撃を与えることで金属表面を仕上げます。これは、部品を大量に洗浄・仕上げるための一般的な金属表面処理方法です。
使用される場所
ショットブラストは、大量生産される鋳造品、鉄骨構造物、および迅速かつ均一なバリ取りが必要な金属部品に最適です。特に、1回のサイクルで多数の部品を処理できるバッチ生産や自動生産ラインに適しています。大量生産においては、この金属表面処理によってスループットが向上し、手作業による仕上げ作業を削減できます。
長所と短所
ショットブラストは大量のバリ取りに迅速かつ効率的な方法ですが、衝撃に耐えられない部品は損傷を受ける可能性があります。特に剛性が低い部品や脆い部品は、薄肉部品の場合、変形したりひび割れたりする恐れがあります。この金属表面処理を施す前に、部品の肉厚、材質特性、構造強度を確認し、衝撃に耐えられることを確認してください。
ブラッシュ仕上げ:方向性のあるテクスチャ 板金
それは何ですか
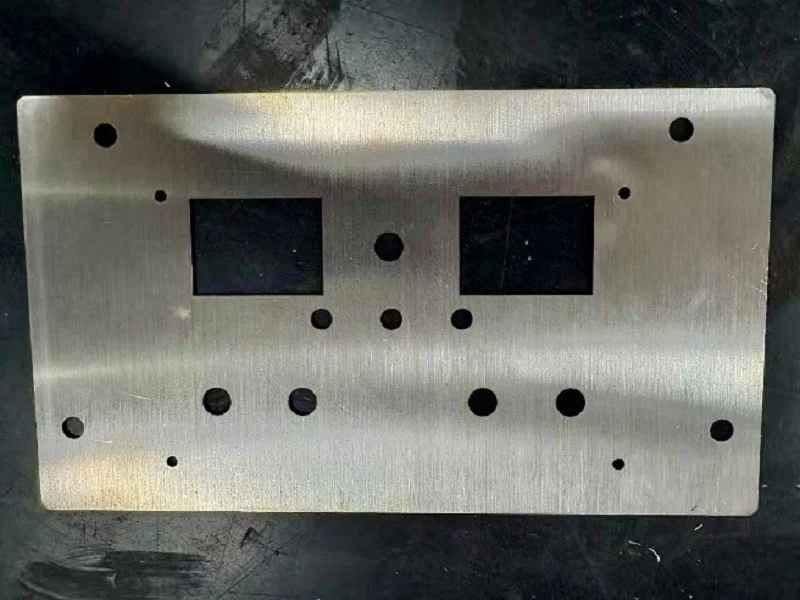
ブラッシングとは、研磨ベルトなどの工具を用いて金属表面に細い平行線を刻む加工方法です。この工程は一定の方向で行われるため、均一な木目模様が得られます。この金属表面処理は、特に家電製品のパネルや筐体など、板金部品に清潔感のあるモダンな工業的な外観を与えるためによく用いられます。
使用される場所
ブラッシュ仕上げは、板金筐体、機器筐体、家電パネルなど、外観が重要な製品によく用いられます。方向性のある木目が整然とした均一な外観を生み出し、表面の小さな傷を目立たなくする効果もあります。大型の平面パネルの場合、この金属表面処理は、厚いコーティングを施すことなく外観を向上させる効果的な方法です。
長所と短所
ブラッシュ仕上げは比較的安価で、金属部品に清潔感のある魅力的な外観を与えます。しかし、表面は傷がつきやすく、木目に直交する傷は目立ちやすいという欠点があります。傷を修復するには、多くの場合、同じ方向に再度ブラッシングする必要があり、元の色と完全に一致させるのは難しい場合があります。部品が頻繁に取り扱われたり、摩耗にさらされたりする場合は、保護コーティングを施すか、より耐久性の高い金属表面処理を選択することを検討してください。
陽極酸化処理:アルミニウムの金属表面処理における定番
それは何ですか
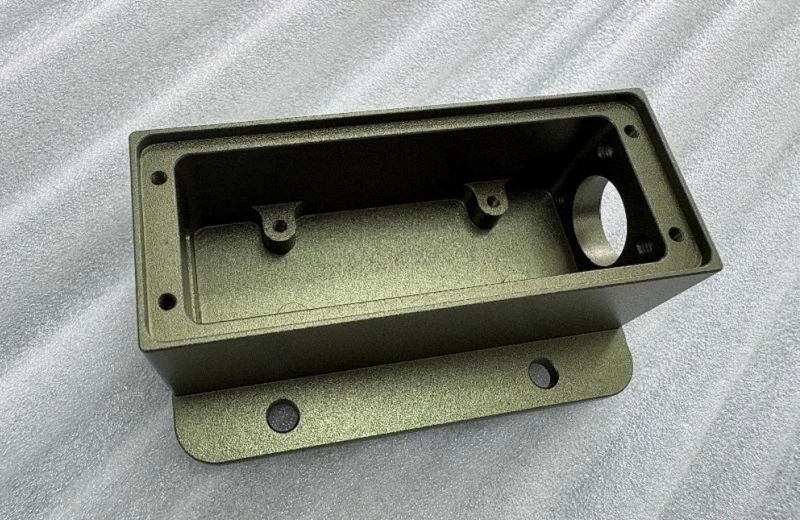
陽極酸化処理とは、金属部品を電解液に浸し、電流を流して表面に制御された酸化皮膜を形成する処理方法です。この処理中、部品は陽極として機能します。この酸化皮膜は表面保護性能を向上させ、着色にも利用できます。陽極酸化処理は、アルミニウム合金の金属表面処理において最も広く用いられている方法の一つです。
使用される場所
陽極酸化処理は、耐食性、表面硬度、外観を向上させます。さまざまな設計要件に合わせて着色することも可能で、保護と外観を同じ工程で実現できます。主な種類は、標準陽極酸化処理と硬質陽極酸化処理の2種類です。硬質陽極酸化処理は、より高い耐摩耗性が求められる用途向けに、より厚く硬い酸化皮膜を形成しますが、通常はコストが高くなります。陽極酸化処理の前にサンドブラスト処理を行うことで、表面の質感をより均一にすることができます。これらの下地処理工程は、最終的な金属表面処理の結果に顕著な違いをもたらします。
長所と短所
アルミニウム加工において、陽極酸化処理は最も汎用性の高い処理方法です。優れた保護性能、美しい外観、多彩な色彩表現、そして確立されたプロセスを備えています。標準的な陽極酸化処理は、ほとんどの表面処理や軽度の摩耗用途に適していますが、部品が実際に摩耗にさらされる場合は、硬質陽極酸化処理が最適です。主な欠点はコストです。特に硬質陽極酸化処理は高価であり、処理の安定性を確保するためには、浴の厳密な管理が不可欠です。
粉体塗装:高速、高耐久性、大量生産に対応
それは何ですか
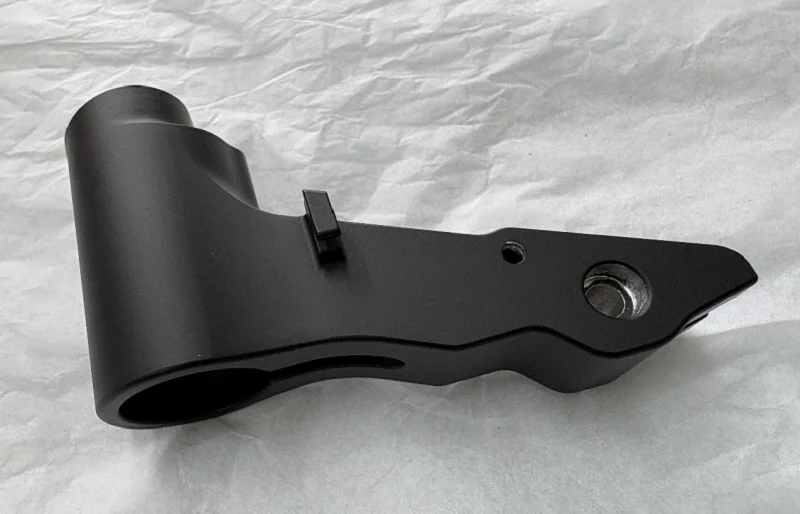
粉体塗装は、通常、静電スプレーを用いて金属部品に乾燥した塗料粉末を塗布する工程です。塗装された部品は加熱され、粉末が溶融、流動、硬化して連続した膜を形成します。このプロセスは、塗装と硬化を効率的なワークフローで組み合わせることで、多くの生産部品にとって実用的な金属表面処理方法となっています。
使用される場所
粉体塗装は、工程の自動化が可能で、多くの部品に均一な仕上がりを実現できるため、大量生産に最適です。耐久性と均一なコーティングが必要な金属製の筐体、フレーム、機器の筐体、その他の部品に広く使用されています。軽微な塗装不良は、種類や場所によっては修復可能ですが、修復箇所が目立つ場合があります。大量生産を行うメーカーにとって、粉体塗装は効率的な金属表面処理方法となります。
長所と短所
粉体塗装は、適切な塗布と硬化を行えば、高い生産効率、豊富なカラーバリエーション、そして耐久性に優れた仕上がりを実現します。しかしながら、塗膜の厚みがエッジや複雑な形状の周囲に厚くなり、寸法精度に影響を与える可能性があります。また、硬化後の塗膜は、塗料の配合や使用条件によっては、強い衝撃を受けた際に欠けたりひび割れたりすることもあります。繰り返し衝撃や機械的ストレスを受ける部品の金属表面処理を選択する際には、これらの要因を考慮する必要があります。
焼き付けエナメル:最高級の塗装仕上げ
それは何ですか
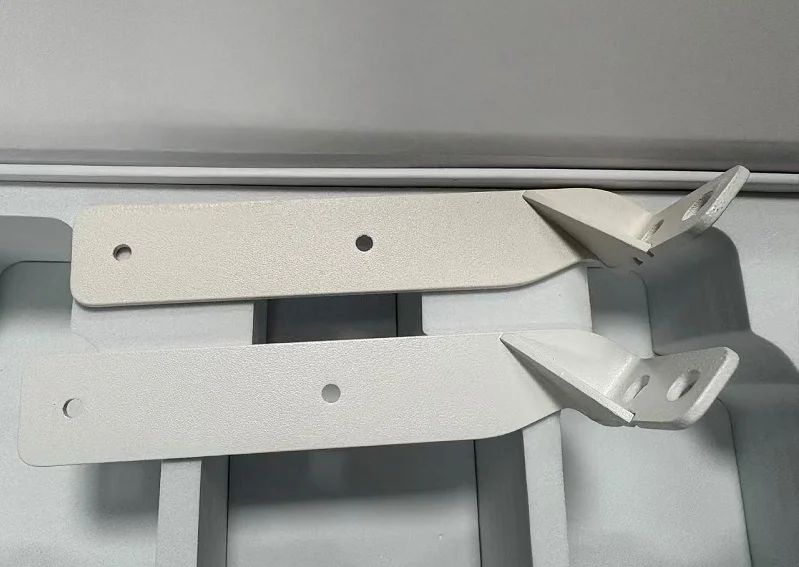
焼き付けエナメルは、金属部品に硬く滑らかで光沢のある表面仕上げを施すためのコーティングプロセスです。コーティング剤を表面に吹き付けた後、一定の温度で焼き付けて皮膜を硬化させます。これにより、装飾性と防錆性の両方が実現し、美しく耐久性のある仕上げが求められる金属部品にとって有用な表面処理となります。
使用される場所
焼き付けエナメルは、筐体シェルやその他外観が重要な部品によく使用されます。表面処理が適切に行われ、コーティングが正しく硬化すれば、強力な密着性、優れた耐衝撃性、そして色褪せしにくい仕上がりを実現します。これらの特性により、日常的な使用において外観を維持する必要のある製品に適しています。
長所と短所
焼き付けエナメルは、滑らかで高級感のある外観と優れた耐久性を実現します。しかし、一般的に、よりシンプルな仕上げよりも材料費と加工費が高くなります。また、製造環境も厳密に管理する必要があります。温度、表面の清浄度、塗膜厚、硬化条件など、すべてが最終的な仕上がりに影響します。外観と耐用年数が追加コストに見合う場合に、この金属表面処理を検討する価値があります。
電気泳動コーティング:生産ライン向けに設計
それは何ですか
電気泳動コーティング(eコーティングとも呼ばれる)は、水性コーティング材料を含む液浴を使用します。被加工物が一方の電極として機能し、対向電極が電気回路を完成させます。印加された電界により、帯電した樹脂粒子とそれに付随するコーティング成分が被加工物に向かって移動し、その表面に付着します。その後、コーティングは硬化され、保護膜が形成されます。この金属表面処理は、自動化された大量生産に最適です。
使用される場所
電着塗装は、均一な被覆、効率的な材料使用、および腐食防止が重要な生産ラインで広く使用されています。複雑な形状の部品を含む、大量の金属部品の塗装に適しています。使用可能な色は塗装システムによって異なりますが、黒とグレーが一般的です。塩水噴霧試験の性能は、塗料の配合、膜厚、下地処理、および試験条件によって異なるため、屋内500時間、屋外700時間といった数値は、普遍的な結果ではなく、特定の目標値として扱う必要があります。信頼性の高い金属表面処理を行うには、試験要件を塗料供給業者に確認する必要があります。
長所と短所
電着塗装の主な利点は、塗工材の利用効率が高いこと、自動生産に適していること、そして工程を適切に管理すれば優れた耐食性を発揮することです。一方、主な制約は色の選択肢の多さであり、利用可能な色の範囲は塗装システムと生産設備によって異なります。隠れた部品や機能部品の場合、色の選択肢の多さよりも耐食性が重要となる場合があります。
黒染め:歪みを最小限に抑えた仕上げ 精密部品
それは何ですか
黒染め処理(用途によっては黒色酸化処理またはブルーイングとも呼ばれる)は、化学プロセスを用いて鋼材部品の表面に黒色の酸化皮膜を形成する処理です。ワークピースは制御された化学浴で処理され、その結果得られる表面層は均一な黒色仕上げとなります。この金属表面処理は厚いコーティングを施すのではなく表面を改質するため、部品の寸法にほとんど影響を与えません。
使用される場所
黒染めは、暗い外観とわずかな耐食性向上を必要とする鋼製部品によく用いられます。適切な後処理油やシーラントと組み合わせることで、錆に対する保護効果を高めることができます。また、寸法や表面の質感への影響も最小限であるため、厳しい公差を維持する必要のある精密部品にも適しています。こうした特性から、黒色酸化処理は多くの屋内用途において実用的な金属表面処理と言えます。
長所と短所
黒染めは比較的簡単で費用対効果が高く、酸化皮膜が薄いため精密部品に適しています。しかし、多くの塗装やめっきシステムと比較すると、特に湿潤環境や腐食性の高い環境では、防食効果が限定的です。防食性を向上させるには、追加の油やシーラントが必要になる場合があります。屋内で適度な暴露にさらされる鋼部品であれば、黒染めは適切な金属表面処理となり得ますが、最終的な選択は想定される使用条件に基づいて行うべきです。
電気めっき:薄い金属層、多彩なバリエーション
それは何ですか
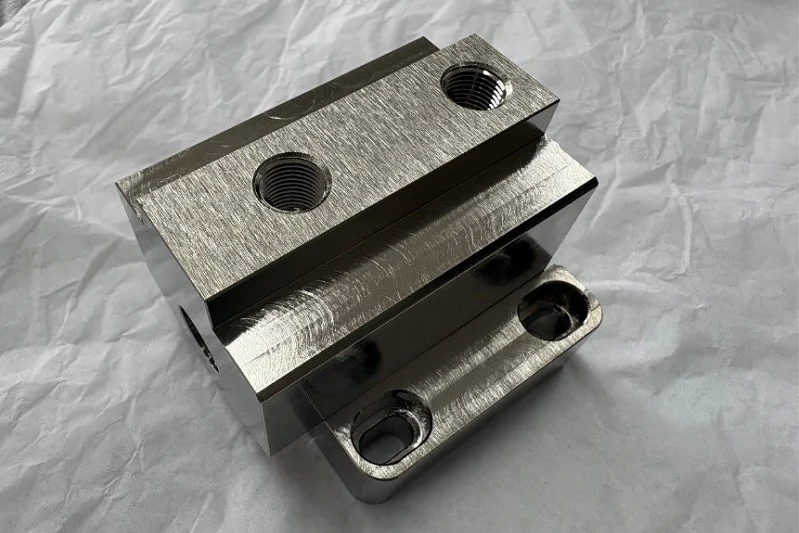
電気めっきは、電流を用いて導電性の被加工物に金属または合金の薄膜を析出させる技術です。析出層は、めっき材料とプロセスに応じて、耐食性、導電性、耐摩耗性、または外観を向上させることができます。めっきシステムごとに異なる特性を持つため、電気めっきは最も汎用性の高い金属表面処理方法の一つと言えます。
使用される場所
一般的なめっき材料には、クロム、ニッケル、亜鉛、銅、金、銀などがあります。それぞれ用途が異なります。亜鉛めっきは鋼製ファスナーの腐食防止によく用いられ、ニッケルめっきやクロムめっきは耐摩耗性や装飾的な仕上げに利用できます。銅めっき、金めっき、銀めっきは、特定の電気・電子機器用途で使用されます。適切な金属表面処理は、部品の動作環境、要求される性能、およびコストによって決まります。
長所と短所
電気めっきは幅広い表面仕上げが可能であるため、部品の特定の要件に合わせてコーティングを選択できます。ただし、めっき浴と操作条件は、めっきの厚さ、密着性、品質を維持するために慎重に管理する必要があります。不適切なめっき材料を選択すると、早期の腐食や摩耗につながる可能性があります。
浸炭処理:硬い表面、強靭な芯
それは何ですか
浸炭処理は、炭素原子を鋼の表面に拡散させる熱化学的な熱処理プロセスです。主に低炭素鋼や低炭素合金鋼(炭素含有量が約0.25%以下のもの)に用いられます。この処理により、炭素を豊富に含む表面層が形成され、その後の熱処理によって硬化させることができます。金属表面処理として、浸炭処理は比較的強靭な内部構造を維持しながら、表面性能を向上させます。
使用される場所
浸炭処理は、繰り返し接触、摩擦、または衝撃を受ける歯車、シャフト、その他の機械部品によく用いられます。表面硬度と耐摩耗性を向上させると同時に、中心部は衝撃荷重に耐えるために必要な靭性を維持します。この組み合わせは、断面全体が脆くなることなく表面摩耗に耐える必要がある伝動部品に特に有効です。
長所と短所
浸炭処理の主な利点は、硬く耐摩耗性に優れた表面と強靭な芯部を両立できる点です。そのため、歯車やその他の高負荷がかかる伝動部品に適しています。しかし、この処理は加熱、炭素拡散、焼入れ、焼き戻しなど、複数の工程を経る必要があります。また、寸法変化が生じる可能性もあるため、機械加工代や後処理仕上げが必要になる場合があります。コストと工程上の制約から、浸炭処理は一般的に、単純な低負荷部品ではなく、高い強度と耐摩耗性が求められる部品に用いられます。
窒化処理:歪みのない表面硬化
それは何ですか
窒化処理は、比較的低温で鋼の表面に窒素を導入する熱化学プロセスです。窒素は鋼中の元素と反応し、表面付近に硬い化合物を形成します。焼入れを必要とする従来の硬化処理とは異なり、多くの窒化処理法では焼入れ工程が不要です。これにより歪みのリスクが低減されるため、窒化処理は精密部品の金属表面処理として有効です。
使用される場所
窒化処理は、高い表面硬度と耐摩耗性を必要とする一方で、厳しい寸法公差を維持しなければならない精密部品に適しています。一般的な用途としては、クランクシャフト、ギア、金型、その他摩擦や繰り返し接触にさらされる部品などが挙げられます。表面は硬化しますが、内部は元の靭性をほぼ維持します。そのため、大きな寸法変化を伴わずに耐久性のある作業面が必要な場合に、窒化処理は非常に有効です。
長所と短所
窒化処理の主な利点は、歪みのリスクが低いことです。そのため、既に高精度に加工された部品にも適しています。また、耐摩耗性を向上させ、適切な条件下では疲労性能も向上させることができます。主なトレードオフは、鋼種と窒化方法によって異なる処理時間と浸炭深さです。硬い表面と強靭な内部構造を必要とする部品にとって、窒化処理は効果的な金属表面処理となります。中国の大手製造会社であるNOBLEは、材料、寸法要件、および想定される使用条件に基づいて、顧客が適切な処理オプションを評価できるよう支援します。
不動態化:表面が自らを保護するようにする
それは何ですか
不動態化処理は、金属が周囲環境と反応する傾向を低減することで、金属の耐食性を向上させます。主な方法は2つあります。化学的不動態化処理は、化学プロセスを用いて金属表面に保護的な不動態皮膜を形成または強化します。電気化学的不動態化処理は、適切な電位を印加してこの皮膜の形成を促進します。ステンレス鋼の場合、不動態化処理は、材料を腐食から保護するクロムを豊富に含む酸化皮膜の維持に役立ちます。このタイプの金属表面処理は、厚いコーティングを施すことなく、金属本来の防御機能を強化します。
使用される場所
不動態化処理は、特に機械加工、溶接、その他の加工工程によって表面が汚染または変化した場合に、確実な耐食性が求められるステンレス鋼部品に広く用いられています。この処理は、腐食を引き起こす可能性のある遊離鉄やその他の汚染物質を除去し、保護的な不動態皮膜の形成または再生を促進します。一般的な用途としては、医療機器、食品加工機器、表面の清浄度と耐食性が重要な精密工業部品などが挙げられます。
長所と短所
不動態化処理は、部品の寸法、色、表面の質感などを大きく変えることなく、耐食性を向上させます。そのため、精密部品の仕上げ工程として有効です。ただし、不動態皮膜は非常に薄く、耐摩耗性の向上や重度の機械的損傷からの保護を目的としたものではありません。これは、別途保護層を追加するというよりも、金属本来の耐食性を回復または強化する方法として理解するのが適切です。金属表面処理を選択する際には、耐食性だけで十分なのか、それとも耐摩耗性も必要となるのかをメーカーは検討する必要があります。
リン酸塩処理:下地処理であり、最終仕上げではない
それは何ですか
リン酸塩処理は、鋼材の表面にリン酸塩皮膜を形成するために一般的に行われる化学変換処理です。この皮膜はある程度の耐食性を提供しますが、リン酸塩処理は最終的な保護仕上げというよりは、前処理として用いられることが多いです。後続の塗装や電気泳動塗装に適した下地を形成し、上塗り塗料の密着性を高めます。多くの生産ラインにおいて、この金属表面処理は、鋼材部品を後工程の仕上げに備えるための重要なステップとなっています。
使用される場所
リン酸塩処理は、自動車製造、機械製造、および一般的な金属加工において、塗装や電気泳動コーティングの前に一般的に用いられます。リン酸塩層は塗膜の密着性を向上させ、適切な上塗り塗料と組み合わせることで耐食性を高めることができます。また、次の仕上げ工程に向けてより均一な表面を作り出すのにも役立ちます。これは、大量生産において部品が外観と耐久性の両方の要件を満たす必要がある場合に重要です。
長所と短所
リン酸塩処理は、塗料の密着性を向上させ、適切な上塗り塗料と併用することで防錆効果を高めるため、前処理として有効です。しかし、特に過酷な環境下では、リン酸塩処理単独では十分な長期的な防錆効果を発揮することは通常ありません。最終的な性能は、リン酸塩処理の工程、基材、およびその後に塗布される塗料の種類によって左右されます。そのため、リン酸塩処理は塗装システムの基盤として捉えるべきであり、それ自体が最終的な防錆効果をもたらすものではありません。
適切な金属表面処理の選択
上記の工程を順に見ていくと、あるパターンが見えてきます。どの工程も単独で全てをこなすことはできません。研磨とブラッシングは外観を整える工程です。サンドブラストとリン酸塩処理は、次の工程に向けて表面を準備します。陽極酸化処理、粉体塗装、焼き付けエナメル塗装、電気泳動塗装は、保護層を形成します。電気めっきは、特定の性能目標を達成するために別の金属を添加します。浸炭処理と窒化処理は、中心部の強度を保ちながら表面を硬化させます。不動態化処理は、金属本来の耐食性を回復または強化します。
そのため、金属表面処理の選択は、処理方法ではなく、部品そのものから始めるべきです。部品がどのような耐性を必要とするかを考えてみましょう。腐食、摩耗、衝撃、外観要件、あるいはそのすべてでしょうか。次に、歪み、色の選択肢の制限、高コスト、使用環境に耐えられない仕上げなど、許容できない点を検討します。これらの答えによって、選択肢はすぐに絞り込まれます。
これらのルールはどれも絶対的なものではありません。メーカーは複数の要件を同時に満たすために、複数の工程を組み合わせることがよくあります。サンドブラスト処理後に陽極酸化処理を行うのもその一例です。リン酸塩処理後に電気泳動コーティングを行うのも別の例です。目標は同じです。つまり、材料と使用条件に合わせて処理方法を調整し、部品がより長く確実に機能するようにすることです。
NOBLEの金属表面処理サービス

NOBLEは、中国を代表する製造企業であり、設計レビューや試作から表面処理、最終組立まで、金属およびプラスチック加工を専門としています。当社チームは、材料特性、性能目標、実際の生産ニーズに基づき、お客様の製造要件を評価し、最適なプロセスを選択できるようサポートします。表面処理をCNC加工、3Dプリンティング、真空鋳造、組立サービスと統合することで、製造プロセス全体を通して仕上げ要件が確実に考慮されるようにしています。
当社の能力
当社は、試作品や小ロット生産から量産準備まで、幅広いプロジェクトをサポートしています。また、設計レビュー、プロセス選定、技術的な問題解決も提供し、潜在的な製造上の問題を早期に特定できるよう支援します。ISO 9001:2015およびISO 13485:2016の認証を取得しているNOBLEは、確立された品質管理システムに従い、医療機器の厳しい要件を含むプロジェクトを含め、一貫した生産品質を維持しています。
業務内容
耐腐食性部品、耐摩耗性金属部品、あるいは特定の表面仕上げを施した試作品が必要な場合でも、NOBLEは適切な製造および仕上げオプションの評価をお手伝いいたします。図面またはCADファイル、材料仕様、表面仕上げ要件、および予定数量を添えて、弊社チームまでご連絡ください。お客様のプロジェクトを検討し、技術要件と生産目標を満たす実用的なソリューションを見つけるお手伝いをいたします。
よくある質問:金属表面処理に関するよくある質問
アルミニウムに最適な金属表面処理方法はどれですか?
アルミニウムの加工には、陽極酸化処理が定番です。表面を保護し、耐摩耗性を向上させ、同時に着色することも可能です。より滑らかで均一な仕上がりを求めるなら、陽極酸化処理の前にサンドブラスト処理を施しましょう。高い耐摩耗性が必要な場合は、硬質陽極酸化処理を選択してください。コストは高くなりますが、耐摩耗性能は格段に向上します。
粉体塗装と焼き付けエナメル塗装の違いは何ですか?
どちらもスプレーして硬化させるタイプの塗装方法ですが、特性が異なります。粉体塗装は効率的で、軽微な欠陥にも寛容であり、大量生産に適しています。ただし、粉体は凹凸部分に付着しやすく、強い衝撃を受けると塗膜が剥がれることがあります。一方、焼き付けエナメル塗装はコストが高く、より厳格な生産環境が求められますが、密着性が高く、耐衝撃性に優れ、色褪せしにくいという利点があります。
コーティングの代わりに浸炭処理や窒化処理を用いるべきなのはどのような場合ですか?
腐食や外観の問題ではなく、表面硬度が問題となる場合。浸炭処理は、硬い表面と強靭な芯部を必要とする歯車やシャフトなどの低炭素鋼部品に適しています。窒化処理は低温で焼入れを行わないため、歪みが最小限に抑えられ、クランクシャフト、歯車、金型など、わずかな動きも許されない精密部品に適しています。
リン酸塩処理は最終仕上げとして使用できますか?
いいえ。リン酸塩処理は鋼材の下地処理であり、塗装や電着塗装の前に施されます。耐食性を向上させ、上塗り塗料の密着性を高めますが、リン酸塩処理単独では十分な保護効果は得られません。あくまで下地処理として扱い、最終的な表面処理とは考えないでください。
金属が既に耐食性を持っている場合、なぜ不動態化処理が重要なのでしょうか?
なぜなら、不動態皮膜が損なわれるからです。機械加工、溶接、酸洗などの工程で、遊離鉄が残ったり、ステンレス鋼の酸化皮膜が破壊されたりすることがあり、腐食の温床となります。不動態化処理は、この保護層を回復させるものであり、装甲を追加するのではなく、金属本来の防御機能を回復させるものです。
これらのプロセスの中から、どのように選択すればよいのでしょうか?
まずは部品そのものから始めましょう。腐食、摩耗、衝撃、外観など、部品が耐えなければならない条件と、歪み、色の選択肢の制限、コスト、あるいは脆い仕上げなど、許容できない条件を明確にすることが重要です。これらの答えによって選択肢はすぐに絞り込まれ、複数の工程を組み合わせる(サンドブラスト後に陽極酸化処理、リン酸塩処理後に電着塗装など)のが一般的です。






