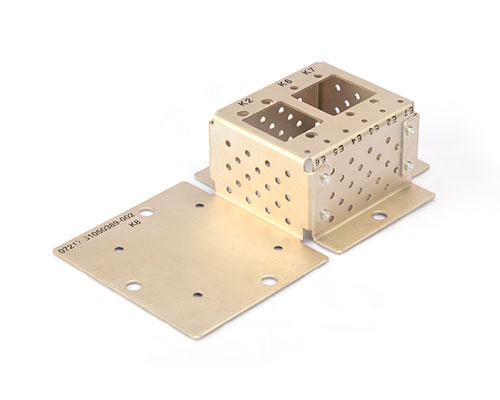
板金溶接
現場の声を力強いメッセージへ。 板金溶接サービス
お客様の期待を超えるカスタム板金溶接サービスを、競争力のある価格でご提供いたします。試作品製作から板金溶接製造まで、経験豊富なチームと最先端の生産設備により、高精度で安定した性能の板金溶接部品をお届けします。お見積もりは数分で、板金溶接部品は数日でお届けいたします!
- ISO 9001およびISO 13485認証取得工場
- 最新設備と競争力のある価格
- 10年以上の板金加工経験
- 板金溶接規格に準拠
- 最短3日で納品可能
- 年中無休のエンジニアリング サポート
STEP | STP | STL | IGS | IGES | PRT | SLDPRT | SAT | X_T | IPT | CATPART | PDF
最大ファイルサイズ: ≤20MB
- すべてのアップロードは安全で機密性が保たれます。
現場の声を力強いメッセージへ。 板金溶接 プロセス
NOBLEは、最新鋭の板金溶接設備と最先端技術を備えており、最も難易度の高い板金溶接作業にも容易に対応できます。高度なスキルと豊富な経験を持つ溶接工チームは、様々な溶接技術と工程に関する深い知識を有しています。複雑な金属加工、構造溶接、修理など、どのようなプロジェクトにおいても、当社の専門家は比類のない職人技を発揮します。
MIG溶接(GMAW:ガス金属アーク溶接とも呼ばれる)は、溶接ガンを用いて連続ワイヤ電極を供給する、広く普及している溶接技術です。溶接部は、不活性ガス(アルゴンなど)または活性ガス(二酸化炭素など)を用いたシールドガスによって大気汚染物質から保護されます。GMAWは、その柔軟性、使いやすさ、そして鋼、アルミニウム、ステンレス鋼など、さまざまな金属を溶接できる能力で知られています。
- アークエネルギーの精密制御
- 競争力のある価格、30%のコスト削減
- 7日間で迅速に対応
- 迅速なMIG溶接サービス
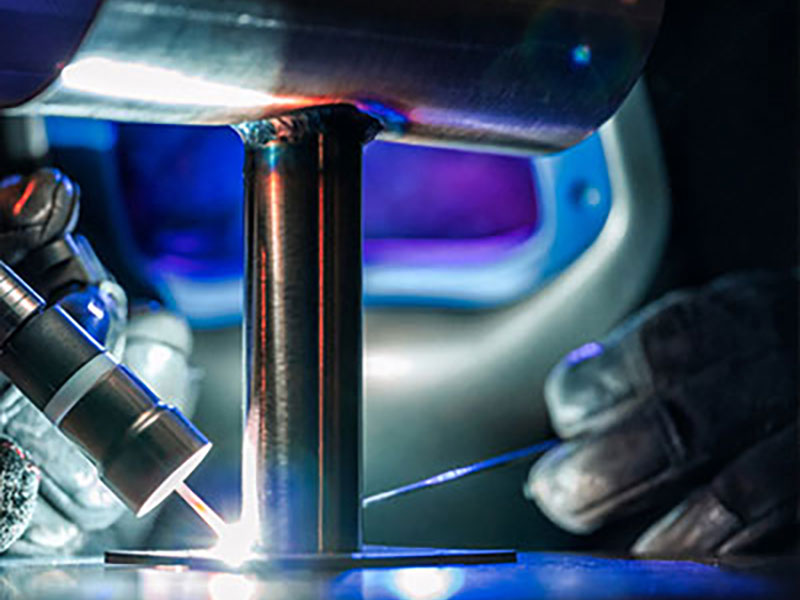
TIG(タングステン不活性ガス)溶接(GTAWとも呼ばれる)は、汎用性と精度に優れた溶接技術です。非消耗性のタングステン電極を用いてアークを発生させ、そのアークをアルゴンなどの不活性ガスでシールドします。TIG溶接は、溶接工程を極めて精密に制御できるため、ステンレス鋼、アルミニウム、銅、チタンなど、様々な金属に対して高品質な溶接が可能です。最高の溶接品質と美しい仕上がりが求められる用途において、広く採用されています。
- 極薄板溶接
- 24時間以内に見積もりを出します
- 7日間で迅速に対応
- 迅速なTIG溶接サービス
被覆アーク溶接(SMAW)は、広く用いられている一般的な溶接方法です。この方法では、フラックスでコーティングされた消耗電極を使用します。電極とワークピースの間にアークが発生し、電極が溶融して溶融池が形成されます。フラックスコーティングは保護シールドとして機能し、溶接部を大気汚染から守ります。SMAWは汎用性の高い溶接方法であり、鋼、ステンレス鋼、鋳鉄など、さまざまな金属の溶接に使用できます。
- 最先端の設備
- 滑らかな溶接面
- 7日間で迅速に対応
- 1対1の見積分析
FCAWは、内部にフラックスを封入した管状ワイヤ電極を用いる溶接プロセスです。このフラックスがシールドガスを生成するため、外部のシールドガス源は不要です。FCAWは、高い溶着速度と深い溶け込み能力が特長で、重負荷用途に適しています。建設、造船、パイプライン溶接などで広く用いられており、特に厚板溶接や屋外・強風条件下での溶接に適しています。
- 高精度と高効率
- 競争力のある価格、30%のコスト削減
- 7日間で迅速に対応
- 迅速なFCAW溶接サービス
当社の板金溶接サービス能力
板金試作から 生産
NOBLEは、プロトタイプの設計から製造まで、豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスを通じて、お客様のアイデアを現実のものにする、信頼できるワンストップのカスタム製造ソリューションです。
板金試作品加工
NOBLEでは、オンラインで板金加工の見積もりと無料の設計分析を数時間以内に入手でき、板金加工の試作品を数日以内に完成させることができます。
- 最先端の設備
- 10年以上の板金製造経験
- 競争力のあるお手頃価格
- 24時間以内に見積もりを出します
- 無料の DFM フィードバック
- 7日間で迅速に対応
迅速な板金プロトタイピング
高度な生産設備と経験豊富なエンジニアチームにより、当社では厳格な公差管理と徹底した品質検査プロセスを経て、板金試作品を数日で低コストで製造することが可能です。
- 競争力のあるお手頃価格
- 最先端の設備
- 10年以上にわたる少量生産の実績
- 速いリードタイム
- 30か国以上に発送
- 部品の100%検査
バッチ式板金生産
NOBLEは、厳格な公差管理、品質検査、そして包括的なサプライチェーンを通じて大量生産のニーズに応え、低コストで安定した性能を持つ板金部品を大量に迅速に供給します。
- 10年以上にわたる中量・大量生産の経験
- 競争力のあるお手頃価格
- 大規模サプライヤーネットワーク
- 100,0000万個以上のユニークな部品を生産
- 一貫した品質を保証します
- 短納期生産
カスタム板金溶接サービスに当社を選ぶ理由
NOBLEは、最先端の溶接技術と経験豊富なチームを活用し、顧客満足度を最優先に考えています。当社の板金溶接サービスは、高精度、高効率、低コストで、優れた仕上がりを実現します。当社の板金溶接サービスをご利用いただくことで、お客様のビジネスの成功をさらに高めることができます。
強力な板金溶接能力
当社は、TIG溶接、MIG溶接、スポット溶接、シーム溶接、レーザー溶接をはじめとする各種板金加工サービスを、競争力のある価格でご提供いたします。高度な板金溶接技術と経験豊富なエンジニアチームにより、お客様の多様な板金溶接ニーズにお応えできるよう、柔軟な材料選択と表面仕上げオプションをご用意しております。
競争力のある価格設定
プロトタイプ設計から板金加工まで、高精度なカスタム板金溶接サービスを競争力のある価格でご提供いたします。お客様に最適な板金溶接ソリューションをご提案し、優れた板金溶接部品をお届けします。当社の優秀なチームは、お客様のご予算を超える付加価値の高いソリューションをご提供いたします。
豊富な品揃え
当社では、板金溶接に必要なあらゆる材質、表面仕上げオプション、公差、製造プロセスをご用意しております。お客様のご要望に応じた板金溶接部品の仕様に基づき、最適なコストパフォーマンスを実現するため、様々な見積もりと製造に関するご提案をさせていただきます。
エンジニアリングサポート
技術サポートが必要な場合は、当社のチームが24時間7日対応いたします。経験豊富な板金加工エンジニアが、部品設計、材料選定、表面処理オプション、納期に関するご提案まで、幅広くサポートいたします。お客様がどこにいらっしゃっても、必ずご要望にお応えいたしますので、ご安心ください。
たった4つの簡単なステップで私たちと一緒に働きましょう
長年の製造経験を持つNOBLEは、あらゆるラピッドプロトタイピングおよび少量生産ニーズに最適なソリューションを提供します。当社はイノベーションサイクルを、シンプルかつ効果的な4つのステップに効率化します。
CNC加工 許容範囲 (NAIST) と 規格
NOBLEは、高精度CNC加工サービスにおいて、精密加工された試作品や部品の製作に最適なパートナーです。金属加工における標準CNC加工公差はISO 2768-f、プラスチック加工における標準公差はISO 2768-mです。図面にご要望を明記いただければ、特別な公差にも対応可能です。
| 規格 | CNCフライス | CNC旋盤 |
| 最大部品サイズ | 2000×1500ミリメートル×600 | 200ミリメートル×500 |
| 最小部品サイズ | 4ミリメートル×4 0.079×0.079インチ | 2ミリメートル×2 0.079×0.079インチ |
| 最小フィーチャーサイズ | Φ 0.50 mm Φ 0.00197インチ | Φ 0.50 mm Φ 0.00197インチ。 |
| 標準公差 | 金属: ISO 2768-f プラスチック: ISO 2768-m | 金属: ISO 2768-f プラスチック: ISO 2768-m |
| 穴の直径 | ±0.025mm +/- 0.001インチ | ±0.025mm ±0.001インチ |
| 直線寸法 | ±0.025mm ±0.001インチ | ±0.025mm +/- 0.001インチ |
| エッジ条件 | シャープ コーナーは、面取りまたは半径の形で削除されます。 面取りのサイズ、または結果の半径は、図面に示されなければなりません。 | |
| 軸径 | ±0.025mm ±0.001インチ | ±0.025mm +/- 0.001インチ |
| ねじとねじ穴 | 直径:Φ 1.5~5 mm、深さ:直径の3倍 直径:Φ5mm以上、深さ:4~6×直径 | 直径:Φ 1.5~5 mm、深さ:直径の3倍 直径:Φ5mm以上、深さ:4~6×直径 |
| NOBLEは、お客様が必要とするあらゆる仕様とサイズのねじを製造できます。 | ||
| テキスト | 最小幅0.5mm、最小深さ0.1mm | NOBLE社はレーザーマーキングを用いて、CNC旋削加工部品に標準的なテキストを印字することができます。 |
| リードタイム | 3営業日 | 3営業日 |
材料 板金溶接用
金属材料には様々な種類があり、それぞれ熱に対する反応が異なります。融点、引張強度、延性も異なります。溶接作業を行う前に、溶接工は材料の特性と限界を理解しておくことで、最適な板金溶接結果を得ることができます。
炭素鋼
炭素鋼は汎用性が高く、手頃な価格で入手しやすいため、溶接材として多くの人に選ばれています。この鋼材は鉄と炭素を主成分とし、少量の他の元素を含んでいます。炭素鋼は、構造溶接、加工、自動車、機械など、さまざまな用途に使用できます。
価格:$
リードタイム:3日
許容誤差:±0.01mm
最大パーツサイズ: 200 x 80 x 100 cm
ステンレス鋼
ステンレス鋼はクロムを主成分としており、優れた耐熱性を持つ一方で、熱を吸収しやすい性質も持っています。そのため、ステンレス鋼の溶接作業においては、表面の歪みや傷を防ぐために、迅速かつ正確な作業が重要です。プロジェクトの内容や必要な精度に応じて、MIG溶接とTIG溶接の両方がステンレス鋼の溶接に使用できます。
壁厚:0.75mm
リードタイム:3日
許容誤差:±0.01mm
最大パーツサイズ: 200 x 80 x 100 cm
アルミニウム
アルミニウムは、優れた強度対重量比、高い熱伝導性、耐食性で知られる軽量金属です。航空宇宙、自動車、船舶、建設などの産業で幅広く使用されています。アルミニウムは融点が低く熱伝導率が高いため、溶接には特殊な技術と設備が必要です。
壁厚:0.75mm
リードタイム:3日
許容誤差:±0.01mm
最大パーツサイズ: 200 x 80 x 100 cm
チタン
チタンは、軽量で極めて耐腐食性に優れた金属として知られています。その並外れた強度から、航空宇宙、医療機器、化学処理などの産業で広く利用されています。しかし、チタンの溶接には、厳格な管理、特殊な設備、そして不活性雰囲気下での作業が必要です。
壁厚:0.75mm
リードタイム:3日
許容誤差:±0.01mm
最大パーツサイズ: 200 x 80 x 100 cm
表面仕上げ 板金溶接部品用
NOBLEの表面処理は、お客様の製品の表面品質向上に役立ちます。カスタム製品の表面処理は、外観、表面硬度と粗さ、耐薬品性、耐腐食性、その他の特性を向上させるように設計されています。また、ライブツールで切削された部分に残る目立つ工具痕を隠すのにも役立ちます。以下に、最適なオプションをいくつかご紹介します。
陽極酸化
陽極酸化処理は、耐食性を向上させ、耐摩耗性と硬度を高め、金属表面を保護します。機械部品、航空機部品、自動車部品、精密機器などに幅広く使用されています。
材質:アルミニウム
色:透明、黒、グレー、赤、青、金。
質感:滑らかでマットな仕上がり
粉体塗装
粉体塗装は、流動性のある乾燥粉末として塗布される塗装の一種です。 蒸発溶剤を介して供給される従来の液体塗料とは異なり、粉体塗装は通常、静電的に塗布され、熱または紫外線で硬化されます。
材質:アルミニウム、ステンレス鋼、鋼
色:黒、任意のRALコードまたはパントン番号
質感:光沢または半光沢
電気めっき
電気めっきは、機能的、装飾的、または腐食に関連する場合があります。 自動車部門を含む多くの産業がこのプロセスを使用しており、鋼製自動車部品のクロムメッキが一般的です。
材質:アルミニウム、鋼、ステンレス鋼
色:N / A
質感:滑らかで光沢のある仕上がり
サンドブラスト
サンドブラスト処理を施すと、表面が滑らかでマットな質感の部品が得られます。主に視覚的な用途に使用され、他の表面処理を施すことも可能です。
材質:ABS樹脂、アルミニウム、真鍮
色:N / A
質感: マット
研磨
研磨は、部品を物理的にこするか、化学的干渉によって、滑らかで光沢のある表面を作成するプロセスです。 このプロセスにより、鏡面反射が著しい表面が生成されますが、一部の材料では拡散反射を減らすことができます。
材質:アルミニウム、真鍮、ステンレス鋼、鋼
色:N / A
テクスチャ: 光沢のある
ブラッシング
ブラッシングは、通常は審美的な目的で、研磨ベルトを使用して材料の表面に痕跡を描く表面処理プロセスです。
材質:ABS樹脂、アルミニウム、真鍮、ステンレス鋼、鋼
色:N / A
質感:サテン
何を見る お客さま 私たちについて言う
NOBLEは10年以上にわたり板金加工サービスを提供しており、多くの海外顧客にサービスを提供してきました。お客様の声は、当社の声明よりもはるかに真実味を帯びています。満足いただいたお客様からの客観的な評価をご覧ください。

マーク・アルフォード
副会長
迅速かつ正確な見積もりから、製造工程、部品のタイムリーな納品に至るまで、NOBLE社は当社の要望に完全なプロ意識をもって対応してくれました。彼らはこのCNC加工プロジェクトのあらゆる側面を迅速かつ費用対効果の高い方法で処理してくれました。今後も必ず彼らと仕事をしたいと思います。

ピスカリー・ハースコビッチ
製品デザイナー
NOBLEは、当社にとって高品質なCNC加工部品のサプライヤーです。迅速な納品は当社にとって非常に重要であり、NOBLEは常に短い納期と競争力のある価格を提供してくれます。アンディは当社のすべてのメールや質問に迅速に対応してくれます。これにより、当社の業務関係は改善され、今後もこのパートナーシップを大切にしていきます。

ハリ・マッケンジー
Engineer
重要なサプライヤーデモ用の部品製作をNOBLE社に依頼したところ、短い納期で対応していただきました。貴社の仕事は常に高品質で、部品加工における精度の高さに感謝しています。設計や材料選定に関するご助言も、当社が高額なミスを犯すのを防ぐのに役立ちました。今後も貴社と共同でプロジェクトに取り組めることを楽しみにしています。

ステファン・ホーマン
Product Manager
NOBLEとの取引は、まさに素晴らしいものでした。最初から、コミュニケーションは正確かつ迅速でした。製造上の困難が生じる可能性のある設計上の特異性は、迅速に指摘され、解決策が提案されました。CNC加工部品の価格は競争力があり、最終製品の品質管理も非常に優れています。間違いなくまた利用したいと思います。
板金溶接の応用
金属溶接は、自動車、航空宇宙、エレクトロニクス、家電、通信、医療機器など、さまざまな産業における部品製造において不可欠な要素です。NOBLEは、お客様の多様なニーズにお応えする革新的な製造ソリューションの提供に尽力しています。当社は、幅広い分野のお客様に高品質な部品を競争力のある価格で提供することを最優先事項としています。

石油業界
板金切断の精密さと信頼性の高さは、石油・ガス業界において、強度、耐久性、安全性に関する厳しい要件を満たす部品や構造物を製造する上で、非常に価値のある技術となっている。
オートメーション機器
NOBLEのラピッドプロトタイピングサービスを利用すれば、自動化された機能プロトタイプを迅速かつ容易に作成し、設計のテストと最適化、適切なプロセスの選択、コスト削減、プロジェクトサイクルの短縮を実現できます。オンデマンドサービスにより、高精度な自動部品の製造が可能です。
自動車
板金切断は、金型加工において用いられる高精度かつ柔軟な方法であり、自動車、航空宇宙、製造業など、さまざまな業界の厳しい要求を満たす部品や付属品を製造するために用いられる。
航空宇宙
航空宇宙部品には、高い精度と厳しい公差が求められます。特注のインターフェースパネル、翼型、センサー筐体など、軽量で宇宙空間での使用に適した部品は、カスタム金属切削加工サービスを利用することで製造できます。
医療機器
金属切削加工は容易に利用できる技術であり、高い精度と品質基準を満たす耐久性の高い医療機器部品を製造するための信頼性の高い方法である。メス、手術器具、その他の重要な医療機器の製造に活用できる。
ロボット工学
板金切断サービスは、高精度で強度が高く、カスタマイズ可能なロボットアプリケーションにとって不可欠です。ロボットの設計と機能にシームレスに統合できる特注部品を作成することが可能です。

小ロット、中ロット、大量生産品の製造を手掛けるラピッドプロトタイピングメーカーやCNC加工工場をお探しなら、NOBLEは理想的な選択肢です。熟練した経験豊富なスタッフが、最新のCNCマシンを用いて図面に基づいた部品を、あらゆるサイズにおいて最高の精度と加工品質で製造いたします。さらに、お客様のCNC加工プロジェクトに対し、専門的な設計アドバイスも提供いたします。
CNC加工プロジェクトにおいて、最高レベルのプロフェッショナルかつ迅速なサービスをご希望ですか?今すぐCADファイルをアップロードして見積もりを入手しましょう!
板金溶接に関するよくある質問
板金溶接とは、金属または熱可塑性樹脂を溶融・融合させて、強固で永続的な接合部を形成する製造プロセスです。熱を用いて材料を溶融させ、接合を促進するために充填材を添加します。固化した接合部は耐久性があり、破損することはありません。
板金溶接は、材料の制御された加熱、溶融、融合、および(必要に応じて)溶加材の使用に基づいて、接合される部品間に強力で耐久性のある結合を形成する技術です。材料の種類、接合部の設計、期待される強度、および特別な用途要件はすべて、板金溶接のプロセス、装置、および使用方法のパラメータに影響を与えます。
板金溶接は、金属部品の接合・加工、インフラ建設、製品製造、保守・修理作業、さらには芸術作品の制作など、様々な産業において重要な役割を果たしています。溶接は多様な材料に対応できる汎用性を持ち、経済効果も大きいのが特徴です。材料同士を強固かつ確実に接合できるという特性から、溶接は不可欠な工程と言えるでしょう。
アーク溶接、ガス溶接、抵抗溶接は、板金溶接の3つの主要なタイプであり、それぞれに独自の利点と用途を持つ、多様な技術とプロセスを包含しています。板金溶接方法の選択は、接合する材料、求められる板金溶接の強度と品質、プロジェクトの要件、溶接工の技能と経験など、さまざまな要因によって決まります。
TIG溶接は、発生する熱量が大きく冷却速度が長いため、高い引張強度と延性を実現できることから、一般的に板金溶接の中で最も強度が高い方法と考えられています。MIG溶接もまた、強固な接合部を形成できるため、最も強度が高い溶接方法の有力候補です。
タングステン不活性ガス溶接(TIG溶接)は、板金溶接の中でも最も難易度の高い技術として広く認識されています。これは、TIG溶接の技術が複雑で、他のより単純な板金溶接方法に比べて習得に多くの練習と集中力が必要となるためです。しかしながら、TIG溶接は業界で最も強度が高く、耐久性に優れた溶接を実現します。
アセチレンは、高温かつ高い燃焼速度といった理想的な炎特性を持つため、最も適した燃料ガスである。プロパン、プロピレン、天然ガスなどの他のガスは、熱入力が低いため溶接には適さないが、切断、トーチろう付け、溶接などの用途には依然として用いられている。
板金加工には、一般的にいくつかの種類の溶接方法が用いられます。以下に、最も一般的な板金溶接の種類をいくつかご紹介します。
TIG溶接(ガスタングステンアーク溶接): MIG溶接は、消耗ワイヤ電極とシールドガスを用いて溶融池を保護する一般的な溶接方法です。比較的高速で、薄板金属から厚板金属まで幅広く対応できます。MIG溶接は生産性が高く、自動化も容易です。
スポット溶接:スポット溶接は、電極を用いて圧力と熱を加え、2枚の金属板を接合する抵抗溶接法です。自動車業界では、板金部品の接合に広く用いられています。スポット溶接は迅速かつ効率的で、溶加材を必要とせずに局所的な溶接が可能です。
シーム溶接:シーム溶接は、重なり合う金属板の長さに沿って、漏れのない長い溶接部を形成するために使用される連続溶接プロセスです。タンク、パイプ、自動車のボディパネルなどの用途で、板金を接合するためによく使用されます。シーム溶接は、TIG溶接またはMIG溶接プロセスを使用して行うことができます。
レーザー溶接:レーザー溶接は、高エネルギーのレーザービームを用いて金属表面を溶融・融合させることで溶接を行う技術です。精密な制御が可能で、薄板金属から厚板金属まで幅広く対応できます。レーザー溶接は、熱影響部を最小限に抑えつつ、狭く深い溶接部を実現します。
抵抗スポット溶接:抵抗スポット溶接は、スポット溶接の一種で、特殊な電極を用いて金属板上に溶接突起を形成します。この突起により、特定の用途において正確な位置合わせと接合強度の向上が可能になります。