
QYR(杭州博志)の統計と予測によると、世界の試作品射出成形サービス市場の売上高は2023年に35億6200万ドルに達し、2030年までに47億ドルに達すると予想されており、年平均成長率(CAGR)は4.1%(2024年~2030年)となる見込みです。
適切な射出成形材料の選び方とは?設計上の欠陥が生産不良につながる可能性とは?あなたのプロジェクトにとって最適な材料とは?
この包括的なガイドをじっくり読んで、射出成形プロセスに関する洞察から、材料の選択、コスト削減、実際の応用例まで、あらゆることを学びましょう。これらすべてが、この重要な製造技術を習得するのに役立ちます。
射出成形とは何ですか?
射出成形(英国では射出成形法と呼ばれる)は、溶融した材料を高圧で金型に注入する、精密な製造プロセスです。この方法は、その卓越した効率性と多様な設計仕様への適応性の高さから、大規模なプラスチック部品生産に広く採用されています。
基本的な定義と歴史的背景
1846年、トーマス・ハンコックの親戚にあたるイギリスの発明家チャールズ・ハンコックが、最初の射出成形機の特許を取得した。それから四半世紀後の1872年、アメリカの発明家ジョン・ウェズリー・ハイアットとその弟イザヤは、米国で最初の射出成形機の特許を取得し、その名を刻んだ。
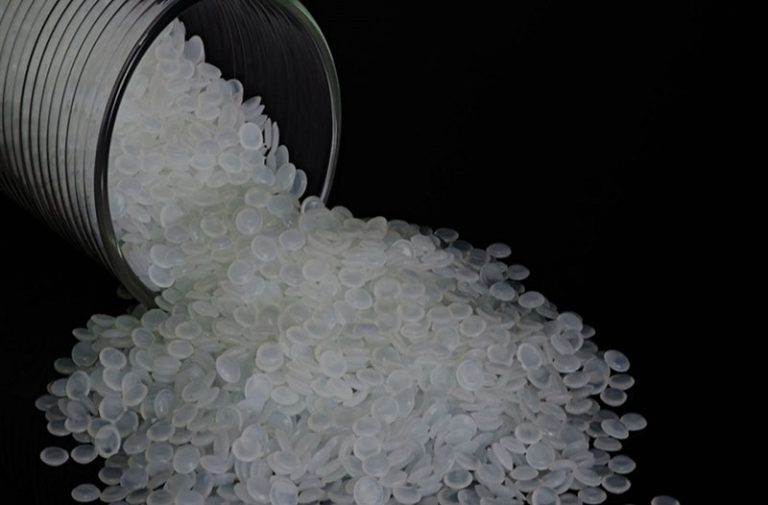
長年にわたり、射出成形は最も広く採用されている製造技術の一つへと発展してきた。このプロセスでは、プラスチックペレットを溶融し、溶融した材料を金型キャビティに射出する。その後、材料は冷却・固化して目的の形状を形成する。
射出成形の仕組み
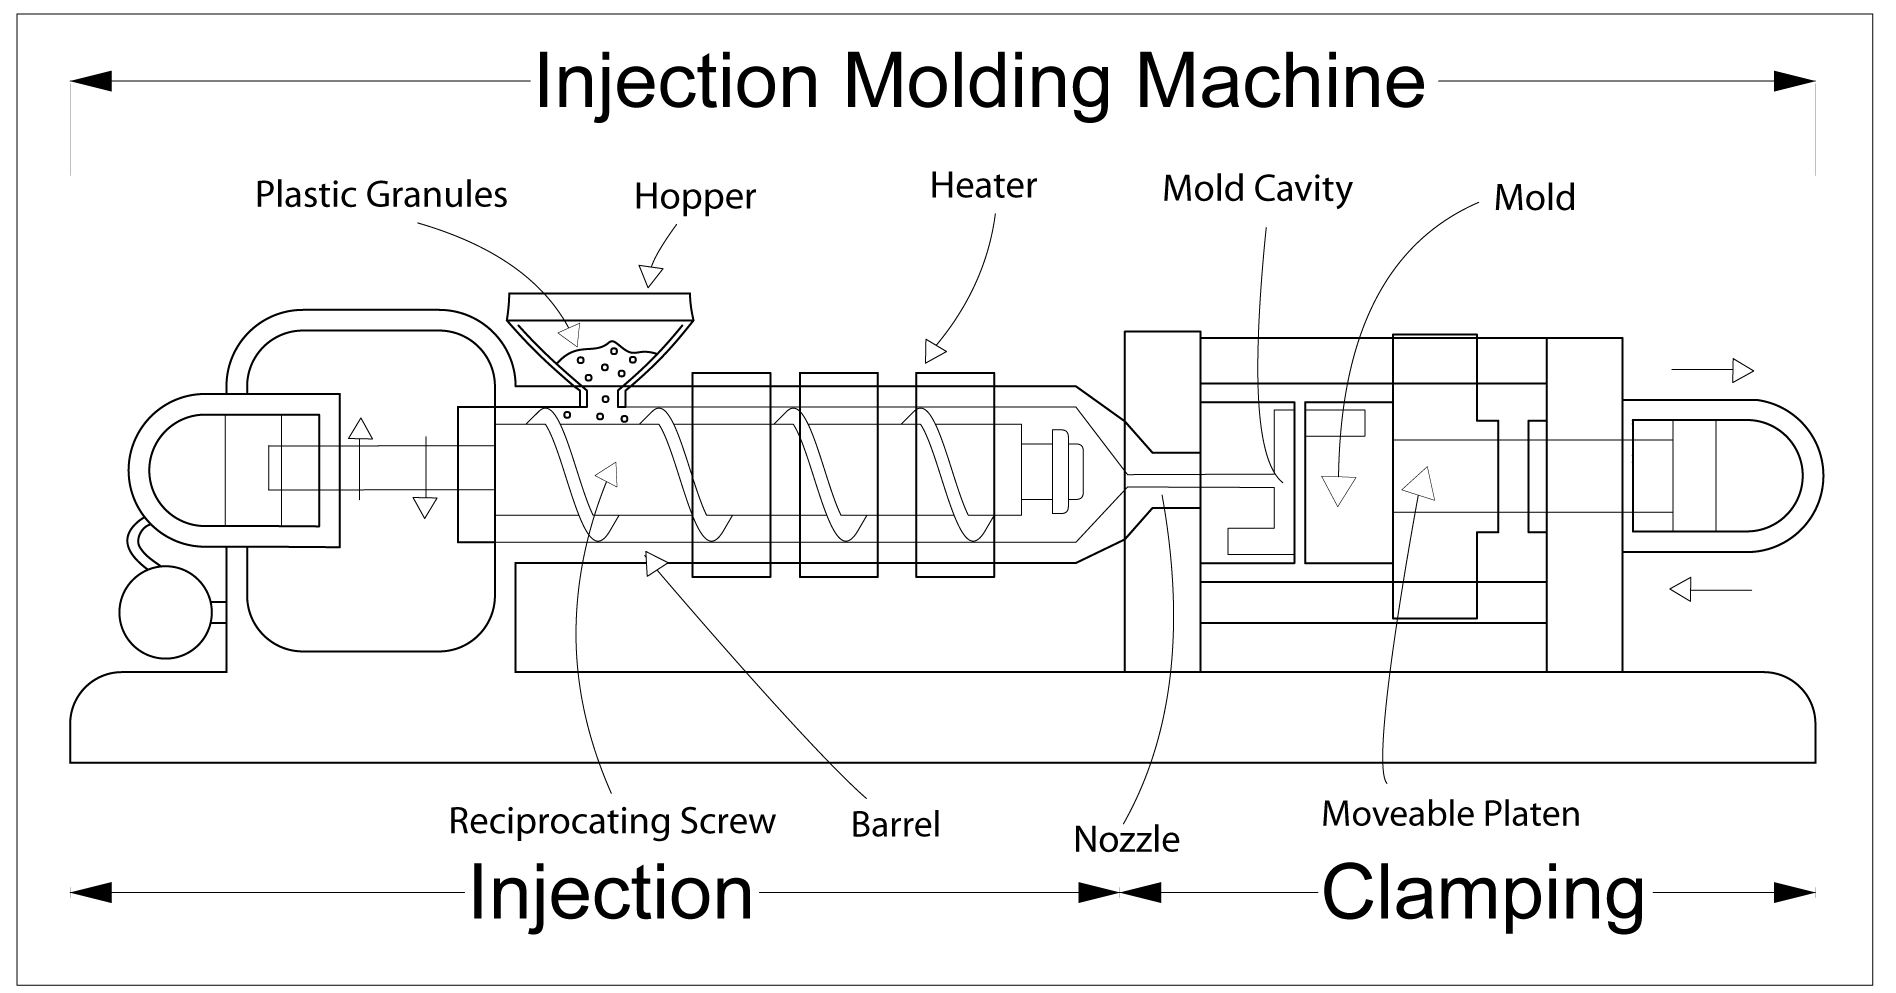
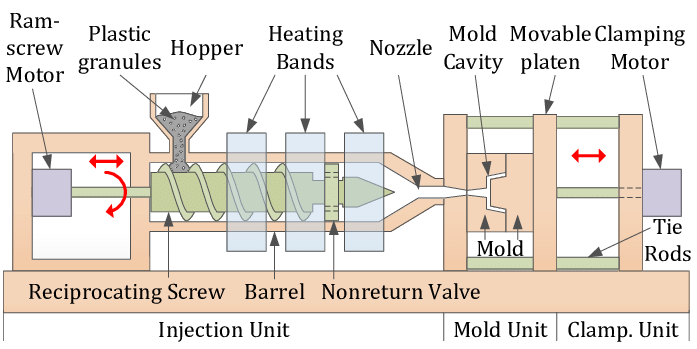
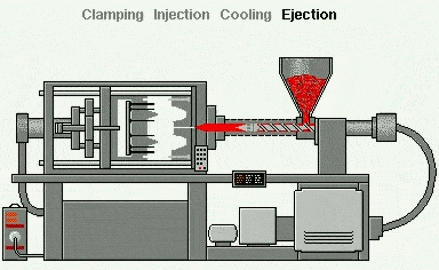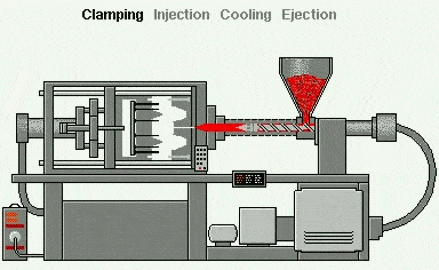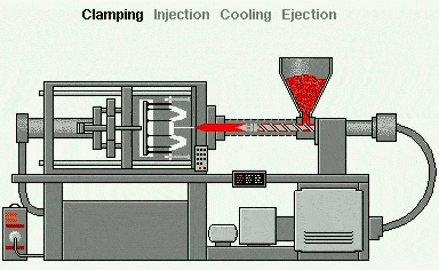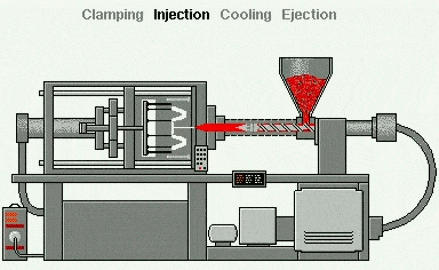
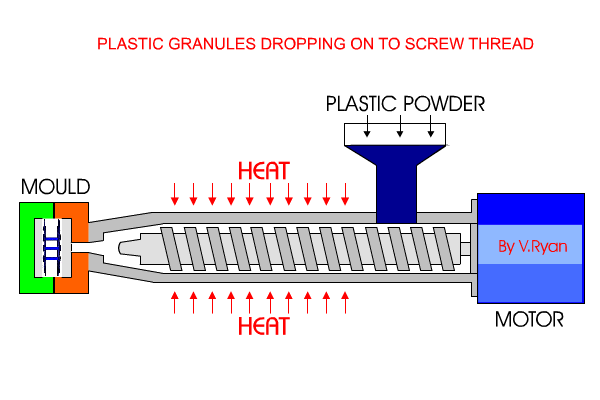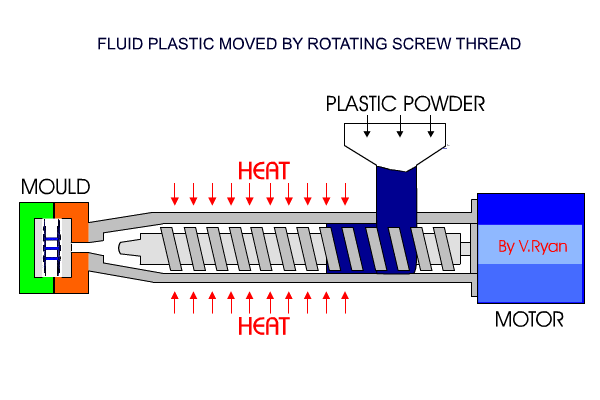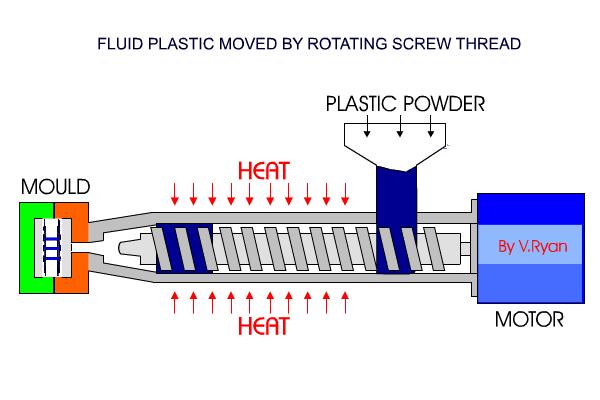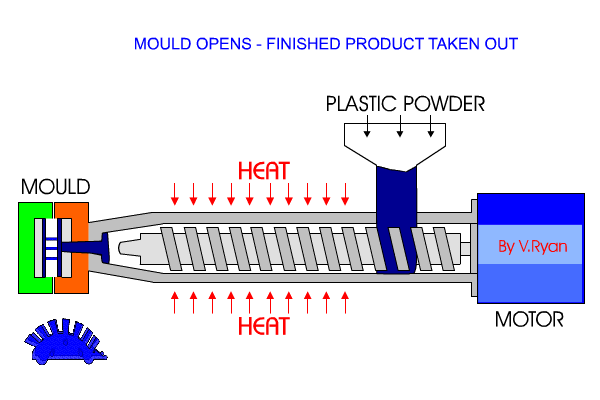
射出成形機は、ホッパー、射出ユニット、金型といういくつかの主要部品で構成されています。まず、プラスチックペレットがホッパーに投入され、そこで加熱されて溶融状態になります。溶融したプラスチックは、高圧で金型キャビティに射出されます。プラスチックが冷却・固化すると、金型が開かれ、成形品が取り出されます。
射出成形プロセスのステップバイステップ
射出成形は、原料プラスチックを完成品へと変えることを目的とした、いくつかの重要な段階からなる循環的な製造プロセスです。その仕組みを段階的に見ていきましょう。
1. 製品設計と金型流動解析
生産開始前に、エンジニアは設計を綿密に検討し、溶融プラスチックが金型にどのように充填されるかを予測するために金型流動解析を行います。これにより、気泡や冷却ムラなど、後々の欠陥につながる可能性のある問題を早期に発見することができます。
2.材料の準備
プラスチックペレットは乾燥後、ホッパーに投入される。ホッパー内でペレットは加熱され、溶けて粘稠な液体となり、注入可能な状態になる。
3. 注入段階
溶融したプラスチックは高圧で金型に射出される。射出ユニット内のスクリューが溶融材料をノズルを通して金型内に押し込む。
4. 冷却固化
金型に材料を流し込んだ後、プラスチックは冷却されて硬化します。冷却時間は、材料の種類と部品の厚さによって異なります。反りなどの問題を避けるためには、この冷却時間を適切に管理することが重要です。
5. 金型の開閉と取り出し
プラスチックが固まると金型が開き、エジェクタピンが成形品を押し出す。その後金型が閉じ、同じ工程が繰り返される。
6. 射出成形用表面仕上げ
製品によっては、研磨、粉体塗装、質感加工など、表面にちょっとした仕上げを施す必要がある場合があります。これは、製品の見栄え、性能、耐久性を向上させる上で非常に重要であり、さらに製造工程における廃棄物の削減にもつながります。
7品質検査
製造工程が完了したら、最終段階として品質検査が不可欠です。この検査は、部品が要求仕様に適合していることを確認するために行われます。
よくある不具合とその対処法:
- シンクマーク: これは冷却プロセスが均一でない場合に発生します。これを解決するには、冷却時間と金型温度の両方を最適化して、全体が均一に冷却されるようにします。
- フラッシュこの不具合は、金型から余分な材料が漏れ出すことによって発生します。型締め力を上げるか、金型の位置を調整することで、この不具合を防ぐことができます。
- バブル金型内に空気が閉じ込められると気泡が発生します。この問題を解決するには、金型の通気システムを改善するか、射出速度を調整してください。
熱可塑性プラスチックと熱硬化性プラスチックの加工方法の違い
| 側面 | 熱可塑性プラスチック | 熱硬化性樹脂 |
| 融解挙動 | 溶かして形を変えることができる | 再溶解できません |
| 用途 | 包装、消費財 | 電気部品、接着剤 |
| リサイクル性 | リサイクル可能な | リサイクル不可 |
射出成形用材料ガイド
射出成形プロジェクトを円滑に進めるには、適切な材料を選ぶことが重要です。ここでは、よく使われる材料を簡単に紹介します。
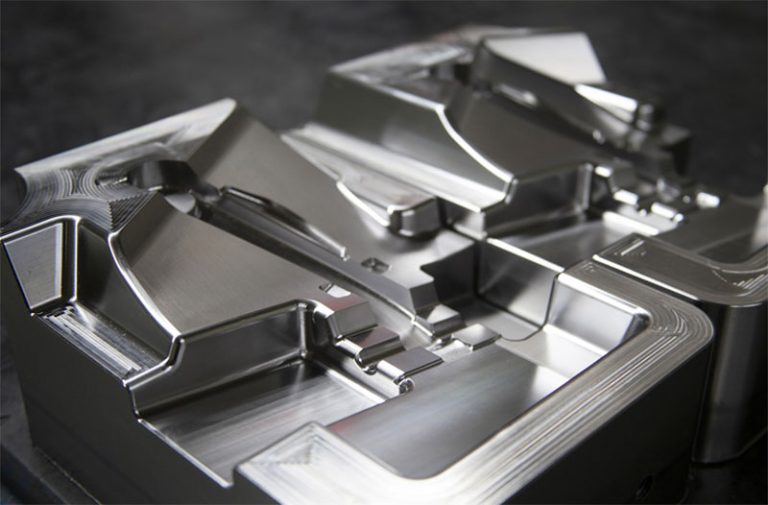
ツーリング材料
- 工具鋼耐久性と優れた耐摩耗性で知られる工具鋼は、大量生産を必要とする用途に最適です。
- ステンレス鋼優れた耐食性で知られるステンレス鋼は、医療や食品関連の用途で広く使用されています。
- アルミ軽量でコスト効率に優れているアルミニウムは、生産の試作段階でよく用いられる。
プラスチック材料
- 汎用プラスチック:
- PP(ポリプロピレン)非常に軽量で耐薬品性に優れているため、包装材や自動車部品によく使用されます。
- ABS(アクリロニトリルブタジエンスチレン)丈夫で耐衝撃性に優れているため、電子機器からおもちゃまで、あらゆるものに使用されています。
- PE(ポリエチレン)柔軟性と強度を兼ね備え、ボトルや容器に最適です。
- エンジニアリングプラスチックス:
- PC(ポリカーボネート)丈夫で透明なので、眼鏡や医療機器などに使われています。
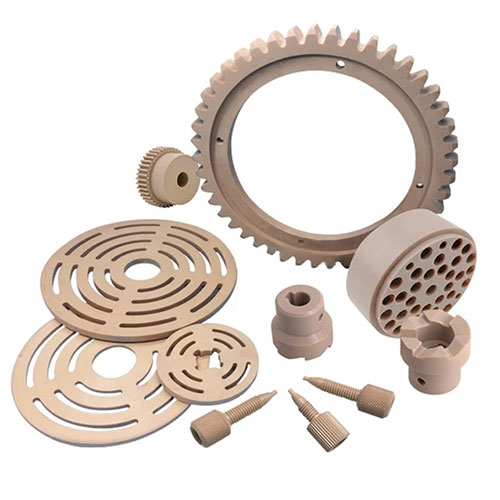
- ナイロン耐摩耗性に優れていることで知られ、歯車やベアリングによく使用されます。
- POM(ポリオキシメチレン)摩擦が少なく、非常に剛性が高いため、精密部品に使用されます。
- 高機能プラスチック:
- PEEK(ポリエーテルエーテルケトン)耐熱性・耐薬品性に優れているため、航空宇宙分野や医療分野で広く利用されています。
- LCP(液晶ポリマー)形状が安定しており、主に電子機器に使用されます。
添加物と繊維
- 紫外線安定剤紫外線による損傷から素材を保護するのに役立ちます。
- 難燃剤素材の耐火性を高める。
- ガラス繊維材料を強化して、より硬くする。
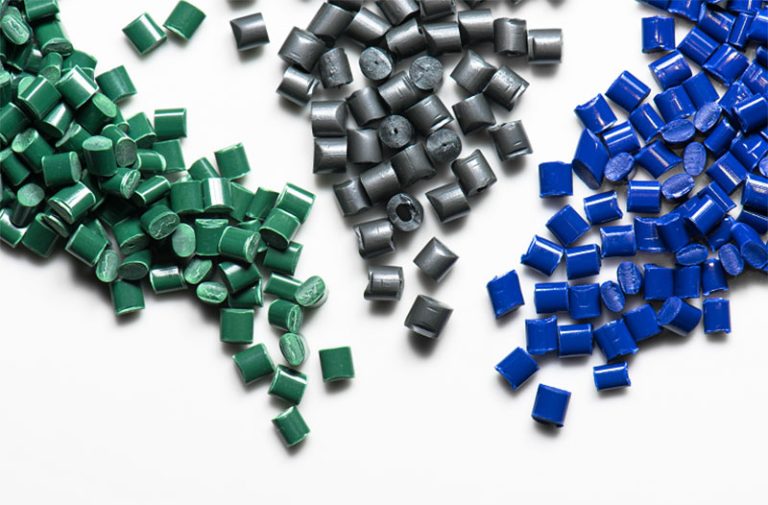
- 着色剤素材に鮮やかで魅力的な外観を与える。
射出成形の長所と短所
優位性:
- 高効率このプロセスは大量生産向けに最適化されており、短いサイクルタイムと高い生産性を実現するため、大量生産に最適な選択肢となります。
- 精度非常に精密な部品を、多くの場合±0.1mm以内の非常に厳しい公差で製造することができ、すべての部品の精度を保証します。
- 材料効率射出成形は廃棄物を最小限に抑えることができ、余剰材料は製造工程に再利用できるため、環境への影響を軽減するのに役立ちます。
製品制限:
- 初期費用が高い金型製作への初期投資が高額になるため、小規模生産には経済的ではない。
- 設計上の制約最適な性能を発揮するためには、部品は均一な肉厚で設計する必要があり、反りや冷却ムラなどの潜在的な欠陥を回避する必要があります。
射出成形 vs. 3Dプリンティング vs. ブロー成形
| 側面 | 射出成形 | 3D印刷 | 中空成形、吹込み成形 |
| 費用 | 初期コストは高いが、ユニットあたりのコストは低い | 初期費用は低いが、単位当たりのコストは高い | 初期費用および単位当たり費用が中程度 |
| 速度 | 大量生産に迅速 | 動作が遅く、プロトタイプ作成に適している。 | 穏健派 |
| 用途 | 複雑で大量生産される部品 | プロトタイプ、カスタムパーツ | 中空部品(ボトル、容器) |
射出成形の産業応用
射出成形は、その卓越した効率性と適応性のおかげで、多くの産業で頼りになるソリューションとなっています。では、射出成形が活用されている主な分野をいくつか見ていきましょう。
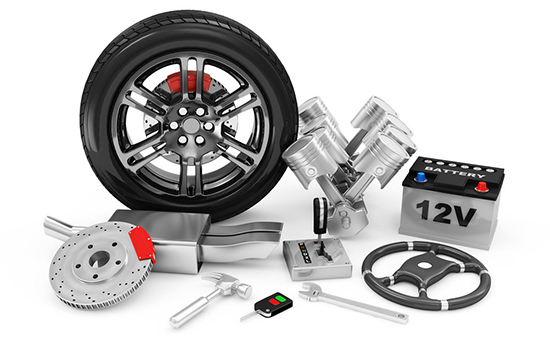
- 自動車射出成形は、ダッシュボード、ライトカバー、コネクタなどの重要な部品の製造に使用され、耐久性と精度を確保します。
- 家電洗練されたスマートフォンケースから、触感の良いボタン、保護機能付き充電器ケースまで、射出成形は家電製品において重要な役割を果たしています。
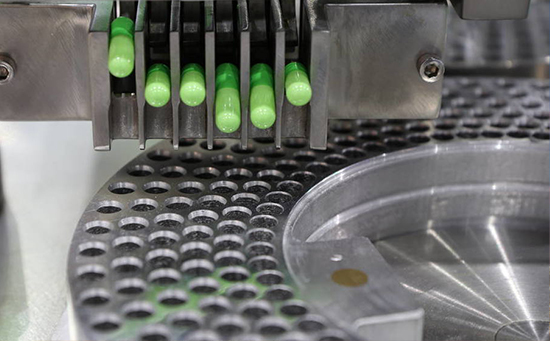
- 医療機器医療分野では、注射器や手術器具などの滅菌済み医療機器の製造に射出成形技術が用いられており、安全性と厳格な滅菌要件への準拠が確保されている。
コスト分析と最適化戦略
費用の内訳:
- 金型コスト鋼製金型は初期投資は必要ですが、その耐久性から長期にわたる大量生産に最適です。一方、アルミニウム製金型は初期費用は安価ですが、摩耗や劣化により交換時期が早まる可能性があります。
- 材料費材料費は、選択するプラスチックの種類と生産に必要な量によって変動します。
- 労働とエネルギー: 労働費とエネルギーコストには、機械の稼働だけでなく、最終製品が仕様を満たすために必要な後処理工程も考慮されています。
コスト最適化のヒント:
- 設計の簡素化アンダーカットを減らし、均一な肉厚を確保することで設計を合理化すれば、成形工程の複雑さを軽減し、大幅なコスト削減につながる。
- 大量生産割引大量注文をする際には、大量生産割引を交渉することで、単位あたりのコストを削減し、大規模生産をより手頃な価格で実現できます。
- シミュレーションソフトウェアMoldflowのようなシミュレーションソフトウェアを活用することで、潜在的な欠陥を早期に検出し、実際の生産開始前に修正を行うことが可能になり、コストのかかる手直し作業を防ぐことができます。
射出成形サービスプロバイダーの選び方
評価基準:
- 機器の精度射出成形機が、要求される公差と生産量を満たすのに十分なトン数と型締め力を備えていることを確認してください。
- 第三者検査機関/業界認定: 供給業者がISO 9001などの適切な認証、または製品に必要な場合は医療関連の認証を取得していることを確認してください。
- サンプル品質とリードタイム試作品またはサンプル部品を要求し、寸法精度と納期遵守能力の両方を評価する。
レッドフラッグス:
- 低価格異常に低い価格は、低品質の材料や旧式の金型が使用されている可能性を示唆しており、部品の品質を損なう恐れがある。
- 透明性の欠如工程や使用材料について透明性を欠く業者は、コスト削減のために手抜きをしている可能性があります。スムーズな生産を実現するためには、そのような業者を避けるべきです。
結論
射出成形は、自動車から医療機器まで幅広い業界で用いられる、最も効率的で汎用性の高い製造プロセスの一つです。プロセスの複雑さを十分に理解し、適切な材料を選定し、コスト要因を考慮することで、最適な生産効率と卓越した製品品質を実現できます。
行動喚起:今すぐ弊社チームにご連絡ください。お客様のプロジェクトに合わせた射出成形ソリューションを一緒に作り上げましょう!






