
試作用金型は、「図面」と「量産」をつなぐ重要な架け橋となる。
これにより、組み立て、機能検証、少量試作に使用できる実物部品を比較的低コストかつ短いサイクルで製造できるため、チームは高価な量産用金型に投資する前に設計上の欠陥を発見し、修正することができる。
データによると、製品開発における問題の70%以上は初期設計段階に起因しており、プロトタイピングツールはこれらの問題を最小限のコストで正確に明らかにすることができる。
しかし、実際のプロジェクトでは、「試作品部品の度重なる手直し、金型の頻繁な変更、継続的なコスト超過」といった状況は珍しくない。
その主な理由は、技術自体が目的を達成できないからではなく、むしろいくつかのよくある落とし穴にはまってしまったからである。
この記事では、これらの誤解を設計、材料、サプライヤーという3つの側面から分析し、CADから量産まで実践できる実用的なベストプラクティスを紹介します。
誤解 1設計段階でDFMを無視すると、手戻りは発生源から始まる。
DFM(製造性設計)は、プロトタイピングツールが初回から正しく設計できるかどうかを左右する重要な指標です。
試作品段階での修正作業は、生産スケジュールの変更、再射出成形、再検証を意味し、サイクルはしばしば数週間延長される。
さらに重要なのは、DFM(設計製造性)がプロジェクト全体のコスト上限を実際に決定づけるということです。製造工程における小さな変更はほんの数分で済むかもしれませんが、金型全体を作り直すコストを削減できる可能性があります。
以下の3つの高頻度設計上の問題は、プロトタイプの再作業の主な原因である。
ドラフト角度を無視すると、金型が詰まる原因となる。
プラスチック部品の離型には、十分な抜き勾配(一般的に1°~3°)が必要です。
設計段階で傾斜が考慮されていない場合、試作金型が部品の表面を傷つけたり、射出時に金型が詰まったりする可能性が非常に高くなります。軽微な場合は金型の修理で済みますが、重度の場合は金型全体を作り直す必要があります。
内側の傾斜面、補強リブ、および深い空洞構造は、離型時に傷がつきやすい部分であるため、特に注意を払う必要がある。
CAD段階で、パーティング面に垂直なすべての側壁に面取りを追加することが不可欠であり、金型試作が失敗した後に是正措置を講じるのではなく、DFMレビュー中に金型サプライヤーに各項目を一つずつ確認してもらうよう依頼することが重要です。
壁の厚みが不均一だと、反りや収縮の原因となる。
壁厚の急激な変化は、冷却中の部品の収縮の不均一性を引き起こし、反り、収縮痕、内部応力の発生につながる可能性がある。
これらの問題は試作品の段階で特定できるものの、修正のたびに再成形と検証が必要となり、コストは飛躍的に増加する。
設計段階では、壁の厚さをできるだけ均一に保ち(一般的には1.5~3mm)、角を丸くしたり、厚さの移行点を緩やかに変化させたり、大きな平面部分には補強リブや反り防止構造を追加したりして、後々の段階で修正コストをかけるのではなく、発生源でリスクを軽減することが推奨されます。
許容誤差の設定が厳しすぎる
量産時の公差を試作品に直接適用すると、金型コストが大幅に増加し、合格率が低下する。
試作用治具の目的は、最終的な精度ではなく、「形状、組み立て、および機能」を検証することにある。
合理的なアプローチとしては、検証対象に基づいて異なるレベルの公差を設定することです。重要な嵌合箇所では厳密な公差を設定し、外観や構造上の箇所では緩やかな公差を設定することで、精度は量産用金型に任せ、コストを抑えることができます。
過度に精度を追求しても、試作段階のコストと時間がかかるだけで、製品検証自体に実質的なメリットをもたらすことはない。

誤解その2:材料とプロセスの選択は、実際のニーズとは無関係である。
試作金型(軟質金型、硬質金型、3Dプリント金型など)の製作工程と成形材料の選択は、検証結果の信頼性に直接影響します。選択を誤ると、テストに費やす時間が無駄になり、費用をかけても信頼できる結論は得られません。
金型製作工程は金型のコスト、寿命、サイクルを決定し、成形材料は部品の性能と感触を決定します。どちらも総合的に考慮し、「この試作品は一体何を検証するためのものなのか?」という問いに常に焦点を当てる必要があります。
軟質金型が大量生産に誤って使用された
シリコーン型、エポキシ樹脂型、その他の軟質型は、製造コストが低くサイクルも短いという利点がありますが、寿命は通常数十回から数百回の成形サイクルに限られるため、最大10個程度の小ロットの試作品検証に適しています。
もしそれが最初の試作や少量注文に耐えるために使われるのであれば、その金型はすぐに廃棄され、さらに高価になるだろう。
選択する前に、まず「何個生産するのか、何を検証するのか」を明確にしましょう。数量が少なく、コンセプトの検証のみが必要な場合は、軟質金型を選択してください。
ブリッジダイは、特定のバッチ生産、またはそれに近い量産において必要となる。
過剰生産やオーバースペックを避けるため、ハード金型に投資する前に、量産が間もなく開始されることを確認してください。
試作品の材料は量産品の材料と一致しない。
標準PPを用いて検証された性能データは、最終的な量産材料の性能を表すものではありません。
材料の性能が機能判断に影響を与える場合、試作品段階で量産と同じグレードを使用するか、少なくとも報告書に材料の相違点を明記して、「商品説明と異なる商品」による後々の再作業を回避することが不可欠です。
機械的特性、耐熱性、耐薬品性といった重要な特性に敏感な部品の場合、材料の一貫性は特に重要です。そうでなければ、検証結果が誤解を招く可能性があります。
表面処理と後処理のコストを過小評価する
試作品には、塗装、電気めっき、エンボス加工、組み立てなどの後処理も必要となる。
多くのプロジェクトでは、金型費用のみを計算し、後処理費用を軽視するため、深刻な予算超過につながる。
計画段階では、真の総コスト判断を行うために、地盤のグレード、後処理方法、および見積もりをまとめて評価に含めるべきである。
表面仕上げの要件が量産部品に近づくほど、試作段階のコストは高くなります。プロジェクト開始前に表面仕上げのグレードを明確に定義しておくことが不可欠です。そうすることで、工程途中で追加要件が発生し、予算が狂うことを防ぐことができます。
誤解 3:サプライヤー評価は価格のみに焦点を当て、能力や協力関係を軽視している。
多くの購入者は、試作品の金型価格を標準部品の価格と比較し、より安い方を選択する。その結果、共同作業においてより高いコストを支払うことになる。
プロトタイプ開発ツールは、サプライヤーの経験と協力に大きく依存します。間違ったパートナーを選んだ場合の隠れたコストは、価格差をはるかに上回ります。
円滑でない協力関係は、金型の度重なる修正、納期の遅延、さらには信頼性の低い検証結果につながることが多い。
評価は、単価だけに焦点を当てるのではなく、能力、協調性、事例という3つの側面から総合的に行うべきである。
資格や設備の性能を無視して見積もりだけに注目する
低価格は、設備やプロセスが制限されていることを意味する場合が多い。
見積書を見るだけでなく、サプライヤーの金型製作設備、材料ライブラリ、精度能力を検証し、ISOなどの基本的な品質システムを備えているかを確認し、実際の生産事例について現場検査やビデオ検査を実施する必要があります。
コミュニケーションと迅速な反復サポートを軽視する
プロトタイプ開発において最も恐れられる状況は、「サプライヤーが金型製作にばかり注力し、フィードバックを無視する」ことである。
優れたサプライヤーは、リスクを積極的に警告し、修正案を提示し、DFM(設計製造性)段階における複数回の迅速な反復作業をサポートします。
検査を実施する際には、「金型開封前に、DFM(設計製造性)レビューを積極的に実施していただけますか?」と直接尋ねてみるのも良いでしょう。金型変更の費用はどのように請求されますか?フィードバックはタイムリーですか?その答えは、どんな宣伝文句よりも真実味を帯びています。
サプライヤーのサンプルや過去の事例を検証しないでください。
サプライヤーに実物のサンプルと類似の試作品の事例を提供してもらい、表面品質、適合精度、納期が基準を満たしているかどうかを確認してください。
一度限りのカビ試験の結果は、口約束よりも雄弁に語る。
設備や製造能力が実際に存在するかどうかを確認するには、実際に工場を訪問するか、オンラインで機械の動作を観察するのが最善でしょう。
誤解その4:プロトタイプの検証を形式的なものとみなし、クローズドループフィードバックを欠いている
試作金型はあくまで始まりに過ぎない。真の価値は「検証と改良の推進」にある。
「部品は作れる」という理由だけで性急に結論を出してしまうと、試作段階における最も貴重なエラー修正の機会を無駄にしてしまうことになる。
多くのプロジェクトが繰り返されるのは、検証のための基準がなく、フィードバックのための閉じたループが存在しないためです。一つの変更が、別の変更を引き起こすのです。
検証は「外観サンプル → 機能プロトタイプ → 小ロット試作」の3段階に分けるべきである。各段階ごとに明確な受入基準を設定する必要がある。寸法、組み立て、寿命、故障モードなどの試験結果を設計にフィードバックし、「設計→金型製作→検証→修正」という閉ループを形成する。
各反復作業は、直感ではなくデータに基づいて行うべきである。
同時に、各変更の理由と結果を記録することで、どの設計が有効であることが検証され、どの設計がまだリスクを抱えているかをチームが明確に把握できるようにする必要がある。
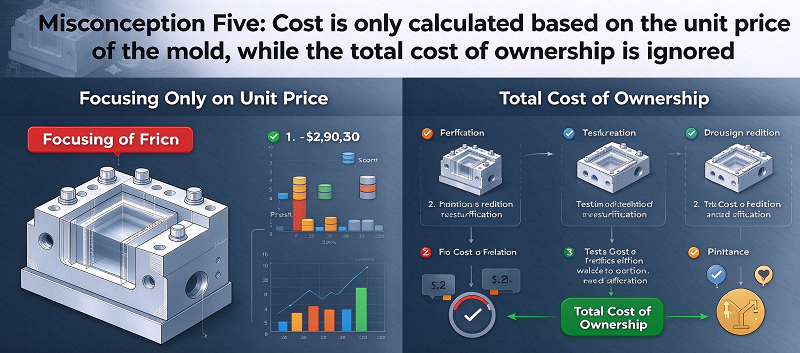
誤解その5:コストは金型の単価のみに基づいて計算され、総所有コストは無視されている。
試作品のコスト管理において最もよくある落とし穴は、金型の見積もりだけを見ることである。
真のコスト=金型費用+単位コスト×生産数量+後処理費用+再加工損失。
軟質金型、ブリッジ金型、硬質金型を例にとってみましょう。軟質金型の単位コストは中程度から低めですが、耐用年数は短いです。
橋梁用金型の耐用年数は、数千個から数万個に達する。
硬質金型は寿命が最も長いが、初期投資額が大きい。
選定は基本的に、コスト、品質、サイクル間のトレードオフです。魅力的な金型単価に惑わされるのではなく、「金型寿命×単価+後処理費用」を考慮して決定を下すことが不可欠です。
総所有コストを計算してみると、多くの「安い」選択肢は実際にはより高額になることがわかります。真に最適な選択肢は、多くの場合、最もコストパフォーマンスに優れたソリューションです。
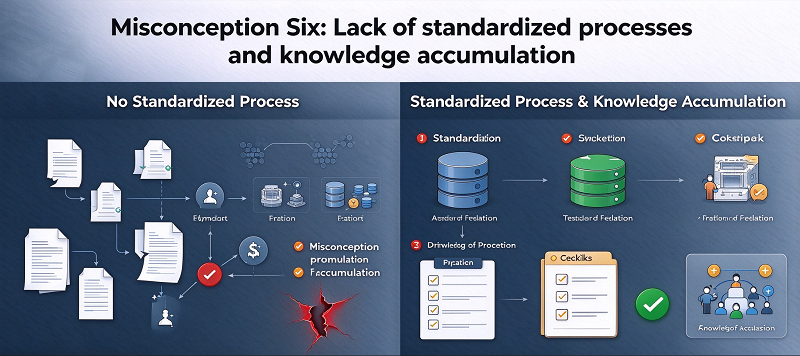
誤解 6標準化されたプロセスと知識蓄積の欠如
プロトタイププロジェクトが、ゼロから始めて経験に基づいて意思決定を行うたびに、必ず同じ落とし穴にはまってしまう根本的な理由。
プロセスが欠如していると、同じミスが様々なプロジェクトで繰り返し発生し、チームの経験を資産として蓄積することができない。
材料パラメータ、公差能力、金型寿命などのデータを蓄積し、チーム独自の設計仕様ライブラリを構築する。
信頼できるサプライヤー1~2社と長期的な協力関係を築くことで、サプライヤーは貴社製品をより深く理解し、過去に遭遇した落とし穴を事前に回避できるようになります。
標準化されたDFMチェックリスト、受入プロセス、およびサプライヤー評価フォームは、次のプロトタイププロジェクトをより迅速かつ安定的に進めることを可能にし、また、経験をチームの真の競争力へと変えることができる。
7. Nを選ぶ理由オブレ あなたのように pロトタイプ tウーリング m製造パートナー
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社には「スマートマニュファクチャリング」と「ケア製品」という2つの主要事業分野があります。「スマートマニュファクチャリング」事業は、部品加工や製造を含むプロジェクト支援サービスをお客様に提供することに特化しています。
10年以上にわたる専門的な製造およびラピッドプロトタイピングの経験。効率的なチームがお客様の新規プロジェクトを強力にサポートし、ご要望を100%実現します。標準化された管理体制により、部品と製品の厳格な品質管理を実現。合理的なワークフローにより、同等の品質を維持しながらコスト削減を実現します。
長年の努力と発展を経て、NOBLEは精密部品の機械加工・製造企業から、産業チェーン全体を支えるサービス能力を備えた企業へと徐々に変貌を遂げ、顧客のプロジェクト全体を全面的にサポートするサービス指向型企業へと発展しました。
NOBLEは、プロトタイプの設計から製造まで、信頼できるワンストップのカスタム製造ソリューションを提供します。豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスにより、お客様のアイデアを現実のものにします。
NOBLEは以下の資格証明書を保有しています。
ISO 9001:2015 – 一般製造業向けの堅牢な品質管理。一貫したプロセス。文書化された管理。追跡可能な検査。
ISO 13485:2016 – 医療機器部品に対するより厳格な品質基準。厳格なプロセス検証。完全なトレーサビリティ。埋め込み型部品および外科用部品に必須。
結論
試作金型製作は「まず金型を作って様子を見る」というものではなく、コスト、品質、サイクルを中心とした意思決定システムである。
DFM、材料加工、サプライヤー、検証クローズドループ、原価計算、およびプロセス蓄積に関する6つの主要な誤解に陥ると、手直しコストは指数関数的に増加します。
DFM(製造性設計)前の段階的なクローズドループ検証を実施し、実際の需要に基づいて材料プロセスを推測し、総所有コストに基づいて意思決定を行い、長期的な協力関係と知識基盤を構築することで、信頼性の高いプロトタイプの結果を最短時間と最低コストで得ることができます。
試作ツールを「コスト項目」としてではなく、製品開発の「試金石」として扱うことによってのみ、激しい市場競争の中で製品をより迅速かつ着実に量産へと移行させることができる。
よくあるご質問
1. 試作ツールの見積依頼(RFQ)を行う際に、ベンダーにどのような主要な成果物を要求すべきでしょうか?
DFMレポート、サンプル検査記録、金型寿命予測、後処理見積もり、および再加工の可能性を考慮した改訂版納期を請求してください。
2. 正式な見積依頼書(RFQ)において、試作品部品の受入基準をどのように定義すればよいか?
納品サンプルについて、重要な嵌合寸法公差、表面仕上げ等級、機能試験項目、および明確な不合格判定条件を規定してください。
3. 試作工具の見積依頼書(RFQ)の条件には、どのようなリスク関連条項を含めるべきでしょうか?
金型修理責任、再加工費用の配分、知的財産権の保護、および重大な納期遅延に対する補償に関する条項を追加する。
4. RFQ(見積依頼)を通じて複数の試作品サプライヤーを比較検討する際、どのような隠れたコストを明示的に尋ねるべきでしょうか?
DFMレビュー、金型修正、追加サンプルバッチ、材料切り替え手数料、表面処理設定費用にかかる料金を請求してください。
5. 見積依頼書(RFQ)の要件に基づき、サプライヤーに試作品サンプルとともに提出してもらうべき補足資料は何ですか?
材料証明書、寸法検査データ、表面処理試験報告書、および金型状態概要が必要です。





