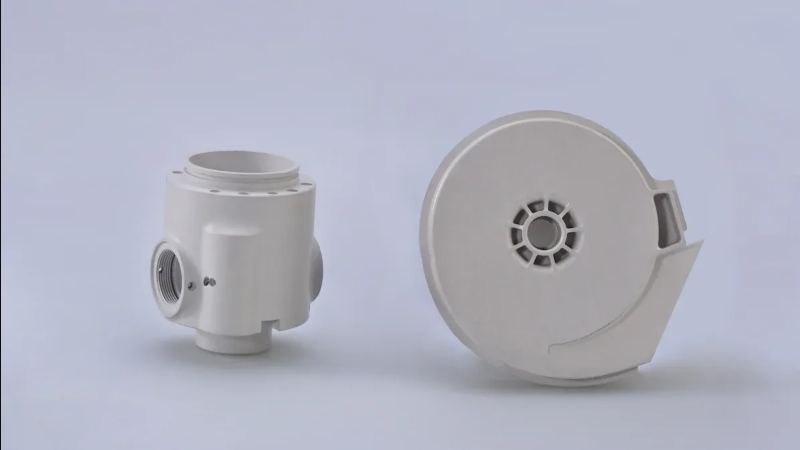
射出成形は、溶融したプラスチックを金型に押し込むことで、生のプラスチックを正確な形状に成形する技術です。この技術で作られた部品は、私たちが日常生活で使う多くのものに使われています。自動車や医療機器などにも用いられています。このプロセスは、多くの製品をより迅速に製造できるため、非常に重要です。
| メトリック | 値 |
|---|---|
| 2023年の市場価値 | 191.0億ドル規模の製品検査を |
| 2024年の推定値 | 192.7億ドル規模の製品検査を |
| 2029年の予測値 | 235.7億ドル規模の製品検査を |
射出成形は、新しい技術のおかげで成長を続けています。自動化とより優れた材料が、その発展を後押ししています。これにより、工場は効率的に稼働し、新しい製品を生み出すことができます。射出成形の原理を学ぶことは、より良い製品を設計・製造するのに役立ちます。
射出成形の基本
- 射出成形は、プラスチックを溶かして正確な形状に成形し、無駄をほとんど出さずに迅速に部品を作り出す。
- 主な工程は、クランプ、射出、冷却、排出の4つです。
- 温度、圧力、サイクルタイムを適切に制御すれば、部品の品質が向上し、不具合も少なくなる。
- 射出成形は、金型製作後の部品単価が低くなるため、大量注文の場合にコスト削減につながります。
- 丈夫で柔軟性があり、安全なものを作るために、様々な種類のプラスチックやデザインから選ぶことができます。
- 優れた金型設計と適切な管理は、反り、ヒケ、バリなどの問題を防止します。
- 厳格な品質チェックと安全規則により、部品が常に安全で正常に機能することが保証されます。
- 射出成形は、自動車、電子機器、医療機器、包装材など、幅広い分野で利用されている。
概要
射出成形は、プラスチックから物を作る方法の一つです。プラスチックペレットを加熱して溶かします。溶けたプラスチックは高圧で金型に注入されます。バレル内部のスクリューがプラスチックを混合し、移動させます。金型は鋼鉄またはアルミニウムでできています。プラスチックは金型内で冷えて固まり、目的の形状になります。この方法で、小型の部品から大型の部品まで作ることができます。金型によっては、一度に多くの部品を成形することも可能です。圧力や温度などの設定を変更することで、各部品の仕上がりを均一にすることができます。工場では、この方法を用いて、すべて同じ形状のプラスチック部品を製造しています。
重要性
射出成形部品は様々な場所で見られます。自動車や病院などにも使われています。この製法は、大量の部品を迅速かつ無駄なく製造できます。工場にとって射出成形は時間とコストの節約になるため、非常に重宝されています。さらに製法を改善すれば、コスト削減効果はさらに高まります。また、より多くの部品を、より高品質で生産できるようになります。この表をご覧いただくと、そのメリットがよくわかります。
| メトリック | 競合他社の射出成形 | オールプラスチック射出成形 |
|---|---|---|
| 初期投資 | $245,000 | $245,000 |
| ショットライフ(百万) | 1 | 2 |
| 総ピース数(百万) | 16 | 16 |
| 1個あたりのコスト | $0.050 | $0.055 |
| 発生した収益 | $800,000 | $880,000 |
| 利益 | $1,600,000 | $1,760,000 |
| 追加の節約 | $245,000 | $0 |
| トータルリターン | $1,845,000 | $1,760,000 |
| 追加のメリット | $0 | $85,000 |
射出成形の精度向上は、より多くの部品生産とより多くの収益につながります。丈夫な金型と適切な設定を使用することで、大きな効果が得られます。金型の寿命が延び、機械の故障によるダウンタイムも短縮されます。
沿革
射出成形は長い歴史を持つ技術です。その起源は1800年代後半に遡ります。新しい機械が登場するにつれて、このプロセスは改良されていきました。1968年、ミラクロン社は3台目の射出成形機を製造しました。この機械は現在も稼働しており、同社の歴史の一部として展示されています。古い受注記録や修理記録からも、その重要性がうかがえます。ミラクロン社のような企業は、業界のルール作りに貢献してきました。機械の改良に伴い、射出成形はより速く、より正確になりました。そして今、射出成形は現代製品の製造において重要な役割を担っています。
射出成形の原理
射出成形の原理を理解することで、高品質なプラスチック部品を製造できるようになります。そのためには、製造工程の各ステップ、主要な機械部品、そしてプロセスパラメータが結果にどのように影響するかを把握する必要があります。
プロセスの概要
射出成形プロセスは、大きく4つの段階に分けられます。それぞれの段階は、最終製品の形状を決定する上で重要な役割を果たします。
クランプ
工程はクランプから始まります。機械が金型の2つの半分をしっかりと押し合わせます。この工程により金型は閉じた状態になり、次の工程に進む準備が整います。クランプユニットは強力な力でプラスチックの射出成形時の漏れを防ぎます。
注射
次に、プラスチックペレットを機械に投入します。バレル内部のスクリューがペレットを加熱・溶解します。溶融したプラスチックは高圧で前進し、金型キャビティを満たします。スプルー、ランナー、ゲートを含むランナーシステムが、溶融プラスチックの流れを金型へと導きます。この工程で、部品の基本的な形状が形成されます。
冷却
射出成形後、プラスチックは金型内で冷却されます。冷却には全サイクル時間の約半分を要します。金型には、熱を素早く除去するための冷却チャネルが設けられています。プラスチックは冷却されるにつれて硬化し、金型の形状に沿って固まります。反りやヒケなどの欠陥を防ぐため、冷却時間を適切に管理する必要があります。
排出
部品が冷えて固まると、金型が開きます。エジェクタピンが完成した部品を金型から押し出します。そして、次の部品のためにこのサイクルが繰り返されます。部品の損傷を防ぐため、スムーズな排出が必要です。
ヒント:射出成形サイクルは通常30秒から90秒です。冷却工程が最も長いため、冷却を最適化することで生産速度を向上させることができます。
機械コンポーネント
射出成形機の主要部品を理解する必要があります。各部品は製造工程においてそれぞれ特別な役割を担っています。
ホッパー
ホッパーにはプラスチックペレットの原料が貯蔵されます。着色剤やその他の添加剤もここで加えることができます。ホッパーは必要に応じてペレットをバレルに供給します。
バレルとは、プラスチックを溶かすための加熱された管のことです。バレルに沿って配置されたヒーターが、温度を適切な状態に保っています。バレルは、射出成形に適したプラスチックを準備する役割を果たします。
スクリュードライバーを使用
スクリューはバレル内部に配置されています。回転しながら前進することで、プラスチックを混合、溶解し、金型に向かって押し出します。また、スクリューは射出に必要な圧力を発生させる役割も担っています。
モールド
金型は最終製品を成形する役割を果たします。金型は鋼鉄またはアルミニウム製で、2つの半円形部品から構成されています。金型には、成形キャビティ、冷却チャネル、および射出システムが備えられています。金型は、単純な部品から複雑な部品まで、様々な形状に設計できます。
| 成分 | 演算 |
|---|---|
| ホッパー | プラスチックペレットを保管・供給する |
| プラスチックを溶かして射出成形用に準備する | |
| スクリュードライバーを使用 | プラスチックを混合、溶解、押し出す |
| モールド | 最終製品を成形し、冷却する |
プロセスパラメータ
最良の結果を得るには、いくつかの重要なプロセスパラメータを制御する必要があります。これらの設定は、品質と効率の両方に影響を与えます。
温度
バレルと金型の温度を適切に設定する必要があります。溶融温度はプラスチックの流動性と混合性に影響します。金型温度は冷却速度と成形品の品質を制御します。温度が高すぎたり低すぎたりすると、反りや応力亀裂などの欠陥が発生する可能性があります。
圧力
射出圧力によって溶融プラスチックが金型に押し込まれます。保圧または充填圧力は、プラスチックが冷却・収縮する間、金型がプラスチックで満たされた状態を維持します。圧力が強すぎたり弱すぎたりすると、ショートショットやヒケなどの欠陥が発生する可能性があります。
サイクルタイム
サイクルタイムとは、型締めから排出までの一連の工程にかかる合計時間のことです。ほとんどのサイクルは30秒から90秒です。サイクルの中で最も長い時間は冷却時間です。部品の品質を損なうことなく冷却時間を短縮することで、効率を向上させることができます。
注:研究によると、温度、圧力、サイクルタイムを厳密に管理することで、不良品の減少と部品の均一性の向上につながります。データと予測モデルを活用することで、各作業に最適なパラメータを設定できます。
射出成形の原理は、ペレットの装填から完成品の取り出しまで、各工程を丁寧に解説します。プロセス、機械部品、およびパラメータを理解すれば、毎回、丈夫で精密、かつ信頼性の高い製品を製造できるようになります。
のメリット 射出成形
効率化
射出成形を使えば、何千個もの同一部品を迅速に製造できます。このプロセスでは、人間の介入をほとんど必要としない自動機械が使用されます。金型をセットアップすれば、機械は同じ手順を繰り返し実行します。つまり、完成品が安定して供給されるということです。需要が高い場合は、機械を昼夜問わず稼働させることができます。ほとんどのサイクルは1分未満で完了するため、部品1個あたりの時間を節約できます。この高速性により、大量注文にも迅速に対応できます。また、プロセスはコンピュータ制御されているため、ミスも削減できます。多くの部品を製造する必要がある場合、射出成形は必要なスピードと信頼性を提供します。
費用対効果
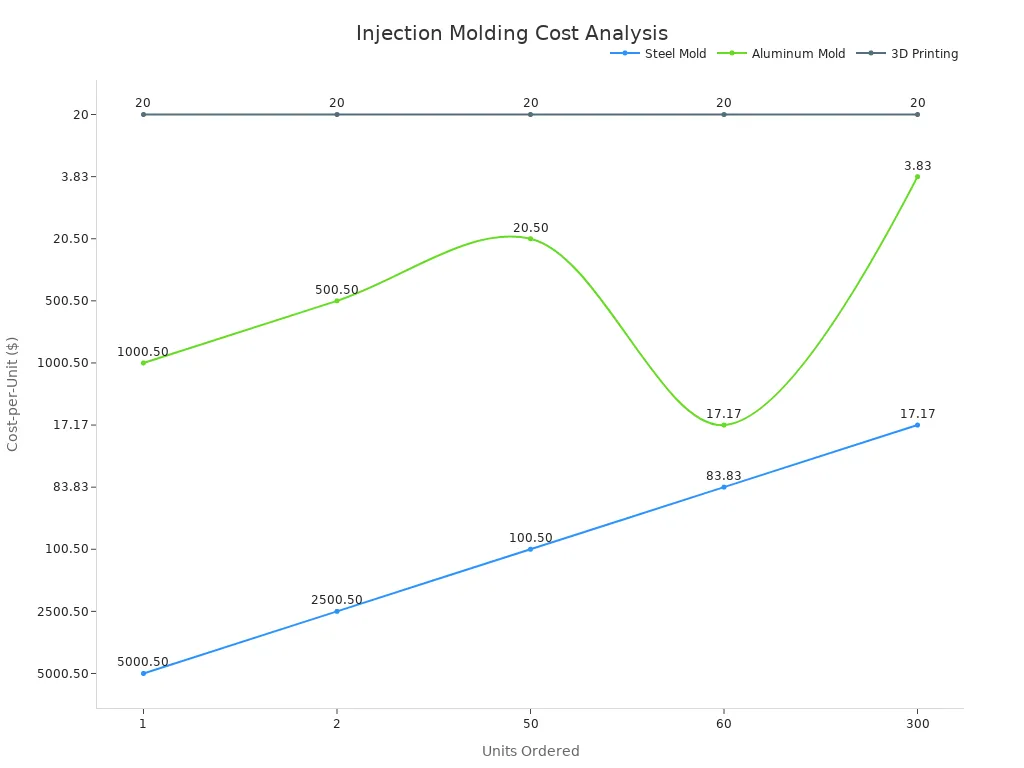
射出成形は、大量生産時にコスト削減に役立ちます。主なコストは金型製作費です。金型製作費を支払った後は、部品1個あたりの生産コストは大幅に下がります。注文数が増えるにつれて、部品1個あたりのコストは急速に低下します。生産量が増えるにつれてコストがどのように変化するかについては、以下の表をご覧ください。
| 発注数量 | 総コスト ($) | 単価(ドル) |
|---|---|---|
| 1 | 5,000.50 | 5,000.50 |
| 2 | 5,001.00 | 2,500.50 |
| 1,000 | 5,500.00 | 5.50 |
1つか2つの部品を製造するだけでもコストがかかることがわかります。1,000個の部品を製造すると、部品あたりのコストは大幅に下がります。射出成形と3Dプリンティングを比較すると、50~60個程度の部品を製造すると、射出成形の方が安価になります。下のグラフは、部品数が増えるにつれて、鋼製金型、アルミニウム製金型、および3Dプリンティングの単位あたりのコストがどのように変化するかを示しています。
さらにコストを削減する方法もあります。金型メーカーと協力して設計を簡素化したり、ニーズに合った適切なサイズの設備を選択したりできます。これらの手順を踏むことで、投資から最大限の価値を引き出すことができます。
設計の柔軟性
射出成形は、部品設計において多くの選択肢を提供します。ニーズに合わせて数百種類のプラスチック材料から選択でき、形状、サイズ、表面仕上げも製品に合わせて変更できます。射出成形が設計の柔軟性を高める方法をいくつかご紹介します。
- 強度や外観の異なる様々なプラスチック樹脂からお選びいただけます。
- 壁の厚さを設定することで、部品を丈夫かつ軽量にすることができます。
- 重量をほとんど増やさずに、補強用のリブやボスを追加して強度を高めることができます。
- 部品同士がしっかりと嵌合する必要がある部品には、厳しい公差を用いることができます。
- パーティングライン、ゲート、エジェクタピンなどの特殊機能を設計することで、品質を向上させることができます。
- 設計はまず単一キャビティ金型でテストし、その後、より大きな注文に対応するために複数キャビティ金型に切り替えることができます。
- お好みの外観を実現するために、様々な表面の質感や仕上げからお選びいただけます。
- 専門家からのフィードバックを得ることで、デザインをより簡単に形にすることができます。
これらの選択肢を活用することで、性能と外観の両方に優れた部品を製造できます。また、開発を進めながら設計を変更できるため、射出成形は新製品開発において賢明な選択肢と言えるでしょう。
一貫性
すべての部品が均一であることが求められます。射出成形は、これを実現するのに役立ちます。このプロセスでは、特殊な品質管理ツールが使用されます。コンピューターが各工程を監視し、カメラがすべての部品の不具合を検出します。センサーは、温度や圧力などの状態をチェックします。何らかの変化があれば、システムが迅速に修正します。これにより、ミスを防ぎ、部品の品質を許容範囲内に保つことができます。
統計的工程管理(SPC)は、変化を監視するためにも使用されます。SPCは部品製造中にデータを収集し、問題を早期に発見して修正するのに役立ちます。これにより、各部品が互いに一致することを確信できます。
溶融温度を一定に保つことは非常に重要です。温度が変化すると、プラスチックの動き方が変わり、部品のサイズや形状が変わってしまう可能性があります。溶融温度を監視・制御することで、安定した状態を維持できます。金型内のセンサーは、圧力と温度も監視します。これらのツールは、作業中に微調整を行うのに役立ちます。その結果、毎回同じサイズ、形状、強度を持つ部品が得られます。
ヒント:適切なプロセス管理は、ミスや無駄を減らします。コスト削減につながり、顧客満足度も向上します。
素材の多様性
射出成形では、様々な材料から選択できます。ABS樹脂、ナイロン、ポリカーボネート、ポリエチレン、ポリプロピレンなどの熱可塑性樹脂はもちろん、エポキシ樹脂やフェノール樹脂などの熱硬化性樹脂、シリコーンゴムやニトリルゴムなどのエラストマーも使用可能です。それぞれの材料には独自の特性があります。強度に優れたもの、耐熱性に優れたもの、曲げても折れないものなど様々です。自動車部品、医療機器、食品容器、電子機器など、幅広い製品の製造が可能です。
- 強度、柔軟性、安全性などを考慮して素材を選びます。
- 食品や医薬品に使用できる安全な材料を使用できます。
- 生分解性PLAやバイオベースのPEなど、環境に優しい素材を選ぶこともできます。
- 材料ごとに溶融温度と金型設計を変更します。
- 純度をチェックし、水分量を管理することで、高い品質を維持します。
- 流動率や収縮率の異なる材料を成形することができます。
つまり、様々な種類の製品を製造できるということです。厳しい安全基準や環境基準を満たすことも可能です。また、特殊な外観や質感を持つ部品を作ることもできます。
廃棄物削減
材料を有効活用し、廃棄物を減らしたいとお考えですか?射出成形はそれを実現するのに役立ちます。原材料のほとんどが完成品になります。以下の主要指標で進捗状況を追跡できます。
| メトリック | 詳細説明 | 業界平均(%) | 最適目標(%) |
|---|---|---|---|
| 生産効率率 | 原材料を完成品にどれだけ効率的に加工できるか。 | 75% | 90% |
| スクラップ率 | 欠陥のために廃棄したり、手直ししたりする材料はどれくらいありますか? | 5% | 2% |
| 機械のダウンタイム | 機械が稼働していない時間は、無駄を増やす原因となる可能性があります。 | 10% | 5% |
リーン生産方式を活用すれば、さらに無駄を削減できます。リーン生産方式は、付加価値のない工程を排除するのに役立ちます。サイクルタイムを短縮し、不良率を下げることができます。また、リサイクル可能な材料をより多く使用することも可能です。これらの取り組みは、環境保護とコスト削減の両方に貢献します。無駄の削減に注力することで、ビジネスと地球の両方に貢献できるのです。
コマンドと プラスチック射出成形 材料
熱可塑性プラスチック
熱可塑性樹脂は射出成形に広く用いられています。溶融して何度も成形できるため、強度と柔軟性に優れています。また、価格もそれほど高くないため、多くの製品に利用されています。
PP
ポリプロピレン(PP)は軽くて丈夫です。食品容器、自動車部品、医療器具などに使われています。PPは化学薬品による劣化を受けにくく、吸水性も低く、曲げても折れにくい性質を持っています。リサイクルも可能なので、地球環境にも優しい素材です。PPは丈夫で安価なため、多くの部品を製造するのに適していると報告されています。
ABS
アクリロニトリル・ブタジエン・スチレン(ABS)は、丈夫で強度に優れています。ABSは、自動車のダッシュボードやレゴなどの玩具に使われています。また、電子機器のケースにも使用されています。ABSは化学薬品の影響を受けにくく、衝撃を受けても破損しません。研究によると、圧力や温度を変えることでABSの特性を変化させることができることが分かっています。
PE
ポリエチレン(PE)には大きく分けて2種類あります。1つは硬くて丈夫な高密度ポリエチレン(HDPE)、もう1つは柔らかく曲げやすい低密度ポリエチレン(LDPE)です。HDPEはボトル、パイプ、医療機器などに使用され、LDPEは袋やスクイズボトルなどに使用されます。どちらのタイプも水を通さず、電気も通しません。研究によると、PEは何度も使用しても強度を維持することが分かっています。
PC
ポリカーボネート(PC)は透明で非常に丈夫です。安全メガネや自動車のライトなどに使われています。電子部品にも使用されています。PCは落としても加熱しても割れません。医療用品やスポーツ用品にも使われています。研究によると、PCは形状を維持し、電気を遮断する性質も優れているとのことです。
サーモセット
熱硬化性樹脂は加熱すると硬化します。一度硬化すると、溶かしたり形を変えたりすることはできません。熱硬化性樹脂は、熱や化学薬品に耐える必要のある部品に使用されます。
エポキシ
エポキシ樹脂は物を接着する性質があり、耐薬品性にも優れています。電気部品、接着剤、コーティング剤などにエポキシ樹脂が使用されています。エポキシ樹脂は高温にも耐え、形状変化も起こしません。そのため、長期間の使用が求められる部品に用いられます。
フェノール
フェノール樹脂は燃えたり溶けたりしません。スイッチ、取っ手、自動車部品などに使用されています。フェノール樹脂は高温や過酷な環境でも優れた性能を発揮します。報告によると、フェノール樹脂は強度が高く、吸水性も低いとのことです。
注:エポキシ樹脂やフェノール樹脂などの熱硬化性樹脂は、ほとんどの熱可塑性樹脂よりも強度が高く、耐熱性にも優れています。しかし、製造後はリサイクルできません。
エラストマー
エラストマーは、伸び縮みする柔らかいプラスチックです。シール材、ガスケット、ソフトハンドルなどに使用されます。
| エラストマータイプ | 柔軟性 | 優れた耐熱性能 | 一般的な使用方法 |
|---|---|---|---|
| TPE | ハイ | 100°Cまで | シール、グリップ、おもちゃ |
| TPV | 技法 | 120°Cまで | 自動車部品、ガスケット |
| TPU | ハイ | 80°Cまで | 車輪、フレキシブルチューブ |
| LSR | すごく高い | 極端な | 医療用品、ベビー用品 |
TPEやTPUのようなエラストマーはゴムのように伸びますが、成形しやすいという特徴があります。曲げたり、水を遮断したりする必要のある用途には、エラストマーが適しています。LSRのように、耐熱性に優れ、安全性が維持されるため、食品や医療用途にも安全に使用できるものもあります。
ヒント:素材を選ぶ際は、部品に求められる強度、柔軟性、耐熱性などを考慮してください。そうすることで、製品に最適なプラスチックを選ぶことができます。
射出成形材料の選定
射出成形において、適切な材料を選ぶことは非常に重要です。製品の性能と耐久性を確保するためには、材料選びが不可欠です。また、選択する材料は安全基準を満たしている必要もあります。材料の選択によって、部品の外観や性能が大きく左右されるのです。
まず、製品に求められる機能について考えてみましょう。いくつか自問自答してみてください。丈夫である必要があるのか、それとも柔軟性が必要なのか?高温になるのか、化学物質に触れる可能性があるのか?食品や医療用途に安全である必要があるのか?光沢のある仕上がりや特別な色が必要なのか?
材料の成形しやすさも確認する必要があります。プラスチックの種類によっては、狭い隙間を埋めやすいものもあれば、冷却時に収縮しやすいものもあります。材料が金型や設計に適合すれば、より良い部品が得られます。
素材を選ぶ際に確認すべき主なポイントは以下のとおりです。
- 製品の要件素材が十分な強度と柔軟性を備えていることを確認してください。また、熱や化学薬品に耐えられるかどうかも確認してください。
- 材料特性ABS樹脂、ポリカーボネート、ナイロン、ポリプロピレンなどのプラスチックについて学びましょう。それぞれに長所と短所があります。
- コストと可用性予算に合った、入手しやすい素材を選びましょう。場合によっては、安価なプラスチックでも十分です。
- 成形プロセスのニーズ:使用する材料が機械に適しているかどうかを確認してください。融点、流動性、収縮率などを確認してください。
- 環境影響地球環境に貢献したいなら、リサイクル可能な素材や分解される素材を選びましょう。
- 企業コンプライアンス使用する材料がすべての安全規則に準拠していることを確認してください。これは、食品、医療、または子供向け製品の場合に特に重要です。
- 後処理成形後に部品に塗装や仕上げが必要かどうかを検討してください。
ヒント:専門家やサプライヤーに相談してみましょう。彼らはあなたのニーズに最適なプラスチックを見つける手助けをしてくれます。
重要な点を比較するのに役立つ表を以下に示します。
| 選択要素 | 考慮すべきこと |
|---|---|
| 機械的性質 | 強さ、強靭さ、柔軟性 |
| 熱特性 | 融点、耐熱性 |
| 耐薬品性 | 油、酸、または洗浄剤への曝露 |
| コストと可用性 | 1ポンドあたりの価格、現地供給 |
| 成形性 | 流動性、収縮率、加工の容易さ |
| 環境影響 | リサイクル性、生分解性 |
| 企業コンプライアンス | FDA、RoHS、またはその他の規格 |
| 後処理 | 塗装、メッキ、表面仕上げ |
これらの手順に従うことで、より良い選択ができるようになります。適切な材料を選ぶことで、コストを削減し、トラブルを回避できます。また、人々が信頼する製品を作るのにも役立ちます。大量の部品を製造する前に、必ず材料のテストを行い、性能を確認してください。
注意事項
欠陥防止
ゆがみ
部品の冷却が不均一になると、反りが発生します。これは、成形品が金型から取り出された後に曲がったりねじれたりする現象です。反りを防ぐには、部品全体の肉厚を均一に保つことが重要です。急速冷却ではなく、徐々に冷却することで、プラスチックが均一に収縮し、部品を平らに保つことができます。また、金型の温度を確認し、使用するプラスチックの種類に合った温度に調整することも重要です。
シンクマーク
ヒケは、部品の表面にできる小さなへこみのようなものです。これは、厚い部分が薄い部分よりもゆっくりと冷却されるときに発生します。ヒケを防ぐには、部品の壁を厚すぎないように設計してください。ほとんどのプラスチックの場合、壁の厚さは1.2~3.0mmに抑えてください。リブやボスは必要な場合にのみ追加し、壁の厚さの60~80%程度にしてください。こうすることで、表面を滑らかで丈夫に保つことができます。
ショートショット
ショートショットとは、金型が完全に充填されない状態を指します。角が欠けていたり、形状が不完全だったりする場合があります。これは、金型壁が薄かったり、通気口が詰まっていたりすることが原因です。ショートショットを修正するには、金型温度を上げ、通気口を増やしてください。射出圧力と速度を確認し、プラスチックがスムーズに流れるようにしてください。また、金型が冷える前にプラスチックが充填されるような壁厚を設定してください。
フラッシュ
バリとは、金型から漏れ出した余分なプラスチックのことで、成形品の縁に薄い部分を形成します。バリの発生を防ぐには、金型がしっかりと閉じていることを確認してください。金型に摩耗や損傷がないか確認し、射出圧力を調整してプラスチックが金型から押し出されないようにしましょう。金型を清掃・メンテナンスして、縁をシャープに保ちましょう。
ヒント:原材料は必ず検査してください。よく乾燥させ、清潔に保ちましょう。こうすることで、成形を始める前に多くの欠陥を防ぐことができます。
設計上の考慮事項
壁の厚さ
射出成形において、肉厚は非常に重要です。肉厚が厚すぎるとヒケや反りが発生し、薄すぎるとショートショットが発生します。肉厚は均一に保ち、使用する材料の推奨範囲内に収めるようにしてください。肉厚が厚い部分と薄い部分を徐々に変化させることで、プラスチックの流れと冷却が均一になります。
抜き勾配角度
抜き勾配は、成形品を金型から取り出す際に役立ちます。垂直な壁には0.5°~1.5°の抜き勾配を設けてください。表面に凹凸がある場合は、より大きな角度を使用してください。抜き勾配は傷を防ぎ、成形品の取り出しを容易にします。また、成形品と金型にかかるストレスも軽減します。
リブ
リブは部品を重くすることなく強度を高めます。リブの厚さは壁厚の60~80%を目安に設計してください。リブは特に補強が必要な箇所に配置します。リブを厚くしすぎるとヒケが発生するので注意してください。リブと壁の境目は滑らかに仕上げましょう。
| 設計特性 | ベストプラクティス: |
|---|---|
| 壁の厚さ | 1.2~3.0 mm、全体的に均一 |
| ドラフト角度 | 0.5°~1.5°、表面がざらざらしている部分はさらに大きくする。 |
| リブの厚さ | 壁厚の60~80% |
金型のメンテナンス
良質な部品を作り続けるためには、金型の手入れが不可欠です。生産後は毎回金型を清掃し、残ったプラスチックを取り除き、損傷がないか確認してください。可動部には潤滑油を塗布して摩耗を防ぎ、ひび割れ、欠け、位置ずれがないか点検してください。すべてのメンテナンスと修理の記録を保管しておきましょう。センサーなどの高度なツールを使用して金型の温度と冷却状態を監視することで、問題が悪化する前に解決できます。金型の適切なメンテナンスは、ダウンタイムの削減と部品品質の向上につながります。
注:定期的なメンテナンスと綿密な設計により、射出成形におけるほとんどの欠陥を回避できます。時間とコストを節約し、サイクルごとに優れた結果が得られます。
品質管理
射出成形部品が高い基準を満たすためには、厳格な品質管理が不可欠です。適切な品質管理は、問題を早期に発見し、製品の安全性と信頼性を維持するのに役立ちます。金型設計から梱包まで、すべての工程をチェックする必要があります。
まず金型設計から始めましょう。表面がきちんと合致し、シール部分が適切なサイズになっていることを確認してください。小型および中型金型の場合、シール部分は10~20mm、大型金型の場合は30~50mmにしてください。壁厚は均一に保ち、差は±0.15mm以内にしてください。リブは壁厚の60%未満にしてください。成形中に動かないように、コアとスライダーをしっかりと固定してください。
製造中は、プロセス設定を適切に管理してください。射出圧力は、機械の最大圧力の85%以下に保ってください。射出速度は、ストロークの大部分において最大圧力の10%~90%に設定してください。保持圧力も85%以下に維持してください。型締め力は90%を超えないようにしてください。部品とスプルーは、2秒以内に素早く取り外し、工程を滞りなく進め、摩耗を軽減してください。
完成した部品も確認する必要があります。以下の基準を使用してください。
- 寸法公差は±0.1mm~±0.5mmの範囲内に収めてください。非常に精密な部品の場合は、±0.05mmを目指してください。
- 表面粗さ(Ra値)を0.1~3.2マイクロメートルの範囲で測定し、ヒケやフローラインなどの欠陥がないか確認してください。
- 反りは長さ25mmあたり0.1mmを超えないようにしてください。
- 強度や耐衝撃性などの材料特性を、標準試験を用いて試験する。
- 視覚的な欠陥を、重大な欠陥(許容されない)、主要な欠陥(許容される割合が1.0%まで)、軽微な欠陥(許容される割合が2.5%まで)に分類します。
- 部品重量は目標値の±2%以内に抑えてください。
- 目に見える面や作業面にフラッシュが当たらないようにしてください。重要度の低い場所では、0.1mmまでの小さなフラッシュは許容される場合があります。
ISO 9001やISO 13485といった国際規格に従うべきです。これらの規格は、品質管理システムの構築に役立ちます。顧客ニーズ、リーダーシップ、チームワーク、そしてデータ活用による改善に重点を置いています。医療機器部品の場合、ISO 13485では安全性と工程管理に関する追加のチェック項目が設けられています。
出荷前に、金型を洗浄し、防錆剤をスプレーし、可動部に潤滑油を塗布してください。すべての入口と出口を密閉してください。水、湿気、衝撃から保護する梱包材を使用してください。これにより、輸送中の損傷を最大90%軽減できます。
ヒント:点検やテストの記録をきちんと残しておきましょう。そうすることで、問題点を素早く発見でき、業務プロセスを円滑に進めることができます。
安全性
射出成形作業を行う際は、常に安全を最優先に考える必要があります。射出成形機は高温高圧を使用するため、安全規則を守らないと、怪我をしたり、機器を損傷したりする可能性があります。
適切な個人用保護具(PPE)を着用してください。耐熱手袋、安全メガネ、長袖の衣服を着用してください。これらは火傷や飛散するプラスチックから身を守ります。特に成形部分など、可動部分には常に手を近づけないでください。
作業開始前に機械を点検してください。すべてのガードと安全スイッチが正常に作動することを確認してください。安全装置を迂回しないでください。問題を発見した場合は、機械を停止して上司に報告してください。
作業場所は清潔で乾燥した状態に保ってください。液体をこぼすと滑って転倒する原因になります。プラスチックの粒はすぐに片付けてください。工具や材料は所定の場所に保管してください。
機械の清掃や修理を行う際は、ロックアウト/タグアウトの手順に従ってください。これは、電源を切り、制御装置をロックして、誰も誤って機械を起動できないようにすることを意味します。
チーム全員に安全規則について研修を実施してください。緊急時対応計画を定期的に見直してください。消火器と救急箱の設置場所を把握しておきましょう。
覚えておいてください。安全は全員の責任です。安全手順を守ることで、自分自身とチームを守ることができます。安全な作業は、より良い成果と事故の減少につながります。
用途
自動車
射出成形は自動車製造において広く用いられています。自動車メーカーは、軽量かつ高強度な部品を製造するためにこの技術を利用しています。ダッシュボード、バンパー、エンジンカバーといった部品は、この方法で作られています。電気自動車のバッテリーケースでさえ、射出成形が用いられています。これらの部品は、丈夫でありながら重すぎないことが求められます。車が軽ければ燃費も良くなるからです。
工場では、新しい熱可塑性樹脂や自動運転機械が使用されています。これにより、部品の製造速度が向上し、エラーも減少します。機械は各部品の製造時間を約20%短縮できます。設計者はコンピューターを使用して、適合性が高く耐久性のある部品の設計を支援しています。
| 用途 | 商品説明 |
|---|---|
| ダッシュボード | 軽量で、精密なフィット感 |
| バンパー | 耐衝撃性、耐久性 |
| エンジンカバー | 耐熱性、強度 |
| EVバッテリーケース | 複雑な形状、安全性 |
| 電気部品 | 断熱性、信頼性 |
射出成形は、自動車メーカーが多くの部品を製造し、コストを削減するのに役立ちます。これらの自動車部品の市場は急速に成長しています。新しい材料と高性能な機械によって、製造プロセスはさらに改善されています。
ディスプレイ・電子機器関連
私たちは毎日、家庭や学校で電子機器を使っています。射出成形は、機器内部の多くの部品を成形する技術です。企業は、スマートフォンやコンピューター用の丈夫で軽量なケースを作るのにこの技術を利用しています。これらのケースは内部部品を保護し、冷却効果も高めます。
電子機器には、丈夫で耐熱性に優れた特殊プラスチックが最適です。工場では同じ部品を何千個も非常に速く製造できるため、価格を抑えつつ高品質を維持できます。射出成形はコネクタやスイッチの製造にも用いられています。
- 携帯電話本体とケース
- Wi-Fiルーターの筐体
- ケーブル接続とコネクタ
これらの部品は安全で、正常に機能する必要があります。一部のプラスチックは電気を通さず、静電気を防ぎます。これにより、機器の安全性が確保されます。このプロセスにより、魅力的な形状や色を作り出すことができ、電子機器の見栄えが良く、性能も向上します。
医療
射出成形は病院や診療所において非常に重要です。注射器、薬瓶、カテーテル部品などの製造に用いられます。ポリエチレンやポリカーボネートといった特殊なプラスチックは人体に安全です。様々な方法で洗浄できるため、細菌のない状態を保つことができます。
検査用綿棒や使い捨ての医療器具など、医療用品は大量に製造する必要があります。射出成形はこうした製造を容易にします。また、インプラントや薬剤投与装置などに必要な、小さくて複雑な形状の製品も製造できます。
- 手術器具
- 診断装置
- 薬物送達デバイス
- 埋め込み型部品
- 無菌包装
医師や看護師はこれらの製品を毎日使用しています。射出成形により、各製品は清潔で安全、かつ手頃な価格で製造できます。工場は、医療上の緊急事態など、需要が急増した際に迅速に大量生産することが可能です。
ヒント:射出成形技術を使えば、低コストで高性能な特殊医療器具を製造できます。これが、今日の医療現場において射出成形が非常に重要な理由です。
パッケージング
射出成形で作られた包装は、至るところで見かけます。ペットボトルやヨーグルトの容器を開けるとき、私たちはこれらの製品を使っています。射出成形によって、包装は丈夫で安全、そして見た目も美しくなります。
この製法を使えば、様々な種類の包装材を作ることができます。例えば、以下のようなものがあります。
- ボトルキャップと栓
- 食品用容器
- 化粧品容器と蓋
- 薬瓶
- コーヒー1杯分
- 計量スプーンと計量カップ
射出成形は、速くて安価なため、工場に好まれています。どのパッケージも同じサイズと形状で仕上がるため、食品や飲料の安全性と鮮度を保つことができます。さらに、チャイルドプルーフキャップや開封時にシールが見える機能などを追加することも可能です。
| 包装製品 | 他社とのちがい | 代表的な材質 |
|---|---|---|
| ボトルキャップ | 液漏れなし、開けやすい | ポリプロピレン(PP) |
| ヨーグルトカップ | 食品に安全で、積み重ねやすい | ポリスチレン(PS) |
| 化粧品の瓶 | 透明でスタイリッシュ、空気を遮断します | ポリカーボネート(PC) |
| 薬瓶 | 子供には難しい、非常に丈夫 | 高密度PE(HDPE) |
| コーヒーポッド | 耐熱性があり、密閉性も高い。 | ポリプロピレン(PP) |
パッケージには様々な種類のプラスチックからお選びいただけます。空気や水を遮断するプラスチックもあれば、中身が見えるプラスチックもあります。色、形、仕上げなど、パッケージを個性的に演出するための選択肢も豊富です。
ヒント:プラスチックの使用量を減らすには、壁を薄くするか、再生プラスチックを使用しましょう。多くの企業が地球環境保護のために環境に優しいプラスチックを使用しています。
射出成形では、一度に大量のパッケージを製造できます。毎月数百万個のキャップや容器を生産することが可能です。これにより、需要を満たし、コストを削減できます。また、このプロセスでは材料をほぼすべて使用するため、無駄がほとんど発生しません。
安全で丈夫な包装には、射出成形が最適です。食品、医薬品、化粧品など、あらゆる製品の安全性を確保するには、適切な包装が不可欠です。射出成形なら、安全基準を遵守し、顧客満足度を高めることができます。
新しいパッケージを企画する際は、射出成形を検討してみてください。丈夫で安全、そして見た目も美しい、お客様のニーズに合ったパッケージが手に入ります。
これで射出成形の主な手順と安全上の注意点が分かりました。これらの基本を習得すれば、より良い製品を作ることができます。また、よくあるミスも回避できます。多くの企業は、より良い部品を作るために科学的な成形技術を採用しています。さらに、コスト削減のためにリアルタイム制御も活用しています。
- 科学的な手法を用いることで、ミスを減らし、部品を同じ状態に保つことができます。
- 材料の特性を知っていれば、最適なプラスチックを選ぶことができます。
- 機械の稼働状況をリアルタイムで監視することで、問題をより迅速に解決できます。
| 次のステップ | 事業紹介 |
|---|---|
| プロセスの基本を学ぶ | PMC記事 |
| 高度な手法を探求する | Stanekら、2011 |
| 新しいアプリケーションを発見する | ヒーニー&グリーン、2019年 |
ヒント:常に学び続け、専門家に助けを求めましょう。そうすることで、毎回素晴らしい結果が得られます。
FAQ
射出成形における主なコストは何ですか?
金型がコストの大部分を占めます。金型を作るには最初に多額の費用がかかりますが、その後は部品1個あたりのコストは大幅に下がります。多くの部品を製造すればするほど、コスト削減効果は大きくなります。
射出成形における欠陥を防ぐにはどうすればよいですか?
適切な温度、圧力、サイクル時間を使用することで、不良品の発生を防ぐことができます。また、金型に損傷がないかも確認してください。材料を洗浄し、肉厚や抜き勾配に関する設計規則に従ってください。
射出成形に再生プラスチックを使用することはできますか?
はい、再生プラスチックは使用できます。多くの工場では、再生ペレットを新しいペレットと混合して使用しています。これにより、コスト削減と環境保護の両方を実現できます。ただし、再生素材が製品のニーズに合致するかどうかは必ず確認してください。
射出成形に最適なプラスチックはどれですか?
プラスチックの種類は豊富です。一般的な選択肢としては、ABS樹脂、PP樹脂、PE樹脂、PC樹脂などがあります。それぞれのプラスチックには特有の特性があります。強度、安全性、コストなど、製品のニーズに合ったものを選びましょう。
適切な金型設計はどのように選べばよいのでしょうか?
部品の形状、サイズ、用途を検討してください。壁の厚さを均一に保ち、抜き取りやすくするために抜き勾配を設けてください。強度を高めるためにリブを使用してください。専門家と協力して、金型がニーズに合致していることを確認してください。
射出成形は医療部品の製造において安全な手法ですか?
はい、射出成形で安全な医療部品を製造することは可能です。医療グレードのプラスチックを使用し、厳格な洗浄と品質検査を実施してください。そうすることで、医師や患者にとって安全な製品を提供できます。
射出成形で部品を製造できる速度はどれくらいですか?
部品を非常に迅速に製造できます。ほとんどのサイクルは1分未満で完了します。自動化された機械により、1日に数千個の部品を生産できます。このスピードのおかげで、射出成形は大量注文に最適です。
ヒント:量産に入る前に、必ず最初の部品をテストしてください。そうすることで、問題を早期に発見し、時間を節約できます。