
イントロダクション
平らな金属板が、自動車や家電製品、さらには航空機に見られるような複雑な部品へとどのように加工されるのか、不思議に思ったことはありませんか?それが板金加工です。この加工方法は、迅速で柔軟性があり、あらゆる産業において効果的であるため、製造業で広く用いられています。
現代の製造業におけるあらゆるブレークスルーの背後には、一連の精密技術が存在します。プレス加工、溶接、塗装。これらは単なる工程ではなく、業界全体のイノベーションを促進する戦略です。このセクションでは、それぞれの方法がどのように独自の価値を生み出し、板金を高性能な部品や製品へと変貌させるのかをご紹介します。
1. 板金プレス大量生産における精密さ
プレス加工は単純に聞こえるかもしれませんが、その裏では多くの工程が行われています。まず、平らな金属板をプレス機に送り込み、特殊な工具と金型を使って成形します。この工程には、穴あけ、エッジの曲げ加工、表面加工など、さまざまな作業が含まれます。一度にすべての加工が行われる場合もあれば、金属が最適な形状になるまで複数の工程を経る場合もあります。プレス加工はほとんどの場合、冷間加工された金属板で行われますが、鍛造のように熱と圧力を必要とする部品もあります。
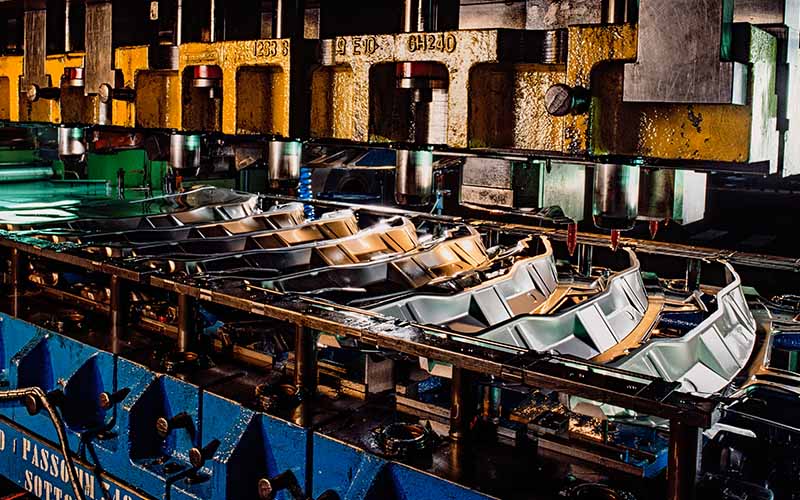
の種類 板金プレス
プログレッシブスタンピング:大量生産において、スピード、精度、そして一貫性を求めるなら、プログレッシブスタンピングが最適です。プレス加工のたびに、金属は複数の金型ステーションを通過し、それぞれのステーションで部品が段階的に成形され、最終形状が完成します。複雑な部品を大量生産するためのスマートなソリューションであり、高速、高精度、そしてコスト効率に優れています。
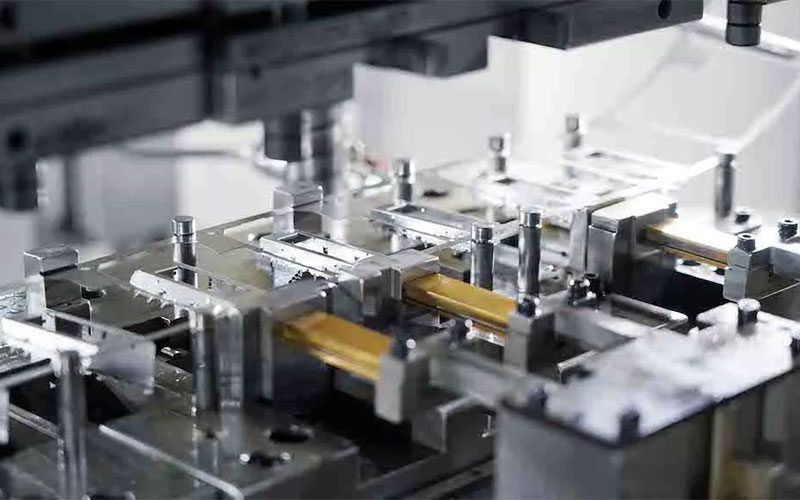
深絞り加工:深絞り加工とは、パンチとダイを使って金属板を新しい形状に引き伸ばす加工方法です。加工後の形状の深さが幅よりも深くなる場合、それを「深絞り加工」と呼びます。場合によっては、適切な深さと形状を得るために、複数の工程を経る必要があることもあります。この方法は、自動車のパネル、航空機の部品、さらにはキッチンシンクの製造にも用いられています。
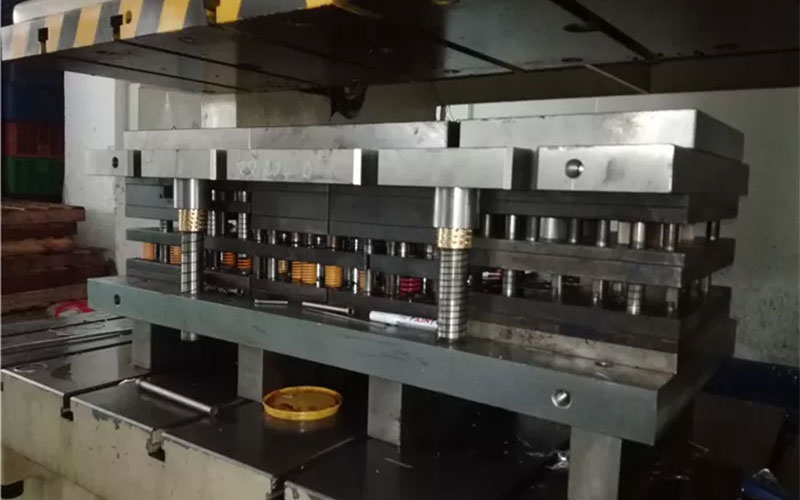
ブランキングとコイニング:ブランキングは、金属にクッキー型を使うようなものです。大きな金属板から「ブランク」と呼ばれる平らな板を切り出します。そのブランクを成形して最終製品を作ります。一方、コイニングは細部にこだわった加工です。強い圧力をかけて金属に細かい模様や質感を刻み込みます。コインやメダルなど、複雑なデザインのものを想像してみてください。シンプルながら非常に効果的な加工です。
操作
- 曲げこれは、金属板を直線に沿って単純に曲げる方法です。板を半分に折るイメージです。
- フランジング曲げ加工に似ていますが、直線ではなく曲線に沿って加工します。これにより、金属に滑らかで丸みのある縁ができます。
- エンボス加工金属をわずかに伸ばすことで、浅い模様や質感を加えることができます。装飾的な仕上げに最適です。
- ブランクこれは、型抜きを使ったありきたりな手法だ。金属板からある形を切り出して、それを別の用途に使うのだ。
- コイニング―ここでは、表面に細かい模様を直接押し込んでいきます。これは、伝統的な硬貨やメダルの作り方と同じです。
- 描画これは、金属を慎重に引き伸ばすことで、ボウルやカップなどの新しい形状に成形する工程です。
- ストレッチング― 描画に似ていますが、ここでは金属が外側に引っ張られるだけで、内側には材料は移動しません。滑らかで洗練された自動車パネルを作るのに最適です。
- アイロン金属は垂直方向の壁に沿って薄く押しつぶされます。これは飲料缶や弾丸の薬莢などで見られます。
- 縮小/ネッキング―これは、チューブや容器の開口部を徐々に狭めていきます。ボトルネックがどのように形成されるかを想像してみてください。
- カーリングシートの端が筒状に丸められています。ドアの蝶番や縁の折り返しなどでよく見かける光景です。
- 裾上げ金属の端が折り返されることで、車のドアのように強度と安全性が高まります。
プレス機内部では、穴あけ(ピアシング)や外周カットなどの加工を直接行うことができます。しかし、真の魔法はプログレッシブスタンピングにあります。ストリップが連続する金型を通過するにつれて、それぞれの金型が切断、成形、加工といった工程を追加し、最終部品が完成します。まるで1台のプレス機の中にミニ生産ラインが組み込まれているようで、スピード、精度、そして自動化を実現します。
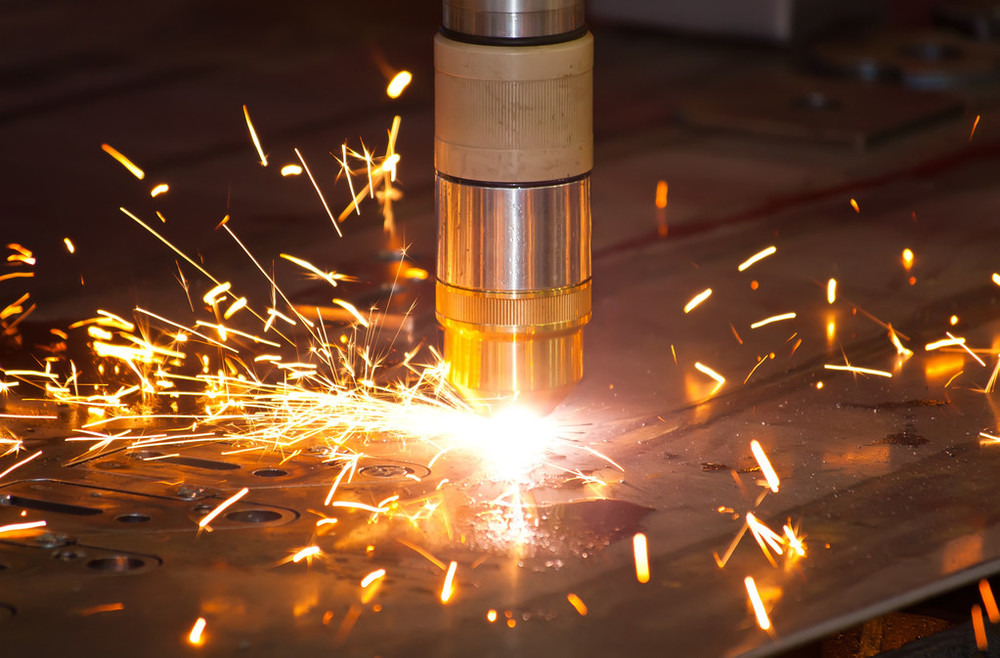
2. 板金溶接:強度を高めるための接合技術
溶接は単なる技術ではなく、板金加工の根幹を成すものです。熱、圧力、あるいはその両方を用いることで、溶接は自動車や航空宇宙産業などにおいて不可欠な、強固で耐久性のある接合部を作り出します。溶接こそが、製品の長寿命化を保証するプロセスなのです。
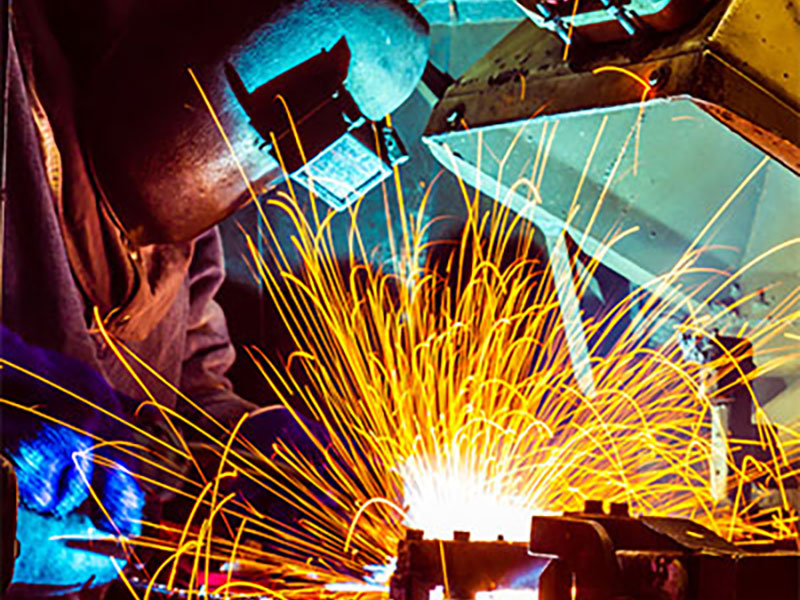
一般的な溶接方法
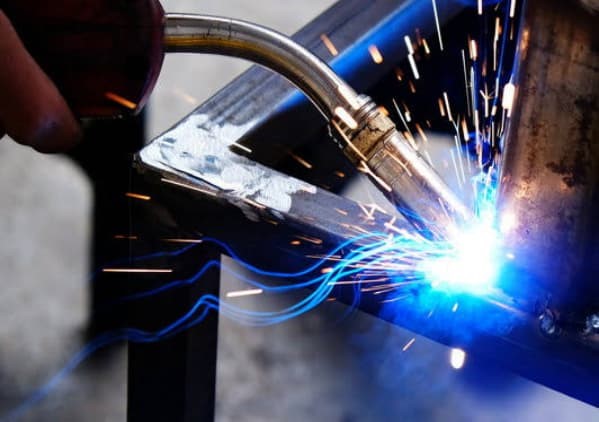
MIG溶接(金属不活性ガス溶接)、またはガス金属アーク溶接(GMAW)は、溶接におけるファストフードのようなもので、迅速、効率的、そして汎用性に優れています。連続的に供給されるワイヤ電極と、通常はアルゴンまたはアルゴンとCO₂の混合ガスである不活性シールドガスを使用して金属を溶融します。薄板から中厚板の材料に最適で、大量生産の定番となっています。ただし、他の方法に比べてスパッタが多く発生する可能性があることに留意してください。
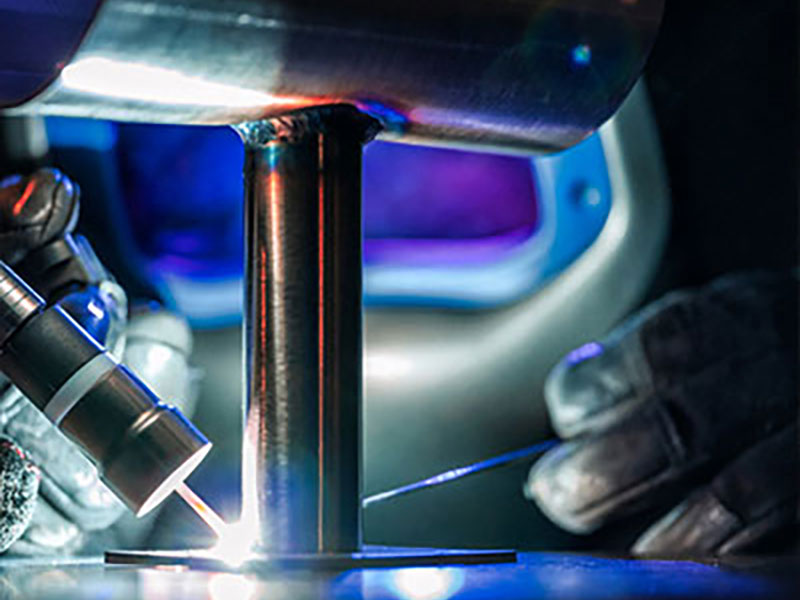
TIG(タングステン不活性ガス)溶接:ガスタングステンアーク溶接(GTAW)とも呼ばれ、溶接工の道具箱の中でも特に精密な溶接方法です。消耗しないタングステン電極を用いて、アルゴンなどの不活性ガスで溶接部をシールドしながら、クリーンで集中したアークを生成します。この方法は、薄い金属や複雑な加工に最適で、高品質でスパッタのない溶接を実現します。航空宇宙産業や自動車産業など、外観と強度が重視される業界で広く用いられています。
スポット溶接:これは、金属板を迅速かつ効率的に接合するための定番の方法です。圧力と瞬間的な電流を加えることで、接触点の金属を溶融させ、わずか数ミリ秒で強固な溶接部を形成します。そのスピードと信頼性の高さから、自動車製造における車体組み立てに広く用いられています。
コールドメタル転送(CMT):CMTはMIG溶接の低温版のようなものです。同じ不活性ガスとワイヤを使用しますが、その秘密はワイヤが短絡時に一時的に収縮する仕組みにあります。この滴下方式により、溶融金属が少しずつ冷却されるため、熱が非常に低く抑えられます。つまり、薄い金属でも歪みや焼け焦げが発生しません。薄板への精密でスパッタの少ない溶接作業に最適です。
板金溶接方法を選択する際には、いくつかの要素を考慮する必要があります。
材料の適合性:金属はそれぞれ、熱にさらされた際の挙動が少しずつ異なります。すぐに溶けるものもあれば、溶けにくいものもあり、膨張率も様々です。そのため、異なる金属同士を接合する際は、ダンスパートナーを選ぶようなものです。動きのスピードが異なれば、ダンスは成り立ちません。溶接部の安定性を保つためには、溶加材の慎重な選定と熱バランスの調整が不可欠です。
接合部の設計:長持ちする溶接の秘訣は?スマートな接合部の設計から始まります。重ね継手でもT継手でも、溶接寸法と接合部の精度が構造性能と信頼性を保証します。板金加工の定番である重ね継手は、強固な接合を確保するために正確な重ね合わせが必要です。
求められる強度と耐久性:耐久性が絶対条件となる場合、溶接は必ずその期待に応えなければなりません。航空機から産業機械まで、高負荷がかかる用途では、長期間の使用に耐えうる溶接が求められます。高強度鋼には同等の強度を持つ溶接が必要であり、適切な強度マッチングが行われなければ、どんなに丈夫な材料でも破損する可能性があります。
3. 板金曲げ加工:精密な成形
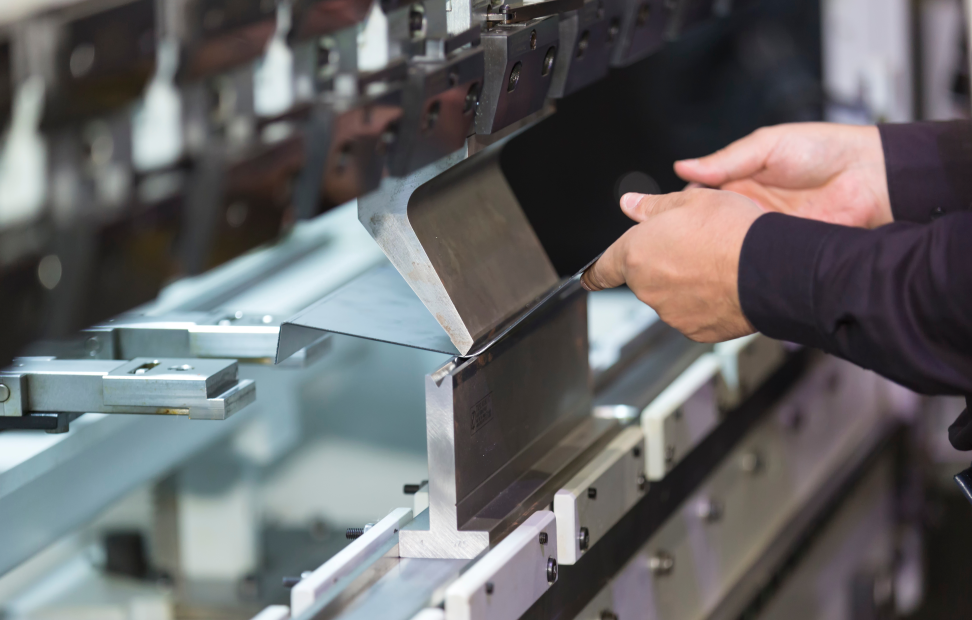
板金を曲げることで、平らな素材を精密な加工によって角度や曲線へと変化させます。この地味ながらも重要な工程は、物を固定するブラケット、電子機器を保護する筐体、荷重を支える構造部品など、私たちが日常的に使用する様々な部品の製造を支えています。
手法別案内
エアベンディング:エアベンディングでは、シートを金型に完全に押し込むのではなく、金型の肩の部分に少し「空気」を残して、シートを少しだけ乗せるように曲げます。曲げの角度はパンチが金型にどれだけ深く入るかで制御するため、1つの工具セットで様々な角度に調整できます。柔軟性があり、設備への負担も少なく、小ロット生産に最適です。ただし、金属は通常少し元に戻るため、目標の角度になるように少しだけ曲げすぎなければならないことに注意してください。
ボトミング:ボトムベンディング(ボトムプレス、ボトムフォーミングとも呼ばれる)は、パンチが材料を金型に完全に押し付け、密着させる板金曲げ加工技術です。この方法は、エアベンディングに比べて精度と一貫性が高く、厳しい公差と最小限のスプリングバックが求められる用途に最適です。ただし、より大きな力と特殊な工具が必要となるため、すべての材料や厚さに適しているとは限りません。
コイニング:コイニングとは、金属を非常に精密に曲げる方法です。パンチで金属板を金型に押し付け、永久的に成形します。そのため、スプリングバックがなく、シャープで正確な曲げ加工が可能です。非常に厳しい仕様と多くの微細なディテールが求められる部品に最適です。
4. 板金切断:精度と効率を高めるための技術
板金切断は部品製造において非常に重要です。平らな金属板を様々な形状に加工できるからです。切断方法によって、最終製品の精度、スピード、そして品質が大きく左右されます。
メソッド
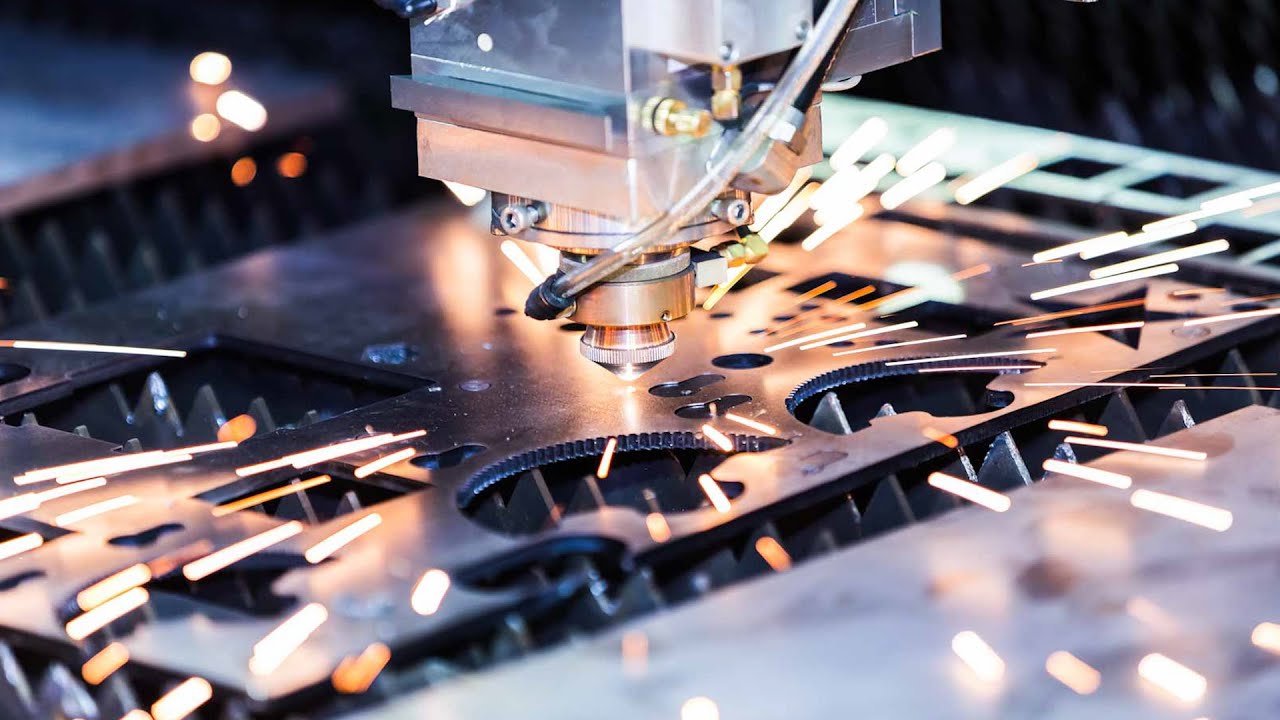
レーザー切断:レーザー切断は、強力なレーザー光線を用いて材料を焼き切ることで、非常にきれいで正確な切断を実現します。細かい加工に最適で、薄板から中厚板までの材料に最適です。切断精度は非常に高く、切断面への熱による損傷はほとんどありません。
ウォータージェット切断:ウォータージェット切断は、研磨剤を混ぜた強力な水流を噴射して、材料を加熱することなく切断します。アルミニウムなど、熱に弱い材料の切断に最適です。精度も高く、鋭角な複雑な切断も可能です。
せん断:せん断は、板金に直線を素早く安価に切断する方法です。基本的な形状の切断には最適ですが、切断後にバリや粗いエッジが発生する場合があり、後処理が必要になります。
プラズマ切断:プラズマ切断は、まるで稲妻で金属を切断するようなものです。超高温のジェットを噴射して、厚い鋼板を高速で切断します。大規模な作業には最適ですが、切断面がやや粗くなる場合があり、レーザーやウォータージェットほどの精度はありません。
金属の切断方法を選ぶ際は、切断する素材の種類、厚さ、切断面の仕上がり、必要な枚数などを考慮してください。レーザーは細かい部分の切断に最適で、ウォータージェットは耐熱性の低い素材の切断に、シャーリングは基本的な切断に迅速かつ簡単に対応でき、プラズマ切断は大型で厚みのある素材を素早く切断するのに最適です。専門家のサポートが必要ですか?NOBLEにご連絡いただければ、お客様に最適なソリューションをご提案いたします。
5. 板金ノッチ加工:精密な切断を実現する
ノッチングとは、金属板の端や表面から小さな部分を切り取って、必要な形状に加工する技術です。自動車、航空機、空調設備などの業界で広く用いられています。ノッチングによって部品の組み立て準備が整い、材料の節約にもなり、製造工程全体がスムーズになります。
手法別案内
パンチプレスによるノッチ加工:パンチプレスによるノッチ加工は、パンチとダイを使用して板金から材料を切断またはせん断する方法です。特に頻繁に同じノッチ加工を行う必要がある場合、完璧な精度で繰り返し同じノッチ加工を行うのに最適です。そして何より素晴らしいのは、単純な形状のノッチを大量に製造する場合、コスト効率が非常に高いことです。
回転ノッチング:回転ノッチングは、回転する工具を使用して板金に滑らかで連続的な切断を行う加工方法です。曲線や複雑な形状のノッチが必要な場合に最適で、設計の自由度が非常に高いのが特徴です。通常、複雑な形状の加工が求められる作業で使用されます。
レーザーノッチング:レーザーノッチングとは、強力なレーザービームで板金を非常に高い精度で切断する技術です。非常に細かいデザインに最適で、材料の無駄も少ないため、正確な寸法が求められる作業に最適な選択肢となります。
設計上の考慮事項
板金加工におけるノッチング設計においては、いくつかの要素を考慮する必要があります。
切り欠きの寸法:切り欠きを入れる際は、幅が材料の厚さ以上、または厚さが1.0mmを超える場合はそれよりも1.0mm以上であることを確認してください。深さは材料の厚さの5倍を超えないようにしてください。幅と深さの比率を適切に保つことで、強度を維持できます。
切り欠きの位置:切り欠きは、曲げ部分や応力のかかる箇所から離れた場所に設けるようにしてください。そうすることで、材料の強度を維持し、破損のリスクを軽減できます。
切り込みの形状:切り込みを入れる際は、鋭角よりも丸みを帯びた角の方がはるかに優れています。丸みを帯びた角は応力を均等に分散させるのに役立ち、結果として後々のひび割れを減らすことができます。
工具のクリアランス:ノッチングツールが適切に機能するためには、十分なスペースを確保する必要があります。スペースが狭すぎると、ノッチの精度が損なわれる可能性があります。
対称性:ノッチを設計する際には、対称性が非常に役立ちます。製造が容易になるだけでなく、工具にかかる費用も節約できます。
7. 板金仕上げ:表面仕上げの向上
板金研磨とは、板金の表面を滑らかにし、均一で完璧な状態に仕上げる技術です。表面の欠陥を取り除き、材料の強度や特性を向上させ、コーティングや成形などの次の工程への準備を整えるのに最適です。
手法別案内
ハンマー打ち:ハンマー打ちは、手作業でも機械でも、制御された打撃によって金属を滑らかにし、形を整える作業です。小さなへこみや欠陥を素早く修復できる方法であり、自動車の板金塗装や金属加工などのクリエイティブなプロジェクトでよく用いられます。
ローラープラニッシング:ローラープラニッシングとは、金属板をローラーに通して押し付け、表面を平らにして滑らかにする加工方法です。この方法は、平らな金属板やわずかに湾曲した金属板に均一な仕上がりを得るのに最適です。
研磨:研磨とは、研磨剤を用いて表面の凹凸を滑らかにし、金属に光沢のある仕上がりを与える工程です。通常、研磨工程の最終段階で行われ、金属表面を装飾用途に最適な状態に仕上げます。
金属板を研磨する際には、扱う金属の種類、厚さ、仕上がりの滑らかさなど、いくつかの点を考慮する必要があります。適切な工具と技術を選ぶことで、丈夫で美しい仕上がりの金属板を作ることができます。
板金加工技術の応用
板金加工とは、プレス加工、溶接、曲げ加工、切断、リベット留め、ノッチング、平面加工などの技術を含むプロセスです。これらの方法は、製品が適切に機能し、安全で、見栄えの良い状態を保つために不可欠な部品を製造するために、数多くの産業で使用されています。
自動車製造において、板金加工はボディパネル、シャーシ部品、構造部材の製造に不可欠です。プレス加工や溶接などの技術を用いて、車両の安全性と性能を確保する部品が製造されます。例えば、深絞り加工は複雑な形状の成形に用いられ、MIG溶接やTIG溶接などの溶接技術は部品を確実に接合するために用いられます。さらに、曲げ加工はブラケットやフレームなどの部品に精密な角度や曲線を作り出すために適用されます。
板金加工は自動車製造において不可欠であり、ボディパネルからシャーシ部品、構造部材に至るまで、あらゆる部品の製造に役立っています。プレス加工と溶接によって部品の強度と安全性が確保され、深絞り加工によって複雑な形状の部品が成形され、MIG溶接とTIG溶接によって部品がしっかりと接合されます。さらに、曲げ加工によってブラケットやフレームなどの部品に必要な正確な角度と曲線が作られ、これらの工程全体が完璧に組み合わさります。
- エレクトロニクス産業
電子機器分野では、板金加工は電子部品を安全かつしっかりと支える筐体、ブラケット、ヒートシンクの製作に不可欠です。レーザー切断やせん断などの技術によって精密な切断が可能になり、曲げ加工によって筐体の適切な形状が作られます。溶接やリベット留めによって部品がしっかりと固定され、耐久性が確保されます。ノッチ加工によって部品をはめ込むための最適なスロットやタブが作られ、プラニシング加工によって滑らかで光沢のある仕上がりとなり、品質をさらに高めます。
- 建設と建築
建設業界において、板金加工は屋根材、外壁材、空調設備などの製造に非常に重要です。曲げ加工や圧延加工によって屋根パネルや梁の形状が作られ、せん断加工やレーザー切断などの切断技術によってダクトやパネルなどの部品の精度が確保されます。溶接やリベット留めによって、すべての部品がしっかりと安定します。ノッチ加工は接合部を作り、組み立てを容易にするために用いられ、板金加工によって表面が滑らかになり、建築的な特徴が美しく洗練された印象になります。
板金加工は、医療業界や食品加工業界において非常に重要です。厳格な衛生基準と耐久性が求められる機器の製造に用いられます。ステンレス鋼は錆びにくく、洗浄も非常に容易なため、人気の素材です。レーザー切断、曲げ加工、溶接は、手術器具、医療機器カバー、食品機械などの製造に使用されます。表面を滑らかに仕上げることで、洗浄が容易になり、衛生・安全基準への適合が保証されます。
再生可能エネルギー分野では、太陽光パネル、風力タービン、エネルギー貯蔵システムなどの部品製造に板金加工が不可欠です。プレス加工や深絞り加工などの技術で構造部品を製造し、溶接やリベット接合で組み立てを行います。レーザー切断やウォータージェット切断などの切断方法により、フレームやブラケットなどの部品の精度を確保します。ノッチ加工は曲げ加工や組み立てのためにエッジを加工し、プラニシング加工は表面仕上げを向上させ、耐久性と性能の両方を高めます。
板金表面処理:性能と美観の向上
表面処理は、耐食性、耐摩耗性、外観、接着性などの特性を向上させることで、板金加工において重要な役割を果たします。適切な処理方法は、環境への曝露、機械的応力、美的要件などの要素を考慮し、用途の具体的なニーズに基づいて選択されます。
コマンドと 表面処理 メソッド
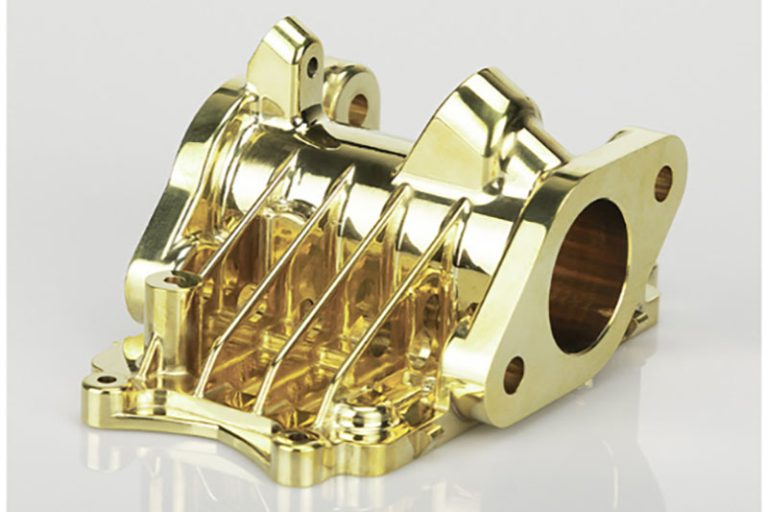
- 粉体塗装
- プロセス:乾燥粉末を静電的に塗布し、その後加熱硬化させる。
- 公式サイト限定耐久性、均一性、環境に優しい仕上がりを実現し、傷、欠け、色あせに対する優れた耐性を備えています。
- 用途屋外用家具、機械、建築資材。
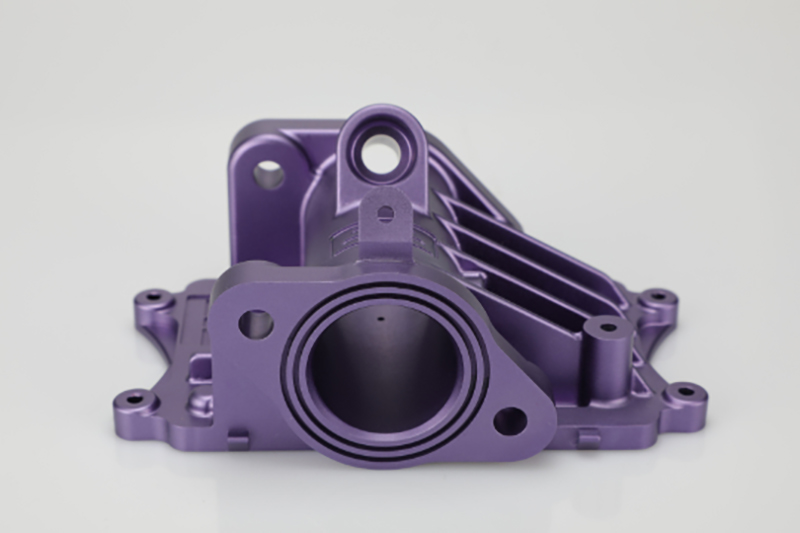
- 電気めっき
- プロセス電解液を用いて、金属板の表面に薄い金属層を析出させる。
- よく使用される金属亜鉛、ニッケル、クロム。
- 公式サイト限定耐腐食性、耐摩耗性、および美観を向上させます。
- 用途ハードウェア部品、自動車部品、電子機器筐体。
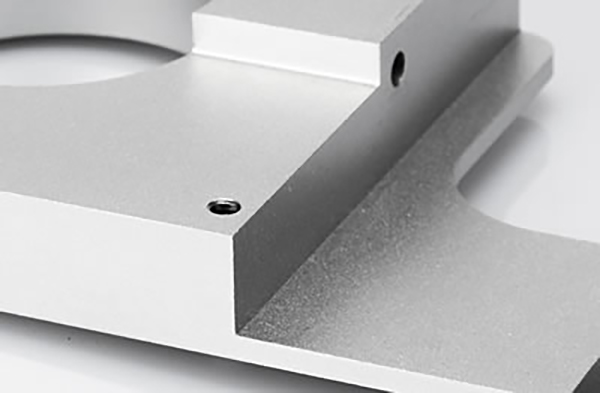
- 陽極酸化処理(アルミニウムのみ)
- プロセスアルミニウム表面に保護酸化層を形成する電気化学的処理。
- 公式サイト限定耐食性、表面硬度を高め、染色によって様々な色を実現できます。
- 用途航空宇宙部品、電子機器筐体、建築部材。
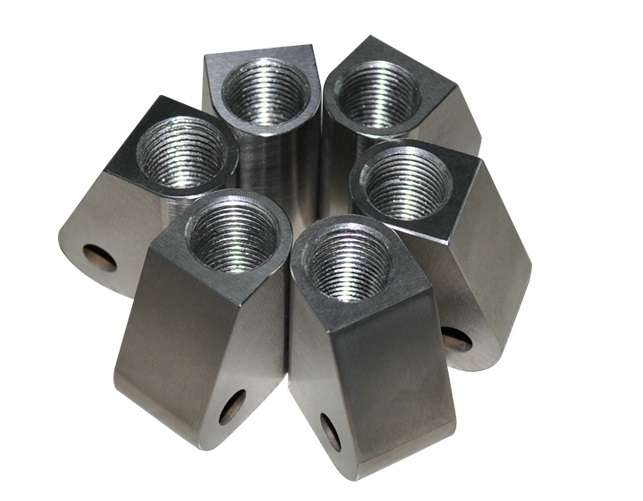
- サンドブラスト
- プロセス研磨粒子を高速で噴射し、金属表面を洗浄および粗面化する。
- 公式サイト限定汚染物質、錆、古い塗膜を除去し、後続の処理のために表面を整えます。
- 用途塗装またはコーティングを施す前の表面処理。
- 亜鉛メッキ
- プロセス鋼鉄または鉄を溶融亜鉛に浸漬することにより、亜鉛の層でコーティングすること。
- 公式サイト限定屋外や海洋環境において、特に優れた防錆効果を発揮します。
- 用途構造用鋼材、電柱、ガードレール。
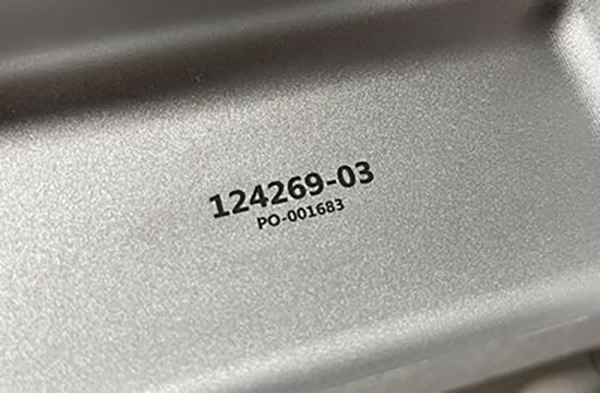
- レーザーテクスチャリング
- プロセスレーザー光線を用いて金属表面にマイクロスケールまたはナノスケールのテクスチャを形成する。
- 公式サイト限定接着性、濡れ性、摩擦性などの表面特性を向上させます。
- 用途接着またはコーティング用途のための準備。
- ショットピーニング
- プロセス金属表面に小さな球状の媒体を照射することで、圧縮残留応力を誘発する。
- 公式サイト限定疲労強度と応力腐食割れに対する耐性を向上させます。
- 用途クランクシャフトやコネクティングロッドなどの自動車部品。
適切な表面処理の選択
表面処理の選択は、用途の具体的な要件に合致している必要があります。
- 耐食性亜鉛めっき、陽極酸化処理、電気めっきは、腐食しやすい環境に効果的です。
- 耐摩耗性ショットピーニングと陽極酸化処理により、表面硬度と耐摩耗性が向上します。
- 美的考慮事項粉体塗装と陽極酸化処理は、さまざまな仕上げと色を提供します。
- 接着力の強化レーザー加工やサンドブラスト加工は、表面粗さを改善し、コーティング剤や塗料の密着性を向上させます。
適切な表面処理を選択し、正しく施すことで、板金部品の性能、耐久性、そして外観を大幅に向上させることができます。
結論:最適な板金加工のための技術統合
板金加工における包括的なアプローチとは、さまざまな技術を組み合わせて、高品質かつ機能的な部品を製造することを意味します。NOBLEは、航空宇宙、自動車、エレクトロニクスといった業界のニーズに合わせてプロセスをカスタマイズすることで、効率と品質の両方を向上させることができます。さらに、自動化、ロボット工学、材料科学の進歩により、板金加工はますます高度化し、製造精度と効率性が向上しています。
NOBLE – デザインから量産まで、常にあなたのそばに!
競争力のある価格でカスタムCNC加工ソリューションをご提供いたします。100種類以上の材料と60種類以上の表面仕上げからお選びいただき、高精度で構造的に複雑、かつ性能が安定した部品をお届けします。ぜひ当社の高精度CNC加工サービスをお試しください。きっとご満足いただけるはずです。
お手頃価格&完璧な品質
同等の品質で最低価格をご提供できます。加工と仕上げの品質を厳しく管理し、お客様が設計された通りの製品をお届けします。
経験と能力
10年以上にわたる専門的な機械加工とラピッドプロトタイピングの経験に基づき、最も専門的かつ効果的なアドバイスを提供します。試作品から量産まで、NOBLEは高品質な素材と最先端技術を組み合わせ、製品に命を吹き込みます。
速いリードタイム
当社は、より迅速な注文プロセスを実現するデジタルCNC加工サービスプラットフォームを備えているだけでなく、試作品や部品の生産を加速させるための国内工場と最先端の機械設備も保有しています。
年中無休のエンジニアリング サポート
お客様がどこにいらっしゃっても、年中無休24時間体制のエンジニアリングサポートをご利用いただけます。経験豊富なエンジニアが、部品設計、材料選定、表面処理オプション、さらには納期に至るまで、お客様に最適なソリューションをご提供いたします。






