
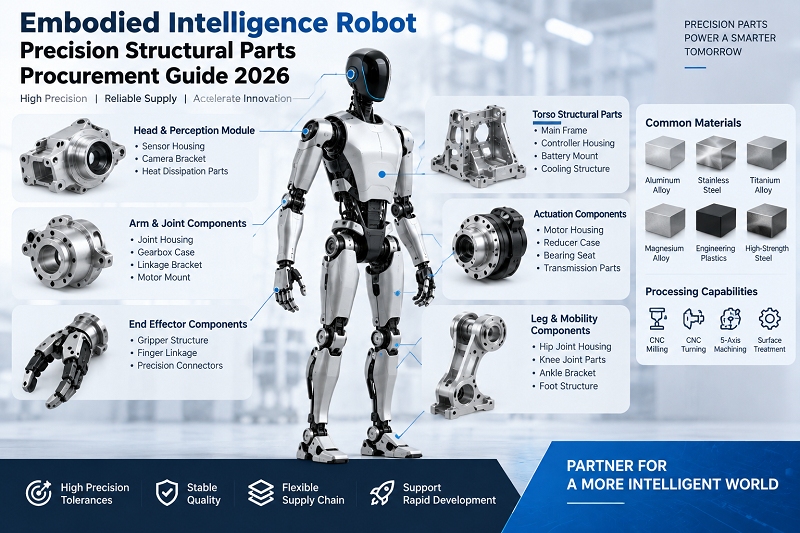
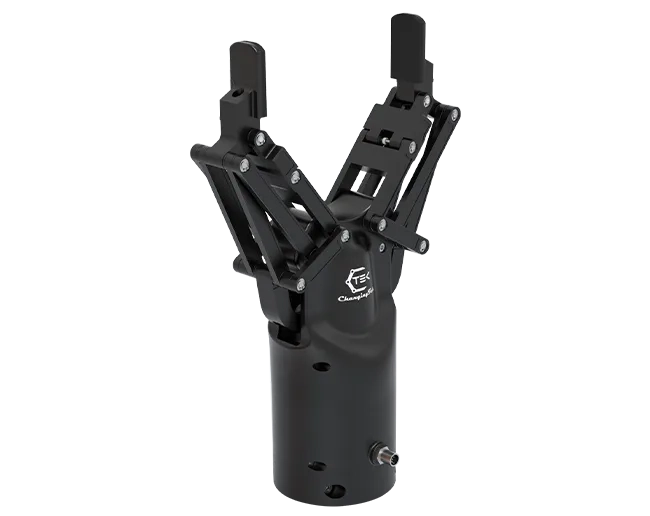
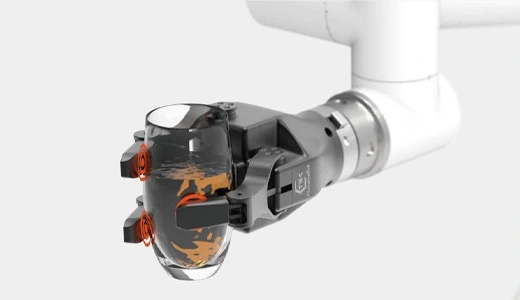
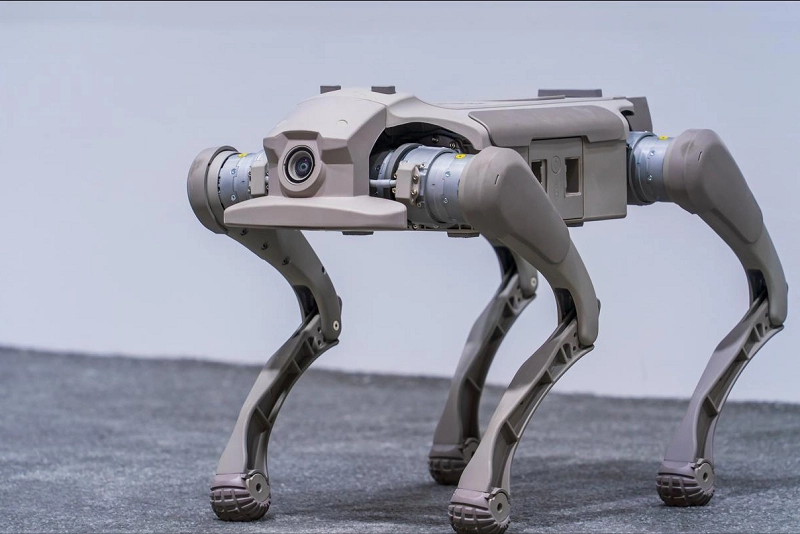
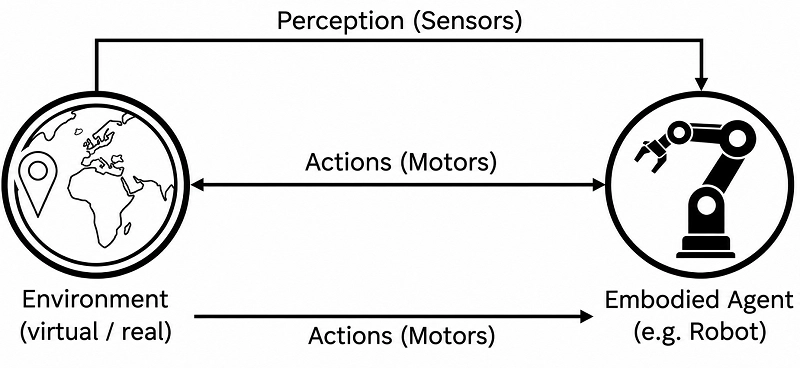
近年、大規模言語モデルなどのAI技術の飛躍的な進歩に伴い、新たな形態の知能、すなわち具現化された知能ロボットが徐々に注目を集めるようになりました。ChatGPTやDeepSeekのような仮想知能とは異なり、これらは触れることができ、知覚できる実体です。日常会話を行うだけでなく、物体をつかんで工場の効率を向上させることも可能です。しかし、これは具現化された知能ロボットに必要な部品には、材料選定と加工技術の両面で非常に高い水準が求められることを意味します。そのため、エンジニアや調達担当者の間で多くの疑問や懸念が生じています。本ガイドでは、これらの疑問に包括的にお答えします。
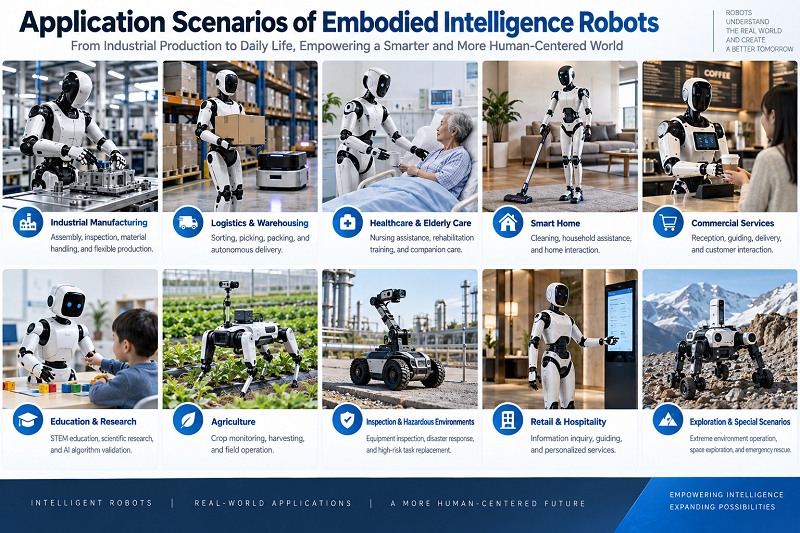
1. 身体化された知能ロボットの応用シナリオにはどのようなものがありますか?
大規模言語モデルが反復・改良を重ねるにつれ、身体化された知能ロボットの応用範囲は絶えず拡大している。ダークファクトリーからスマートオフィス、インテリジェントカスタマーサービスに至るまで、様々な分野で画期的な進歩が見られている。医療分野では、ダ・ヴィンチ手術支援ロボットに加え、多くの患者搬送ロボットや外骨格リハビリロボットも登場している。ハイテク分野でも、航空宇宙分野における指令送信ロボットや自動車分野におけるインテリジェントドライビングなど、ロボットは活躍しており、その応用範囲は拡大し続けている。

2. 身体化知能ロボットの構造部品の調達における主要な課題は何ですか?
身体に知能を組み込んだロボット用の精密構造部品の機械加工には、調達決定やサプライヤー選定に直接影響を与えるいくつかの特有の課題が存在する。
2.1 迅速な研究開発の反復と頻繁な図面バージョンの変更。
業界は依然として急速な改良段階にある。フレームの改訂やアクチュエータの最適化はほぼ常態化している。サプライヤーは、複数のバージョンを並行して少量生産できる能力を備えている必要がある。
2.2 複雑な組立関係と、重要な寸法に対する極めて低い許容誤差。
単一の本体フレームには、取付穴、位置決め穴、ベアリング座、嵌合面、センサー取付面が同時に存在する場合があります。穴の位置が少しでもずれると、機械全体の組み立てに支障をきたす可能性があります。
2.3 薄肉部品の変形制御の難しさ
軽量化のため、アクチュエータハウジングや精密ハンド構造部品の肉厚はわずか1~3mmであることが多く、切断時に歪みが生じやすい。業界からのフィードバックによると、機器の重量制限という前提の下では、ハードウェアの性能指標を満たすことが困難であり、これがシナリオ実装における実際的な障害の一つとなっている。
2.4 統一された業界標準の欠如
UBTECHの焦吉超氏が指摘するように、ロボットの大規模量産には統一された工程基準や検査基準が欠如している。つまり、サプライヤーの品質管理システムが完全であるかどうかが、納品される部品の品質の一貫性を直接左右するということだ。
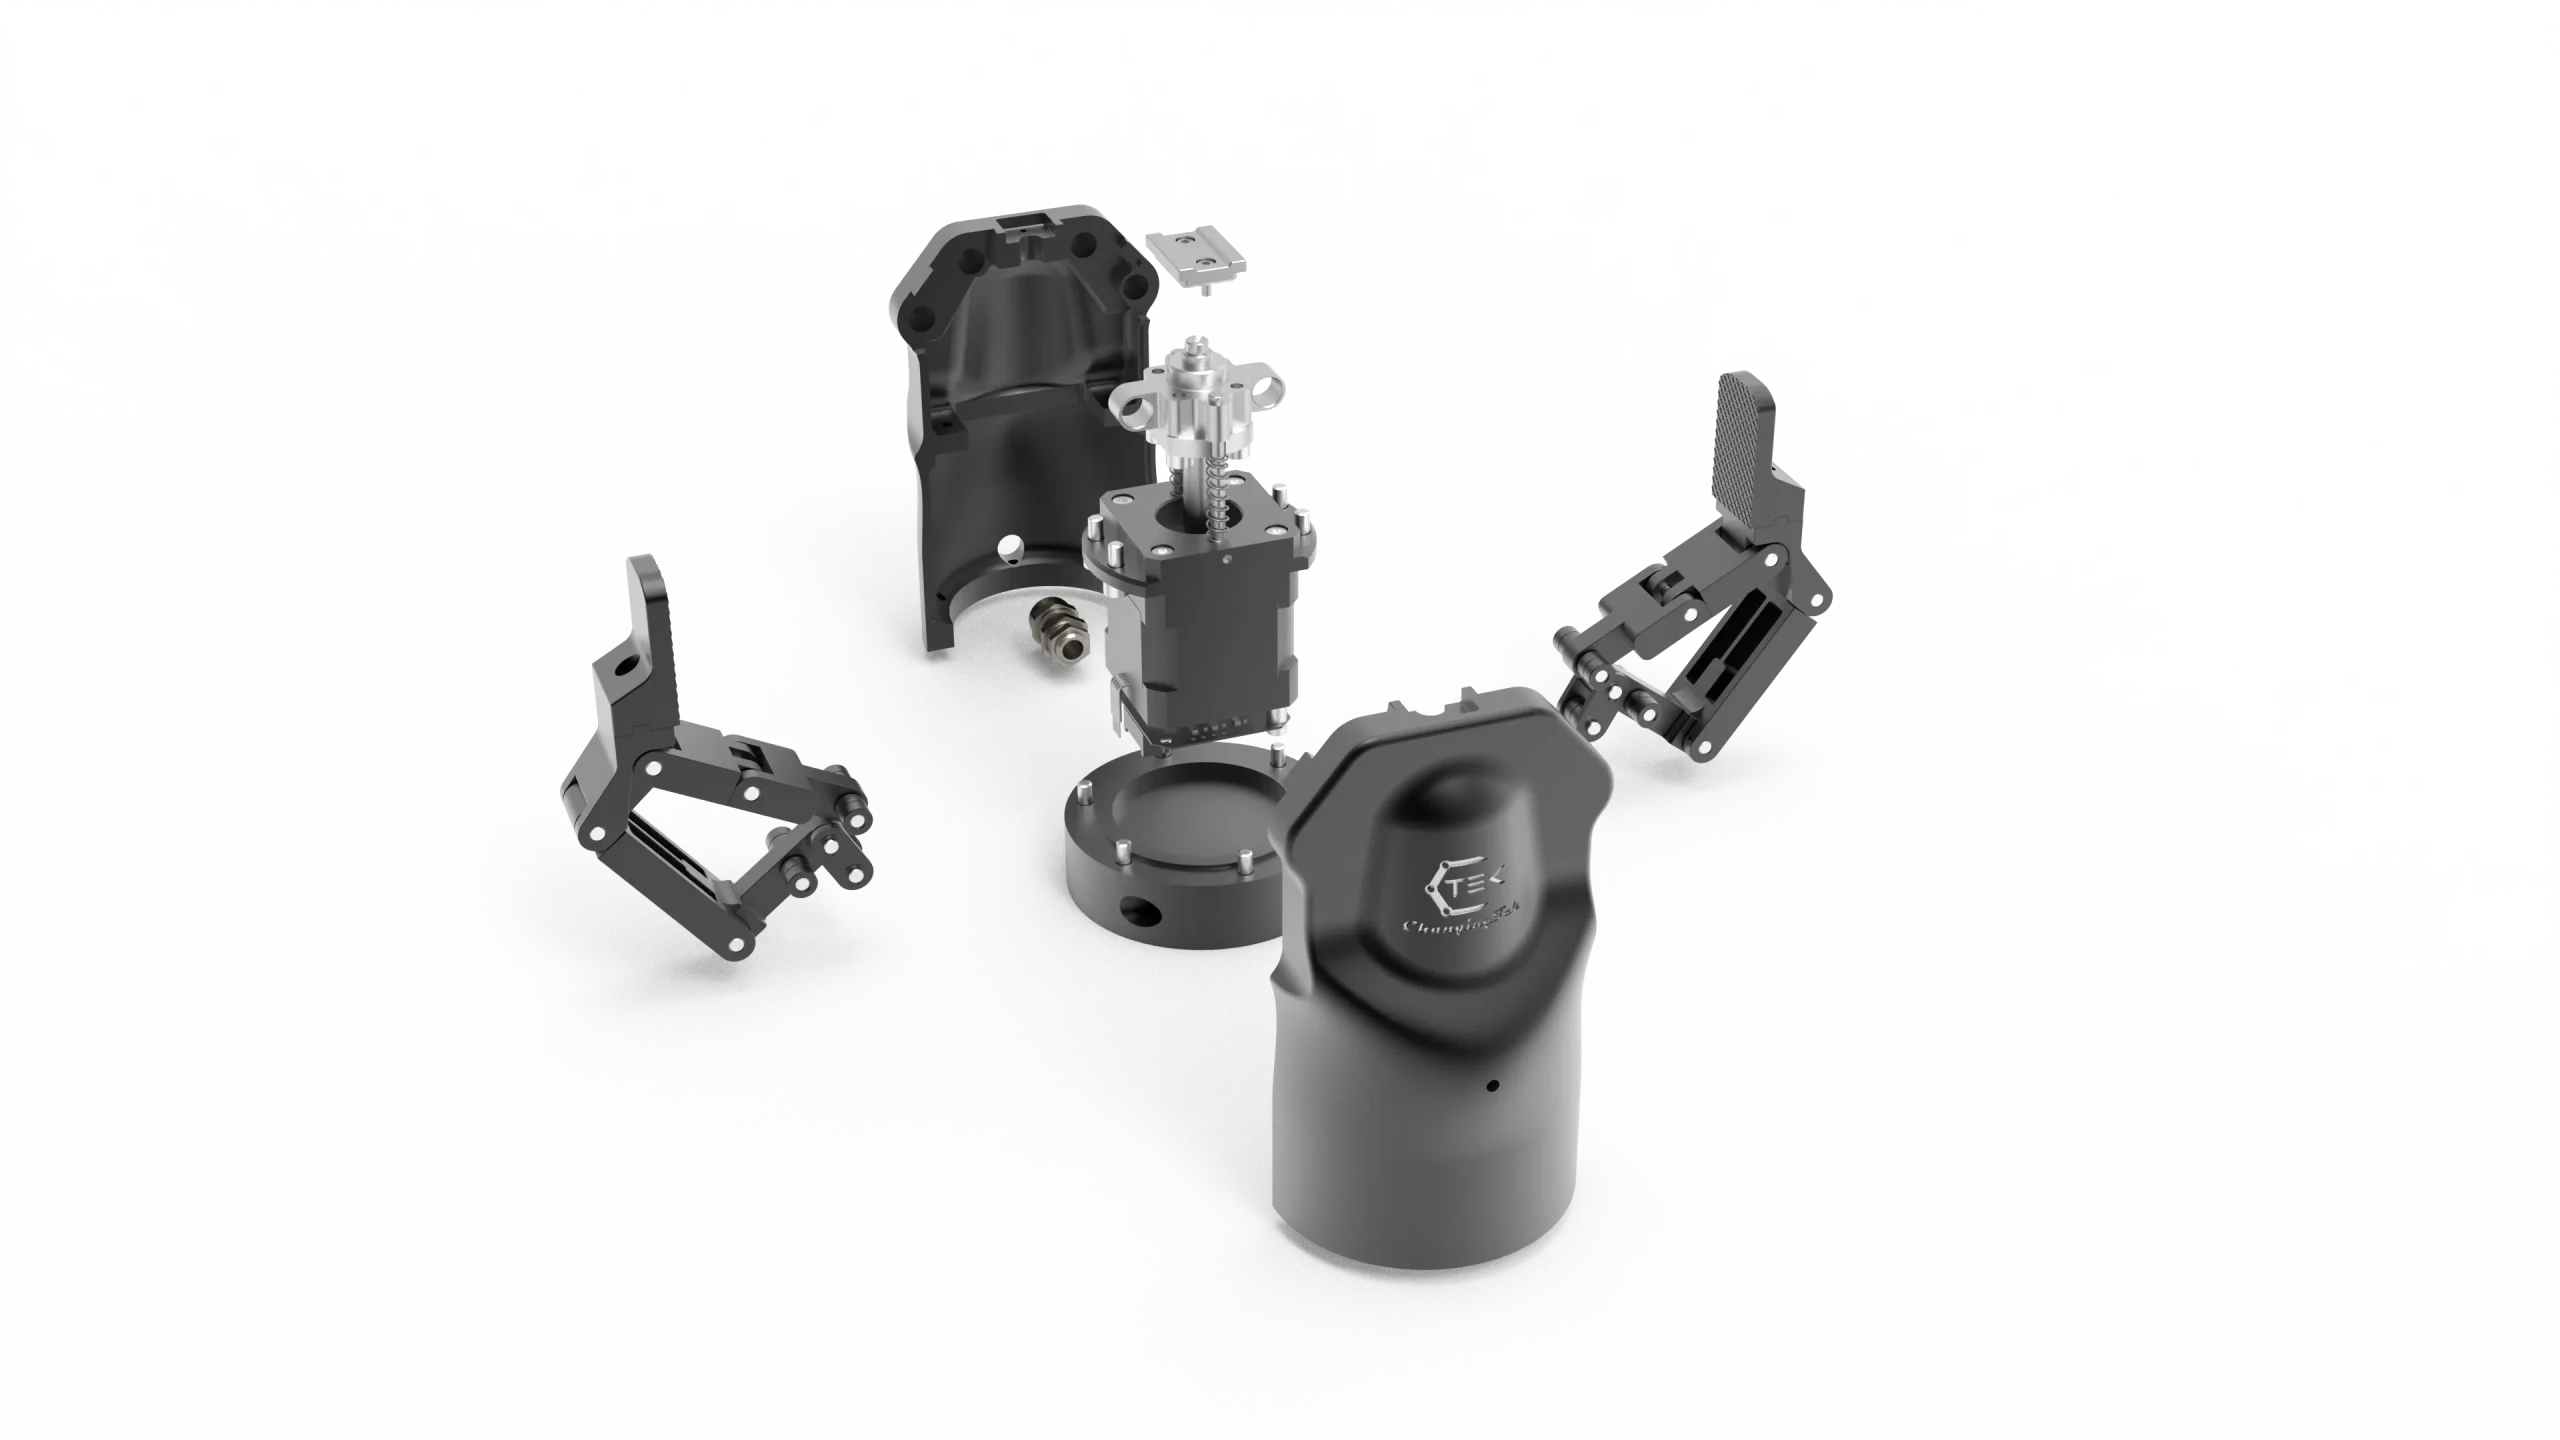
3. 一般的に使用される材料は何ですか 身体化された知能ロボット用精密構造部品?
材料選定は、構造部品の機械的特性、重量、加工難易度、およびコストを直接的に決定します。組み込み型知能ロボットの構造部品に一般的に使用される材料は、軽合金、高強度鋼、エンジニアリングプラスチック、複合材料の4つの主要なカテゴリーに分類されます。以下の表は、各材料の主要な特性と適用シナリオを比較したものです。
| 材料カテゴリー | 一般的な等級 | 密度(g /cm³) | 引張強さ(MPa) | コアメリット | 代表的なアプリケーション |
| 6シリーズアルミニウム合金 | 6061-T6、6063-T5 | 2.7 | 310 | 軽量、加工が容易、陽極酸化処理可能、中程度のコスト | 車体フレーム、ジョイントハウジング、モーターハウジング |
| 7シリーズアルミニウム合金 | 7075-T6、7050-T7451 | 2.81 | 570 | 高強度、高硬度、耐疲労性 | 耐荷重ブラケット、ジョイントコネクタ、減速機ハウジング |
| 高強度で丈夫なアルミニウム合金 | 新しいカスタム合金 | 〜2.75 | ≥380 | 強度と靭性のバランスが良く、高い疲労強度を持つ。 | ジョイントブラケット、サイドスイングフレーム、その他の重要な耐荷重部品 |
| チタン合金 | TC4 (チタン-6Al-4V) | 4.43 | 950 | 極めて高い比強度、耐腐食性、生体適合性 | 医療用ロボット、関節コネクタ、高性能な器用な手 |
| ステンレス鋼 | 304/316、17-4PH | 7.93 | 520-1100 | 高強度、耐腐食性、耐摩耗性、溶接性 | シャフト部品、ファスナー、センサーブラケット |
| 銅合金 | 真鍮 H62、ベリリウム銅 C17200 | 8.5-8.9 | 240-1200 | 優れた電気伝導性と熱伝導性、耐摩耗性、非磁性 | モーター部品、導電性スリップリング、ヒートシンク |
| エンジニアリングプラスチックス | PEEK、POM、PA66+GF | 1.3-1.4 | 90-150 | 軽量、自己潤滑性、絶縁性、衝撃吸収性 | 器用な指先、歯車、ハウジングの装飾部品 |
| 炭素繊維複合材 | CFRP(T700/T800) | 1.5-1.6 | ≥1500 | 極めて高い比強度、耐疲労性、優れた減衰性 | ロボットアームリンク、脚リンク |
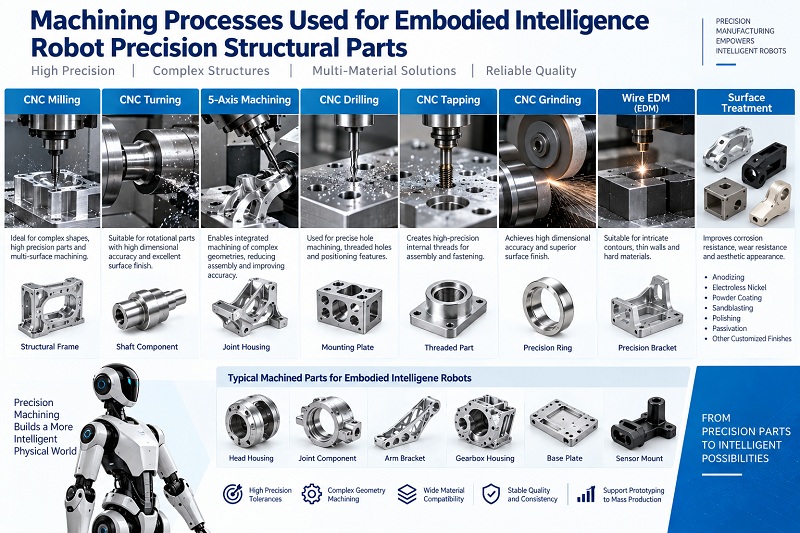
4. 身体化知能ロボットの精密構造部品に使用される加工プロセスをどのように選択するか?
加工プロセスの選択は、部品の精度、表面品質、コスト、納期に直接影響します。組み込み型インテリジェンスロボットによる精密構造部品の加工プロセスは多岐にわたります。そのため、部品の複雑さ、ロットサイズ、精度要件、材料特性に基づいて、総合的に最適なプロセスを選択する必要があります。
4.1 コア加工プロセスの比較
| プロセスタイプ | プロセスの特徴 | 精度範囲 | 適切なバッチサイズ | 代表的なアプリケーション部品 |
| 3軸CNCフライス盤 | 汎用性が高く、低コストで、平らな面や単純な空洞に適しています。 | ±0.02~0.05mm | 1-500個 | シンプルなブラケット、プレート、フランジ |
| 5軸CNCフライス盤 | 1回のセットアップで複数の面を加工でき、高い幾何学的精度を備え、複雑な曲面にも適しています。 | ±0.005~0.02mm | 1-1000個 | ジョイントハウジング、不規則な曲面部品、インペラ |
| CNC旋盤 | 回転部品の効率的な加工、高い内外同心度 | ±0.005~0.02mm | 10-5000個 | シャフト、スリーブ、フランジ、ねじ部品 |
| ミルターン複合材 | 旋削加工とフライス加工をワンステップで実施、段取り誤差の低減、高効率 | ±0.005~0.01mm | 50-5000個 | 複雑なシャフト、バルブ本体、コネクタ |
| 真空ダイカスト + CNC仕上げ | 複雑な構造を一体成形、高い材料利用率(85%以上)、鍛造品に近い機械的特性 | 鋳造±0.05mm、仕上げ±0.01mm | 100-10000個 | 車体フレーム、脚部構造部品、関節ハウジング |
| 精密粉砕 | 超高精度かつ表面品質に優れ、Ra値は0.02μm以下に達する。 | ±0.001~0.005mm | 必要に応じて | ベアリングシート、嵌合面、シール面 |
| 放電加工/ワイヤーカット | 超硬材料、複雑な空洞、狭いスロットの加工が可能。切削力なし | ±0.005~0.01mm | 1-100個 | 金型、超硬部品、不規則な穴 |
| 3D印刷 | 金型不要、迅速な検証、高い形状自由度 | ±0.1~0.3mm | 1~10個(検証用) | コンセプト検証用プロトタイプ、機能プロトタイプ、治具 |
4.2 プロセス選択のための意思決定フレームワーク
サプライヤーとのプロセス計画を策定する際、調達担当者は以下の論理に従って評価することが推奨されます。
ステップ1:部品の主要な特性(精度要件、材質、複雑さ、ロットサイズ、外観要件)を明確にする。
ステップ2:実現可能なプロセスオプションを2~3つリストアップします。各オプションについて、サプライヤーに見積もり、納期、予想歩留まりを提示してもらいます。
ステップ3:ライフサイクルコストを総合的に評価します。1個あたりの加工費だけでなく、金型費用の償却費、後処理費用、歩留まり損失、手直し費用、バージョン変更費用なども考慮します。小ロット生産の場合は、通常CNC加工が最適です。中ロット生産の場合は、ダイカスト+仕上げ加工の方がコストパフォーマンスに優れています。大ロット生産の場合は、射出成形または鍛造+機械加工を検討できます。
ステップ4:サプライヤーの工程の完全性を確認する。構造部品は、旋削加工、フライス加工、研削加工、表面処理など、複数の工程の組み合わせを必要とすることが多い。サプライヤーがこれらの工程を1回の工程で完了できるかどうかは、納期と品質管理の効率に直接影響する。
NOBLE Smart Manufacturingは、CNC加工を中核とした社内プロセスとして、CNC穴あけ・ねじ切り、複合加工、精密彫刻、切断などを行っています。また、各種ラピッド金型や量産金型、SLAおよびSLS 3Dプリンティング、各種表面処理プロセスなど、上流から下流までの製造リソースを統合しています。これにより、お客様にワンストップサービスを提供しています。
5. エンボディードインテリジェンスロボットの精密構造部品には、どのような表面処理が施されていますか?
表面処理は、耐摩耗性、耐腐食性、および嵌合精度に直接影響します。異なる機能領域には、それぞれ異なる処理が必要です。
5.1陽極酸化
アルミニウム合金に最も一般的に使用される。膜厚は5~15μm、硬度は200~300HV。外観表面および一般組立面に適している。酸化皮膜の約50%が外側に成長する。精密穴加工には0.01~0.03mmの補正が必要。
5.2 硬質アルマイト処理
膜厚50~100μm、硬度300~500HV。耐摩耗性は10~20倍向上。位置決め面、ベアリング嵌合部、高周波摩擦部に適しています。0.02~0.05mmのクリアランスが必要です。
5.3 サンドブラスト陽極酸化処理
陽極酸化処理の前にサンドブラスト処理を施すことで、マットな質感を作り出します。外観表面に適しています。サンドブラストに使用する粒度は通常120~220メッシュです。
5.4 パッシベーション
主にステンレス鋼用。表面から遊離鉄を除去します。膜厚はわずか数ナノメートル。寸法変化はありません。精密組立面や消毒耐性のある箇所に適しています。
5.5 ニッケルメッキ
無電解ニッケルめっきは均一性に優れています。膜厚は5~25μmです。熱処理後、硬度はHV1000以上になります。ピン、マイクロギア、高周波動作ジョイントに適しています。めっき厚を確保する必要があります。
5.6 黒ずみ
鋼材表面の化学酸化処理。膜厚1~3μm。内部構造部品および非外観面への適用に適しています。耐食性は限定的です。
5.7 区域別処理の原則:
- 表面仕上げ:サンドブラストまたは標準陽極酸化処理
- 組立面:標準的な陽極酸化処理または不動態化処理。過度の膜厚を避ける。
- 表面処理:硬質アルマイト処理またはニッケルメッキ
- 断熱面:断熱性を維持し、局所的なマスキング保護を行う
基本原則:機能第一、寸法補正、ゾーン管理、治療後の重要寸法の再測定。
6. 身体化された知能ロボットの精密構造部品における重要な重要次元とは何ですか?
主要寸法は、機能テストと組み立ての結果を直接左右します。主な寸法としては、取付穴と位置決め穴の位置精度と穴径公差、ベアリング位置の同軸度と真円度、センサー取付面の平面度と垂直度、接触面の平面度、ワイヤーハーネス回避位置の空間寸法、軽量溝の肉厚の均一性、穴間隔とねじ込みゲージおよびストッパーゲージの精度などが挙げられます。
医療機器の精密加工では、外径公差は±0.005mm以内、同軸度誤差は0.01mm未満、表面粗さRaは0.4μm未満に制御されます。ロボット構造部品の精度要件は部品によって異なりますが、主要な嵌合面の公差は通常±0.01mm以内に制御する必要があります。
7. 組み込み型知能ロボットの精密構造部品に求められる検査および納品基準は何ですか?
明確な検査基準と納品基準を確立することは、品質保証に不可欠であるだけでなく、供給側と需要側の間の紛争を減らし、コミュニケーション効率を向上させるための基盤にもなる。
7.1 検査機器および能力要件
サプライヤーが備えるべき主要な検査機器と能力は以下のとおりです。
| 検査項目 | 主要機器 | 精度要件 | 詳細説明 |
| 全寸法検査 | 三次元測定機(CMM) | 測定不確かさ ≤0.002mm | 初回品は全寸法検査を実施し、バッチサンプリング率は5%以上とする。 |
| 幾何公差検査 | CMM、真円度試験機、円筒度試験機 | 真円度≤0.0005mm | 同心度、真円度、円筒度、平面度など |
| 表面粗さ | 表面粗さ測定器、白色光干渉計 | Ra分解能0.001μm | 重要な接合面および外観面は検査されなければならない。 |
| 硬さ試験 | ロックウェル/ビッカース硬度計 | GB/T 230規格に適合 | 熱処理効果と材料の状態を確認する |
| 外観検査 | 視覚用実体顕微鏡 | 制限値ごとのサンプル | ひび割れ、傷、変形、変色など。 |
| 材料組成分析 | 分光計(PMI) | 材料グレード基準を満たしています | 原材料の各バッチごとに材料証明書があり、重要な部品はサンプリングが可能。 |
| ねじ山検査 | ねじの合否ゲージ、ねじ測定器 | 6H/6gグレードの精度 | 内ねじ用プラグゲージ、外ねじ用リングゲージ |
8. 身体化された知能ロボットの精密構造部品に必要な機械加工能力とは?
5軸CNC加工 容量:
複雑な曲面、多孔位置、薄肉部品の加工経験を有し、1回のクランプで多面切削を完了できる能力を持つ。
迅速な対応能力:
研究開発段階における図面バージョンの変更にも適応でき、少量生産や複数バージョンの並行稼働といった状況下でも納期を維持することができる。
品質システムとトレーサビリティ機能:
各部品は、原材料のロット、加工設備、およびプロセスパラメータまで遡って追跡可能です。
医療用途で使用されるロボット部品に関しては、ISO 13485規格は必須の基準となる。
組立規格を統一する能力:
これにより、車体フレーム部品、ジョイントモジュール、センサーブラケット、エンドエフェクタ部品を協調的に処理し、組立基準を統一し、異なるサプライヤー間の公差の蓄積を低減することができます。
9. ロボットに適したスペアパーツはどのように入手できますか?
最初のステップ:部品の仕様を明確にする。材質、精度要件、数量、表面処理方法を決定する。3Dモデルと2D図面を作成する。
ステップ2:サプライヤーの能力を評価します。注目すべき重要なポイントは次の4つです。5軸CNCなどのコア設備を保有しているか。ロボット産業や医療産業での加工経験があるか。ISO 13485などの品質システム認証を取得しているか。加工から表面処理までワンストップサービスを提供できるか。
ステップ3:納品とトレーサビリティを確認する。主要寸法が基準を満たしていることを確認するため、サプライヤーに試験報告書の提出を依頼する。各部品は、原材料のロット番号と製造工程のパラメータまで追跡可能である必要がある。
ステップ4:まず試作品を作り、次に量産する。少量試作を通して、組み立て関係と精度を確認する。エラーがないことを確認してから、量産発注を行う。
10.NOBLEをサプライヤーとして選ぶ理由とは?
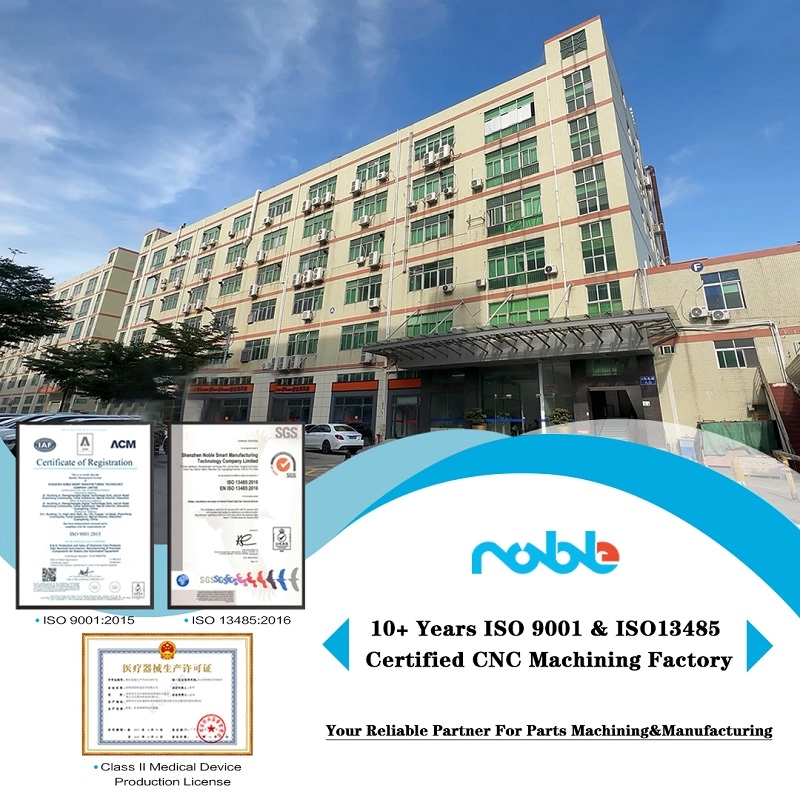
ノーブルは、14年の歴史を持つ中英合弁企業です。当社は、充実した機械加工設備と検査設備を備え、海外市場での豊富な経験を活かし、お客様の多様なニーズに迅速に対応いたします。
当社は、高精度かつ複雑な部品を大量生産するために、複数の5軸CNC加工機を保有しています。経験豊富なエンジニアリングチームが、製造性を向上させるための図面最適化を行います。当社はISO9001およびISO13485品質マネジメントシステムの認証を取得しています。すべての部品は、完全なトレーサビリティを備えた安全で清潔な工場で製造されています。
当社では、CMM(三次元測定機)、自動2.5D画像計測機、ハイトゲージなどの精密検査機器を採用し、納品するすべての部品が品質要件を満たしていることを保証しています。経験豊富なアフターサービスチームは、各国の輸出入通関手続きに精通しており、お客様が商品をできるだけ早く受け取り、プロジェクトの進捗を加速できるようサポートいたします。
のFAQ 身体化された知能ロボット
1. 身体性を備えた知能ロボットの構造部品には、一般的にどのような材料が使用されますか?
主に6061/7075アルミニウム合金、304/17-4PHステンレス鋼、PEEK、PI、その他のエンジニアリングプラスチックを使用しています。重量、強度、耐食性、生体適合性など、お客様のご要望に応じて最適な材料を選定いたします。
2. 貴社工場はロボット精密部品に関してどのような品質認証を取得していますか?
当社はISO9001一般品質マネジメントシステム認証およびISO13485医療品質マネジメントシステム認証を取得しています。すべての部品において完全な生産トレーサビリティを実現しており、リハビリテーションロボットや医療用ロボットプロジェクトに最適です。
3. ロボット用の複雑で高精度な部品を加工できますか?どのような設備をお持ちですか?
はい。弊社には複数の5軸CNC加工機があります。弊社の品質管理ラボには、CMM(三次元測定機)、自動2.5D画像計測機、表面粗さ測定器、その他検査機器が備えられており、厳密なGD&T(幾何公差)を保証しています。
4. 設計段階で、貴社のエンジニアリングチームはどのようなサポートを提供できますか?
経験豊富な当社のエンジニアがお客様の図面を精査し、DFM(製造性設計)に関するご提案をいたします。製造コストの削減と生産歩留まりの向上を目指し、設計の最適化をお手伝いいたします。
5.海外からの注文に対する配送および通関サポートはどうなっていますか?
当社は豊富な海外プロジェクト経験を有しています。経験豊富なチームは各国の税関政策に精通しており、書類作成をサポートすることでリードタイムを短縮し、プロジェクトの進捗を加速させることができます。





