
つまり、陽極酸化処理とは、金属(主にアルミニウム)の自然な酸化皮膜を強化する、優れた電気化学的手法です。これにより、金属は錆や傷に強くなり、着色やコーティングに最適な表面が得られます。塗装やメッキとは異なり、酸化皮膜は金属の一部となるため、簡単に剥がれたり欠けたりすることはありません。
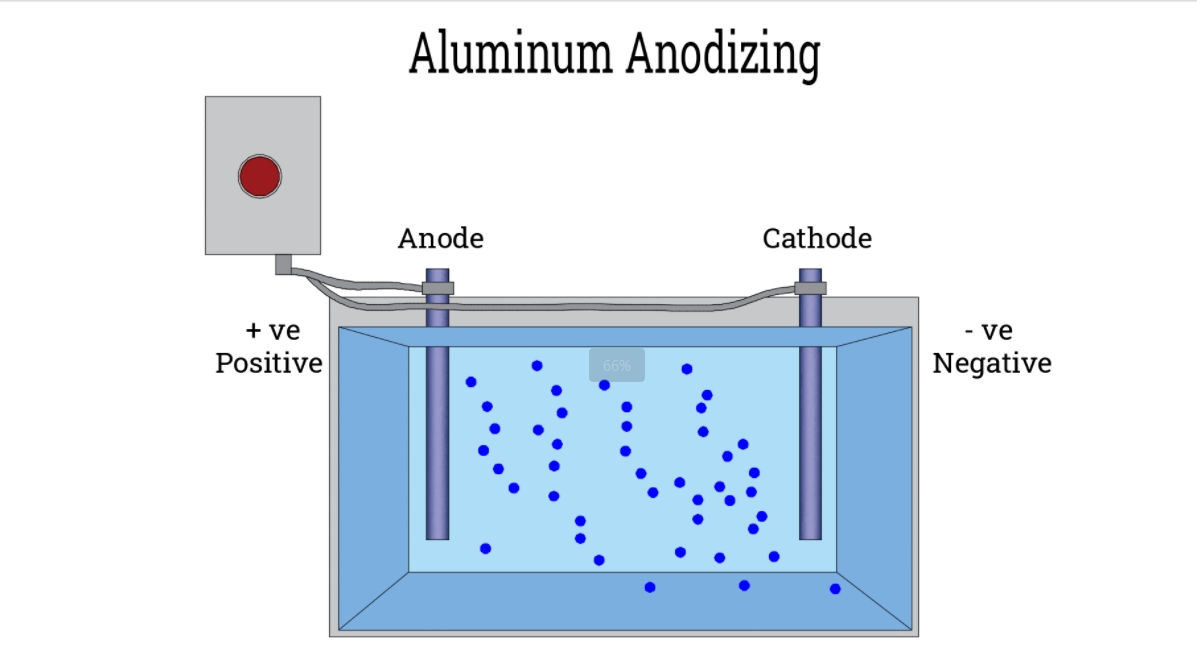
仕組みはこうです。金属部分は電解装置の陽極のような役割を果たします。酸の溶液に浸して電気を流すと、酸素イオンが発生して金属表面と結合し、厚く多孔質の酸化皮膜を形成します。この皮膜は後から形成されるのではなく、金属自体に組み込まれているため、環境からの保護性能が大幅に向上します。
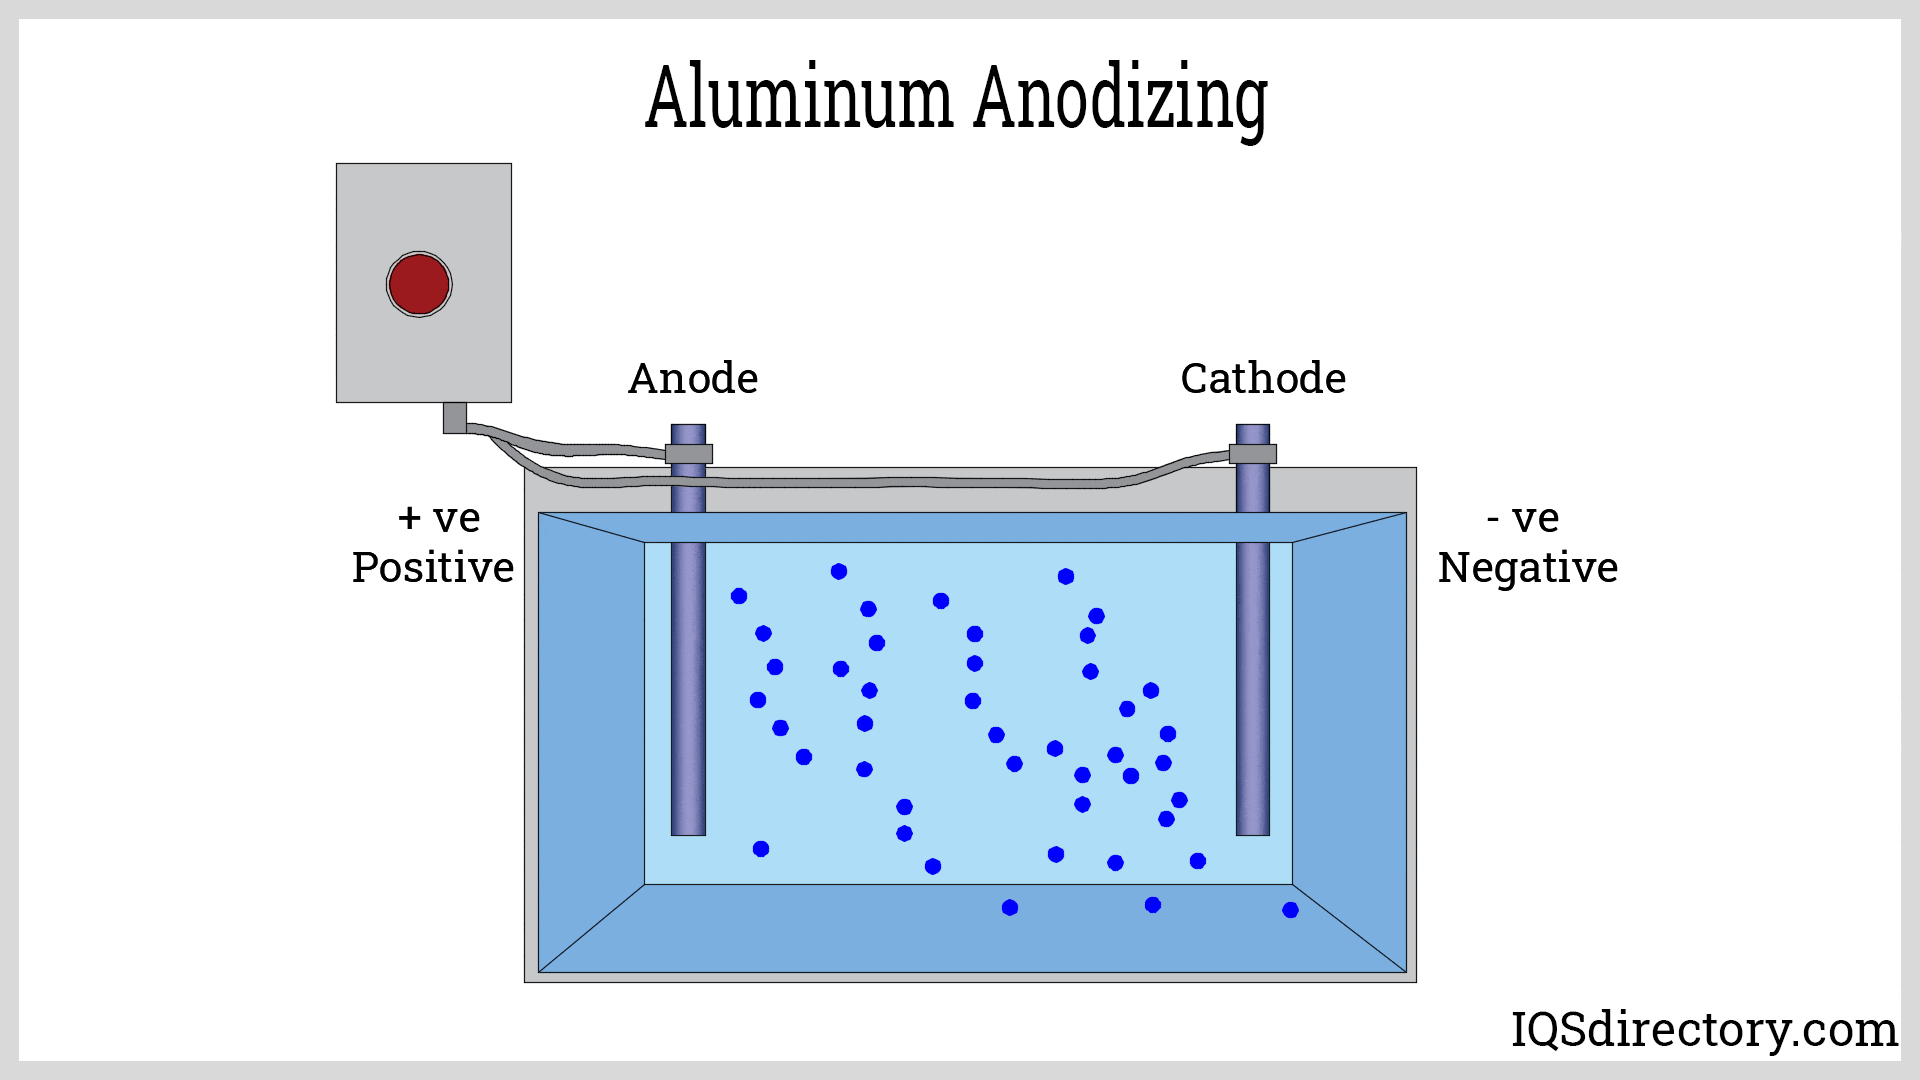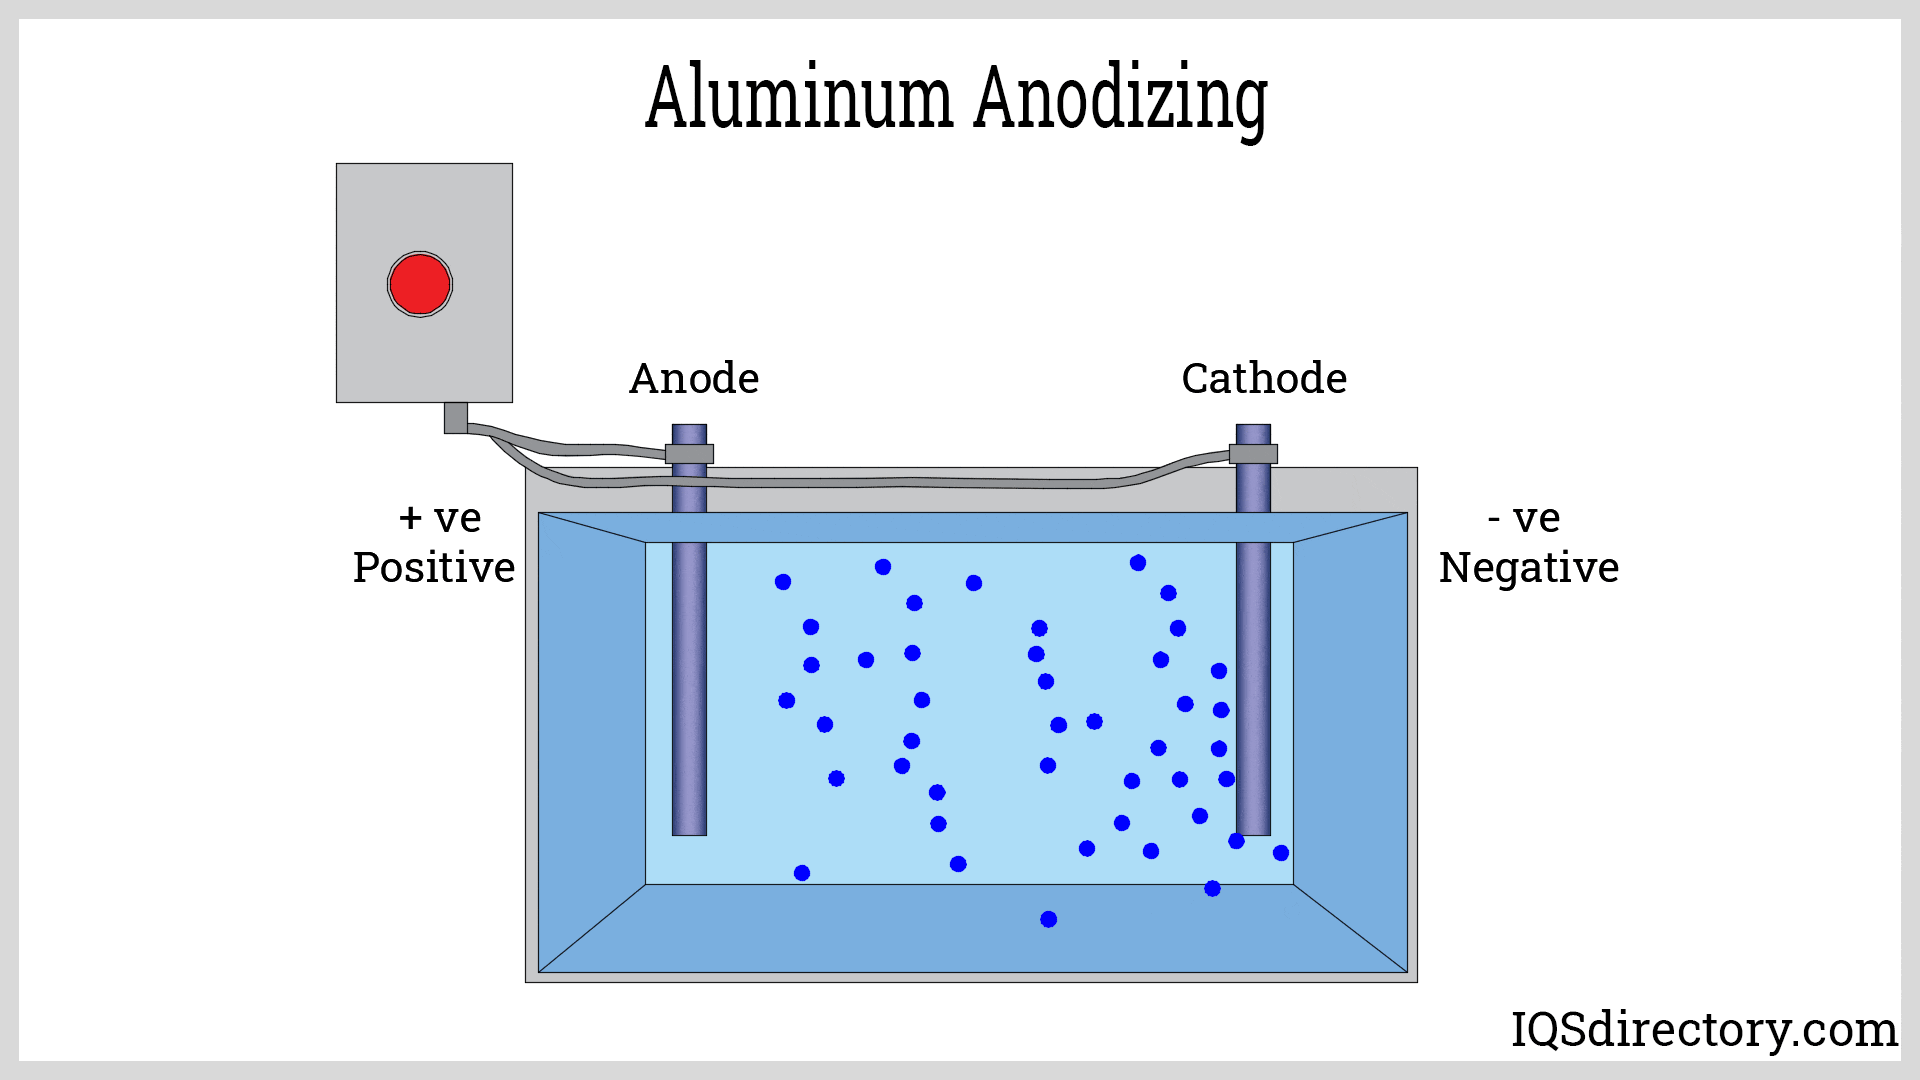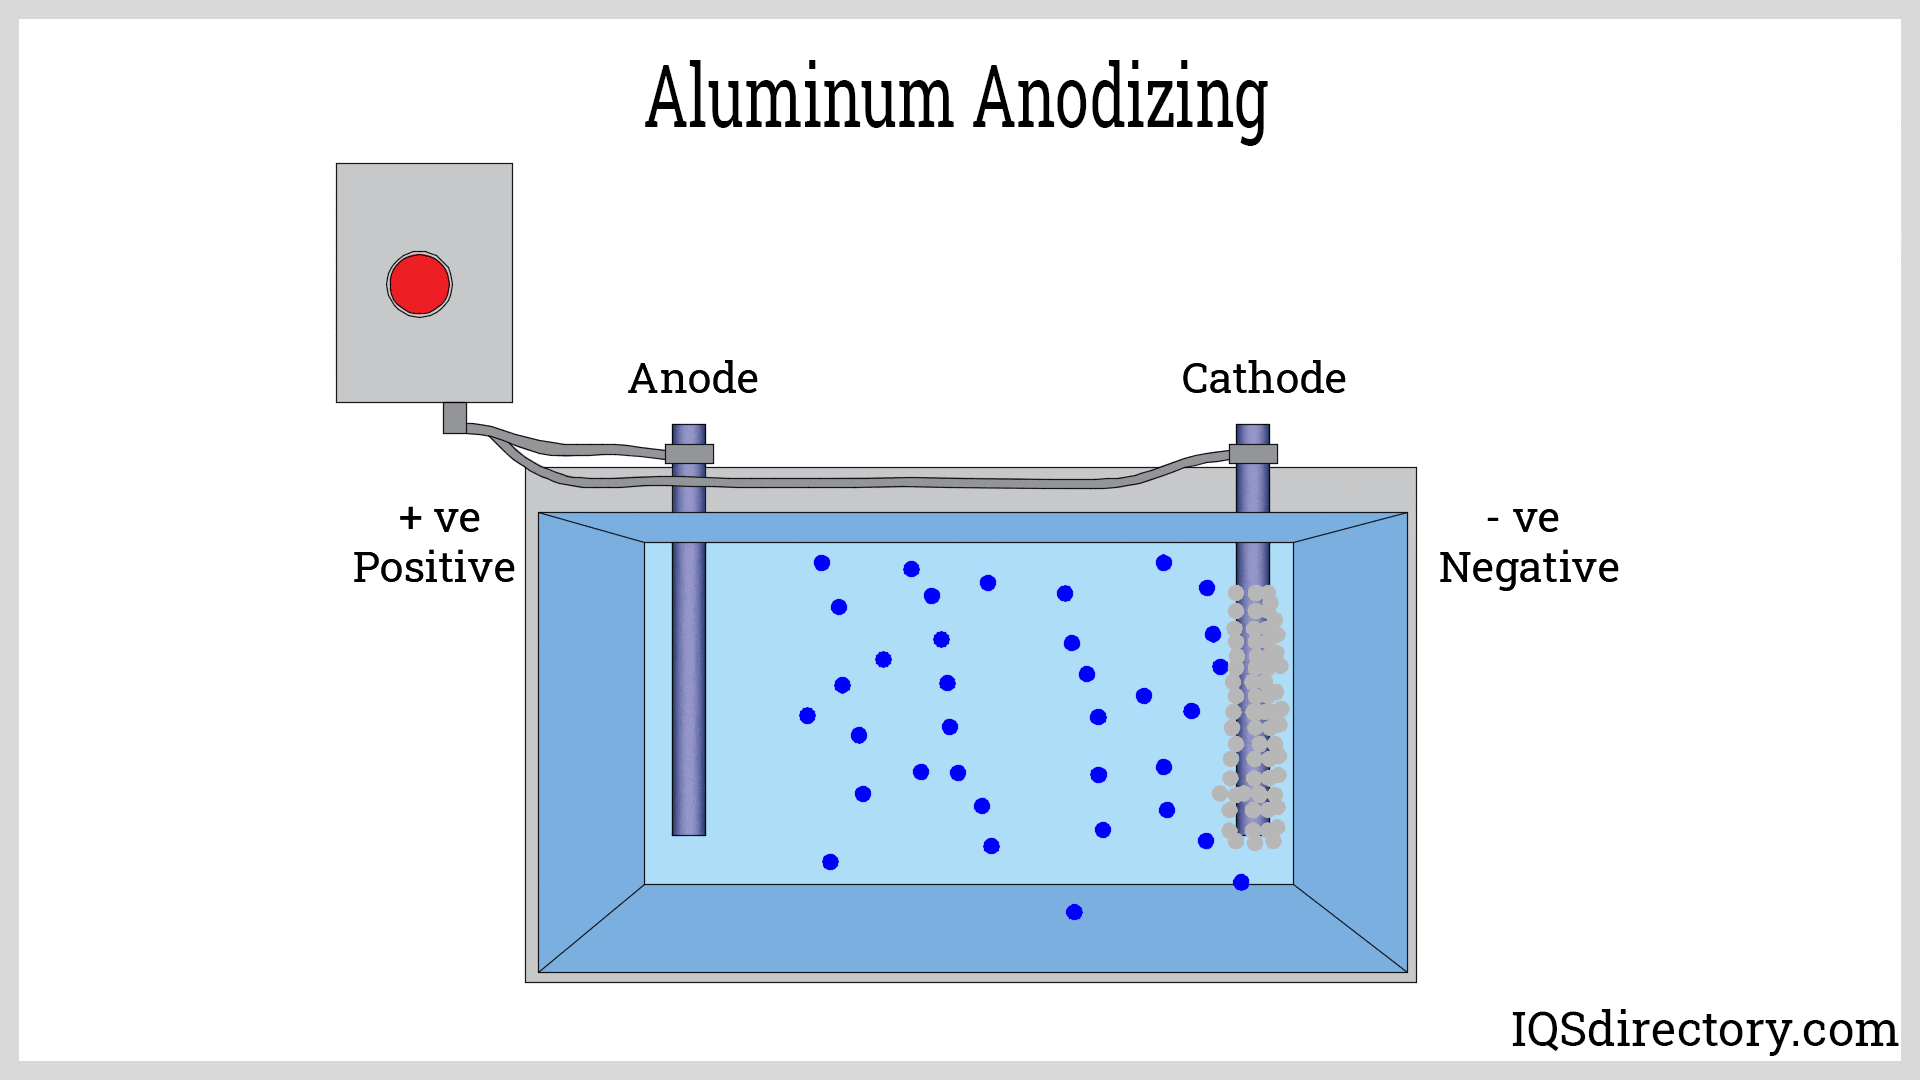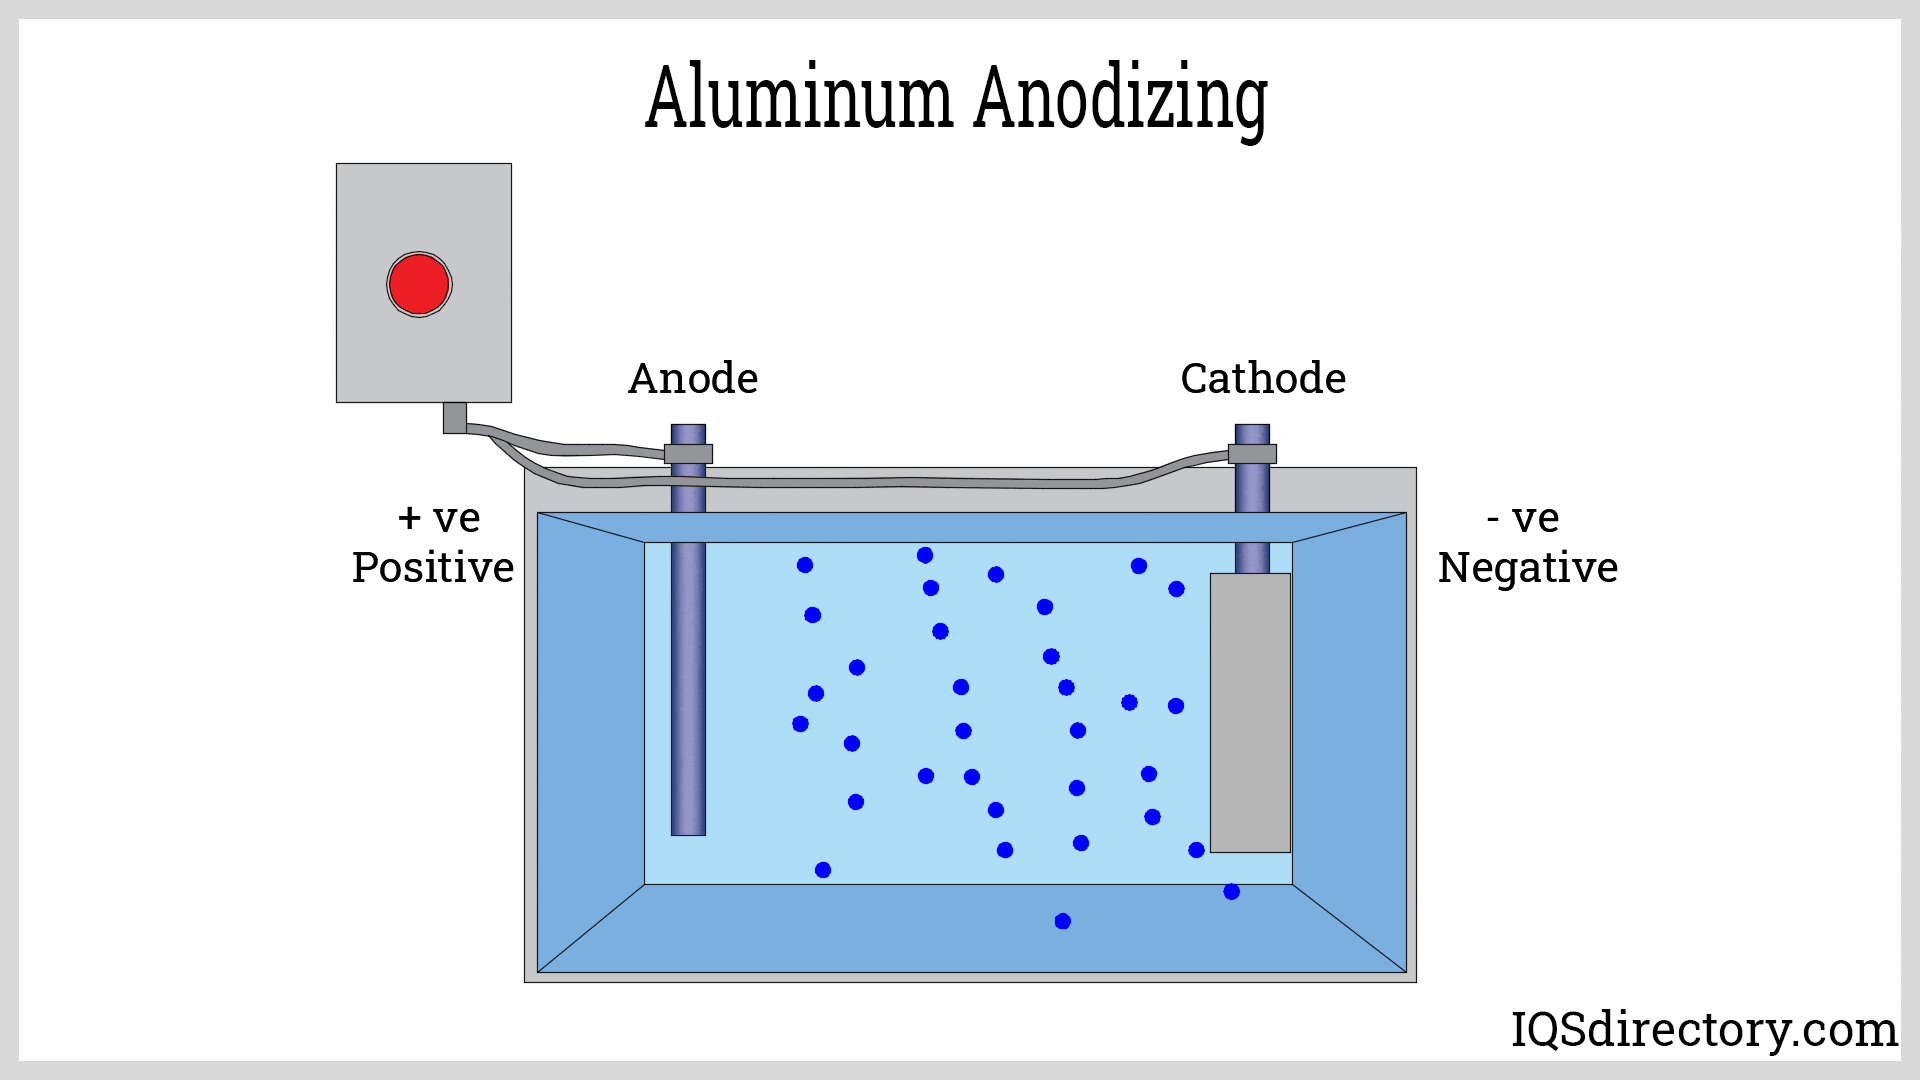
How 陽極酸化処理
1. 表面処理
陽極酸化処理を行う前に、アルミニウム部品を適切に下準備する必要があります。この工程が、仕上がりの良し悪しを大きく左右します。
脱脂:まず、油分、グリース、汚れをすべて拭き取ります。通常はアルカリ性洗浄剤または有機溶剤を使用します。汚れが残っていると、陽極酸化処理がうまく定着しません。
エッチング:次に、アルミニウムを水酸化ナトリウム溶液に浸します。これにより酸化物が除去され、表面が滑らかになり、美しいマットな仕上がりになります。さらに、陽極酸化処理の密着性も向上します。ただし、浸け置き時間が長すぎても短すぎてもいけませんのでご注意ください。
スマット除去:エッチング後、特に合金にシリコンが含まれている場合は、スマットが残っている可能性があります。硝酸で軽くすすぐことで、すべて除去できます。環境に配慮するため、より環境に優しい代替品が使用される場合もあります。
すすぎ:各工程の後には、残った薬品を洗い流すために、きれいな水で十分にすすぐことを忘れないでください。こうすることで、すべてが清潔に保たれ、次の工程に進む準備が整います。
2. 陽極酸化処理(電解酸化)
陽極酸化処理を行うには、洗浄したアルミニウム部品を電解槽に浸し、電流を流します。
電解液:陽極酸化処理に用いられる浴液は、通常、濃度約15~20%の硫酸を含んでいます。この酸は、アルミニウム上に強固な酸化皮膜を形成するのに効果的です。場合によっては、処理を促進するために少量のアルミニウムイオンが添加されることもあります。特に腐食防止効果を高める必要がある場合は、代わりにクロム酸が使用されることもあります。
電圧と電流:陽極酸化処理の厚さと種類に応じて、12~30ボルトの直流(DC)電圧が印加されます。電流密度は通常、1平方フィートあたり12~25アンペア(ASF)です。電流密度が高いほど酸化膜の成長は速くなりますが、注意深く監視しないとワークピースが焼けるリスクが高まります。
温度制御:電解液の温度を20~30℃(68~86°F)に保つことが、均一な酸化皮膜を得るための鍵となります。これは通常、電解液を冷却・攪拌する熱交換器を用いて行われます。温度を適切に制御することで、電流が均一に流れ、ホットスポットの発生を防ぐことができます。
処理時間:陽極酸化処理にかかる時間は、酸化皮膜の厚さによって異なります。通常、30分から数時間程度かかります。処理時間が長くなるほど皮膜は厚く丈夫になり、耐食性と耐摩耗性が向上します。一般的な陽極酸化処理であれば20分から60分で十分ですが、より厚い皮膜を形成する硬質陽極酸化処理の場合は、2時間以上かかる場合もあります。
攪拌:浴槽を穏やかに攪拌することで、電流と温度を均一に保ち、ホットスポットの発生を防ぎ、酸化皮膜が均一に形成されるようにします。攪拌は、機械式攪拌機を使用するか、浴槽に空気を吹き込むことで行うことができます。攪拌の強さは、均一性を保ち、狭い場所から使用済みの溶液を洗い流すのに十分な強さでありながら、部品がラックから外れてしまうほど強くあってはならない、ちょうど良い加減にする必要があります。
3. 着色(オプション)
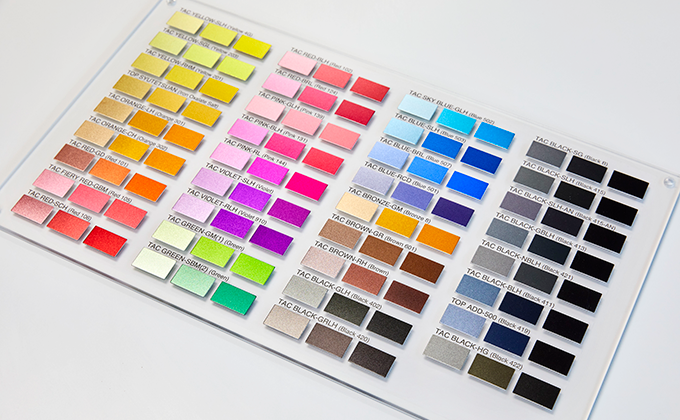
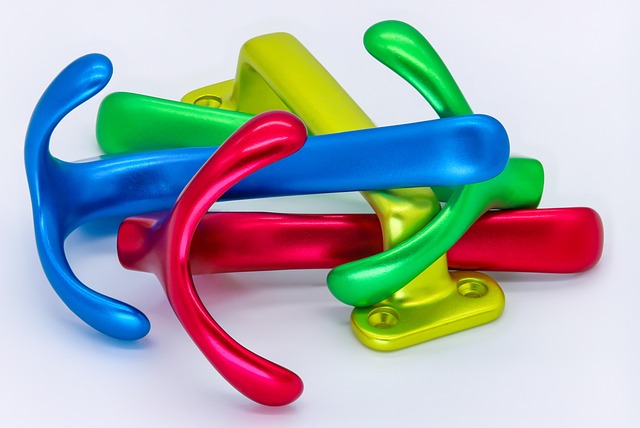
陽極酸化処理後、アルミニウム部品は染色することで外観を向上させ、実用的な利点も付加することができる。
染料の選択:適切な染料を選ぶことは重要であり、希望する色、部品が屋外でどのように使用されるか、どの程度の耐久性が必要かによって決まります。一般的に、陽極酸化染料はいくつかの主要なカテゴリに分類されます。
- 有機染料これらの染料は、赤、青、緑、紫など、鮮やかな色が豊富に揃っています。水に溶けやすく、通常は0.025%から1.0%程度の低濃度で使用されます。欠点は、紫外線に弱いため、長時間日光に当たると色が褪せてしまうことです。そのため、鮮やかな色が求められる屋内での使用や装飾品に最適です。
- 無機染料これらの染料は耐久性に優れ、紫外線や過酷な環境にも強いのが特徴です。黒、ブロンズ、ゴールドといった色がよく使われています。長持ちする色で、厳しい環境にも耐えられるものをお探しなら、これらの染料が最適です。
染色工程:陽極酸化処理された部品を、通常40~60℃(104~140°F)に保たれた染料浴に約10~30分間浸します。陽極酸化層は多孔質であるため、染料が染み込んで金属を着色します。
すすぎ:染色後、陽極酸化処理された部分を脱イオン水ですすぎ、余分な染料を洗い流し、シミを防ぎます。色のムラを防ぎ、残留染料が次のシーリング工程を妨げないようにするためには、しっかりとすすぐことが重要です。
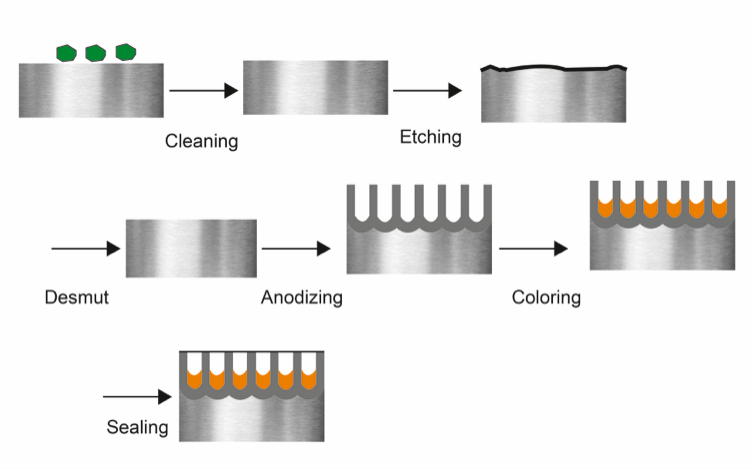
4. 封止
シーリングは陽極酸化処理の最終段階であり、アルミニウムの耐腐食性を高め、染料を定着させ、全体的な耐久性を向上させる上で非常に重要です。シーリングにはいくつかの方法があり、それぞれに長所と短所があるため、注意が必要です。
熱水封止:これは最も古く、最も一般的な封止方法の一つです。陽極酸化処理された部品を、通常85~100℃(185~212°F)の沸騰した脱イオン水に約15~30分間浸します。熱によって酸化層が水和物であるベーマイトに変化し、膨張して細孔を塞ぎます。これは耐食性を高め、染料の定着性を向上させる確実な方法です。
酢酸ニッケル封止:この方法では、陽極酸化処理されたアルミニウム部品を、酢酸ニッケルを含む高温溶液(通常85~95℃(185~203°F)に約30分間加熱)に浸します。この間、ニッケルイオンが水酸化ニッケルに変化し、陽極酸化層の細孔を埋めて封止します。これにより、優れた耐食性を備えた強力な封止層が形成され、過酷な条件下での使用が求められる部品に最適です。溶液の濃度は通常1リットルあたり1.4~1.8グラムの酢酸ニッケルで、pH値は5.5~6.0の範囲に保たれます。
冷間封止:冷間封止は室温で行われるため、よりエネルギー効率の良い方法です。陽極酸化処理された部品を、酢酸ニッケルや酢酸コバルトなどの金属塩を含む溶液に浸します。これらの金属イオンは水酸化物に変化し、細孔に沈着して封止します。温水封止よりも迅速かつ費用対効果の高い方法ですが、耐食性はやや劣る場合があります。エネルギー節約とコスト削減が最優先されるプロジェクトに適しています。
すすぎと乾燥:シーリングが完了したら、陽極酸化処理された部品を脱イオン水で十分にすすぎ、残ったシーリング液を洗い流してください。その後、汚染を防ぎ、シーリング面を良好な状態に保つため、清潔な場所で自然乾燥させてください。
5. 検査と品質管理
陽極酸化処理されたアルミニウム部品が高水準を満たしていることを確認することは、その性能と耐久性を左右する重要な要素です。そのため、当社では陽極酸化処理が適切に行われたことを確認するために、複数の検査および品質管理方法を採用しています。
目視検査:最初のステップは、部品を注意深く観察し、色が均一であるか、表面が滑らかであるか、筋、斑点、変色などの目に見える欠陥がないことを確認することです。
厚さ測定:当社では、陽極酸化層の厚さを確認するために塗膜厚計を使用します。標準的な陽極酸化処理の場合、通常10~25ミクロンです。これにより、適切な耐食性と耐久性を確保するために、層の厚さが十分であることを確認できます。
密着性試験:テープを引っ張ったり、引っ掻いたりするなどの試験を行い、陽極酸化層がアルミニウムにどれだけしっかりと密着しているかを確認します。これらの試験により、コーティングが剥がれたり、脱落したりすることなく、ストレスに耐えられるかどうかが分かります。
アルミニウムに陽極酸化処理を施すメリット
強化された耐久性
陽極酸化処理を施すとアルミニウムの表面が非常に硬くなり、傷や摩耗、その他の一般的な損傷に対する耐性が向上します。陽極酸化層はアルミニウム自体の一部となるため、密着性が高く、剥がれたり欠けたりすることはありません。そのため、陽極酸化アルミニウムは、自動車部品、建築資材、アウトドア用品など、過酷な用途に最適です。
耐食性
陽極酸化処理は、アルミニウム表面に厚い保護酸化皮膜を形成し、湿気、塩分、化学物質に対するシールドとして機能します。この優れた耐腐食性は、海洋環境、航空宇宙産業、その他過酷な腐食環境にさらされる産業で使用される部品にとって特に有効です。
審美的な柔軟性
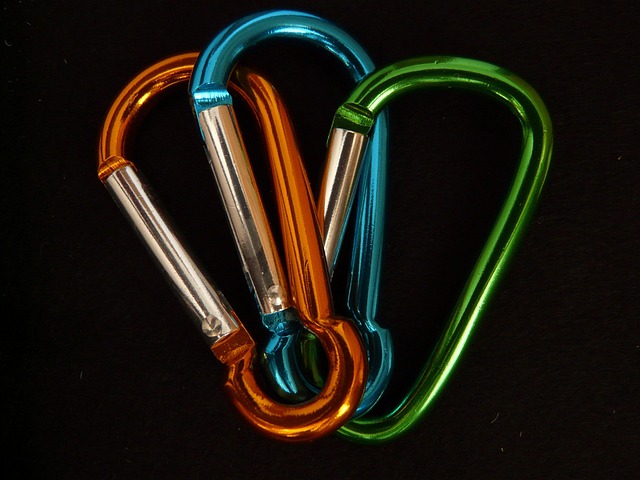
陽極酸化処理を施すと、アルミニウムの表面に多孔質の酸化皮膜が形成され、様々な色に染色することができます。赤、青、金、黒といった鮮やかな色から、ブロンズやグレーといった柔らかな色まで、幅広い色合いが可能です。色は酸化皮膜自体に組み込まれているため、時間の経過とともに剥がれたり色褪せたりすることはありません。そのため、陽極酸化処理されたアルミニウムは、電子機器、建築物、自動車部品など、外観と性能の両方が重要な製品に最適です。
接着力の向上
陽極酸化処理されたアルミニウムの多孔質表面は表面積が増加するため、塗料、プライマー、接着剤の密着性が向上します。この強力な密着性は、航空宇宙、自動車、電子機器など、耐久性のあるコーティングが必要な部品にとって特に有効です。陽極酸化層は密着性が高いため、耐久性が高く、剥がれやひび割れが発生しにくくなります。
環境への配慮
陽極酸化処理は、クロムやニッケルなどの有害な化学物質を使用しないため、他の多くの金属表面処理方法よりも環境に優しく、発生する廃棄物も多くの場合リサイクル可能です。また、塗装や粉体塗装などの方法よりもエネルギー消費量が少なくて済みます。さらに、陽極酸化処理されたアルミニウムは品質を損なうことなく何度もリサイクルできるため、持続可能性の観点からも優れた選択肢と言えます。
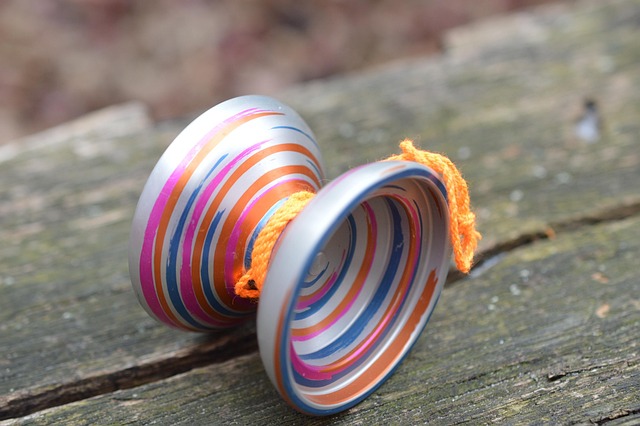
陽極酸化アルミニウムの種類
タイプ I – クロム酸陽極酸化処理
MIL-A-8625規格ではタイプIと呼ばれるこの特殊な陽極酸化処理法は、電解液としてクロム酸(CrO₃)を使用します。寸法変化を最小限に抑えつつ、優れた耐食性を実現することが重要な産業分野で特に重宝されています。
コーティングの厚さ:酸化層は通常0.00005インチから0.0002インチ(1.27~5.08ミクロン)の範囲であり、非常に薄い。
耐腐食性:特に部品が化学物質や湿気にさらされる場所において、優れた腐食防止効果を発揮します。
寸法安定性:酸化層が薄いため、部品のサイズ変化がほとんどなく、厳しい公差が求められる用途に最適です。
密着性:この層はプライマーや塗料がしっかりと密着する表面を作り出し、後から塗布する塗料の密着性を向上させます。
電気絶縁性:陽極酸化層は電気を通さないため、電気絶縁体としても機能します。
タイプ II – 硫酸陽極酸化
これはアルミニウムの陽極酸化処理として最も一般的な方法で、MIL-A-8625規格ではタイプIIと呼ばれています。硫酸を電解液として使用し、アルミニウム表面に保護酸化皮膜を形成します。この皮膜は耐久性と耐食性を向上させ、色や仕上げの選択肢も豊富です。
コーティングの厚さ:酸化層の厚さは通常0.0002~0.0012インチ(5.1~30.5ミクロン)です。コーティングの約3分の2は金属内部に浸透し、残りの3分の1は外側に向かって成長します。
耐腐食性:この層は環境による損傷から強力に保護し、アルミニウム部品の寿命を延ばします。
耐摩耗性:酸化皮膜が厚くなると表面硬度が増し、アルミニウムの傷や摩耗に対する耐性が向上します。
染色性:酸化層は多孔質であるため、染料を容易に吸収し、幅広い色の選択肢が可能になります。
電気絶縁性:他の陽極酸化層と同様に、電気を通さないため、電気絶縁体としても機能します。
タイプ III – ハードアルマイト処理
硬質陽極酸化処理とも呼ばれるこの特殊なプロセスは、硫酸を使用しながらも高電流密度かつ低温で処理することで、厚く緻密で非常に硬い酸化アルミニウム皮膜を形成します。これにより耐摩耗性と耐腐食性が大幅に向上するため、過酷な環境にさらされる部品に最適です。
コーティングの厚さ:酸化層の厚さは通常0.0005~0.003インチ(12.7~76.2ミクロン)ですが、一部のプロセスでは0.0045インチ(114.3ミクロン)まで厚くなる場合もあります。
硬度:このコーティングは、ロックウェルCスケールで約60~70の表面硬度に達し、焼入れされた工具鋼と同程度です。
耐腐食性:ASTM B117試験において1,000時間を超える塩水噴霧耐性を備え、環境に対する優れた保護性能を発揮します。
電気絶縁性:陽極酸化層は電気を通さず、最大2,000VDCの高い絶縁耐力を有します。
断熱性:放熱にも役立ち、高温用途で有効です。
タイプIC – ホウ酸硫酸陽極酸化処理
このプロセスでは通常、透明で澄んだ酸化皮膜が形成され、その後着色処理を施すことができます。ただし、もともと透明なため、他の陽極酸化処理方法ほど幅広い色彩表現はできません。
薄い酸化層:この層は非常に薄く、約0.0001インチ(2.5ミクロン)であるため、部品の寸法にほとんど変化を与えません。
耐腐食性:薄型でありながら、環境による損傷に対して優れた保護性能を発揮します。
塗料の密着性:優れた接着性も備えているため、塗料やその他のコーティング剤の下地として最適です。
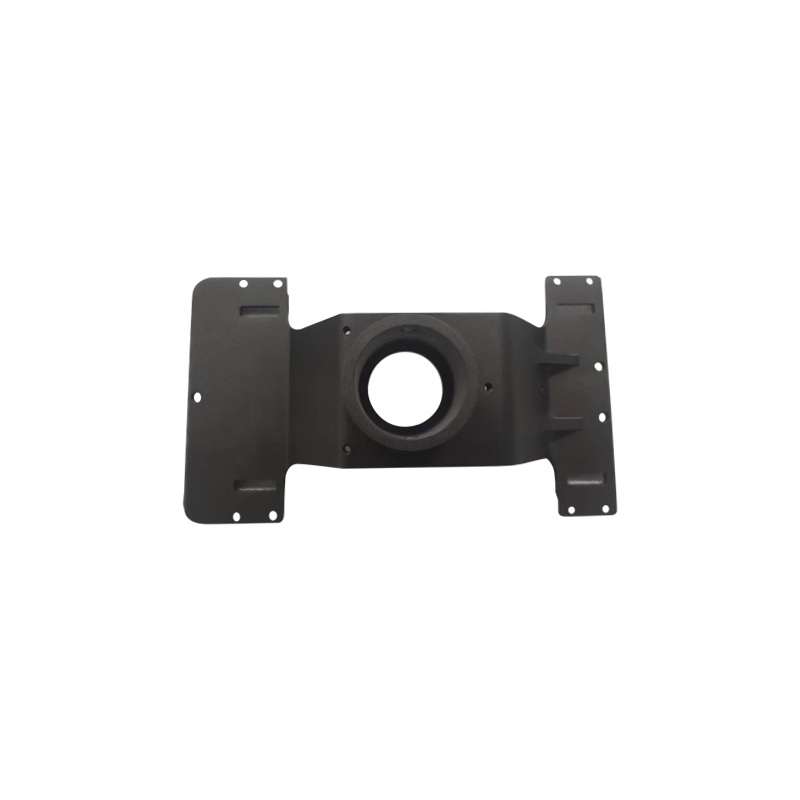
リン酸陽極酸化処理
このプロセスは、リン酸を電解液としてアルミニウム表面を処理するもので、特に接着接合のためのアルミニウム下地処理に適しています。強力な接合が不可欠な航空宇宙産業や防衛産業で広く用いられています。
表面構造:陽極酸化処理によって多孔質の酸化層が形成され、表面積が増加し、接着剤がしっかりと付着する場所ができます。酸化層は通常薄く非多孔質であるため、接着に最適です。
環境への配慮: PAAは、環境に有害な六価クロムを使用しないため、クロム酸陽極酸化処理よりも環境に優しい代替手段と見なされています。
陽極酸化処理とその他の金属表面処理方法の比較
金属表面処理方法を選ぶ際には、素材との相性、求める特性、環境への影響、コストなどを考慮することが重要です。ここでは、陽極酸化処理とその他の一般的な金属表面処理技術を簡単に比較してみましょう。
| 機能 | 陽極酸化 | 電気めっき(例:クロム、ニッケル) | 粉体塗装 | ペイント |
| プロセス | 金属表面の電解酸化 | 金属層の電気化学的析出 | 乾燥粉末を静電的に塗布し、その後硬化させる | 液体顔料をスプレーまたはブラシで塗布する |
| コーティングの厚さ | 薄い(ミクロン) | 薄い~中程度 | より厚く、均一 | 薄い~中程度 |
| 耐食性 | 高い(特にアルミニウムの場合) | 高い(メッキの種類による) | 非常に高い(耐衝撃性・耐摩耗性) | 中程度(塗料の種類による) |
| 耐摩耗性 | 中〜高 | 非常に高い(特に硬質クロムメッキの場合) | 非常に高い(耐摩耗性) | 低から中 |
| 電気伝導性 | 非導電性 | 導電性を向上させることができる(例:金メッキ) | 非導電性 | 非導電性 |
| 美的オプション | 限られた色展開(アースカラー) | 明るいメタリック仕上げ(クロム、ゴールドなど) | 豊富な色と質感 | 豊富なカラーと仕上げ |
| 環境影響 | 低(VOC含有量が最小限、リサイクル可能な副産物) | 高(六価クロムなどの有毒化学物質の使用) | 低(溶剤不使用、リサイクル可能な粉末) | 中程度(溶剤系塗料はVOCを放出する) |
| 費用 | 中〜高 | 中〜高 | 穏健派 | 低から中 |
| 以下のためにベスト | 航空宇宙、自動車、建築 | 装飾品、電気部品、工具 | アウトドア用品、産業機械、家具 | 消費財、家電製品、建設 |
クライアントの声
- 陽極酸化処理を選択アルミニウム合金やマグネシウム合金を扱う場合、特に高い耐食性が必要で、寸法変化を最小限に抑えたい場合は、これが最適な選択肢です。
- 電気めっきを選択する光沢のある金属的な仕上がり、高い硬度、そして優れた電気伝導性が必要な場合は、こちらをお選びください。ただし、めっき工程に関する環境規制にご注意ください。
- 粉体塗装を選択丈夫で耐衝撃性に優れた仕上がりを求めるなら、粉体塗装がおすすめです。豊富なカラーバリエーションがあり、屋外や工業用途に最適です。
- ペイントを検討する塗装は、幅広い色を使いたい場合や、部品が過酷な環境にさらされない場合に、費用対効果の高い選択肢となります。
コマンドと 用途
陽極酸化処理はアルミニウム本来の特性を高めるため、多くの産業分野に適しています。以下に、最も一般的な用途をいくつかご紹介します。
航空宇宙・防衛
陽極酸化アルミニウムは、軽量で耐腐食性に優れ、非常に耐久性が高いため、航空宇宙および防衛分野で広く使用されています。陽極酸化処理によって酸化アルミニウム層が厚くなり、過酷な環境条件に対する保護性能が向上します。主な用途は以下のとおりです。
航空機部品:着陸装置、胴体パネル、エンジン部品などの部品は、陽極酸化処理を施すことで摩耗に対する耐性が向上し、寿命が延びます。
宇宙船の熱制御:黒色陽極酸化処理は、表面のエネルギー吸収と放出を調整することで熱を制御し、宇宙船内部の温度管理に役立ちます。
軍事装備:車両の装甲から武器部品まで、陽極酸化アルミニウムは過酷な軍事環境で必要とされる耐久性と耐腐食性を提供します。
アーキテクチャ
陽極酸化アルミニウムは、その美しい外観と優れた耐久性から、建築分野で人気の高い素材です。陽極酸化処理によって様々な仕上げや色が可能になり、建物の視覚的な印象を際立たせます。一般的な用途としては、以下のようなものがあります。
建物の外観:外装材には陽極酸化処理を施したアルミニウムパネルが使用され、建物に洗練されたモダンな外観を与えるとともに、風雨や摩耗から保護します。
窓枠とドア:陽極酸化処理は耐腐食性を向上させるため、常に風雨にさらされる窓枠に最適です。
内装設備:手すり、エレベーターパネル、装飾トリムなどのアイテムは、陽極酸化アルミニウムのスタイルと耐久性を兼ね備えた特性から恩恵を受けます。
家電
陽極酸化アルミニウムは、強度、軽量性、スタイリッシュな外観を兼ね備えているため、家電製品に広く使用されています。陽極酸化処理された表面は、日常的な摩耗や損傷にも耐えられるほど丈夫です。代表的な用途としては、以下のようなものがあります。
スマートフォンとタブレット:陽極酸化アルミニウム製のケースは、これらのデバイスに高級感を与え、傷から保護します。
ノートパソコンとオーディオ機器:ノートパソコン、ヘッドホン、スピーカーなどの製品には、耐久性と洗練されたデザインのために陽極酸化アルミニウムが使用されています。
ウェアラブルデバイス:スマートウォッチやフィットネストラッカーは、陽極酸化アルミニウムの軽量性と耐腐食性という特性から恩恵を受けている。
オートモーティブ&マリン
陽極酸化アルミニウムは、優れた強度重量比と高い耐腐食性を備えているため、自動車産業や船舶産業で広く利用されています。その用途は以下のとおりです。
自動車部品:ホイール、トリム、エンジン部品などは、軽量化と耐久性向上を目的として、しばしば陽極酸化処理が施されます。
船舶用ハードウェア:船体、クリート、デッキ金具などの部品は、過酷な海水環境に耐え、長持ちさせるために陽極酸化処理が施されます。
オフロード車:過酷な環境にさらされる部品は、強度と環境摩耗に対する保護のために陽極酸化アルミニウムに依存しています。
医療機器
陽極酸化アルミニウムは、生体適合性、耐久性、滅菌の容易さといった利点から、医療分野で重要な役割を果たしています。一般的な用途としては、以下のようなものがあります。
外科用器具:鉗子やメスなどの器具には、反応性が低く汚染リスクを低減する陽極酸化アルミニウムが使用されています。
医療機器筐体: MRI装置や診断機器などの機器には、強度と環境損傷からの保護のために陽極酸化アルミニウムが使用されています。
インプラントと人工装具:陽極酸化アルミニウムは、軽量で耐腐食性に優れているため、歯科インプラントや関節置換術に選ばれています。
結論
まとめると、陽極酸化処理は金属部品の性能と耐久性を向上させるだけでなく、今日の持続可能性とコスト効率に対するニーズにも応えています。航空宇宙から家電製品まで、非常に多くの産業でその汎用性の高さは、技術とデザインの進歩を推進する上で陽極酸化処理がいかに重要であるかを示しています。
アルミニウム部品の性能向上と見た目の美しさを両立させたいなら、陽極酸化処理は信頼できる効果的な選択肢です!
当社が選ばれる理由
NOBLEは、航空宇宙、自動車、エレクトロニクス、消費財など、さまざまな業界向けに、最高水準のCNC加工および表面仕上げサービスを提供することに注力しています。当社は精度、耐久性、そして卓越した美しさを追求し、製造するすべての部品が性能と外観の両面で最高水準を満たすよう努めています。
試作から製造まで
NOBLEは、試作品設計から本格的な量産まで、カスタム製造のあらゆるニーズに対応する頼れるパートナーです。豊富な製造リソース、最新技術、効率的なプロセス、専門家による指導、そして徹底した品質検査により、お客様のアイデアを現実のものにするお手伝いをいたします。
プロトタイプ加工
NOBLEなら、数時間以内に無料の設計分析を含むオンライン見積もりを入手でき、CNC加工の試作品を数日で完成させることができます。
- 最先端の設備
- 10年以上のCNC加工経験
- 競争力のあるお手頃価格
- 見積もり:24時間以内
- 無料の DFM フィードバック
- 7日間で迅速に対応
NOBLEでは、お客様の次のプロジェクトに携われることを大変嬉しく思っております。CNC加工や表面仕上げサービスに関するご質問、カスタム見積もりのご要望、またはお客様固有のニーズについてのご相談など、どのようなことでもお気軽にお問い合わせください。
お問い合わせください – あなたのアイデアを実現させましょう!







