
板金加工とは、平らな金属板を切断・成形して完成品にする工程です。ロボット工学、自動車、航空宇宙、医療、建設、電子機器など幅広い分野で利用されています。一般的に使用される材料は、鋼、アルミニウム、銅、真鍮などです。この技術は、電子部品の製造に使用される薄いゲージから、建設や自動車用途に使用される厚いゲージまで、さまざまな厚さの板金に対応できます。板金加工で一般的に使用される工程は、切断、曲げ、打ち抜き、溶接です。板金を目的の形状とサイズに切断するために、シャー、レーザー、プラズマカッターなど、さまざまな切断ツールが使用できます。切断された板金は、プレスブレーキ、ローラー、スタンピングマシンなどのさまざまなツールや機械を使用して曲げ、成形されます。板金加工は、複雑な形状やデザインを作成するのに理想的な技術です。適切なツールと技術を使用すれば、板金を曲線、角度、複雑なパターンなど、さまざまな形状に成形できます。
板金製造とは何ですか?
板金部品の作成プロセス
板金加工は多岐にわたるため、理解するのが難しい場合もあります。要求事項が明確でないため、プロジェクトに対する期待や要求が非現実的なものになってしまうことがあります。さらに、加工対象となる原材料の種類も多岐にわたるため、どの材料を使えば最も望ましい形状を実現できるかという問題も複雑です。金属部品の製造工程は、最初から最後まで複数のステップから構成されています。
- 設計図面の作成
板金加工の最初のステップは、設計・エンジニアリング段階です。この段階では、CAD(コンピュータ支援設計)ソフトウェアを使用して、目的の製品の詳細な図面や3Dモデルを作成します。設計においては、寸法、公差、材料選定、最終用途要件などの要素が考慮されます。 - 製造可能性の分析
図面がエンジニアに届くと、要件と仕様を満たしているかどうかを慎重に確認します。DfM戦略に従ってエンジニアリング解析が行われ、エンジニアは製造性を考慮した設計開発に関する知見を得ます。製造性解析が完了すると、応力/ひずみレベルと荷重制限の詳細な計算を含む最終的な製作図面が作成されます。この図面の情報に基づいて、板金加工プロセスが決定されます。最後に、顧客参照用のDFMレポートが出力されます。 - プロトタイプ開発
板金設計モデルが作成された後、エンジニアは部品の形状を維持するために様々な工程を実行します。これらの工程には、溶接、切断、曲げ加工、打ち抜き加工、プレス加工などが含まれます。表面処理もプロトタイプの外観向上に貢献します。これらの作業は順番通りに行うことが非常に重要です。工程を急いだり、いずれかの段階を省略したりすると、完成品の品質や完全性が損なわれる可能性があります。 - プロトタイプ試験
顧客は、プロトタイプが開発された後にそれを検証し、ニーズを満たしていることを確認します。実際の環境でこれらのコンポーネントを使用することも、テストの一部となる場合があります。さらに、製品に対するユーザーレビューも評価プロセスに含まれることがあります。 - 本格生産
試作品は顧客に届けられ、テストが行われ、要求仕様を満たした試作品は量産段階へと移行する。
板金加工のしくみ?
板金加工の工程は、平らな台に置かれた薄い板金材から材料を除去し、プログラムされた部品パターンに従って切削工具で所望の形状を作ることから始まります。この作業には、さまざまな切削加工技術が使用できます。部品の形状に応じて、板金パンチ、シャー、レーザー、ウォータージェット、またはプラズマを使用して、内部の穴やエッジ形状などの付加的な特徴を生成できます。材料の変形は第2段階です。切断された部品はプレスブレーキに送られ、そこで曲げなどの成形プロセスを使用して最終的な形状に成形されます。最終段階は、板金部品を組み立てるか、板金以外の部品と組み合わせて完全な製品を形成することです。多くの場合、表面仕上げ加工が行われます。

板金試作から量産まで
板金加工は、試作品製作から量産まで柔軟に対応できます。板金試作品製作から本格的な量産への移行には、綿密な計画、精密な製造、そして品質管理対策が不可欠であり、これらによって板金部品の一貫性と信頼性を確保します。
- ラピッドツーリング
必要な工具や金型は、3Dプリンティング、CNC加工、レーザー切断などの迅速な工具製作技術を用いて作成されます。これらの方法により、工具を迅速かつ高精度に製造することが可能です。板金加工における迅速な工具製作は、必要な精度と品質を維持しながら、生産の所要時間を短縮します。特に、小規模から中規模の生産ロットや、迅速なプロトタイピングと反復的な設計改善が必要な場合に有効です。迅速な工具製作技術を用いることで、製造業者は板金加工プロセスを加速させ、コストを削減し、生産ワークフロー全体を効率化することができます。 - ラピッドプロトタイピング
板金加工において、板金部品の設計、適合性、機能性を確認するために迅速に試作品を作成する手法をラピッドプロトタイピングと呼びます。これは、板金加工に特化したさまざまな高速プロトタイピング手法を用いることで、試作品作成工程を迅速化するものです。板金加工におけるラピッドプロトタイピングは、従来の試作品作成手法に比べて時間とコストを節約しながら、設計アイデアの検証を迅速化します。これにより、エンジニアやデザイナーは、設計の実現可能性を迅速に判断し、必要な修正を行い、製品改善のために迅速に反復作業を行うことができます。製造業者は、板金加工に特化したラピッドプロトタイピングプロセスを用いることで、高品質の板金部品の生産を迅速化し、開発プロセスを加速させ、設計を最適化することができます。 - バッチ生産
板金加工において、バッチ生産とは、一定数の板金部品を連続的に生産することを指します。設計・計画、材料準備、工具のセットアップ、そして生産工程はすべてバッチ生産に含まれます。切断、曲げ加工、溶接、仕上げなど、さまざまな加工技術を用いて、板金は成形、切断、そして組み立てられます。同一部品を連続的に製造するため、バッチ生産には効率性の向上、コスト効率の向上、そして品質の一貫性といった利点があります。バッチ生産は、部品の必要数があらかじめ決められている中量生産に適しています。板金加工において、バッチ生産は製造工程の簡素化と資源の最適利用を可能にします。
板金加工基準
当社が提供するカスタム板金加工サービスは、ISO 2768-m規格に準拠しており、製造される試作品および部品の加工性、精度を保証します。
| 寸法詳細 | メートル単位 | インペリアル単位 |
| 端から端まで、片面 | ±0.127 mm | ±0.005インチ |
| 端から穴、片面 | ±0.127 mm | ±0.005インチ |
| 穴から穴へ、片面 | ±0.127 mm | ±0.005インチ |
| エッジ/穴まで曲げ、単一サーフェス | ±0.254 mm | ±0.010インチ |
| エッジからフィーチャーまで、複数の表面 | ±0.762 mm | ±0.010インチ |
| 過形成部品、複数の表面 | ±0.762 mm | ±0.030インチ |
| 曲げ角度 | ±1° | |
| デフォルトでは、鋭利なエッジは面取りされ、バリ取りされます。鋭利なままにしておく必要がある重要なエッジがある場合は、図面にその旨を明記してください。 | ||
一般的なタイプの板金製造プロセス
- シートメタl 切断
板金切断は、板金加工における基本的な工程です。板金から材料を除去して、所望の形状とサイズを作り出す作業です。板金加工プロジェクトに適した切断方法を選択する際には、精度、金属の厚さ、部品設計の複雑さを十分に考慮する必要があります。板金切断には、せん断やニブリングなどの手動方法に加え、レーザー切断、プラズマ切断、ウォータージェット切断などの自動方法など、さまざまな方法があります。
- レーザー切断
レーザー切断は、板金を切断する非常に高精度かつ効率的な方法です。高出力レーザービームを使用して、あらかじめ決められた経路に沿って金属を溶融・蒸発させます。レーザー切断は、滑らかなエッジと最小限の歪みで精密な切断ができるため、板金加工において広く用いられています。レーザー切断の利点の1つは、歪みを最小限に抑えながら精密な切断が可能であることです。レーザー切断は、幅広い材料と厚さを切断でき、高い精度と再現性で複雑な形状やデザインを作成できます。また、レーザー切断は高速かつ効率的なプロセスです。ただし、レーザー切断機を導入するための初期費用は高額になる場合があり、継続的なメンテナンスや修理費用も相当な額になる可能性があります。
- プラズマ切断
プラズマ切断は、プラズマトーチを用いて金属を切断する加工方法です。幅広い材質と厚さの材料を、迅速かつ正確に切断できる効率的な方法です。鋼鉄、アルミニウム、ステンレス鋼などの金属はもちろん、銅、真鍮、チタンなどの材料も切断可能です。特に厚い材料の場合、高速かつ効率的な切断が可能です。ただし、薄い材料の場合、切断面が粗くなったり、精度が低下したりする可能性があります。

- ウォータージェット切断
ウォータージェット切断は、研磨粒子を混合した高圧水流を用いて金属を切断する技術です。この方法は、様々な材質や厚さの板材を精密に切断できるため、板金加工において広く用いられています。ウォータージェット切断の利点の一つは、歪みを最小限に抑えながら精密な切断が可能であることです。金属、プラスチック、複合材料など、様々な材料を切断できます。また、特に小規模から中規模の生産において、高速かつ効率的な技術です。しかしながら、他の切断方法に比べてコストが高く、騒音が発生するほか、水や研磨材の破片が飛散するため、作業員の安全確保と環境規制遵守のために適切な管理が必要です。
- シート 金属曲げ
- 板金曲げ加工とは、ワークピースを直線軸に沿って特定の角度や形状に成形するプロセスです。これは手作業で行うことも、プレスブレーキや折り曲げ機などの専用機械を使用して行うこともできます。曲げ加工は汎用性が高く、L字型ブラケット、U字型チャンネル、Z字型プロファイルなど、幅広い形状を作成できます。また、切断、パンチング、溶接などの他のプロセスと組み合わせて、複雑なアセンブリを作成することも可能です。曲げ加工の利点の1つは、材料の無駄を最小限に抑えながら耐久性のある部品を作成できることです。ワークピースを曲げることで、追加のファスナーや溶接なしで、丈夫で剛性の高い構造を作成できます。曲げ加工は、特に単純な形状の場合、迅速かつ効率的なプロセスですが、精度は金属の厚さや組成、ワークピースの形状、機械の性能などの要因によって影響を受ける可能性があります。さらに、スプリングバックが発生する場合があります。これは、曲げを解除した後に金属が元の形状に戻る現象です。専用の工具や技術を使用することでスプリングバックを軽減できますが、それでも曲げの精度と一貫性に影響を与える可能性があります。
- シート 金属打ち抜き
- 板金パンチングとは、パンチとダイを使用してワークピースに穴や形状を作り出す加工方法です。パンチングは汎用性が高く、丸穴や角穴、切り欠き、カスタムデザインなど、さまざまな形状やサイズの加工が可能です。この方法は、無駄を最小限に抑えながら精密な切断を実現し、金属、プラスチック、複合材など、さまざまな材料を切断できます。パンチングは効率的で、大量生産に最適です。しかし、パンチングには利点がある一方で、限界もあります。切断面にはバリなどの欠陥が生じる可能性があり、滑らかな表面に仕上げるには追加の仕上げ加工が必要になります。また、非常に厚い材料や硬い材料にはパンチングは適しておらず、レーザー切断やウォータージェット切断などの別の切断方法が必要となる場合があります。
- シートメタl 溶接
- 金属片を融点まで加熱して融合させることで接合するのが溶接です。この技術は、単純な板金接合から複数の部品からなる複雑なアセンブリまで、さまざまな金属材料や厚さの接合に使用できます。溶接には、大きな応力やひずみに耐えられる丈夫で耐久性のある接合部を作ることができるなど、いくつかの利点があります。また、ほとんど目に見えない接合部を作ることができ、すっきりとした継ぎ目のない外観を実現できます。大量生産の場合、溶接は比較的迅速かつ効率的なプロセスです。しかし、溶接にはいくつかの制約もあります。熱入力が慎重に制御されないと、金属に変形や歪みが生じる可能性があります。また、溶接スパッタが発生することもあり、これは除去が難しく、追加の仕上げ作業が必要になる場合があります。
- アセンブリ
組み立て工程は金属加工プロセスの最終段階であり、複雑な金属構造物や部品の製作を伴います。組み立てを完了するために、機械的締結、溶接、接着など、さまざまな技術が用いられます。機械的締結とは、ボルト、ネジ、その他の締結具を用いて金属部品をしっかりと固定することです。一方、溶接は部品間に恒久的な結合を形成し、最終製品を丈夫で長持ちさせます。接着剤も、一時的な組み立てと恒久的な組み立ての両方に使用され、特に軽量構造物の作成や溶接が不可能な状況で用いられます。.


仕上げオプション 板金加工用
板金加工部品や製品の耐腐食性、外観、洗浄時間を向上させるために、さまざまな表面仕上げオプションからお選びいただけます。
| PIC | 名前 | 詳細説明 | 材料 | 色圏 | テクスチャー |
 |
陽極酸化 | 陽極酸化処理は、耐食性を向上させ、耐摩耗性と硬度を高め、金属表面を保護します。機械部品、航空機部品、自動車部品、精密機器などに幅広く使用されています。 | アルミ | クリア、ブラック、グレー、レッド、ブルー、ゴールド。 | 滑らかでマットな仕上がり |
 |
サンドブラスト | サンドブラスト処理を施すと、表面が滑らかでマットな質感の部品が得られます。主に視覚的な用途に使用され、他の表面処理を施すことも可能です。 | ABS樹脂、アルミニウム、真鍮 | 無し | |
 |
粉体塗装 | 粉体塗装は、流動性の高い乾燥粉末状の塗料を塗布するタイプの塗装方法です。蒸発性溶剤を介して塗布される従来の液体塗料とは異なり、粉体塗装は通常、静電的に塗布され、その後、熱または紫外線によって硬化されます。 | アルミニウム、ステンレス鋼、鋼 | 黒、RAL コードまたは Pantone 番号 | 光沢または半光沢 |
 |
電気めっき | 電気めっきは、機能性、装飾性、または腐食防止といった様々な目的で用いられる。自動車業界をはじめ、多くの産業でこのプロセスが利用されており、自動車部品へのクロムめっきは広く普及している。 | アルミニウム、スチール、ステンレス | 無し | 滑らかで光沢のある仕上がり |
 |
研磨 | 研磨は、部品を物理的にこするか、化学的干渉によって、滑らかで光沢のある表面を作成するプロセスです。 このプロセスにより、鏡面反射が著しい表面が生成されますが、一部の材料では拡散反射を減らすことができます。 | アルミニウム、真鍮、ステンレス鋼、鋼 | 無し | 光沢のある |
 |
ブラッシング | ブラッシングは、通常は審美的な目的で、研磨ベルトを使用して材料の表面に痕跡を描く表面処理プロセスです。 | ABS、アルミニウム、真鍮、ステンレス鋼、鋼 | 無し | サテン |
板金製造のための材料の選択
板金加工部品の用途や要件がどのようなものであっても、NOBLEは最適な板金加工材料を見つけるお手伝いをいたします。カスタム金属加工に利用可能な代表的な材料を以下にご紹介します。

商業的に見て、アルミニウムは板金製造において最も需要の高い材料です。その人気の理由は、加工性に優れ、熱伝導率が高く、抵抗率が低いことにあります。一般的な板金材料である鋼鉄と比較すると、アルミニウムはコスト効率が高く、生産量も多いという利点があります。また、廃棄物の発生量が最も少なく、容易に再利用できるという点も魅力です。
| 特長 | インフォ |
| サブタイプ | 6061-T6、7075-T6、7050、2024、5052、6063など |
| プロセス | CNC加工、射出成形、板金加工 |
| 公差 | 図面あり:±0.005 mmまで 図面なし:ISO 2768 中程度 |
| 用途 | 軽くて経済的、試作から生産まで使用可能 |
| 仕上げオプション | アロジン、陽極酸化タイプ 2、3、3 + PTFE、ENP、メディア ブラスト、ニッケル メッキ、粉体塗装、タンブル研磨。 |
銅

銅は、優れた可鍛性と延性を提供するため、多くの業界で広く使用されている板金加工材料です。 銅は、熱伝導特性と電気伝導性に優れているため、板金加工にも適しています。
| 特長 | インフォ |
| サブタイプ | 101、110 |
| プロセス | CNC加工、板金加工 |
| 公差 | ISO 2768 |
| 用途 | バス バー、ガスケット、ワイヤ コネクタ、およびその他の電気用途 |
| 仕上げオプション | 機械加工済み、メディアブラスト済み、または手磨き済みのものが利用可能 |

真鍮は、様々な用途において望ましい特性を備えている。摩擦係数が低く、電気伝導性に優れ、金色(真鍮色)の外観を持つ。
| 特長 | インフォ |
| サブタイプ | 101、110 |
| プロセス | CNC加工、板金加工 |
| 公差 | ISO 2768 |
| 用途 | バス バー、ガスケット、ワイヤ コネクタ、およびその他の電気用途 |
| 仕上げオプション | 機械加工済み、メディアブラスト済み、または手磨き済みのものが利用可能 |

鋼は、剛性、耐久性、耐熱性、耐腐食性など、産業用途において多くの有益な特性を備えています。鋼板は、複雑な設計や極めて高い精度が求められる部品の製造に最適です。また、鋼は加工コストが低く、優れた研磨性も備えています。
| 特長 | インフォ |
| サブタイプ | 4140、4130、A514、4340 |
| プロセス | CNC加工、板金加工 |
| 公差 | 図面あり:±0.005 mmまで 図面なし:ISO 2768 中程度 |
| 用途 | 固定具と取り付けプレート; ドラフトシャフト、アクスル、トーションバー |
| 仕上げオプション | 黒色酸化物、ENP、電解研磨、メディア ブラスト、ニッケル メッキ、粉体塗装、タンブル研磨、亜鉛メッキ |

ステンレス鋼は、重量比で最低10%のクロムを含む低炭素鋼です。ステンレス鋼の優れた特性により、建設、自動車、航空宇宙など、幅広い産業分野で広く利用されています。これらの産業において、ステンレス鋼は汎用性が高く、多くの用途で効果的な選択肢となっています。
| 特長 | インフォ |
| サブタイプ | 303、304L、316L、410、416、440Cなど |
| プロセス | CNC加工、板金加工 |
| 公差 | 図面あり:±0.005 mmまで 図面なし:ISO 2768 中程度 |
| 用途 | 工業用途、継手、ファスナー、調理器具、医療機器 |
| 仕上げオプション | 黒色酸化物、電解研磨、ENP、メディア ブラスト、ニッケル メッキ、パッシベーション、粉体塗装、タンブル研磨、亜鉛メッキ |
主な板金の種類
熱間圧延鋼
熱間圧延鋼は、鋼を再結晶温度以上に加熱し、ローラーに通して様々な形状に成形する熱間圧延工程によって製造される鋼の一種です。展延性、強度、そしてコスト効率の高さが特徴です。熱間圧延鋼は、構造部品、パイプ、および一般用途向けに、建設、製造、自動車産業で広く使用されています。溶接性および成形性に優れているため、耐久性と加工性を兼ね備えた鋼材が求められる幅広い用途において、汎用性の高い選択肢となっています。
プレメッキ鋼
プレプレート鋼とは、最終製品に成形される前に表面に保護コーティングが施された鋼材のことです。このコーティングは通常、亜鉛などの金属で構成され、鋼材の耐食性と耐久性を向上させます。プレプレート鋼は、錆や腐食に対する保護が不可欠な自動車、建設、家電などの業界で広く使用されています。プレプレート鋼は、保護コーティングがあらかじめ施された状態ですぐに使用できるという利点があり、追加の表面処理の必要性を減らし、最終製品の寿命を延ばします。
炭素鋼
炭素鋼は、鉄と炭素を主成分とする広く普及している鋼材です。強度、耐久性、そして手頃な価格で知られ、様々な産業で人気を集めています。炭素鋼は汎用性が高く、様々な形状に容易に加工できるため、建設、自動車、機械、インフラなどの用途に適しています。熱処理や合金化によって機械的特性をさらに向上させることも可能です。炭素鋼は高い引張強度と重荷重に耐える能力が高く評価されており、多くの産業および商業分野で信頼性の高い材料として用いられています。
亜鉛メッキ鋼
亜鉛めっき鋼は、腐食防止のために亜鉛の層でコーティングされた鋼材の一種です。亜鉛めっき工程では、鋼材を溶融亜鉛の浴槽に浸漬することで、耐久性と耐腐食性に優れたコーティングを形成します。亜鉛めっき鋼は、錆や腐食からの保護が不可欠な建設、自動車、製造などの業界で広く使用されています。優れた耐久性、強度、そして手頃な価格を実現しているため、屋根材、フェンス、構造部材、屋外設備などの用途に適しています。亜鉛めっき鋼は、堅牢な腐食防止を必要とするプロジェクトにおいて、信頼性が高く費用対効果の高いソリューションを提供します。
ステンレス鋼
ステンレス鋼には様々な種類があります。例えば、オーステナイト系ステンレス鋼があります。これらはニッケルとクロムを多く含む非磁性金属です。成形性と耐食性に優れているため、広く使用されています。一方、フェライト系ステンレス鋼は磁性があります。構造や美観を目的としない用途に適しています。マルテンサイト系ステンレス鋼もまた、堅牢で耐食性に優れた製品を生み出します。
アルミ
アルミニウムは、強度が高く軽量な金属で、幅広い用途があります。また、耐腐食性にも優れています。包装、建築、航空宇宙、自動車など、様々な分野で利用されています。アルミニウムは、その強度、導電性、リサイクル性の高さから、航空機部品から飲料缶まで、多くの製品に広く用いられています。
銅/真ちゅう
銅は、優れた電気伝導性、耐熱性、耐腐食性を持つ多用途金属であり、電気配線、配管、電子機器、屋根材、産業機械など、幅広い分野で利用されています。銅の耐久性、展延性、そして熱と電気を伝導する能力は、多くの産業において貴重な材料となっています。
シートの利点 金属製作
板金加工には多くの利点があり、多様な用途で広く用いられています。例えば、シンプルなブラケットや筐体から、複雑な構造物や機械まで、幅広い用途に対応できます。
- 精度: 板金加工は、金属板を精密に成形・切断することを可能にし、複雑な形状を高精度で作成することを可能にする。
- 軽量: 板金は軽量な素材であるため、航空宇宙産業や自動車産業など、重量が重要な要素となる場面に最適です。
- 美学: 板金は、塗装、研磨、粉体塗装など、さまざまな方法で仕上げることができ、外観を向上させ、プロフェッショナルな仕上がりを実現できます。
- 耐熱性: 板金は高温に耐え、強度や形状を損なうことなく使用できるため、炉やオーブンなどの高温用途に適している。
- 操作が簡単: 板金は柔軟性のある素材で、切断、成形、溶接が容易です。そのため、加工や組み立てが簡単です。
- 低メンテナンス: 板金構造はメンテナンスが最小限で済むため、長期的には費用対効果の高い選択肢となる。
- 他の素材との互換性: 板金は、プラスチック、木材、ガラスなどの他の材料と容易に組み合わせることができ、独自の特性を持つハイブリッド構造を作り出すことができる。
板金加工の応用例
板金加工は、構造目的、装飾目的、あるいは他の製品における機能部品など、さまざまな産業で利用されています。以下に、板金加工の代表的な用途をいくつかご紹介します。
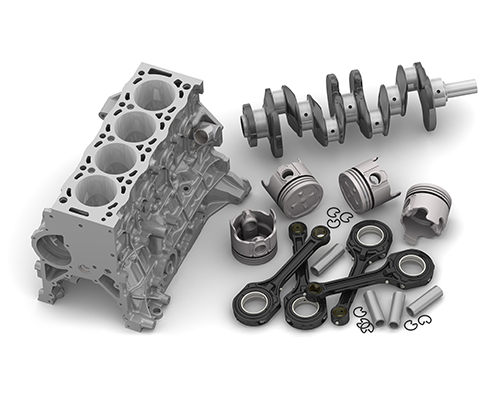
板金加工は、自動車産業において、車体、構造部品、エンジン部品、ブラケット、排気システム、その他様々な内外装部品の製造に広く利用されている。

板金加工は航空宇宙産業において非常に重要であり、軽量で強度が高く、精密な部品を提供することで、航空機の全体的な性能、安全性、効率性に貢献する。
例えば、翼、胴体、フレーム、ブラケット、エンジン格納部、操縦翼面など。
板金加工は、医療機器や装置の効率性と有効性に貢献する、耐久性、カスタマイズ性、機能性に優れた部品を提供します。例えば、キャビネット、カート、トレイ、医療機器ケース、病院用ベッド、診断機器などが挙げられます。
エネルギー分野では、タービンケーシング、熱交換器、パイプ、構造支持部材など、発電所で使用される部品の製造に板金加工が利用されている。
板金加工には、さまざまな可能性と利点があります。板金加工は、カスタマイズされた部品の製造から生産プロセスの最適化まで、産業機器、構造物、および操業に対して、耐久性と経済性に優れたソリューションを提供します。フレーム、筐体、パネル、ガード、ブラケット、コンベアシステムなどの一般的な部品も板金加工で製造できます。

板金加工は、電子機器、サーバー、ネットワーク機器、通信インフラを収容するために使用される電子機器筐体、ラック、キャビネット、シャーシ、ブラケット、パネルの製造に用いられる。
NOBLE Customを選ぶ理由 板金製作
NOBLEは、自動車、航空宇宙、ロボット工学、医療など、さまざまな業界において、最高品質の板金加工サービスを提供する業界リーダーです。お客様のプロジェクト要件がどれほど複雑であっても、知識と経験豊富な専門家チームが最高の成果を提供することに尽力いたします。最先端の技術とツールにより、すべてのプロジェクトを正確かつ精密に完了させます。当社は多様な板金加工サービスを提供しており、最先端の設備であらゆるプロジェクトに対応可能です。試作品1点から大量生産まで、お客様のニーズに合わせて最適な板金加工オプションをリーズナブルな価格でご提供いたします。納期と予算内で最高の成果をお届けすることをお約束します。

- 品質と精度の保証
ISO 9001-2015およびISO 13485-2016の認証を取得している当社は、最先端の機械設備と技術に投資し、優れたカスタム板金加工を提供しています。当社の工場は最先端の設備と工具を備えており、複雑な加工工程を正確かつ効率的に完了させることができます。業界の最新動向を常に把握することで、生産スケジュールを効率化し、エラーを削減しながら、高品質な製品を提供することが可能です。当社が製造する板金部品の品質と精度は、お客様の期待を必ず上回ります。 - カスタマイズと柔軟性
当社が提供するカスタマイズ性と柔軟性の高さは、カスタム板金加工サービスをお選びいただく主なメリットの一つです。当社は、すべてのプロジェクトが異なり、特定のデザイン、寸法、または材料が必要となる場合があることを理解しています。お客様一人ひとりのニーズを完全に把握するために、当社のスタッフは頻繁にお客様と打ち合わせを行います。当社はカスタマイズを最優先事項とし、コンセプト作成から最終納品まで、完成品がお客様の厳密な要件を満たすよう努めています。 - 板金エンジニアリングのサポート
NOBLEのエンジニアは、お客様のカスタム板金設計および製造に関するご質問に対し、24時間7日体制でオンラインのエンジニアリングカスタマーサポートを提供しています。これには、設計段階の初期段階でコスト削減に役立つ個別のアドバイスも含まれます。 - 顧客満足
NOBLEでは、カスタム板金製造において品質管理を極めて重要なステップと考えています。製造工程のあらゆる段階で厳格な品質基準と徹底した検査を実施し、完成品が欠陥のない最高品質基準を満たすことを保証しています。お客様の満足を最優先事項とし、信頼性が高く、耐久性に優れ、見た目にも美しい板金加工ソリューションを提供することで、お客様の期待を上回るよう尽力しています。品質管理と顧客満足へのこだわりこそが、カスタム板金加工における信頼できる選択肢としてのNOBLEの強みです。
板金加工に関するよくある質問
1. 捏造とみなされるものは何ですか?
加工とは、一般的に標準化された部品と一つまたは複数の異なる技術を組み合わせて製品を製造することである。例えば、鋼材加工では、切断、曲げ加工、組み立てなど、さまざまな技術を用いて金属構造物を製造する。
2. 製造材料とは何ですか?
製造材料とは、製品や部品を製造・構築するために製造工程で使用される原材料または物質のことです。製造工程の性質や最終製品によって、使用される材料は大きく異なります。一般的な材料としては、アルミニウム、銅、ステンレス鋼、真鍮、鋼などが挙げられます。
3. 板金加工と鍛造加工の違いは何ですか?
板金加工は、薄い金属板を成形する汎用性の高い方法であり、柔軟性、精度、軽量性を兼ね備えた部品を製造できます。一方、鍛造は熱間加工法であり、頑丈で耐久性のある金属部品を製造することができ、重荷重用途に最適ですが、形状の複雑さには制約があります。
4. 板金は主に何に使われますか?
板金は、その汎用性、強度、低コスト性から広く利用されています。自動車、建設、航空宇宙、エレクトロニクスなど、さまざまな産業で幅広く使用されています。板金は主に構造部品、筐体、キャビネットの製造に用いられます。建設業界では屋根材や外装材として、自動車業界ではボディパネルや構造部品として使用されています。また、HVACシステム、電気機器筐体、機器製造にも使用されています。家具、医療機器、航空機部品なども、板金の用途のほんの一例です。総じて、板金はさまざまな分野で基本的な建築部材として使用される、汎用性の高い材料です。
5. 金属加工にはどのような3つの種類がありますか?
切断、成形、溶接は、金属加工における代表的な3つの手法です。これらの技術はさらに、レーザー切断やプラズマ切断、曲げ加工や延伸加工などの成形方法、MIG溶接やTIG溶接などの溶接技術といった細分化されます。
6. 基本的な金属加工とは何ですか?
金属加工とは、金属を組み立て、切断、曲げ加工して金属構造物を作る工程のことです。金属加工工具を使って金属に穴、ルーバー、その他の形状を打ち抜くこともあります。回転カッターを使って金属から材料を除去する加工は、フライス加工と呼ばれます。
7. 板金部品はどのように作られるのですか?
成形、鋳造、鋳型加工、接合、機械加工などは、伝統的な金属加工プロセスの例です。様々な板金成形工程では、板金に力を加えて塑性変形させ、材料を残さずに所望の形状に成形します。
8. 板金部品とは何ですか?
一般的に使用される材料。ほとんどすべての一般的な工業用金属は、板材としても利用されています。炭素鋼、ステンレス鋼、銅、アルミニウムなどがその例です。製品の用途と仕様によって、最適な材料が決まります。






