
透明プラスチックの射出成形は、最初は難しそうに思えるかもしれませんが、正確さと注意を払えば十分に実現可能です。ほんのわずかなミスでも透明度に影響するため、細部への注意が非常に重要です。このガイドでは、材料の選定から重要な後処理技術まで、工程を段階的に解説し、習得をサポートします。
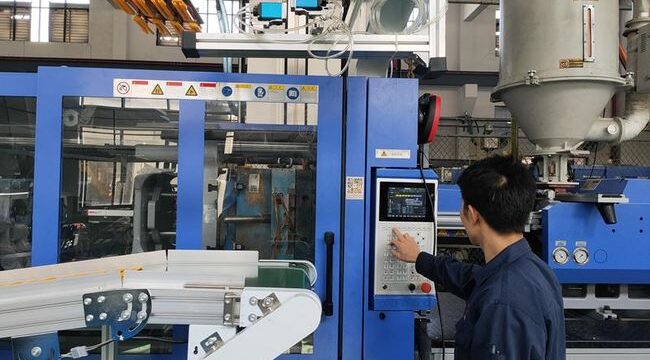
透明プラスチックを選ぶ理由 注射 成形は難しい
PMMA、PC、PETなどの透明プラスチックは優れた光学特性で知られていますが、欠陥が発生すると非常に厄介な材料です。主な考慮事項は以下のとおりです。
1. 表面品質要件
避けるべき欠陥:筋、気泡、曇り、黒点、変色、不十分な光沢。
影響:たとえごくわずかな欠陥であっても、最終製品が使用不能になる可能性がある。なぜなら、これらの欠陥は非常に目立ちやすく、製品の品質を損なうからである。
2. 材料特性
高融点:これらの材料は、標準的な射出成形温度を超えるような、高い加工温度を必要とします。
流動性の低さ:流動性が低いため、安定した結果を得るには、射出圧力と速度を制御することが非常に重要です。
3. 内部応力
原因:冷却速度の不均一、過剰な射出圧力、または金型の設計不良。
影響:内部応力によって、反り、ひび割れ、または光学的な透明度の低下が生じ、製品の外観と機能に深刻な影響を与える可能性があります。
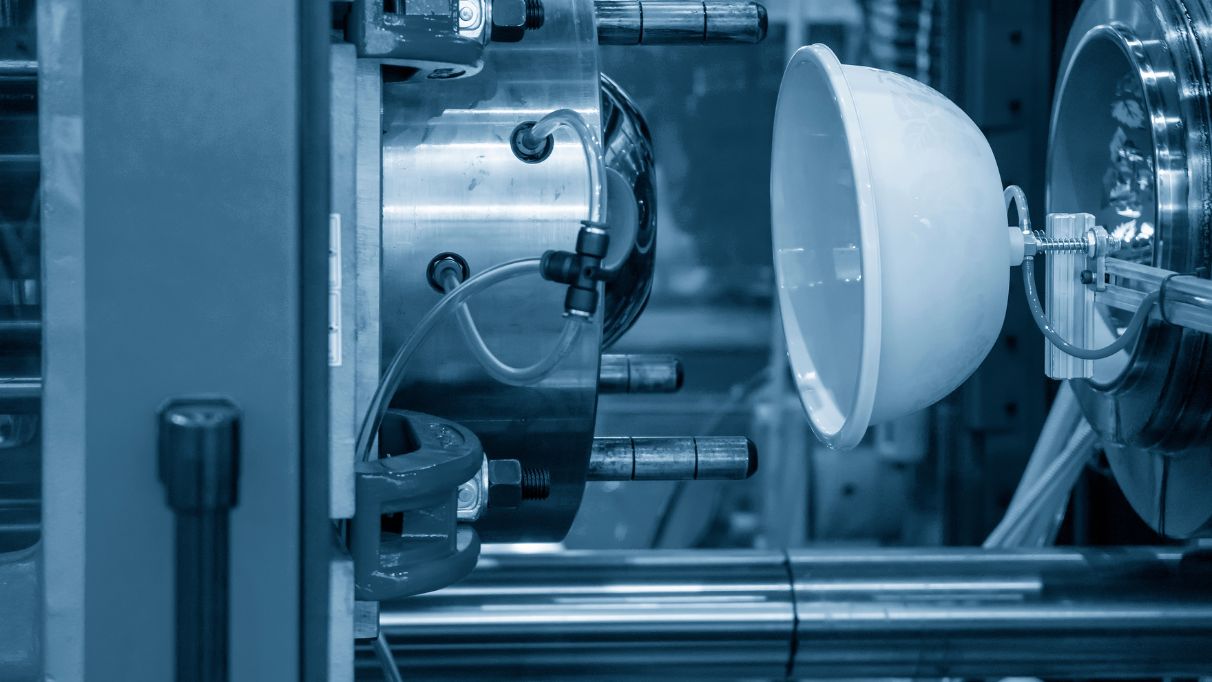
透明プラスチック射出成形におけるベストプラクティス
1. 材料の準備と乾燥
- 清潔さ: 原材料に汚染物質が混入しないよう、保管時および輸送時には密閉容器を使用してください。
- 乾燥: 材料の劣化を防ぐため、水分を除去する必要があります。ろ過・除湿された空気を使用するドライホッパーシステムを採用することをお勧めします。
ヒント:
- PMMAなどの乾燥材料を80~90℃で3~4時間乾燥させる。
- 乾燥させすぎると脆くなるため、避けるべきです。
2. 機械とネジの洗浄
- 汚染防止: 使用前と使用後は、材料の相互汚染を防ぐため、バレル、スクリュー、ノズルを清掃する必要があります。
- 洗浄剤: 徹底的な洗浄を確実にするために、専用のネジ洗浄剤またはPE/PSなどの樹脂を使用してください。
- 一時停止: 一時的な操業停止が発生した場合は、材料の劣化を最小限に抑えるため、ドラムと乾燥機の温度を下げてください。
3. 金型設計および製品設計
- 均一な壁の厚さ: 均一な冷却を確保することで、ストレスの発生を軽減します。
- 抜き勾配角度: スムーズな脱型を可能にするためには、十分な抜き勾配を設ける必要がある。
- スムーズな移行: 鋭利な角は最小限に抑え、応力集中を避けるために丸みを帯びたエッジを使用するようにしてください。
- ゲートとランナーの設計: 幅広で短いゲートとランナーが最適であり、必要に応じて冷え性スラグ貯留槽を追加する。
- 表面仕上げ: 最適な仕上がりを得るためには、金型表面の粗さを0.8µm以下に維持する必要がある。
- ベント: 成形工程中に空気やガスを排出するためには、適切な換気が必要である。
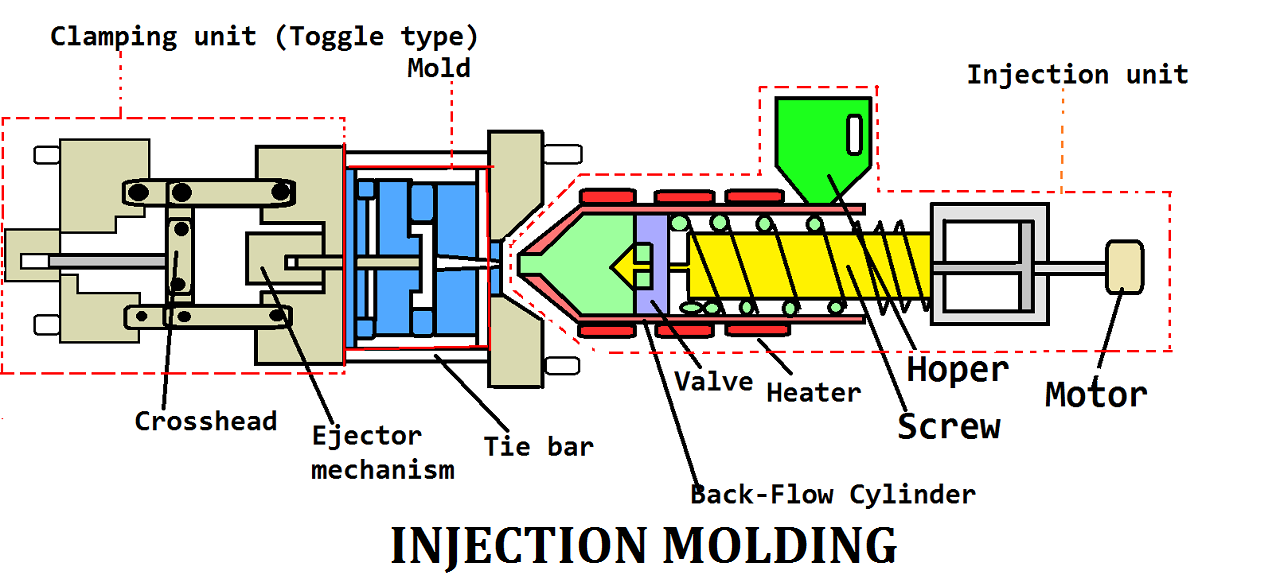
4. 射出成形プロセスと機械設定
- マシンの選択: 専用のスクリューと温度制御ノズルを備えた機械が好ましい。
- 温度Cオン・ロール: 材料の劣化を防ぐのに十分な高さに設定しつつ、材料にとって安全な範囲内に収めるようにしてください。
- 圧力: 粘度を克服するためには高い射出圧力が必要ですが、材料内部に応力が発生するのを防ぐため、過剰な圧力は避けるべきです。
- その2:シャフトスピード(回転数): 射出速度は低速から中速に維持してください。材料によっては、多段射出が必要となる場合があります。
- サイクルタイム: 材料の劣化を軽減するために、保持時間とサイクル時間を最小限に抑える。
- ねじの回転速度と背圧: 材料の破損を防ぐため、ねじの回転速度と背圧の両方を低く保ってください。
- 金型温度: 正確な温度制御を維持してください。金型温度が高いほど、流動性が向上し、内部応力が最小限に抑えられます。
5. その他の考慮事項
- 離型剤: 表面の欠陥を防ぐため、少量ずつ塗布してください。
- 再生材の使用方法: 再生材の使用量を、全材料配合量の20%未満に制限する。
- 後処理: 部品(PETを除く)の内部応力を緩和するために、アニーリング処理が推奨されます。
材料選択ガイド
1. ポリメチルメタクリレート(PMMA)
利点: PMMAは優れた光学的透明度と卓越した耐候性を備えているため、屋外用途や透明用途に最適です。
欠点:この材料は本質的に脆く、耐衝撃性が低いため、高い機械的応力がかかる用途での使用が制限される。
用途: PMMAは一般的に、ランプカバー、光学レンズ、その他透明で耐候性のある素材を必要とする製品に使用されます。
2. ポリカーボネート(PC)
利点:ポリカーボネートの特筆すべき特徴としては、高い耐衝撃性と耐熱性があり、要求の厳しい用途に適しています。
欠点: PCは、特に紫外線や湿気などの環境要因が存在する場合、応力亀裂が発生しやすい。
用途:強度と耐熱性が不可欠な防弾ガラス、眼鏡レンズ、医療機器の製造に幅広く使用されています。
3. ポリエチレンテレフタレート(PET)
利点: PETは高い引張強度と優れた耐薬品性を特徴としており、包装ソリューションに最適です。
欠点: PETの欠点の1つは、吸湿性が非常に高いことであり、特定の条件下ではその完全性が損なわれる可能性がある。
用途: PETは、飲料ボトル、食品包装、その他強度と耐薬品性が求められる用途で最も一般的に使用されています。
4. 環状オレフィン共重合体(COC)
利点: COCは高い透明性と低い吸湿性を備えているため、光学用途や医療用途に最適な材料です。
デメリット: COCのコストが高いため、特にコスト効率が最優先事項となる用途では、導入が困難になる場合があります。
用途: COCは一般的に、医療用包装、光学フィルム、および耐湿性が重要なその他の高透明度用途に使用されます。
よくある質問(FAQ)
Q1:透明プラスチック射出成形における一般的な欠陥にはどのようなものがありますか?
- A: 気泡、流動痕、内部応力亀裂、変色といった問題に遭遇することがよくあります。これらはすべて、プラスチックの透明度や全体的な外観を損なう可能性があります。
Q2:透明射出成形に適した材料はどのように選べばよいですか?
- A: 何を作るかによりますね!光学部品ならPMMAがおすすめです。丈夫で耐衝撃性のあるものが必要なら、PCが最適です。
Q3:透明プラスチック射出成形における内部応力を回避するにはどうすればよいですか?
- A: 金型設計を最適化し、冷却プロセスを慎重に管理し、応力緩和のための焼きなましなどの後処理も忘れないようにしてください。
Q4:透明プラスチック射出成形における今後のトレンドは何ですか?
- A: スマート成形技術、環境に優しい製造方法、マイクロ成形など、注目すべきトレンドがいくつか見られます。
The End
透明プラスチックの射出成形は複雑な工程ですが、準備、設計、工程管理において適切な手順を踏むことで、欠陥のない美しい部品を製造できます。専門家と協力することで、最高の成果を得るための大きなアドバンテージが得られるでしょう。
今すぐ行動を起こしましょう!ご連絡いただければ、当社の専門家が透明プラスチック射出成形に関するお客様のニーズに最適なソリューションをご提案いたします。私たちにお任せください!






