
金属鋳造の世界では、低圧鋳造と高圧鋳造という2つの主要な技術があり、それぞれに長所と用途があります。このガイドを読むことで、これらの方法をより深く理解し、どちらの方法が自社の生産ニーズに最適かを判断できるようになります。
低圧鋳造と高圧鋳造の概要
現代の製造業において、鋳造プロセスは不可欠であり、特に金属部品の製造においては重要です。低圧鋳造と高圧鋳造は、それぞれ異なる材料特性や生産ニーズに対応する特有の利点を持つ、広く普及している2つの技術です。
低圧鋳造
- 定義: 低圧鋳造のプロセスでは、溶融金属を通常0.5~1バールの圧力で鋳型に流し込むことで、正確かつ制御された充填を実現します。
- 主な特長:
型に優しく材料を流し込む。
複雑な形状に適しています。
アルミニウム合金やマグネシウム合金によく用いられる。
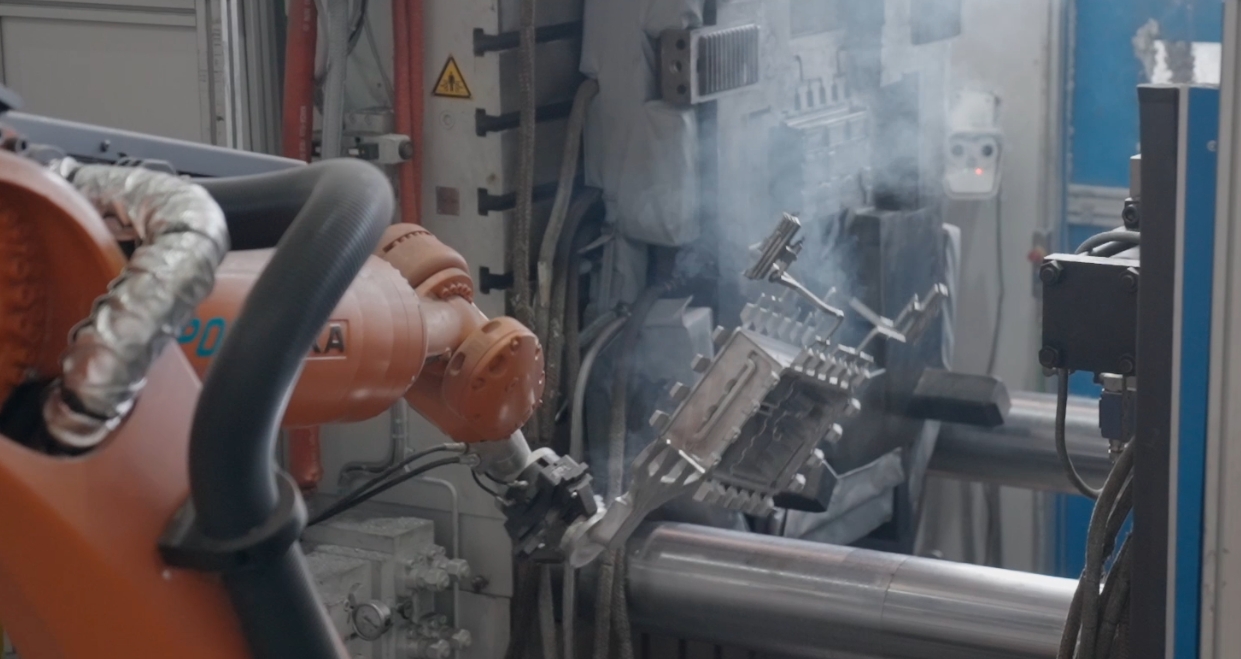
高圧鋳造
- 定義: 溶融金属を通常100~1000バールの圧力下で金型に注入する高圧鋳造法は、最終製品の高い精度を保証する。
- 主な特長:
金型への迅速な充填。
大量生産に最適です。
亜鉛、アルミニウム、マグネシウム合金によく用いられる。
低圧鋳造と高圧鋳造の主な違い
1. 圧力レベル
低圧鋳造:低圧鋳造では、溶融金属を低圧(通常0.5~1バール程度)で鋳型に流し込みます。
高圧鋳造:高圧鋳造では、通常100~1000バールの高圧によって、鋳型が素早く充填されます。
2. 金型充填速度
低圧鋳造:低圧鋳造では、金型にゆっくりと材料を充填するため、乱流が軽減され、内部にガスが閉じ込められるのを防ぐことができます。
高圧鋳造:高圧鋳造は、より速い充填技術を用いるため、特に精度が求められる薄肉部品の製造に効果的です。
3. 金型材料
低圧鋳造:低圧鋳造では、材料を成形するために砂型または永久金属型が一般的に使用されます。
高圧鋳造:高圧鋳造では、高圧に耐えられるほど丈夫な鋼製の鋳型が使用されます。
4. 部品の複雑さ
低圧鋳造:複雑な形状や大型部品を扱う場合は、低圧鋳造が最適です。
高圧鋳造:高圧鋳造は、薄肉が必要な小型から中型の部品に最適です。
5. 表面仕上げ
低圧鋳造:低圧鋳造では、ゆっくりとした充填により、より滑らかな表面が得られ、欠陥も少なくなります。
高圧鋳造:高圧鋳造の場合、表面の不完全さを滑らかにするために、追加の仕上げ作業が必要になる場合があります。
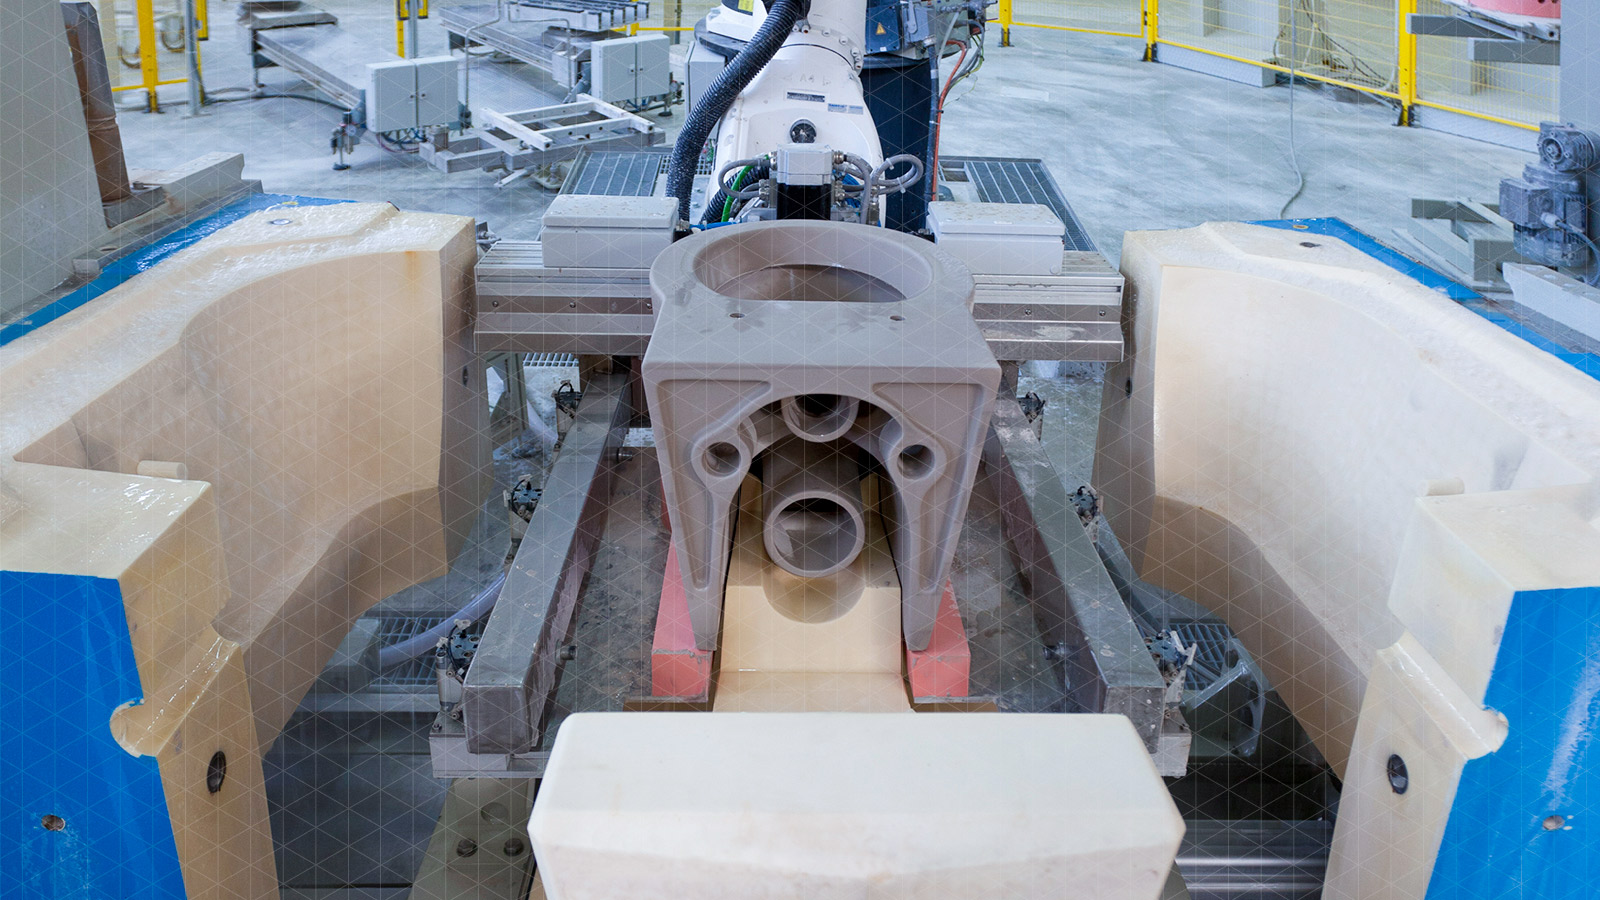
低圧鋳造と高圧鋳造の比較
低圧鋳造と高圧鋳造はそれぞれ独自の利点があり、異なる製造目的に適しています。この比較では、それぞれの方法が品質やコスト効率などにどのように役立つかを見ていきます。
低圧鋳造の利点
優れた表面品質
滑らかな仕上がり:乱流の低減により表面が滑らかになり、粗さなどの一般的な欠陥が最小限に抑えられます。
欠陥の減少:低圧はガスの閉じ込めや多孔性を防ぎ、よりクリーンで欠陥のない鋳造を実現します。
より良い機械的特性
強度向上:充填工程を制御することで、部品の強度と構造的完全性が向上します。
応力の低減:低圧鋳造により、部品を弱体化させる可能性のある内部応力が最小限に抑えられます。
少量から中量の費用対効果
金型コストの削減:このプロセスは砂型または永久金型に対応しており、金型費用を削減できます。
廃棄物の削減:鋳造工程における材料の効率的な使用により廃棄物が削減され、さらなるコスト削減につながります。
高圧鋳造の利点
高い生産速度
サイクルタイムの短縮:サイクルタイムを短縮できるという利点から、高圧鋳造は大量生産用途に非常に適しています。
薄肉部品:高精度鋳造技術は、厚さ1mmという薄肉部品の製造が可能であり、繊細な部品の効率的な生産を可能にします。
精度と一貫性
厳しい公差:鋳造における高圧射出成形プロセスにより、金型への正確な充填が保証され、厳しい公差が実現されます。
再現性:高圧鋳造は優れた再現性を備えており、大量生産においても常に同じ高品質の結果を保証します。
大量生産の費用対効果
規模の経済:高圧鋳造は大量生産を最適化することで規模の経済を実現し、単位あたりのコストを削減します。
耐久性の高い金型:耐久性に優れた鋼製金型を使用することで、工具交換コストを大幅に削減でき、製造工程のコスト効率が向上します。
低圧鋳造と高圧鋳造の特徴を要約してください。
| 機能 | 低圧鋳造 | 高圧鋳造(ダイカスト) |
|---|---|---|
| 圧力範囲 | 低圧(0.2~1.5バール) | 高圧(100~1500バール) |
| 金型 | 再利用可能な金属型(永久型) | 鋼製金型(複雑、高精度) |
| 充填方法 | 溶融金属は低圧下で鋳型に上昇する。 | 溶融金属が金型に勢いよく注入される |
| パーツの複雑さ | 中程度から高度な複雑さ | 高度な複雑性と微細なディテールが可能 |
| 表面仕上げ | 良いが、仕上げが必要かもしれない | 優れた表面仕上げ |
| 気孔 | 徐々に充填されるため、多孔性が低下する | 閉じ込められた空気による多孔性リスクの増加 |
| 壁の厚さ | 中厚から厚手の部品に適しています | 薄肉部品に最適 |
| 冷却時間 | ゆっくりとした自然冷却 | 高速で、アクティブ冷却システムを搭載 |
| ツーリングコスト | 穏健派 | (複雑な金型と設備のため)高 |
| 生産量 | 中から高 | 非常に高い(大量生産) |
| 素材の使用 | アルミニウム、マグネシウム合金 | アルミニウム、亜鉛、マグネシウム、銅合金 |
| 機械的強度 | (多孔性が低いため)高い | 真空ダイカストを使用しない限り、低くなります。 |
| 一般的なアプリケーション | 自動車用ホイール、シリンダーヘッド、ブレーキ部品 | エンジンブロック、ギアハウジング、電子機器ケース |
低圧鋳造と高圧鋳造プロセスの選び方
| 必要な場合… | 選択... |
|---|---|
| 細部までこだわった大量生産 | 高圧鋳造 |
| 構造的に健全で低多孔性の部品 | 低圧鋳造 |
| 薄肉部品と高速サイクル | 高圧鋳造 |
| 機械的強度と密度の向上 | 低圧鋳造 |
| コスト効率の良い小規模から中規模の生産 | 低圧鋳造 |
低圧鋳造および高圧鋳造の応用
それでは、これら2つの鋳造方法が様々な産業でどのように活用されているかを見ていきましょう。それぞれの方法の柔軟性と、特定のニーズを満たす上での有効性を示します。
低圧鋳造
自動車分野:低圧鋳造は、エンジンブロック、シリンダーヘッド、ホイールなどの重要な部品を製造するために自動車産業で用いられています。
航空宇宙分野:このプロセスは、耐久性のある構造部品やタービンブレードを製造するために、航空宇宙分野で広く用いられています。
産業用途:低圧鋳造は、ポンプハウジングやバルブ本体の製造において優れた性能を発揮します。
高圧鋳造
自動車分野:高圧鋳造は、自動車産業においてトランスミッションケースやエンジンブラケットに一般的に使用されています。
家電製品:家電製品においては、筐体やコネクタの製造に用いられる。
家電製品:家電製品分野では、高圧鋳造法を用いてフレームやハンドルを製造しています。
適切な鋳造方法の選択
生産効率と製品品質の両面で最良の結果を得るためには、適切な鋳造方法を選択することが不可欠です。低圧鋳造と高圧鋳造のどちらを選択するかは、部品の複雑さ、必要な個数、使用する材料、予算などの要因によって決まります。
パーツの複雑さ
低圧鋳造:低圧鋳造は、精度と細部の精緻さが重要な、複雑な形状や大型の部品を製造するのに最適です。
高圧鋳造:一方、高圧鋳造は、薄肉で高精度が求められる小型または中型の部品に適しています。
生産量
低圧鋳造:低圧鋳造は、柔軟性とゆったりとしたペースが求められる、少量から中量の生産に適しています。
高圧鋳造:サイクルタイムが短い高圧鋳造は、スピードと一貫性が重要な大量生産に最適です。
重要な考慮事項
低圧鋳造:低圧鋳造はアルミニウム合金やマグネシウム合金の加工に最適で、金属の流れをより適切に制御し、欠陥を低減することができます。
高圧鋳造:高圧鋳造は汎用性が高く、亜鉛、アルミニウム、マグネシウム合金など、より幅広い材料に対応でき、最終製品の精度を保証します。
予算と工具費用
低圧鋳造:低圧鋳造は、初期設備投資額が少ないため、小ロット生産においてより費用対効果が高い。
高圧鋳造:高圧鋳造は初期の金型費用は高くなりますが、単位あたりのコストが下がるため、大量生産ではより経済的になります。
結論
低圧鋳造と高圧鋳造というそれぞれの鋳造方法には、用途、部品の複雑さ、生産量などの要因に応じて、特有の利点があります。これらの違いを理解することで、生産効率と部品品質を最適化するための情報に基づいた意思決定が可能になります。






