
イントロダクション
ワックス製の型が作られ、セラミックのスラリーで覆われます。ワックスが溶け出し、溶融金属が注ぎ込まれます。セラミックが剥がれ落ち、完成品が残ります。これがインベストメント鋳造、別名ロストワックス鋳造のプロセスです。
インベストメント鋳造には長い歴史があります。数千年前から宝飾職人が使用していました。今日では、高い精度と滑らかな表面を持つ部品を製造する精密製造方法として用いられています。ほとんどの形状において、二次加工は不要です。
インベストメント鋳造がこれほど広く用いられている理由は、機械加工では実現できない複雑な形状に対応でき、鍛造や溶接が難しい材料にも適しており、表面仕上げが優れているため、後工程の機械加工の必要性を低減できるからです。
精密鋳造は、非常に幅広い産業分野で利用されています。航空宇宙産業ではタービンブレードや構造部品に、医療分野ではインプラントや手術器具に、自動車産業ではターボチャージャーのインペラや燃料系統部品に用いられています。また、産業分野ではバルブ、ポンプ、金型などに使用されています。
インベストメント鋳造とは何ですか?
インベストメント鋳造の定義
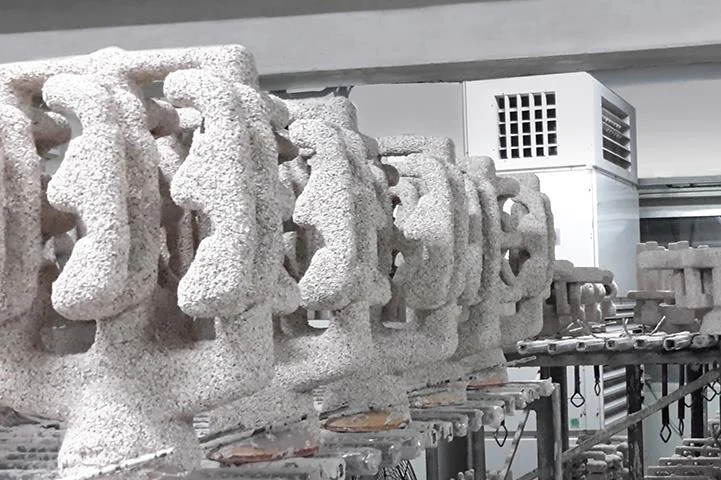
インベストメント鋳造は、ロストワックス法の一種です。まずワックス製の原型を作り、その周りにセラミック製の型を成形します。ワックスが溶け出し、金属が流し込まれます。その後、セラミックが分離され、部品が完成します。
その歴史は古代エジプトと中国に遡ります。宝石商は金や青銅の装飾品にそれを使用していました。工業生産は20世紀に始まりました。「投資」という名前はお金を意味するものではありません。古いフランス語のinvestri(覆う、囲む)に由来します。セラミックの殻がワックスのパターンを包み込みます。用語は固まりました。
インベストメント鋳造プロセスの仕組み
-
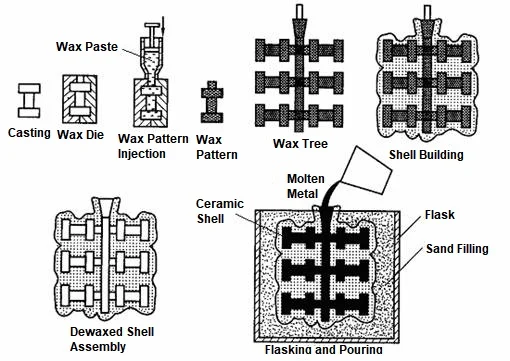
ワックスパターンを作成する
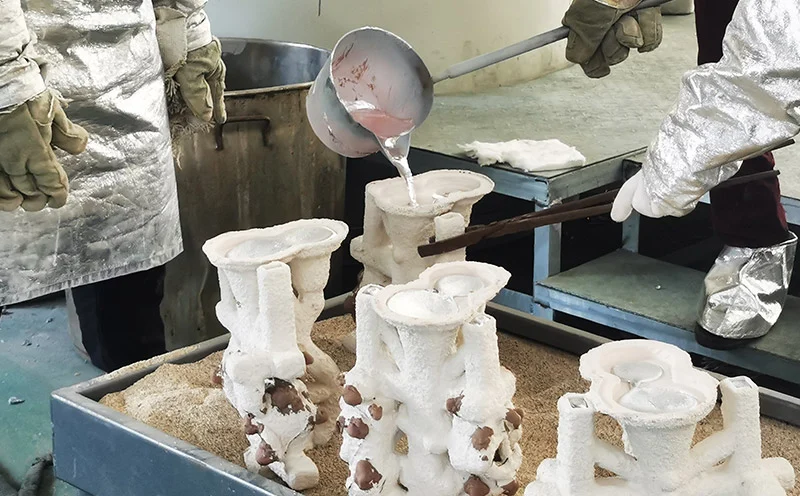
金属型が機械加工された後、そこにワックスが流し込まれます。これによりワックスパターンが作成されます。複数のワックスパターンが中央のワックススプルーに接続されます。全体の構造は木のような形をしています。この「木」の形状によって、1回の流し込みで製造できる部品の数が決まります。
-
セラミック製のシェルを作る
ワックス型をセラミックのスラリーに浸します。細かい砂(つまり石膏)を一層塗ります。各層が乾いたら、この工程を繰り返します。6~8層重ねると、ワックス型の周りに丈夫なセラミックの殻が形成されます。
-
ワックスを取り除く
シェルをオーブンに入れる。ワックスが溶けて蒸発し、空洞が残る。この空洞は部品の形状と完全に一致する。
-
溶けた金属を注ぐ
溶融金属を加熱したセラミック型に流し込む。使用可能な材料は多岐にわたり、ステンレス鋼、炭素鋼、アルミニウム合金、チタン合金、ニッケル基超合金、コバルト合金、青銅、真鍮などが挙げられる。各材料にはそれぞれ固有の鋳造条件がある。
-
冷まして殻を割る
金属が固まる。セラミック製の外殻が剥がれる。空気圧ハンマーや振動装置がその作業を行う。木が切り倒される。個々の鋳造品が分離する。
-
パートを終了する
ゲートとスプルーを取り外します。必要に応じて熱処理を行います。鋳造だけでは実現できない形状を作成するために、部品を機械加工します。研磨することで表面仕上げが向上します。部品を検査して寸法と完全性を確認します。これで精密鋳造は完了し、次の工程に進む準備が整いました。
インベストメント鋳造の主な利点
高付加価値部品の製造には、他の加工方法では実現できないレベルの精度が得られるため、精密鋳造が選ばれています。その利点は多岐にわたり、それぞれがコスト、品質、納期に影響を与えます。
1. 優れた寸法精度
ニアネットシェイプ製造とは、部品を最終寸法に近い寸法で製造することを意味します。これにより、機械加工の必要性が減り、製品の一貫性が向上し、より精度の高い組み立てが可能になります。これは、タービンブレードや外科手術器具など、厳しい公差が求められる部品にとって直接的なメリットとなります。
2 優れた 表面仕上げ
セラミック型やワックス型は表面が滑らかなため、最終的な金属部品の表面も滑らかになります。研削や研磨の工程を最小限に抑えることで、より美しい外観が得られます。さらに、表面欠陥が最小限に抑えられるため、疲労性能も向上します。
3. 複雑な形状を作成する能力
インベストメント鋳造は、機械加工では実現できない形状を作り出すことができます。肉厚は1ミリメートルまで薄くすることが可能です。内部冷却チャネルを形成できます。従来であれば5軸加工が必要だった複雑な曲線形状も実現できます。特殊な切削工具が必要だったアンダーカット形状も加工できます。
複雑な設計でも、複数の工程を1つのステップに統合できるため、製造コストを削減できます。従来は溶接、機械加工、組み立てが必要だった部品も、今では一体成形で製造することが可能です。
4. 幅広い種類の鋳造可能な金属
| 鉄金属 | 炭素鋼、ステンレス鋼、工具鋼 |
| 非鉄 | アルミニウム、真鍮、青銅 |
| 高性能合金 | チタン、ニッケル超合金、コバルト合金 |
この製法は、ほぼあらゆる鋳造可能な合金に対応できる。このような柔軟性は、精密製造においては非常に稀である。
5. 優れた再現性
ワックスパターンは均一です。セラミックシェル製造工程は厳密に管理されています。品質検査は厳格です。数千個、数百万個の部品を生産しても、寸法は一定に保たれます。厳しい公差での大量生産が可能です。
6. 機械加工要件の削減
鋳造品はニアネットシェイプであるため、機械加工コストが削減されます。除去する材料が少なくなるため、生産速度が向上します。工具の摩耗も軽減されます。人件費も削減されます。ギアブランク、バルブ本体、構造継手など、仕上げ加工のみで済む部品も一般的です。
7. 材料利用効率の向上
ニアネットシェイプ製造は、スクラップの削減につながります。棒材からの機械加工では材料の80%が除去されますが、精密鋳造ではゲートとスプルーの除去だけで済みます。チタンやニッケル基超合金などの高価な合金の場合、コスト削減効果は顕著です。金属廃棄物が減ることで、持続可能性も向上します。
8. 設計の自由度の向上
複雑な設計が成功裏に実現されました。必要な箇所のみに材料を使用することで軽量化が達成されました。部品の一体化により、溶接による組み立てが不要になりました。部品は複数の部品から組み立てるのではなく、一体成形されるため、製品性能が向上しました。精密鋳造がもたらす設計の自由度の高さが、その最大の利点です。
インベストメント鋳造の限界
あらゆる製造プロセスにはトレードオフが伴う。精密鋳造も例外ではない。その利点は確かに存在するが、同時に限界も存在する。これらの限界を無視すると、部品設計の不備や予期せぬコスト増につながる可能性がある。
1. ツールコストの上昇
ワックス射出成形用金型は加工コストが高い。金型製作には高い精度と時間が必要であり、初期投資額も相当な額になる。コスト回収には十分な生産量が必要となる。少量生産の場合、部品1個あたりの金型コストが高額になりすぎる可能性がある。
2. 生産サイクルの長期化
各工程で時間がかかる。金型製作には数日かかり、各層は塗布の合間に乾燥させる必要があり、脱ロウには数時間、金型の焼成には精密な加熱曲線が求められる。その後、鋳造と仕上げが行われる。精密鋳造ではわずか数秒で部品を製造できるが、ロストワックス鋳造では数日から数週間かかる。リードタイムははるかに長くなる。
3.サイズ制限
ワックス型は壊れやすい。大きな型は自重で変形してしまう。セラミック製のシェルは重くなり、取り扱いが困難になる。大きな鋳造品は実用的ではない。実用的なサイズの限界は直径約300mm程度である。これより大きな部品は砂型鋳造などの他の方法が必要となる。
4.ワックスパターンの脆さ
ワックスは曲がり、割れ、温度変化によって変形します。保管には温度管理された環境が必要です。輸送には丁寧な梱包が求められます。取り扱いには十分な注意が必要です。ワックスパターンが損傷すると、鋳造品に欠陥が生じます。
5. セラミックシェルの過敏症
シェル割れは加熱または冷却中に発生します。水分はセラミック結合に影響を与えます。熱衝撃は剥離を引き起こします。金型の品質は、作業者の技能と環境管理に依存します。シェルの欠陥は金属部品に直接伝わります。
6.単純な部品のコストが高い
単純な形状であれば、精密鋳造は過剰です。砂型鋳造の方が安価です。棒材からの機械加工の方が速いです。鍛造の方が強度のある部品が作れます。大量生産の場合はプレス加工の方が経済的です。より簡単な方法で製造できる部品には、精密鋳造は経済的ではありません。
7. 生産速度の低下
複数の工程が必要であり、手作業も伴う。シェル成形は完全自動化されていない。生産計画は複雑である。ダイカストでは1日に数千個の部品が生産されるが、インベストメント鋳造ではせいぜい数百個しか生産されない。生産量に関する要求は現実的なものでなければならない。
8.鋳造における潜在的な欠陥
ガス気孔は、凝固中に溶解ガスが放出されることで発生します。収縮は、厚肉部に空隙を生じさせます。コールドシャットは、金属の流れが溶融しない場合に発生します。ミスランは、金属の流れが不十分な場合に発生します。セラミック介在物は、貝殻の破片に由来します。ホットティアは、凝固収縮中に発生します。
欠陥には必ず原因があり、原因には必ず予防策があります。適切な工程管理によって欠陥は減少しますが、精密鋳造は欠陥のない製造方法ではありません。この工程では、あらゆる段階で熟練した技術、規律、そして品質管理が求められます。
インベストメント鋳造 他の鋳造プロセスとの比較
インベストメント鋳造対 砂型鋳造
| 因子 | インベストメント鋳造 | 砂型鋳造 |
| 精度 | タイト(標準±0.1mm) | 緩め(標準±1.0mm) |
| 表面仕上げ | 平滑(3.2 µm Ra) | 粗面(12.5 µm Ra) |
| 費用 | 少量生産では部品当たりのコストが高く、大量生産ではコストが低くなる。 | 部品あたりのコストが低い。大型部品に適している。 |
| パーツサイズ | 制限あり(最大約300mm) | 無制限(メートル単位の部品) |
| 複雑 | 高い(壁が薄く、内部通路がある) | 低から中 |
精密鋳造は精度と仕上がりの良さで優れている。砂型鋳造はサイズと初期コストの良さで優れている。どちらを選ぶかは部品の要件によって決まる。
インベストメント鋳造対 ダイカスト
| 因子 | インベストメント鋳造 | ダイカスト |
| 生産速度 | 遅い(1バッチあたり数日) | 速い(1ショットあたりの秒数) |
| ツーリング | ワックス型、セラミックシェル | 硬鋼製の金型 |
| 材料 | 幅広い種類(鉄系、非鉄系、高温合金) | 非鉄金属(アルミニウム、亜鉛、マグネシウム)に限定される |
| 精度 | すごく高い | ハイ |
| 用途 | 重要部品、少量~中量 | 大量生産される消費者向け部品 |
ダイカストはより高速です。インベストメント鋳造は、より多くの材料とより複雑な形状に対応できます。どちらを選ぶかは、生産量と材料の要件によって異なります。
インベストメント鋳造 vs 機械加工
| 因子 | インベストメント鋳造 | 機械加工 |
| 材料の無駄 | 低(ニアネットシェイプ) | 高(チップ世代) |
| 複雑 | 高い(内部構造が鋳造されている) | 制限あり(ツールへのアクセス制限) |
| 費用 | 高音量では低下 | 低音量では低下 |
| 精度 | 良いが、仕上げ加工が必要になるかもしれない | 素晴らしい |
| 生産量 | 量産に適しています | 試作品や少量生産に適しています |
インベストメント鋳造は材料を効率的に使用します。機械加工は既に費用が支払われた材料を除去するものです。高価な合金の場合、鋳造は大幅なコスト削減につながります。一方、公差が厳しい単純な部品の場合は、機械加工の方が適しています。この2つのプロセスは競合するものではなく、相互補完的な関係にあります。多くのインベストメント鋳造品は、重要な寸法を実現するために仕上げ機械加工を受けます。両者を組み合わせることで、それぞれの長所を最大限に活かすことができます。
インベストメント鋳造の恩恵を受ける産業
インベストメント鋳造は、精度、材料の完全性、複雑な形状に対する厳しい要求が求められる業界に適しています。各業界には、このプロセスを選択する独自の理由があります。
航空宇宙
ターボチャージャーブレード、機体構造部品、燃料系統部品。これらの部品は、極端な温度と周期的な負荷に耐えなければなりません。精密鋳造により、機械加工では実現できない内部冷却チャネルや薄肉構造の製造が可能になります。ニッケル基超合金とチタンが標準材料です。破損は一切許容されません。
自動車
ターボチャージャーのホイール、排気マニホールド、燃料噴射部品など。軽量化と耐熱性が選択の決め手となる。精密鋳造は、最小限の機械加工でほぼ最終形状を実現できる。生産量は中規模から大規模。特定の用途においては、鍛造やダイカストと競合する。
医療
外科手術器具、整形外科用インプラント、歯科補綴物。生体適合性と耐腐食性は必須条件です。ステンレス鋼、コバルトクロム合金、チタンは、厳密な公差で鋳造されます。細菌の付着を防ぐため、表面仕上げは滑らかでなければなりません。精密鋳造は、過剰な後処理を必要とせずにこれらの要件を満たします。
石油業界
バルブ本体、ポンプハウジング、ダウンホールツール部品。これらの部品は、高圧、腐食性流体、および摩耗環境にさらされます。そのため、材料の選定は非常に重要です。二相ステンレス鋼やニッケル合金が一般的に使用されます。精密鋳造は、これらの部品に必要な複雑な内部流路を製造します。

産業機器
ギアブランク、レバーアーム、ブラケットアセンブリ、農業機械、建設機械。部品統合は大きな利点です。複数の部品が一体成形されます。組み立てが簡素化され、重量が軽減され、信頼性が向上します。
船舶
プロペラ、ポンプインペラ、海水システム部品。海水に対する耐食性は不可欠です。青銅、アルミニウム青銅、二相ステンレス鋼を鋳造して成形します。精密鋳造により滑らかな表面仕上げが得られ、抵抗を低減し効率を向上させます。
食品加工
バルブ、継手、ポンプ部品。衛生設計には、滑らかな表面と耐腐食性が求められます。ステンレス鋼は最適な材料です。精密鋳造により、細菌が潜む隙間や鋭利な角のない部品が製造されます。表面仕上げは、追加の研磨なしでFDAの要件を満たします。
防衛
銃器部品、航空宇宙部品、車両部品。軍事規格では高い信頼性が求められ、材料の完全性が極めて重要です。精密鋳造は、防衛プログラムに必要な再現性と品質管理を実現します。
発電
タービンブレード、ガスタービン部品、蒸気タービン部品。高温合金が必要とされる。精密鋳造によって、効率向上を可能にする翼型形状や内部冷却構造が製造される。このプロセスは現代の発電に不可欠である。
インベストメント鋳造を選択する主な理由は、業界によって異なります。航空宇宙分野では複雑な冷却チャネルが求められ、医療分野では生体適合性と表面仕上げが求められ、自動車業界では軽量化が求められ、石油・ガス業界では耐腐食性が求められます。これらの業界に共通しているのは、このプロセスが提供する性能が他のプロセスでは比類のないものであるということです。
インベストメント鋳造はどのような場合に選択すべきでしょうか?
インベストメント鋳造を採用するかどうかは、いくつかの実務的な考慮事項に大きく左右されます。これらの質問のほとんどに「はい」と答えられるのであれば、このプロセスは非常に適していると言えるでしょう。
複雑な形状
部品の形状は、機械加工では実現が難しい、あるいは不可能ですか?内部に通路があったり、薄肉構造だったり、複雑な曲線があったりしますか?他の鋳造方法と比べて、精密鋳造はこれらの特徴に対応するのに最適です。
精度要件
部品には厳密な寸法精度が求められますか?表面仕上げは機能または外観にとって重要ですか?このプロセスではニアネットシェイプ鋳造品が得られるため、二次加工を削減または排除できます。
高価な材料
その部品にはチタン、ニッケル基超合金、あるいはその他の高価な合金が使用されていますか?精密鋳造は材料の無駄を最小限に抑えます。切削屑が発生しないため、スクラップも削減されます。その結果得られるコスト削減効果は、金型費用を相殺するのに十分です。
中~高生産量
年間数百個、あるいは数千個の部品を生産していますか?金型費用は生産ロット全体に分散されます。部品1個あたりのコストが下がれば下がるほど、このプロセスは費用対効果の高いものになります。
組み立て手順の削減
複数の部品を単一の鋳造品に組み込むことは可能でしょうか?精密鋳造は溶接による組み立てを不要にし、締結具も不要にするため、組み立て時間の短縮と信頼性の向上につながります。
高品質な表面仕上げ
部品が適切に機能するため、または規制基準を満たすために、滑らかな表面が必要ですか?セラミック製のハウジングは、微細なディテールと滑らかな表面を実現できるため、研磨や研削の必要性を最小限に抑えることができます。
インベストメント鋳造が最適な選択肢ではないのはどのような場合か?
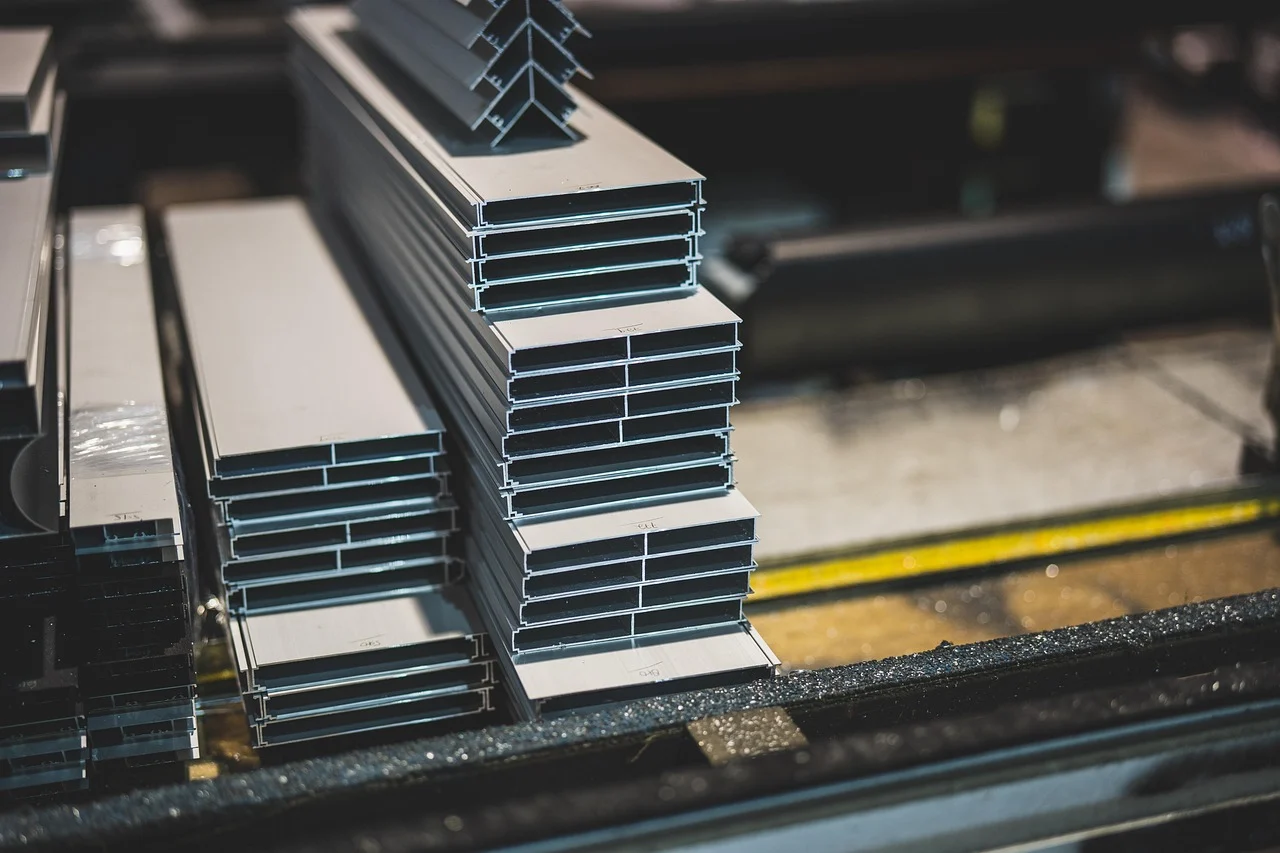
この方法はあらゆる状況に適しているわけではありません。場合によっては、別の方法が必要となることもあります。
特大パーツ
直径または長さが300ミリメートルを超える部品は、このプロセスには適していません。ワックスパターンが変形し、セラミックシェルが分厚く脆くなってしまうためです。砂型鋳造は、より低コストで大型部品を製造できます。
少量生産とシンプルな部品
単純なブラケットや平板であれば、精密鋳造は不要です。棒材からの機械加工の方が速く、砂型鋳造の方が安価です。鍛造の方が優れた機械的特性が得られます。少量生産の場合、精密鋳造に伴う金型費用を回収することはできません。
超大規模生産
ダイカストは数秒で部品を製造できるのに対し、精密鋳造は数分から数時間かかる。年間生産量が100,000万個を超える場合は、ダイカストまたはプレス加工の方が経済的である。サイクルタイムの差が決定的な要因となる。
鍛造または機械加工に適した部品
高強度構造部品は通常、鍛造によって製造されます。鍛造部品は優れた結晶構造と長い疲労寿命を提供します。単純な円筒形または角柱形の部品は、機械加工によって製造する方がコスト効率が高くなります。ロストワックス鋳造は、すべての用途に最適なプロセスではありません。
このプロセスは専門性が高く、特定の分野で優れた性能を発揮します。用途がこの範囲外の場合は、他の方法の方が適しています。プロセスは、部品の特性に基づいて選択されるべきであり、その逆ではありません。
なぜNOBLEをインベストメント鋳造に選ぶのか 精密製造?
適切なプロセスは重要です。そして、適切なパートナーも同様に重要です。NOBLEは単なる製造業者ではありません。コンセプトから完成品まで、エンジニアリングと生産ソリューションを提供します。
包括的な製造サービス
NOBLEは金属およびプラスチック加工を専門としています。幅広い能力と多様な業界に対応し、試作品1点から大量生産まで、エンジニアリングチームと生産チームがプロジェクトのあらゆる段階でお客様と緊密に連携します。
設計から組み立てまで
製造は物語の一部に過ぎません。NOBLEはエンドツーエンドのソリューションを提供します。私たちは設計の初期段階からお客様と協力し、技術的な推奨事項によって製造性を向上させ、生産コストを削減し、製品性能を高めます。
当社の統合ワークフローは以下の内容を網羅しています。
このワンストップ方式により、開発プロセスが効率化されます。プロセス全体を通して一貫した品質が維持され、引き継ぎの際の混乱や責任のなすりつけ合いもありません。
信頼できる品質
品質はあらゆるプロジェクトの基盤です。NOBLEは国際的に認められた品質管理システムに基づいて事業を運営しています。
当社の認定には次のものが含まれます。
- ISO 9001:2015 - 品質管理システム
- ISO 13485:2016 -医療機器の品質管理システム
これらの認証は、幅広い業界における品質、プロセス管理、トレーサビリティ、顧客満足度に対する当社の取り組みを示すものです。
FAQ
インベストメント鋳造の主な利点は何ですか?
高い寸法精度、優れた表面仕上げ、複雑な形状の製造能力、幅広い材料選択、そして最小限の材料廃棄物。
インベストメント鋳造のデメリットは何ですか?
金型コストが高い、リードタイムが長い、サイズに制限がある、ダイカストに比べて生産速度が遅い。
インベストメント鋳造はなぜ高価なのか?
ワックスパターンの製作とセラミックシェルの成形は、手間と時間がかかる作業です。この工程には複数の段階と熟練した作業員が必要となるため、少量生産では部品単価が高くなります。
インベストメント鋳造にはどのような金属が使用できますか?
炭素鋼、ステンレス鋼、工具鋼、アルミニウム合金、真鍮、青銅、チタン合金、ニッケル基超合金、コバルト基合金。
インベストメント鋳造は大量生産に適していますか?
はい、金型費用が大量生産で償却される中規模から大規模生産の場合はそうです。極めて大規模な生産の場合は、ダイカストの方が速く、安価になる可能性があります。
インベストメント鋳造の精度はどのくらいですか?
一般的な公差は、部品のサイズと形状によって異なりますが、±0.1mm~±0.2mmです。工程管理を徹底することで、より厳しい公差を維持できる場合もあります。
どのような業界で一般的に精密鋳造が用いられていますか?
航空宇宙、自動車、医療、石油・ガス、産業機器、船舶、食品加工、防衛、発電。
インベストメント鋳造と砂型鋳造の違いは何ですか?
インベストメント鋳造は、より厳しい公差、より滑らかな表面仕上げ、そして複雑な内部形状の成形を可能にします。砂型鋳造は、より大きな部品を扱い、金型コストは低いものの、表面が粗く、公差も緩くなります。
インベストメント鋳造で薄肉部品を製造することは可能ですか?
はい。壁厚は1mmまで対応可能です。セラミックシェルとワックスパターンを用いたプロセスにより、歪みのない薄肉構造を実現できます。







