
イントロダクション
ラピッドプロトタイピングや少量生産というと、どのような製造プロセスが思い浮かぶでしょうか?実際には、どんなプロセスでも使用可能です。結局はコストと時間の問題になります。どの選択肢が費用対効果が高く、より迅速でしょうか?
この記事では、迅速なプロトタイピングと少量生産に最適な2つのプロセス、真空鋳造と3Dプリンティングについて解説します。
この解説では、設計チームに以下の内容を学ぶ機会を提供します。各手法のコスト構造、理論上の主張ではなく実際のスピード、材料の選択肢とその限界。さらに、形状の自由度と再現性の忠実度についても理解を深めます。そして最も重要なのは、あるプロセスが他のプロセスよりも明らかに優れている生産量の閾値を把握することです。マーケティング的な誇張表現は一切ありません。製品を出荷する必要のある人々のための、実践的なガイダンスのみを提供します。
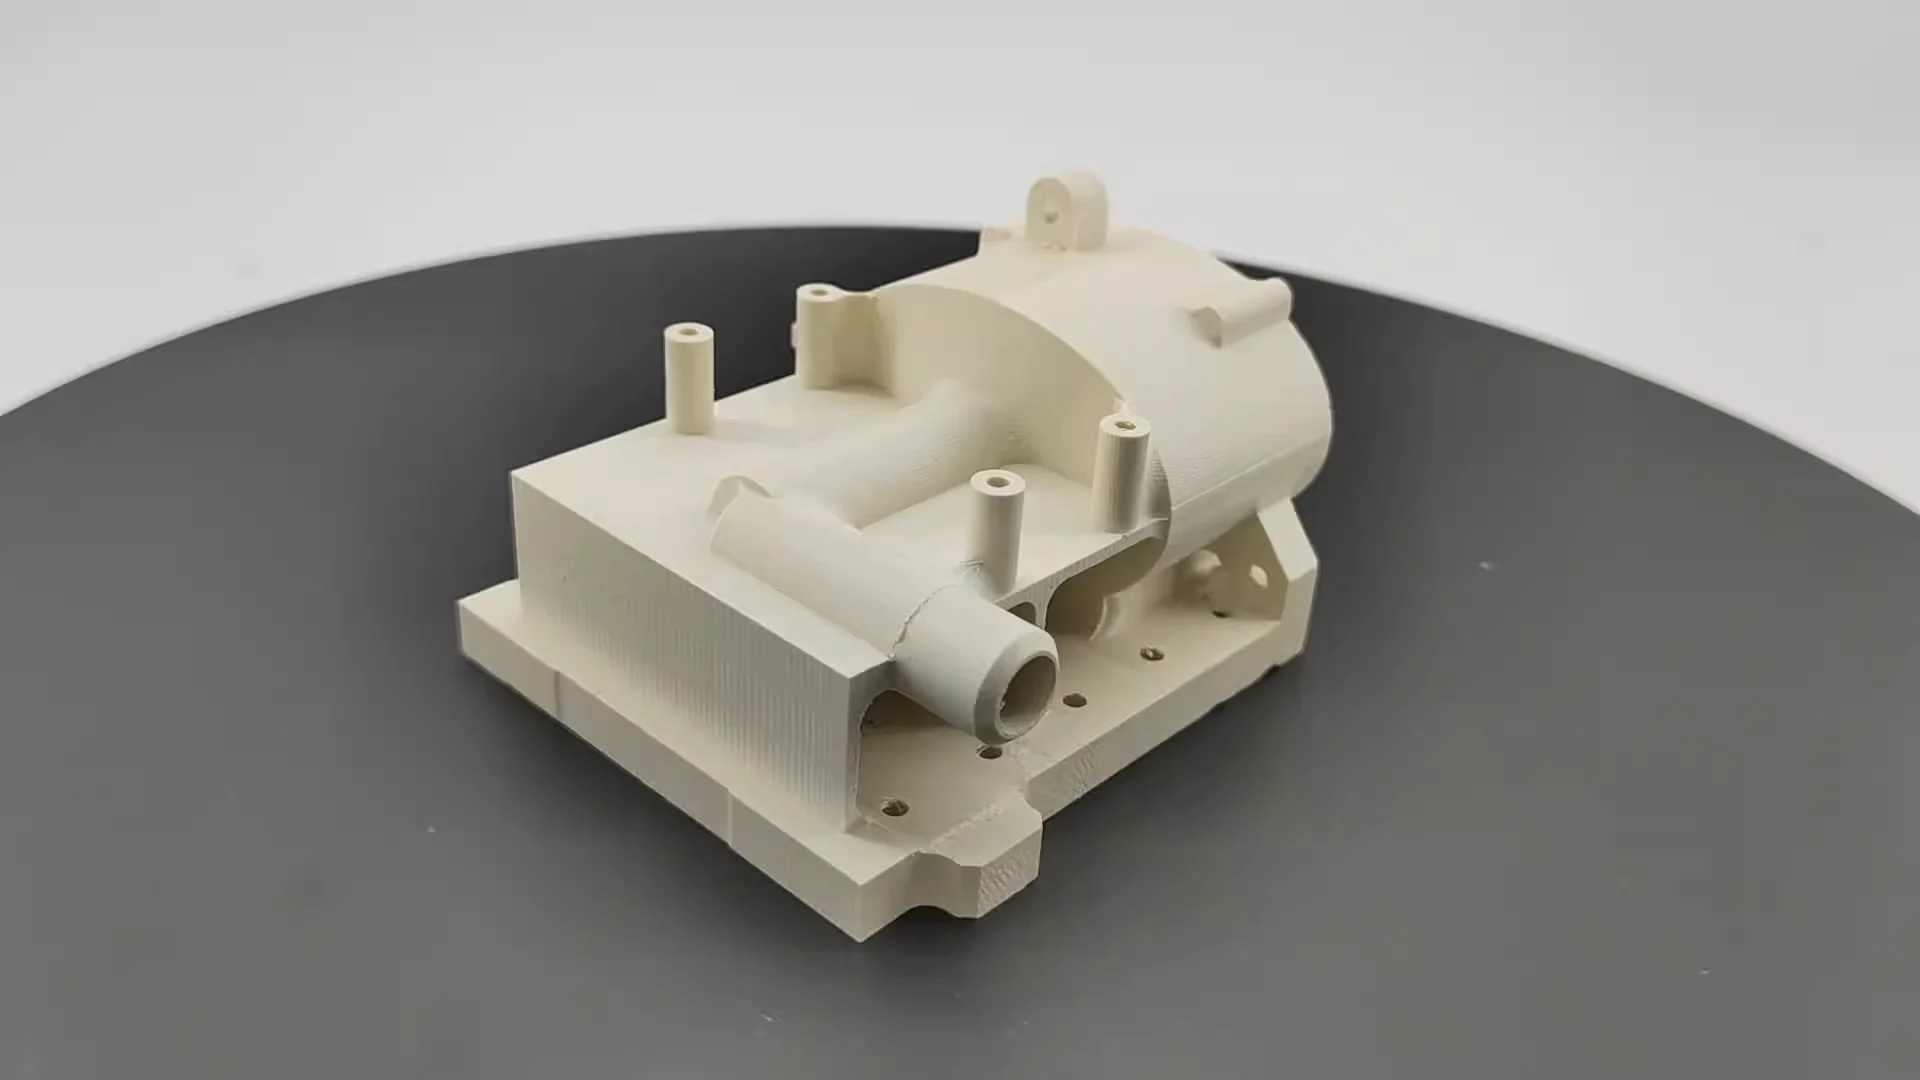
真空鋳造とは何ですか?
真空鋳造について簡単に見ていきましょう。このプロセスは主に3つのステップから構成されています。
まず、エンジニアは通常3Dプリンティングまたは金属加工を用いてマスターモールドを作成します(このプロセスについては別の記事で詳しく説明します)。次に、このマスターモールドを容器内に吊り下げ、その周囲に液状シリコーンゴムを流し込みます。続いて、真空チャンバーを使用して気泡をすべて除去します。
シリコーンが硬化したら、シリコーンブロックを切り開き、マスターモールドを取り除きます。残るのは、部品の形状に正確に一致する、精緻なディテールを備えた柔軟な空洞です。
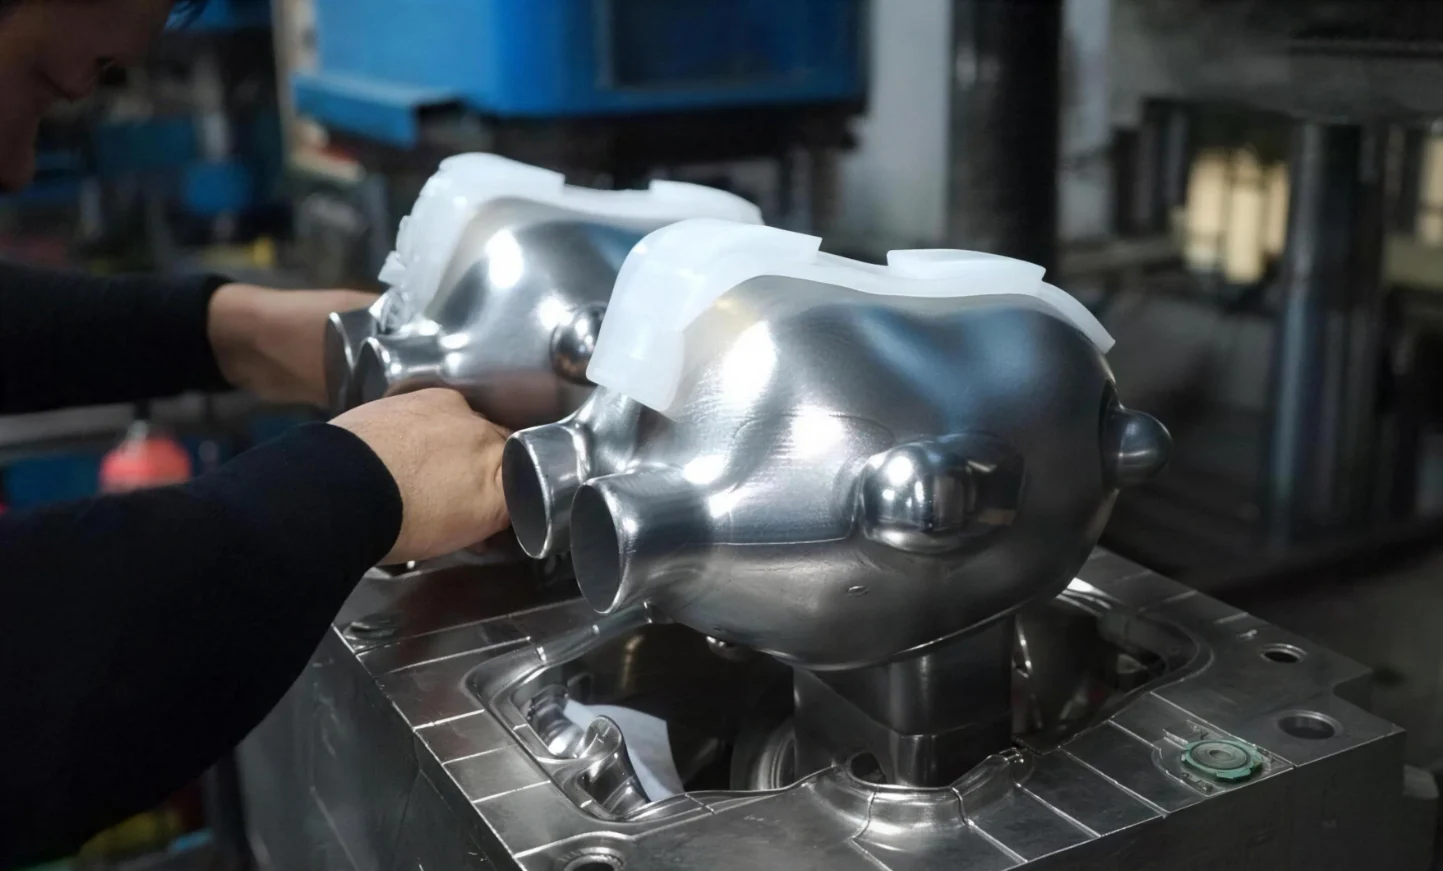
次に、実際の成形作業が始まります。作業員はポリウレタン樹脂を混合し、シリコン型に流し込みます。その後、真空システムを再び作動させます。残留空気がないため、空隙や表面のピンホールは発生しません。樹脂は低温で硬化します。30分から2時間後、型を取り外します。これで丈夫なプラスチック部品が完成です。
異なる樹脂を用いることで、様々な材料の特性を再現できる。
- ABS樹脂に類似した樹脂は、高い剛性と耐衝撃性を実現するために使用される。
- ポリプロピレンに類似した樹脂は、耐薬品性と柔軟性を備えている。
- ナイロンのような樹脂は、耐摩耗性と靭性を兼ね備えている。
- 一方、ゴム状の樹脂は、ソフトタッチのグリップやシーリングガスケットの製造に適している。
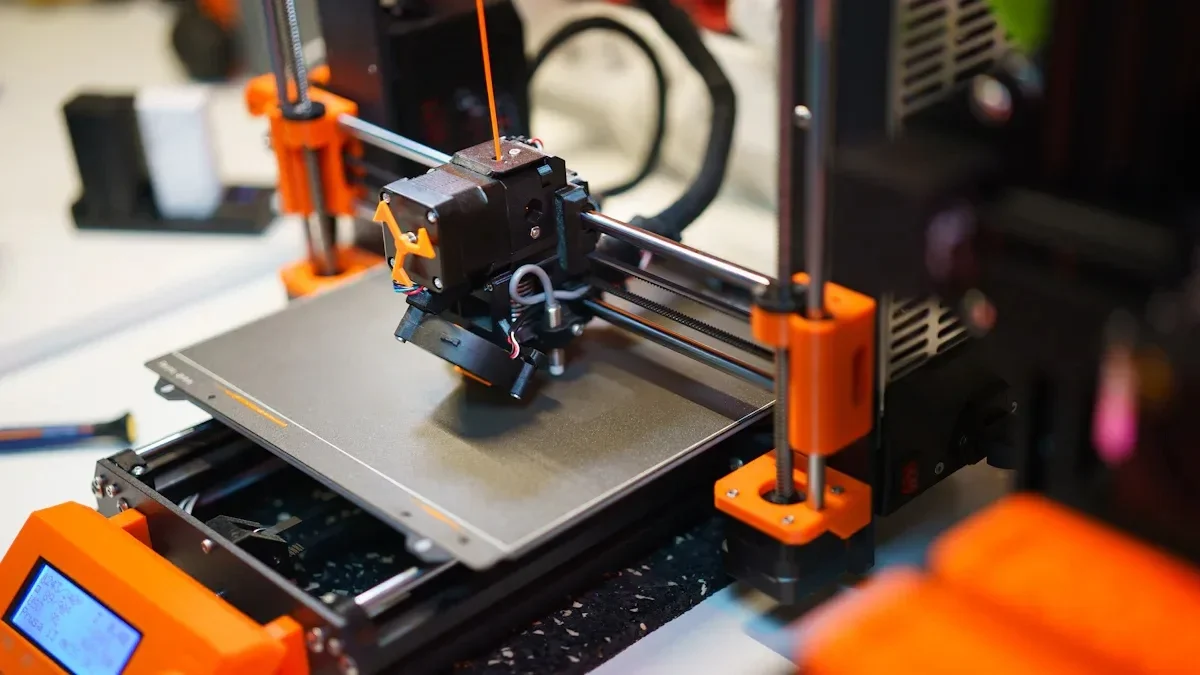
何が 3Dプリント?
次に、3Dプリンティングについて見ていきましょう。正式には「積層造形」と呼ばれます。材料を層状に積み重ねて部品を完成させます。金型も工具も必要ありません。必要なのはデジタルファイルと機械だけです。
問題の種類によって、必要なプリンターは異なります。製造現場では、主に3つの一般的な技術が使われています。
- SLAはステレオリソグラフィーの略です。レーザーで液体樹脂を硬化させて固体プラスチックを造形します。表面は滑らかで、細部まで鮮明に再現されます。視覚的なプロトタイプの作成や形状適合性の確認に用いられます。他の方法に比べて使用できる材料の種類は限られますが、品質は高いです。
- SLSはナイロン粉末を使用します。レーザー焼結プロセスによって、粒子を完全に溶融させることなく融合させます。サポート構造は不要です。出来上がった部品は強度と耐久性に優れています。エンジニアは、機能テストやアセンブリの作成にSLSを使用します。表面はわずかにざらざらとした質感ですが、機械的特性は良好です。
- FDMは最も一般的な造形方法です。熱可塑性フィラメントが溶融し、ノズルから押し出されます。その後、機械がプラスチックの各層を描画します。シンプルで、コストも安価です。ただし、複雑な部品の造形には時間がかかります。FDMは、初期のコンセプトモデルや、大きくて単純な形状の造形によく使用されます。積層痕が目立ちます。強度は異方性で、造形方向に沿って弱くなります。
真空鋳造と3Dプリンティングの直接比較
それでは、この2つの方法を比較してみましょう。その違いは歴然としています。プロセスと仕事を合わせる必要があるのは人であり、その逆ではありません。
| 因子 | 真空鋳造 | 3D印刷 |
| 最適な音量 | 10~100個の同一部品 | 1~20個のユニークなパーツ |
| 部品単価(少量生産の場合) | 低い(型抜き後) | 高(規模の経済性なし) |
| リードタイム | 1-2週 | 1〜3日 |
| 表面仕上げ | 素晴らしい(両面とも滑らか) | 様々です(SLA方式は良好、FDM方式は粗い)。 |
| 材料オプション | ABS樹脂、PP樹脂、PC樹脂、ナイロン、ゴム(ショアA硬度)をシミュレートします。 | 独自開発の樹脂または熱可塑性樹脂 |
| カラーオプション | 無制限(パントンカラーマッチング) | スプール/樹脂の色に限定されます |
| 内部形状 | 制限あり(アンダーカットは避ける必要がある) | 優れた(格子構造、チャネル構造) |
| 公差 | ±0.1~0.3mm | ±0.05~0.2mm |
| 工具費 | 500ドル~2,000ドル(シリコン型) | $0 |
表を見ると、明確な違いが分かります。中規模生産量の場合、部品単価、表面仕上げ、素材のリアルさ、カラーバリエーションの点で、真空鋳造が圧倒的に優れています。一方、3Dプリンティングは、単一部品のリードタイム、形状の自由度、初期金型費用がかからない点で優位性があります。両方の方法を理解している人は、情報に基づいた選択ができます。どちらか一方の方法しか知らない人は、無駄な出費をしてしまう可能性があります。
選択基準による詳細な比較
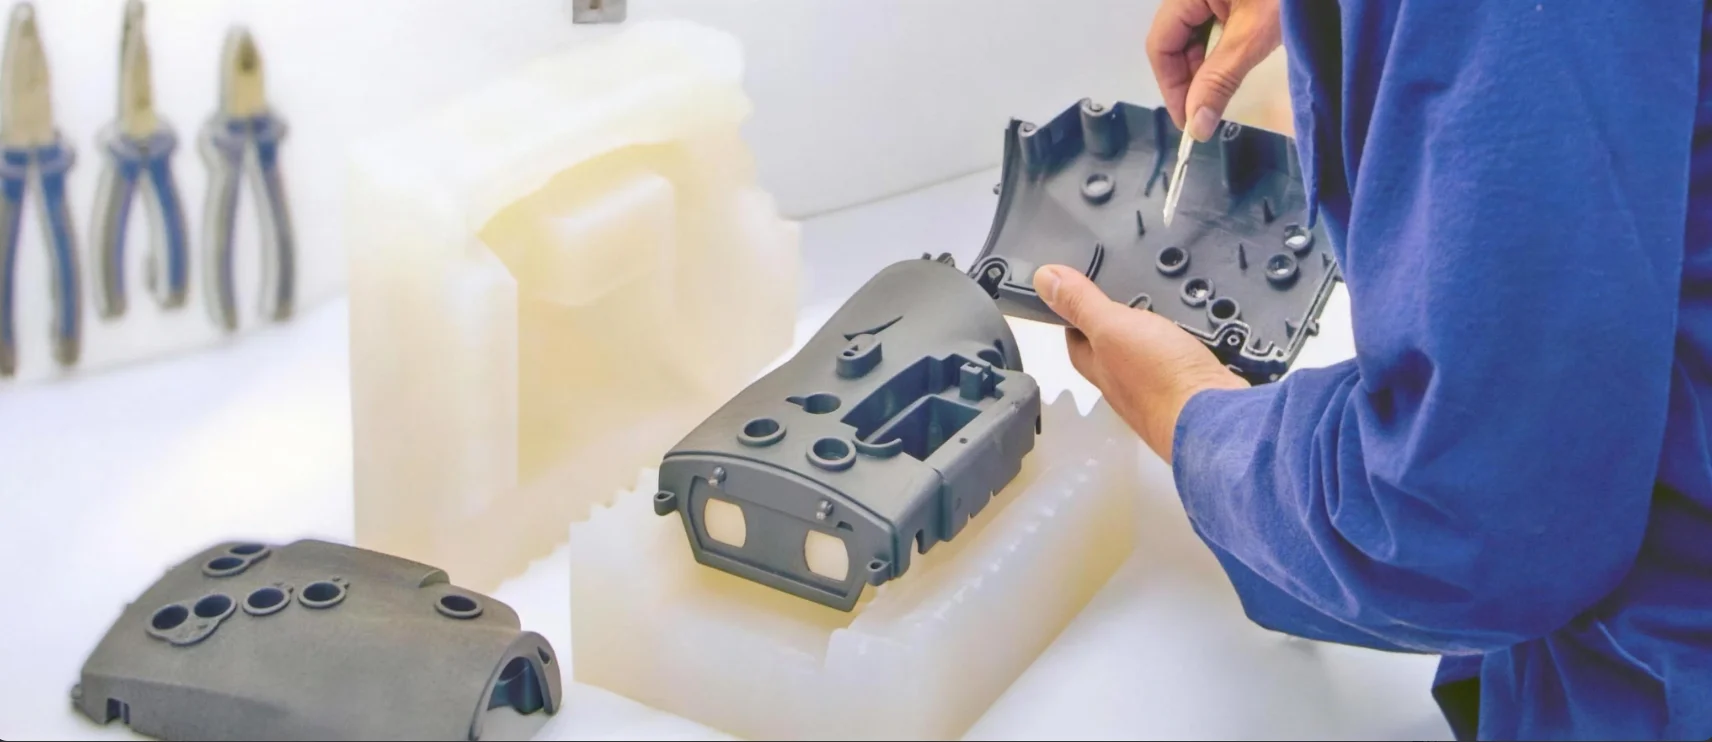
1. 量とコスト
1個から10個のユニークな部品を製造する場合、3Dプリンティングは最適な選択肢です。初期費用はゼロ。部品は数週間ではなく、数日で届きます。
20個から100個の同一部品を製造する場合、真空鋳造の方が有利です。金型費用は多数の部品で償却されるため、部品あたりのコストは3Dプリンティングよりも低くなります。損益分岐点は部品のサイズや複雑さによって異なりますが、基本的な傾向は変わりません。少量生産の場合は3Dプリンティングが有利で、大量生産の場合は鋳造が有利です。
2.スピード(リードタイム対生産時間)
人々は2つの異なる速度を混同しています。1つ目はリードタイム、2つ目はバッチを完了するのにかかる合計時間です。
3Dプリンティングが最初の勝負に勝利した。部品1個を24時間から72時間で完成させることができる。金型もセットアップも不要。印刷ボタンを押すだけ!
真空鋳造が2つ目の競争で勝利を収めた。シリコン型を作るのに3日かかる。その後、1回の鋳造には約1時間かかる。50個の部品を作る場合、型作りに約3日、鋳造に50時間かかる。合計で約5日だ。50個の部品を3Dプリントするには、プリント時間の50倍の時間がかかる。2時間のプリントに100時間かかる。これは4日以上連続稼働する必要がある。
3. 材料特性とシミュレーション
この差は大きい。
真空鋳造では、実際のエンジニアリングプラスチックを模倣したポリウレタン樹脂が使用されます。剛性と耐衝撃性にはABS樹脂に似た樹脂が用いられます。また、ヒンジ部や耐薬品性にはポリプロピレン樹脂に似た樹脂が使用されます。さらに、グリップ部やシール部には、ショアA硬度を持つゴム状の樹脂も使用されます。これらの部品は、量産部品と同様の特性を発揮します。
3Dプリンティングは、この点で不十分です。SLAフォトポリマーは脆く、紫外線に当たると数週間から数ヶ月で黄色に変色します。耐久消費財の機能テストには適していません。SLSナイロン粉末は強度がありますが、表面が粗く、摩擦や摩耗に影響します。FDM熱可塑性樹脂はABS、PLA、PETGなどの実際の材料で作られていますが、層間接着により弱点が生じます。部品は、材料本体ではなく、プリントラインに沿って破損する傾向があります。
材料シミュレーションが重要な場合、エンジニアは真空鋳造を選択します。ヒンジには実際の屈曲寿命が求められます。スナップフィットには一貫したたわみが求められます。落下試験には耐衝撃性が求められます。3Dプリント部品は誤解を招く結果を生み出す可能性があります。
4. 表面仕上げと美観
真空鋳造では、両面とも滑らかな仕上がりになります。シリコン型は原型を完璧に再現します。積層痕やサポート材の跡は一切ありません。部品は塗装、表面加工、または透明なままにすることも可能です。透明な鋳造品は曇りがなく、透明です。
3Dプリントの結果は様々です。SLA樹脂プリントは、サポート面が滑らかですが、裏面にはサポートの跡が残ります。FDMプリントは、すべての面に積層痕が目立ちます。後処理でこれらの問題の一部は修正できます。研磨、充填、下塗り、塗装。各工程で労力と時間がかかります。
投資家向けデモや市販可能なプロトタイプの場合、真空鋳造は標準的な手法です。粗雑な積層痕のある部品を潜在的な購入者に渡して資金提供を求めることはできません。部品は完成品に近い外観である必要があります。
5. 幾何学的複雑性とアンダーカット
この分野では3Dプリンティングが圧倒的に優れています。内部チャネルの作成は簡単です。格子構造も標準的です。粉末ベースのシステムでは、可動部品をその場でプリントできます。例えば、ハウジング内部のギアなどです。金型が不要なため、離型に関する制約もありません。
真空鋳造には限界がある。部品は2分割のシリコーン型から取り出す必要がある。アンダーカットの処理は難しい。深い穴には、側面からの引き抜きや溶解性コアが必要となる。
これは製造現場の経験則です。複雑な内部構造を持ち、折りたたみ式のコアや鋼製金型での複数の側面動作が必要となる設計の場合は、3Dプリンティングの方が適しています。しかし、成形可能な設計であれば、真空鋳造の方が大量生産において迅速かつ安価です。
6.柔軟性(1つの部品に複数の材料を使用可能)
真空鋳造ではオーバーモールディングが可能です。1つの金型で2種類の樹脂を成形できます。まず、硬質プラスチックのコアを成形します。次に、このコアの周りに柔らかいゴム製のグリップを成形します。この全工程は同じシリコン金型内で行われます。結合は化学的および機械的な両方の方法で行われます。組み立ては不要です。
3Dプリンティングは、この点で課題を抱えています。複数の材料を組み合わせた部品を製造するには、複数のプリントヘッドを備えた専用の機械が必要です。そうでなければ、フィラメント交換のためにプリンターを一時停止しなければなりません。異なる材料層間の接着力が弱いため、多材料3Dプリンティングは機能部品の製造にはほとんど使用されていません。
ハイブリッドワークフロー:両方の利点を兼ね備える
どちらか一方の方法を選んでそれに固執しなければならないというルールはありません。賢明なプロフェッショナルは両方を活用します。それぞれの長所を組み合わせ、短所を避けることで、どちらか一方の方法だけを用いるよりも優れた結果を生み出すのです。
人がどちらか一方の方法を選んでそれに固執しなければならないというルールはありません。賢明なプロフェッショナルは両方を活用します。それぞれの強みを組み合わせ、弱点を克服するのです。その結果は、どちらか一方の方法だけを用いる場合よりも優れています。
ハイブリッドワークフローが実際に製造現場でどのように機能するかを以下に示します。
- マスターパターンを3Dプリントします。この工程ではSLA方式が最も一般的です。高解像度で、表面は機械から取り出した直後から滑らかです。マスターパターンは欠陥が一切あってはならないため、欠陥があると金型に、そして最終的にはすべての鋳造部品にその欠陥が反映されます。
- マスターパターンを完成させます。印刷だけでは不十分です。表面を研磨し、下地処理を施し、塗装します。目標は、自動車用塗料グレードであるクラスAの表面を実現することです。積層痕、ピンホール、傷などは一切あってはなりません。この完成したマスターが、金型のテンプレートとなります。
- マスター型からシリコーン型を作成します。完成したマスター型を容器に吊り下げ、その周りに液状シリコーンを流し込みます。真空ポンプで気泡を取り除き、硬化後、型を切り開いてマスター型を取り出します。すると、完璧なネガティブキャビティが残ります。
- 50個以上の同一部品を鋳造します。ポリウレタン樹脂を真空下でシリコン型に流し込みます。部品は硬化し、脱型は数秒で完了します。型は次々と部品を生産し、それぞれの部品は前回と全く同じです。マスター型が既に完璧なので、追加の仕上げ作業は不要です。
エンジニアは、マスターモデルの作成において3Dプリンティングの幾何学的自由度を最大限に活用できます。複雑な形状、アンダーカット、有機的な曲線など、設計段階で金型の制約を受けることはありません。そして、最終部品の製造においては、真空鋳造による材料品質と生産速度のメリットを享受できます。リアルなエンジニアリング樹脂が使用可能です。

NOBLEを選ぼう: 精密CNC機械加工 生産用
NOBLEは、CNC加工と製造を専門とする総合製造工場です。迅速なプロトタイピングのための3Dプリンティング、少量生産のための真空鋳造、高精度な金属部品やプラスチック部品の製造のための高精度CNC加工など、お客様のプロジェクトに最適なプロセスを選択できるようサポートいたします。
私たちのコア機能
当社は、従来型の切削加工と高度なプラスチック加工を組み合わせることで、真に包括的なソリューションを提供します。
| 機能 | 材料 | 標準ボリューム | 以下のためにベスト |
| CNC加工 | 金属(アルミニウム、鋼鉄、チタン、真鍮)およびエンジニアリングプラスチック(ABS、POM、PEEK、ナイロン) | 1~1,000万個以上の部品 | 高精度な機能部品、最終用途向け生産設備、治具・固定具 |
| 真空鋳造 | ポリウレタン樹脂(ABS様、PP様、ゴム様、透明) | 10~100 部品 | ブリッジ生産、市場投入可能なプロトタイプ、ソフトタッチオーバーモールディング |
| 3D印刷 | SLA樹脂、SLSナイロン、FDM熱可塑性樹脂 | 1~20 部品 | 複雑な形状、設計検証、一点もののカスタムパーツ |
信頼できる品質認証
製造業において、認証は単なるバッジ以上の意味を持ちます。それは、再現可能で監査済みのプロセスへの取り組みを示すものです。当社は以下の認証を保持していることを誇りに思います。
ISO 9001:2015 (品質管理システム)
CNC加工、真空鋳造、3Dプリンティングを含む、当社の製造工程全体において認証を取得しています。これにより、部品の品質の一貫性、トレーサビリティの文書化、そしてすべての注文における継続的な改善が保証されます。
ISO 13485:2016(医療機器-品質マネジメント)
この認証は、医療、歯科、外科用途において不可欠です。これは、安全性、リスク管理、および清潔さに関する最も厳格な規制要件を満たす部品を製造する当社の能力を証明するものです。当社は、医療機器メーカー、診断機器メーカー、および外科用器具開発企業に対し、包括的な文書作成サポートを提供しています。
FAQ
真空鋳造は3Dプリントよりも安いですか?
コストは数量によって大きく異なります。1~5個の部品であれば、3Dプリンティングの方が安価です。金型費用もセットアップ費用も不要で、印刷ボタンを押すだけで済みます。20個以上の同一部品の場合は、真空鋳造の方が単価が低くなります。シリコン金型には初期費用がかかりますが、これは多くの部品に分散されます。損益分岐点は通常10~20個程度です。それ以下の場合は3Dプリンティング、それ以上の場合は真空鋳造が適しています。
真空鋳造は3Dプリンティングに取って代わることができるか?
いいえ、この質問をする人は両方のプロセスを誤解しています。これらは競合する代替手段ではなく、補完的なツールです。3Dプリンティングは、金型では製造できない反復作業や複雑な内部形状の処理に最適です。真空鋳造は、エンジニアリンググレードの材料を用いた少量生産に使用されます。一方のプロセスが他方のプロセスにフィードバックするものであり、どちらかが他方を置き換えるものではありません。
どちらが良いですか プロトタイピング真空鋳造か3Dプリンティングか?
寸法、組み立て、人間工学などを確認する形状・適合性プロトタイプの作成においては、3Dプリンティングの方が迅速かつ安価です。プリントされた部品は、数日間ではなく数時間で保管できます。
実際の材料特性が求められる、機能的で市場投入可能なプロトタイプには、真空鋳造が好ましい。
真空鋳造でいくつの部品を作ることができますか?
シリコーン型1つで通常20個から50個の良品を生産できます。表面仕上げは徐々に劣化し、50個を超えると不良品の発生リスクが著しく高まります。大量生産が必要な場合は、複数の型を作成します。
真空鋳造では使用できる材料で、3Dプリンティングでは使用できないものは何ですか?
リストは膨大です。20A(非常に柔らかい)から90A(タイヤのように硬い)までの真のショアAゴムが含まれます。また、衝撃と剛性の点で射出成形ABSのような挙動を示すABSのような樹脂もあります。リビングヒンジと耐薬品性のためのポリプロピレンのような樹脂もあります。透明性と耐熱性のためのポリカーボネートのような樹脂もあります。UL94 V-0を満たす難燃性グレードもあります。これらの材料はどれも標準的な3Dプリンティングシステムでは入手できません。SLAフォトポリマーは脆いです。SLSナイロンは表面が粗いです。FDM熱可塑性樹脂は層間接着が弱いです。生産を目的とした材料特性に関しては、少量生産では真空鋳造が比類のないものです。






