
POM射出成形は、ポリオキシメチレン部品の製造に使用されます。ポリオキシメチレンは丈夫なプラスチックです。このプロセスでは、まずプラスチックを溶融し、溶融したプラスチックを金型に押し込みます。プラスチックは金型内で冷却され、硬化します。2026年には、新しい技術によってこのプロセスが高速化され、精度も向上するでしょう。2026年のポリオキシメチレンの世界市場規模は約3.8億ドルになると予測されています。これは、多くの人々がこれらの先進的な部品を求めていることを示しています。
主要なポイント(要点)
- POM射出成形によって作られる部品は丈夫です。これらの部品は長持ちし、摩耗しにくく、形状をしっかりと維持します。
- 2026年には、新技術によってPOM射出成形がより高速化され、精度も向上するだろう。
- 射出成形にPOM樹脂を選ぶと、高い精度が得られます。また、コスト削減にもつながります。これは、POM樹脂が丈夫で加工性に優れているためです。
- 環境に優しい新しいPOM素材がより多く使用されるようになるでしょう。これにはバイオベースやリサイクル素材が含まれます。これは地球環境の保護に役立ちます。
- POM射出成形の最適な使用方法を知ることは重要です。それによって、より高品質な部品を製造できるだけでなく、製造工程における問題も軽減できます。
POM射出成形とは何ですか?
POM材料の特性
ポリオキシメチレンは、アセタールまたはデルリンとも呼ばれます。この素材は強度と靭性に優れ、容易に破損しません。また、長期間にわたって形状を維持します。POM射出成形を用いると、強度に優れた部品が得られます。これらの部品は過酷な使用にも耐えることができます。POMは摩耗しにくく、水や熱の中でも形状を保ちます。滑りやすい性質を持つため、可動部品にも適しています。
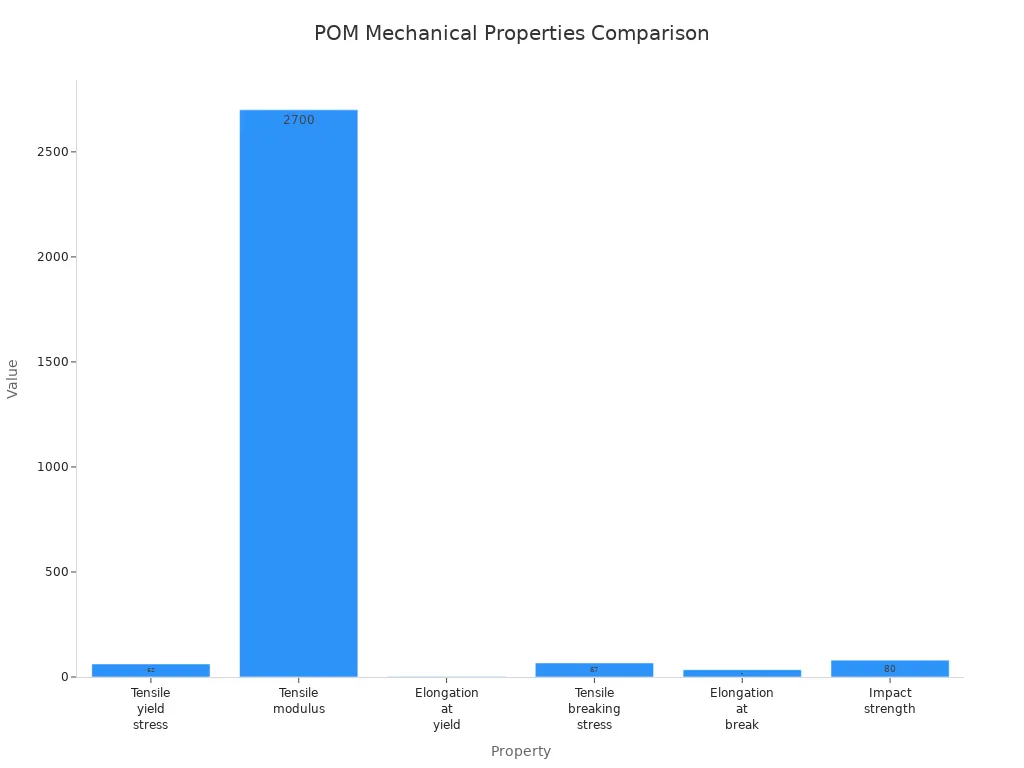
POMに関する重要な事実を示す表を以下に示します。
| プロパティ | 値 | 我が軍の部隊数 |
|---|---|---|
| 引張降伏応力 | 62 | メガパスカル |
| 引張係数 | 2700 | メガパスカル |
| 降伏点伸び | 2.5 | % |
| 引張破壊応力 | 67 | メガパスカル |
| 破断伸び | 35 | % |
| 衝撃強さ | 80 | kJの/ m2 |
POMは油、燃料、アルコールによって損傷を受けません。種類によっては、熱湯や強力な洗浄剤にも強いものもあります。POMは表面が滑らかで吸水性が低いため、部品のサイズや形状を正確に保つことができます。
ヒント:POM製の部品は長持ちします。何度も動かしたり、重さを支えたりしても壊れません。
射出成形にPOMを選ぶ理由
部品の精度が求められる場合、POM射出成形が最適です。POMは剛性が高く、形状を維持します。そのため、高い精度と強度が要求される部品に最適です。ナイロンのように湿気で膨張したり変形したりすることもありません。そのため、部品は強度を保ち、曲がることもありません。
POMは様々なものを作るのに使われます。
- 自動車部品
- 医療機器
- 産業機械
- 海洋機器
- 精密流体処理システム
POMは、何度も曲げても劣化したり破損したりしません。また、電気を遮断するため、一部の電線にも安全です。耐久性と性能に優れた部品をお求めなら、POM射出成形は最適な選択肢です。
POM射出成形プロセス
POM射出成形では、強度と精度に優れた部品を製造するための手順を踏む必要があります。各工程は、部品の品質管理に役立ちます。このプロセスでは、POMの特殊な特性を活用することで、部品が確実に理想的な仕上がりになるようにします。
材料の準備
まず、POM材料を準備します。ペレット中の水分は問題を引き起こす可能性があるため、これは重要です。ペレット中の水分含有量は0.2%未満に抑える必要があります。この工程を省略すると、部品に傷や弱点が生じる可能性があります。
材料を準備する方法は以下のとおりです。
- 乾燥させる POM ペレット。専用の乾燥機を使用して水分を除去してください。
- 乾燥したペレットを 射出成形機.
- ペレットをバレルの中で溶かして滑らかにする。
注意:作業を始める前に必ず水が入っていないか確認してください。水が多すぎると部品が損傷する可能性があります。
機械のセットアップと溶融温度
POM射出成形には、機械を適切な設定にする必要があります。溶融温度は非常に重要です。温度設定を誤ると、材料を損傷したり、不良品ができたりする可能性があります。
以下は、異なるPOMタイプの最適な融点を示す表です。
| POMタイプ | 最適溶融温度範囲(℃) |
|---|---|
| ホモポリマー | 190 – 230 |
| 共重合体 | 190 – 210 |
金型温度は80℃~120℃に設定してください。これにより、見た目が良く、強度のある成形品が得られます。電力消費を抑えたい場合は、金型温度を低く設定することもできますが、成形品の強度が損なわれないように注意してください。
ヒント:部品が厚い場合は、射出速度を変更してください。厚い部品は、金型に材料を均一に充填するために、より遅い速度で射出する必要があります。
成形サイクル
POM射出成形において、成形サイクルは最も重要な部分です。材料が金型内でどのように移動し、冷却され、成形されるかを制御する必要があります。サイクルの各段階によって、成形品の品質が大きく左右されます。
- 注射: 溶けた POM 高温の二分割金属金型に高圧で流し込むことで、部品を成形する。
- 梱包と保管型に材料を充填し、へこみや穴ができないように、材料に圧力をかけ続けます。
- 冷却成形品を冷まして固めます。金型の加熱時間と冷却時間によって、成形品の強度と外観が変化します。
- オープニング部品が十分に固まったら、型を開けます。
成形サイクルによって、部品の強度も変化します。金型温度を一定に保ち、適切な時間で成形すれば、より高品質で滑らかな仕上がりの部品が得られます。金型温度を低くすれば電力消費を抑えることができますが、部品の品質が損なわれていないか確認する必要があります。
部品の排出と仕上げ
部品が冷えたら、金型から取り出します。これを射出成形といいます。ピンを使って部品を押し出します。この工程で問題が発生する場合があります。
よくある問題とその解決方法をまとめた表を以下に示します。
| 欠陥の種類 | 詳細説明 | 原因と解決策 |
|---|---|---|
| ヒケとボイド | 冷却ムラによって表面に小さな凹みや傷が生じる。 | 保持圧力を上げて、冷却時間を長くし、ゲートの位置を調整してください。 |
| ゆがみ | 排出後の不均一な収縮によるねじれや曲がり。 | 冷却バランスを調整し、金型流動性チェックを実施してください。 |
| フラッシュ | 高圧によって金型の縁に沿って余分なプラスチックが付着している。 | 型締め力を確認し、金型表面を点検してください。 |
| ショートショット | 型に材料が完全に充填されていないため、部品が欠落しています。 | 射出設定を変更して金型に材料を充填してください。 |
成形後、余分なプラスチックを切り取ったり、表面を滑らかにしたりする必要がある場合があります。出荷前に各部品の状態を確認し、問題がないことを確認してください。
ヒント:問題が発生した場合は、機械と金型設計を確認してください。小さな変更を加えるだけで、より良い部品を作ることができます。
これらの手順に従えば、POM射出成形を上達させ、様々な用途に使える丈夫な部品を作ることができるようになります。
射出成形における他の材料と比較したPOM
射出成形用の材料を選ぶ際には、それぞれの材料の性能を把握することが重要です。POMは、その独自の特性の組み合わせで際立っています。ABS、ポリカーボネート、ナイロンといった他の一般的なプラスチックとの比較もご覧いただけます。
- POMは非常に硬く、光沢のある滑らかな仕上がりになります。滑りやすく丈夫なため、歯車や可動部品によく使用されています。
- ABS樹脂は剛性は低いものの、接着や塗装が容易です。おもちゃや電子機器の筐体などに使用されています。
- ポリカーボネートは丈夫で透明度が高い素材です。安全メガネのように、簡単に割れない部品が必要な場合に使用されます。
- ナイロンは柔軟性があり、吸水性があります。曲げる必要のある部品や、濡れた場所でサイズが変化する部品に適しています。
これらの資料を比較するのに役立つ表を以下に示します。
| プロパティ | POM | ABS | Polycarbonate | ナイロン |
|---|---|---|---|---|
| 硬度 | ハイ | 技法 | ハイ | 技法 |
| 仕上げ | 光沢のある | クリア | ||
| 吸水 | とても低い | ロー | ロー | ハイ |
| 耐薬品性 | グッド | 穏健派 | グッド | グッド |
| 接着の容易さ | 上級 | 初級 | 穏健派 | 穏健派 |
| 1ポンドあたりの価格(ドル) | 2.50-3.50 | 1.50-2.50 | 2.50-3.00 | 1.50-2.50 |
注:POMは優れた剛性を持ち、湿気や高温下でも形状を維持します。そのため、精密部品など、正確な嵌合が求められる用途に適しています。
コストと加工性についても考慮する必要があります。POM樹脂はナイロンよりも高価ですが、成形が速く、工具の摩耗が少ないため、結果的にコスト削減につながります。1,000ポンドの材料の場合、ナイロンの方が250~350ドル安く済むかもしれませんが、POMの方が加工コストを5~15%低く抑えることができます。ナイロンは仕上げ加工の手間が少ないため、単純な形状で大量生産される部品に適しています。
可動性、耐久性、そして形状維持性を兼ね備えた部品が必要な場合、POM射出成形は賢明な選択です。強度、滑らかさ、そして精度に優れた部品を、様々な用途で実現できます。
表面処理 POM射出成形
POM射出成形で部品を製造した後、表面処理を施したくなるかもしれません。適切な表面処理を行うことで、部品の見栄えが良くなり、耐久性も向上します。表面処理には様々な選択肢があり、それぞれに長所があります。
以下は、POM部品によく用いられる表面処理方法を一覧にした表です。
| 表面処理 | 詳細説明 | 公式サイト限定 |
|---|---|---|
| 機械加工仕上げ | 表面は滑らかだが、工具の跡が見える安価な選択肢。 | 節約にもなり、人目につかない物の内部部品の保管にも適しています。 |
| 研磨表面仕上げ | 表面を滑らかにし、表面粗さはRa 0.2μm~0.8μmの範囲になります。 | 部品の滑りを良くし、光沢を出します。 |
| ビーズブラスト | マットな仕上がりになり、小さなミスも目立たなくします。 | 持ちやすくなり、眩しさを軽減し、見た目も良くなります。 |
| XNUMX% UVカット・コーティング | 日光による部品へのダメージを防ぐ薄い層。 | 屋外部品のサイズを大きく変えることなく、寿命を延ばします。 |
| レーザーマーキング | 部品の色を変えることで、その部品に印を付ける。 | 部品を丈夫に保ち、名前や番号をはっきりと表示できます。 |
| 表面テクスチャリング | 特定の作業向けに特別なパターンを追加します。 | 部品の滑りにくくしたり、ブランド向けのクールなデザインを追加したりできます。 |
ヒント:部品の外観と必要な機能に基づいて、表面処理を選択してください。
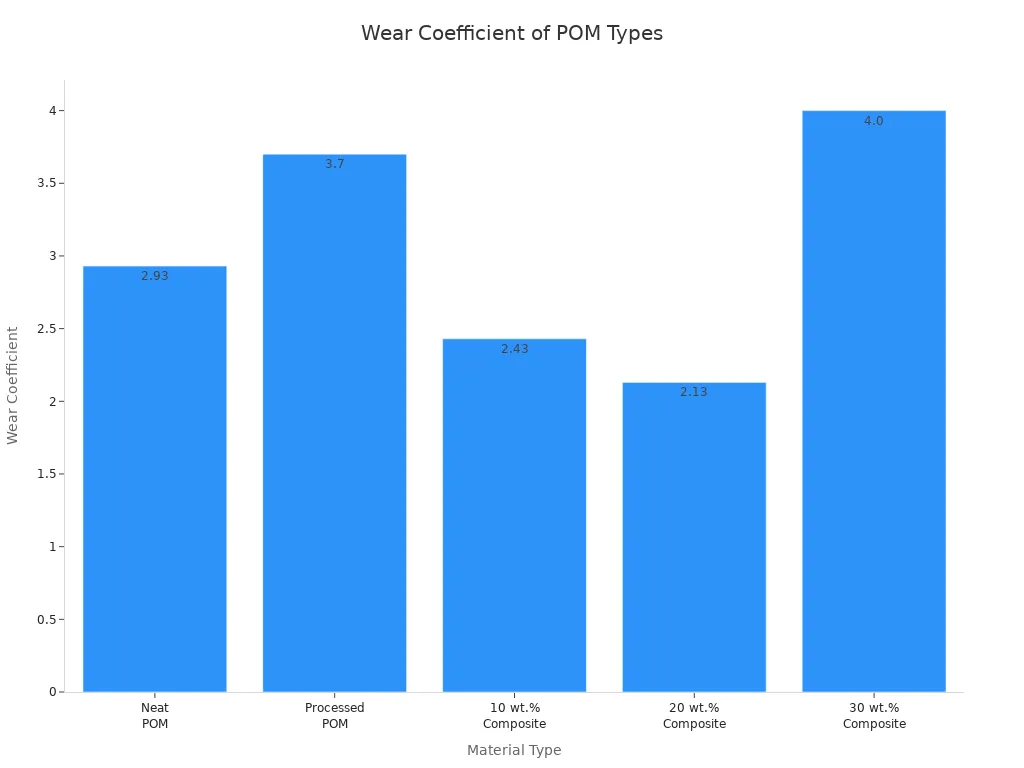
表面仕上げは、部品の外観を変えるだけでなく、部品の性能にも影響を与えます。滑らかな仕上げは摩擦を軽減し、部品の動きをスムーズにし、寿命を延ばします。一方、粗い仕上げは部品の保持力を高めたり、シールの性能を向上させたりするのに役立ちます。様々な表面処理によってPOMの摩耗速度がどのように変化するかは、以下の表をご覧ください。
表面仕上げは、密閉性を高め、錆を防ぎ、部品の寿命を延ばす効果もあることを覚えておいてください。屋外で使用する部品の場合は、UVコーティングを施すことで日光による劣化を防ぐことができます。部品にロゴや番号を入れたい場合は、レーザーマーキングを施すと、鮮明で消えにくい仕上がりになります。
表面処理を選ぶ際には、部品をどこでどのように使用するかを考慮してください。適切な選択をすることで、POM射出成形プロジェクトの成功につながります。
POM射出成形の利点と欠点
POM射出成形を選択すると、プロジェクトに多くのメリットがもたらされます。このプロセスにより、強度と精度に優れた部品を迅速に製造できます。主な利点は以下の表をご覧ください。
| 利点 | 詳細説明 |
|---|---|
| 高精度 | 正確で均一な寸法の製品をお届けします。 |
| コスト削減 | 生産速度が速いほど、時間と人件費が削減される。耐久性の高い部品は修理の頻度が少なくなる。 |
| 優れた耐久性 | POM製の部品は長持ちするので、頻繁に交換する必要はありません。 |
| フレキシブルなデザイン | 複雑な形状も、それほど手間をかけずに作成できます。 |
POM射出成形は、正確な嵌合と長寿命が求められる部品の製造において、信頼できる選択肢です。また、この製法により短時間で多数の部品を製造できるため、コスト削減にもつながります。
しかし、始める前にいくつかのデメリットを知っておく必要があります。注意すべき主な点は以下のとおりです。
- POMは冷却時に大きく収縮し、通常は約2%程度です。そのため、希望通りのサイズに仕上げるのが難しい場合があります。
- 硝酸はPOMを急速に損傷させる可能性があるため、硝酸が存在する場所では使用しないでください。
- POMは日光に弱い素材です。屋外で使用すると、劣化したり変色したりする可能性があります。
- POMをハロゲンで処理すると、急速に分解し、爆発する可能性もある。
注:POM部品をどこでどのように使用するかを必ず確認してください。これにより、トラブルを回避し、最良の結果を得ることができます。
メリットとデメリットの両方を理解することで、このプロセスが自社のニーズに合っているかどうかを判断できます。丈夫で精密な部品が得られますが、POMにはいくつかの制約があるため、それらを考慮して計画を立てる必要があります。
2026の新機能
最新のテクノロジー
現代の工場には、スマートセンサーとAIを搭載した最新鋭の機械が導入されています。これらのセンサーは、製造工程で部品一つひとつを検査し、不具合を即座に発見します。これにより、問題が深刻化する前に解決できます。ロボットは工場内で材料や部品を移動させるため、作業効率が向上し、ミスも減少します。デジタルツインを使えば、設計をコンピュータ上で事前にテストできるため、時間とコストの節約につながります。
新しいPOM素材
2026年には、新しいタイプのPOMが登場します。植物由来のバイオベースの充填剤を使用したものもあります。これらの部品は強度が高く、地球環境にも優しいです。リサイクルPOMの使用も増加しており、古い部品を再利用して新しい部品を作ることができます。新しいPOMグレードの中には、日光や熱に耐えられるものもあり、屋外部品にも使用できます。これらの素材は、安全基準や環境基準の遵守に役立ちます。
プロセスの改善
クローズドループシステムは廃棄物の削減に役立ちます。これらのシステムはスクラップやランナーをリサイクルします。新しい材料の使用量を減らすことができます。金型設計は長持ちし、修理も容易です。金型を分解してリサイクルすることも可能です。省エネ型の機械は消費電力が少なく、熱と圧力をより適切に制御できます。これによりコスト削減と環境保護につながります。また、人工的な充填剤ではなく、天然の充填剤を使用できます。
ヒント:お使いの機器の省エネ設定を試してみてください。コスト削減にもなり、地球環境保護にも貢献できます。
業界動向
環境への配慮を重視する企業が増えています。バイオベース素材やリサイクル素材の使用が進み、廃棄物削減システムが一般的になっています。工場では自動化が進み、ロボットやスマート制御によって作業効率が向上しています。安全とリサイクルに関する規制も強化され、企業は地球環境保護への取り組みを明確に示すことが求められています。POM射出成形は、廃棄物を抑えながら丈夫な部品を製造できるため、多くの企業がこの技術を求めています。
| トレンド | 2026年にあなたが見るもの |
|---|---|
| サスティナビリティ | バイオベース素材とリサイクル素材をさらに活用 |
| オートメーション | ロボットとスマート制御が至る所に |
| 廃棄物削減 | クローズドループシステムとリサイクルシステム |
| 規制 | より厳格な安全およびリサイクル規則 |
POM射出成形用途
主な利点
POM射出成形は、長寿命の部品を製造します。これらの部品は形状を維持し、優れた性能を発揮します。激しい動きがあっても破損しにくく、表面が滑らかなため、スムーズに滑動します。これにより、摩擦が少なく、回転や移動が容易になります。摩擦が少ないということは、騒音や摩耗も少ないということです。これらの部品は多くの化学物質に耐性があり、吸水性もありません。機械、自動車、医療機器など、幅広い用途に使用できます。強度と信頼性に優れた部品です。
ヒント:丈夫で滑りやすく、信頼性の高いものが必要な場合は、POM製の部品を選びましょう。
一般的な用途
POM製の部品は様々な場所で見かけます。過酷な作業環境でも優れた性能を発揮します。機械、自動車、小型機器などに使用されています。以下に、POM射出成形で作られる一般的な部品をいくつかご紹介します。
- ギア
- ベアリング
- ローラー
- 摺動部
- クリップ
- レバー
- ポンプ部品
- 精密機械部品
- 小型機能部品
POM部品は多くの産業で使用されています。医療・ヘルスケア関連企業はこれらの部品の45%以上を使用しており、新しい医療機器には極めて小型で精密な部品が求められます。その他、自動車、エレクトロニクス、通信、航空宇宙産業も主要な使用者です。
| 業種 | 市場シェア(2024年) | 予測成長率(2025~2034年) |
|---|---|---|
| 医療およびヘルスケア | 45%以上 | 新しい医療機器の普及に伴い、小型部品の需要が高まっている。 |
| 自動車 | 無し | 無し |
| ディスプレイ・電子機器関連 | 無し | 無し |
| 電気通信 | 無し | 無し |
| 航空宇宙・防衛 | 無し | 無し |
POM射出成形は、多くの分野でより安全で優れた製品を作るのに役立ちます。
POM射出成形のコストとリードタイム
POM射出成形プロジェクトを計画する際には、コストと部品の入手にかかる時間の両方を考慮する必要があります。価格は、製造する製品の種類や必要な部品数によって大きく変動します。ほとんどのプロジェクトでは、コストは10,000万ドルから100,000万ドルの範囲になります。部品数を増やしたり、複雑な設計を選択したりすると、価格は上昇します。
金型製作費はコストの大きな部分を占めます。部品を成形するための金型代です。1,000個から2,000個の中規模注文の場合、金型代は最大10,000ドルになることがあります。部品の形状が複雑だったり、大量生産が必要な場合は、金型代が100,000ドルに達することもあります。金型は丈夫で形状を維持し、何度も繰り返し使用できるものでなければなりません。そのため、金型製作費は予算の重要な部分となります。
注:金型は一度限りの費用ですが、プロジェクト全体の基礎となります。良質な金型は、特に多くの部品を製造する場合、長期的に見てコスト削減につながります。
納期についても考慮する必要があります。金型製作に最も時間がかかります。新しい金型を製作するには4週間から8週間かかる場合があります。その後は、部品の製造ははるかに速くなります。金型が完成すれば、わずか数日で数千個の部品を生産できます。後から設計を変更したり、部品を追加注文したりする場合は、新しい金型やセットアップに時間がかかる可能性があります。
コストとリードタイムに影響を与える要因を簡単にまとめました。
- 部品のサイズと形状
- 注文する部品の数
- 選択するPOM素材の種類
- 金型設計の複雑さ
- 特別な仕上げや処理
計画を立てて必要なものを把握しておけば、費用を節約でき、部品もより早く入手できます。
ベストプラクティスとヒント
結果の最適化
POM射出成形では、いくつかの簡単な手順に従えば良好な結果が得られます。まず、機械を正しくセットアップします。作業を開始する前に、すべてのツールが清潔であることを確認してください。部品の設計図は、ぴったり合うように慎重に作成してください。POMは高温になると分解する可能性があるため、温度に注意してください。材料の強度を保つために、溶融温度を210℃以下に保ってください。溶融したプラスチックを機械内に長時間放置しないでください。再生材の使用量を減らすか、再生材が清潔であることを確認してください。焦げたプラスチックを取り除くために、機械を頻繁に清掃してください。作業エリアを清潔に保ってください。
以下に、従うべきベストプラクティスをいくつかご紹介します。
- 毎回同じ結果が得られるように、機械の設定を行ってください。
- 良質な部品を作るためには、設計が正確であることを確認してください。
- POMは熱に弱いので、温度に注意してください。
- 溶けたプラスチックを機械の中に長時間放置しないでください。
- 再粉砕した原料の使用量を減らすか、しっかりとろ過するようにしてください。
- 焦げ付いたプラスチックを取り除くため、機械はこまめに清掃してください。
- 作業場所を清潔で安全な状態に保ってください。
ヒント:POM樹脂は使用前に3~4時間乾燥させてください。こうすることで水分の侵入を防ぎ、部品の仕上がりが良くなります。
共通の課題
POM射出成形では、いくつかの問題が発生する可能性があります。プラスチックが過熱すると、茶色に変色して強度が低下することがあります。POMが水分を吸収すると、強度が低下して破損する可能性があります。場合によっては、部品が収縮したり曲がったりして、正しいサイズにならないことがあります。また、金型から部品を取り出すのが難しい場合もあります。部品にストレスがかかると、亀裂が生じることがあります。加熱中にプラスチックが分解すると、ガスが発生することがあります。
これらの問題は、以下のいくつかの方法で解決できます。
- プラスチックが過熱しないように、機械の設定を変更してください。
- 空気と熱が容易に逃げ出せるような型を作ってください。
- プラスチックに何かを加えて、より良く機能させる。
- 成形後に特別な手順を踏むことで、部品の品質を維持できます。
- 溶融したPOMの温度は210℃以下に保ってください。
- 金型の温度を60℃~100℃の間に設定してください。
- プラスチックが長時間加熱されないように、加熱時間は短めにしてください。
注:POM樹脂は吸水率が低く、約0.2~0.5%程度です。部品に問題が生じないよう、使用前に樹脂を乾燥させてください。
POM射出成形に関するよくある質問
POM射出成形について疑問をお持ちの方もいらっしゃるかもしれません。2026年によく寄せられる質問をいくつかご紹介します。
ポリオキシメチレン(POM)とは何ですか?
POMは丈夫なプラスチックです。アセタール樹脂やデルリンと呼ばれることもあります。強度が高く、摩耗しにくいのが特徴です。そのため、長期間の使用が求められる部品の製造に用いられます。
なぜPOMは技術部品に使用されるのですか?
POMは形状とサイズを維持しやすく、吸水性も低いため、技術部品に最適です。動きの多い機械や工具にも適しており、ギア、ベアリング、クリップなどの部品にも安心して使用できます。
POMの特性は何ですか?
POMは丈夫で滑りやすく、耐薬品性、耐熱性に優れています。また、割れにくく、湿気の多い場所や高温の場所でも使用できます。さらに、部品を滑らかに仕上げることができます。
POM射出成形は何に使用されますか?
POM射出成形は、自動車部品、医療機器、機械部品など、さまざまな製品の製造に使用されます。ポンプ、ローラー、小型ギアなどにもPOMが使われています。多くの産業で、その強度と滑らかな表面特性からPOMが選ばれています。
ヒント:スムーズに動作し、長持ちする部品が必要な場合は、POMが賢明な選択です。
さらにご質問がある場合は、サプライヤーまたは成形専門家にお問い合わせください。彼らは、お客様のプロジェクトに最適な材料とプロセスを選択するお手伝いをいたします。
覚えておいてください。新しい技術について学ぶことは、あなたの仕事のスキルを磨き、製品の品質を最高レベルに保つことにつながります。
POM射出成形に最適な温度は何度ですか?
溶融温度は190℃~215℃の範囲に保つようにしてください。この範囲であれば、材料の焦げ付きを防ぎ、部品の強度を維持できます。
POM製の部品はリサイクルできますか?
はい、POMはリサイクル可能です。多くの工場では、リサイクルされたPOMペレットを使用して新しい部品を製造しています。これはコスト削減と環境保護の両方に役立ちます。
POM製の部品が反ってしまうことがあるのはなぜですか?
- 不均一な冷却
- 金型設計上の問題
- 金型温度が不適切
冷却バランスを調整し、金型設定を確認することで、反りを解消できます。
POMは食品との接触に安全ですか?
一部のPOMグレードは、食品接触に関するFDA基準を満たしています。ご使用の材料が承認されているかどうかは、必ず供給業者にご確認ください。
POM樹脂はどのように保管すれば良いですか?
POM樹脂は乾燥した涼しい場所に保管してください。湿気を避けるため、密閉容器を使用してください。これにより、成形時のトラブルを回避できます。







