
はじめに A自動車 I注入 M古い
自動車用射出成形は、加熱・溶融したプラスチックペレットを金型に射出し、冷却することで所望の形状の部品を成形する、一般的な加工プロセスです。この方法は大量生産に適しており、部品の寸法精度、表面の滑らかさ、そして高い強度を確保できます。
自動車業界では、射出成形はバンパー、ダッシュボード、内装部品、ランプハウジング、機能的な構造部品などの製造に広く用いられています。その利点としては、高い生産効率、比較的低いコスト、そして複雑な形状の部品を加工できることが挙げられます。さらに、プラスチック材料は軽量であるため、自動車の軽量化と燃費向上に貢献します。
射出成形は、異なる材料や色を組み合わせることで、自動車の多様な美的および機能的要求を満たすことができ、現代の自動車製造において広く採用されている。
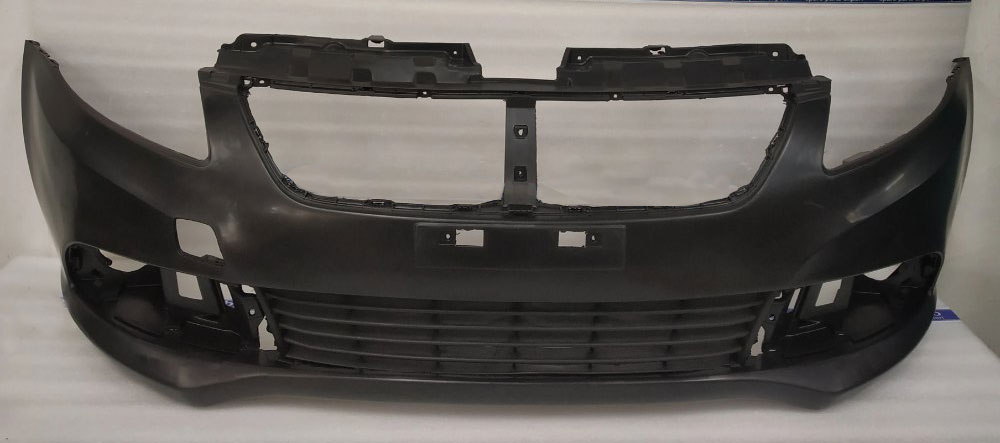
自動車用射出成形とは何ですか?
自動車用射出成形は、加熱したプラスチックペレットを金型に射出し、冷却して精密な部品に成形する一般的なプロセスです。均一な寸法、滑らかな表面仕上げ、そして確かな強度が得られるため、大量生産に最適です。
自動車業界では、バンパー、ダッシュボード、内装パネル、ランプハウジング、その他の機能部品や構造部品に使用されています。主な利点は、高効率、低コスト、そして複雑な形状を製造できることです。軽量プラスチックは、車両の軽量化と燃費向上にも貢献します。
射出成形は、異なる材料や色を組み合わせることが可能で、機能性と外観の両方の要件を満たすことができる。そのため、現代の自動車製造において重要な技術となっている。

自動車用射出成形の歴史
自動車産業の黎明期には、自動車はほぼ全て金属製で、非常に重かった。1940年代から1950年代にかけて、プラスチックの台頭により、メーカーはプラスチック部品の使用を試みるようになった。
1970年代になると、自動車にはプラスチック製のトリムストリップや装飾部品が使われるようになった。1980年代後半には、ヘッドライト、バンパー、マッドガードといった機能的なプラスチック部品が登場し始めた。
21世紀初頭までに、軽量性、高い燃費効率、コスト削減といった利点から、構造用プラスチック部品は非常に普及した。今日では、射出成形が自動車用プラスチック部品の製造における主要な方法となっている。
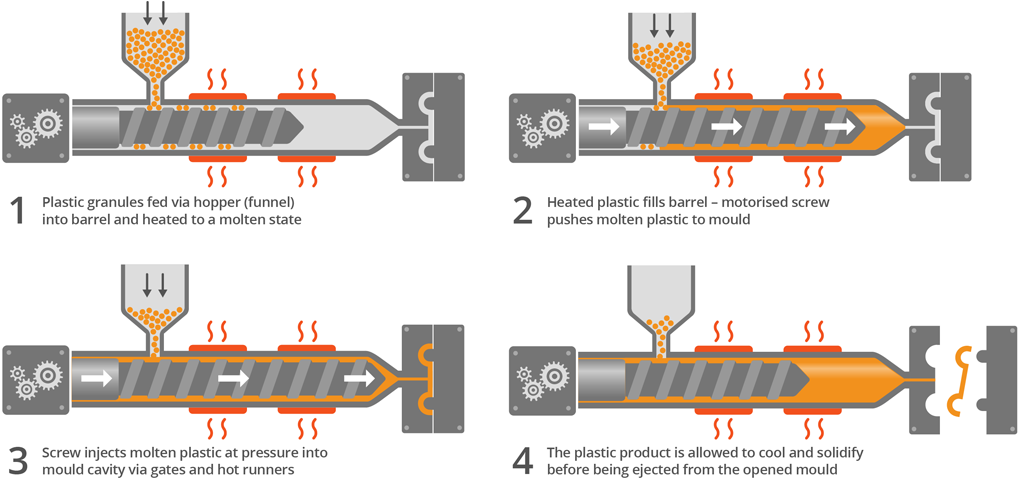
バンパーの射出成形プロセス
射出成形による自動車用バンパーの製造は、以下の工程で行われます。
自動車バンパー金型の設計と加工
射出成形による自動車用バンパー製造における最初の重要なステップは、金型の設計と加工です。金型の品質は、最終的なバンパーの精度と性能に直接影響します。
エンジニアはまず3D CAD設計データの分析から始めます。材料の収縮率、抜き勾配、冷却レイアウトなどの要素を確認します。
金型は通常、P20やH13などの高強度鋼で作られます。精密なCNC加工、放電加工(EDM)などの工程を経て製造されます。フルバンパー金型は複雑な構造で、キャビティ、コア、射出システム、冷却チャネルなどが含まれます。完成までには通常4~8週間かかります。
量産においては、耐摩耗性を高めるために金型表面にクロムメッキを施したり、窒化処理を施したりする。近年では、高度な金型ではコンフォーマル冷却技術も採用されている。3Dプリンティングを用いることで、複雑な冷却チャネルを備えた金型コアを作製することが可能となり、冷却効率の向上と生産サイクルの短縮につながる。
自動車射出成形 材料供給
バンパー射出成形の前に、原材料の加工は重要な工程です。通常PPまたはABSと呼ばれるプラスチックペレットは、入念に検査・処理する必要があります。まず、水分含有量を0.02%以下に抑えるために乾燥させます。これにより、成形時の気泡や表面欠陥を防ぐことができます。
現代の工場では、中央供給システムがよく用いられている。乾燥したペレットはパイプラインを通して各射出成形機に直接送られる。
プロセス全体は通常、PLCシステムによって制御され、安定した供給を維持し、プロセスデータを追跡します。
注入と冷却
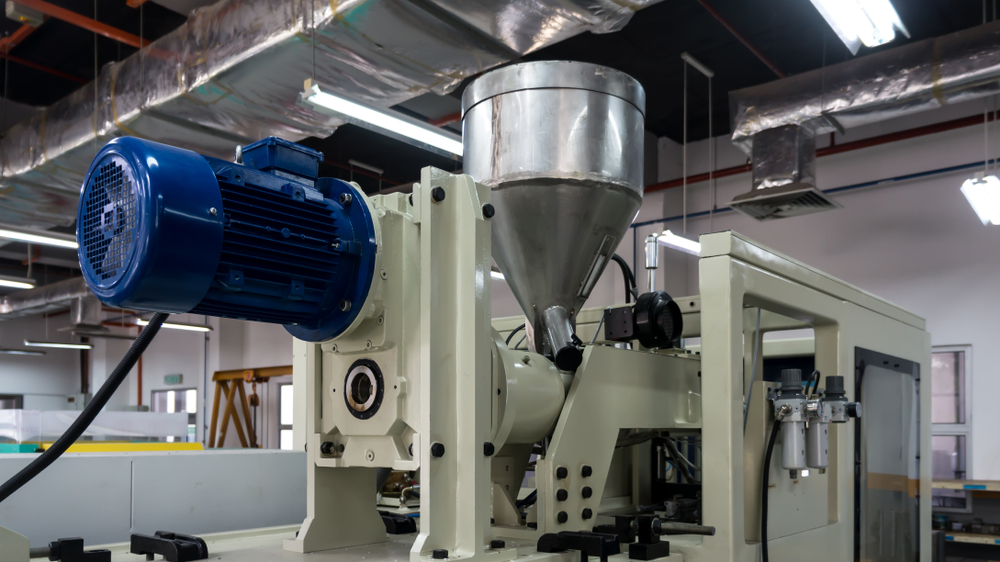
射出成形は、自動車のバンパー製造における主要な工程です。まず、乾燥したプラスチックペレットを、通常180~280℃の熱とスクリューのせん断作用によって、機械のバレル内で溶融します。溶融したプラスチックは、通常800~1500バールの高圧で金型キャビティに射出されます。
充填後、保持圧力段階が始まります。この工程は収縮を相殺し、製品の寸法安定性を維持します。次に冷却工程が行われます。20~80℃の水が金型内の流路を流れ、部品を固化させます。冷却には最も時間がかかり、全工程の約60~70%を占めます。
排出と仕上げ
成形後、バンパーは後処理工程を経ます。金型が開くと、射出成形システムが部品を押し出し、ロボットアームがそれをコンベアに運びます。
検査に合格すると、バンパーは塗装工程に進みます。まず、小さな欠陥を隠すために下塗り塗料が塗布され、次に上塗り塗料とクリアコートが塗布されます。一部のモデルでは、パール塗装やメタリック塗装などの特殊な仕上げが用いられます。塗装されたバンパーは、管理された条件下で硬化されます。
自動車用バンパーにおける射出成形の利点
高精度
自動車業界において、バンパーは非常に重要な部品です。単なる外装部品ではなく、その寸法精度は組み立て品質や車両性能に直接影響します。
射出成形は、非常に高い精度を実現できるプロセスです。綿密な金型設計と厳格な成形管理により、約±0.1mmの精度を達成できます。これにより、各バンパーが車のボディパネルにスムーズにフィットすることが可能になります。
耐久性
車のバンパーは、車両外装の主要部品の一つです。太陽光、雨、熱など、さまざまな環境条件に長期間さらされるため、天候、衝撃、経年劣化に対する耐性が求められます。射出成形は、これらのニーズを満たすことができる製造プロセスです。
射出成形により、バンパーは強度と耐衝撃性に優れ、飛び石や軽微な衝突に効果的に耐えます。衝撃を吸収した後は元の形状に戻るため、車体を保護します。
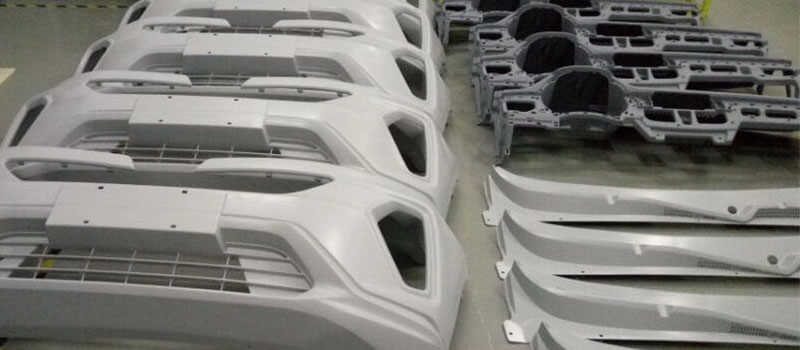
軽量
射出成形により、軽量なバンパーを設計することが可能になります。この製法では、通常2.5~3.5mmという薄肉構造を実現できます。
費用対効果
射出成形は、自動車のバンパーなどの大規模生産に特に適しています。精密金型1つで、通常50万回から100万回の成形サイクルが可能です。
最大の利点はコストです。生産量が増加するにつれて、金型、機械、人件費などのコストがより多くの部品に分散されるため、規模の経済が働き、バンパーの単価を従来の方法に比べて30~40%削減できます。
材料の利用効率も非常に高い。熱可塑性樹脂ペレットのほぼ全てが最終製品の一部となる。スクラップ率は通常5%未満で、残った材料はリサイクル可能である。
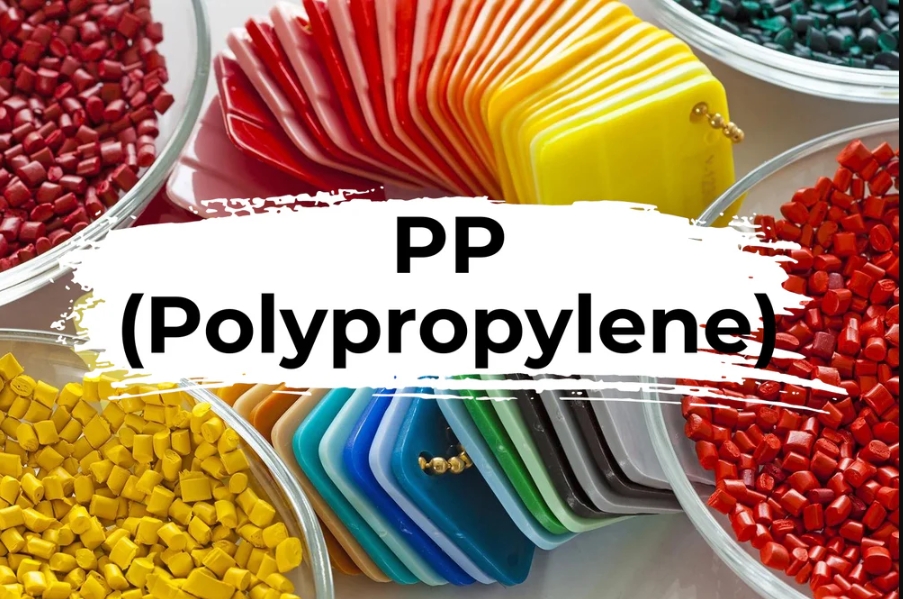
射出成形バンパーに使用される材料
バンパーの強度、柔軟性、耐損傷性は、使用する素材によって直接左右されます。一般的な素材には以下のようなものがあります。
ポリプロピレン(PP)
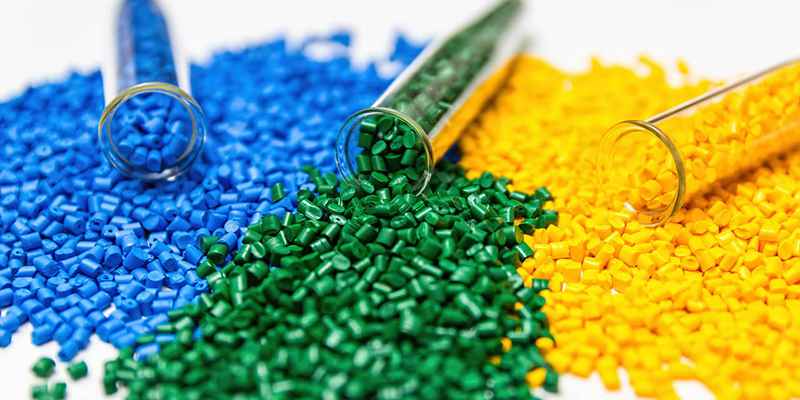
ポリプロピレン(PP)は、現在自動車のバンパーに最も広く使用されているプラスチックです。PP素材は、強度、靭性、加工の容易さを兼ね備えているため、広く普及しています。その最大の特長は、優れた耐衝撃性です。低温下でも靭性を維持し、衝突エネルギーを効果的に吸収することができます。
また、PPは密度が約0.9g/cm³と非常に軽量で、金属よりもはるかに低いため、軽量な自動車設計に適しています。PP素材は耐薬品性に優れ、成形・製造も容易です。添加剤を加えることで耐紫外線性を高め、屋外環境におけるバンパーの耐用年数を延ばすことも可能です。
アクリロニトリルブタジエンスチレン(ABS)
| 優れた表面品質 | 表面仕上げが良く、二次加工にも適しています。 |
| 軽量 | 低密度は車両重量の軽減とエネルギー消費量の削減に役立つ。 |
| リサイクル可能な | リサイクル可能で再利用可能な素材は、環境保護と持続可能な開発という潮流に合致している。 |
ABS樹脂は、バンパー加工において重要な素材の一つです。ABS樹脂の主な利点は、優れた耐候性です。長期間の日光曝露や温度変化にも性能を損なうことなく耐えることができます。
ABS樹脂の表面は硬く滑らかであるため、外観を重視する高級車に最適です。3つの構成要素の比率を調整することで、ABS樹脂の性能を柔軟に変更でき、バンパーデザインにおいてより多様な選択肢を提供します。
PC
より高い性能が求められるバンパーには、ポリカーボネート(PC)ブレンドが最適な選択肢となることが多い。PCは非常に高い耐衝撃性と優れた耐熱性を備えている。
PCブレンドは優れた表面仕上げを実現するため、より複雑でスタイリッシュなバンパーデザインが可能になります。これらの素材は主に高級車や特別な性能が求められるバンパーに使用されます。価格は高めですが、耐久性が高く、長期間にわたって美しい外観を維持します。
自動車用射出成形の応用例
| 内装部品 | ダッシュボードアセンブリ、コンソール部品、ドアハンドル、シート部品 |
| 外装部品 | バンパー、グリル、ボディパネル |
| 内部コンポーネント | エンジンカバー、エアインテーク、各種ハウジング |
内装部品
インストルメントパネル、ドアパネル、センターコンソール、エアベント、グローブボックス、シートエレメント、各種収納ボックスなどは、主に射出成形によって製造されます。これらの部品は大型で形状が非常に複雑であり、優れた表面美観が求められます。
射出成形は、複雑な構造を1つの工程で製造でき、複数の機能を1つの部品に統合することができる。
コーティング、電気めっき、インモールドデコレーション(IMD)などの仕上げ加工は、製品の装飾効果を大幅に向上させます。これにより、車内空間の外観と快適性が向上するだけでなく、自動車業界が求める軽量化とコスト効率の高い設計にも対応できます。
外装トリム部品
現代の自動車用ヘッドランプは、単なる照明装置にとどまらず、車両の外装デザインにおける重要な要素へと進化を遂げています。その内部構造は非常に複雑で、通常はバックミラー、ランプシェード、そして複数の取り付けブラケットなどが含まれています。
射出成形、特に透明材料を用いた成形は、これらの光学グレード部品を精密に製造すると同時に、その機能性と外観品質を確保することができる。
機能的な構造部品
過去20年間で、多くのメーカーがボンネット下の金属部品をプラスチック製の代替品に置き換えてきた。
近年では、シリンダーヘッドカバーやオイルパンなどの部品製造に射出成形技術が用いられている。金属部品と比較して、この種のプラスチック部品は重量と製造コストを大幅に削減できる。
自動車用バンパーの射出成形における課題
冷却効率と変形制御。
冷却工程は通常、射出成形サイクルの60%以上を占める。その設計の質は、生産効率と最終製品の品質に直接的に影響する。
冷却システムのレイアウトが不適切であったり、冷却速度の制御が不適切であったりすると、生産効率が著しく低下するだけでなく、プラスチック部品の反り変形や収縮ムラなどの欠陥が発生しやすく、バンパーの組み立て精度や表面品質に深刻な影響を与える。
大量生産の要件
大量生産の経済的実現可能性と安定性を達成するためには、金型は長寿命で優れた機械的安定性を備え、高頻度の繰り返し使用によって生じる摩耗やストレスに耐えなければならない。
生産ラインも高度な自動化レベルを達成する必要がある。自動化や工程管理が不十分だと、製品の不良率の上昇、生産コストの増加、そして全体的な効率の低下を招く可能性がある。
バンパーの品質管理 射出成形
安全性と性能を確保するため、製造業者は厳格な検査を実施しています。
1. 寸法精度検査
寸法精度はバンパーの品質管理における主要な指標です。メーカーは高精度座標測定機(CMM)を使用して、バンパーの主要な取り付けポイントと接合面の全寸法検査を実施し、測定精度は±0.02 mmです。検査では、長さ、幅、厚さ、穴の位置などの主要な寸法に加え、他のボディ部品との接合ギャップも検査します。量産における一貫性を確保するため、各生産バッチごとに抜き取り検査を実施し、完全な寸法データアーカイブを構築します。複雑な曲面については、レーザースキャン技術を用いて完全な3D点群データを取得し、元のCAD設計との比較分析を行います。現代のスマートファクトリーでは、オンライン自動検査システムを導入し、視覚測定技術を用いて100%の重要寸法検査を実現することで、品質管理効率を大幅に向上させています。
2. 耐衝撃性試験
耐衝撃性はバンパーの安全保護機能に直接影響します。メーカーは総合的な評価のために、室温ボール落下衝撃試験(直径50mm、重量500gの鋼球を1~2mの高さから落下させる)、低温衝撃試験(-30℃の環境に4時間さらした後で試験を行う)、多角度衝突試験など、さまざまな試験方法を採用しています。高級車用バンパーは、振り子式衝撃試験機を用いて様々な速度での衝突をシミュレートする動的衝撃試験にも合格する必要があります。試験されたすべてのサンプルは、亀裂や破損などの欠陥がないか厳密な検査を受け、吸収された最大衝撃エネルギーが記録されます。これらの試験により、バンパーが様々な条件下で衝突エネルギーを効果的に吸収し、歩行者と車両の安全を保護できることが保証されます。
3. 表面品質および塗料密着性試験
表面品質検査には、目視検査、光沢測定、オレンジピール分析など、複数の側面が含まれます。専門の検査員は、標準的な照明条件下で製品表面を検査し、収縮痕、流動痕、気泡などの欠陥を特定します。コーティング性能試験には、クロスハッチ密着性試験(ISO 2409 規格による)、鉛筆硬度試験(コーティング表面の硬度を評価するため)、および石の衝撃試験(高速で石が衝突する状況をシミュレートするため)が含まれます。色差管理も重要なステップであり、分光光度計を使用して ΔE 値を測定して色の一貫性を確保します。最新の生産ラインには、一般的に自動光学検査システム(AOI)が装備されており、高解像度カメラと AI アルゴリズムを使用して表面欠陥を自動的に識別および分類し、検査の効率と精度を大幅に向上させます。
4. 紫外線耐性および耐候性評価
耐候性試験は、主にバンパーの長期使用後の性能維持能力を評価するものです。最も一般的に用いられる方法は、加速劣化試験です。これには、紫外線劣化試験(QUV劣化試験チャンバー内で500~1,000時間日光に曝露させる試験)、湿熱サイクル試験(温度40℃、湿度95%の条件下で繰り返し試験を行う試験)、塩水噴霧試験(耐腐食性を評価する試験)などがあります。屋外暴露試験はサイクルが長い(通常6~12ヶ月)ものの、最も現実的な性能データが得られます。これらの試験では、材料の退色、チョーキング、脆化の有無、および機械的特性の維持率を評価します。高級車は、実走行試験も実施され、サンプルはさまざまな気候地域に設置され、長期にわたってモニタリングされます。すべての試験データは、材料配合とプロセス最適化にフィードバックされ、製品品質の継続的な向上に役立てられます。
自動車用バンパー射出成形の動向
業界は軽量設計、リサイクル素材の使用、先進運転支援システム(ADAS)向けの統合型センサーの採用へと移行しつつあります。最新の射出成形技術は、複数の素材を組み合わせた成形も可能にし、バンパーの特定箇所に異なる特性を持たせることで、最適な性能を実現しています。
NOBLE 自動車用プラスチック 射出成形 Services
NOBLEは自動車部品製造において長年の経験を有しています。当社は高度な射出成形設備と、ISO9001およびISO13485規格に準拠した厳格な品質管理システムを採用しています。
NOBLEは、業界に関する深い知識と最新技術を駆使し、お客様のデザインコンセプトを高品質な製品へと具現化します。当社チームは、確かな品質の確保と、すべてのお客様への円滑で満足のいくサービスの提供に尽力いたします。
当社は、自動車部品に関する様々なニーズに対し、高度にカスタマイズされたソリューションと最先端の生産設備を提供し、試作品開発から後処理まで、エンドツーエンドの包括的なサービスチェーンを実現します。
NOBLEは、設計から量産に至るまでのあらゆる工程において最高水準を満たすよう、厳格な品質管理システムを遵守しています。NOBLEは、コンセプト段階から量産まで、お客様の自動車設計プロジェクトを効率的かつ正確にサポートいたします。信頼できるパートナーとして、NOBLEは自動車業界の革新と発展を共に推進していくことをお約束します。
のFAQ 射出成形
射出成形されたバンパーはリサイクルできますか?
はい。特にポリプロピレン製のものは、多くがリサイクルされて新しい自動車部品の製造に再利用できるため、持続可能な製造を支えることができます。
射出成形された自動車用バンパーの品質に影響を与える要因は何ですか?
要因としては、金型設計の精度、材料の品質、射出成形機の設定、冷却時間、および製造中の品質管理試験などが挙げられる。
自動車業界で射出成形が好まれる理由とは?
射出成形は、多くの理由から自動車業界で広く採用されています。高精度かつ安定した品質で大量の部品を生産できるだけでなく、コスト効率にも優れ、幅広い材料の使用に対応できるからです。
自動車用射出成形において、持続可能な手法は存在するのか?
はい。リサイクル素材の使用や、廃棄物を削減するための工程改善などが含まれます。環境負荷の低い素材を選ぶことも有効です。こうした取り組みによって、自動車産業はより持続可能なものになります。
自動車用射出成形は、車両の安全性にどのように貢献するのでしょうか?
自動車用射出成形は、強度と信頼性に優れた部品を製造でき、これらの部品は重要な役割を果たします。中には、衝突時に乗員を効果的に保護する構造部品もあれば、車両の正常な動作を保証する精密なエンジン部品やキャビン機能部品もあります。







