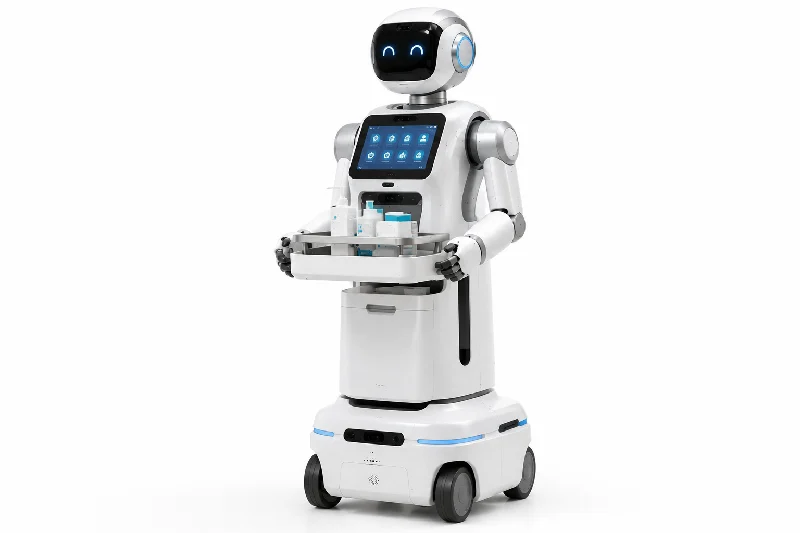
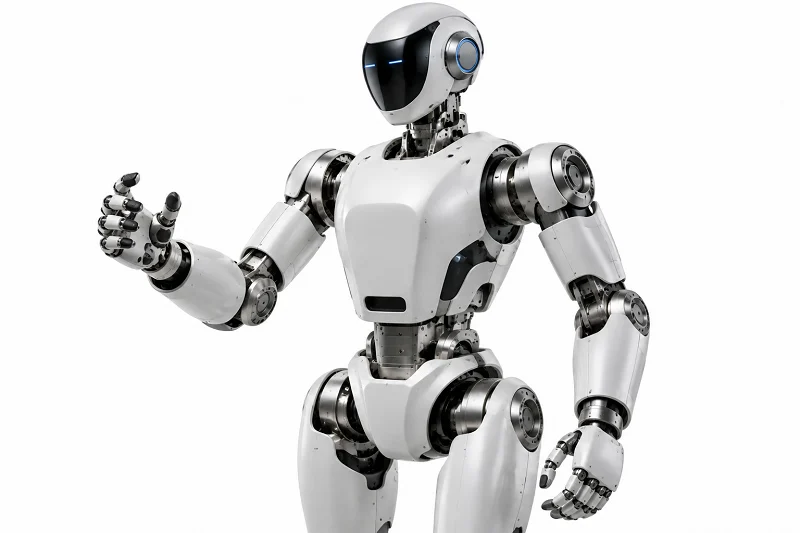
外骨格市場は2025年には8億5000万米ドル規模に達し、毎年21.4%の成長率で拡大すると予測されている。この成長は、強度と重量のバランスが取れた外骨格構造部品への需要を牽引している。
自然界の外骨格は、私たちに多くのアイデアを与えてくれます。甲殻類の外骨格は、層状のクチクラを持っています。甲殻類のクチクラは、キチンと炭酸カルシウムから構成されています。上皮はクチクラの表面を密閉します。外クチクラは密度の高いキチンでできており、硬くなっています。内クチクラは柔軟なキチンでできており、丈夫です。キチンはクチクラに強度を与えます。外クチクラのキチンは摩耗に強く、内クチクラのキチンは衝撃を吸収します。炭酸カルシウムは外クチクラを硬化させます。上皮にはキチンがほとんど含まれていません。外クチクラと内クチクラがクチクラの大部分を構成しています。このクチクラシステムは、重量と靭性のバランスをとっています。エンジニアは、アイデアを得るためにクチクラを研究します。外クチクラは、摩耗に強くする方法を示しています。内クチクラは、衝撃を吸収する方法を示しています。上クチクラは、密閉する方法を示しています。これらの天然素材は、人間のデザインにインスピレーションを与えます。
人体用外骨格はこれらの教訓を活かしている。医療用外骨格はリハビリテーションを支援する。産業用外骨格は負担を軽減する。
このガイドでは、皆様の疑問にお答えします。どの部分が重要なのか?どの素材が最適なのか?どのように製造しているのか?続きをお読みください。
外骨格構造部品の主要構成要素
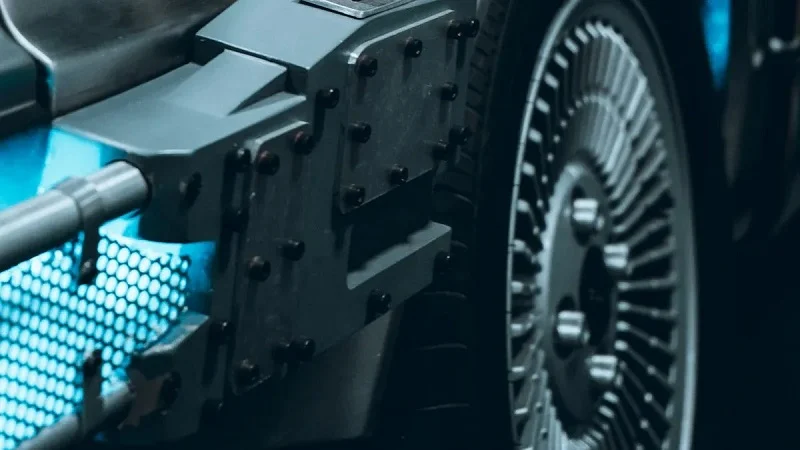
外骨格は、主に3つの構成要素から成り立っています。荷重を支えるフレーム、関節とアクチュエータ、そしてデバイスと身体を接続するヒューマンマシンインターフェースです。これらの外骨格の構造部品は、一体となって一つのシステムとして機能します。それぞれの部品が、他の部品の動作に影響を与えます。
耐荷重フレームおよびシャーシ
フレームは、あらゆる外骨格の骨格となる部分です。ペイロードを支え、力を伝達し、他のすべての外骨格構造部品を所定の位置に保持します。エンジニアは、強度、重量、コストに基づいて材料を選択します。フレームの機械的特性によって、ユーザーが疲労せずにどれだけの荷重を運べるかが決まります。
アルミニウムとチタンのフレームデザイン
7075などのアルミニウム合金は、強度対重量比が高く、チタンよりも安価で加工しやすい。一方、チタンは耐腐食性と長期耐久性に優れている。汗や湿気、過酷な環境にさらされる医療用や軍事用の外骨格において特に重宝される。どちらの金属も繰り返しの負荷に強く、加工されたアルミニウムフレームは数キログラム程度だが、チタン製は重量は重いものの、現場での耐久性は高い。
炭素繊維複合構造
炭素繊維複合材は大幅な軽量化を実現します。軽量でありながら高い剛性を備えているため、一日中装着する外骨格にとって非常に重要です。上肢や下肢の装具には、炭素繊維製の支持部材や連結部材が用いられています。樹脂と繊維の積層構造により、エンジニアは様々な方向の剛性を調整できます。例えば、炭素繊維製のフレームは、ある軸方向には柔軟に曲がり、別の軸方向には高い剛性を保つといったことが可能です。このような制御は、金属単体では実現が困難です。
関節、アクチュエータ、および推進装置
関節部によってフレームが動き、アクチュエーターによって動力が伝達される。これらが一体となって、剛性の高い構造物を動作する機械へと変える。設計上の課題は、モーター、減速機、センサー、配線を本体近くの狭いスペースに収めることである。
人工筋肉およびモーター駆動システム
電動外骨格は、電気モーター、油圧アクチュエータ、または空気圧システムを使用します。これらの部品は能動的な補助を提供します。センサーと制御アルゴリズムは、ユーザーが何をしたいかを検知し、四肢の動きを電動で補助するように調整します。これにより、アクチュエーションシステムがヒューマンマシンインターフェースと連携します。その結果、産業、軍事、またはリハビリテーション用途において、より優れた強度と耐久性が得られます。ハーバード大学のワイス研究所は、異なるアプローチをとっています。彼らは、柔軟な繊維ベースのアクチュエータと内蔵センシングを備えたソフト外骨格を開発しています。彼らのシステムは軽量で、既存の移動補助具と連携して動作します。
可動範囲のための関節機構
アクチュエータは、股関節、膝関節、足首関節、肩関節、肘関節などの関節を物理的に動かします。モーターの回転を関節の速度とトルクに変換します。BCSAのようなコンパクトな駆動ユニットは、フレームレスモーターとサイクロイド減速機をスリムな構造に組み込んでいます。サイクロイド減速機は減速によってトルクを増大させます。また、複数の接触面に負荷を分散させます。これにより、歩行中の繰り返し負荷や外部からの衝撃に対する関節の対応が容易になります。サイズも重要です。駆動ユニットが突き出しすぎると、近くの構造物に干渉する可能性があります。これは自然な動きを制限します。身体に近い位置に配置されたスリムなアクチュエータは、自然な関節の動きを維持します。複数の関節アクチュエータを使用すると、重量が増加します。トルクが低すぎる場合は、サイズを小さくするだけでは不十分です。必要な関節トルク、可動範囲、動作速度、アクチュエータの寸法、重量をすべて総合的に考慮する必要があります。
| 因子 | 外骨格関節への影響 |
| アクチュエーターの役割 | 関節が必要な動きと補助トルクを与えることができるかどうかを判断します。 |
| アクチュエータタイプの例 | BCSAは、フレームレスモーターとサイクロイド減速機をスリムでコンパクトな構造に組み込んでいます。 |
| トルク出力 | サイクロイド減速機は、高トルクを実現し、繰り返し負荷や外部からの衝撃に対応するのに役立ちます。 |
| 関節可動域 | 身体に近い位置に配置されたスリムなアクチュエータは、自然な関節の動きを維持するのに役立ちます。 |
| サイズと重量 | 設計においては、コンパクトさと、動きを助け関節の負荷を支えるのに十分なトルクとのバランスを取る必要がある。 |
| 設計上の考慮事項 | アクチュエータの選択は、動作能力とトルク性能の両方に直接影響します。 |
ヒューマンマシンインターフェース部品
インターフェースは、機械と身体が接する部分です。快適で安全であり、痛みを感じさせずに力を伝達する必要があります。優れたインターフェース設計は、ユーザーの安全を確保し、デバイスの有効性を高めます。
胸部サポーターと四肢カフ
胸部サポートは、荷重を胴体全体に分散させます。持ち上げ作業や頭上での作業中に外骨格を安定させます。肢部カフは腕や脚に巻き付け、補助トルクをユーザーに伝達します。電動アーム部品には、前腕部と上腕部にカフが付いていることがよくあります。これらのカフは、さまざまな体型に合うように設計する必要があります。モジュール式で適応性の高いアタッチメントシステムは、この問題を解決します。これらのシステムは、調整可能な部品、クイックリリース機構、カスタマイズ可能なインターフェースを使用します。調整可能なストラップ、モジュール式の関節ユニット、再構成可能なフレーム要素により、1つのデバイスで多くのユーザーに対応できます。
パッド入りの接触点とストラップ
パッドが皮膚への圧力を軽減します。ストラップが動作中にデバイスを所定の位置に保持します。Össurは、内蔵センサー技術とマイクロプロセッサ制御を備えた義肢装具ソリューションを開発しています。同社の外骨格は、リアルタイム適応アルゴリズムを使用しています。これらのアルゴリズムは、ユーザーの動きのパターンと環境条件に基づいてサポートを調整します。インテリジェントセンサーがユーザーの意図を検出します。歩行、立位、および移行動作中にシームレスなアシストを提供します。これは、外骨格の構造部品、アクチュエーション、およびヒューマンマシンインターフェースがどのように統合されるかを示しています。
実用的な観点から見ると、これらの外骨格構造部品の製造には、厳しい公差と一貫した品質が求められます。中国を代表する製造企業であるNOBLEは、この分野において卓越したサービス能力と専門的な機械加工技術を提供しています。同社のチームは、顧客が試作品から量産へと効率的に移行できるよう支援します。機械加工されたアルミニウムフレームが必要な場合でも、カスタムカーボンファイバー製サポートが必要な場合でも、適切な設備を備えたパートナーを選ぶことが大きな違いを生みます。
外骨格構造部品用材料
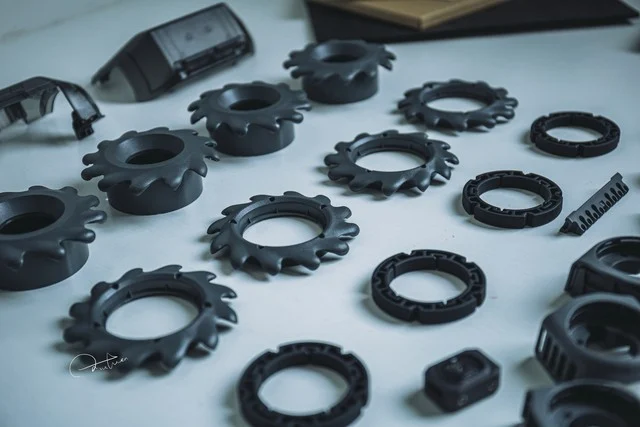
外骨格の構造部品に適した材料を選ぶということは、バランスを見つけることを意味します。軽量性、高強度、そして長寿命が求められます。単一の材料で全てを満たすことはできません。そのため、エンジニアは金属、複合材料、ポリマーを組み合わせて使用します。主な選択肢を見ていきましょう。
アルミニウム7075とチタン
アルミニウム 7075-T6 は、外骨格フレームの定番材料です。引張強度は 572 MPa に達し、降伏強度は 503 MPa に達します。これを 6061-T6 の 310 MPa の引張強度と 276 MPa の降伏強度と比較すると、降伏強度は約 83% 高くなります。密度は 2.81 g/cm³ で、6061 の 2.70 g/cm³ よりも高くなっています。確かに 7075 は少し重くなりますが、強度対重量比では勝っています。約 204 MPa/(g/cm³) に達します。グレード 5 チタンは 187 MPa/(g/cm³) 付近です。したがって、重量が重要な部品では 7075 は約 9% 効率的です。マグネシウムで強化された航空宇宙グレードの 7075-T6 は、降伏強度を 500 MPa 以上に保ちながら、重量を最大 40% 削減できます。それは、高い強度と低い質量が求められるフレーム部材にとって重要な意味を持つ。
7075アルミニウムの高い強度対重量比
7075の被削性評価は10段階中5、6061は8です。つまり、7075の方が加工が難しいということです。しかし、その分メリットは大きいと言えます。永久変形に対する耐性が優れているため、膝関節や股関節フレームなど、衝撃を受けやすい構造物に適しています。陽極酸化処理やプラズマ電解酸化処理によって、耐摩耗性と生体適合性を向上させることも可能です。さらに、精密機械加工や積層造形によって、高い寸法精度も実現できます。
耐腐食性と耐久性に優れたチタン
チタン合金は、腐食や皮膚接触が重要な箇所で真価を発揮します。汗や湿気、過酷な環境にも強く、生体適合性にも優れているため、装着者の皮膚に接触する外骨格の構造部品に適しています。これにより、アレルギー反応や不快感のリスクを低減できます。外骨格は、日常的に摩耗、腐食、衝撃にさらされますが、チタンはこれら3つすべてに対応できます。欠点は?材料費がシステム全体のコストを3倍に押し上げる可能性があることです。そのため、エンジニアは関節部、ピン、摩耗の激しい接合部など、特定の箇所にのみチタンを使用します。
炭素繊維およびハイブリッド
炭素繊維複合材は軽量化の王者だ。アルミニウム製の代替品と比べて30~40%軽量でありながら、同等の強度を維持している。これはウェアラブルデバイスにとって大きなメリットとなる。
高剛性と軽量化
比剛性こそが真の実力を示す。カーボンファイバー織物は84~94 MN·m/kgに達する。高弾性率の一方向性材料は133~150 MN·m/kgに達する。アルミニウム7075-T6は25.5 MN·m/kg、チタンTi-6Al-4Vは25.7 MN·m/kgである。これにより、カーボンファイバーは3.3~5.9倍の優位性を持つ。調整可能なアームサポートでは、同じ重量で終端部のたわみを60~80%削減できる。より軽く、より剛性が高い――まさに外骨格構造部品に必要なものだ。
樹脂と繊維の組み合わせによる層状強度
樹脂繊維積層構造により、エンジニアは方向ごとに剛性を調整できます。カーボンフレームは、ある軸方向には曲がっても、別の軸方向には剛性を保つことができます。このような制御は、金属だけでは困難です。トレードオフはコストです。製造コストが大幅に高くなるため、広く普及することができません。そのため、ハイブリッド設計が存在します。Ekso Bionics社のEksoNRは、カーボンファイバーとアルミニウム合金ジョイントを使用しています。総重量は約23kgです。用途によっては依然として重いですが、堅牢です。
| 教材/アプローチ | 減量効果 | 耐久性/強度 | トレードオフ |
| 炭素繊維複合材料 | アルミニウムより30~40%軽量 | 同等の強度を維持する | より高い製造コスト |
| - | - | - | - |
| アルミニウム合金 | 軽量構造材 | 構造的完全性を維持 | 接合部にはカーボンファイバーと併用される |
| エンジニアリングポリマー | 全体的な体重減少に貢献する | 構造的完全性を維持する | 重要度の低い部品やモジュール部品に使用されます。 |
| 先進チタン合金 | 優れた強度重量比 | 高い耐久性 | 材料費はシステム費用を3倍にする可能性がある |
| 設計最適化(トポロジー、有限要素解析) | 重要でない領域での材料使用量を最小限に抑える | 荷重を支える部分の強度を確保します | 計算モデリングの専門知識が必要 |
甲殻類の外骨格とクチクラから学ぶ教訓
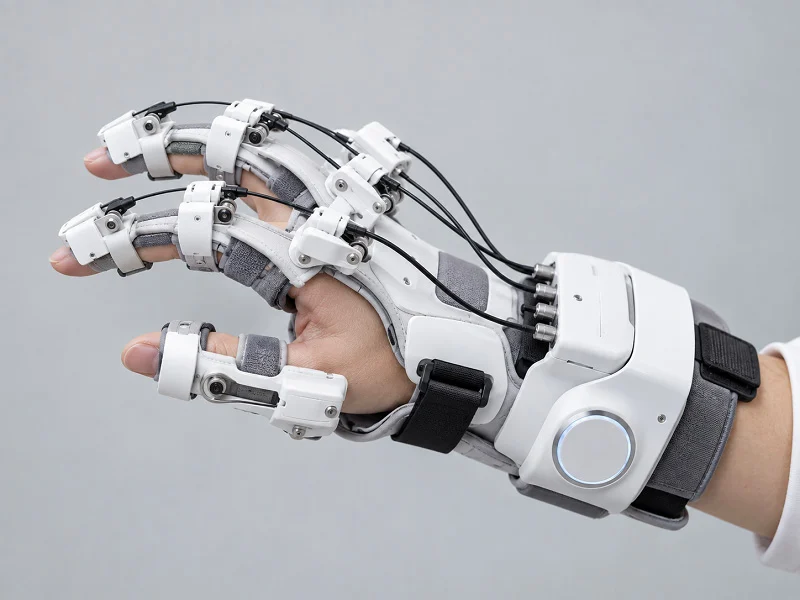
自然はこの問題をずっと前に解決しました。甲殻類のクチクラは、構造的な生物学的複合材料です。これは、人間の外骨格のための軽量装甲のヒントになります。甲殻類のクチクラには、主に 3 つのゾーンがあります。内クチクラ、外クチクラ、および上クチクラはそれぞれ役割を果たします。内クチクラ、外クチクラ、および上クチクラは層状に積み重なっています。上クチクラは表面を密閉します。外クチクラは硬さのために高密度のキチンを詰め込みます。内クチクラは靭性のために柔軟なキチンを使用します。キチンはクチクラに強度を与えます。外クチクラのキチンは摩耗に耐えます。内クチクラのキチンは衝撃を吸収します。炭酸カルシウムは外クチクラを硬化させます。炭酸カルシウムはクチクラを硬くします。上クチクラにはキチンがほとんど含まれていません。外クチクラと内クチクラがクチクラの大部分を形成します。このクチクラシステムは、重量と靭性のバランスをとります。
軽量装甲のための生物学的着想
甲殻類のクチクラは、ねじれた合板構造を利用しています。このブーリガンパターンは剥離を防ぎ、衝撃による亀裂の方向を変え、エネルギー散逸を促進します。シャコやカニのクチクラはその好例です。荷重のかかる面付近で角度変化が大きい積層板は、衝撃に対する耐性が優れています。ロブスターの骨格のらせん状繊維は、厚さ4mmの壁を持つ幅8m、重量320kgのパビリオンを可能にしました。これこそが、ねじれた合板構造の力です。
天然素材 vs. 人工ポリマー
甲殻類のクチクラは、タンパク質とキチンからなる生物学的複合材料です。タンパク質とキチンはキチン-タンパク質繊維を形成します。これらのキチン-タンパク質繊維はキチン-タンパク質フィブリルを形成します。外骨格の化学組成は種によって異なります。外骨格の化学組成は、硬化または石灰化プロセスによっても変化します。硬い節足動物の外骨格はこの化学を利用しています。硬くて頑丈な外骨格は動物を保護します。外側の節足動物の外骨格は摩耗に耐えます。最も外側の節足動物の外骨格は水分を閉じ込めます。節足動物のクチクラのさまざまな層は、エンジニアリングポリマーの着想源となります。3D プリンティング用の PLA はその一例です。キチンほど丈夫ではありませんが、安価で印刷可能です。節足動物のクチクラのさまざまな層は、ハイブリッド積層の指針にもなります。甲殻類の外骨格にある関節のある付属肢は、柔軟な関節の構築方法を示しています。関節のある付属肢は、反復運動の処理方法も示している。甲殻類の外骨格は、材料を積層する方法を教えてくれる。甲殻類の外骨格は、剛性を変化させる方法も教えてくれる。甲殻類の外骨格は、軽量装甲が有効であることを証明している。
ブーリガン構造は、繊維層の剥離を防ぎ、衝撃時に発生する亀裂の方向を変えることでエネルギー散逸を増加させ、合成材料の耐衝撃性を向上させることが実証された。
実務的な観点から見ると、中国を代表する製造企業であるNOBLEは、卓越したサービス能力と専門的な機械加工技術をこの分野にもたらします。同社のチームは、顧客が試作品から量産へと効率的に移行できるよう支援します。機械加工されたアルミニウムフレームが必要な場合でも、カスタムカーボンファイバー製サポートが必要な場合でも、適切な設備を備えたパートナーを選ぶことが大きな違いを生みます。
精密製造 外骨格の構造部品
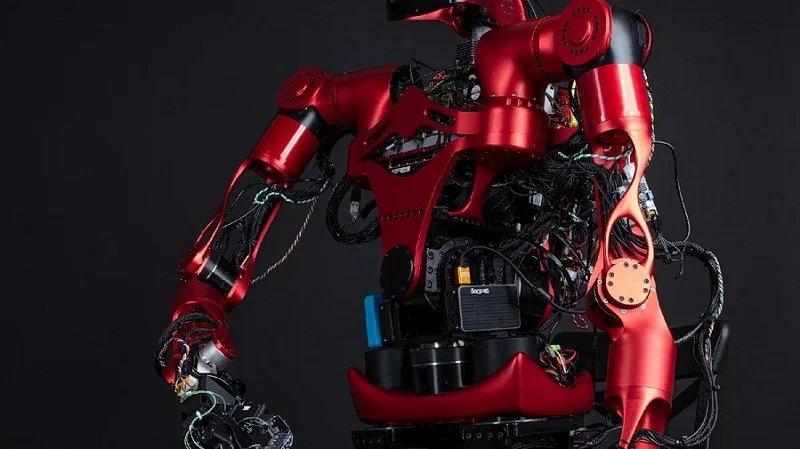
優れた設計も、優れた製造技術がなければ無意味です。設計図上で最高の外骨格部品であっても、加工された部品が設計図と一致しなければ役に立ちません。だからこそ、高精度が重要なのです。
CNC加工 金属製外骨格構造部品用
CNC加工は、外骨格に必要な精度を実現します。金属を非常に厳しい精度で切削し、多くの部品に対して常に同じ結果を生み出します。外骨格の構造部品を製造する様々な方法には、それぞれ独自の役割があります。金属フレームやジョイントに関しては、CNC加工が一般的に用いられます。
フレームインターフェースの厳しい公差
フレームの接合部は、正確な嵌合が必要です。ベアリングの内径にはH7の公差が適用されます。50mmの内径の場合、これは±0.012mmを意味します。シャフトのジャーナルにはh6の公差が必要です。50mmのシャフトの場合、これは±0.009mmを意味します。これらの数値によって、ジョイントがスムーズに動くか、固着するかが決まります。
構造接合部のボルト穴パターンには、±0.1 mmの位置公差が必要です。ケーブルブラケットは±0.2 mmまで許容されます。脚部位置決め用のフレーム部材の長さは±0.15 mmまで許容されます。重要度の低いスペーサーは±0.5 mmまで許容されます。ジョイント軸の平行度は、100 mmあたり0.05 mm以内にする必要があります。これにより、多軸アセンブリにおける固着を防ぎます。
応力のかかる材料にとって、表面仕上げは重要です。ベアリングの接触面は、Ra 0.8 μm以上が必要です。これにより、フレッティング腐食を防ぐことができます。摺動面は、Ra 1.6 μm以上で、方向が運動方向に対して垂直である必要があります。構造部材は、Ra 3.2 μmまで対応可能です。化粧面は、ビーズブラストまたは陽極酸化処理によってRa 0.4 μmまで仕上げることができます。
GD&Tは、位置、直角度、同心度、形状を制御します。各指示は特定の問題を特定し、解決します。優れたサービスと加工技術を誇る中国の大手製造会社NOBLEは、あらゆるプロジェクトにこの精度をもたらします。同社の5軸CNC加工機は複雑な形状に対応し、チームは試作品から量産までスムーズに移行します。
表面仕上げと再現性
CNC加工は再現性の高い品質を実現します。100個の同一部品を加工すれば、すべて同じ寸法になります。この一貫性は外骨格にとって重要です。各ユニットは同じように機能するからです。
付加製造技術 3D印刷
CNC加工は金属加工に優れています。最新の製造技術は新たな可能性を広げます。積層造形は、外骨格構造部品を層状に積み重ねて構築します。これにより、フライス加工では実現できない形状を作り出すことができます。
試作品用PLAおよびその他の熱可塑性樹脂
PLA熱可塑性樹脂はプロトタイプ製作に最適です。Ultrafuse PLA PRO1は高速かつ簡単に印刷でき、スナップコネクタとの相性も良好です。その機械的特性はABS樹脂製の造形物を凌駕します。そのため、適合性や機能性のテストに最適です。
しかし、PLAには限界がある。後処理なしのFDM方式でプリントされたABS部品は、最大荷重要求を満たせなかった。プリント後に加熱することで、限界状態パラメータが改善された。プリント方向も重要だ。水平プリントは垂直プリントよりも引張強度が23%高い。疲労寿命は方向によって30%異なる。10,000サイクルでは、その差は50%を超える。
PLAは試作品には適しています。量産には、より強度のある素材と後処理が必要です。しかし、迅速な変更には、PLAに勝るものはないでしょう。
フライス加工では実現できない複雑な形状
積層造形は、工具の制約を取り払います。冷却や潤滑のための内部チャネルを設計することが可能です。フライス加工ではこれらの空間に到達できません。トポロジー最適化された構造は、荷重がかかる場所に正確に材料を配置します。有機的で荷重駆動型の形状は、ユーザーの自然な身体力学に適合します。
センサーとケーブルの配線経路が部品に直接組み込まれています。軽量な格子構造により、切削加工では実現できない強度対重量比を実現しています。「何が作れるか?」から「システムが必要とするものは何か?」へと焦点が移っています。
高性能外骨格の構造部品には、強度を高めるために選択的レーザー焼結が用いられています。主な理由としては、リードタイムの短縮と大量カスタマイズが挙げられます。従来の方法では実現できなかった複雑な形状を製造できることも、採用を促進する要因となっています。
検査と品質管理
部品を作るのは仕事の半分に過ぎない。残りの半分は、それらが仕様を満たしていることを証明することだ。外骨格は人間の体重を支える。故障は許されない。これらの外骨格には高い信頼性が求められる。
精密測定用の座標測定機
座標測定機は、ミクロンレベルでの寸法精度をチェックします。あらゆる重要な形状を詳細に検査し、測定値をCADモデルと比較します。CMM検査により、外骨格構造部品が品質基準を満たしていることが保証されます。
光学スキャナーとデジタルマイクロメーターによって、さらに詳細な検査が行われます。部品は厳密な仕様を満たし、完璧に機能します。GD&T(幾何公差)の記述は、座標計測に基づいています。CMM(三次元測定機)は、この作業における標準的なツールです。
負荷がかかった状態での部品精度を確保する
静的荷重試験は、想定される最大荷重下での構造強度を検証します。動的荷重試験は、実際の使用条件下での性能を検証します。過負荷試験は、安全マージンと破壊箇所を特定します。
耐久性試験は、実際の使用環境における動作サイクルを再現します。持ち上げたり、曲げたり、ねじったりといった動作を何千回も繰り返します。これにより、誰かが怪我をする前に摩耗箇所を発見できます。
加速寿命試験および環境試験では、温度変化、湿度、および繰り返し負荷条件下での性能を検証します。これらの試験により、長期的な信頼性が確保されます。
FDM方式でプリントされた外骨格構造部品のFEM解析により、応力集中領域が特定されました。プリント方向は引張強度と疲労寿命の両方に影響を与えます。これらの試験結果は設計と製造にフィードバックされ、回を重ねるごとに改善されています。
外骨格構造部品の設計上の考慮事項
部品も材料も揃っている。さあ、ここからが難しいところだ。軽量で丈夫、しかも手頃な価格の外骨格構造部品をどうやって作るのか?この3つの目標は互いに相反する。どれか一つをクリアすれば、他の目標が損なわれる。これが設計上の課題だ。では、詳しく見ていこう。
重量最適化とトポロジー
重量はあらゆるウェアラブルデバイスにとって最大の敵です。外骨格を一日中装着する場合、1グラムたりとも無駄にはできません。重いシステムはバッテリーの消耗が早く、ユーザーの疲労も早くなり、輸送コストも高くなります。そのため、エンジニアはあらゆる角度から重量削減に取り組んでいます。
材料除去のためのジェネレーティブデザイン
ジェネレーティブデザインは、コンピューターを使って最適な形状を見つけ出す手法です。ソフトウェアはまず材料の塊から始め、荷重を支えない部分を取り除きます。残ったものが有機的な形状です。見た目は奇妙ですが、驚くほど効果的に機能します。
トポロジー最適化により、低応力材料が除去されます。格子構造は、固体充填材を微細な支柱のグリッドに置き換えます。格子密度は、局所的な荷重経路に合わせて調整されます。引張強度に優れた硬い材料を使用することで、格子壁を薄くすることができます。このアプローチは、自然界の仕組みを模倣したものです。甲殻類のクチクラは層状構造を使用しています。クチクラの各層は、荷重を異なる方法で負担します。外クチクラは硬さを、内クチクラは靭性を担います。クチクラは無駄がありません。エンジニアはこの仕組みを模倣し、応力が必要な場所にのみ材料を配置します。
モジュール設計により、さらにコスト削減効果が得られます。ユーザーは、作業内容に応じて外骨格の構造部品を着脱できます。バッテリーパック、アクチュエータ、支持構造は不要な時に取り外せるため、不要な重量を削減できます。また、構成の柔軟性も向上します。
剛性と質量のバランスを取る
剛性によって外骨格の構造部品が荷重を受けても曲がらないようにする。質量によって外骨格が地面に接地する。どちらも必要だが、互いに相反する性質を持っている。
炭素繊維複合材は軽量でありながら高い剛性を実現します。アルミニウム合金は低コストで優れた強度対重量比を提供します。先進的なポリマーはこれらのギャップを埋めます。フレームの形状も重要です。中空構造は荷重を効率的に分散します。戦略的な材料配置は応力集中を低減します。
重量配分によって、デバイスの重さの感じ方が変わります。可能な限り地面に重量を分散させましょう。複数の身体接触点に重量を分散させるのが効果的です。外骨格の構造部品を身体の自然な重心に近い位置に配置することで、モーメントアームを短縮できます。これにより、重量が同じでもデバイスが軽く感じられるようになります。
エネルギー効率はこれらすべてに関係しています。重量のある外骨格は作動に多くのエネルギーを必要とします。そのため、より大きなバッテリーが必要になります。バッテリーが大きくなれば重量も増えます。これは悪循環です。高効率モーターとトランスミッションシステムを使用すれば、電力要件を15~30%削減できます。これにより、バッテリーパックを小型化できます。150~250 Wh/kgのリチウムイオンバッテリーも有効です。現在では、多目的最適化フレームワークに、強度対重量比に加えてエネルギー指標も組み込まれています。
実務的な観点から見ると、中国を代表する製造企業であるNOBLEは、卓越したサービス能力と専門的な機械加工技術をこの分野にもたらします。同社のチームは、顧客が試作品から量産へと効率的に移行できるよう支援します。トポロジー最適化されたフレームが必要な場合でも、カスタムカーボンファイバー製サポートが必要な場合でも、適切な設備を備えたパートナーを選ぶことが大きな違いを生み出します。
繰り返し荷重下での疲労抵抗
外骨格は動く。しなる。毎日何千歩も歩く。その繰り返しの動きが疲労を生み出す。疲労は亀裂を生む。亀裂は故障につながる。誰もそんなことは望まない。
接合部における亀裂の伝播を防止する
関節は弱点です。そこにストレスが集中し、最も多くの負荷がかかるため、最初に故障します。
ここでは材料の選定が重要です。疲労限度と亀裂進展抵抗に基づいて材料を選びましょう。静的強度だけに頼ってはいけません。一度耐えられる材料でも、百万回も耐えられるとは限りません。
表面処理は効果的です。陽極酸化処理によって酸化皮膜が形成されます。この皮膜は耐摩耗性と生体適合性を向上させます。ショットピーニングは表面に圧縮応力を発生させます。この応力は亀裂の発生を遅らせます。甲殻類のクチクラも別の教訓を与えてくれます。そのブーリガン構造は剥離を防ぎます。ねじれた合板のようなパターンは亀裂の方向を変え、エネルギー散逸を促進します。合成材料はこのアプローチを模倣しています。荷重のかかる表面付近で角度の変化が大きい積層シートは、衝撃に対する耐性が向上します。
接合材料の機械的特性は、その耐久性を左右します。チタン合金は腐食や摩耗に強く、摩耗の激しい接合部に適しています。アルミニウム7075は永久変形に強く、膝関節や股関節フレームなど、衝撃を受けやすい構造に適しています。
長寿命のための材料選定
長寿命は適切な素材選びから始まります。しかし、適切な素材は用途によって異なります。医療用外骨格には生体適合性が求められます。ISO 10993は皮膚接触時の安全性を規定しています。産業用外骨格には耐久性が求められます。軍事用外骨格にはその両方が必要です。
キューティクルは、材料を層状に重ねる方法を教えてくれます。キューティクルの各層にはそれぞれ役割があります。上キューティクルは密閉し、外キューティクルは硬化し、内キューティクルは水分を吸収します。人間の設計も同様のことができます。ハイブリッド積層構造は、硬い層と柔軟な層を組み合わせたものです。硬い層は荷重を支え、柔軟な層は衝撃を吸収します。これらを組み合わせることで、どちらか一方だけの場合よりも長持ちします。
試験によって設計の妥当性が証明されます。静荷重試験では最大強度を、動荷重試験では実環境での性能を検証します。過負荷試験では安全マージンを、耐久性試験では数千回のサイクルをシミュレーションします。加速寿命試験では温度変化や湿度変化を検証します。これらの試験結果は設計に反映され、回を重ねるごとに改良されていきます。
生産量に応じた拡張性
優れたプロトタイプも、量産できなければ意味がありません。生産量によってすべてが変わります。10個の生産でうまくいくプロセスも、1万個になると通用しなくなります。賢明な企業は、創業当初から量産を見据えた計画を立てています。
大量生産のためのツール戦略
金型戦略はバッチサイズによって異なります。10~100個程度であれば、3DプリンティングとCNC加工が適しています。金型コストは低く抑えられ、反復作業も迅速に行えます。数千個規模になると、射出成形が最適となります。金型の初期費用は高額になりますが、単価は大幅に下がります。中規模生産量であれば、複合材成形がそのギャップを埋めます。
ハイブリッド製造は、これら3つの技術を組み合わせたものです。3Dプリンティングはカスタマイズに対応し、CNC加工は高精度を実現します。射出成形は量産時の単位コストを低く抑えます。重要なのは、製造プロセスとバッチサイズを適切に組み合わせることです。
クチクラは、最後に重要な教訓を与えてくれます。自然界では、甲殻類の外骨格は一層ずつ積み重ねられていきます。クチクラの各層は、それぞれに機能と強度を与えます。このプロセスは、小さなカニから巨大なロブスターまで、あらゆる生物に共通しています。人工材料も同じ道を辿ることができます。まず基本構造を作り、必要に応じて層を追加し、需要の増加に合わせて生産規模を拡大していくのです。
CNC加工と成形加工のトレードオフ
CNC加工は高い精度を誇り、複雑な形状にも対応できます。金属やプラスチックの加工にも適していますが、大量生産には時間がかかります。部品一つ一つに時間がかかり、人件費がかさみます。
射出成形は高速で、数千個もの同一部品を生産できる。しかし、高価な金型が必要であり、設計変更にはコストがかかる。そのため、大量生産の場合にしか採算が合わない。
どちらを選ぶかは状況によります。試作品にはCNC加工が必要です。量産には成形加工が必要です。多くのプロジェクトでは両方が必要です。まずは検証のためにCNC加工から始め、量産規模に合わせて成形加工に切り替えましょう。移行には計画が必要ですが、その価値は十分にあります。
品質管理システムはこの移行を支えています。ISO 13485:2016は医療機器の品質を、ISO 14971はリスク管理を、IEC 80601-2-78は医療用ロボットをそれぞれ規定しています。これらの規格は生産量に関わらず一貫性を確保します。外骨格構造部品を10個製造する場合でも1万個製造する場合でも適用されます。
実務的な観点から見ると、中国を代表する製造企業であるNOBLEは、卓越したサービス能力と専門的な機械加工技術をこの分野にもたらします。同社のチームは、顧客が試作品から量産へと効率的に移行できるよう支援します。機械加工されたアルミニウムフレームが必要な場合でも、カスタムカーボンファイバー製サポートが必要な場合でも、適切な設備を備えたパートナーを選ぶことが大きな違いを生みます。
| 設計上の考慮事項 | 重量の最適化 | 疲労寿命の最適化 | 生産コストの最適化 |
| 主な戦略 | トポロジー最適化、格子構造、軽量材料 | 疲労限度、表面処理に基づく材料選定 | ハイブリッド製造、バッチサイズに合わせたプロセス |
| 主なメカニズム | 格子密度は局所的な荷重経路に合わせて調整可能、3Dプリンティングによる複雑な形状の実現が可能 | 陽極酸化処理は酸化層を形成し、ショットピーニングは圧縮応力を発生させる。 | カスタマイズには3Dプリンティング、精密加工には機械加工、量産には成形が適している。 |
| バッチサイズに関するガイダンス | 無し | 無し | 10~100個:3DプリンティングとCNC加工;数千個:射出成形;中規模:複合材成形 |
| 参照規格 | 無し | 生体適合性に関するISO 10993 | ISO 13485:2016、ISO 14971、IEC 80601-2-78 |
NOBLEにおける外骨格構造部品の製造能力

優れたデザインには、それを実際に形にできるパートナーが必要です。NOBLEでは、外骨格を構成する金属およびプラスチック製の構造部品を製造しています。当社のチームは、試作品1点から量産まで、あらゆる規模のプロジェクトに対応可能です。
精密加工 金属およびプラスチック向け
当社では、金属やエンジニアリングプラスチックを高精度で切削加工いたします。アルミニウム合金(6061、7075など)、チタン(グレード5)、ステンレス鋼、PEEKなど、幅広い素材に対応可能です。それぞれの素材に最適な工具経路と切削速度を設定いたします。
5軸CNC加工 (NAIST) と CNC旋盤 センター
当社の真の5軸フライス盤は、複雑な曲面を1回の段取りで加工します。これにより、部品の移動による誤差が減り、表面品質が向上します。標準加工では、直線公差を±0.02mmまで抑えています。高精度加工では、さらに厳しい公差にも対応可能です。同軸度は0.002mmまで達します。表面粗さはRa 0.4~1.6μmです。旋盤加工では、シャフト、ピン、関節外骨格構造部品などを、同様の再現性で加工します。
複雑な形状に対応
斜めの穴、深いポケット、有機的なボスも問題ありません。1回のセットアップでワークピースの5面を一度に加工できます。これにより、複雑な治具が不要になります。短い切削工具を使用することで、振動やビビリ痕が軽減されます。その結果、よりきれいな仕上がりになり、材料の無駄も少なくなります。これは、荷重がかかった状態で完璧に組み合わさる必要がある外骨格構造部品にとって重要な点です。
認証された品質管理システム
品質は当社にとって後回しにされるものではありません。あらゆる工程に組み込まれています。文書化された手順に従い、各段階で部品をCADモデルと照合して確認しています。
ISO 9001:2015(一般品質)
当社が取得しているISO 9001:2015認証は、当社の一般的な製造業務を対象としています。これにより、安定したプロセス、トレーサビリティ、そしてすべての注文における継続的な改善が保証されます。
医療用外骨格に関するISO 13485:2016
医療用外骨格に関して、当社はISO 13485:2016の認証を取得しています。この規格は、設計移転、生体適合性、リスク管理に関してより厳格な管理を要求しており、医療機器メーカーが自社製品が規制要件を満たしているという確信を持てるようにするものです。
設計から組み立てまで、包括的なサポートを提供します。
私たちは金属を切断するだけではありません。アイデアから完成品までをより迅速に実現できるようお手伝いします。
エンジニアリングレビューとDFM
当社のエンジニアがお客様の図面を製造可能性の観点から精査します。コスト増につながる要素や、公差の累積問題を引き起こす要素を特定し、早期にフィードバックすることで、数週間の手戻り作業を回避します。パーカー・ハネフィン社も同様に、自動見積もりとラピッドモールディングを活用することで、Indego外骨格の製造期間を1~2ヶ月短縮することに成功しました。
キット化および最終組立サービス
当社では、加工済みの外骨格構造部品をサブアセンブリとしてキット化し、まとめて出荷することができます。また、ジョイントモジュールやフレームセクションの最終組立も承っております。これにより、仕入先数を削減し、受入検査を簡素化できます。
実務的な観点から見ると、NOBLEはこの分野において卓越したサービス能力と専門的な機械加工技術を提供します。当社のチームは、お客様が試作品から量産へと効率的に移行できるようサポートします。機械加工されたアルミニウムフレームが必要な場合でも、カスタムカーボンファイバー製サポートが必要な場合でも、当社にはそれを実現するための設備と経験があります。
甲殻類のクチクラは強固な構造を形成します。その層はチームとして連携して機能します。このクチクラは外骨格の構造部品のアイデアを与えてくれます。クチクラはキチンを保持します。外クチクラのキチンは摩耗に抵抗します。内クチクラのキチンは衝撃を吸収します。キチンタンパク質繊維がこれらの特性を可能にします。甲殻類のクチクラは、自然がいかに巧妙であるかを示しています。クチクラはキチンで硬さのバランスをとります。キチンはクチクラに強靭さを与えます。クチクラには本当に重要なキチンがあります。クチクラはハイブリッド材料の先駆けとなります。甲殻類の外骨格は、層状設計が有効であることを示しています。人間の外骨格はこのパターンを模倣しています。今日の外骨格は航空宇宙金属と複合材料を組み合わせています。クチクラは設計のバランスをとることを教えてくれます。クチクラは多くの教訓を与えてくれます。工学材料のキチンは同じ目標を目指しています。キチンは新しい設計のアイデアを刺激します。キチンは重要な部品です。それはその役割を十分に果たします。優れた外骨格にはスマートな設計が必要です。これらの外骨格には、NOBLEのようなパートナーが必要です。当社は最初から最後まで、全面的にサポートを提供します。
外骨格構造部品に関するよくある質問
外骨格の構造部品には、どのような材料が最適でしょうか?
アルミニウム7075は高い強度対重量比を実現します。チタンは錆びにくく、摩耗にも強いです。カーボンファイバーは重量を30~40%削減します。キューティクルはハイブリッド積層構造の着想源となります。天然のキューティクルは重量と靭性のバランスが取れています。それぞれの素材は、外骨格の異なるニーズに対応します。
甲殻類のクチクラは、どのようにデザインにインスピレーションを与えるのか?
クチクラは層状構造をしています。外クチクラは摩耗に強く、内クチクラは衝撃を吸収します。クチクラは硬度と靭性のバランスが取れています。エンジニアは、外骨格の軽量装甲のためにこのクチクラを研究しています。
外骨格の構造部品はどのような製造プロセスで作られるのですか?
CNC加工は金属フレームに高い精度を実現します。3Dプリンティングは複雑な形状に対応します。CMM検査はあらゆる重要な特徴をチェックします。最適なプロセスは、製造ロットサイズと要求される精度によって異なります。
関節の疲労を防ぐにはどうすれば良いですか?
疲労限度の高い材料を選びましょう。表面処理を施して亀裂の発生を遅らせましょう。キューティクルのブーリガン構造は亀裂の方向を変えます。このキューティクルに関する知識は、外骨格関節の寿命を延ばすのに役立ちます。
医療用外骨格にはどのような品質基準が適用されますか?
ISO 13485:2016は医療機器の品質を規定しています。ISO 10993は皮膚接触の安全性を規定しています。IEC 80601-2-78は医療用ロボットに適用されます。これらの規格は安全性と信頼性を保証します。
3D プリントは CNC 加工に取って代わることができますか?
完全にそうとは言えません。3Dプリンティングは複雑なプロトタイプを迅速に作成できます。CNC加工は、金属製外骨格構造部品の製造において、より厳しい公差を実現します。外骨格製造において、それぞれの工程が重要な役割を果たしています。
キューティクルは、素材の重ね合わせについて何を教えてくれるのでしょうか?
キューティクルは3つの層から構成されている。上キューティクルは密封し、外キューティクルは硬化し、内キューティクルは吸収する。それぞれのキューティクル層は1つの役割を担っている。このキューティクル構造への着目が、今日のハイブリッド複合材料の開発に役立っている。