

AMRロボット部品の製造には、主に4つのプロセスが用いられます。CNC加工、射出成形、板金加工、そして既製部品です。では、あなたの部品に最適なのはどれでしょうか?答えは、あなたの好みとは必ずしも一致しません。重要なのは、部品に求められる機能、必要な個数、そしてその両方を満たす材料という3つの制約です。
センサーブラケットとバッテリートレイについて考えてみてください。同じロボットでも、解決策は全く異なります。間違った選択をすれば、工具に過剰な費用がかかるか、重要な部分で強度を失うかのどちらかになります。
自律走行車両群にAMR(自律移動ロボット)を追加すると、リスクはさらに高まります。あらゆる選択が、技術、稼働時間、生産性に影響を与えます。以下では、適切な選択を行うための実用的な比較をご紹介します。
AMRロボット部品の製造プロセス
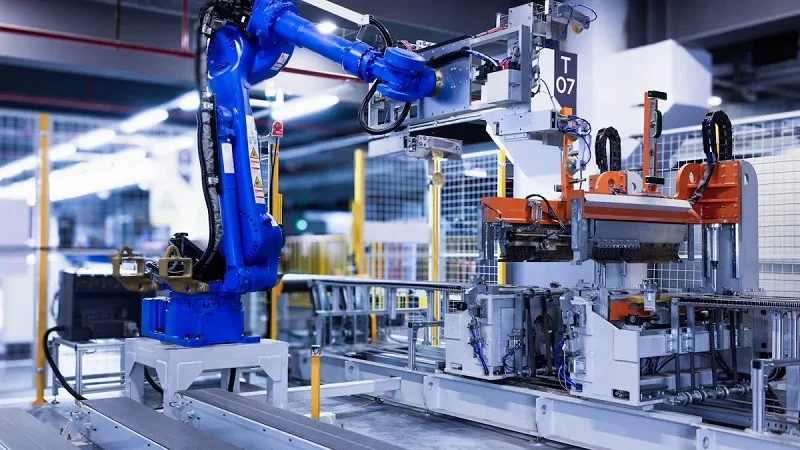
それぞれの製造方法には独自の役割があります。CNC加工、射出成形、板金加工という3つの主要な製造プロセスは、特定の部品機能や生産量に最適です。それぞれの製造方法の強みを理解することで、早期に適切な選択を行うことができます。
精密部品のCNC加工
CNC加工は、アクチュエータハウジング、ジョイント本体、ギアボックスケース、モーターマウントなどの部品に高い精度を実現します。少量から中量生産、そして正確な寸法が求められる機能プロトタイプ部品に最適です。この加工プロセスにより、負荷がかかった状態でも動作の再現性とジョイントの位置ずれが維持され、移動ロボットの信頼性向上に貢献します。部品の寸法精度が数千分の1インチ以内であれば、この加工プロセスが最適です。
シャーシおよびブラケットの用途
ブラケットやシャーシ部品には、このレベルの精度が求められます。センサーブラケットがほんのわずかにずれるだけでも、ナビゲーション機能が完全に狂ってしまう可能性があります。モーターマウントやジョイントハウジングなど、動作中に負荷がかかるAMRの構造部品の場合、信頼性は安定した公差に依存します。CNC加工は、内部チャネル、ねじ付きボス、座ぐり穴など、他の方法では製造が非常に難しい複雑な形状にも対応できます。そのため、位置合わせが重要なサブアセンブリを保持する部品に最適です。
金属およびプラスチック素材の選択肢
6061アルミニウムは、CNC加工ブラケットの定番素材です。強度対重量比に優れ、加工速度が速く、防錆のための陽極酸化処理も良好に行えます。ベアリングスリーブや摩耗パッドなどの低摩擦部品には、POM(デルリン)が標準的に選ばれています。自己潤滑性があり、軽量で、振動を自然に低減します。7075アルミニウムは、より高い強度が必要な場合に適していますが、部品あたりのコストが高くなります。重量や耐腐食性といった要件が本当に必要な場合を除き、チタンやマグネシウムなどの特殊素材は避けるべきです。これらの素材は、ほとんどのAMR部品において、加工時間と工具摩耗を増加させるだけで、明確なメリットはありません。適切な素材を選択することで、プロジェクトの予算内で性能目標を達成できます。
プラスチック筐体の射出成形
生産量が増加すると、射出成形が賢明な選択肢となります。これは、荷重のかからない筐体、カバー、ケーブル配線部、クリップ、ボスなどの標準的な製造プロセスです。初期の金型費用は高額ですが、量産化に伴い部品あたりのコストは大幅に低下します。これは、モバイルロボット分野において、大量生産プロセスが単位コストを削減する典型的な例です。
大量住宅生産
金型コストは、複雑さや材料によって大きく異なります。シンプルな試作用アルミニウム金型は 1,000 ドルから 5,000 ドルかかります。P20 鋼の標準的な生産用金型は 5,000 ドルから 30,000 ドルかかります。複数のキャビティを持つ H13 硬化鋼の大量生産用金型は 30,000 ドルから 100,000 ドルに達します。ホットランナーやスライドを備えた複雑な金型はさらにコストがかかります。では、射出成形はいつ採算が取れるのでしょうか? CNC 加工に対する損益分岐点は通常 100 個から 500 個の間です。3D プリンティングに対する損益分岐点は 500 個から 1,000 個の間です。これらの数より少ない場合、金型コストは意味がありません。これらの数を超えると、部品あたりの価格とサイクルタイムで射出成形が優位になります。射出成形技術は、製造工程のすべての部品で一貫した形状も提供します。
耐衝撃性素材の選択
射出成形筐体の材料選定は、耐衝撃性と規制への準拠が決め手となります。標準的なABSはUL94 HB規格に適合し、優れた耐衝撃性を備えています。コストが最優先される屋内用カバーに適しています。PC/ABSブレンドは、室温でABSの約10倍のノッチ付きアイゾット衝撃強度を発揮します。そのため、共有スペースで時折衝撃を受けるロボットシェルや電子機器筐体に最適な選択肢となります。この技術により、設計者は柔軟性を得られます。バッテリーコンパートメントやモーターコントローラーなど、難燃性が重要な場合は、UL94 V-0規格に適合したFR-ABSまたはFR-PC/ABSが必要です。これらのグレードは、炎を取り除いた後数秒以内に自然に消火し、規制基準を満たします。耐衝撃性能は多少犠牲になりますが、安全性の遵守が最優先です。成形工程の自動化により、サイクルタイムが短縮され、大量生産でも品質が安定します。
自律移動ロボット向け板金加工
AMR(自律移動ロボット)の構造フレームは、主に板金加工によって製造されます。レーザー切断、曲げ加工、溶接によって、AMRロボット部品の重量とペイロードを支える、剛性が高く軽量な構造が作られます。このプロセスは中程度の精度しか得られませんが、曲げ代と溶接歪みを適切に制御することで、ほとんどの用途において位置合わせの精度を予測可能にすることができます。
レーザー切断、曲げ、溶接
このプロセスは、平らな金属板から始まります。レーザーは、精密な自動化技術を用いて、外形と内部の穴、スロット、切り欠きなどのすべての形状を一度に切断します。次に、プレスブレーキで設定された線に沿って部品を曲げます。最後に、溶接によって別々のパネルを接合し、フレーム、筐体、またはシャーシを形成します。この方法は、高価な金型を投資する必要がないため、試作品や少量生産において費用対効果に優れています。レーザーのパスと曲げシーケンスをプログラムするだけで済みます。AMRシャーシや電子機器筐体の場合、板金加工は設計から実用部品までの迅速なプロセスを実現します。
強度対重量比に基づく材料選定
アルミニウムは強度対重量比に優れているため、この分野では圧倒的な存在感を示しています。6061-T6は倉庫用AMRや配送ロボットの標準材料であり、溶接が容易で成形性にも優れ、AMRロボット部品を軽量化できるためバッテリー効率が向上します。鋼は重荷重産業用AGVに最大限の剛性を提供しますが、重量が増加するためエネルギー効率が低下します。炭素繊維複合材は高性能用途において優れた軽量性を実現しますが、高価で修理が困難です。ほとんどの移動式自律プラットフォームにとって、アルミニウムは強度、重量、コストのバランスが最も優れています。性能と妥当な製造コストを両立させているのです。
AMRロボット部品の設計上の考慮事項
優れたデザインは、製造プロセスを選ぶ前から始まります。賢明な形状選択は、コスト削減、リードタイム短縮、そして製造の容易化につながります。では、最も重要な点を見ていきましょう。
製造のための形状最適化
シンプルな設計はコスト削減につながります。鋭角な内角は放電加工(EDM)や追加の加工工程が必要になる場合がありますが、半径を小さくすれば問題ありません。厳しい公差は切削速度の低下、検査回数の増加、不良品発生リスクの増大を招きます。設計を少し変更するだけで、機械全体のセットアップや特殊工具を不要にできる場合もあります。
複雑な機能を簡素化する
設計者は、可能な限り鋭角な内角を避けるべきです。半径を加えることで、手作業による角加工が不要になり、加工のセットアップ時間を短縮できます。細長い穴もまた落とし穴になりやすいです。ドリル深さと直径の比率は3:1以下に抑えましょう。これを超えると、サプライヤーは特殊な工具を必要とし、見積もり価格が上がります。穴は、工具の動きに対して垂直な平面に開ける方が、より速く、より安価に加工できます。また、止まり穴の端面も標準的なドリルチップに合わせましょう。標準以外の仕上げは、コストのかかる二次加工を必要とします。
標準工具サイズの利用
標準的なドリルサイズと材料厚さを使用してください。これにより、サプライヤーは市販の工具と材料を使用できます。重要度の低い変更を1つ加えるだけで、製造業者はより多くの標準材料を使用できるようになります。これは、性能を損なうことなく時間とコストを節約します。
自律移動ロボットフレームの構造設計
フレームはあらゆるものを支えます。バッテリーパック、モーター、センサーアセンブリなどを搭載します。適切な構造にすれば、自律移動ロボットは何年もスムーズに動作します。
荷重経路と応力分布
荷重を最短かつ最も直線的な経路で伝達します。関節部に負荷が集中するのではなく、広い範囲に分散されます。これにより、疲労が軽減され、長期にわたってアライメントが安定します。
振動減衰と剛性
剛性と減衰のバランスが重要です。剛性が高すぎると、振動が繊細な電子機器に直接伝わってしまいます。逆に柔らかすぎると、負荷がかかった際にフレームがたわんでしまいます。戦略的に配置された補強材を備えたアルミフレームは、この両方の特性をうまく両立させます。
組み立てを重視した設計アプローチ
最初から組み立てやすさを考慮した設計を行う。これにより、製造時間の短縮と人件費の削減につながる。
自己位置決め機能とモジュール式機能
モジュール式のフレームにより、技術者はバッテリーパックを迅速に交換できます。これは、複数シフトで稼働するマテリアルハンドリングロボットにとって重要です。タブやスロットなどの自己位置決め機能により、治具なしで部品を所定の位置に誘導できます。
ファスナーの標準化
AMRロボット部品全体で、1~2種類のサイズのファスナーを使用してください。工具が少なくなれば、組み立て時間が短縮され、エラーも減少します。また、標準的なハードウェアを使用することで、現場での修理も容易になります。
射出成形による筐体の場合、金型の摩耗を避けるため、リブとコーナーの形状に関するルールに従ってください。主なパラメータは以下のとおりです。
| リブパラメータ | 推奨値 |
| 基部のリブの厚さ | 公称壁厚の50~70% |
| リブの高さ | 公称肉厚の2.5~3倍 |
| リブドラフト | 0.5〜1.5° |
| リブ基部の半径 | 公称肉厚の0.25~0.4倍 |
プラスチック部品の鋭利な角は応力集中点となり、ひび割れ、亀裂、化学薬品による腐食への感受性の増加、そして最終的には部品の破損につながる可能性があるため、あらゆる手段を講じて避けるのが賢明です。
板金加工においては、曲げ半径を均一に保ち、センサーの位置合わせに必要な場合を除き、厳しい公差は避けてください。こうした小さな選択が積み重なることで、効率と生産性の大幅な向上につながります。
AMRロボット部品の材料
AMRロボット部品の材料選びは、バランスを取ることが重要です。軽量で高強度、そしてプロジェクトを台無しにしない価格が求められます。適切な材料を選べば、AMRロボット部品の稼働時間が長くなり、修理回数も少なくなります。逆に、材料選びを誤ると、フレームにひびが入ったり、バッテリーの消耗が早すぎたりといった問題が発生します。
耐荷重部品用金属
金属は重い荷重を支える役割を担っている。フレーム、駆動系マウント、構造ブラケットなどはすべて金属に依存している。
構造フレーム用6061アルミニウム
シャーシ作業には6061-T6アルミニウムが定番です。なぜでしょうか?多くの場合、溶接が決定的な要因となります。6061は融接できますが、7075は割れやすいため、構造用融接には一般的に推奨されません。数値がそれを裏付けています。6061の降伏強度は約275MPa、7075は約500MPaです。弾性率は約69GPaと72GPa、密度は約2.70g/cm³と2.80g/cm³です。確かに7075の方が強度は高いです。しかし、6061は密度が低いため強度対重量比が優れており、溶接性にも優れているため、AMRシャーシのような溶接構造には最適です。軽量化が求められる移動プラットフォームにとって、このトレードオフは有利に働きます。
高摩耗駆動部品用鋼材
鋼は、摩耗が最も深刻な箇所、つまり1日に何千回も擦れ合う歯車、シャフト、駆動部品などに用いられます。アルミニウムよりも重いのは間違いありませんが、その硬度と耐疲労性により、駆動システムの寿命を大幅に延ばすことができます。必要な箇所にのみ使用すれば、重量増加によるデメリットは最小限に抑えられます。
筐体およびバンパー用エンジニアリングプラスチック
プラスチックは、カバー、バンパー、低摩擦部品などに使用されます。軽量で成形コストが安く、着色も容易です。
耐衝撃性にはABSとPC/ABSが用いられます。
ABS樹脂はUL94 HB規格に適合する優れた耐衝撃性を備えており、コストが最優先される屋内用カバーに適しています。PC/ABSブレンドは、室温においてABS樹脂の約10倍のノッチ付きアイゾット衝撃強度を発揮します。そのため、共有スペースで時折衝撃を受けるロボットの筐体や電子機器の筐体に最適です。大量生産されるプラスチック部品には、靭性と難燃性のバランスに優れたPC/ABS樹脂が好まれます。
耐薬品性パネル用ポリプロピレン
ポリプロピレンは、他のプラスチックを劣化させるような化学物質にも耐性があります。洗浄剤、潤滑剤、強力な洗浄剤にも影響を受けません。そのため、食品取扱現場や、液体がこぼれる可能性のある産業現場のパネル材として最適です。
耐摩耗性ブッシング用ナイロン
ナイロンは、ブッシング、ローラー、摺動面などに最適です。耐摩耗性に優れ、振動にも強く、多くの場合、外部潤滑は不要です。スチール製のシャフトと組み合わせれば、静かで長持ちする接合部が実現します。
重量、強度、コストのバランス
素材を選ぶたびに、ある特性と別の特性がトレードオフされる。考慮すべき点は以下のとおりだ。
自律移動ロボットの選択肢を比較する際には、いくつかの基準が最も重要になります。
- 強度対重量比:炭素繊維複合材は、非常に軽量でありながら高い剛性を備えているため、慣性が低減され、アクチュエータの動作速度が向上し、より正確に停止し、消費電力も削減されます。また、部品が軽量化されることで、ベアリング、ジョイント、駆動システムの摩耗も軽減されます。
- 剛性:高い剛性により、センサーやツールの操作中にアームの先端が安定し、繰り返し動作時でも位置決め精度が維持されます。
- 耐腐食性:複合材料は錆びにくく、湿気、洗浄剤、潤滑剤、温度変化に対する耐性も一部の金属より優れており、メンテナンスの必要性を低減します。
- 設計の柔軟性:エンジニアは、標準的な既製形状に妥協するのではなく、特定の荷重条件に合わせて形状、厚さ、積層構成、補強材を調整できます。
- コスト:材料費は性能と照らし合わせて検討する必要があります。コストだけに注目するのではなく、負荷条件、使用サイクル、環境、接合方法、目標とする軽量化などを考慮してください。
バッテリー効率に関する重量制約
重量が1グラム増えるごとにエネルギー消費が増加する。AMRロボットの部品が重くなるとバッテリーの消耗が早くなり、充電頻度も高くなる。その結果、稼働時間が短縮され、フリートの耐用年数全体で運用コストが増加する。
材料コストと性能のトレードオフ
重量が重要な要素となる場合、マグネシウム合金は魅力的に見えるかもしれません。しかし、加工が複雑になるため、重量削減効果が追加作業に見合うほどでない限り、使用は避けるべきです。実用的な観点から言えば、賢明な選択は、仕様書上の最軽量オプションを追い求めるのではなく、用途に合った材料を選ぶことです。
AMRロボット部品に適した製造プロセスの選択
加工方法の選択は、部品の用途と必要数量によって決まります。適切な組み合わせが見つかれば、他のすべてはうまくいくでしょう。
部品の機能と数量に合わせたプロセス
構造フレームは、車軸、バッテリーパック、モーターを支えます。板金は強度、軽量性、そして少量生産時の低コスト性を兼ね備えているため、この用途に最適です。一方、センサーハウジングは異なります。複雑な形状と滑らかな表面が求められるため、生産量が増えると射出成形が主流となります。AMR(自律移動ロボット)の製造においては、これら両方のタイプの部品を同じ製造工程で扱う必要があります。
少量生産 vs. 大量生産
少量生産の場合は、CNC加工と板金加工が最適です。金型投資が不要なため、迅速な変更が可能です。しかし、大量生産の場合は状況が変わります。射出成形の場合、損益分岐点を超えると部品あたりのコストが大幅に低下します。成長を続けるAMR(自律移動ロボット)フリートにとって、この変化は非常に重要です。
単純な部品形状と複雑な部品形状
シンプルなブラケットやプレートなら、板金加工でもCNC加工でも問題ありません。内部にリブのある複雑な中空形状なら、射出成形かCNC加工が最適です。要は、形状と加工方法の最適な組み合わせを選ぶことです。無理やり四角いものを丸い穴に入れようとしないでください。
コストとリードタイムのトレードオフを比較する
お金と時間は相反する力を持つ。その矛盾を理解することで、より良い計画を立てることができる。
ツール投資と部品単価
射出成形には初期投資として金型が必要です。このコストは大量生産の場合にのみ採算が合います。CNC加工や板金加工は金型を一切必要としないため、少量生産でも競争力を維持できます。モーターやホイールなどの既製部品は、可能な限り優先的に使用すべきです。これにより、特注製造コストを削減し、リードタイムを短縮できます。実際、AMRロボットの部品製造においては、これが最も賢明な選択肢となることが多いのです。
試作品製作と量産におけるリードタイムの比較
試作品製作にはスピードが求められます。CNC加工や板金加工では、部品は数週間ではなく数日で納品されます。金型が完成すれば、量産は射出成形が主流となります。金型費用を今支払うことで、後々部品コストを削減できるというトレードオフは確かに存在します。中国を代表する企業であるNOBLEのような優れた製造パートナーは、こうした意思決定をサポートできます。NOBLEのサービス能力と加工技術は、顧客が試作品から量産へとスムーズに移行できるよう支援します。こうしたサポートは、プロジェクト全体の効率性と生産性を向上させます。
自動化とテクノロジーは、こうした選択肢を常に変化させています。インダストリー4.0ツールは、チームが導入前にコストをシミュレーションするのに役立ちます。自律移動ロボット(AMR)の場合、適切な判断とは、機能、数量、予算のバランスを取ることです。これをうまく行えば、AMRロボット部品プログラムは初日から順調に進み続けるでしょう。
AMRロボット部品製造におけるNOBLE社との提携

AMRロボット部品のパートナー選びは、単に金属を切断したりプラスチックを成形したりできる業者を探すだけではありません。自律移動ロボットの仕組みと各部品の役割を理解しているチームが必要です。NOBLEは、これら3つの主要な工程すべてをワンストップで提供します。ブラケット、筐体、構造フレームはすべて1つのチームが担当します。複数のサプライヤーとのやり取りや調整の遅延に悩まされる必要はありません。
金属およびプラスチック加工に関する専門知識
NOBLEは金属部品とプラスチック部品の両方を日々取り扱っています。センサーブラケットにはCNC加工が最適で、大量生産のハウジングには射出成形が適している場合を、NOBLEのチームは熟知しています。これにより、お客様は最初から時間とコストを節約できます。
CNC加工、射出成形、板金加工
AMRの製造には、各工程が重要な役割を果たします。CNC加工はモーターマウントの厳しい公差を実現します。射出成形は筐体を大量生産します。板金加工は構造フレームを成形します。NOBLEは早い段階で製造性を考慮した設計レビューを実施します。エンジニアがお客様のCADファイルを確認し、コスト増につながる要素を指摘します。鋭角な角には半径が必要になる場合があります。公差が実際よりも厳しくなっている可能性があります。このような小さな修正によって、プロジェクトを順調に進めることができます。材料選定のサポートもサービスに含まれています。6061アルミニウムとPC/ABSのどちらが用途に適しているか分からない場合でも、チームがトレードオフを分かりやすく説明します。
社内能力による迅速な対応
社内処理によりリードタイムが短縮されます。すべてが一元化されているため、外部業者に依頼する必要がありません。変更も迅速に対応でき、プロトタイプの出荷も早まります。設計変更が発生した場合でも、NOBLEはプログラムを更新して開発を継続します。このスピードにより、発売日を守ることができます。担当者が一元的に開発全体を管理することで、コミュニケーションが簡素化されます。あらゆるモバイルプラットフォームプロジェクトにおいて、リスクを低減し、納期を厳守することができます。
ISO 9001:2015およびISO 13485:2016認証取得済み品質
部品の品質管理は非常に重要です。部品はどのバッチでも常に同じ品質が求められます。NOBLEはISO 9001:2015とISO 13485:2016の両方の認証を取得しています。これらは単なるマーケティング上のシンボルではなく、日々の生産を支える真のプロセスを表しています。部品が倉庫システムに納入される場合でも、医療機器に使用される場合でも、同様の品質管理が徹底されています。
医療および産業用AMR向け高精度品質システム
ISO 9001:2015は一般的な品質管理を対象としています。プロセスが文書化され、測定され、改善されることを保証します。ISO 13485:2016はさらに踏み込んでいます。これは医療機器製造向けに作られた規格です。AMRが病院で医療用品を運搬する場合、これは重要です。産業用途でも同様の注意が必要です。トレーサビリティ、検査記録、再現性のある出力が確保されます。部品が製造組立ラインに到着すると、仕様と完全に一致します。この品質管理により、手直しや遅延が削減され、生産性が向上します。品質技術の進歩により、顧客に対する基準は常に高まっています。
設計から組み立てまで、フルサービスを提供します。
NOBLEは部品製造だけにとどまりません。出荷前の最終工程も担当します。部品表をお送りいただければ、完成品のサブアセンブリをお届けします。ブラケットが取り付けられたバッテリートレイや、インサートが成形されたセンサーハウジングなど、お客様の作業負担を軽減し、納期を短縮します。設計サポート、材料選定、加工技術、最終チェックまで、すべて1つのサプライヤーから提供されます。AMRプロジェクトをより迅速に進めるための、実用的で効果的な方法です。
プロセスと用途の両方を熟知したパートナーと協力することで、大きな優位性を得られます。工具、材料、形状に関するあらゆる選択は、最終用途を念頭に置いて行われます。
AMRロボット部品の最適な製造プロセスは、部品の機能、必要数量、適合する材質という3つの要素に集約されます。これらの要素を正しく組み合わせれば、あとは自然とうまくいきます。
ですから、分析だけで終わらせないでください。NOBLEのような製造パートナーに設計を持ち込んで、DFM(製造性設計)レビューを受けてください。彼らのエンジニアは、コスト要因を早期に特定し、金型製作開始前に改善策を提案してくれます。
そのステップはこれまで以上に重要です。拡大するモバイルフリートにAMRを統合するには、初日から賢明な選択が求められます。適切なテクノロジーパートナーを選ぶことで、市場投入までの時間を短縮できます。今日のプロセス選択を改善することで、自律移動ロボットプログラムの出荷が早まり、運用効率が向上し、あらゆるシフトで生産性が向上します。
AMRロボット部品に関するよくある質問
少量生産のAMR部品には、どのようなプロセスが最適でしょうか?
CNC加工または板金加工。金型費用は不要。部品を迅速に入手でき、コストを抑えながら設計変更も可能。拡大を続けるAMR(自走砲)フリートにとって賢明な選択です。
射出成形は実際にどのような場合に利益を生むのか?
100~500台以上の生産量であればCNC加工よりも有利。500~1,000台以上の生産量であれば3Dプリンティングよりも有利。それ以下の生産量では、ほとんどのモバイルプラットフォームにおいて金型費用は割に合わない。
ロボットのシャーシにはどのような素材を使用すればよいでしょうか?
6061-T6アルミニウム。溶接性に優れ、軽量で、強度も高い。鋼鉄は重荷重部品には適しているが、重量が増加するため、移動ロボットのバッテリー消費を遅らせる。
厳しい公差は常に必要なのでしょうか?
いいえ。センサーの位置合わせが必要な場合にのみ使用してください。そうでない場合は、何のメリットもないのに余分な費用がかかります。この技術は慎重に選択して使用してください。
CNC加工と板金加工のどちらを選ぶべきか?
板金加工は構造フレームの製作に最適です。CNC加工はブラケットやマウントの高精度加工を可能にします。どちらも移動ロボットの加工に適していますが、用途が異なります。
AMRロボットの1つの部品に対して、異なる部品の加工工程を混在させることはできますか?
はい。フレームには板金加工、ハウジングには射出成形、精密部品にはCNC加工。こうした技術の組み合わせは業界標準です。
既製品の部品はどうでしょうか?
まずはカタログ掲載品を使用しましょう。モーター、ホイール、コントローラーはカタログから入手することで、カスタムコストを削減し、納期を短縮できます。あらゆる製作において賢明な選択です。







