
ペースメーカーのリード線が処置中に故障したり、インスリンポンプのハウジングが滅菌中にひび割れたりする。これらは単なる製造上の不具合ではなく、生死に関わる事態です。FDAによると、2010年から2012年にかけて、部品または材料の不具合がリコールの28%の原因となりました。信頼できる医療機器部品と危険な部品を分けるものは何でしょうか?その答えは、適切な材料の選択、スマートな医療機器製造、そして思慮深い設計という3つの柱にあります。それぞれの決定は、規制当局の承認、患者の安全、そして品質に影響を与えます。開発段階でのたった1つのミスが、高額な設計変更や患者への危害につながる可能性があります。このガイドでは、医療機器部品がプロセスの各段階で果たす重要な役割に焦点を当て、医療製品の開発に関する実践的な洞察を提供します。
材料の選択 医療機器コンポーネント
医療機器の安全性と性能は、材料の選択によって大きく左右されます。適切な材料を選べば製品の成功は確実ですが、間違った選択はコストのかかる遅延につながる可能性があります。医療機器の部品の約80%は金属でできており、一般的な選択肢としてはステンレス鋼316L、チタン合金、セラミックなどが挙げられます。プラスチックでは、ポリプロピレン、ポリカーボネート、PEEK、PPSUなどがよく用いられます。それぞれの材料には独自の長所があり、重要なのはそれらの特性を機器のニーズに合致させることです。医療機器の材料が真価を発揮するのはまさにこの点です。
生体適合性と医療機器の安全性
ISO 10993規格
ISO 10993は、医療機器の安全性試験の基準を定めた規格です。この規格は、製造業者が人体と材料の相互作用をどのように評価するかを規定しています。その目的は単純明快で、機器が人体に危害を与えないことを確認することです。医療機器の製造においては、これらの規格に従うことは任意ではなく、規制当局の承認を得るための必須条件です。医療機器に使用されるすべての材料は、これらの試験に合格する必要があります。試験範囲は、機器が人体に接触する場所や方法によって異なります。短期的な影響を調べる試験もあれば、長期的な曝露を調べる試験もあります。
細胞毒性、感作性、および刺激性試験
細胞毒性試験は、材料が細胞を死滅させるかどうかを調べます。感作性試験は、アレルギー反応の有無を調べます。刺激性試験は、発赤や腫れの有無を調べます。これらは生体適合性を証明するための最初のステップです。これらの試験は、ほとんどの医療機器材料に適用されます。医療機器に使用される一般的な材料でさえ、これらの試験が必要です。試験結果は、材料が意図された用途に対して安全かどうかをエンジニアが判断するのに役立ちます。これらの試験に合格することは、開発プロセスにおける重要なマイルストーンです。
埋め込み型と非埋め込み型の要件
ルールは、デバイスが身体に接触する時間によって異なります。表面装着型デバイスは最もルールが緩く、埋め込み型デバイスは最も厳しいルールが適用されます。体内に何年も留まる医療機器は、数分間しか使用されないものよりも多くの試験が必要です。これは、選択できる医療機器材料に影響します。埋め込み型デバイスには、PEEK、チタン合金、セラミックなどがよく使用されます。これらの材料は、長年にわたり安全性が実証されています。非埋め込み型デバイスは、より幅広い種類の生体適合性材料を使用できます。試験要件は、選択プロセスを導きます。生体適合性試験は、この作業の基礎となります。
滅菌の互換性
酸化エチレン法、ガンマ線法、および水蒸気法
医療機器にとって滅菌は必須です。滅菌方法は材質によって異なります。蒸気滅菌は金属製の器具など耐久性のある機器に適していますが、熱に弱いプラスチックは劣化させてしまいます。酸化エチレン(EtO)滅菌は複雑な構造物にも浸透しやすく、ほとんどの材質に対応できます。ガンマ線滅菌は使い捨て医療機器に適していますが、一部のプラスチックは劣化させる可能性があります。過酸化水素ガスプラズマ滅菌は、内視鏡や電子機器など熱に弱い機器に適しています。それぞれの滅菌方法には、材質との適合性に関する特性があります。事前にテストを行うことで、予期せぬ事態を回避できます。
使い捨て医療機器は通常、製造元で滅菌処理されます。滅菌には酸化エチレン、ガンマ線、または電子線が使用されます。複数回使用可能な医療機器は、エンドユーザーによって滅菌処理されます。多くの場合、蒸気滅菌器が使用されます。この違いは、使用する材料の選択に影響を与えます。滅菌処理によって影響を受ける主要なポリマー特性には、引張強度、耐衝撃性、耐熱性、および色保持性などがあります。ポリカーボネート、PMMA、熱可塑性エラストマーなどの材料は、滅菌処理後の変化を最小限に抑えるように設計されています。
滅菌後の材料劣化
滅菌処理によって材料特性が変化する場合があります。例えば、25~50 kGy の線量でのガンマ線滅菌では、PEEK の機械的特性は劣化しません。引張強度と弾性率はほぼ変化しません。シャルピー衝撃強度は、1000 Mrad (10,000 kGy) という非常に高い線量で約 15~25% 低下しますが、6 kJ/m² (ノッチ付き) 以上を維持します。これは構造用途には十分です。蒸気滅菌では、一部の材料でより顕著な変化が生じる可能性があります。滅菌後の試験は非常に重要です。これにより、材料が期待どおりの性能を維持していることを確認できます。材料適合性試験は、適切な滅菌方法を選択するのに役立ちます。
| 滅菌方法 | 材料適合性に関する注意事項 |
| Steam | 耐久性のある素材には使用できますが、熱に弱いプラスチックや電子機器には適していません。 |
| フラッシュ | 高温の蒸気を急速に処理する機器のみ |
| 過酸化水素ガスプラズマ | 熱や湿気に弱い機器に最適です。セルロース系材料には適していません。 |
| 過酢酸 | 一部のプラスチックや金属に有効ですが、適合する素材は限られています。 |
| エチレンオキシド(EtO) | ほとんどの素材に対応。複雑な組み立てに最適。 |
| 放射線指数 | 使い捨て製品に最適。一部のプラスチックを分解する可能性がある。 |
| 乾熱 | ガラス製品などの耐熱性のあるもののみ |
| オゾン | 一部のプラスチックには有効だが、課題もある |
包装と賞味期限に関する考慮事項
滅菌は機器本体だけで終わりではありません。包装材も滅菌状態を維持する必要があります。材料の適合性は包装材にも及びます。保存期間試験によって、機器が長期間にわたって滅菌状態を保つことが確認されます。包装材は滅菌方法と反応してはなりません。また、機器を汚染から保護する必要もあります。これは医療機器製造プロセス全体の一部です。これを正しく行うことで、リコールを防ぎ、患者を守ることができます。品質は細部への配慮から生まれます。
医療機器部品の機械的特性性能
引張強度、柔軟性、および疲労耐性
機械的特性は、機器がストレス下でどのように動作するかを決定します。引張強度は、材料がどれだけの引っ張りに耐えられるかを示します。柔軟性は、破損せずにどれだけ曲がるかを示します。疲労抵抗は、繰り返し使用した場合にどれだけ長く使用できるかを示します。これらの特性は、医療機器の性能にとって重要です。カテーテルには柔軟性が必要です。骨ねじには引張強度が必要です。心臓弁には疲労抵抗が必要です。適切なバランスは用途によって異なります。設計上の選択は、これらの特性に影響を与えます。
環境要因:温度、化学物質、紫外線曝露
機器は様々な環境にさらされます。滅菌時に高温にさらされるものもあれば、刺激の強い化学薬品に触れるもの、保管中に紫外線にさらされるものもあります。こうした環境条件は、時間の経過とともに材料に影響を与えます。温度上昇はプラスチックを軟化させ、化学薬品は膨張やひび割れを引き起こし、紫外線は変色や脆化の原因となります。実環境下での試験は不可欠です。これにより、用途ごとに最適な材料を選択することができます。衛生要件も材料選択に影響を与えます。
パフォーマンスとコストおよび可用性のバランスを取る
最高の材料であっても、入手できなければ意味がありません。エンジニアは、性能とコスト、供給のバランスを取らなければなりません。時には、入手しやすいという理由で、やや性能の劣る材料の方が適している場合もあります。また、コストに関係なく最高の性能が必要な場合もあります。医療グレードの材料選定が難しいのはまさにこの点です。すべての安全性と性能要件を満たす必要があります。同時に、予算内に収める必要もあります。そして、サプライチェーンは信頼できるものでなければなりません。このバランスを取る作業は、あらゆる開発プロジェクトの成功に不可欠です。品質は、綿密な計画とテストによって生まれます。規制に関する経験を持つ適切なパートナーは、これらの選択を円滑に進める上で役立ちます。規格への準拠は、譲ることのできない必須事項です。
患者の安全を支えるには、あらゆる段階で賢明な選択をすることが重要です。材料の選定から最終試験まで、すべての決定が結果に影響を与えます。PEEKやチタンなどの一般的に使用される生体適合性材料は、実績のある性能を提供します。これらの一般的に使用される生体適合性材料を理解することが、適切な決定を下す鍵となります。医療機器材料は、厳格な基準を満たさなければなりません。一般的に使用される生体適合性材料には、多くの選択肢があります。医療機器材料は、多くの要素のバランスを取る必要があります。設計上の選択も大きな役割を果たします。材料の選定は、すべての基礎となります。
医療機器部品の製造プロセス
材料を選定したら、次に大きな問題となるのは、実際にどのように部品を製造するかということです。選択する製造プロセスは、材料の選択と必要な数量に合わせて決定する必要があります。数百万個製造する部品と、患者1人用のカスタムインプラントでは、アプローチが異なります。医療機器部品製造における3つの主要な方法を見ていきましょう。
射出成形 医療機器部品製造向け
射出成形は大量生産の主流です。このプロセスでは、プラスチックペレットを溶融し、加圧下で鋼鉄製の金型に押し込み、冷却して完成品にします。金型が完成すれば、サイクルタイムはわずか数秒です。このスピードこそが、大量生産に最適な理由です。
高ボリューム vs. 少量生産
生産量によってコストは大きく変動します。射出成形では、金型の設計と製作に多額の初期投資が必要です。金型だけでも製作に2~6週間かかる場合があります。しかし、一度金型が完成すれば、部品あたりのコストは大幅に低下します。大量生産の場合、射出成形に勝るものはありません。少量生産の場合は話が別です。数百個の部品しか生産しない場合、金型コストを正当化するのは難しくなります。そのような場合は、CNC加工や積層造形の方が理にかなっていることが多いです。以下の表は、主なトレードオフを示しています。
| 因子 | 射出成形 | CNC加工 |
| サイクルタイム | 金型作成後すぐに(数秒で) | より長く、各部品は個別に機械加工されています。 |
| 先行投資 | 高度な(金型設計・製作) | 低コスト(機械のセットアップと材料費) |
| 出来高 | 大量生産に最適 | 少量から中量生産のカスタムパーツに最適 |
| 設計の柔軟性 | 型が作られた後は数量限定となります。 | 高い柔軟性、CADの変更が容易 |
| リードタイム | 2~6週間(型作り) | 1~2週間(金型製作不要) |
| 部品あたりのコスト | 規模は小さい | 部品当たりの高値 |
金型設計と金型流動解析
金型設計はプロジェクトの成否を左右します。そこで役立つのが、金型流動解析です。このシミュレーションツールは、鋼材を切断する前に、プラスチックが金型内をどのように流れるかを予測します。問題を早期に発見できるため、高額な手戻り作業を回避できます。そのメリットは明確です。
- 高額な工具の再加工を防止します 鋼材を切断する前に流れの問題を特定することによって
- ゲートとランナーの配置を最適化します 均一な充填により、不良品を削減
- サイクルタイムを短縮 冷却段階をシミュレーションおよび最適化することによって
- 部品の強度と寸法安定性を向上させます 均一な圧力分布により
- 表面仕上げを向上 欠陥が発生しやすい領域を特定することによって
ある医療機器メーカーは、この教訓を身をもって学びました。射出成形部品にナイロンを使用していたところ、反りが発生し、平面度試験に合格できませんでした。設計変更や金型の改良を試みましたがうまくいかず、ナイロンとPC/ABS樹脂を比較する金型流動解析を実施しました。シミュレーションの結果、PC/ABS樹脂の方が強度を損なうことなくたわみが少ないことが予測されました。そこで材料を変更し、新しい金型を製作することで、必要な精密部品を製造することができました。これこそが、シミュレーションが材料選定を導く力です。
プロセス検証と品質管理
医療機器部品の射出成形には、厳格なプロセス検証が不可欠です。機械をセットアップしてあとは運任せにすることはできません。すべてのパラメータを文書化する必要があります。温度、圧力、冷却時間、サイクルタイムはすべて厳密に管理されます。このプロセス検証により、すべての部品が前回と全く同じ仕上がりになることが保証されます。品質管理は機械自体にとどまりません。医療用ポリマーごとに専用の乾燥機を使用することで、相互汚染を防ぎます。密閉型材料搬送システムにより、空気中の微粒子汚染を最小限に抑えます。全電動射出成形機は、作動油による汚染リスクを排除します。製造後の分解と洗浄により、前回の成形による残留物を防ぎます。CTスキャンとDSCを備えた社内分析ラボが、品質管理を全面的にサポートします。
複雑な部品のCNC加工
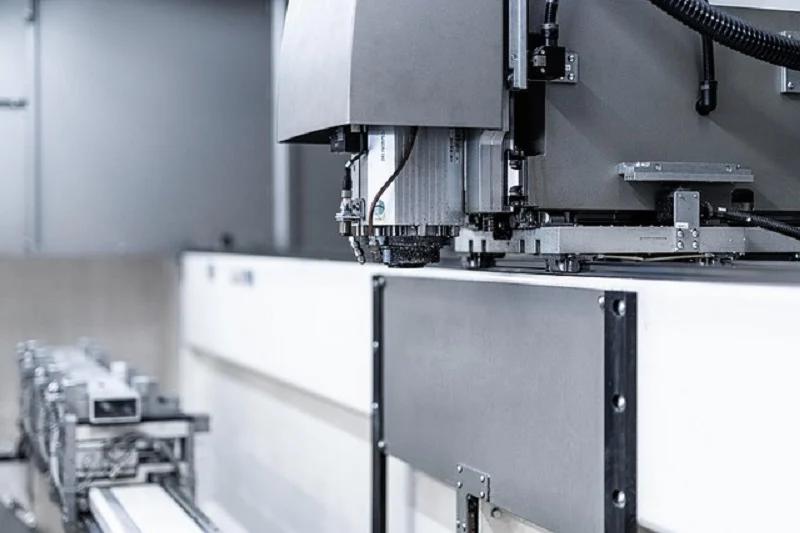
CNC加工は、固体ブロックから材料を削り取り、最終形状を作り出す加工方法です。比類のない精度と材料の柔軟性を誇り、厳しい公差が求められる複雑な部品の加工において、しばしば最適な選択肢となります。
適切な材料と厳しい公差
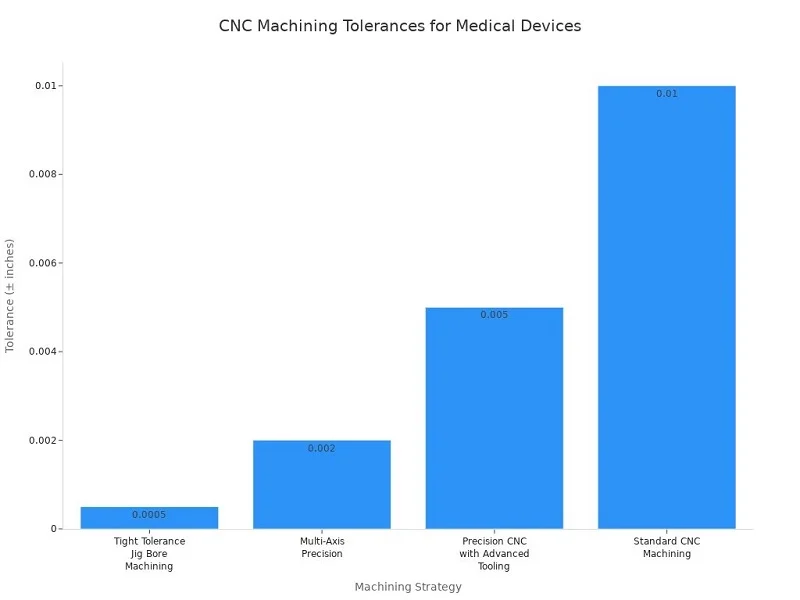
CNC加工は幅広い材料に対応可能です。ステンレス鋼316Lやチタン合金などの金属は美しく加工できます。PEEKやポリカーボネートなどのプラスチックも良好に加工できます。真の利点は寸法精度にあります。標準的なCNC加工では±0.010インチの精度を実現できます。高度な工具を使用した精密加工では±0.005インチに達します。多軸加工機では±0.002インチまで対応可能です。最も要求の厳しい用途では、高精度なジグボア加工により±0.0005インチの精度を実現できます。
表面仕上げ および二次的な操作
表面仕上げは、多くの人が想像する以上に重要です。粗い表面は細菌の温床となり、滅菌効果を損なう可能性があります。研究によると、Ra 0.8 µmよりも粗い表面はバイオフィルムの蓄積場所となることが示されています。手術器具に推奨される表面粗さの範囲は、Ra 0.4~0.8 µmです。電解研磨は、金属部品の表面処理において強力な解決策となります。
電解研磨は、微細な突起を滑らかにし、耐食性を向上させ、洗浄性を高める効果があります。この仕上げ加工は、ステンレス鋼製カニューレ、低侵襲手術器具、および流体接触部品に特に適用されます。これらの部品では、表面仕上げが洗浄時の有機汚れや微生物の除去能力に直接影響するためです。
電解研磨により表面粗さが約50%低減されるとともに、耐腐食性の不動態酸化皮膜が形成されます。この組み合わせにより、洗浄性と滅菌耐久性が向上し、オートクレーブ滅菌を繰り返しても性能が維持されます。
試作と量産加工の比較
CNC加工サービスは、試作品製作と量産の両方に対応しています。試作品製作においては、迅速な納期と容易な設計変更を実現します。高価な金型に投資することなく、迅速な反復作業が可能です。社内CNC加工により、迅速な試作品製作と射出成形部品への複雑な形状の追加が可能になります。量産においては、CNCは少量から中量生産を効率的に処理します。また、金型製作が不要なカスタム部品にも適しています。CADファイルの修正や機械の再プログラミングが可能な柔軟性により、進化し続ける設計にも最適です。
カスタムパーツのための積層造形
積層造形、すなわち3Dプリンティングは、部品を層状に積み重ねて製造する技術です。従来の方法では実現できないような複雑な形状を作り出すのに優れています。
FDM、SLA、およびSLS技術
医療用3Dプリンティングは、主に3つの技術によって支えられています。FDM(溶融堆積モデリング)は、溶融したプラスチックフィラメントを層状に押し出す方式です。コスト効率が高く、プロトタイプの製作に最適です。SLA(光造形)は、紫外線を用いて液体樹脂を硬化させる方式です。より滑らかな表面と精緻なディテールを実現します。SLS(選択的レーザー焼結)は、粉末粒子をレーザーで融合させる方式です。サポート構造なしで、丈夫で機能的な部品を製作できます。それぞれの技術は、異なるニーズや材料に適しています。
患者固有の複雑な形状
積層造形は、患者個々のニーズに合わせた医療機器の製造において真価を発揮します。カスタムインプラント、手術ガイド、解剖学的モデルなど、あらゆる医療機器がこの技術の恩恵を受けています。この技術は、機械加工では実現できない複雑な内部構造や格子構造にも対応できます。特殊な部品や少量生産の部品の場合、3Dプリンティングは従来の方法よりも優れていることがよくあります。部品の形状は、この判断において重要な役割を果たします。射出成形と積層造形は、一般的に複雑な形状の加工に適しています。CNC加工は、より幅広い材料に対応でき、最終製品の寸法精度も向上させます。
後処理および規制上の考慮事項
3Dプリントされた部品は、そのまま使用できる状態で出てくることは稀です。サポート材の除去、表面の平滑化、滅菌といった後処理工程には時間とコストがかかります。規制上の考慮事項も異なります。FDAは、3Dプリントされた医療機器部品を特に厳しく審査します。積層造形はばらつきが生じる可能性があるため、工程検証が非常に重要になります。プリントごとに文書化と品質チェックが必要です。医療機器製造においては、一貫性とトレーサビリティに特に注意を払う必要があります。
これらの製造プロセスの中からどれを選ぶかは、お客様の具体的なニーズによって異なります。生産量、複雑さ、材料、予算など、あらゆる要素が決定に影響します。多くの企業は複数の方法を組み合わせて使用しています。例えば、試作品には3Dプリンティング、カスタムパーツにはCNC加工、量産には射出成形といった具合です。このようなハイブリッドなアプローチにより、開発のあらゆる段階で効率を最大限に高めることができます。
NOBLEのようなパートナーは、これらの製造プロセス全般にわたる専門知識を有しています。中国を代表する製造パートナーとして、NOBLEは試作品製作から量産までをサポートします。CNC加工、射出成形、仕上げ加工など、幅広い技術力を備えています。この包括的なサービスにより、コンセプトから生産までのプロセスが効率化されます。金属加工とプラスチック加工の両方に精通したパートナーと協力することで、サプライチェーンが簡素化され、すべての部品において一貫した品質が保証されます。
医療機器部品の設計上の考慮事項
デザインはすべてを結びつける重要な要素です。最適な素材を選び、適切な製造プロセスを選択しても、デザインが悪ければプロジェクトは失敗に終わる可能性があります。部品の形状、表面仕上げ、そして外科医の手に触れたときの感触など、すべてが結果に影響を与えます。優れたデザインは製造を容易にし、機器を清潔に保ち、ユーザーが安全に操作できるようにします。まさにここに、医療機器デザインの真価が発揮されるのです。
製造容易性を考慮した設計 (DFM)
製造性を考慮した設計とは、機能性を損なうことなく、製造しやすい部品を設計することです。これは、最初のスケッチから最終的な量産に至るまで、あらゆる意思決定を形作る哲学です。製造性を念頭に置いて設計することで、後々の時間、費用、そしてストレスを軽減できます。DFM(製造性を考慮した設計)は、不要な設計要素を排除することで、材料費と人件費を削減します。また、金型を簡素化し、生産量を向上させることで、製造コストを直接的に削減します。目標はシンプルです。部品が完璧に機能すると同時に、可能な限り製造しやすいものにすることです。
生産効率を高めるための形状の簡素化
複雑な形状は見た目は印象的ですが、製造コストが高くなります。曲線、穴、その他の特徴が増えるほど、加工時間や金型の複雑さが増します。形状を簡素化することで、製造コストを削減し、サイクルタイムを短縮できます。製品ライン全体で部品と製造プロセスを標準化することで、作業が簡素化され、生産のばらつきが軽減されます。この戦略的なアプローチにより、単位あたりのコストが削減され、一貫性が向上します。医療機器製造においては、規制遵守に伴う固定費が発生しますが、生産量が増えるほどコスト削減につながります。そのため、拡張性に優れたシンプルな設計は、ビジネス上理にかなっています。
携帯型診断ツールの筐体を例に考えてみましょう。角が丸みを帯びた長方形の箱は、複雑な曲線を持つ有機的な形状よりも成形コストが低くなります。シンプルな形状でも機能は完全に問題ありません。ただ、製造コストが安いだけです。何千個も製造する場合、この差は大きな意味を持ちます。製造が困難な部品を設計から排除することで、不良品や手直しのコストも削減できます。あらゆる簡素化が積み重なって、大きな効果を生むのです。
ドラフト角度、肉厚、リブ設計
射出成形には独自のルールがあります。これらのルールに従えば、部品はきれいに仕上がります。ルールを無視すれば、反り、ヒケ、部品の固着といった問題が発生します。以下は、医療機器部品の射出成形における重要なガイドラインです。
- 壁の厚さが均一かつ適切であることを確認し、構造的な支持のためにリブまたはガセットを使用してください。
- 空隙や反りを防ぐため、半径は十分に大きくしてください。
- 型から外しやすくするために、鋭角な角はすべてフィレットで丸めてください。
- 部品排出時の損傷を防ぐため、十分な抜き勾配を設けてください。
- 表面仕上げがSPI(プラスチック産業協会)のガイドラインに準拠していることを確認してください。
- 射出成形プロセスに合わせて、部品の公差を見直し、調整する。
抜き勾配とは、成形品が金型からスムーズに取り出せるように、垂直な壁面に施された小さなテーパーのことです。抜き勾配がないと、成形品が金型に張り付いたり、取り出し時に破損したりします。壁の厚さは冷却時間と構造的な強度に影響します。均一な壁はヒケや内部応力の発生を防ぎます。リブは壁の厚さを増やすことなく強度を高めます。これらの詳細は些細なことのように思えますが、生産の成否を左右します。NOBLEのようなパートナー企業は、製造工程の早い段階でDFM(設計製造性)に関するフィードバックを提供し、金型製作が始まる前にこれらの問題を特定します。
組み立て手順と部品点数の最小化
部品点数が少なければ、問題も少なくなる。これは医療機器製造における紛れもない事実です。コンセプト策定段階では、シンプルさと信頼性はしばしば両立します。部品点数を減らすことは、信頼性の向上に直接つながります。DFMAI(製造性、組立性、検査性を考慮した設計)の最適化は、医療機器の信頼性を実現し、実証する上で極めて重要です。部品点数を最小限に抑えることは、DFMAI戦略の中核を成すものであり、部品点数が少なくなれば、組立、検査、品質管理が簡素化されます。
複数の機能を単一の部品に統合することで、検証要件と組み立て手順を削減できます。また、在庫管理も簡素化されます。3つの機能を担う1つの成形部品は、組み立てが必要な3つの別々の部品よりも優れています。部品点数が少なくなれば、潜在的な故障箇所も少なくなります。医療機器の場合、これは患者の安全性の向上に直接つながります。公差の合理化も有効です。機能に必要な精度のみを指定することで、加工および検査コストを最小限に抑えることができます。プロジェクト全体で材料を標準化することで、既存のドキュメントを活用し、再認定費用を回避できます。
清掃性と表面仕上げ
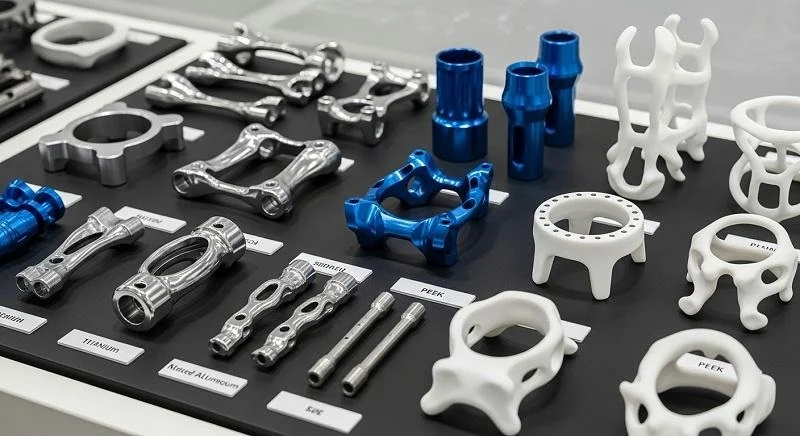
病院では清潔な医療機器が必須です。これは譲れない条件です。医療機器部品の表面仕上げは、洗浄・滅菌のしやすさに直接影響します。表面が粗いと細菌が付着しやすく、洗浄しにくい一方、表面が滑らかなと簡単に拭き取ることができます。このように表面の質感と衛生状態が密接に関係していることは、医療機器の設計において非常に重要です。使用する材料も、病院環境における洗浄性やコンプライアンスに影響を与えます。化学洗浄剤に対する耐性が異なる材料もあれば、繰り返し滅菌しても劣化しない材料もあります。
表面粗さと細菌付着
細菌は表面の凹凸を好みます。微細な溝や窪みは、洗浄剤から身を隠す場所となるからです。研究によると、表面の粗さは細菌の付着に直接関係しています。下の表は、細菌の付着を最小限に抑えるための推奨値を示しています。
| 表面粗さパラメータ | 推奨値 | 臨床効果 |
| Sa(平均粗度) | 0.2μm未満 | 細菌の付着を効果的に阻害し、病原性細胞(0.5~2.0μm)は付着できない。 |
| Sa(管理範囲) | 0.2〜0.5μm | 抗菌作用と骨結合促進作用という二重の最適な性能 |
| Ra(超精密仕上げ) | 常に0.4μm未満 | 微小空洞を除去し、細菌の付着を最小限に抑えることで、高清潔なインプラントを実現します。 |
| Ra(高リスク範囲) | 0.8〜1.5μm | 黄色ブドウ球菌および緑膿菌のバイオフィルム形成に理想的な微小環境を作り出す |
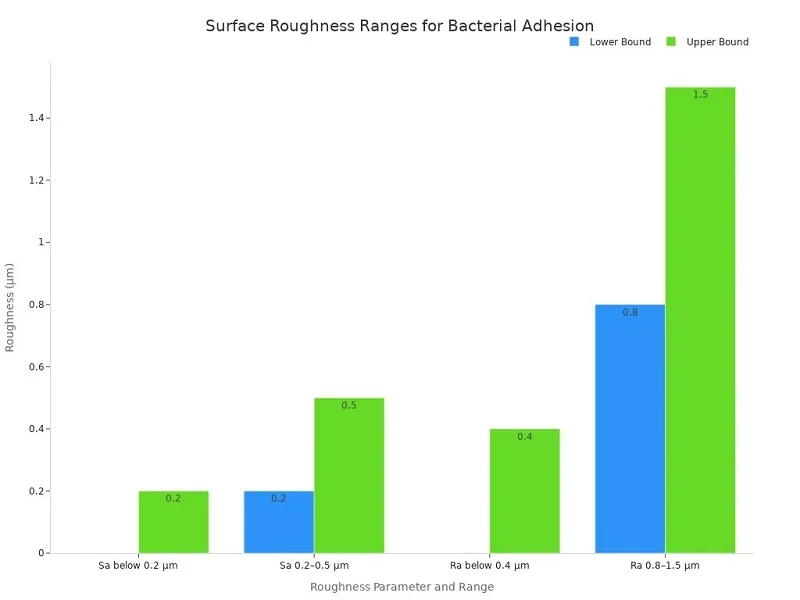
伝えたいメッセージは明確です。医療機器が患者や体液に触れる場合は、表面を滑らかに保つ必要があります。つまり、製造工程と仕上げ工程の両方に注意を払う必要があるということです。表面が粗いと見た目が悪いだけでなく、衛生上のリスクを生み出し、患者に危害を及ぼす可能性があります。
金属の電解研磨と不動態化処理
金属部品は、適切な表面仕上げを実現するために特別な処理が必要です。電解研磨はその中でも最も効果的な方法の一つです。この電気化学プロセスは、表面から薄い金属層を除去し、微細な凹凸を滑らかにします。その結果、細菌の付着を防ぎ、洗浄しやすい表面が得られます。また、電解研磨は不動態酸化皮膜を形成することで耐腐食性も向上させます。これらの効果により、洗浄性と滅菌の耐久性が繰り返しオートクレーブ処理においても維持されます。
ステンレス鋼にとって、不動態化処理はもう一つの重要な工程です。この工程では、酸浴を用いて表面から遊離鉄を除去し、腐食に強いクロムを豊富に含む層を形成します。電解研磨と不動態化処理を組み合わせることで、医療現場の厳しい衛生要件を満たす表面を作り出すことができます。手術器具や埋め込み型医療機器にとって、これらの仕上げ工程は不可欠です。これらはオプションではなく、患者が安全に使用できる機器を作るための重要な要素なのです。
ポリマーの質感と仕上げ
プラスチックは金属とは異なる処理が必要です。ポリマーは電解研磨できませんが、金型設計と加工パラメータによって表面の質感を制御できます。金型の質感は完成品に直接反映されます。研磨された金型キャビティからは滑らかな部品が、テクスチャ加工されたキャビティからはマットな仕上がりの部品が生まれます。どちらを選ぶかは用途によって異なります。滑らかな表面は、流体との接触や洗浄の容易さに最適です。テクスチャ加工された表面は、ハンドルや操作面のグリップ力を向上させることができます。重要なのは、仕上げを機能に合わせることです。SPIガイドラインは、射出成形部品の適切な表面仕上げをエンジニアが指定するのに役立ちます。これらの規格は、鏡面研磨から粗いテクスチャまで幅広く、設計者がニーズを明確に伝えるための用語を提供します。
人間工学とヒューマンファクター
実験室では完璧に機能する機器でも、使いづらいと現場では役に立たないことがあります。人間工学は非常に重要です。外科医は何時間も器具を持ち続けます。看護師はマルチタスクをこなしながら機器を操作します。患者は訓練を受けずに家庭用機器を使用します。優れた医療機器の設計は、これらすべてのユーザーを考慮に入れています。目標は、機器を直感的で快適、かつ安全に操作できるようにすることです。ここで人間工学が重要な役割を果たします。
ユーザー中心設計の原則
ユーザー中心設計では、まずユーザーを第一に考えます。誰がデバイスを使用するのか、どのように使用するのか、どのような環境で使用するのかを理解することから始めます。そして、それらのニーズに基づいて設計します。このアプローチにより、エラーが減り、成果が向上します。ユーザビリティテストでは、デバイスがユーザーのニーズをどの程度満たしているかを測定します。主な指標には、満足度、効率性、有効性、学習しやすさ、記憶しやすさ、エラー、有用性などがあります。各指標は、ユーザーエクスペリエンスについて異なる情報を提供します。満足度は、アンケートやユーザーテストから得られます。効率性は、タスクを完了するまでの時間で示されます。有効性は、ユーザーが成功裏に完了したタスクの数を測定します。学習しやすさは、ユーザーがデバイスを習得する速さを追跡します。エラーは、問題のある領域を明らかにします。有用性は、デバイスが実際にユーザーの目標達成に役立つかどうかを捉えます。
グリップ、重量、触覚フィードバック
携帯型医療機器の部品には、特有の人間工学的な課題があります。機器は手に持った時のバランスが良く、長時間使用できるほど軽量でなければなりません。また、ユーザーが機能を起動したことをはっきりと認識できるよう、明確な触覚フィードバックを提供する必要があります。携帯型機器の設計に関する研究は、以下のような具体的な指針を示しています。
- グリップの種類パワーグリップは持続的な力と安定性に適しています。精密グリップは器用さを重視します。医療機器の携帯部品には、両方の要素を組み合わせたハイブリッド方式が最適です。
- 操縦翼面設計指先が着地する部分は、親指、人差し指、中指のサイズと湾曲に合致している必要があります。また、左利きと右利きの両方のユーザーに対応できるものでなければなりません。
- 質感とグリップ力操縦翼面の質感は、必要な力の方向と量に合致している必要があります。これにより、指先がしっかりと食い込み、グリップ力を得ることができます。
- ダイナミックグリップセキュリティ:ユーザーは、指先で操作するコントロール部を同じ手で操作しながら、楽器をしっかりと保持する必要があります。
- 「スーパーフィンガー」コンセプト薬指と小指を組み合わせて協調的なグリップを作ることで、親指、人差し指、中指が自由になり、より正確な操作が可能になります。
メドトロニック社のハイドロデブライダーハンドピースは、このバランスの良さを体現しています。特定の指に異なる操作部を割り当てることで、ユーザーは片手でしっかりと握ったまま操作できます。このような考え抜かれた設計により、疲労を防ぎ、誤作動のリスクを低減します。
ユーザビリティテストと反復的な改良
デザインは決して完成形ではありません。テストとフィードバックを通して進化していきます。ユーザビリティテストは早期かつ頻繁に行うべきです。プロトタイプは実際のユーザーに渡され、現実的なシナリオでデバイスを試用してもらいます。ユーザーからのフィードバックに基づいてデザインが変更されます。そして、再度テストを行います。この反復プロセスにより、問題が市場に出回る前に発見できます。開発中にデザイン上の欠陥を修正する方が、発売後に修正するよりもはるかにコストがかかりません。デザイン検証テストは、デバイスが規定の要件を満たしていることを確認します。この正式なプロセスにより、デザインが意図どおりに機能することが文書化されます。ユーザビリティテストと組み合わせることで、デバイスが現実世界で適切に動作するという確信が得られます。
規制環境はこのアプローチを高く評価しています。規制当局は、ユーザー中心設計とユーザビリティテストの証拠を求めています。開発全体を通して人間工学を考慮したことを示す文書を求めているのです。徹底した設計検証テストプロセスは、まさにその証拠となります。また、規制当局への提出後に発生する高額な再設計のリスクも軽減します。あらゆる段階で細部にまで気を配ることで、品質が向上するのです。
これらの設計原則を理解している製造パートナーと協力することで、大きな違いが生まれます。NOBLEは金属加工とプラスチック加工の両方において専門知識を有し、設計レビューやDFM(製造性設計)に関するフィードバックを含む協働的なアプローチを採用しています。NOBLEのチームは、お客様のデバイスに必要な人間工学的特性と洗浄性を維持しながら、製造性を考慮した設計の改良を支援します。このパートナーシップにより、コンセプトから生産までのプロセスが効率化され、医療機器コンポーネントが最高の安全性と性能基準を満たすことが保証されます。
NOBLE:医療機器部品のパートナー

適切な製造パートナーを選ぶことは、プロジェクトの成否を左右します。NOBLEは単なる製造会社ではありません。最初のスケッチから最終製品の組み立てまで、お客様と共に歩むフルサービスパートナーです。当社チームは金属加工とプラスチック加工の両方を社内で一貫して行います。これにより、工程の引き継ぎやコミュニケーションミスが減り、市場投入までの道のりがスムーズになります。医療機器部品においては、この統合的なアプローチが真の価値をもたらします。
金属およびプラスチック加工能力
CNC加工、 スタンピング仕上げ
当社の金属加工能力はあらゆる分野を網羅しています。CNC加工では、必要に応じて±0.0005インチという厳しい公差で複雑な形状の加工が可能です。プレス加工では、大量生産部品を迅速かつ安定的に製造できます。電解研磨や不動態化処理などの仕上げ加工により、細菌付着を抑制し、病院の衛生基準を満たす表面を作り出します。これらの工程が連携することで、信頼性の高い手術器具、埋め込み型医療機器の筐体、流体接触部品などを製造しています。
射出成形と押出成形
プラスチック分野では、射出成形によって精密部品を大量生産しています。当社チームは鋼材を切断する前に金型流動解析を行い、反りや流動の問題を早期に発見します。押出成形では、チューブやカテーテル用の連続形状部品を製造します。PEEK、ポリカーボネート、PPSUなどの医療機器材料を取り扱い、用途に応じて最適なポリマーを選定します。プロセス検証によりすべてのパラメータを固定し、すべての部品が前回製造時と完全に一致するようにします。
組立・梱包サービス
生産は部品レベルで終わりません。NOBLEは、複数の部品を組み合わせて完成品にする組立サービスを提供しています。包装サービスにより、製品の全使用期間を通して無菌状態が維持されます。このエンドツーエンドのサービスにより、複数のベンダーとのやり取りに煩わされることなく、1つのパートナーとだけ取引を行うことができます。そのメリットはすぐに実感できるでしょう。
- コスト削減設備投資不要、人件費削減、施設拡張なしでの迅速な規模拡大が可能
- 市場投入までの時間の短縮コンセプトおよびプロトタイプ作成から本格的な生産まで、エンドツーエンドのサポートによりプロセスが効率化されます。
- 危機管理規制遵守、品質管理、サプライチェーンの安定性に関する専門知識により、生産およびリコールリスクを最小限に抑えます。
- 最先端技術へのアクセス高度な製造設備は、精度、効率、拡張性を向上させます。
品質認証とコンプライアンス
ISO 9001:2015およびISO 13485:2016認証取得済み
NOBLEにとって品質は単なる流行語ではありません。それは文書化された確固たる取り組みです。当社の施設はISO 9001:2015およびISO 13485:2016の認証を取得しています。これらの規格は、設計管理からトレーサビリティに至るまで、医療機器製造のあらゆる側面を規定しています。FDAは、新たなQMSRを通じて、品質システム規制をEN ISO 13485:2016と整合させる計画です。この認証を取得することで、この変化に先んじることができます。また、世界中の規制当局が認める、リスクベースのアプローチによる品質管理コンプライアンスを実証することにもなります。
FDA登録施設
当社の施設はFDA(米国食品医薬品局)に登録されています。この登録は、米国市場向け医療機器部品の製造に伴う文書作成、検査、報告に関する要件を当社が熟知していることを意味します。規制当局の承認に必要な記録を当社が保管しているため、申請書類はいつでも提出準備が整った状態でお渡しできます。
継続的改善への取り組み
認証は静的な成果ではありません。継続的な努力が必要です。NOBLEは、あらゆる部門で継続的な改善に投資しています。不良率、サイクルタイム、顧客からのフィードバックを追跡し、定期的にプロセスを監査しています。この取り組みにより、リコールリスクが軽減され、顧客の信頼が高まります。また、品質改善が全員の仕事であるという文化が醸成されます。
設計から生産まで、協働的なアプローチを採用
設計レビューとDFMフィードバック
製造上の問題を発見する最良のタイミングは、問題が発生する前です。NOBLEのエンジニアは、設計の初期段階でレビューを行い、製造性を考慮した設計(DFM)に関するフィードバックを提供することで、コストのかかる手戻りを防止します。製造上の問題が後になって発見されると、CADの修正、金型の変更、追加テストが必要になります。医療機器部品の場合、これらの遅延は検証、妥当性確認、規制当局への申請を遅らせることになります。NOBLEの共同設計では、高価な金型を製作する前に、表面加工や材料の制約をレビューします。
プロトタイピングおよび検証サポート
最終製品と同じ材料とプロセスを用いてプロトタイプを製作します。この製品と同等のアプローチにより、検証テストや量産化の際の不具合を防止します。設計確定前にプロトタイプの構成をテストすることで、スケジュールに数週間から数ヶ月の遅延をもたらすような最終段階での変更を回避できます。各プロトタイプは、設計検証、妥当性確認、および人間工学に関する作業のための証拠となります。
拡張可能な生産およびサプライチェーン管理
試作品から量産への移行には、製造性を考慮した全面的な再設計が必要です。試作品では問題なく動作する部品でも、量産時には不具合が生じる可能性があります。組み立て工程も大幅に縮小しなければなりません。NOBLEは、この移行を円滑に進めるお手伝いをいたします。コストと信頼性を最適化し、単一供給源のリスクを管理し、部品の陳腐化にも対応します。専任担当者とのオープンなコミュニケーションチャネルにより、フィードバックループを迅速に維持します。その結果、概念実証から規制当局の承認、そして量産に至るまで、開発のあらゆる段階をサポートするパートナーとして、お客様を強力にサポートいたします。
材料選定、製造工程、設計はそれぞれ独立して機能するものではありません。これらは相互に連携したシステムを形成します。それぞれの選択が次の選択に影響を与え、すべての決定が患者の安全に影響を及ぼします。規制遵守は単なる最終チェック項目ではなく、開発プロセス全体を通して常に求められるものです。MDCG 2020-3ガイダンスは、部品変更が重要かどうかを判断するのに役立ち、医療機器の開発を円滑に進めることができます。
3Dプリンティング、AI、ロボット工学といった最新技術は、医療機器製造のあり方を大きく変えつつあります。これらの技術によって、個々の患者に合わせたインプラントや、よりスマートな生産ラインが可能になります。NOBLEのような経験豊富なメーカーと提携することで、コンセプトから生産までのプロセスを効率化できます。まずは、現在のプロセスを見直し、設計、材料、品質システムにおける弱点を探し出しましょう。未来は、変化にいち早く適応し、常に次の動向を探求し続ける企業にこそ訪れるのです。
医療機器部品に関するよくある質問
材料選定において最もよくある間違いは何ですか?
安価であることや入手しやすいという理由だけで材料を選ぶと、しばしば問題が発生します。エンジニアは生体適合性や滅菌性の確認を怠ることがありますが、それは設計変更、納期遅延、あるいはリコールにつながります。生産を開始する前に、必ずすべての要件に対して材料のテストを実施してください。
射出成形とCNC加工のどちらを選ぶべきか?
必要な部品の数と複雑さを考慮してください。射出成形は、部品単価が抑えられる大量生産に最適です。CNC加工は、少量生産、特注部品、または厳しい公差に適しています。迅速な変更が必要な場合はCNC加工が有利です。大量生産の場合は、射出成形が主流となります。
3Dプリンティングは医療機器部品の製造に有効でしょうか?
はい、ただしいくつかの制約があります。積層造形は、患者個々のニーズに合わせたインプラントや複雑な形状の製品に最適です。しかし、後処理には時間とコストがかかります。また、積層造形はばらつきが生じる可能性があるため、規制当局はより厳しく監視します。試作品の製作においては、3Dプリンティングは他に類を見ないほど優れています。しかし、量産においては、トレードオフを慎重に検討する必要があります。
細菌の増殖を防ぐ表面処理方法は何ですか?
表面を滑らかに保ちましょう。研究によると、表面粗さがRa 0.4 µm未満であれば、細菌の付着が減少することが示されています。Ra 0.8~1.5 µmの表面は、バイオフィルムの増殖に適した環境となります。金属の電解研磨やプラスチック成形金型のキャビティ研磨は、これらの目標を常に達成するのに役立ちます。
滅菌方法は材料の選択にどのように影響しますか?
それぞれの方法は、材料に異なる負荷をかけます。蒸気は熱に弱いプラスチックを劣化させます。ガンマ線照射は一部のポリマーを分解する可能性があります。酸化エチレンはほとんどの材料に有効ですが、通気が必要です。選択した方法で、材料を早めにテストしてください。ポリカーボネート、PEEK、熱可塑性エラストマーは、滅菌処理後もほとんど変化しないように設計されています。
製造性設計とは何か、そしてなぜそれが重要なのか?
DFMとは、機能を損なうことなく製造しやすい部品を設計することです。形状の簡素化、適切な抜き勾配の設定、肉厚の均一化などが含まれます。優れたDFMはコスト削減、生産速度の向上、そして不良品の防止につながります。製造パートナーは設計を早期にレビューし、金型製作に費用をかける前に問題点を発見することができます。
医療機器の部品を生産段階に入れるまでには、どれくらいの時間がかかりますか?
納期は大きく異なります。射出成形金型の製作には2~6週間かかります。CNC加工は金型なしで1~2週間以内に開始できます。積層造形はプロトタイプの製作において最も迅速な納期を実現します。これに加えて、検証、滅菌試験、および規制関連書類作成にかかる時間も考慮する必要があります。NOBLEのようなフルサービスパートナーを利用することで、このプロセス全体がよりスムーズになります。
医療機器製造パートナーはどのような認証を取得すべきでしょうか?
医療機器の品質に関する国際規格であるISO 13485:2016を探してください。ISO 9001:2015は一般的な品質システムを対象としています。米国での販売にはFDA登録が重要です。これらの認証は、トレーサビリティ、リスク管理、継続的な改善への取り組みを示すものです。また、規制当局への申請手続きも容易になります。







