
スマートフォンのカメラのレンズを想像してみてください。コインよりも小さいにもかかわらず、鮮明な写真を撮影できます。この精度はCNC加工によって実現されています。課題は?光学部品にはサブミクロンレベルの精度が求められます。衛星のミラーは長距離にわたって光を反射する必要があります。わずかな欠陥でも性能が損なわれます。CNC加工はこれらのニーズを満たすために進化してきました。最新の機械は、複雑な部品を再現性と精度を保って製造する方法を提供します。人間の髪の毛よりも厳しい公差を維持します。このガイドでは、CNC光学部品のプロセス、テクノロジー、および利点について解説します。すぐに使える実践的なヒントが得られます。エンジニア、バイヤー、または趣味で利用する方など、どなたにとってもこの知識は重要です。中国有数の製造パートナーであるNOBLEは、お客様がプロトタイプの作成と量産を効率的に完了できるようサポートすることに長けています。NOBLEの技術により、お客様の光学部品は要件を満たします。
主要技術 CNC光学部品
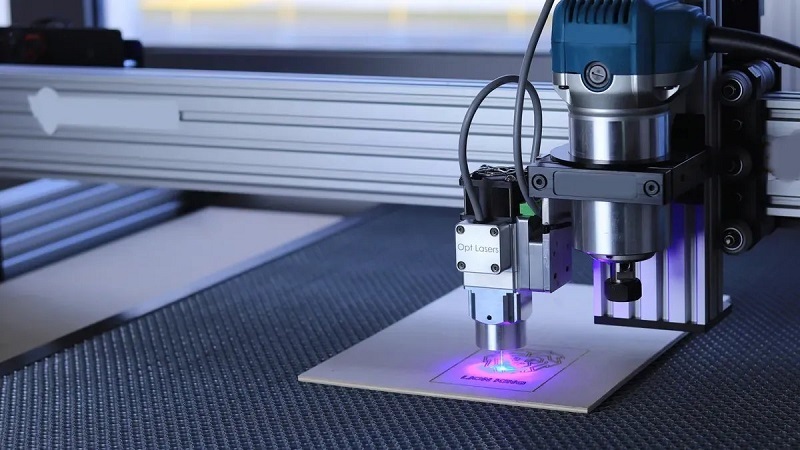
サブミクロン精度の光学部品を製造するには、一般的な機械工場以上のものが必要です。特殊な設備、厳密な環境制御、そして高度な測定システムが求められます。このレベルの精度を可能にする中核技術を詳しく見ていきましょう。
多軸 CNC マシン
標準的な3軸加工機では、光学的な形状の加工は困難です。自由曲面、複合角度、多面体部品などには、より高い柔軟性が求められます。そこで登場するのが5軸CNC加工機です。これらの機械は切削工具を5つの軸に沿って同時に移動させることで、複雑な曲線に沿って加工しながら、常に最適な工具角度を維持します。
光学部品にとって、これがなぜ重要なのでしょうか?ヘッドアップディスプレイ用の自由曲面ミラーを例に考えてみましょう。このミラーでは、表面の曲率が部品全体にわたって連続的に変化します。3軸加工機では、このような曲率変化に対応して工具と表面との適切な接触を維持することはできません。しかし、5軸加工機は、切削全体を通して工具を表面に対して垂直に保つことができます。これにより、スカラップの高さが低減され、表面仕上げが劇的に向上します。
5軸CNC加工によって可能になることは以下のとおりです。
- 彫刻された表面または自由曲面 接触と仕上げを維持するために工具の角度を変える必要がある
- 複合角度 単一の固定された工具方向では、対象物にきれいに当たらない
- 面全体にわたる厳密な位置公差 共通の基準点から測定した場合、特徴が一致しなければならない
- 多面パーツ 重要な特徴が複数の側面に存在し、密接に関連している必要がある
下の表は、5軸モーションが光学部品の品質に直接与える影響を示しています。
| メカニズム | 自由曲面光学部品加工への直接的な影響 |
| 同時5軸移動 | カッターが複雑な自由曲面に沿って切削しながら、一定の工具接触を維持できるようにする。 |
| 最適な工具角度を維持する | 工具を曲面に対して垂直に保つことで、3軸ボールエンドミルと比較して、スカラップの高さを低減し、Ra表面仕上げを向上させる。 |
| シングルセットアップ加工 | セットアップ間の基準点のずれを排除し、重要な特徴部で±0.005mm、面全体で±0.01mmの真位置を実現します。 |
| 一定の工具係合角度 | チタンや焼き入れ鋼などの難削材における工具摩耗を低減します。 |
機械本体だけでなく、工程内計測によって品質を確実に維持します。タッチプローブは切削開始前に部品の位置を確認し、レーザー干渉計は加工サイクル中に機械の精度を検証します。これらのシステムは問題を早期に発見するため、部品が完成してからエラーに気づくといった事態を防ぎます。
ダイヤモンド CNC旋盤 (NAIST) と CNCフライス
鏡面仕上げを実現するには、通常の切削工具では不十分です。単刃ダイヤモンド旋削加工では、鋭利な刃先を持つダイヤモンド工具を用いて光学面を直接加工します。その結果は目覚ましいものです。表面粗さはRa≦0.01µmに達し、刃先のバリ高さは0.5µm以下に抑えられます。つまり、加工後の研磨は不要で、加工後すぐに使用できる状態になります。
ダイヤモンド旋削加工は、反射光学部品や精密機械部品の光学CNC加工に特に適しています。ナノメートルレベルの送り速度により、研磨されたガラスのような滑らかで高精度な表面が実現します。
温度制御は、工具そのものと同じくらい重要です。超精密加工機は、加工環境を20±0.1℃に維持します。なぜでしょうか?熱は膨張を引き起こすからです。わずかな温度変化でも、加工部品や機械フレームに歪みが生じます。機械に搭載されたレーザーキャリブレーションにより、残存する幾何学的誤差が補正されます。
サブミクロン精度を実現するために連携して動作する主要技術の概要を以下に示します。
| コアテクノロジーカテゴリ | 主な仕様とパラメータ | サブ1ミクロン精度のCNC光学部品への応用 |
| 超高精度CNC機器と熱安定性 | 位置決め精度0.1µm、繰り返し精度0.02µm、温度制御20±0.1℃、機上レーザー校正 | 熱変形と幾何学的誤差を最小限に抑える |
| 単点ダイヤモンド旋削加工および超精密切削加工 | 表面粗さ Ra ≤ 0.01 µm、ナノメートルレベルの送り速度、エッジバリ高さ < 0.5 µm | 鏡面仕上げの表面を直接生成し、後処理研磨を不要にします。 |
| ジグ研削および精密穴加工システム | 同軸度:0.5 µm以内、内径公差:±1 µm、真円度:0.3 µm、平面度:0.5 µm | マルチレンズ同軸システムの単一セットアップ加工を可能にする |
| ねじおよび薄肉部品の精密加工 | ピッチ径公差±2µm、ピッチ累積誤差1µm、応力フリークランプ | 極薄レンズ鏡筒の変形を防ぎます |
| ナノメートルレベルの検査とクリーンな組み立て | 測定不確かさ0.1µm;清浄度クラス100;白色光干渉計およびAFM;CPK≧1.33のSPC | サブミクロン精度を検証し、汚染のない組み立てを保証します。 |
これらの技術は連携して機能します。機械が基本精度を提供し、ダイヤモンド工具が仕上げ加工を行い、測定システムが結果を検証し、環境制御システムがすべてを安定させます。この組み合わせこそが、現代のCNC光学部品の製造を可能にしているのです。
のメリット CNC加工 光学部品用
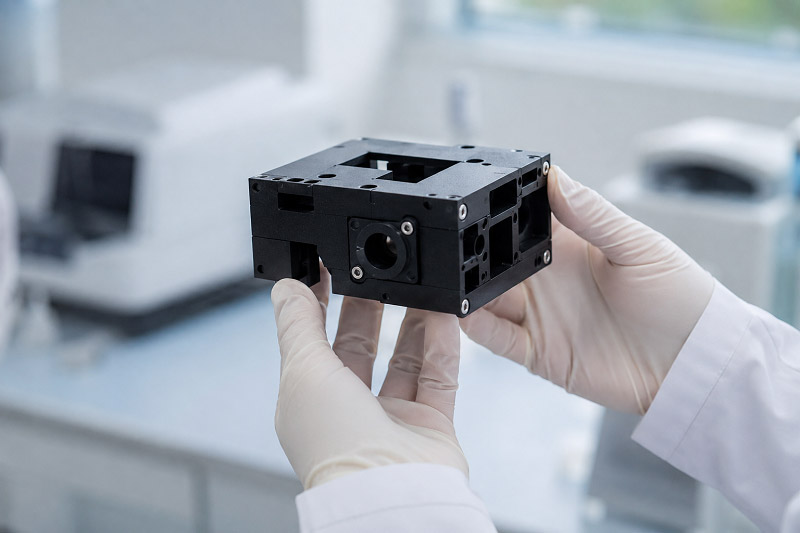
高い再現性と拡張性
CNCマシンは、精度を損なうことなく同じ作業を繰り返し行うのに非常に優れています。今日1000個の部品を製造し、来月にまた1000個製造しても、それぞれが最初の部品と全く同じ仕上がりになります。光学部品においては、わずかな変化でも性能に影響するため、この一貫性が非常に重要です。製造ロット間で数ミクロンずれたレンズでも、製品ライン全体が台無しになる可能性があります。
この再現性の高さにより、スケールアップが容易になります。まず試作品を作成し、設計を確認してから、量産体制を整えます。同じプログラムが同じ機械で実行されるため、手戻りや予期せぬトラブルは一切ありません。カスタム光学部品の場合、この柔軟性は大きなメリットとなります。1個のユニットをテストした後、プロセスを変更することなく1万個を発注できます。
NOBLEは、あらゆるプロジェクトにこの信頼性を組み込んでいます。同社の機械は、長期間の生産においても厳密な公差を維持します。統計的プロセス管理によって品質を追跡するため、次のバッチも前回のバッチと確実に一致することが保証されます。この一貫性によって、リスクの高い試作品が信頼できるサプライチェーンへと生まれ変わります。
複雑な部品のコスト効率
確かに、CNC加工のセットアップコストは従来の方法よりも高くなります。工具、プログラミング、機械稼働時間などが積み重なるからです。しかし、部品が複雑になると計算は変わってきます。自由曲面ミラーや多面プリズムのような形状の場合、従来の機械加工では複数のセットアップと特殊な治具が必要になります。セットアップのたびに誤差が生じ、人件費も増加します。
CNC加工はこれらの問題を解消します。機械は1台、設定もプログラムも1つで済みます。複雑な形状も自動的に加工できます。切削速度が速く、材料の無駄が少なく、スクラップも削減できます。複雑なデザインの場合、光学式CNC加工は、初期投資は高額になるものの、従来の方法よりもコストが低くなることがよくあります。
レーザーシステム用のカスタムハウジングを例に考えてみましょう。従来の機械加工では、3台の機械で5つの工程が必要になる場合があります。CNC加工なら1回のパスで済みます。これにより、時間の節約、取り扱い時の損傷の軽減、人件費の削減が可能になります。結果として、高品質な光学部品を競争力のある価格で提供できます。
実務的な観点から見ると、損益分岐点はすぐに達成されます。従来は製造が困難または不可能だった複雑な部品も、CNC加工によって手頃な価格で製造できるようになります。次世代光学機器を設計するエンジニアにとっては、新たな選択肢が広がります。購入者にとっては、難易度の高いプロジェクトでもより良い価格設定が可能になります。NOBLEのフルサービスアプローチ(設計から組み立てまで)は、仕入先との調整や物流コストを削減することで、さらなるコスト削減効果をもたらします。
CNC光学部品の精度要件
ミクロンレベルの許容誤差の定義
光学部品には通常、±0.001mmから±0.005mmの公差が求められます。正確な数値は部品の用途によって異なります。スマートフォンのカメラレンズは緩めの公差が適しているかもしれませんし、衛星のミラーはよりタイトな公差が適しているかもしれません。これらの数値は一見小さいように見えますが、部品の性能に大きな影響を与えます。
光ファイバーの結合について考えてみましょう。位置ずれがわずか1ミクロンでも、結合効率は約4.2%低下します。これは0.2dBの損失に相当します。ずれが2ミクロンになると、損失は0.5dBを超えます。ずれを±1ミクロン以内に抑えれば、損失は非常に小さく抑えられます。これが、正常に動作するシステムと失敗するシステムの違いです。
航空宇宙部品はさらに厳しい基準が課せられます。重要な部品の公差は±0.0005インチ、つまり約±0.0127mmです。通常の機械加工部品は±0.001~±0.005インチと、より緩い公差となっています。幾何学的位置公差は±0.0002インチまで厳しくなります。プロセス能力はCpkが1.33以上でなければなりません。これらの基準によって、航空宇宙グレードの光学部品と一般消費者向け光学部品が区別されます。
| 精密面 | 航空宇宙分野の要件 |
| 重要部品の許容誤差 | ±0.0005インチ(±0.0127mm) |
| 標準機械加工部品公差 | ±0.001~±0.005インチ |
| 表面仕上げ | Ra 32~Ra 125マイクロインチ |
| 幾何公差(位置) | ±0.0002インチ |
| 工程能力(Cpk) | > 1.33 |
表面粗さと形状精度
表面粗さは寸法公差と同じくらい重要です。反射光学部品では、Ra 10 nm 未満が求められることがよくあります。ダイヤモンド旋削加工はこれを可能にします。適切な設定が重要です。主軸回転速度は約 2000 RPM、送り速度は 5 mm/分、仕上げ加工深さは 4 μm です。単結晶合成ダイヤモンド工具により、切削刃は常に鋭利に保たれます。室温は 20 °C ± 0.5 °C に保たれ、清浄度は ISO クラス 5 に維持されます。これらの要素すべてが、鏡面仕上げの実現に貢献します。
表面粗さがなぜ重要なのでしょうか?それは光の挙動を左右するからです。表面の凹凸が光の波長よりもはるかに小さい場合、表面は鏡のように正反射します。粗さが波長に近づくと、光は拡散散乱します。Ra 0.4~0.8 µmの表面では混合反射が見られます。0.8~1.6 µmでは、反射率が1%を下回ります。この変化が鏡の性能を著しく低下させるのです。
形状精度も重要です。平面度、球面度、角度のずれはすべて波面品質に影響します。表面の平面度がλ/10の場合、反射波面誤差はλ/5増加します。10mmの範囲で1ミクロンの角度ずれがあると、ビームの偏向は約20秒角になります。これらの誤差は、多素子システムでは累積されます。
航空宇宙光学においては、環境下での挙動を主要な設計制約として扱うことが成功の鍵となる。エンジニアは、実際のミッション条件下で性能を検証しなければならない。一方、民生用光学機器では、これほどの厳密さはめったに必要とされない。
CNC光学部品の場合、これらの要件を満たすには、優れた機械だけでは不十分です。綿密な工程管理、適切な工具、そして厳密な測定が不可欠です。光学CNC加工はまさにそれを実現します。最高の光学部品は、こうした精度への要求を理解し、あらゆる工程にそれを組み込んでいる工場から生まれます。
CNC光学部品の設計における重要な考慮事項
被削性を考慮した材料選定
光学CNC加工のあらゆる工程において、適切な材料選びは非常に重要です。光学ガラスは透明度に優れていますが、加工が難しいという難点があります。ゲルマニウムやセレン化亜鉛は赤外線光学部品に適していますが、特別な注意が必要です。PMMAやポリカーボネートなどのプラスチックは、軽量で安価な選択肢となります。
| 材料 | 光学的透明度 | CNC 加工性 |
| PMMA(アクリル) | 透明度に優れ、光透過率は90%以上に達する。 | 特殊なツールパスを使用してCNC加工が可能 |
| PC(ポリカーボネート) | 光透過率90%以上を達成可能 | 特殊なツールパスを使用してCNC加工が可能 |
| アルミ6061-T6 | 反射光学用途(透過性なし) | 機械は非常に優れている。業界では一般的である。 |
ゲルマニウムの表面処理には、慎重な2段階の工程が必要です。まず、鋳鉄製のラッププレートにKemox 0800S研磨材を塗布し、片面2分間ずつラッピングを行います。これにより、0.67 µmの平面度が得られます。次に、ASFLクロスに1ミクロンの液体ダイヤモンドを塗布し、片面5分間ずつ研磨を行います。これにより、表面粗さをRz 0.0253 µmまで低減します。これらの工程を経て、過酷な使用にも耐えうる光学部品が完成します。
形状と工具に関する制約
自由曲面は、機械加工の限界を押し広げます。これらの形状は、部品全体にわたって曲率が変化するため、標準的な3軸加工機では正確に追従できません。切削のたびに工具を適切な角度に保つには、5軸CNC加工機が必要です。
ツールパス計画は、機械の性能と同じくらい重要です。固定ステップの直交座標系パスでは、切削力が大きく変化するため、ビビリ振動が発生しやすくなります。適応型戦略はこの問題を解決します。接線方向のツールパスアライメントにより、カッターは加工面の局所的な方向に沿って移動します。これにより力が均等に分散され、振動が軽減されます。結果として、より滑らかな仕上がりとなり、欠陥も少なくなります。
工具のたわみも精度に悪影響を及ぼします。細長い工具は切削圧力で曲がりやすく、その曲がりが加工後の寸法誤差として現れます。直径の大きい短い工具の方が曲がりにくいです。また、主軸回転速度と送り速度にも注意が必要です。適切な組み合わせにすることで、ビビリ振動を防ぎつつ、サイクルタイムを適正に保つことができます。
実用的な観点から、加工性を考慮して部品を設計してください。小さな工具が無理やり押し込まれるような鋭角な内角は避けてください。反りを防ぐために、肉厚を均一に保ちましょう。切削時に部品をどのように固定するかを考えてください。安定した固定は振動を防ぎ、安定した品質を確保します。
光学分野におけるCNC加工の応用
航空宇宙 防衛システム
航空宇宙用光学部品は過酷な環境にさらされます。温度変化、振動、放射線など、あらゆる要因が性能を脅かします。CNC加工は、こうした厳しい環境下で部品の性能向上に貢献します。熱画像システム用の赤外線レンズは、熱源を正確に捉えるために精密な曲線形状が求められます。わずかな誤差でも画像がぼやけてしまい、標的を見逃したり、脅威を見逃したりする可能性があります。
レーザーシステム用ミラーには、さらに厳密な制御が求められます。これらのミラーは高エネルギービームの方向を変える役割を担っています。表面にわずかな欠陥があってもエネルギーが吸収され、ホットスポットが発生します。ホットスポットはミラーコーティングを損傷する可能性があります。CNC加工によって表面粗さを十分に低く抑えることで、この問題を防止します。その結果、高出力にも耐え、故障しないミラーが実現します。
光学センサーのハウジングもCNC加工に依存しています。これらのハウジングは、繊細な部品を保護しながら、それらの位置を正確に保持します。センサーはシステムが想定する場所に正確に向けなければならないため、位置合わせは非常に重要です。CNCマシンは、複数の面にわたってこれらの位置公差を維持します。この精度により、組み立てが容易かつ信頼性の高いものになります。
防衛用途では、これらの要求はさらに高まります。暗視システム、照準ポッド、偵察機器はすべて、精密な光学技術に依存しています。各部品は、極限環境下でも完璧に機能しなければなりません。CNC加工は、バッチごとにその信頼性を実現します。高い再現性により、すべてのユニットが最初のテスト済みユニットと同様の性能を発揮することが保証されます。
医療機器および診断機器
医療用光学機器には、高い清浄度と精度が求められます。患者の命は、鮮明な画像と正確な計測結果にかかっています。CNC加工は、綿密な工程管理と材料選定によって、これらの基準を満たします。
内視鏡には、細い管の中に収まる小さなレンズが使用されます。これらのレンズには、正確な直径と精密な焦点距離が求められます。CNC加工によって、これらの小さな部品が均一な品質で製造されます。滑らかな表面は光の散乱を低減し、医師が体内の様子をより鮮明に観察できるようにします。
手術用顕微鏡には、さらに高い性能が求められます。外科医は、繊細な手術において、鮮明で拡大された画像を必要とします。光学系は、複数のレンズ、プリズム、ミラーで構成されています。各部品は、互いに完全に位置合わせされている必要があります。CNC加工によって、これらの位置合わせはミクロン単位の精度で実現されます。この精度の高さは、手術結果の向上に直結します。
診断用画像機器もまた、精密加工された光学部品に依存している。CTスキャナー、MRIシステム、光干渉断層撮影装置はすべて、精密なレンズとミラーを使用している。これらの部品は、光や放射線を複雑な経路を通して導く。わずかなずれでも画質が低下する。CNC加工によって、すべての部品がこれらのシステムに必要な厳しい仕様を満たすことが保証される。
実用的な観点から見ると、医療機器メーカーがCNC加工を重視する理由は他にもあります。それはトレーサビリティです。すべての部品を製造工程全体を通して追跡できるため、規制遵守や品質監査を円滑に進めることができます。医療現場で使用される高性能光学部品にとって、このトレーサビリティは加工技術そのものと同じくらい重要です。
NOBLE社と提携し、CNC光学部品を開発

私たちの製造能力
NOBLEは金属とプラスチックの両方を取り扱っています。この技術は光学プロジェクトにおいて非常に重要です。一つのアセンブリに、アルミニウム製のハウジング、プラスチック製のレンズマウント、真鍮製のアライメントリングが必要になる場合もあります。すべての材料を取り扱うパートナーを一つに絞ることで、サプライチェーンが簡素化されます。複数のサプライヤーとのやり取りや、部品の互換性を心配する必要がなくなるからです。
NOBLE社の機械は、複雑な形状にも対応可能です。5軸CNCマシニングセンターを含む多軸加工装置は、自由曲面や複合角度の加工に対応します。ダイヤモンド旋削加工により鏡面仕上げを実現し、ジグ研削加工では±1ミクロン以内の穴径公差を維持します。これらの能力により、シンプルなブラケットから複雑なレンズ鏡筒まで、あらゆるCNC光学部品の加工が可能です。
品質システムは機械加工を支えています。NOBLEは品質マネジメントに関するISO 9001:2015認証を取得しています。また、医療機器に関するISO 13485:2016規格にも適合しています。これらの認証は、文書化されたプロセス、トレーサビリティのある材料、そして安定した生産量を意味します。CNC光学部品においては、このトレーサビリティが非常に重要です。すべての部品を原材料のロット番号や加工設定まで遡って追跡できます。
設計から組み立てまで、フルサービスで対応いたします。
NOBLEは金属やプラスチックの切削加工にとどまりません。製造性を考慮した設計支援も行っています。お客様の図面を精査し、材料変更を提案するとともに、生産開始前に潜在的な加工上の問題点を指摘します。こうした早期のインプットは、時間とコストの節約につながります。設計を少し変更するだけで、コストのかかる二次加工工程を削減できる場合もあります。
サービスは組み立てまで網羅しています。NOBLEは、お客様の光学部品を完全なサブアセンブリに組み込むことができます。洗浄、検査、梱包もNOBLEが担当します。このターンキー方式により、お客様の仕入先管理の負担が軽減されます。原材料から完成品まで、全工程を1つのパートナーが担当します。
実務的な観点から見ると、このフルサービスモデルは開発期間を大幅に短縮します。コンセプトをお送りいただくだけで、テスト済みで組み立て済みのユニットが届き、すぐに統合できます。複数の工場間でのやり取りや、部品の輸送待ちは一切不要です。航空宇宙、防衛、医療といった複雑な光学プロジェクトにおいて、このスピードは非常に重要です。
NOBLEは、材料に関する専門知識、精密加工技術、そして組み立て能力を兼ね備え、信頼できるパートナーです。試作品1点から数千点の量産まで、あらゆるニーズに対応し、常に安定した品質を提供します。この信頼性によって、お客様は本来の業務である、より優れた光学システムの設計に集中することができます。
CNC加工は現代の光学技術に不可欠なものとなっている。今回取り上げたミクロン単位の公差、ナノメートル単位の表面仕上げといった高精度加工技術は、今日の技術を可能にしている。スマートフォンのカメラ、衛星の鏡、医療用スコープなど、あらゆるものがこの技術に依存している。
この分野は絶えず進化を続けている。毎年、新しい材料、より厳しい公差、そしてより複雑な形状が登場する。用途に応じてより高い性能が求められるようになるにつれ、CNC光学部品の重要性はますます高まるだろう。
そこでNOBLEの出番です。同社の多軸加工機、ダイヤモンド旋盤、そして包括的なサービス体制により、最も困難なプロジェクトにも対応可能です。試作品から量産まで、あらゆる工程において豊富な経験とノウハウを提供します。
光学プロジェクトを始める準備はできましたか?今すぐNOBLEにご連絡ください。仕様についてご相談いただき、専門家のアドバイスを受け、NOBLEの精密加工技術がどのようにあなたのデザインを実現するのかをご確認ください。
CNC光学部品に関するよくある質問
一般的なCNC光学部品の試作品製作にはどれくらいの時間がかかりますか?
ほとんどの試作品は2~4週間で完成します。シンプルな部品はより早く完成します。複雑な自由曲面光学部品は、ツールパスの計画やテストに余分な時間が必要です。サプライヤーは作業開始前に明確な納期を提示するはずです。お急ぎの場合は、特急オプションについて問い合わせてください。
CNC加工と従来の研磨の違いは何ですか?
CNC加工では、原材料から直接形状を切り出します。研磨は、切削後の表面を滑らかにする工程です。多くの光学部品では、この両方の工程が必要です。CNC加工で形状を加工し、研磨で微細な工具痕を除去します。ダイヤモンド旋削加工では、反射率の高い部品の場合、研磨を省略でき、加工直後からRa ≤ 0.01 µmの精度を実現できます。
CNC加工は、金属製とプラスチック製の両方の光学部品に対応できますか?
はい。アルミニウム6061-T6は反射光学部品の加工に適しています。PMMAとポリカーボネートは透明部品に適しています。ゲルマニウムとセレン化亜鉛は赤外線用途に適しています。各材料によって切削速度と工具が異なります。NOBLEのように両方の材料タイプに対応できるパートナーを持つことで、サプライチェーンが簡素化されます。
光学加工のパートナーを選ぶ際に、どのような品質認証に注目すべきでしょうか?
一般的な品質管理にはISO 9001:2015規格を参照してください。医療機器の製造にはISO 13485:2016規格が必要です。これらの認証は、文書化されたプロセスとトレーサビリティのある材料を意味します。CNC光学部品の場合、トレーサビリティは非常に重要です。すべての部品を原材料のロット番号や加工設定まで遡って追跡できます。







