

最適な構成は通常、構造フレームとジョイントに CNC 加工アルミニウムまたはステンレス鋼を、外殻に射出成形 ABS/PC を組み合わせることです。最終的な選択は、量、精度、機能によって決まります。AI 介護ロボットの筐体の材料とプロセスの選択は困難です。EMI シールド、熱、強度、人間の安全性をすべて同時に処理する必要があります。このガイドは、エンジニアに役立つフレームワークを提供します。プロセスと材料を、AI 介護ロボットの筐体の正確なニーズに合わせることができます。市場は、これがなぜ重要なのかを示しています。アナリストは、2024 年に 2.0 億米ドルと評価し、2030 年までに 5.4 億米ドル、年平均成長率 17.6% になると予測しています。優れたロボット筐体の製造は、賢明な選択から始まります。しっかりとした製造計画は、全員の安全を確保します。
AI介護ロボット筐体の製造工程
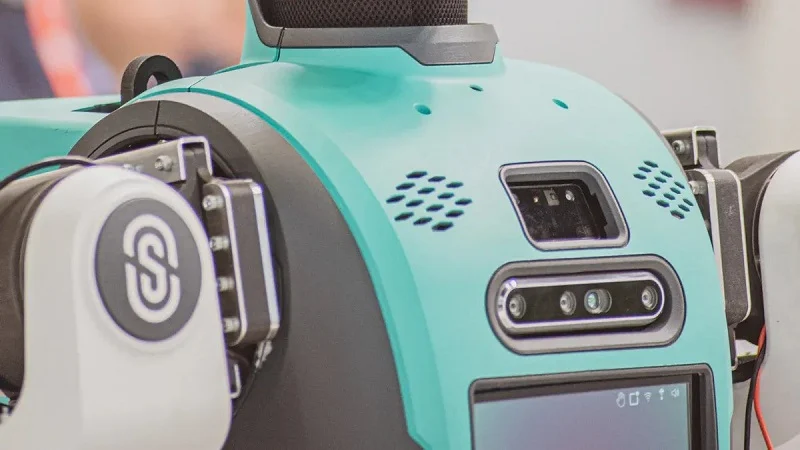
ロボット筐体の製造において、最もよく用いられるプロセスは、CNC加工、射出成形、3Dプリンティングの3つです。どのプロセスを選択するかは、生産量、精度、予算によって異なります。ここでは、中量生産のロボット筐体部品における一般的なリードタイムを簡単に見ていきましょう。
| プロセス | 標準納期(中量生産時) | キーノート |
| CNC加工 | 3~10営業日(標準)。複雑な5軸加工や厳しい公差の場合は最大2~3週間。 | 金型製作の待ち時間なし。CADファイルから直接生産を開始できます。 |
| 射出成形 | 合計4~16週間(金型発注から最初の部品製造まで)。アルミニウム製試作金型:2~4週間、焼入れ鋼製量産金型:6~10週間、複雑な多キャビティ鋼製金型:10~16週間 | 金型製作には時間がかかるが、金型が完成すれば部品ごとの生産サイクルは速くなる。 |
| 3D印刷 | 1~5営業日(ほとんどの技術)。SLS/DMLSの場合は、造形および後処理を含めて5~10日かかる場合があります。 | 工具やプログラミングによる遅延はなく、後処理が主要な要因となる可能性がある。 |
AI介護ロボット筐体のCNC加工
フライス加工と旋削加工
CNC加工では、切削工具を用いて固体ブロックから材料を除去します。フライス加工では、工具を部品に対して回転させながら複雑な形状を切削します。旋削加工では、部品を工具に対して回転させながら円形の形状を作り出します。AI介護ロボットの筐体の場合、これらの加工方法を用いることで、強度と精度に優れた部品が得られます。機械加工直後から、高い公差精度を実現できます。
精密公差と表面仕上げ
CNC加工の真骨頂は、高い精度を維持することです。±0.005インチ、あるいはそれ以上の精度を実現できます。この精度は、AI介護ロボットのハウジング、ジョイント、可動部品にとって非常に重要です。適切な工具と送り速度を用いれば、表面粗さは63μin Raに達します。これは、追加の機械加工なしで多くの用途に十分な滑らかさです。精密なロボット部品が必要な場合は、CNC加工が有力な選択肢となります。
接合部および構造ハウジングへの応用
AI介護ロボットの筐体には、ロボットアームやベースフレームに機械加工されたアルミニウム製の筐体がよく用いられます。これは、重い負荷に耐え、摩耗にも強いという特長があります。CNC加工は、少量から中量生産に適しています。金型待ち時間がないため、迅速な納期を実現できます。構造フレームやシャーシの加工には、CNC加工が最適な方法です。
AI介護ロボット用筐体の積層造形
プロトタイプ製作のためのFDMとSLS
初期設計段階での検証には、FDM方式とSLS方式は迅速かつ安価です。1~2日で部品を入手できます。しかし、これらのプリントは最終的なロボット筐体には十分な強度を備えていません。量産に着手する前に、適合性、形状、機能性をテストするために使用してください。
金属部品製造におけるDMLSとSLM
金属部品をすぐに必要としていますか?DMLSとSLMは、粉末から直接金属をプリントします。造形直後の表面粗さは200~400μin Raと粗いですが、CNC加工後には63μin Raまで下げることができます。この組み合わせは、ブロックから削り出すことができない複雑な形状に最適です。下の表は、典型的な表面粗さの変化を示しています。
| 状態 | 表面粗さ(Ra) |
| 竣工時DMLS | 200~400 µin |
| CNC加工後 | 63 µインチ |
精度制限と後処理
3Dプリンティングは、精度においてCNC加工には及びません。許容誤差が広く、後処理に時間がかかります。厳しい公差が求められるAI介護ロボットの筐体の場合、ニアネットシェイプでプリントした後、重要な表面を機械加工することがよくあります。このハイブリッドアプローチは、時間を節約し、要求を満たします。
成形および板金加工
ポリマー製ハウジングの射出成形
射出成形は、AI介護ロボットの筐体の大量生産において主流の技術です。均一なロボットフレームとシェルが得られます。金型製作には4~16週間かかりますが、一度金型が完成すれば、各部品の成形サイクルは数秒で完了します。そのため、射出成形は大量生産に最適です。ABS樹脂やポリカーボネート混合樹脂など、多くの材料に対応可能です。
金属ハウジング用ダイカスト
ダイカストは射出成形に似ていますが、金属用です。AI介護ロボットの筐体構造フレームやシャーシなど、強度が高く複雑な形状の部品を製造できます。ダイカストは大量生産に適しており、高い精度を実現します。金属製ロボット筐体部品の製造において、確かな選択肢と言えるでしょう。
フレームおよびシャーシの板金加工
AI介護ロボットの筐体となるような、シンプルで丈夫なフレームを作るには、板金加工がコスト削減につながります。板金を切断、曲げ、溶接して成形するだけです。試作品や少量生産に適しています。高価な工具を使わずに、構造フレームやシャーシを迅速に製作できます。
AI介護ロボットの筐体用材料
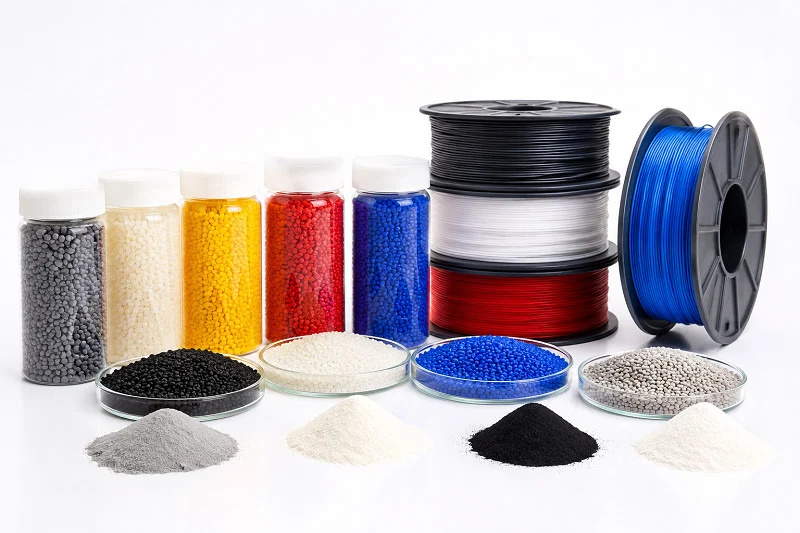
AI介護ロボットの筐体に適した素材を選ぶには、強度、重量、安全性、コストの最適なバランスを見つけることが重要です。素材の選択は、ロボットの耐久性や耐熱性に影響を与えます。また、日常的な衝撃や擦り傷にも耐えられる素材でなければなりません。ロボット筐体設計における最適な選択肢を見ていきましょう。
AI介護ロボットの筐体用金属
金属や合金は、ロボットの筐体設計に強度、剛性、そして電磁干渉からの保護をもたらします。主に3つの合金グループが用いられます。これらの材料は、構造部品の金属筐体によく使用されます。それぞれのグループには、金属筐体における異なる長所と短所があります。
アルミニウム合金
フレーム材としては、6061-T6が定番です。密度は2.7 g/cm³、引張強度は310 MPa、降伏強度は270 MPaです。304ステンレス鋼と比較すると、密度は7.8 g/cm³、引張強度は580~1180 MPaです。アルミニウムは軽量化に優れており、可動部品の軽量設計において重要な要素となります。これらの材料は加工しやすく、陽極酸化処理も可能です。
もう一つの選択肢は、より強度が高い7075アルミニウムです。しかし、ほとんどのAI介護ロボットの筐体フレームには、加工の容易さ、コスト、性能のバランスが取れた6061-T6アルミニウムが最適です。アルミニウムは加工が容易なため、金属製の筐体や構造部品の材料として最も選ばれています。
ステンレス鋼
304ステンレス鋼は密度が7.8g/cm³とアルミニウムよりもはるかに高い。しかし、アルミニウムにはない強度と耐食性を備えている。引張強度は580~1180MPa、降伏強度は230~860MPaである。
強度と耐食性が必要な高摩耗箇所にはステンレス鋼を使用してください。その靭性は、接合部、締結部品、ブラケットなどに役立ちます。ステンレス鋼は優れたEMIシールド効果を発揮します。人と接触する、あるいは清潔さが求められるロボット筐体部品には、ステンレス鋼が最適です。これらの材料は、安全性が極めて重要なロボット部品に適しています。
チタン合金
Ti-6Al-4Vは、密度が4.43 g/cm³で、アルミニウムと鋼の中間に位置します。弾性率は110 GPaです。比剛性は約24.8 GPa・cm³/gで、これはアルミニウム7075の25.3に近い値です。チタンは、重量あたりの剛性がアルミニウムと同程度です。
熱伝導率は低く、アルミニウム7075の130W/m・Kに対し、わずか6.7W/m・Kです。これはアルミニウムの値の約5%に相当します。チタンは耐腐食性に優れています。また、生体適合性も備えています。重量と強度が重要なハイエンドAI介護ロボットの筐体部品には、チタンが選択肢の一つとなります。ただし、コストが高く、特別な用途にのみ使用されます。これらの材料は、要求の厳しいAI介護ロボットの筐体設計に適しています。
AI介護ロボットの筐体用ポリマー
ポリマーやプラスチックは、外装やカバーにおいて、低コスト、設計の自由度の高さ、軽量性といった利点を提供します。これらは、多くのロボット筐体用途において重要な材料です。これらの材料は加工が容易で、種類も豊富です。
ABS樹脂およびABS/PC混合樹脂
純粋なABS樹脂のノッチ付きアイゾット衝撃値は150~250 J/mで、これは控えめな値です。ABS樹脂に20~40%のポリカーボネートを混合すると、衝撃値は600~950 J/mに上昇します。60/40のABS/PC混合樹脂では900 J/mを超え、70/30混合樹脂では700~850 J/m、80/20混合樹脂では約550 J/mとなります。
PC単体では、ノッチ付きアイゾット衝撃強度がABSの約5倍(600~900 J/m)あります。ABS/PCブレンドは、より低コストで同等の強度を実現します。射出成形加工性にも優れています。落下に耐えるロボット筐体には、ABS/PCは賢明な選択肢です。どちらの材料も優れた耐衝撃性能を発揮します。
PCの熱変形温度は約132℃です。ABSの場合は97℃です。ブレンドはこれらの間の温度になります。標準的なABSは通常UL 94 HB規格に適合しています。難燃グレードはV-0に達するものもあります。PCおよびPC/ABSブレンドにも、特定の肉厚でV-0に達する難燃グレードがあります。これは、電子機器を内部に収納するAI介護ロボットの筐体にとって重要です。
Polycarbonate
ポリカーボネートは耐衝撃性に優れており、ノッチ付きアイゾット衝撃試験では600~900 J/mの衝撃強度を示します。熱膨張・収縮温度(HDT)は約132℃です。難燃性(FR)グレードはUL 94 V-0に達します。ポリカーボネートは自然状態では透明なので、ロボットのセンサーカバーや窓などに適しています。
加工はABS樹脂よりも難しく、成形前に高温と乾燥が必要です。しかし、その強靭性と耐熱性は、要求の厳しいロボット筐体用途には十分価値があります。これらの材料は、他の多くの代替材料よりも高温に強い耐性を持っています。
エンジニアリングプラスチックス
ナイロン、PEEK、その他のエンジニアリングプラスチックは、歯車、ベアリング、構造部品などに使用されています。ナイロンは優れた耐摩耗性を持ち、PEEKは高温や化学薬品に耐性があります。これらの材料は高価ですが、ロボット筐体特有の問題を解決するのに役立ちます。
AI介護ロボット筐体用複合材料
複合材料は、繊維と樹脂マトリックスを組み合わせたもので、高い強度対重量比を実現します。これらの先進的な材料は、ロボット筐体の設計においてますます一般的になりつつあります。
炭素繊維強化ポリマー
炭素繊維複合材は剛性が高く軽量です。軽量設計が求められるAI介護ロボットの筐体部品に最適です。コストは高く、製造速度はプラスチック成形よりも遅いですが、重量が重要な用途においては、その性能は大きなメリットとなります。
ガラス繊維複合材
ガラス繊維は炭素繊維よりも安価です。強化されていないプラスチックに比べて強度と剛性が向上します。より高い剛性が求められる構造用ブラケットや筐体などに使用されています。コストが重要な産業用筐体にもよく用いられています。
材料特性の比較
ここでは、材料ファミリーごとの主要な特性を簡単に見ていきましょう。
| 材料 | 密度(g /cm³) | 引張強さ(MPa) | ノッチ付きアイゾット衝撃試験(J/m、23℃) |
| 6061‑T6アルミニウム | 2.7 | 310 | 無し |
| 304ステンレス | 7.8 | 580-1180 | 無し |
| Ti-6Al-4V | 4.43 | 無し | 無し |
| ABS | 〜1.05 | 〜40 | 150-250 |
| Polycarbonate | 〜1.2 | 〜70 | 600-900 |
| 70/30 ABS/PC | 〜1.1 | 〜55 | 700-850 |
| 60/40 ABS/PC | 〜1.1 | 〜55 | > 900 |
単一の材料ですべてのニーズを満たすことはできません。AI介護ロボットの筐体設計に求められる要件によって、最適な材料の選択は異なります。重量、強度、耐衝撃性、耐熱性、コストなどを考慮し、用途に合った材料を選びましょう。AI介護ロボットの筐体に適した材料を選ぶには、これらのトレードオフを理解することが不可欠です。適切な材料を選ぶには、あらゆる特性を慎重に評価する必要があります。
センサーハウジングのように透明度が必要な場合は、ポリカーボネートが適しています。フレームにはアルミニウムまたはステンレス鋼を使用してください。外殻には、ABS/PC混合樹脂が適度なコストで高い強度を発揮します。
AI介護ロボット筐体の最適な製造プロセスと材料の組み合わせ
最適な組み合わせは、生産量とAI介護ロボットの筐体に求められる機能によって異なります。簡潔に言うと、少量生産の場合はCNC加工と3Dプリンティングが適しており、中量生産の場合は両方を組み合わせ、大量生産の場合は射出成形またはダイカストが求められます。詳しく見ていきましょう。
生産量別組み合わせ
少量生産および試作品の製造
試作品製作には、SLS 3DプリンティングとCNC加工が最適です。シンプルなブラケット1個の場合、SLSナイロン製なら45ドル、CNC加工なら180ドルかかります。10個製作する場合、SLSは320ドル、CNCは620ドルです。少量生産であれば、コストとスピードの面でSLSが優れています。ただし、ロボットハウジングの重要な部品については、CNCの方が高い精度を発揮します。
中量生産
橋梁の製造では、構造部品にはCNC加工、カバーにはシリコン型がよく用いられます。これにより、設計検証中の金型コストを抑えることができます。また、鉄製の金型に投資することなく、AI介護ロボットの筐体に必要な実際の材料を入手できます。
大量生産
10,000個規模になると、射出成形とダイカストが主流になります。アルミニウム製筐体の場合、射出成形は採算が合いません。CNC加工に代わる大量生産の選択肢は、ダイカストとCNC仕上げの組み合わせです。この組み合わせのコストは1個あたり3~10ドルです。100個規模のCNC加工のコストが25~80ドルであるのと比較してみてください。下の表にコスト差を示します。
| 製造プロセス | 生産量 | 部品単価(アルミニウム) |
| CNC加工 | 100ユニット | $ 25 - $ 80 |
| ダイカスト加工+CNC仕上げ加工 | 10,000ユニット | $ 3 - $ 10 |
機能的優先順位による組み合わせ
EMIシールド - 重要な用途
金属製筐体が有利です。ダイキャストアルミニウムやステンレス鋼製のロボット筐体は、干渉を自然に遮断します。さらに保護を強化するには、導電性コーティングを施してください。ポリマー製の筐体には、導電性塗料またはメッキが必要です。
熱管理 - 重要な用途
アルミニウムやダイキャスト金属は熱を素早く放散します。電子機器が密集したAI介護ロボットの筐体には、金属フレームと通気孔付きポリマーカバーを組み合わせるのが効果的です。これにより、熱管理と軽量化のバランスが取れます。
構造的完全性が重要な用途
CNC加工された6061-T6アルミニウムまたはステンレス鋼は、重荷重に対応します。衝撃を受けやすい箇所には、ABS/PC混合樹脂が落下時の衝撃を吸収します。AI介護ロボットの筐体に適した素材は、応力がかかる箇所によって異なります。
トレードオフの概要
コスト対精度対拡張性
CNC加工は最高の精度を実現しますが、量産時には部品あたりのコストが高くなります。射出成形は量産時には安価ですが、金型への投資が必要です。3Dプリンティングは試作品製作においてそのギャップを埋める役割を果たします。製造プロセスの選択は、これら3つの要素のバランスを取ることに尽きます。中国を代表する製造企業であるNOBLEは、お客様が試作品から量産へと効率的に移行できるよう、専門的な機械加工技術を提供しています。
| 因子 | CNC | 射出成形 | 3D印刷 |
| コスト(低容量) | ハイ | 無し | ロー |
| コスト(高ボリューム) | ハイ | ロー | 技法 |
| 精度 | 素晴らしい | グッド | フェア |
| 拡張性 | ロー | ハイ | 技法 |
AI介護ロボット筐体の仕上げ工程
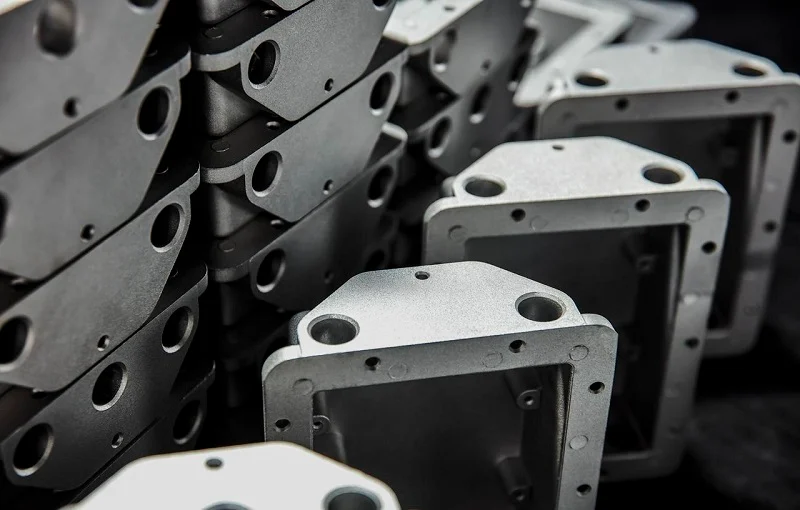
仕上げ加工によって、稼働部品は安全で長持ちする製品へと生まれ変わります。AI介護ロボットの筐体にとって、適切な仕上げは摩耗を防ぎ、干渉を防止し、患者の安全を確保します。主な選択肢を見ていきましょう。
保護コーティング
陽極酸化処理および硬質陽極酸化処理
陽極酸化処理は、アルミニウム表面に保護酸化皮膜を形成します。これにより耐食性が向上し、美しい外観が得られます。硬質陽極酸化処理は、この皮膜をより厚く、より強固にします。傷や摩耗に対する耐性が大幅に向上します。常に動くロボット筐体フレームには、硬質陽極酸化処理が賢明な選択です。
粉体塗装および電着塗装
粉体塗装は、接地された部品に乾燥した粉末を吹き付け、加熱することで強固な被膜を形成します。表面の欠陥を覆い隠し、耐薬品性にも優れています。一方、電着塗装は電気を用いて塗料を塗布します。粉体塗装では届かない狭い隅々まで塗装できます。どちらの方法も、介護ロボットの金属製筐体に適しています。
抗菌コーティング
医療現場では、より一層の衛生管理が求められます。抗菌コーティングは、細菌やウイルスに接触するとすぐに効果を発揮します。銀イオン添加剤はよく用いられる選択肢の一つです。これらのコーティングは、ロボットのセンサーカバーや患者の近くにあるあらゆる表面にとって重要です。部品の感触を変えることなく、安全性を高めることができます。
表面テクスチャリングと機能性仕上げ
ビーズブラストとブラッシング
ビーズブラスト加工は、マットで均一な質感を生み出します。細かいガラスビーズ(325メッシュ)を使用すると、表面粗さは1.0~1.6 µm Raになります。中程度のビーズ(100~170メッシュ)では2.0~3.2 µm Ra、粗いビーズでは3.5 µm Raを超えます。ブラッシュ仕上げはより滑らかです。No.4ブラッシュ仕上げでは、0.4~0.6 µm Raとなり、優れた洗浄性を実現します。どちらの仕上げも、ロボットハウジング部品の外観を美しく保ち、清潔さを維持するのに役立ちます。
レーザーエッチングと彫刻
レーザーエッチングは、ロゴ、警告表示、シリアル番号などを刻印する技術です。薄い層を削り取ることで刻印を行います。彫刻はより深く彫り込むため、永続的な刻印が可能です。これらの方法は重量増加がなく、色褪せにも強いのが特徴です。金属やほとんどのプラスチック素材に使用できます。
ソフトタッチオーバーモールディング
ソフトタッチオーバーモールディングは、グリップやエッジにゴムのような層を追加することで、ユーザーの快適性とグリップ力を向上させます。また、この仕上げにより鋭利な角も滑らかになります。人と接する介護ロボットにとって、ソフトタッチの表面は親しみやすく安全な印象を与えます。
めっきおよびEMIシールド仕上げ
無電解ニッケルメッキ
無電解ニッケルめっきは、電気を使わずに均一なニッケル層を形成します。耐食性と耐摩耗性を向上させ、複雑な形状にも均一にコーティングできます。また、プラスチック部品の電磁波シールド効果も期待できます。
導電性コーティング
導電性塗料やスプレーは、ポリマー製の筐体上に遮蔽層を形成します。金属メッキよりもコストが低く、銀、銅、ニッケルなどの充填剤がよく用いられます。これらのコーティングにより、プラスチック製のロボット筐体は電磁干渉(EMI)バリアとして機能します。
遮蔽効果と耐久性
遮蔽効果は、コーティングの厚さと被覆率によって決まります。隙間や継ぎ目があると遮蔽効果が弱まります。導電性ガスケットはこれらの隙間を埋める役割を果たします。耐久性も重要です。コーティングは衝撃、洗浄、温度変化に耐えなければなりません。優れた仕上げは、ロボットの寿命全体にわたって遮蔽効果を維持します。
AI介護ロボットの筐体設計上の考慮事項
熱管理統合
放熱と材料の熱伝導率
密閉されたロボット筐体内部では、熱が急速に蓄積されます。アルミニウムは鋼鉄よりも放熱性に優れています。グレード6061アルミニウムの放熱速度は205 W/m·Kですが、鋼鉄は約50 W/m·Kです。電子機器が高温になる場合、この放熱速度の差が重要になります。筐体パネルは高温になる部品に直接接続する必要があります。そうすることで、パネルが熱を拡散します。機械加工された表面は、平坦な接触面を提供します。高出力部品を筐体の底部近くに配置するために、内部スペーサーを使用してください。
換気とIPレーティングのトレードオフ
通気口は空気の流れを確保しますが、同時に水や埃も侵入させます。吸気口は側面の低い位置に、排気口は上部パネルの高い位置に配置してください。暖かい空気は上昇するため、この経路は自然な空気の流れに沿って機能します。ルーバー付きの通気口は、直接水が入るのを防ぎつつ、空気は通します。精密な製造により、ルーバーの形状は一定に保たれます。ケースをIP65規格に準拠した密閉状態に保つ必要があり、発熱量が300Wを超える場合は、小型のDCエアコンが最適な解決策となることがよくあります。
熱伝導材料
部品と筐体の間の隙間は熱を閉じ込めます。熱伝導性材料はこれらの隙間を埋める役割を果たします。パッド、ペースト、隙間充填材など、いずれも有効です。目的は単純で、熱源から筐体壁へ熱を移動させることです。優れた熱管理は、平坦で清潔な表面から始まります。
EMIシールドと信号整合性
遮蔽効果要件
ロボット筐体内部の電子機器は、干渉信号を発信すると同時に受信もします。シールドによって信号はクリアに保たれます。開口部に関するルールは単純です。最大の開口部は、対象とする最高周波数における波長の20分の1以下に抑える必要があります。6GHzの場合、これはスロットの長さが2.5mm以下であることを意味します。
縫い目と隙間の管理
継ぎ目や隙間から電磁波が漏れる。導電性ガスケットはこれらの継ぎ目を塞ぐ役割を果たす。換気口にはハニカムパネルを使用する。多数の小さな六角形のセルがカットオフ周波数以下の導波管として機能する。これにより、干渉を遮断しながら空気の流れを確保できる。
グラウンディングとボンディング戦略
導電性パネルには必ず確実な接地経路が必要です。ボンディングストラップでパネル同士を接続します。塗装や陽極酸化処理は導電性を阻害する可能性があるため、接点部分をマスキングしてください。連続した接地経路により、アセンブリ全体にわたって強力なシールド効果が維持されます。
構造の完全性と安全性
耐衝撃性および落下試験
介護ロボットは壁やベッド、人にぶつかることがあります。落下試験では、筐体が衝撃に耐えることが証明されています。ABS/PC混合樹脂は衝撃吸収性に優れており、60/40の混合樹脂はノッチ付きアイゾット衝撃試験で900 J/mを超える強度を発揮します。この高い強度により、内部部品が保護されます。
肉厚とリブの設計
壁を薄くすることで軽量化を実現できます。リブはかさばることなく剛性を高めます。これにより軽量設計の目標達成に貢献します。リブは荷重経路に沿って配置してください。鋭角な内側の角は弱点となるため、丸みを帯びたフィレットを追加してください。
人間にとって安全なエッジとコーナーの形状
人々は毎日これらのロボットに触れる。すべての角は丸みを帯びた曲線でなければならない。ソフトタッチのオーバーモールド加工がグリップや角を柔らかくする。丸みを帯びた形状は怪我のリスクを低減するだけでなく、ロボットに親しみやすさを与える。
NOBLE:AIケアロボットハウジング製造におけるあなたのパートナー

AI介護ロボットの筐体プロジェクト全体を理解している製造パートナーがいることは、大きな違いを生み出します。NOBLEは、金属とプラスチック加工に特化したフルサービスメーカーです。設計支援から最終組み立てまで、すべてを同社が担当します。つまり、ロボット筐体プロジェクト全体を一つのチームでサポートしてくれるのです。
金属およびプラスチック加工の専門知識
CNC加工能力
NOBLE社は、最大1000 x 800 x 650 mmの部品を加工できる標準的な5軸加工機を使用しています。大型5軸加工機では、その限界を2500 x 3000 x 1500 mmまで引き上げます。このサイズ範囲は、AI介護ロボットの筐体となるほとんどの構造フレームやシャーシに適合します。あらゆるCNC加工において、厳密な公差と優れた表面仕上げを実現します。
| Machine Type | 最大部品サイズ(mm) |
| 標準5軸 | 1000x 800x 650 |
| 大型5軸 | 2500x 3000x 1500 |
射出成形および金型サービス
NOBLEの射出成形は、試作金型から高硬度鋼製量産金型まで幅広く対応しています。金型は社内で製作するため、ロボット筐体やカバーの納期を短縮できます。射出成形はABS樹脂、ポリカーボネート、およびこれらの混合材に対応しており、大量生産でも安定した品質の部品が得られます。
金属およびポリマー分野における材料専門知識
NOBLE社は、AI介護ロボットの筐体材料に関する豊富な知識を有しています。同社はアルミニウム、ステンレス鋼、チタンの機械加工に加え、ABS/PCブレンドやエンジニアリング樹脂などのポリマーやプラスチックの成形も行っています。こうした二刀流の専門知識により、ロボット筐体の各部品に最適な材料について、的確なアドバイスを提供できます。
認証と品質基準
ISO 9001:2015品質管理
NOBLEでは、すべての製造工程がISO 9001:2015認証によって支えられています。この規格は、CNC加工、射出成形、組み立てといった工程全体にわたって一貫した品質を保証します。AIケアロボットハウジングのご注文に関しては、文書化された手順と追跡可能な結果をご提供いたします。
ISO 13485:2016 医療機器製造
ISO 13485:2016は、医療機器製造における品質管理の国際的な基準です。NOBLEはこの認証を取得しています。また、同社は米国食品医薬品局(FDA)の21 CFR Part 807に基づく施設登録も維持しています。さらに、ISOクラス7認証を取得したクリーンルームを運用しています。これらの認証は、患者に直接触れるケアロボットにとって重要です。ISO 14971リスクマネジメントは、ISO 13485フレームワークの一部です。EU MDRへの準拠とCEマーキングは、EU市場へのアクセスをサポートします。
検査および試験機能
NOBLE社は、校正済みのツールと文書化された報告書を用いて精密部品を検査します。チームは寸法、表面仕上げ、材料特性をチェックします。ロボットハウジングは、出荷前にすべてのバッチが検証されます。
設計から組み立てまで、フルサービスのサポートを提供します。
製造設計コンサルティング
製造性を考慮した設計を早期に行うことで、コストと時間を節約できます。NOBLEのエンジニアは、製造開始前にロボット筐体の設計をレビューし、コスト増や不具合の原因となる要素を特定します。このステップにより、設計が最適化され、製造スピードが向上します。
試作品製作と橋梁製造
NOBLEは、パートナーを変更することなく、プロトタイプから量産へとスムーズに移行できます。AI介護ロボットの筐体設計を実際の材料でテストし、準備が整ったら量産化を進めることができます。この円滑な移行により、プログラムのリスクを軽減できます。
組み立て、仕上げ、物流
NOBLEは、組み立て、仕上げ、物流をワンストップで提供します。陽極酸化処理、粉体塗装、EMIシールド処理はすべて社内で行います。ロボットハウジング部品の梱包と世界各国への発送も自社チームが行います。最初から最後まで、パートナーは1社、窓口も1つです。
AI介護ロボットの筐体に最適な方法を選ぶには、5つの要素のバランスを取る必要があります。生産量、精度、EMIシールド、熱管理、構造強度を慎重に検討しなければなりません。このガイドのコスト・生産量・性能マトリックスを使用して、選択肢を迅速に絞り込みましょう。AI介護ロボットの筐体に本当に必要なものは何かを考えてください。そして、早めにパートナーと話し合いましょう。材料や設計について早めに話し合うことで、後々の時間とコストを節約できます。良い決定は明確な目標から始まります。先進的な製造技術は年々進化しており、患者と介護者が信頼できる、より安全でスマートなロボット筐体の構築に役立ちます。
AI介護ロボットハウジングに関するよくある質問
ロボット筐体に最適な素材は何ですか?
用途に応じて素材を選びましょう。ABS樹脂とポリカーボネートの混合材は外装に適しています。アルミニウムはフレームに最適です。金属は電磁干渉を自然に遮断します。ポリマーは軽量です。万能な素材は存在しません。
少量生産のAI介護ロボットの筐体製造には、どのプロセスが最適でしょうか?
CNC加工と3Dプリンティングが最適な選択肢です。CNC加工は、強度のある部品に高い精度を実現します。3Dプリンティングは、プロトタイプを迅速に作成できます。金型製作の待ち時間がないため、少量生産でも短納期で対応できます。
ロボット筐体の設計において、コストと精度をどのようにバランスさせれば良いでしょうか?
CNC加工は最高の精度を実現しますが、部品を大量生産する場合はコストが高くなります。射出成形は大量生産の場合、コストを抑えることができます。必要な部品数と必要な精度に基づいて選択してください。
AI介護ロボットの筐体において、EMIシールドが重要な理由は何ですか?
内部の電子部品は信号を送受信します。シールドは、これらの信号が干渉によって乱されるのを防ぎます。金属製の筐体は自然に電磁干渉を遮断しますが、プラスチック製の筐体は同様の効果を得るために導電性塗料やメッキを施す必要があります。
射出成形は複雑な形状の筐体に対応できますか?
はい。射出成形は、細かいディテールや曲線も容易に再現できます。金型製作には4週間から16週間かかります。金型が完成すれば、各部品は数秒で成形できます。これにより、大量生産でも安定した結果が得られます。
ロボット筐体の製造パートナーは、どのような認証を取得しているべきでしょうか?
品質管理に関しては、ISO 9001:2015規格を探してください。医療機器の製造においては、ISO 13485:2016規格が非常に重要です。これらの規格は、すべてのハウジング部品において、安定したプロセスと追跡可能な結果を保証します。
密閉されたロボット筐体内部の熱管理はどのように行いますか?
熱を拡散させるには、アルミパネルを使用してください。アルミの熱伝導率は205 W/m・Kです。鋼鉄の熱伝導率はわずか50 W/m・Kです。高温になる部品は筐体の壁面に接続してください。熱伝導性を高めるために、隙間には断熱パッドを使用してください。
ロボット筐体部品の加工にCNC加工を選択すべきなのはどのような場合ですか?
AI介護ロボットの筐体に高い精度が求められる場合は、CNC加工が最適です。多くの材料に対応しており、ジョイント、フレーム、構造部品などの少量から中量生産に適しています。






