
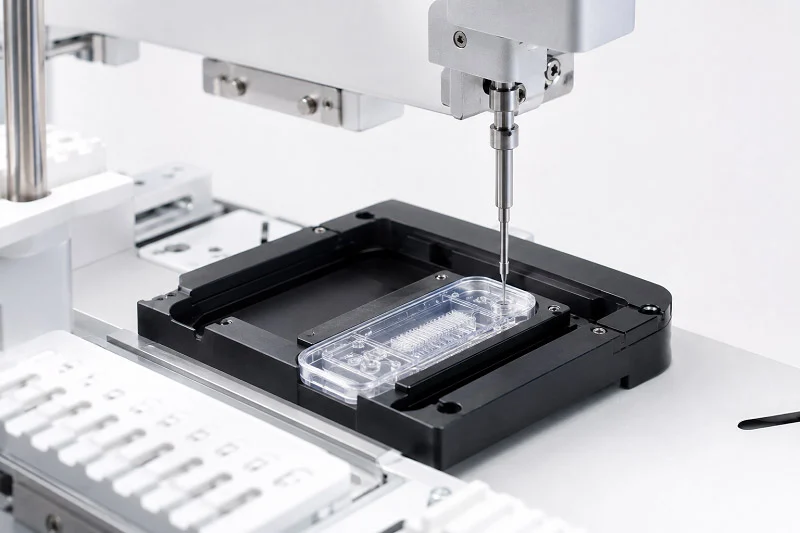
ラボオンチップコンポーネントは、ラボの機能を1つのチップに集積した超小型デバイスです。使用する材料と製造方法によって、性能、コスト、拡張性が大きく左右されます。では、どの組み合わせがあなたのアプリケーションに最適なのでしょうか?この問いは、プロトタイプ開発から量産に至るまで、あらゆる意思決定の指針となります。
市場動向を見れば、なぜこれが重要なのかが分かる。Spherical Insightsによると、世界のラボオンチップデバイス市場は2024年に約60億1000万米ドルに達した一方、Grand View Researchは66億1000万米ドル近いと報告している。Market.usによると、2023年から2033年にかけて年平均成長率(CAGR)9.5%で成長が続くと予測されている。
トレードオフを慎重に検討しましょう。適切な製造方法を選択することで、製品開発を加速させることができます。
材料の選択を誤ると、有望なラボオンチッププロジェクトの進捗が遅れる可能性がある。
のための材料 ラボオンチップコンポーネント
ラボオンチップ部品の材料選定は、バランスを取ることが重要です。コストと精度、柔軟性と耐薬品性など、様々な要素を比較検討する必要があります。それぞれの選択は、製造プロセスと最終的なデバイスの動作性能に影響を与えます。
ポリマー:マイクロ流体工学における柔軟性と費用対効果
ポリマーがマイクロ流体工学において最も選ばれる材料であるのには、それなりの理由がある。コストが安く、成形が容易で、迅速なプロトタイピングに最適だからだ。
一般的なポリマー(PDMS、PMMA、COC、PC)
PDMS(ポリジメチルシロキサン)は研究室でよく使われる材料です。PMMA、COC、PCは熱可塑性樹脂で、製造現場で最もよく使用されます。それぞれがマイクロ流体アプリケーションに独自の利点をもたらします。
優位性
| 低コスト | ポリマー材料はガラスやシリコンよりもはるかに安価です。これは、ラボオンチップ部品の製造を増やす際に重要な要素となります。 |
| プロトタイピングの容易さ | PDMSを使えば、設計から動作するチップの完成までわずか数時間で済みます。このスピードは、研究の進捗速度を大きく左右します。 |
| 光学的透明度 | ほとんどのポリマーは、内部のチャネルを可視化できる。これは、イメージングや光学的検出において非常に重要である。 |
製品制限
| ガス透過性 | PDMSは気体を透過させる性質がある。これは細胞培養には最適だが、圧力駆動による流れには問題を引き起こす。 |
| 限定的な溶剤耐性 | 多くのポリマーは有機溶媒に触れると膨潤したり分解したりする。そのため、使用できる化学反応の種類が制限される。 |
ガラスとシリコン:高精度と耐薬品性
ガラスやシリコンは、正反対のトレードオフをもたらします。精度と強度は得られますが、価格も高く、手間もかかります。
基板およびチャネルの作製
ガラスやシリコンの製造方法は半導体製造プロセスに由来します。フォトリソグラフィー、エッチング、ボンディングを用いてチャネルを形成します。ガラスのような透明材料の場合、355 nmのUVピコ秒レーザーマイクロマシニングは微細な亀裂をほとんど発生させず、サブミクロンのエッジ品質を実現します。フェムト秒レーザーマイクロマシニングは、10⁻¹⁵秒の超短パルスを使用し、高精度かつマスクレス加工が可能で、熱影響部が非常に小さく、サブミクロンの微細構造を実現できます。そのため、マイクロ光学デバイスやマイクロ流体デバイスの3D製造に最適です。
優位性
| 熱安定性 | ガラスとシリコンは高温に耐え、形状変化を起こさない。これは、熱サイクル処理や滅菌への道を開く。 |
| 不活性 | これらの素材はほとんどの化学物質に対して耐性があります。お使いのデバイスからサンプルに溶出したり、サンプルと反応したりすることはありません。 |
| 確立されたマイクロファブリケーション | 長年にわたる半導体研究によって、実績のある手法が確立されています。ゼロから始める必要はありません。 |
製品制限
| より高いコスト | 材料費と加工費はポリマーよりもはるかに高い。大量生産する際にはそれが大きな負担となる。 |
| より複雑な加工と脆性 | シリコンは脆く、応力が加わると割れる可能性がある。ガラスは接合や切断の際に慎重に取り扱う必要がある。 |
ラボオンチップ部品用の紙、セラミックス、ハイドロゲル
すべての用途にプラスチックやガラスのチップが必要なわけではありません。紙、セラミック、ハイドロゲルはそれぞれ独自の課題を解決します。
低コスト診断のための紙ベースのマイクロ流体デバイス
紙ベースのデバイスは、現在、ポイントオブケア診断の重要なツールとなっています。チャネル型マイクロ流体デバイスに比べて、丈夫でシンプルです。家庭用妊娠検査薬はその典型的な例です。研究者たちはまた、紙基板上で電気泳動を用いてサンプル前処理と増幅を組み合わせた、迅速なポイントオブケア核酸増幅検査を開発しました。この検査は、同時等速電気泳動とリコンビナーゼポリメラーゼ増幅を用いて、血清および全血から標的核酸を20分以内に抽出、増幅、検出します。しかも、低コストの材料で済みます。そのため、資源の乏しい地域で感染症を発見したり、ウイルス感染を追跡したりするのに役立ちます。
| アプリケーションエリア | 具体例 |
| ラテラルフロー免疫測定 | 家庭用妊娠検査 |
| 核酸増幅検査 | 感染症に対する迅速POC核酸増幅検査 |
| 体液分析 | 尿、唾液、血液、涙 |
| 病気の早期診断 | ドライアイ、急性心筋梗塞 |
| 統合バイオマーカー検出 | FICA-μPADを用いた血清中のCEAおよびAFPの測定 |
特定のバイオアプリケーション向けセラミックスおよびハイドロゲル
ハイドロゲルは、生体適合性の高い環境が必要な場合に最も効果を発揮します。コラーゲン、フィブリン、ヒアルロン酸、マトリゲル、フィブロネクチン、アガロース、PEGジアクリレートなどの天然細胞外マトリックスタンパク質を使用して、生体内の微小環境を再現します。マトリゲル、I型コラーゲン、ゼラチン、アルギン酸の3D構造は、細胞生存率を高め、脱分化を抑制しました。肝細胞のマイクロ流体3D培養は4週間機能を維持しました。アルギン酸中のフィーダー細胞との共培養は最大3か月間持続し、アルブミン分泌や尿素合成などの肝機能が改善しました。PEGベースのハイドロゲルに配置された膵臓β細胞は、生存率が20%から90%に上昇し、細胞はE-カドヘリン結合を介して連結し、インスリン分泌を維持しました。生体適合性の高い材料が十分に利用可能かどうか、またマイクロ流体細胞培養が有用な臨床結果をもたらすのに十分な期間持続するかどうかについては、懸念が残ります。
ハイブリッド材料システムは、これらの限界をさらに押し広げます。マイクロチャネルに4つの電極を配置したPDMS/PC/ガラススタックは、TEERの直接測定を可能にし、臓器オンチップ作業のために血液脳関門を模倣します。PDMS/ポリエステル膜/ガラス構成では、多孔質膜を細胞層として使用し、腸上皮細胞と肝細胞の共培養用に2つの別々の層を使用します。多層PDMS/ガラス/多孔質膜/PMMA設計では、ネジとプラズマ接合で5つのPDMS層を結合します。3Dプリント可能なPDMSメタクリレートマクロマーは、385 nmのUV光を使用したステレオリソグラフィーを使用し、光学的透明性、ガス透過性、弾性、および生体適合性を維持します。熱可塑性樹脂ベースのシステム(PS、PC、COC)は、低コスト、生体不活性、および低固有蛍光のために、レーザーアブレーション、射出成形、圧縮成形、およびホットエンボス加工に依存しています。
表面化学と生体適合性は、これらの選択肢すべてを結びつける重要な要素です。材料の寸法安定性が高くても、タンパク質が付着したり、細胞が増殖しなかったりすれば、その材料は役に立ちません。量産に着手する前に、必ず実際のサンプルを用いて材料のテストを行ってください。
ラボオンチップ部品の製造プロセス
適切な材料を選ぶことは、作業の一部に過ぎません。それらを機能するシステムに成形する必要もあります。選択する製造プロセスは、製造にかかる時間とデバイスの品質に影響を与えます。迅速なプロトタイプ作成に適した方法もあれば、低コストで大量生産できる方法もあります。ここでは、現在マイクロ流体チップの製造に用いられている主な技術について見ていきましょう。これらのマイクロ流体技術は、さまざまな用途に対応しています。
成形方法: 射出成形、 ホットエンボス加工、そして コールドキャスティング
成形法は、マスターパターンをポリマー基板にコピーする手法です。同じ部品を大量生産する場合に最適な方法です。どの製造方法を選択するかは、生産目標によって異なります。使用する材料は、加熱時に良好な流動性を持つ必要があります。一般的な材料としては、PMMAやCOCなどの熱可塑性樹脂が挙げられます。チップの設計は、必要な金型の複雑さに影響します。
サイクルタイム、工具コスト、複製精度
射出成形は高速です。溶融した熱可塑性樹脂を鋼鉄製の金型に押し込むだけで、各工程は数秒で完了します。初期費用は高額で、良質な金型は数万ドル、複雑な金型は10万ドルを超えることもあります。しかし、その費用はチップ1個あたりに分散されるため、大量生産時にはチップ1個あたりの材料費は数セントにまで下がります。そのため、射出成形は数千個から数百万個の生産において最も費用対効果の高い選択肢となるのです。
ホットエンボス加工は、その中間的な位置づけです。加熱した金型をポリマーシートに押し付けて成形します。セットアップは比較的簡単ですが、サイクルタイムは長く、自動化の度合いは低めです。初期費用は中程度です。ホットエンボス加工は、数百個から数千個のラボオンチップ部品といった中規模生産に適しています。
PDMSなどのエラストマー材料を用いた少量生産の場合、マスターモールドを用いた鋳造法が採用される。この方法は、少量生産に適している。
| 方法 | 先行投資コスト | 大量生産時の単位コスト | サイクルタイム |
| 射出成形 | 高所得者層(100万ドル~10万ドル以上) | 非常に低い(セントからドルへの換算) | サイクルあたりの秒数 |
| ホットエンボス加工 | 穏健派 | 低から中 | 注射よりも長い時間 |
適切な材料(熱可塑性樹脂、PDMS)と典型的な形状
射出成形やホットエンボス加工は、PMMA、COC、PC、PSなどの熱可塑性樹脂に最適です。これらの材料は熱によく反応し、微細なディテールを高い忠実度で再現します。多くの材料がマイクロ流体加工に適しています。一般的な形状としては、直線チャネル、蛇行ミキサー、液滴発生器などがあります。マイクロ流体チップの形状は流体の流れに影響を与えます。PDMSは鋳造法に適しており、数ミクロンまでの特徴を再現できます。各材料は、マイクロ流体チップ製造プロジェクトにそれぞれ異なる強みをもたらします。
プロトタイピング方法:ソフトリソグラフィー、 3D印刷、および直接加工
デザインを検討する段階では、高価な金型は避けたいものです。プロトタイピング手法を用いれば、アイデアを迅速かつ低コストで検証できます。ソフトリソグラフィーは、マイクロ流体デバイス製造の初期段階における重要な技術です。
PDMSを用いたソフトリソグラフィーによる研究開発における迅速な反復
ソフトリソグラフィーは、ラボオンチップデバイスの製造における定番の手法です。まず、フォトリソグラフィーでシリコンマスターを作製します。次に、そのマスターにPDMSを流し込み、硬化した層を剥がし、穴を開け、ガラスに接着します。この全工程は1~2日で完了します。このスピードのおかげで、ソフトリソグラフィーは迅速な反復開発に最適です。問題が見つかったら、CADファイルを変更して新しいチップを作製すればよいのです。
PDMSは取り扱いが容易なため、依然として人気が高い。透明性、ガス透過性、生体適合性に優れている。ただし、手作業が必要となる。チップごとに個別の注意が必要なため、ソフトリソグラフィーは大量生産には適さない。ソフトリソグラフィーは、マイクロ流体チップ製造において最も利用しやすい技術の一つである。
カスタムデザインのためのマイクロフライス加工、レーザーアブレーション、レーザー加工
直接加工は、精密な制御を可能にします。マイクロフライス加工は、微細な切削工具を用いてポリマーや金属に溝を刻み込む加工法です。複雑な3D形状や金型製作に適しています。
レーザーアブレーションは、集束されたビームで材料を除去します。355nmのUVピコ秒レーザーは、微細な亀裂がほとんどなく、サブミクロンレベルのエッジ品質を持つチャネルを形成します。フェムト秒レーザーは、超短パルスを使用して、熱による損傷をほとんど発生させずに加工を行います。これらの技術はマスクレスであり、フォトマスクを使用せずにCADからチップを作製できます。
3Dプリンティングは、設計の柔軟性の向上と迅速な結果の提供により、マイクロ流体プロトタイピングに革命をもたらしました。研究者たちは、SLAプリンターを用いて、高解像度の特徴を備えたPDMSラボオンチップ部品の金型を作成してきました。他の3Dプリンティングシステムでは、COCなどの材料を用いて密閉型流体デバイスを製造できます。エッチングでは実現が難しいチャネル形状も作成可能です。
信頼性の高い封止を実現するチップボンディング技術
チップにはしっかりと密閉する必要があります。接合技術にはいくつかの種類があります。接合によってチャネル層が基板に接合され、漏れのない密閉チャネルが形成されます。適切な接合技術は使用する材料によって異なります。これらの材料はすべて、互換性のある接合方法を必要とします。マイクロ流体チップ製造における最終工程は、多くの場合、最も重要な工程となります。
熱接合、接着接合、陽極接合
熱接合では、熱可塑性樹脂チップをガラス転移温度付近まで加熱し、圧力を加えることで層を融合させます。温度制御が不十分だと、チャネルが変形するリスクがあります。この製造工程は品質にとって非常に重要です。
接着剤による接合では、薄い層の接着剤を使用します。UV硬化型接着剤は室温で数秒で硬化します。課題は、接着剤が流路内に入り込まないようにすることです。これらの接合技術は、多くのマイクロ流体デバイスに適用できます。
陽極接合は、ガラスとシリコンを接合する技術です。高温下で界面に高電圧を印加することで接合されます。接合部は強固で気密性が高く、永久的な接合となります。この技術は半導体製造プロセスから派生したものです。それぞれの接合技術は、異なるマイクロ流体アプリケーションに適しています。
異なる素材の組み合わせとの互換性
接合方法は、使用する材料に合わせて選択する必要があります。PDMSは、酸素プラズマ処理後、ガラスまたはPDMS同士で接合します。熱可塑性樹脂は、熱または溶剤を用いた方法で接合します。ガラスとシリコンは陽極酸化法で接合します。ハイブリッドシステム(例えば、ガラス上にPDMS層を形成する場合)では、プラズマ接合または薄い接着剤を使用することがあります。
多材料集積技術はますます発展している。診断や薬剤送達といった新たな応用分野では、ポリマー、ガラス、多孔質膜を1つのチップに組み合わせる技術が開発されている。それぞれの材料の組み合わせには、独自の接合戦略が必要となる。接合方法を誤るとチップから漏れが生じるが、正しく接合すればデバイスの寿命までシールが維持される。適切な材料選定は、製造プロセス全体を左右する重要な要素となる。
ラボオンチップコンポーネントの設計
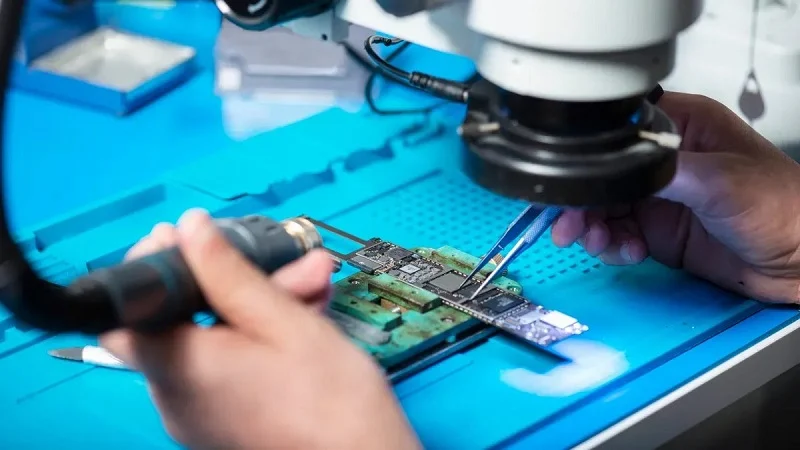
優れた設計は、ラボオンチップ部品が実世界で機能するかどうかを左右します。形状、センサーの配置、コストは互いに相反する要素であり、すべての要素を同時に最大化することはできません。
マイクロ流体チャネルの形状と流体の流れ
水路の形状が下流のあらゆる流れを決定づける。上面図、断面、縦断面の形状によって流路が決まる。断面積が小さいほど圧力は急速に上昇するが、境界層の影響によりその関係は線形ではない。長さは圧力に影響を与える。流量は同様に線形関係に従う。
アスペクト比、ターン、デッドボリューム
深くて狭い流路は、浅くて広い流路とは異なる挙動を示します。急な曲がり角は、流体が滞留するデッドゾーンを生み出します。こうした滞留ゾーンは混合を妨げ、サンプルの無駄につながります。ドラフト角度も重要です。なぜなら、ドラフト角度によって、製造後の壁面の直線性が左右されるからです。流路を広いものから狭いものへと積み重ねることで、流れを均一に分散させることができます。
混合、反応速度、分離効率への影響
流路が長くなると圧力が上昇し、流路長を短くすると圧力が低下します。接合部から離れた部分の断面積を大きくした2層構造のモールドを用いることで、入口圧力を大幅に低減できます。これらの利点は、反応速度論や分離効率に大きく影響します。マイクロ流体デバイスの設計者は、マイクロ流体チップの製造過程において、常にこれらのトレードオフを考慮しています。
センサーと電極の統合
電極の装着は簡単そうに聞こえるが、実際にやってみるとそう簡単ではない。すぐにいくつかの問題が明らかになる。
- ワイヤボンディングやはんだ付けによって表面に凹凸が生じ、マイクロ流体チャネルに必要な平坦な表面の形成を妨げる。
- CMOSラボオンチップ部品はわずか数平方ミリメートルしか占有しないが、流路、バルブ、ポンプなどははるかに広いスペースを必要とする。
- 配置位置合わせの誤差により漏れが発生し、左右のずれを制御するのが困難になる。
- チップとキャリア間の上下移動は、電気の流れと流体の流れの両方を阻害する可能性がある。
- CMOSチップを漏れなくマイクロ流体構造に接合することは、依然として大きな課題である。
- 世界とチップ間の流体接続は、確実に密閉されなければならない。
電気化学検出用埋め込み電極
電気化学的検出では、試料液と電極が直接接触する必要がある。この接触には平坦な界面が求められるが、相互接続部の突起があるとそれが妨げられる。パッドを反対側の2面に配置することで多少改善されるものの、収率は低いままである。
位置合わせとパッケージングの課題
漏れのない統合を実現するには、精密な位置合わせが不可欠です。CMOS上で複数のチャネルをバッチ処理する方法は、まだ報告されていません。これらのパッケージング上の課題は、マイクロ流体デバイスの製造アプローチに影響を与えます。
拡張性とコストの制約
コストは段階的に上昇し、一律ではありません。射出成形では、量産時には金型に多額の初期投資が必要ですが、単位あたりの材料費は1ドル未満にまで下がります。大量生産では、部品1個あたりの材料費は1ドルを下回ります。一方、サービスプロバイダーに依頼して少量生産を行う場合は、単位あたりのコストが大幅に高くなる可能性があります。
製造性設計(DFM)の原則
DFMとは、実際に使用するプロセスに合わせて設計することです。必要以上に長い溝は避けましょう。抜き勾配は一定に保ちましょう。接合方法は早めに計画しましょう。材料の組み合わせによって選択肢が制限されるためです。
解像度、スループット、および単位コストのバランスを取る
高解像度化は通常、サイクルタイムの長期化と高価なツールコストを意味します。ポリマー製マイクロ流体ラボオンチップ部品は、寸法精度を多少犠牲にする代わりに、速度と低コストを実現します。ガラスはより微細な構造を実現しますが、スループットは低下します。マイクロ流体チップの製造におけるあらゆる決定は、この曲線上にあります。これらの技術は、診断、薬剤送達、その他多くの用途に利用されています。早い段階で用途に合った材料を選択することで、後々のコスト削減につながります。この考え方は、あらゆる種類のラボオンチップデバイスに共通しています。
ラボオンチップ部品製造の規模拡大
スケールアップとは、動作するプロトタイプを安定した生産体制へと移行させるプロセスです。その道のりには多くの予期せぬ出来事が待ち受けています。ここでは、主な決定事項について見ていきましょう。
少量研究 vs. 大量生産
数個のラボオンチップ部品から数千個へと規模を拡大すると、すべてが変わります。必要な材料、ツール、そして考え方もすべて変わります。
試作方法と量産技術のどちらを選ぶべきか
ソフトリソグラフィーのような小規模な方法は、設計が頻繁に変更される場合に有効です。1日で新しいチップをテストできます。このスピードは、研究者が迅速に学習するのに役立ちます。しかし、ソフトリソグラフィーはスケールアップには適していません。各ユニットを手作業で扱う必要があります。射出成形のような大量生産方法は、固定された設計に適合します。初期費用は高額です。プロトタイプの金型には数万ドルかかる場合があります。硬化鋼製の多キャビティ金型は10万ドル以上かかる場合があります。チップあたりのコストは、大量生産になると急速に低下します。重要なのは、いつ切り替えるべきかを知ることです。最初から市販の大量生産材料を使用してください。PDMSでプロトタイプを作成し、後で熱可塑性樹脂を使用すると、再設計が必要になります。表面特性、ガス透過性、接合方法などがすべて異なります。再作業を避けるために、材料の選択を早期に確定してください。
ソフトリソグラフィーから射出成形への移行
移行には時間がかかります。チップ開発は複数の段階を経て行われ、数年かかる場合もあります。中規模製造は、このギャップを埋めるのに役立ちます。汎用金型や軟質アルミニウム金型を使用すれば、高価な鋼製金型に費用をかけずに、ほぼ工業規模の試作を行うことができます。この段階で、隠れた問題が明らかになります。内部応力や自家蛍光などの材料特性は成形プロセスによって影響を受ける可能性があり、評価する必要があります。最終的な金型を作る前にこれらの問題を把握することで、コストを削減できます。CNC加工と射出成形に精通した精密製造業者は、試作品から量産への移行をサポートできます。
解像度、コスト、スループットのトレードオフ
一つの素材で全てが叶うわけではありません。ある特性と別の特性をトレードオフすることになります。重要なのは、用途に合った素材を選ぶことです。
材料の選択は、形状解像度とサイクルタイムに影響を与える。
PDMSを用いたソフトリソグラフィーでは、10 µmという微細な構造を複製できます。これは研究用途には最適です。しかし、PDMSは大量生産には適していません。熱可塑性樹脂は大規模生産には適していますが、微細スケールでの解像度に限界があります。ガラスやシリコンは、サブマイクロメートルサイズのチャネルを高い再現性で実現できます。ただし、コストがネックとなります。ガラスやシリコンを使用するには、高価な設備と熟練した技術者が必要です。
トレードオフの例:ガラス(高解像度、低スループット)対ポリマー(低解像度、高スループット)
ガラスは極めて微細な構造を実現できる。1ミクロン以下の微細なチャネルも可能だ。製造にはフォトリソグラフィーと危険な化学薬品が使用される。そのため、スループットは低く、チップあたりのコストは高止まりする。
ポリマー製のラボオンチップ部品は、解像度を多少犠牲にして製造速度を向上させている。射出成形により、1日に数千個の部品を生産できる。構造は大きく、通常は数十ミクロン程度である。多くのマイクロ流体アプリケーションでは、この解像度で十分である。低コスト化により、使い捨てのラボオンチップデバイスの製造が可能になる。
マイクロ流体チップ製造における事例
実際のマイクロ流体チップ製造プロジェクトは、これらの選択がどのように影響するかを示している。
射出成形熱可塑性樹脂を用いたポイントオブケア診断ラボオンチップコンポーネント
迅速診断検査を開発している企業は、射出成形熱可塑性樹脂を選択した。チップは使い捨てでも十分な低価格である必要があった。開発チームは早い段階で材料を決定し、光学的な透明度に優れた熱可塑性樹脂であるCOCを採用した。設計は最初から射出成形を前提としていた。初期の金型費用は高額だったが、量産化に伴いチップ1個あたりのコストは1ドル以下にまで下がった。完成したデバイスは、コストが最も重要なポイントオブケア診断用途に適している。このマイクロ流体チップ製造方法は、大量生産のニーズにも合致する。
PDMSとガラス接合を用いた研究用ラボオンチップ部品
細胞の挙動を研究するある大学の研究室は、別の方法を選択した。彼らは多くの設計を迅速にテストする必要があった。PDMSソフトリソグラフィーを用いることで、迅速な反復が可能になった。酸素プラズマを用いてPDMS層をガラススライドに接合したのだ。ラボオンチップの構成要素は透明で、ガス透過性があり、生体適合性も備えていた。各バッチの製造には1日かかった。チップ1個あたりのコストは高かったが、その柔軟性は十分に見合うものだった。研究においては、単位コストよりもスピードと反復性が重要となる。このマイクロ流体チップの製造方法は、少量生産に適している。
これらの例は、用途によって必要なアプローチが異なることを示しています。最適な製造方法は、生産量、予算、性能要件によって異なります。これらのトレードオフを早期に検討することで、後々の高額なミスを回避できます。少数の研究用プロトタイプが必要な場合でも、数百万個の量産品が必要な場合でも、目標に合わせた製造戦略を立てることが成功の鍵となります。
ノーブル: 精密製造 ラボオンチップコンポーネント向け

試作品から量産への移行には、両方の段階を熟知したパートナーが必要です。金属およびプラスチック加工の専門知識を持つメーカーであれば、ラボオンチップの製造ニーズに対応できます。さまざまな手法を組み合わせることで、設計から組み立てまで、マイクロ流体チップの製造プロセスを効率化できます。
金属およびプラスチックの総合的な加工能力
CNC機械加工、 射出成形精密プレス加工
機械加工技術は、初期開発を加速させるのに役立ちます。マイクロフライス加工では、CADモデルから始まり、ツールパスを作成して、すぐに部品を切削します。マスター金型は不要です。
機械加工はクリーンルームを必要としないため、ソフトリソグラフィーよりも優位性があります。これにより、マイクロ流体工学の研究において時間とコストを節約できます。
加工機能には、液滴発生器や混合チャネルに適した加工機能が含まれます。材料の選択は重要です。PMMA、ポリカーボネート、COCなどの熱可塑性樹脂は、きれいに切断でき、光学的な透明度を維持します。ステンレス鋼、アルミニウム、チタンなどの金属は、耐久性と耐薬品性に優れています。
| 材料タイプ | 優位性 | 表面品質 |
| 熱可塑性樹脂(PMMA、PC、COC) | きれいなカット、低コスト、光学的な透明度 | PMMAは鏡面状のチャネルを形成する。COCは自家蛍光が低い。 |
| 金属(鉄、アルミニウム、チタン) | 耐久性、滅菌可能、耐薬品性 | プラスチックの滑らかさに合わせるには、さらに研磨が必要です |
ハイブリッド方式では、複雑な内部形状には3Dプリンティングを、厳しい公差と滑らかな表面を実現するには機械加工を組み合わせることができます。射出成形は大量生産に適しており、硬化鋼製の金型は長時間の生産に対応可能です。量産化に伴い、部品あたりのコストは大幅に削減されます。これらの方法は、様々なマイクロ流体ラボオンチップ部品の製造を可能にします。
マイクロ流体金型設計およびマイクロ加工に関する専門知識
マイクロ流体デバイス用の金型を設計するには、専門知識が必要です。金型の表面は、すべてのキャビティにわたって微細な形状を正確に再現しなければなりません。
熟練したチームが、均一に充填され、きれいに型から外れる、耐久性に優れた金型を設計します。マイクロマシニング技術により、金属に直接テスト金型を切削加工できるため、量産用金型への移行前に設計検証が可能です。これにより、試作品から量産への移行時のリスクを軽減できます。
認証と品質保証
品質管理の認証
品質管理認証とは、文書化された品質システムが導入されていることを意味します。すべての工程は明確に定義されたワークフローに従って行われます。これは、微細なバリや形状のばらつきが流路の密閉性に影響を与えるマイクロ流体チップ製造において重要です。一貫した品質は、高い生産歩留まりにつながります。
医療機器用途の認証
診断や臨床用途で使用されるラボオンチップデバイスにとって、医療機器品質システムを網羅した認証は非常に重要です。この認証は、リスク管理、トレーサビリティ、およびプロセス管理を対象としています。
設計支援から組み立てまでを網羅するフルサービスモデルは、製造プロセスにおける窓口を一本化します。製造方法、材料、接合方法に関するガイダンスを提供することで、コミュニケーションミスを減らし、製品開発を迅速化します。
すべてのラボオンチップデバイスに使える万能な材料や製造方法は存在しません。材料の選択は、コスト、生体反応、必要なラボオンチップ部品の数に基づいて行います。それぞれの製造方法には、コストと精度のトレードオフが存在します。最適な方法は、ニーズと予算によって異なります。
自動化、小型化、AIによる分析といった新たなトレンドは、新たな選択肢を生み出します。積層造形などの新しい手法は、製造計画の立て方を大きく変えます。これらの進歩は、マイクロ流体チップの設計に正確に適合させるのに役立ちます。
マイクロ流体チップを量産化するには、特定の製造方法が必要です。マイクロ流体チップの製造に関するアドバイスについては、製造業者にお問い合わせください。製造業者のチームが、チップの用途に最適な技術を選定し、製造工程のあらゆる段階でサポートします。
ラボオンチップコンポーネントに関するよくある質問
初めてラボオンチップデバイスを作る場合、どの材料を選べば良いでしょうか?
何を作りたいかによります。PDMSは迅速なプロトタイプ作成に最適です。COCやPMMAなどの熱可塑性樹脂は量産に適しています。ガラスやシリコンは最高の特性を発揮します。本格的に使用する前に、実際のサンプルで材料をテストしてください。
射出成形とソフトリソグラフィーのどちらを選ぶべきでしょうか?
ソフトリソグラフィーは、少量生産やデザイン変更が多い場合に適しています。射出成形は、固定デザインで大量生産に適しています。金型の初期費用は高額ですが、チップあたりのコストは急速に低下します。デザイン変更がなくなった時点で切り替えるのが良いでしょう。
マイクロ流体チップから液漏れが発生する原因は何ですか?
問題は通常、接着不良にあります。接着方法は材料と適合していなければなりません。PDMSはプラズマ処理後にガラスに接着します。熱可塑性樹脂は熱接着または溶剤接着が必要です。ガラスとシリコンは陽極酸化によって接着します。適合しない組み合わせは失敗します。
PDMSで試作してから、プラスチックに切り替えることはできますか?
可能ですが、設計変更が必要になることを覚悟してください。表面特性、ガス透過性、接合方法など、すべて異なるためです。材料の選択は早めに決めておきましょう。生産用材料で試作品を作っておけば、後々の手戻りを防ぐことができます。
それぞれの製造方法で実現できる形状サイズはどのくらいですか?
PDMSソフトリソグラフィーでは、約10µmまでの微細構造を再現できます。熱可塑性樹脂は、微細スケールでの解像度に限界があります。ガラスやシリコンは、サブマイクロメートルサイズの解像度を実現します。用途に応じて適切なものを選択してください。
チャネルの形状がなぜそれほど重要なのか?
流路の形状は、流れ、混合、圧力に影響を与えます。急な曲がり角はデッドゾーンを生み出します。流路が長いほど圧力が上昇します。断面積が小さいほど圧力が急速に上昇します。適切な形状は、マイクロ流体チップが設計どおりに動作するために不可欠です。
試作品から量産へ移行するタイミングはいつが適切でしょうか?
設計が安定し、生産量が増加した時点で移行しましょう。試作金型は、硬化鋼製の金型よりもコストがかかりません。中間金型は、そのギャップを埋める役割を果たします。最終金型を作成する前に、内部応力や自家蛍光の変化など、隠れた問題がないか注意深く確認してください。
接着は製造工程全体に影響を与えるのか?
はい。接合は多くの場合最終工程であり、それまでの工程を全て台無しにしてしまう可能性があります。材料の組み合わせごとに独自の戦略が必要です。正しく行えば、接合部はデバイスの寿命まで持ちます。間違った方法で行うと、マイクロ流体チップから液漏れが発生します。







