
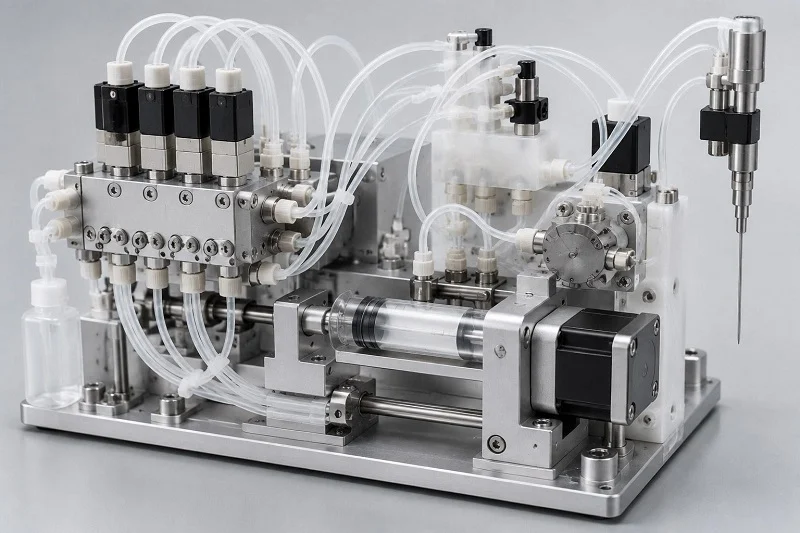
信頼性の高い医療機器を開発するには、厳しい現実から始める必要があります。システム全体は、IVD(体外診断用)流体処理部品の精度に大きく左右されます。材料を先に選んでから製造方法を考えるだけでは成功は得られません。最初から連携したプロセスが必要です。そこで問題となるのが、IVD流体処理部品を設計する際に、どのようにすれば性能が良く、製造が容易で、大量生産でもコストを抑えられるのかということです。このガイドでは、医療診断機器における重要な選択肢について解説します。医療用途に適したポリマーの選択方法や、製造のための医療用治工具の最適化についても説明します。真の秘訣は、製造パートナーを早期に参画させることです。この協力体制によって、コストのかかる設計変更や遅延を防ぐことができます。
材料選定基準 IVD流体処理コンポーネント
IVD(体外診断用)の液体処理部品に適した材料を選ぶには、3つのニーズを同時に満たす必要があります。医療機器には、検出システム用の透明な材料が必要です。部品が正確に組み合わさるように、寸法が安定している必要があります。また、検査で使用される強力な化学薬品に耐えられる材料も必要です。選択するポリマーは、これら3つすべてに影響を与えます。あらゆる医療システムにおいて、トレードオフは発生します。透明な材料は成形時に曲がってしまう可能性があります。化学薬品に強い材料は、光を遮断しすぎる可能性があります。重要なのは、IVD用途においてどの特性が最も重要かを把握することです。各部品の役割によって、どの特性を優先すべきかが決まります。このバランスを誤ると、後で設計変更を余儀なくされることになります。
光学的な透明度と寸法安定性
光学的検出の要件
多くの体外診断用医療機器(IVD)検査では、光が機器を透過する必要があります。キュベットやカートリッジは、吸光度や蛍光を測定するために透明な窓が必要です。材料は、信号を変化させることなく特定の波長の光を透過させる必要があります。PMMAは非常に透明ですが、紫外線の一部を遮断します。COCやCOP材料は、幅広い波長の光を透過させるため適しています。ポリカーボネートも使用できますが、時間の経過とともに黄色に変色する可能性があります。どの材料を選ぶかは、IVD医療機器がどのように結果を検出するかによって異なります。これは、臨床現場で吸光度検査に使用されるキュベットにとって最も重要です。検出方法によって必要な透明度は異なります。窓に適したポリマーは、検査の感度と再現性に直接影響します。
壁の厚さも重要な要素です。厚い部分は光の散乱が多くなり、信号が弱まります。そのため、低濃度のサンプルに対する感度が低下します。小容量の検出には、薄く均一な壁が望ましいですが、薄い壁は成形時に充填しにくくなります。このトレードオフについては、製造チームからの早期の意見を取り入れる必要があります。優れた製造パートナーは、光学性能と成形の容易さのバランスを取る上で役立ちます。
公差と反りの管理
体外診断用機器においては、精度が非常に重要です。わずかな漏れでも検査全体が台無しになってしまいます。材料の収縮率は、厳しい公差をどれだけ維持できるかを左右します。ポリプロピレンのような半結晶性ポリマーは、ポリスチレンのような非晶性ポリマーよりも収縮率が高く、それが最終寸法に直接影響を与えます。医療機器規格では、この部分の厳密な管理が求められます。
部品の各セクションが異なる速度で冷却されると、反りが発生します。壁の厚さが不均一だと、反りが悪化します。鋭角な角も問題を引き起こします。壁の厚さを均一に保つことで、これらの問題を軽減できます。抜き勾配は、部品を金型から取り出すのに役立ちます。抜き勾配がないと、部品が曲がったり、破損したりします。ゲートの位置を適切にすることで、内部応力が軽減され、部品が平らになります。仕様では、材料が冷却される際の挙動を考慮する必要があります。設計には、材料の種類ごとに収縮許容値を含める必要があります。設計では、ポリマーが熱によってどれだけ膨張するかも考慮する必要があります。すべての医療機器アプリケーションには、このレベルの配慮が必要です。
化学的適合性と生体適合性
アッセイ試薬に対する耐性
体外診断用消耗品は、毎日多くの化学物質に接触します。緩衝液、酵素、洗剤などが液体を運ぶ流路を流れます。そのため、消耗品は劣化しにくくなければなりません。膨張やひび割れは検査結果を台無しにしますし、溶出によって検体が汚染される可能性もあります。これはシステム内のすべての部品にとって重要な問題です。
強力な化学物質を扱う場合、標準的なポリマーでは不十分です。そこで高性能ポリマーの出番となります。PEEKは強酸や強塩基に耐性があり、PVDFは過酷な溶剤に耐えることができます。これらの材料は高価ですが、一部の体外診断用医薬品(IVD)検査に必要な耐薬品性を提供します。医療機器の精度は、この選択にかかっています。IVD消耗品の種類によっては、異なる特性が必要になる場合もあります。接触する物質に基づいて、各部品を個別に評価してください。設計を最終決定する前に、必ず特定の試薬との材料適合性をテストしてください。このステップを踏むことで、プロジェクトの後半で時間とコストを大幅に節約できます。
タンパク質結合と溶出物の最小化
生体試料中のタンパク質は表面に付着します。これがタンパク質結合です。タンパク質結合は、検出可能な分析対象物質の量を減少させ、試験間のキャリーオーバーの原因にもなります。結合性の低い材料を選びましょう。COCやCOPは適しています。ポリプロピレンもかなり適しています。表面処理が必要なものもあります。信頼性の高い結果を得るためには、カートリッジもこれらの基準を満たす必要があります。プラズマ処理や特殊コーティングによって、タンパク質の付着を大幅に減らすことができます。表面エネルギーは、タンパク質とプラスチックの相互作用に大きな影響を与えます。目標は、試料を損傷させずに、すべての試験で一貫した結果を得ることです。
開発段階では、溶出物も懸念事項の一つです。プラスチックからサンプル中に小さな分子が溶出し、試験化学に影響を与えます。医療機器規制では、溶出物に関する抽出物試験が義務付けられています。すべての医療機器部品は、コンプライアンスのためにこれらの基準を満たす必要があります。これは、規制当局の審査を受ける体外診断用医薬品(IVD)製品にとって特に重要です。3種類目のIVD消耗品は、選定プロセスをより複雑にします。医療チームは、材料の選択を徹底的に検証する必要があります。この医療機器アプリケーションには、細心の注意が求められます。
IVD(体外診断用)流体処理部品に使用される一般的なポリマー
実際の体外診断(IVD)システムでは、いくつかの主要なプラスチック材料がよく使用されます。それぞれの材料には独自の長所と短所があり、選択によって光学的な透明度から製造コストまで、あらゆる面に影響します。ここでは、最も一般的な材料とその特長を見ていきましょう。
ポリプロピレン(PP)とポリスチレン(PS)
ポリプロピレンが体外診断用医薬品(IVD)で広く使われているのには、非常に良い理由があります。一般的な試薬のほとんどに耐性があり、オートクレーブ滅菌にも耐え、コストも非常に低いからです。多くの診断用カートリッジは、緩衝液や弱アルカリ性洗剤に対して十分な耐性があるため、本体にPPを使用しています。また、日常的な検査に必要な耐薬品性も備えています。しかし、PPには欠点もあります。曇ったり透明になったりして、検出光路を遮ってしまうのです。そのため、キュベットや検出窓にPPが使われているのを目にすることはほとんどありません。また、半結晶性であるため、冷却時に収縮しやすく、厳しい公差を維持するのが難しくなります。
ポリスチレンは正反対の特性を持っています。透明度が高く安価なため、光学部品に最適です。光が透過しやすいことから、多くのキュベットや試験板にポリスチレンが使用されています。また、成形性にも優れ、寸法安定性も抜群です。しかし、ポリスチレンは化学的ストレスに弱く、ひび割れやすい性質があります。強力な溶剤や刺激の強い試薬は、ポリスチレンを急速に劣化させます。そのため、ポリスチレンは穏やかな化学反応を伴う簡単な試験に最適です。多くの医療用消耗品では、化学的強度よりも透明度が重要なサンプルウェルや観察窓にポリスチレンが使用されています。
PMMA、ポリカーボネート(PC)、および環状オレフィンコポリマー(COC/COP)
PMMAは透明度と耐候性に優れています。可視光域全体にわたって光を透過します。しかし、PMMAは水を吸収しやすく、湿気のある空気中で曲がることがあります。また、割れやすいため、薄い壁は取り扱い時にひび割れる可能性があります。ポリカーボネートは丈夫です。乱暴な使用にも耐え、衝撃にも強いです。PCはPSやPMMAよりも高い耐熱性も備えています。しかし、PCは紫外線に当たると時間とともに黄色に変色するため、検出時の光学性能が低下します。
環状オレフィンコポリマー(COCまたはCOPとも呼ばれる)は、高度なIVD(体外診断)用流体処理部品の材料として人気を集めています。これらの材料は、優れた透明性とタンパク質付着性の低さ、溶出物の少なさを兼ね備えています。また、PMMAよりも耐水性に優れています。現在、多くの診断用カートリッジでは、微細な流路や光学窓にCOCが使用されています。成形時の流動性も良好で、微細な形状の成形に適しています。COCはPPやPSよりも高価ですが、その性能は要求の厳しい用途において価格に見合う価値があります。医療機器設計者は、光学精度と化学的安定性の両方が必要な場合に、COCを選択することがよくあります。
高性能ポリマー(PEEK、PVDF)
体外診断(IVD)検査の中には、非常に強力な化学物質を使用するものがあります。通常のプラスチックは、強酸、強塩基、または特定の有機溶剤との接触に耐えることができません。そこで高性能ポリマーの出番となります。PEEKは、ほとんどあらゆる化学物質に耐えることができます。また、高温下でもその物理的特性を維持します。そのため、PEEKは、過酷な試薬に繰り返しさらされる継手、バルブ、ポンプ部品に最適です。欠点は?PEEKは一般的なプラスチックよりもはるかに高価で、製造時に高温での加工が必要となることです。
PVDFは、異なる特性セットを持ちながら、同様の耐薬品性を備えています。ハロゲンや強力な酸化剤に対する耐性が非常に優れています。多くの流体処理システムでは、過酷な媒体を搬送するチューブやマニホールド部品にPVDFが使用されています。また、この材料は溶出物が少ないため、高感度な試験にも適しています。PEEKとPVDFはどちらも大きなメリットをもたらしますが、金型設計とプロセス管理には細心の注意が必要です。部品あたりのコストは高くなりますが、医療用途など重要な場面では、信頼性の向上によって追加コストを上回るメリットが得られることがよくあります。
IVD流体処理部品の製造性設計(DFM)ルール
優れた設計ルールは、プロジェクトを円滑に進めるために不可欠です。設計ルールは、紙に描いた図面と実際に金型から出てくる製品を結びつけます。体外診断用(IVD)の液体搬送部品においては、これらのルールはさらに重要になります。これらの部品は、ごく少量の液体を狭い経路で搬送します。壁の厚さやゲートの位置のわずかな欠陥が、検査の失敗につながる可能性があります。医療機器の設計には、あらゆる段階での精密さが求められます。規制当局の審査官は、製造プロセスの管理方法を綿密に調査します。彼らは、部品が数百万個にわたって一貫していることを証明することを求めています。それでは、プロジェクトを順調に進めるための基本的なDFMルールについて見ていきましょう。
壁厚と通風角度の最適化
射出成形では、肉厚がすべてを左右します。均一な肉厚は、キャビティ全体にプラスチックが均一に流れることを可能にします。また、部品の冷却速度を均一にする効果もあります。ある部分が他の部分よりも速く冷却されると、部品が反ってしまいます。肉厚が薄いと充填は速くなりますが、冷却も速すぎます。肉厚が厚いと冷却に時間がかかり、ヒケが発生します。診断用カートリッジの場合、可能な限り肉厚は1mmから2mmの範囲が望ましいです。この範囲は強度と成形性のバランスが取れています。しかし、マイクロ流体チャネルには、さらに薄い部分が必要です。これらの微細な形状を実現するには、鋼材を切断する前に、慎重な流れ解析を行う必要があります。
抜き勾配も同様に重要です。抜き勾配が適切であれば、成形品が金型に付着することなくスムーズに取り外せます。抜き勾配が不十分だと、射出力によって成形品に傷がついたり、曲がったりします。適切な抜き勾配は、成形品の表面仕上げによって異なります。ポリスチレン部品の場合の簡単な参考例を以下に示します。
| 表面仕上げ | 推奨ドラフト角度 | Notes |
| 高光沢(研磨仕上げ) | 1°-2° | 汚れを防ぎ、美観と機能性のバランスを保ちます。 |
滑らかな表面仕上げには、1~2度の抜き勾配で十分です。一方、凹凸のある表面には、片側3~5度程度の抜き勾配が必要となる場合が多いです。金型設計者は、設計レビューの際にこの角度を確認する必要があります。これを誤ると、後々金型の手直しに多額の費用がかかることになります。
戦略的なゲート配置と溶接線管理
ゲートとは、溶融プラスチックが金型キャビティに流入する部分です。その位置によって材料の流れが制御され、ウェルドラインの形成位置も決まります。ウェルドラインは、2つの流動先端が合流して融合する際に発生します。これらのラインは部品の強度を低下させ、表面に目に見える痕跡を残します。体外診断用消耗品の場合、流体流路付近のウェルドラインは危険です。圧力によってひび割れが生じ、漏れの原因となる可能性があります。
流路が単純な場所にゲートを配置してください。薄い壁や鋭角の近くには配置しないでください。小型部品には単一のゲートが最適です。大型部品には複数のゲートが必要になる場合がありますが、ゲートを追加するごとに溶接線が増えます。設計段階で、すべての溶接線をマッピングしてください。この線はシール面に近いか、検出ウィンドウを横切るかを確認してください。該当する場合は、ゲートの位置を変更するか、流路パターンを調整してください。
ゲートの位置は外観にも影響します。光学面にゲート跡が目立つと、透明度が損なわれます。ゲートは隠れた面や重要度の低い領域に配置してください。こうすることで、検出窓がきれいになり、部品の外観もプロフェッショナルなものになります。ゲートの位置を変更すると、流体挙動も変化することに注意してください。金型製作開始前に問題点を把握するため、金型流動シミュレーションを早期に実行してください。
材料の収縮と公差の累積を考慮する
ポリマーは冷却時に必ず収縮します。収縮率は材料によって異なります。ポリプロピレンのような半結晶性プラスチックは、COCのような非晶性プラスチックよりも収縮率が高いです。設計仕様には、各材料の収縮率を必ず含める必要があります。そうしないと、完成品が図面と一致しません。
公差の累積は、さらに複雑さを増します。部品の各形状にはそれぞれ公差があります。複数の形状が相互作用すると、誤差が累積します。圧入接続やスナップジョイントの場合、この累積によって組み立てが破損する可能性があります。エンジニアリングチームは最悪のシナリオを想定する必要があります。すべての寸法が限界値に達した場合でも、部品は適合するでしょうか?適合しない場合は、重要な公差を厳しくするか、ジョイントを再設計する必要があります。
COC材料は、マイクロ流体加工において優れた寸法精度を実現します。実際の生産データがその可能性を示しています。
| 達成された許容範囲 | 工程能力(Cpk) | |
| マイクロ流体チャネルの幅 | 100μm±5μm | 1.67 |
| 水路の深さ | ±3μm | 最低値1.33を超えました |
これらの数値は、厳しい公差が達成可能であることを示しています。ただし、そのためには綿密な工程管理と検証済みの治工具が必要です。Cpkが1.67ということは、工程が許容範囲内に収まっていることを意味します。ほとんどの医療機器規格では、重要な機能について最低1.33のCpkが求められています。製造パートナーは、検証中に能力データを提供する必要があります。このテストにより、部品が常に仕様を満たしていることが証明されます。
実用的な観点から言えば、まずは現実的な公差を設定することから始めましょう。すべての寸法に±5μmという厳密な公差を指定する必要はありません。そのレベルの精度管理が必要なのは、重要な部分だけです。それ以外の部分は標準的な公差で十分です。このアプローチにより、金型コストを抑え、生産歩留まりを高く保つことができます。部品設計においては、精度と実用性のバランスを反映させるべきです。
より広い視点で見ると、医療機器の設計にもつながります。規制当局は、製造プロセスが適切に管理されているという証拠を求めています。DFM(設計製造性)ルールは、まさにその証拠を提供してくれます。これらのルールは、ばらつきを減らし、欠陥を防止し、設計の根拠を文書化します。これらのルールに従えば、IVD(体外診断用)の液体処理コンポーネントは確実に機能します。カートリッジは、使用初日も1000日目も同じように動作します。この一貫性こそが、医療従事者と患者双方からの信頼を築くのです。
IVD流体におけるコスト最適化とパートナーシップ
医療製品開発においては、コストがすべての意思決定を左右します。設計図上では最高のデザインであっても、部品一つ一つのコストが高すぎればプロジェクトは頓挫します。賢明なコスト削減は設計段階から始まります。生産開始まで待っていては、最大のコスト削減機会を逃してしまうことになります。
部品コスト削減のための戦略
部品統合と設計の簡素化
部品に何らかの機能を追加すると、金型のコストが増加します。アンダーカットを考えてみてください。アンダーカットごとにサイドアクション機構が必要になります。これらのスライダーやリフターは、金型コストに1,000ドルから2,000ドル、あるいはそれ以上のコスト増をもたらします。また、サイクルタイムを遅らせ、メンテナンスのリスクも高めます。
設計段階で修正費用は一切かかりません。パーティング面を再設計したり、抜き勾配を調整したり、機械的な動作を貫通コアに置き換えたりすることで、アンダーカットを機能を損なうことなく除去できます。
製造性を考慮した設計変更を行うことで、部品1個あたりのコストを30~50%削減できます。これらの変更は早ければ早いほど、節約効果は大きくなります。金型が製作された後は、変更費用がはるかに高額になります。
内部形状の成形には、折りたたみ式コアが別の選択肢となります。射出成形時に形状を原寸大で成形し、その後、排出時に内側に引き込まれます。これにより、多くの用途で発生する副次的な動作が排除されます。金型面積の縮小、再現性の向上、サイクルタイムの短縮が実現します。医療業界では、厳しい公差が求められる消耗品にこの方法が用いられています。
部品の形状も材料使用量に影響します。形状が単純なほど充填が速く、樹脂の使用量も少なくなります。これにより、部品あたりの材料コストが直接削減されます。1グラムでも削減できれば、数百万個もの医療消耗品において大きな節約につながります。
アウトソーシングと社内生産の価値比較
多くの医療チームは、自社で製造能力を構築するか、専門業者と提携するかで議論を重ねている。どちらの選択肢にもメリットとデメリットがある。
自社生産なら、生産工程を直接管理できます。スケジュール管理や品質チェックも自社で行えます。しかし、多額の設備投資が必要です。クリーンルーム、成形機、熟練した作業員などが求められます。少量から中量生産の場合、その投資に見合うだけの価値があるかどうかは疑問です。
アウトソーシングによって、資本負担はパートナー企業に移ります。機械ではなく部品代を支払うだけで済み、自社チームは設計検証などのコア業務に集中できます。優れたパートナー企業は、類似の医療プロジェクトで培った経験を有しており、サイクルタイムと歩留まり率を最適化します。また、医療機器製造に必要な規制関連書類の処理も代行してくれます。
大量生産される診断用カートリッジや消耗品の場合、アウトソーシングが有利になることが多い。パートナー企業の規模によって単位あたりのコストが削減され、生産バックアップも提供される。機械が1台故障しても、別の機械に切り替えることができるため、社内生産ラインのダウンタイムリスクを回避できる。
製造パートナーの早期参画の重要性
組立性設計(DFA)とバリューエンジニアリング
製造パートナーを早い段階から参画させることで、すべてが変わります。完成した設計図を渡すのではなく、最初から協力して作業を進めるのです。ここでDFA(設計・製造性評価)とバリューエンジニアリングが真のコスト削減を実現します。
組立性設計とは、部品がどのように組み合わさるかを検討する設計手法です。カートリッジは別々の部品で構成されている必要がありますか?2つの部品を1つにまとめることは可能でしょうか?接合部が増えるほど、組み立て時間と検査コストが増加します。これらの工程を減らすことで、人件費を削減し、不良率を下げることができます。
バリューエンジニアリングは、機能とコストを比較検討するものです。パートナー企業は、「この機能は本当に役に立つのか?」「よりシンプルな形状で同じ結果が得られるのか?」といった問いを投げかけます。チャネルのわずかな変更で、性能に影響を与えることなくサイクルタイムを短縮できる場合もあります。
仕様書には重要な寸法が規定されています。これらは厳密な管理が必要です。それ以外の部分は標準公差で問題ありません。医療機器設計を理解しているパートナーは、必須要件とあれば望ましい要件を明確に区別するのに役立ちます。
総合的なアプローチでは、システム全体を一つのまとまりとして捉えます。個々の部品だけを最適化するのではなく、アセンブリ全体を最適化します。例えば、バルブポートを調整してチューブの経路を短くしたり、コネクタの設計を変更して取り付け時間を短縮したりといったことが考えられます。小さな変更が積み重なって、大きなコスト削減につながります。医療機器開発チームは、次のプロジェクトでこのアプローチを採用すべきです。
早期参画は、コスト面での材料選定にも役立ちます。様々な医療機器部品の成形経験を持つパートナー企業は、どの樹脂が流動性に優れているか、どの樹脂がサイクルタイムを遅らせるかを熟知しています。そして、より低価格でニーズを満たす代替品を提案してくれます。こうしたアドバイスは、単独で作業している場合にはなかなか得られません。早期参画によるコスト削減効果は、金型費用にとどまりません。製造するすべての機器において、歩留まり、組み立て時間、そして規制リスクにも影響を与えます。
NOBLE社のIVD流体処理部品製造能力

NOBLEと提携してIVD(体外診断用)流体処理コンポーネントを開発するということは、全体像を把握できるパートナーを得ることを意味します。私たちは最初の設計会議からお客様のチームに加わり、問題が高額な修正費用につながる前に発見します。この方法により、医療製品開発における時間とストレスを軽減できます。
精密機械加工および射出成形に関する専門知識
試作品から量産まで
優れた製品はすべてプロトタイプから始まります。NOBLEはCNC加工を用いて、初期テスト用の精密な部品を製作します。これらの加工部品を使用することで、生産用金型に費用をかける前に設計を検証できます。実際の試験を実施したり、部品の適合性や動作をテストしたりすることも可能です。この段階での変更は、金型製作開始後に比べてはるかに低コストで済みます。
設計が完了したら、射出成形工程に移ります。当社のエンジニアは、ゲートの位置、冷却経路、サイクルタイムなど、あらゆる工程の詳細を綿密に調整します。その結果、お客様の仕様を常に満たす安定した部品が完成します。この信頼性は、カートリッジやキュベットといった医療機器にとって非常に重要です。
大量生産の場合、NOBLEはマルチキャビティ金型を使用します。これにより、1時間に数千個の部品を製造できます。すべてのキャビティは同一形状で、すべての部品が互いに完全に一致します。品質に悪影響を与える前に、製造条件をリアルタイムで監視し、異常を検知します。このような管理は、一貫性が極めて重要な医療用途において不可欠です。このレベルの精度こそ、医療機器設計者が求めるものです。
当社では、小ロット生産向けのブリッジツールもご提供しています。例えば、臨床試験用の部品が必要な場合などです。ブリッジツールを使えば、本格的な金型投資をすることなく、量産品質の部品を製造できます。これにより、スケジュールをスムーズに進めることができます。
認証された品質管理システム
ISO 9001:2015およびISO 13485:2016への準拠
品質は医療機器製造の基盤です。NOBLEは2つの認証システムに基づいて事業を展開しています。ISO 9001:2015は当社の一般的な製造プロセスを網羅しており、ISO 13485:2016は医療機器の製造に関する規則を追加しています。
これらの認証は、部品が管理されたシステム内で製造されていることを意味します。すべての工程には文書化された手順があり、すべての作業員は明確な指示に従います。あらゆる問題は徹底的に調査されます。このような規律によって、生産の安定性が維持されます。
検証は当社のシステムにおいて重要な要素です。当社では、生産前にすべてのツールとすべてのプロセスを検証します。プロセス検証には、IQ(受入適格性確認)、OQ(運用適格性確認)、PQ(生産適格性確認)の各ステップが含まれます。これらのステップにより、プロセスが常に仕様を満たす部品を製造できることが証明されます。
内部監査では定期的にシステムをチェックしています。外部監査人は毎年監査を実施しています。こうした監視体制により、医療基準から逸脱することが決してないようにしています。
貴社の医療機器にとって、これは品質が文書化されていることを意味します。監査が簡素化され、申請書類の信頼性が向上します。
設計から販売までの統合サービス アセンブリ
NOBLEは単に部品を成形するだけではありません。設計、製造、組み立てまでをサポートします。この統合的なアプローチにより、引き継ぎ作業が削減され、コミュニケーションが向上します。
当社の設計エンジニアは、お客様のチームと協力して部品の形状を決定します。機能性を損なうことなく成形性を向上させるための変更をご提案します。重要な箇所における弱点を回避するために、流動パターンを分析します。均一な冷却を実現するために、肉厚を調整します。
プレス加工後、部品はさらに追加の工程を経て完成します。超音波溶着で部品を接合し、レーザーマーキングでラベルを貼付します。洗浄と梱包で出荷準備を整えます。
当社のクリーンルーム組立ラインは、医療機器に関する要件を満たしています。作業員は詳細な作業手順に従い、各組立品はラインから出荷される前に検査されます。
テストサービスでは、お客様のデバイスが正常に動作することを確認します。流体経路の漏れテストを実施し、検出窓の光学的な透明度を測定します。すべてのデータは記録され、共有されます。
このフルサービス体制により、1つのパートナーが生産全体を管理します。取引先が少なくなり、サプライチェーンが短縮されます。品質と納期をより適切に管理できるようになります。
最初の試作品から100万個目の部品まで、NOBLEは確かな品質をお届けします。当社は、お客様が信頼できる医療機器部品を製造するために、設備と人材に投資しています。製品の性能はあらゆる細部に左右されます。当社は、その細部に至るまで正確であることを保証します。
IVD流体処理コンポーネントの製造は、初日からチームが協力して取り組むことで最も効果を発揮します。まず、使用する材料を把握しましょう。光学特性、化学物質への曝露、許容誤差など、必要な要件を理解してください。製造パートナーを早期に参画させましょう。パートナーの金型に関するノウハウは、予期せぬ高額な問題を防ぎます。パートナーのプロセス管理は、すべての医療機器の安定性を確保します。このチームワークにより、設計変更が減り、納期が短縮されます。すべての医療消耗品がこのアプローチの恩恵を受けます。医療チームは、生産が設計と一致することを確信できます。医療機器はより早く患者に届きます。孤立したワークフローは避けましょう。試作、成形、最終組み立てを支援してくれるパートナーを選びましょう。パートナーの検証プロトコルとテスト能力について尋ねてください。適切なパートナーは、コンポーネントの問題を信頼性の高い製品へと変えてくれます。あなたの次のプロジェクトには、コンセプトから完成したカートリッジまで、このような連携したプロセスが必要です。
IVD流体処理コンポーネントに関するよくある質問
検出窓に最適な光学的な透明度を提供するポリマーはどれですか?
環状オレフィンコポリマー(COC/COP)は、幅広い波長の光を透過させます。また、PMMAよりも吸水性が低いという特徴があります。ほとんどの医療診断システムにおいて、COCは透明性と安定性のバランスが最も優れています。ポリカーボネートも使用できますが、医療機器では経年劣化により黄変する可能性があります。
タンパク質がチャネルに付着するのを防ぐにはどうすればいいですか?
タンパク質の付着に強い材料を選びましょう。COCやCOPは優れた性能を発揮します。ポリプロピレンは多くの医療検査において良好な結果をもたらします。プラズマコーティングなどの表面処理もタンパク質の付着を低減するのに役立ちます。医療機器の設計を最終決定する前に、必ず選択した材料と特定の試薬との適合性をテストしてください。
カートリッジの壁の厚さはどれくらいにすれば良いですか?
可能であれば、1~2mmの厚さを試してみてください。この範囲は、強度と成形性のバランスが取れています。マイクロ流体チャネルは、0.5mm以下のより薄い部分が必要となる場合が多くあります。これらの微細な形状には、金型を切削する前に慎重な流れ解析が必要です。製造パートナーは、充填の問題を早期に発見するために、シミュレーションを実行する必要があります。
制作パートナーをプロジェクトに参画させるべきタイミングはいつですか?
設計段階から参加してもらいましょう。後からでは遅すぎます。早期のチームワークによって、高額な金型の手直しを防ぐことができます。医療機器の要件を熟知しているパートナーは、コスト削減につながる材料変更や形状調整を提案してくれるでしょう。金型製作が始まるまで待ってしまうと、医療製品における最大のコスト削減機会を逃してしまうことになります。
溶接線は部品の性能にどのような影響を与えますか?
ウェルドラインは、2つの流動先端が交わる箇所に形成されます。ウェルドラインは部品を弱体化させ、目に見える痕跡を残します。流体流路付近では、漏れのリスクを高めます。金型設計者は、設計レビューの際にすべてのウェルドラインをマッピングする必要があります。ウェルドラインが医療用カートリッジの重要なシール面を横切る場合は、ゲートの位置を変更するか、流動パターンを調整してください。
マイクロ流体構造の形状に関して、現実的に許容できる公差範囲はどの程度でしょうか?
チャネル幅は±5ミクロンの許容誤差で約100ミクロンまで可能です。厳密な管理により、プロセス能力(Cpk)1.67を達成できます。ほとんどの医療機器規格では、重要な機能に対して最低1.33のCpkが求められています。医療用途において、機能上必要な場合にのみ、厳しい許容誤差を指定してください。
COCとポリカーボネートのどちらを選べば良いですか?
COCは、透明度が高く、タンパク質結合性が低く、溶出物も少ないという利点があります。一方、ポリカーボネートは、耐衝撃性と耐熱性に優れています。光学検出機能を備えた医療用カートリッジの場合、通常はCOCが適しています。しかし、過酷な取り扱いにさらされる部品には、ポリカーボネートの方が適している場合があります。ご自身の用途に合った最適な素材をお選びください。
製造パートナーはどのような認証を取得しているべきでしょうか?
ISO 9001:2015およびISO 13485:2016認証を取得しているか確認してください。これらの認証は、管理されたプロセスと適切な文書化を保証するものです。バリデーションプロトコルについても確認してください。IQ、OQ、PQの各ステップを含むプロセスバリデーションは、仕様を満たす部品を一貫して製造できることを証明するものです。この文書は、規制当局への申請書類の信頼性を高めます。







