
医師の診断を支援するAIツールは、かつてない速さで患者ケアを変革しつつある。例えば、医療診断におけるAIの世界市場規模は2021年に7億4800万ドルに達し、専門家は2026年まで年平均39.8%の成長率で拡大すると予測している。
- 2021年の世界市場規模:7億4800万ドル
- 2021年から2026年までの年平均成長率(CAGR):39.8%
この爆発的な成長は、重要な疑問を提起します。それは、厳格な規制基準を満たしながら、繊細なコンピューティングコンポーネントを保護する医療用AI機器の筐体をどのように設計するかということです。このガイドでは、エンジニアや意思決定者がまさにこの課題に取り組むための手順を解説します。医療用AI機器の筐体を特徴づける要素、繰り返し洗浄や滅菌に耐えられる材料、そして製造方法の選択が納期と予算に及ぼす影響について学ぶことができます。無駄な情報は一切なく、次のプロジェクトに役立つ実践的な洞察だけをお届けします。
コア要件 医療用AI機器ハウジング
診断機器に搭載されているAIプロセッサは、従来の医療用電子機器よりもはるかに多くの熱を発生します。これらのチップは膨大な量のデータを高速に処理するため、適切な熱管理が不可欠です。筐体設計においては、熱を敏感な部品から効率的に放散させる必要があります。そうしないと、性能低下、部品寿命の短縮、あるいは重要な処置中の故障といった問題が発生する可能性があります。
AIコンポーネントの熱およびEMI保護
プロセッサの放熱
熱管理は、適切な材料を選ぶことから始まります。熱伝導性の高いプラスチックやアルミニウムは、筐体表面全体に熱を効率よく拡散します。ヒートシンク、ヒートパイプ、冷却ファンなどを設計に追加することもできます。それぞれの選択肢には長所と短所があります。ファンは騒音を発し、可動部品があるため故障する可能性があります。パッシブ冷却は構造がシンプルですが、空気の流れを慎重に計画する必要があります。筐体の形状も重要です。通気口、フィンパターン、内部バッフルなどはすべて、筐体からの放熱効率に影響します。
電磁干渉に対する遮蔽
AI部品は電磁波を放出し、外部からの干渉によって損傷を受ける可能性があります。病院の病室にある他の機器も、繊細なAI処理を妨げる可能性があります。シールドには主に2つの選択肢があります。プラスチック筐体に導電性コーティングを施すと軽量化が実現します。金属製筐体は、特別な対策を講じることなく自然に干渉を遮断します。最適な選択は、重量目標、コスト制限、設計要件によって異なります。継ぎ目、開口部、コネクタポートから干渉が漏れる可能性があることを覚えておいてください。設計では、これらの弱点に対処する必要があります。
アンテナ性能に関する考慮事項
多くの医療用AI機器は無線通信を利用します。そのため、シールドとアンテナ機能の間で矛盾が生じます。内部部品を保護するには十分なシールドが必要ですが、同時に無線信号がスムーズに通過することも必要です。アンテナ窓の配置を適切に行ったり、筐体の特定箇所に特殊な材料を使用したりすることで、この問題を解決できます。設計プロセスの早い段階でこの点を考慮することが重要です。製造開始後にアンテナの修正を行うと、時間とコストの両方が無駄になります。
生体適合性と安全基準
ISO 10993への準拠
患者の組織に接触するすべての材料は、生物学的試験を受けなければなりません。ISO 10993は、この試験に関する規則を定めています。試験では、細胞損傷、アレルギー反応、刺激、その他の生物学的リスクが検査されます。選択した材料は、これらの規則を満たしていることを証明する書類が必要です。これらの書類は、規制当局への提出書類の一部となります。
皮膚接触型デバイス vs. 埋め込み型デバイス
表面接触型ハウジングは、埋め込み型デバイスとは異なる規制が適用されます。皮膚に装着するウェアラブル診断ツールは、体内に埋め込むものよりも試験の頻度が少なくて済みます。デバイスの種類を早期に把握することが重要です。その知識が、材料の選択や試験予算の決定に役立ちます。
材料毒性試験
間接的な接触も重要です。患者は使用中に筐体に触れる可能性があります。清掃スタッフも毎日筐体を扱います。使用する材料は、通常の使用において有害物質を放出してはなりません。医療用プラスチックや金属には通常、供給業者から安全データシートが提供されます。それらの資料が、お客様の具体的な使用状況を網羅していることを確認してください。
滅菌と環境耐久性
オートクレーブ滅菌および化学滅菌
病院では、医療機器を強力な方法で洗浄します。オートクレーブ滅菌では、高温高圧の蒸気を使用します。化学洗浄では、プラスチックを徐々に劣化させる可能性のある強力な薬剤を使用します。使用する材料は、繰り返し洗浄してもひび割れ、変色、強度低下を起こさないことが求められます。この耐久性の必要性が、材料選びに直接影響します。
湿気と侵入物からの保護
液体は機器内部に入り込む可能性があります。こぼれることは避けられません。洗浄液が継ぎ目から染み込むこともあります。筐体には、水や埃に対する適切な保護等級が必要です。ガスケット、密閉された継ぎ目、そして慎重なポート設計により、液体が内部の電子機器に侵入するのを防ぎます。医療用AI機器の筐体を、現実的な条件下で徹底的にテストしてください。
洗浄剤に対する耐薬品性
施設によって使用する消毒剤は異なります。漂白剤溶液、過酸化水素、アルコールワイプは、筐体材料との反応がそれぞれ異なります。選択した材料が、顧客が使用する特定の化学物質に耐えられることを確認してください。数ヶ月の日常的な清掃で筐体が劣化すると、安全上のリスクや法的問題が生じます。優れた医療用AI機器の筐体設計では、こうした環境ストレスを設計段階で考慮する必要があります。医療機器の筐体は、世界中の病院や診療所で同様の厳しい環境にさらされています。
医療用AI機器筐体の材料選定基準
医療用AI機器の筐体材料選びは、その後のあらゆる決定に影響を与えます。選択する材料によって、滅菌適合性、EMIシールド効果、規制当局の承認期間などが左右されるのです。医療グレードのポリマー、ステンレス鋼、チタン合金、セラミックはそれぞれ異なる特性とメリット・デメリットを持っています。これらの特性を早期に理解しておくことで、後々の高額な設計変更を回避できます。
医療グレード熱可塑性プラスチック
熱可塑性樹脂は、成形が容易で金属よりも安価であるため、医療用AI機器の筐体材料として主流となっている。また、軽量であるため、医師が診察室間を移動する際に持ち運ぶ携帯型診断機器にとって重要な利点となる。
耐衝撃性に優れたPC-ABS樹脂
PC-ABSは、ポリカーボネートの強靭さとABSの成形しやすさを兼ね備えています。この組み合わせにより優れた耐衝撃性を実現し、病院の硬い床に落下する可能性のある携帯機器に最適な素材となっています。ただし、PC-ABSはアルコールや過酸化水素に耐性を持たせるために、特定のグレードと保護コーティングが必要です。漂白剤に長時間さらされると、筐体の縁に応力亀裂が生じる恐れがあるため、洗浄手順が素材の許容範囲に合致していることを確認してください。
透明度を高めるポリカーボネート
ポリカーボネートは、筐体に窓やレンズを組み込む必要がある場合に、透明性を提供します。また、耐衝撃性にも優れています。PC-ABSと同様に、標準的なポリカーボネートは強力な化学消毒剤に弱い場合があります。保護コーティングや医療用グレードを使用することで、この問題を解決できます。デバイスが透明パネルを通して患者データを表示する場合、ポリカーボネートは構造強度を損なうことなく、優れた光学的な透明度を実現します。
高温ポリマー(PEEK、PPSU)
オートクレーブ滅菌を受ける医療機器には、繰り返し蒸気滅菌に耐えられる材料が必要です。ポリスルホン(PSU)とポリエーテルイミド(PEI)はこの課題にうまく対応します。PSUはガラス転移温度が190℃(374°F)で、衝撃にも強いです。PEIはガラス転移温度が217℃で、170℃(338°F)までの連続使用が可能です。PEEKとPPSUは、滅菌野の近くで使用される再利用可能な手術器具において、同様の性能を発揮します。これらの高温ポリマーは高価ですが、洗浄サイクルごとに特別な取り扱いが不要になります。
医療機器筐体用金属
金属は、医療用AI機器の筐体に自然な電磁波遮蔽効果と構造的な剛性をもたらします。また、ほとんどのプラスチックよりも強力な消毒剤に対する耐性に優れています。
軽量シールド用アルミニウム
6061や5052といったアルミニウム合金は、携帯型超音波診断装置、患者モニター、筐体内部などに頻繁に使用されています。アルミニウムは電気伝導性に優れているため、特別なコーティングを施さなくても電磁干渉を遮断できます。陽極酸化処理によって耐食性が向上し、耐久性のある表面仕上げになります。また、アルミニウムは熱伝導性にも優れているため、内部のAIプロセッサの冷却にも役立ちます。強度対重量比が高いため、病院内を移動する機器に最適です。
耐久性に優れたステンレススチール
ステンレス鋼、特に316Lグレードは、MRIやCTスキャナーなどの大型診断機器に最適です。これらの機器には、高い剛性と効果的な電磁シールドが求められます。ステンレス鋼は体液や強力な消毒剤に強く、優れた洗浄性を備えています。また、構造部品に必要な高い引張強度も提供します。ただし、重量という点でデメリットがあります。ステンレス鋼はアルミニウムよりも重いため、携帯機器よりも据え置き型機器に適しています。
高級用途向けチタン合金
Ti-6Al-4Vなどのチタン合金は、医療用AI機器の筐体にはほとんど使用されていません。その主な利点は、長期埋め込みにおける生体適合性であり、遮蔽や構造的な筐体としての必要性ではありません。チタンは鋼鉄よりも強度が高く軽量ですが、筐体への使用コストは、その使用を正当化するほどではありません。チタンは、生体適合性が医療用AI機器の筐体性能よりも重要な整形外科用インプラント、歯科用部品、ステントなどに限定して使用すべきです。
セラミックスおよび特殊材料
セラミックスや特殊添加剤は、医療機器の筐体において特定のニッチなニーズを満たしている。
電子機器用セラミック基板
セラミック基板は筐体内部に配置され、発熱する電子部品を支える役割を担っています。セラミックは効率的に熱エネルギーを放散し、高温にも耐えます。セラミックは外殻を形成することはあまりありませんが、AIプロセッサの冷却において重要な役割を果たしています。
抗菌性ポリマー添加剤
ポリマー樹脂に抗菌剤を添加することで、表面の細菌増殖を抑制できます。この特性は、患者が頻繁に触れる医療機器にとって特に有効です。添加剤は、摩耗する表面コーティングとは異なり、材料の寿命全体にわたって効果を発揮します。感染リスクの高い環境で使用される医療機器にとって、抗菌性ポリマーは保護層として機能します。
耐摩耗性表面コーティング
表面処理は、プラスチック製および金属製筐体の寿命を延ばします。硬質コーティングは、傷や摩耗から保護します。銀、ニッケル、または銅を含む導電性塗料は、プラスチック製医療用AI機器筐体において、10MHz~1GHzの周波数帯域で40~80dBの減衰効果を発揮します。これらのコーティングにより、軽量プラスチックを使用しながらもEMI要件を満たすことができます。
一目でわかる素材比較
| 基準 | 医療グレードポリマー | 金属 | セラミック |
| 費用 | 低から中 | 中〜高 | ハイ |
| 重量 | 光 | 重い(アルミ製ライター) | 穏健派 |
| 生体適合性 | 成績優秀 | 優れた(ステンレス、チタン) | 素晴らしい |
| 熱伝導率 | 最低 | 良い(アルミニウムは特に優れている) | グッド |
| EMIシールド | 状態が悪い(コーティングが必要) | 素晴らしい(ネイティブ) | 最低 |
| 滅菌耐性 | ポリマーの種類によって異なる | 優秀(ステンレス) | 素晴らしい |
適切な材料を選ぶことで、これらの要素とデバイスの具体的なニーズとのバランスを取ることができます。携帯型AI診断ツールであれば、遮蔽性と放熱性を考慮してアルミニウムが適しているかもしれません。使い捨てデバイスであれば、低コストのポリマーが適しているでしょう。滅菌野の近くで使用する再利用可能な手術器具には、耐熱性の高いポリマーまたはステンレス鋼が必要です。材料の選択は、製造工程、品質管理手順、そして総コストにも影響します。材料の種類を決定する前に、それぞれの要素を慎重に検討してください。
製造プロセス 医療用AI機器ハウジング
医療用AI機器の筐体を製造する最適な方法を選ぶには、いくつかの要素を考慮する必要があります。製造するユニット数、形状の複雑さ、必要な材料、規制当局が要求する書類などを検討しなければなりません。それぞれの方法には長所と短所があり、スケジュール、予算、製品の品質に影響を与えます。
射出成形 大量生産向け
年間10,000万個以上の製品を生産する予定であれば、射出成形が最適な選択肢です。この方法であれば、最初の金型費用さえ支払えば、単価を抑えつつ、均一な品質の部品を生産できます。
金型投資と金型設計
金型は初期費用の中で最も高額な部分です。医療用AI機器筐体の一般的な生産用金型は、1万ドルから10万ドルまで幅があります。価格は、金型のキャビティ数と複雑さによって異なります。しかし、大量生産することで部品1個あたりのコストが大幅に削減されるため、この投資は十分に元が取れます。金型設計は、選択した材料に合わせて、収縮率や流動性なども含めて正確に行う必要があります。設計段階の早い段階で経験豊富な金型メーカーと協力することで、後々の高額な修正費用を回避できます。
公差および表面仕上げ管理
射出成形では、金型を精密に製作すれば、厳しい公差を実現できます。標準的な生産公差は、適切に設計された部品であれば通常±0.005インチ程度です。表面仕上げは、金型の研磨具合によって決まります。医療機器の筐体は、指紋を目立たなくし、傷を防ぐために、テクスチャ加工やマット仕上げが求められることがよくあります。金型の表面処理は、製造されるすべての部品に反映されます。
材料の流れと反り防止
プラスチックは金型内を流れる際に、最終製品の品質に影響を与える様々な挙動を示します。冷却が不均一だと、薄い部分が厚い部分よりも早く冷却されるため、反りが発生します。設計では、ハウジング全体の壁厚を一定に保つ必要があります。壁厚を厚くせずにリブを追加して剛性を高めると、ヒケの発生を防ぐのに役立ちます。ゲートの位置によってキャビティへの材料の充填状態が左右され、ウェルドラインや構造強度に影響します。特に、ハウジングの2つの半分が接合するリム部分には注意が必要です。リム成形では、空気の混入を防ぎ、完全に充填するために、ゲートの位置を慎重に調整する必要があります。金型流動解析ソフトウェアを使用すれば、鋼材を切断する前にこれらの問題を予測できます。
CNC加工 試作品および少量生産向け
CNC加工は、試作品製作や少量生産に最適です。この方法は、コンピューター制御の切削工具を用いて固体ブロックから材料を除去します。優れた精度を実現し、ほぼあらゆる材料に対応可能です。
精度と材料の多様性
CNC加工は、射出成形では実現が難しい公差精度を達成できます。一般的な部品の場合、標準的なCNC加工では±0.010インチの精度が得られます。高度な工具を用いた精密CNC加工では、外科用器具で±0.005インチの精度を実現します。重要な接合部では、高精度ジグボア加工で±0.0005インチの精度を達成できます。多軸精密加工機では、埋め込み型医療機器で±0.002インチの精度を実現します。
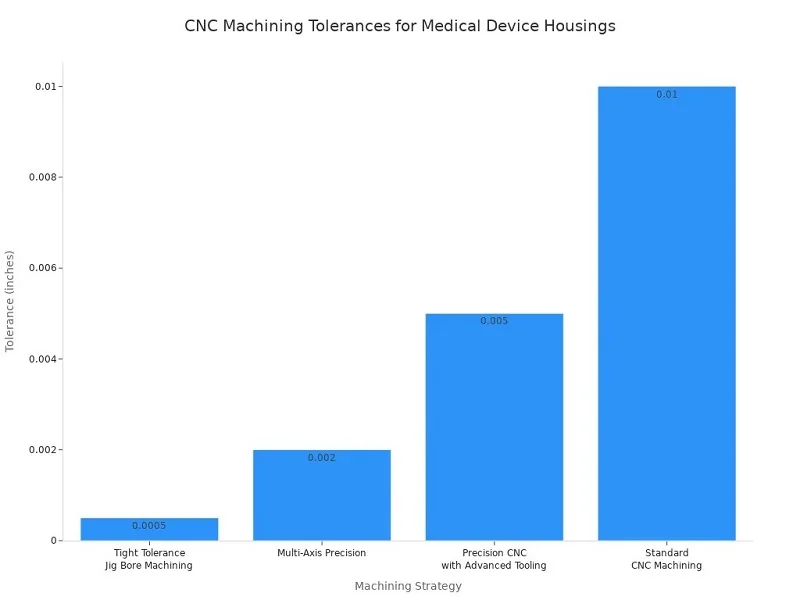
表面仕上げは、寸法精度と同様に重要です。埋め込み型医療機器の筐体は、細菌の増殖を防ぐために、Ra値が0.1~0.4μmである必要があります。手術器具は、正確な操作と滅菌性を確保するために、ハンドル表面がRa値0.4~0.8μm、機能面がRa値0.2~0.4μmである必要があります。流体経路部品は、血小板の活性化を防ぐために、Ra値が0.2~0.4μmである必要があります。
リードタイムの利点
CNC加工では金型製作工程を完全に省略できます。設計ファイルが完成してから数日以内に加工済み部品を受け取ることが可能です。このスピードは、生産用金型製作に着手する前に複数の設計バリエーションをテストする反復的なプロトタイピングにおいて非常に大きなメリットとなります。中国の大手製造パートナーであるNOBLEのような企業は、顧客が量産化前に設計を迅速に検証できるよう、迅速なCNCプロトタイピングサービスを提供しています。
小ロット生産におけるコスト構造
大量生産の場合、CNC加工は射出成形よりも部品1個あたりのコストが高くなります。しかし、1,000個以下の少量生産であれば、金型への投資が一切不要なため、加工の方が経済的になる場合が多くあります。各部品の製造には機械加工時間と材料費がかかりますが、金型の初期費用は発生しません。このようなコスト構造から、CNC加工は臨床試験、パイロットプログラム、および少量生産の特殊機器に最適です。
複雑な形状のための積層造形
3Dプリンティングは、従来の製造方法では実現不可能な可能性を切り開きます。複雑な内部構造、有機的な形状、そして一体成形されたアセンブリなどが、積層造形技術によって可能になります。
SLAおよびSLS熱可塑性樹脂印刷
光造形法(SLA)は、光硬化性樹脂を用いて、表面が滑らかで細部まで精緻な部品を製造します。一方、選択的レーザー焼結法(SLS)は、ナイロン粉末を溶融させて、サポート構造なしで耐久性のある部品を成形します。どちらの方法も、医療用AI機器の筐体プロトタイプ製作に適しています。SLSで製造された部品は、機能テストに適した優れた機械的特性を備えている一方、SLAは視覚的なモデル作成や適合性の確認に優れています。
チタンを用いた金属3Dプリント
チタン合金を用いた金属積層造形は、優れた強度対重量比を持つ部品を製造します。このプロセスは、複数の機械加工部品を組み立てる必要があるような複雑な形状に適しています。しかし、単純な形状の場合、金属3DプリンティングはCNC加工よりも大幅にコストがかかります。この技術は、その独自の能力を真に必要とする設計にのみ使用すべきです。
3Dプリント部品の規制上の承認
規制当局は、製造プロセスを徹底的に検証すれば、3Dプリント部品を受け入れます。品質システムでは、すべての製造パラメータ、材料バッチ、および後処理ステップを文書化する必要があります。各製造プロセスには、それぞれ固有の文書化要件があります。溶接には、手順認定記録と溶接士認定記録が必要です。熱処理には、温度均一性調査が必要です。洗浄には、残留物試験を文書化した検証済みの手順が必要です。設計履歴ファイル、デバイスマスターレコード、およびバッチ製造記録には、規制当局の審査のためにすべてのプロセス詳細を記録する必要があります。
選択する製造プロセスは、規制戦略、生産コスト、製品品質に影響を与えます。決定を下す前に、それぞれの選択肢を具体的な生産量、形状、納期要件と照らし合わせて評価してください。
医療用AI機器筐体の製造性を考慮した設計
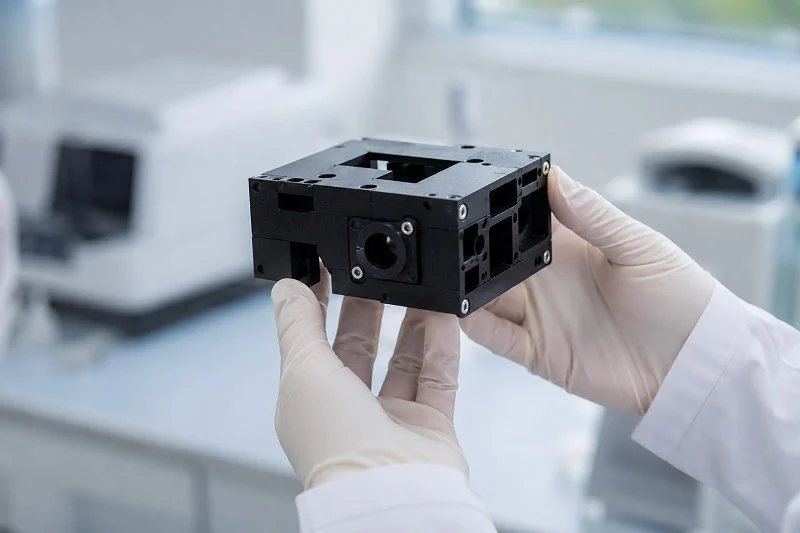
早期のDFM(製造性設計)チェックは、高額な金型変更を回避し、承認プロセスを迅速化するのに役立ちます。画面、ボタン、ポートなど、ユーザーが触れる部品は、筐体設計、材料選択、製造方法に影響を与えます。これらの詳細を早期に正しく把握することで、後々の高額な金型変更を回避できます。
プラスチック製筐体の設計製造性ガイドライン
よくある問題は、避けられるはずのミスから生じます。これらの基本事項に集中しましょう。
均一な肉厚
射出成形で作られる部品は、1~5mmの一定の肉厚が必要です。肉厚が変化すると、反りや気泡が発生します。点滴セットのY型コネクタは、エンジニアが肉厚の不均一な部分を修正するまで漏れが発生していました。リム部分は、ハウジングの端近くにゲートを慎重に配置して完全に充填する必要があります。冷却速度を遅くする厚い肉厚ではなく、強度を高めるために中空部やリブを使用してください。
ドラフト角度とコーナー半径
医療機器ケースは、すべての垂直面にわずかなテーパーが必要です。1度未満はよくある間違いです。キャビティの深さ1インチにつき1度を使用してください。遮断弁には少なくとも3度が必要です。軽いテクスチャには3度、重いテクスチャには5度以上が必要です。カテーテルハンドルの再設計により、ドラフトが0.5度から2度に増加し、工具のメンテナンスが60%削減されました。コーナーの半径は、壁厚の少なくとも半分にしてください。
ボス、リブ、スナップフィット設計
リブの厚さは、ヒケを防ぐため、壁厚の60~70%にする必要があります。厚いリブを1本使うよりも、小さなリブを複数使う方が効果的です。エンジニアがボスベースの厚みを薄くしたところ、ポンプ筐体の表面形状が改善されました。リブの接合部にフィレットを追加して、応力集中箇所を防いでください。ガラス繊維強化樹脂は収縮率が異なるため、成形時には特に注意が必要です。
ヒューマンマシンインターフェースの統合
ユーザーが直接触れ合う場所は、最も難しい設計上の課題を生み出す。あらゆる開口部から液体が侵入する可能性があるからだ。
ディスプレイおよびタッチスクリーンの取り付け
ディスプレイウィンドウの裏側にあるガスケットは湿気を遮断します。シリコンまたはEPDMを使用し、360度全周を覆い、圧縮率は25~40%とします。光学的に透明な接着剤でディスプレイを接着し、液体の浸入を防ぎます。診断用モニターでは、密閉されたオーバーレイと接着されたベゼルを使用します。
ボタンとコネクタのシーリング
埋め込み式のコントロール部は、液体が継ぎ目に触れないように設計されている。内蔵スカート付きのシリコン製キーパッドはスイッチを保護する。コネクタポートがハウジングを貫通する箇所にはOリングが必要である。すべてのシールは、洗浄サイクルに耐え、破損してはならない。
音響および換気用の開口部
通気孔付きメンブレンは、音は通しながら湿気を遮断します。また、ケース内部の圧力バランスを保ちます。携帯型心電計は、コーティングされた回路基板を備えた、エッジシール構造の筐体を使用しています。
アセンブリ およびサービス性戦略
その装置がどのように組み立てられるか、そして作業員が後で内部部品にアクセスするにはどうすればよいかを考えてみてください。
アップグレードのためのモジュール式構造
AIハードウェアは急速に進化しています。モジュール設計により、筐体全体を再設計することなく処理モジュールを交換できます。主要部品を別々のエリアに配置することで、将来のアップグレードが容易になります。
ガスケットおよびシール方法
ハウジングの縁に沿って配置されたガスケットは、液体の侵入を防ぐ主要なバリアとなります。シリコーンは繰り返し滅菌しても劣化しにくい素材です。回路基板上のコンフォーマルコーティングは、湿気に対するバックアップ層として機能します。ガスケットは360度全周を覆い、25~40%の圧縮率が必要です。ガスケットの溝に鋭角な部分は避けてください。漏れの原因となります。
締結システム比較
ネジは丈夫で取り外し可能な接合部を実現しますが、組み立てに時間がかかります。スナップフィットは組み立て時間を短縮しますが、メンテナンス時の分解が難しくなります。超音波溶着は永久的な接合を実現します。筐体の開閉頻度に応じて選択してください。ファームウェアの定期的なアップデートが必要な医療用AI機器の筐体では、プロセッサ部分はネジで固定し、外装カバーはスナップ式にするのが最適です。
医療用AI機器筐体のコストとリードタイムに関する要因
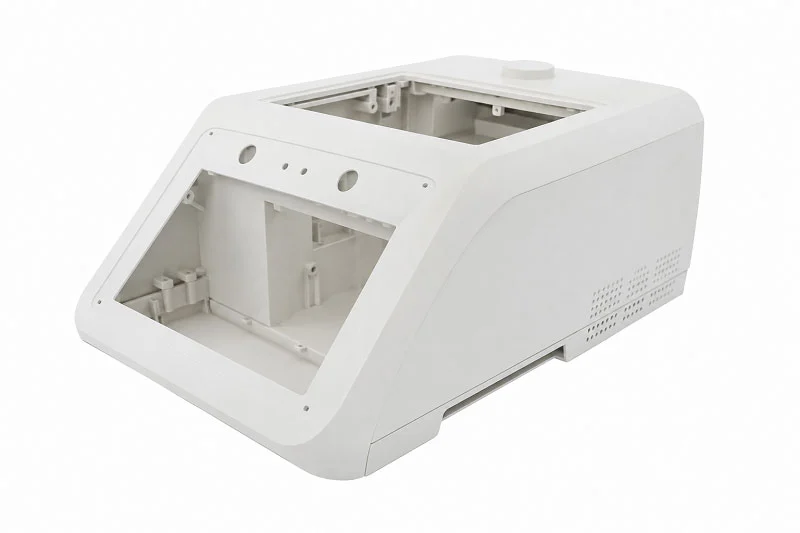
医療用AI機器の筐体の最終価格は、いくつかの要因によって決まります。製造方法によって、初期費用と分割払い費用が変わってきます。また、製造台数もコストに大きな影響を与えます。
生産プロセス全体におけるコスト要因
材料コストと性能のトレードオフ
樹脂のコストは、プラスチック製筐体のコストの出発点となります。標準的な医療グレードのポリマーの場合、原材料費だけで1個あたり数ドルかかることがあります。これに人件費や光熱費が加算されます。PEEKなどの高性能ポリマーや特殊合金は、はるかに高価です。これらは、より優れた耐熱性やEMIシールド性能を提供します。選択する際には、性能と予算のバランスを考慮する必要があります。
工具償却戦略
射出成形金型にはかなりの費用がかかります。一般的なハウジング用金型は約42,000ドルです。射出成形機本体は8年間の耐用年数で215,000ドルかかります。これらの費用は、製造する部品ごとに分散されます。年間8,500個の生産量の場合、部品を社内で製造すると1個あたり31.87ドルかかります。同じ生産量を外部委託すると、1個あたり18.75ドルになります。この差は、金型の償却費によって生じます。
損益分岐点は重要です。年間約14,200個の生産量であれば、社内生産で年間約43,600ドルの節約になります。それ以下の生産量では、アウトソーシングの方が理にかなっています。42,000ドルの金型を5年間で年間50,000個の生産量に分散させると、1個あたり1ドル未満のコスト増になります。資本の機会費用(通常、未償却残高に対して年間8~12%)を含めると、さらに1個あたり0.12ドルが加算されます。改修費用(通常、工具寿命の約半分で元の投資額の15~30%)を加えると、さらにコストが加算されます。
ハウジングの縁の形状は、金型の複雑さを左右することが多い。縁の設計が不十分だと、コストが増加し、サイクルタイムも長くなる。
ボリュームベースの価格設定モデル
少量生産では、単位あたりのコストが高くなります。CNC加工や3Dプリンティングは金型費用がかかりませんが、部品あたりのコストは高くなります。これらの方法は臨床試験や小規模な試作に適しています。大量生産の場合は、射出成形が明らかに経済的に有利です。
リードタイム最適化のアプローチ
医療用AI機器をより早く市場に投入することは重要です。適切なプロトタイピング手法を用いることで、開発期間を数週間短縮できます。
| 試作方法 | リードタイムの優位性 |
| 3D印刷 | 部品は数時間から数日で完成、形状の反復処理も迅速 |
| CNC加工 | 厳しい公差が求められる機能性ハウジングの短納期対応 |
| 急速射出成形 | 試験運用期間を数週間ではなく数日に短縮 |
| ウレタンキャスティング | 金型不要で迅速な少量生産が可能 |
| 板金プロトタイピング | 金属筐体の製造工程の迅速化 |
ラピッドプロトタイピング手法
3Dプリンティングを使えば、筐体を数時間で製作できます。CNC加工なら、数日で機能部品が完成します。ラピッドツーリングを使えば、射出成形のリードタイムを数ヶ月から数日に短縮できます。これらの方法を使えば、量産用金型を製作する前に、適合性、機能性、外観をテストできます。
サプライチェーンリスク軽減
単一サプライヤーによる供給は、医療用AI機器の製造において大きなリスクとなります。重要な樹脂やカスタム金型の代替サプライヤーを確保することで、納期を守ることができます。特殊材料のリードタイムが長いため、早期の計画が必要です。未検証の供給元からの品質問題は、生産を頓挫させる可能性があります。開発段階で複数のサプライヤーをテストすることで、後工程での遅延を防ぐことができます。
並行開発ワークフロー
金型製作の見積もりと並行して設計の反復作業を行うことで、数週間の時間を節約できます。エンジニアリングチームは3Dプリントされたプロトタイプを通して筐体の形状を確認し、金型設計者は同時に生産用金型の製作に取り組みます。この重複作業により、開発期間全体を大幅に短縮できます。
総所有コスト分析
住宅の購入価格はあくまでも出発点に過ぎません。維持費、処分費、そして将来的な改修費用など、すべてが実際のコストに加算されます。
保守および修理に関する留意事項
繰り返しの滅菌サイクルでひび割れる安価な筐体は、長期的にはコストがかさみます。交換部品、修理訪問、機器のダウンタイムはすぐに積み重なります。耐久性のある素材を使用することで、こうした隠れたコストを削減できます。筐体の縁は、組み立て時や洗浄時に繰り返しストレスを受けます。
使用済み製品の廃棄に関する考慮事項
医療機器の廃棄に関する規則は地域によって異なります。リサイクルしやすいように分解しやすい筐体は、使用済み機器の廃棄コストを削減します。有害廃棄物を削減できる素材を選ぶことも有効です。素材選定の段階で廃棄計画を策定しましょう。
将来の反復に向けた拡張性
AIハードウェアは急速に進化しています。モジュール式の筐体設計により、医療用AIデバイスの筐体全体を再設計することなく、処理モジュールを交換できます。この将来を見据えた設計は、次回のデバイス改訂時に大幅なコスト削減につながります。アップグレードに対応した医療用AIデバイスの筐体は、製品寿命を延ばし、長期的なコストを削減します。
NOBLE:医療用AI機器筐体の製造パートナー

適切なパートナーを選ぶことで、プロジェクトの成果は大きく変わります。時間とリスクを節約できるだけでなく、エンジニアリング、製造技術、規制に関するノウハウもすべてワンストップで提供します。引き継ぎが減れば、ミスも減ります。NOBLEのチームは、最初の設計レビューから最終パッケージングまで、お客様と緊密に連携して作業を進めます。
開発から組み立てまで、フルサービスを提供
社内エンジニアリングおよびDFMサポート
当社専属チームは、DFM(製造性設計)に関する包括的なアドバイス、材料選定支援、そして専門的な金型サポートを提供します。この方法により、部品の性能向上と製造コスト削減を実現します。
DFM(設計製造性)は、設計段階の早い段階で問題点を発見します。エンジニアが簡単に組み立てられるハウジングを設計できるようにすることで、欠陥を削減します。DFMは不要な部品を排除するため、治工具が簡素化され、無駄が削減されます。早期のチェックにより、ハウジングの縁部の弱点が明らかになります。この段階では、縁部を注意深く検討する必要があります。治工具が簡素化されることで、コスト管理が向上します。安定したプロセスにより、規則遵守が強化されます。これらのチェックは、検証計画を改善し、不要な変更を阻止する効果もあります。
試作から量産まで
NOBLEは明確なプロセスに従います。まずコンセプトレビューと要件分析を行います。迅速なプロトタイピングと検証テストによって形状を改善します。金型開発により、部品が毎回同じ品質で製造されることを保証します。クリーンルーム生産はISO認証を受けた空間で行われます。組立ラインは、手動、半自動、全自動の3種類から選択可能です。品質チェックはISO 13485規格に準拠しています。
組み立て、テスト、および梱包サービス
組み立てオプションは、必要なユニット数に合わせて選択できます。手作業による組み立ては、繊細な作業が必要な複雑な機器に適しています。半自動組み立ては、作業員の監視と機械による一貫性を両立させます。完全自動組み立ては、カメラによるチェックを行いながら大量生産に対応します。ISOクラス7および8のクリーンルームでの組み立ては、繊細な部品の取り扱いに適しています。パッケージの開発とテストで作業は完了です。
品質認証とコンプライアンス
ISO 9001:2015認証取得済み事業所
ISO 9001:2015は、NOBLEの品質システムを網羅しています。サプライヤー管理から最終検査まで、すべての工程を安定的に管理することで、毎回信頼性の高い部品をお届けします。
ISO 13485:2016 医療機器品質マネジメント
この規格は、安全な医療用AI機器の製造をガイドするものです。設計と製造を規制要件と結びつける明確な構造を提供します。ISO 13485は、追跡と一貫性の向上を通じてリスク管理を強化します。世界的な認知度により、より多くの契約を獲得できます。多くのパートナー企業は、作業開始前にこの認証を要求しています。
規制関連文書作成支援
規制当局への申請には適切な記録が必要です。NOBLEはDHFファイルとデバイスマスターレコードの作成を支援します。彼らのチームは規制当局が何を求めているかを熟知しています。このサポートにより、申請手続きを迅速化できます。
金属およびプラスチック加工に関する専門知識
CNC 加工と射出成形
NOBLEは金属とプラスチックの両方を取り扱っています。CNC加工は試作品の高精度な製作を可能にし、射出成形は大量生産に適した安定した部品を製造します。両方の技術を備えているため、最適な加工方法について的確なアドバイスを提供できます。
板金加工と フィニッシング
板金加工は、医療用AI機器の筐体に強度とEMIシールド効果をもたらします。溶接によって強固な接合部が形成され、陽極酸化処理などの表面処理によって耐久性が向上します。
統合サプライチェーン ソリューション
NOBLEはサプライチェーンを管理し、遅延を防止します。資材の調達から下請け業者との調整まで、すべてを自社で行います。この方法により、お客様のスケジュールを確実に守ります。
医療用AI機器の筐体を成功裏に構築するには、明確な手順を踏む必要があります。まずは要件を明確にし、次に材料を選定し、製造プロセスを選択し、生産設計を最適化し、規制遵守に対応し、コストを慎重に管理します。各ステップは前のステップを土台として構築されます。筐体の縁部は、設計レビューにおいて特に注意が必要です。これらの決定を正しく行うには、技術性能と医療基準、そして予算の制約とのバランスを取る必要があります。経験豊富な製造パートナーと早期に連携することで、このバランスをより容易に実現できます。このパートナーシップにより、コストのかかる再設計を防ぎ、市場参入を加速させることができます。このガイドのガイダンスに基づいて、お客様固有の医療用AI機器のニーズを評価してください。その後、NOBLEのエンジニアリングチームにご連絡いただき、個別の筐体製造ガイダンスを受けてください。
医療用AI機器ハウジングに関するよくある質問
医療用AI機器の筐体には、プラスチックと金属のどちらを選ぶべきでしょうか?
その機器が毎日どのように使用されるかを考えてみてください。プラスチックは、大量生産する場合、軽量で安価です。金属は電磁干渉を遮断する性質があり、強力な洗浄剤にも強いです。アルミニウムは耐熱性に優れているため、中間的な選択肢として適しています。滅菌方法や携帯性の必要性などを考慮して、素材を選びましょう。
ISO 10993の試験とは具体的にどのようなものですか?
この規格は、材料が生体組織とどのように反応するかを検証するものです。検査機関では、細胞損傷、アレルギー反応、刺激性などを検査します。皮膚にのみ接触する機器は、体内に埋め込まれる機器よりも検査項目が少なくて済みます。材料供給業者から安全データシートを入手してください。その書類は、後日規制当局に提出する際に必要となるため、保管しておいてください。
医療用AI機器の筐体に、一般的なプラスチックを使用しても問題ありませんか?
一般的なプラスチックは、病院で使用される洗浄剤にさらされると劣化しやすい。漂白剤や過酸化水素は、時間の経過とともにひび割れや変色を引き起こす可能性がある。医療用ポリマーには、これらの化学物質に耐性のある特殊な添加剤が含まれている。医療機器がオートクレーブ滅菌処理を受ける場合は、PSUやPEIなどの耐熱性プラスチックが必要となる。
射出成形金型の費用はいくらですか?
生産用金型の費用は通常10,000万ドルから100,000万ドルです。価格は金型のキャビティ数と形状の複雑さによって異なります。この費用は製造するすべての部品に分散されます。大量生産すると、部品あたりのコストは大幅に下がります。1,000個未満の小ロット生産の場合は、CNC加工の方が経済的に有利な場合が多いです。
プロトタイプの筐体を最速で入手する方法は何ですか?
3Dプリンティングなら、数時間から数日で部品を製作できます。CNC加工なら、約1週間で精密な寸法の筐体が完成します。どちらの方法も金型製作の工程を完全に省くことができます。これらの方法を活用して、生産用金型に費用をかける前に設計をテストしましょう。
重量を増やさずに電磁干渉を防ぐにはどうすればよいですか?
プラスチック製筐体に導電性コーティングを施すと、軽量化の選択肢が広がります。銀、ニッケル、銅の塗料は、10MHz~1GHzの周波数帯の信号を効果的に遮断します。継ぎ目やコネクタポートには注意が必要です。これらの隙間から干渉が漏れる可能性があるためです。適切なガスケット設計により、これらの隙間を効果的に密閉できます。
射出成形された筐体に反りが発生する原因は何ですか?
冷却ムラは反りの原因となります。薄い部分は厚い部分よりも早く冷却されるため、内部応力が発生します。設計全体を通して壁の厚さを一定に保ち、通常は1~5mm程度にしてください。壁を厚くするのではなく、リブを使用して剛性を高めてください。ハウジングの縁は、空気が閉じ込められずに完全に充填されるように、ゲートの位置を慎重に調整する必要があります。
製造パートナーをプロジェクトに参画させるべきタイミングはいつですか?
設計段階から専門家を参加させましょう。後からでは遅すぎます。早期のDFMレビューによって、金型製作前に問題点を発見できます。金属とプラスチックの両方に精通したパートナーは、材料に関する的確なアドバイスを提供してくれます。このアプローチにより、コストのかかる設計変更を防ぎ、規制当局への申請期間を短縮できます。







