
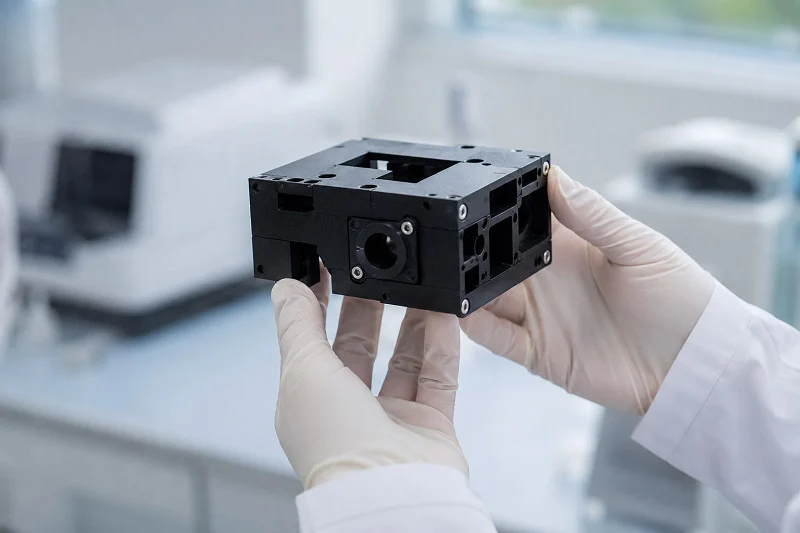
PCR装置のエンクロージャーは、PCR装置の繊細な光学部品と熱部品を保護します。CNC PCRハウジングとは何ですか? 多くの開発者は、精度、材料の汎用性、および生産時のスピードのためにCNC加工を好みます。このCNCプロセスは、プロトタイプと生産の両方に機能します。PCR装置のエンクロージャーには高い精度が必要です。このガイドでは、材料の選択、設計ルール、コスト要因、品質管理、およびパートナーの選択について説明します。PCRマシンのエンクロージャーは信頼性がなければなりません。CNC製造は、エンクロージャーの一貫した品質を提供します。CNC加工プロセスにはスキルが必要です。機器は頑丈でなければなりません。CNCテクノロジーは精度を保証します。エンクロージャーはサイクルに耐えなければなりません。高品質の機器が不可欠です。
主な要件 CNC PCRハウジング
EMCおよびシールドに関する考慮事項
PCR装置は、多忙な実験室で使用されます。そのため、干渉を受けたり、干渉を発信したりしてはなりません。PCR装置の筐体は、その最初の防御線となります。優れた筐体には、シールドのために密着した接合部が必要です。筐体は電磁場を遮断します。CNC加工は、このような密着した接合部を実現します。金属製の筐体はファラデーケージのように機能します。わずかな隙間でもシールド効果が損なわれる可能性があります。CNC加工は、これらの隙間を精密に塞ぐことを可能にします。また、装置には適切な接地が必要です。機械加工によって部品が均一に接触することが保証され、信頼性の高いシールドが実現します。精密な機械加工を行わないと、隙間が生じます。これらの隙間から干渉が通過し、信頼性の低いテストデータにつながります。CNC加工されたPCR筐体の場合、機械加工の品質はシールドの性能に直接影響します。
生体適合性(ISO 10993)および電気安全性
PCR装置は生物学的サンプルに接触します。筐体は皮膚に接触する可能性があります。材料はISO 10993に適合する必要があります。この規格はいくつかの試験を網羅しています。細胞毒性試験では、材料が細胞に害を及ぼすかどうかを確認します。感作性試験では、アレルギー反応の有無を確認します。刺激性試験では、皮膚接触反応の有無を確認します。これらの安全規則は必須です。医療機器は規制に従わなければなりません。筐体はユーザーを感電から保護します。電流の漏洩を阻止する必要があります。CNC加工により壁の厚さを制御します。これは絶縁にとって重要です。電気安全はもう1つの層を追加します。設計では、オペレーターの安全を最優先します。機械加工により滑らかな表面が作られます。滑らかな表面は清掃が容易です。汚染のリスクが低減されます。デバイスは汚染を防止しなければなりません。汚染は試験結果を台無しにする可能性があります。製薬業界はこのレベルの清浄度を必要とします。
放熱性と熱サイクル耐性
PCRの難しさはここからです。装置は4℃から95℃まで温度変化を繰り返します。筐体は歪んではならず、何千回ものサイクルを経ても破損してはなりません。耐薬品性も重要です。研究室ではエタノールや漂白剤を使用するため、材料はこれらの化学物質に耐える必要があります。放熱も大きな課題です。サーマルブロックは熱を素早く伝達しなければなりません。これはPCRのサイクル時間に影響します。様々なオプションによって性能が異なります。
| 材料 | 熱伝導率(W / mK) | パフォーマンスに関する注意事項 |
| シルバー(Ag) | 429 | 最高の熱伝導率により、最大8℃/秒の加熱速度と最大5.5℃/秒の冷却速度を実現します。 |
| 銅(Cu) | 401 | 高い熱伝導率を持ち、銀に代わる有力な代替品となる。 |
| ゴールド(Au) | 315 | 熱伝導率は高いが、コストが高いためあまり一般的ではない。 |
| アルミニウム(Al) | 〜205 | 銀よりは低いが、体積比熱容量は同程度であり、100℃以下では同様の加熱挙動を示す。 |
| クロム(Cr) | 94 | 熱伝導率が低いため、熱応答が遅くなる。 |
| Al₂O₃(セラミック) | 35 | 熱拡散率が低いと、加熱速度が遅くなり、温度勾配の減衰も遅くなる。 |
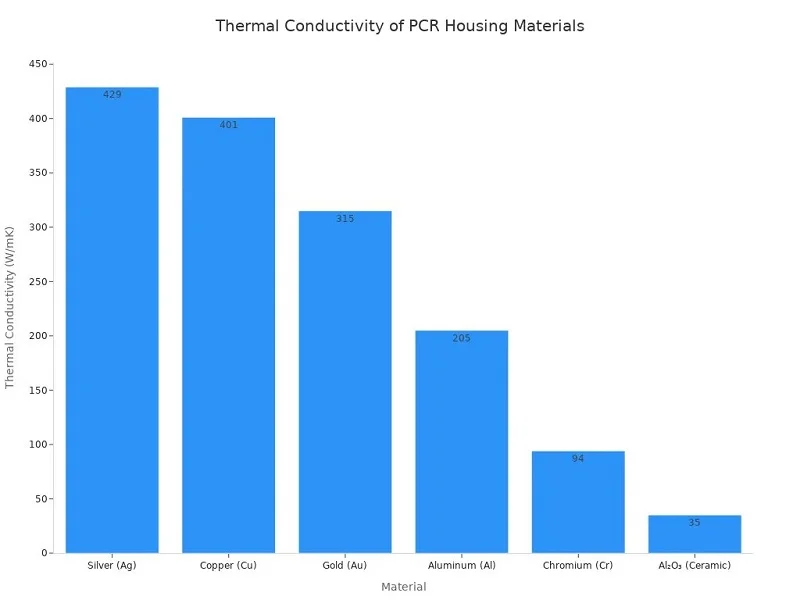
メーカーが銀ブロックを使用するのは、アルミニウムに比べて熱伝導率が著しく高いため、加熱速度(最大8℃/秒)と冷却速度(最大5.5℃/秒)が速くなり、PCRサイクル時間を直接短縮できるからである。
熱ブロックの材質の選択は、性能に直接影響します。銀は熱伝導率が最も高いですが、高価です。アルミニウムはバランスが良く、安価で、100℃以下でうまく機能します。筐体も熱を処理できなければなりません。ユーザーに熱を伝えてはいけません。CNCにより、精密なヒートシンク設計が可能です。フィンやチャネルを部品に直接加工できます。これにより放熱性が向上します。筐体は、敏感な部品から熱を逃がさなければなりません。熱衝撃に耐えなければなりません。温度変化は膨張と収縮を引き起こします。このプロセスにより、応力を管理する機能を作成できます。部品の適切なテストにより、コンプライアンスが保証されます。デバイスは過酷な条件に耐えなければなりません。製薬業界は、検証のためにこのテストに依存しています。
CNC加工 PCRハウジング用
CNCを使用する利点
高精度かつ厳しい公差
PCR装置には正確な位置合わせが必要です。光路は所定の位置に留まらなければなりません。サーマルブロックはサンプルに密着していなければなりません。CNC加工はそのようなレベルの制御を提供します。3軸マシンは単純な形状の加工に適しています。ツールをX、Y、Z軸に沿って移動させます。これは基本的な筐体には適しています。4軸マシンは回転機能を追加します。部品を移動させることなく、角度のついた形状を切削できます。5軸マシンはより自由度が高く、ツールを傾けて複雑な角度に到達できます。軸が増えるごとに機能が向上しますが、コストも増加します。CNC PCRハウジングの場合、完全な5軸加工が必要になることはほとんどありません。ほとんどの設計では、3軸または4軸のセットアップを使用します。CNC製造の精度は再現性があります。すべての部品は前回の部品と一致します。この一貫性は医療機器にとって重要です。筐体は毎回完璧にフィットする必要があります。
複雑な形状と迅速なプロトタイピング
CNC加工は開発段階で非常に有効です。設計をテストし、欠陥を見つけて迅速に修正できます。高価な金型は必要ありません。このスピードは大きな利点です。1週間で複数のバージョンを試すことができ、各バージョンで設計が改善されます。このプロセスは複雑な形状にもうまく対応します。筐体に直接ヒートシンクフィンを加工したり、取り付けボスやスペーサーを作成したり、ポートやディスプレイ用の正確な開口部をカットしたりできます。この柔軟性により、CNCはプロトタイプ作成に最適です。また、少量から中量生産にも適しています。10台から始めてテストし、500台にスケールアップできます。同じプロセスがどちらのレベルでも機能します。この柔軟性により、製品開発中のリスクが軽減されます。
制限と緩和戦略
大量注文時のコストに関する考慮事項
CNC加工は量産になるとコストがかさみます。各部品には機械時間が必要で、その時間が積み重なります。数字を見れば明らかです。1ユニットの注文は134ポンドです。この価格には1つの部品のセットアップ費用が含まれています。10ユニット注文すると、1ユニットあたりの価格は38ポンドに下がります。これは70%の削減です。100ユニット注文すると、1ユニットあたり13ポンドに下がります。これは90%の削減です。この傾向は量産が増加するにつれて続きます。10,000ユニットでは、部品あたりのコストははるかに低くなります。しかし、それでもその量産では射出成形よりもコストがかかります。主なコスト要因は量産が増加するにつれて変化します。プロトタイプ段階では、セットアップとプログラミングが支配的です。大量生産では、サイクルタイムと材料費が支配的になります。スマートな設計でコストを削減できます。可能な限り市販品(COTS)コンポーネントを使用してください。ギア、ブッシング、ベアリング、シャフト、ファスナーは、カスタム加工部品よりも安価です。規模の経済の恩恵を受けます。これにより、カスタム機能の数を減らすことができます。これにより、サイクルタイムと単位あたりのコストが削減されます。
部品は、最も近い標準ブランクサイズよりも少なくとも3mm小さく設計してください。これにより、材料の無駄とコストを削減できます。例えば、30x30x30mmの部品には35mmのブランクが必要ですが、27x27x27mmの部品であれば30mmのシートを使用できるため、材料を節約し、単位あたりのコストを削減できます。
設計戦略をいくつか組み合わせることで、コストをさらに削減できます。形状を平面、円筒、円錐に単純化することで、ツールパスの密度とサイクルタイムを削減できます。ペックサイクルや特殊工具を必要とする深穴加工は避けましょう。厳しい公差は、機能上必要な箇所のみに適用します。重要度の低い部分は、標準的な加工能力で加工できるようにしましょう。細長い部品は、たわみを避けるために再設計しましょう。深い空洞や薄いウェブなど、加工しにくい形状は排除しましょう。これらの戦略はいずれも加工時間を短縮し、最終価格の引き下げにつながります。
設計上の制約と射出成形の比較
CNC加工には設計上の制約があります。特定の形状を簡単に作成することはできません。内側の角には半径が必要です。切削工具は丸いです。鋭角には特別な技術が必要です。壁の厚さは均一でなければなりません。薄い壁は加工中にたわむ可能性があります。深いポケットは切削が困難です。工具は底まで届かなければなりません。工具の長さが深さを制限します。射出成形はこれらの制約の一部をよりうまく処理します。複雑な内部形状を作成できます。薄い壁を均一に製造できます。複雑なテクスチャを再現できます。しかし、射出成形には金型が必要です。その金型には数千ドルかかります。製造には数週間かかります。CNCにはそのような初期費用はありません。少量生産の場合はCNCが有利です。大量生産の場合は射出成形の方が経済的になります。分岐点は部品の複雑さと数量によって異なります。
CNC加工と代替製造方法の比較
との比較 3D印刷 (NAIST) と 板金製作
3Dプリンティングは設計の自由度が高い。内部チャネルや格子構造を作成できる。工具は不要。しかし精度に欠ける。積層痕が表面の粗さを生み出す。寸法精度はCNCに比べて劣る。材料が限られている。多くの3Dプリント部品は機械加工部品ほどの強度がない。板金加工はシンプルな筐体には適している。基本的な箱であれば、迅速かつ安価に作れる。しかし複雑な形状は作れない。板金にヒートシンクのフィンを加工することはできない。厳しい公差を実現することもできない。また、板金は組み立てに溶接やファスナーが必要となる。これらの接合部から電磁干渉が漏れる可能性がある。CNC加工は最適なバランスを提供する。精度、材料の多様性、構造的完全性を提供する。PCR機器の筐体には、この組み合わせが不可欠である。
射出成形への移行時期
移行ポイントはプロジェクトによって異なります。シンプルな筐体であれば1,000個で切り替えるかもしれません。複雑な部品であれば、10,000個までCNC加工を続ける可能性があります。以下の表は、コスト要因がどのように変化するかを示しています。
| ボリュームバンド | 主なコスト要因 | コスト行動 |
| 試作品(10個未満) | セットアップとプログラミング | 単位当たりのコストが最も高く、固定費が大部分を占める。 |
| 低 (10 ~ 100) | セットアップの拡大+プロセスの安定化 | 初期費用は償却により急速に減少する |
| 中位(100~1,000) | サイクルタイムと工具摩耗 | コストは横ばいになり、備品の導入が正当化される |
| 高(1,000以上) | サイクルタイム、材料、工具寿命 | 単位コストの削減、バッチ処理と治具の投資対効果が重要になる |
分岐点を見極めましょう。射出成形の見積もりがCNCの見積もりを上回ったら、切り替えのタイミングです。金型コストはより多くのユニットに分散されるため、ユニットあたりの価格が大幅に下がります。ただし、移行を急がないでください。CNCでは設計変更が可能ですが、射出成形では設計が固定されます。金型製作に着手する前に、設計が最終決定されていることを確認してください。中国の製造会社であるNOBLEのようなパートナーは、この決定を評価するのに役立ちます。NOBLEはCNCと射出成形の両方のサービスを提供しています。彼らのチームは移行をスムーズに進めるためのガイダンスを提供し、トレードオフを理解しています。生産量に応じて最適な方法を選択するお手伝いをします。NOBLEの専門知識は試作品製作から量産まで幅広く、医療機器開発において貴重なパートナーとなります。
CNC PCRハウジング用材料
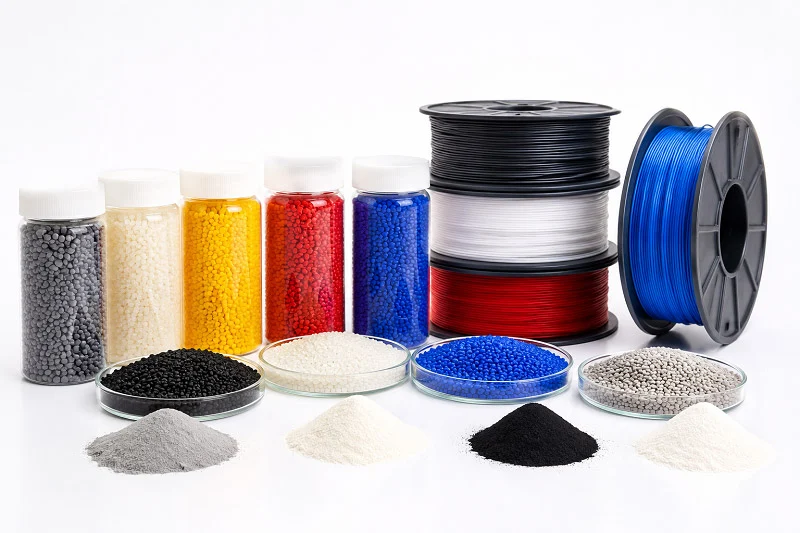
CNC PCR筐体の適切な材質を選ぶのは、バランス感覚が求められる作業です。熱サイクルに耐え、過酷な化学薬品に耐性があり、安全基準を満たす素材が必要です。材質の選択は、性能、コスト、そして機器の寿命に影響します。それでは、選択肢を詳しく見ていきましょう。
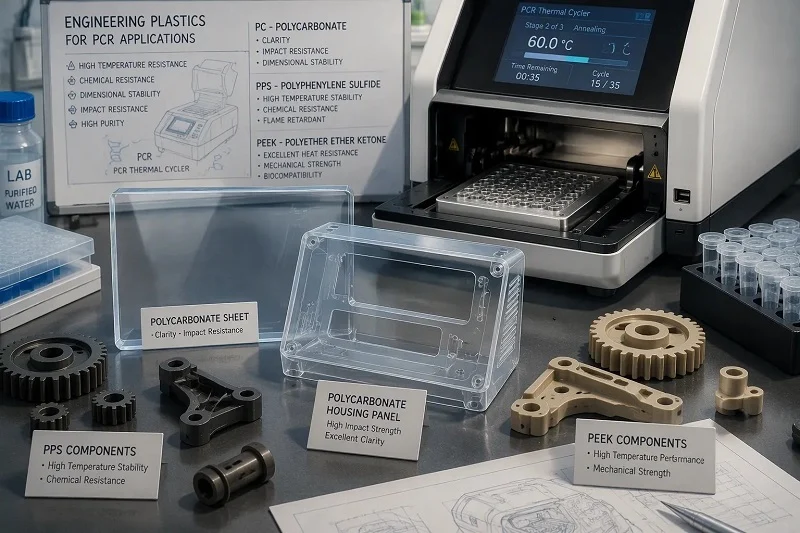
住宅用エンジニアリングプラスチック
プラスチックは電気絶縁性と設計の柔軟性に優れています。電気を通さないため、安全性も高まります。また、金属よりも軽量です。しかし、すべてのプラスチックが同じように熱を吸収するわけではありません。
透明度と耐衝撃性に優れたポリカーボネート(PC)
ポリカーボネートは、その強靭さで際立っています。衝撃に強く、物がぶつかり合うことが多い忙しい実験室では特に重要です。また、PCは光学的にも透明です。装置を開けずに内部を見ることができるため、動作中の目視確認に役立ちます。しかし、PCには熱伝導率に限界があります。熱伝導率は0.19~0.22 W/m·Kとかなり低く、放熱ブロックからの放熱には適していません。PCは、外装パネルやカバーに最適です。内部部品を保護しながら熱を伝導しません。また、一般的な実験室用化学薬品にも耐性があります。エタノールや中性洗剤で簡単に損傷することはありません。PCR装置の筐体には、PCは頑丈な外殻として適しています。軽量でありながら内部を安全に保ちます。
高温安定性のためのPPSとPEEK
PPSとPEEKは耐熱性に優れています。これらのエンジニアリングプラスチックは高温でも形状を維持し、クリープや変形に強いです。そのため、サーマルブロック付近の内部部品に最適です。PEEKは耐薬品性にも優れており、強力な溶剤にさらされても劣化しません。熱伝導率は約0.25 W/m·Kで、金属に比べると低い値ですが、PEEKの強みは熱伝導ではなく安定性にあります。何千回もの熱サイクルを経ても、反ったり劣化したりすることはありません。PPSは同様の利点をより低コストで提供します。どちらの材料も適切な工具を使用すれば加工性に優れ、きれいな切削面と高い精度を実現します。熱下で精密な寸法を維持する必要のある部品には、これらのプラスチックが最適です。また、必要に応じて生体適合性要件も満たします。そのため、医療機器用途にも適しています。
構造部品および熱部品用金属
金属は強度と熱伝導性に優れています。熱を効率的に伝導し、構造的な剛性も提供します。CNC PCR筐体においては、金属が重要な役割を担います。
ヒートシンクおよびシャーシ用アルミニウム6061
アルミニウム6061は、CNC加工の主力材料です。約167 W/m·Kという優れた熱伝導率を誇り、これはPEEKの約668倍に相当します。そのため、放熱材として実用的な選択肢はアルミニウム以外にありません。シャーシに直接ヒートシンクフィンを加工でき、これらのフィンがサーマルブロックから熱を逃がします。これにより、PCRプロセスが安定し、効率的になります。また、アルミニウムは加工性にも優れています。きれいに切削でき、高い精度を維持します。軽量でありながら強度も高く、特に適切な仕上げを施せば耐腐食性にも優れています。陽極酸化処理を施すことで、さらに保護性能を高め、耐摩耗性も向上させることができます。メインシャーシやヒートシンクには、アルミニウム6061が最適です。性能、コスト、加工性のバランスに優れています。
耐腐食性と耐久性に優れたステンレス鋼
ステンレス鋼は耐久性に優れています。強力な化学薬品による腐食に強く、漂白剤や強力な消毒剤でも損傷しません。これは、実験室での洗浄手順において非常に重要です。また、ステンレス鋼は高い強度も備えています。応力下でも形状を維持し、容易に曲がったり変形したりしません。そのため、構造ブラケットや取り付けプレートに最適です。繰り返し取り扱う部品にも適しています。欠点は重量とコストです。ステンレス鋼はアルミニウムよりも重く、加工コストも高くなります。しかし、最大限の耐久性が求められる部品であれば、投資する価値はあります。さらに、ステンレス鋼は医薬品および食品グレードの包装基準を満たしています。そのため、厳格な清浄度が求められる用途にも適しています。
材料選択基準
プラスチックと金属のどちらを選ぶかは、具体的なニーズによって異なります。それぞれの素材には異なる長所があり、最適な選択をするには複数の要素のバランスを考慮する必要があります。
加工性、コスト、性能のバランスを取る
まずは機能要件から始めましょう。部品は熱伝導性が必要ですか?必要なら、アルミニウムが最適です。電気絶縁性が必要ですか?その場合は、PCやPEEKなどのプラスチックが適しています。使用環境も考慮しましょう。部品は過酷な化学物質にさらされますか?ステンレス鋼が最も耐性があります。生産量も考慮しましょう。プラスチックは大量生産の場合、部品あたりのコストが低くなります。金属はコストは高くなりますが、性能は優れています。加工の複雑さもコストに影響します。シンプルな形状は加工時間が短く、コストも低くなります。複雑な形状は時間とコストがかかります。最適なバランスを見つけるために、製造パートナーと協力しましょう。パートナーは、性能を犠牲にすることなくコストを削減できる設計変更を提案してくれるでしょう。
表面仕上げと後処理オプション
表面仕上げは、機能と外観の両方に影響を与えます。滑らかな仕上げは摩擦と摩耗を軽減し、清掃も容易にします。これは汚染防止に重要です。粗い表面は粒子や細菌を閉じ込める可能性があります。医療機器の場合、滑らかな表面は不可欠です。後処理のオプションは材料によって異なります。アルミニウムは耐腐食性を高めるために陽極酸化処理を施すことができます。また、耐久性のある仕上げのために粉体塗装を施すこともできます。プラスチックは研磨またはテクスチャ加工を施すことができます。テクスチャ加工は指紋や傷を目立たなくし、グリップ力も向上させます。美観上の要件も考慮する必要があります。清潔でプロフェッショナルな外観は、機器への信頼を高めます。製造パートナーは、各材料に最適な仕上げを提案できます。また、タッピングやねじ切りなどの二次加工も請け負うことができます。これにより、生産プロセスが効率化され、品質が保証されます。
使用する材料によって、PCR装置の筐体全体の形状が決まります。熱性能、安全性、耐久性に影響を及ぼします。時間をかけて選択肢を検討してください。実際の使用環境下で材料をテストしましょう。この検証によって、装置の信頼性の高い動作が保証されます。適切な材料と精密なCNC加工を組み合わせることで、長持ちする筐体が実現します。
CNC PCRハウジングの設計ルール
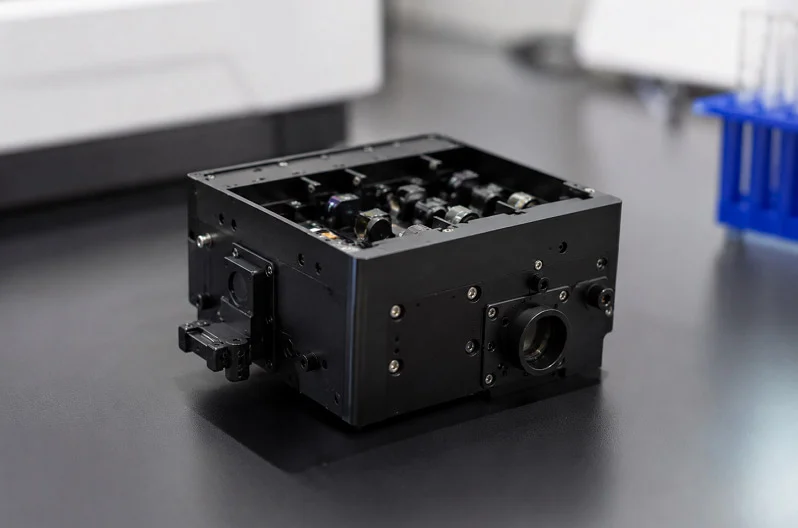
優れた設計は、スムーズな生産とコストのかかるトラブルの分かれ目となります。以下のルールは、加工性に優れ、組み立てが容易で、信頼性の高いPCR装置筐体を設計するのに役立ちます。
深いポケットと鋭い内部コーナーを避ける
深いポケットはCNC加工において問題を引き起こします。切削工具が届く範囲には限界があります。深いキャビティには長い工具が必要となり、切削中に工具が曲がります。この曲がりによって振動が発生し、表面が粗くなります。また、加工速度も低下します。ポケットの深さは工具径の4倍以下に抑えましょう。このルールを守ることで、工具の剛性を保ち、きれいな切削面が得られます。
鋭利な内角は別の問題を引き起こします。切削工具はすべて丸型です。四角い角を作るには、角が直角の工具が必要ですが、そのような工具は存在しません。そのため、丸みを帯びた角を設計する必要があります。丸型のサイズは、標準的な工具サイズに合わせる必要があります。一般的な選択肢は、0.5mm、1mm、2mmの丸型です。標準サイズを使用することで、加工業者は棚にある通常の工具を選ぶことができます。特注品は不要で、追加費用もかかりません。丸型が大きいほど、角の強度も高まります。鋭利な箇所には応力が集中しますが、丸型であれば応力がより広い範囲に分散されます。これは、熱サイクルを受けるPCR機器の筐体にとって重要な点です。
壁厚と通風角度の最適化
壁の厚さは強度とコストの両方に影響します。薄い壁は加工中に曲がりやすく、取り扱い時に破損する可能性もあります。厚い壁は材料の無駄遣いになり、重量も増加します。プラスチックの場合は最低1.5mm、金属の場合は最低1mmの壁厚を目指しましょう。これらの数値はほとんどの筐体設計に適しています。部品全体で壁厚を均一に保つようにしてください。均一な厚さは冷却時の反りを防ぎ、応力集中箇所を低減します。
CNC加工では、射出成形ほど抜き勾配は重要ではありません。加工工具は直線状の壁を容易に切削できます。しかし、1~2度程度のわずかな抜き勾配を加えることで、やはり効果があります。これにより、治具からの部品の取り外しが容易になり、表面仕上げの品質も向上します。抜き勾配は加工時間に影響を与えず、組み立てや仕上げ工程の時間を節約できます。
機能適合のためのGD&Tの指定
幾何寸法公差(GD&T)は、設計意図を明確に示します。どの面が重要で、それらが互いにどのように関連しているかを、加工担当者に正確に伝えます。CNC PCRハウジングの場合、重要な接触点に焦点を当てます。サーマルブロックの取り付け面には、高い平面度が必要です。光路の位置合わせ機能には、正確な位置公差が必要です。その他の部分は、多少緩くても構いません。
あらゆる寸法を厳密に規定しようとする衝動を抑えましょう。公差を厳しくするほど、加工時間と検査コストが増加します。ほとんどの形状には、標準的な加工公差である±0.1mmで十分です。機能上必要な箇所のみ、±0.05mmまで厳しくしてください。本当に重要な表面には、±0.01mmの余裕を持たせましょう。この方法なら、品質を損なうことなくコストを抑えることができます。製造パートナーに図面を確認してもらい、変更点を提案してもらうことも可能です。
シーリングと美観のための表面粗さ
表面仕上げは、シール性能と外観の両方に影響を与えます。表面が粗いと、ガスケット接合部に漏れ経路が生じます。また、汚れが溜まりやすく、実験室での清掃が困難になります。シール面には、表面粗さRa 1.6μmを指定してください。この仕上げであれば、追加の研磨費用をかけずに良好なシール性能が得られます。
目に見える外装面については、見た目を重視しましょう。Ra 0.8μmの仕上げは滑らかでプロフェッショナルな印象を与え、指紋や汚れも付きにくいです。内装面はRa 3.2μm程度の粗さに仕上げても構いません。これにより、加工時間とコストを削減できます。ビーズブラストや陽極酸化処理などの後処理を施すことで、さらに外観を向上させることができます。これらの処理は耐腐食性も高めます。
工程内検査およびCMM検証
品質管理は加工後ではなく、加工中から始まります。優れた工場では、重要な工程で部品をチェックします。部品がまだ機械に取り付けられている間に、重要な寸法を測定します。これにより、材料と時間を無駄にする前に問題を早期に発見できます。加工後には、座標測定機(CMM)で最終形状をチェックします。CMMは部品の多くの点をプローブし、CADモデルと比較します。これにより、重要な特徴の正確な測定データが得られます。
製造パートナーに検査プロセスについて問い合わせてください。信頼できる製造業者は、すべての検査を記録し、各バッチごとに検査報告書を提供します。これらの書類は医療機器のバリデーションにおいて重要であり、部品が仕様を満たしていることを証明するものです。
材料認証とトレーサビリティ
医療機器にはトレーサビリティが不可欠です。すべての材料バッチを記録しなければなりません。製造業者は、出荷ごとに材料証明書(ミル証明書)を提供する必要があります。これらの証明書は、材料のグレードと組成を証明するものです。また、金属の場合は熱処理番号も記載されています。このトレーサビリティチェーンは、規制遵守において重要です。後日問題が発生した場合、原因を材料の供給元まで遡って追跡することができます。
これらの記録を自動的に保管するパートナーを選びましょう。証明書はデジタル形式で保管し、要求に応じて提供する必要があります。この書類は品質管理システムを支え、監査や規制当局への提出を容易にします。PCR機器の筐体においては、完全なトレーサビリティは必須であり、選択肢ではありません。医療機器製造においては、これは必須事項です。
NOBLEと提携して CNC PCRハウジング

私たちの製造能力
設計支援から最終組み立てまで
NOBLEは単に部品をカットするだけではありません。最初の図面から最終製品まで、お客様をサポートします。当社のエンジニアがお客様の設計を早期に検討し、コストが発生する前に加工上の問題点を見つけ出します。PCR機器の筐体をより簡単に組み立てられるように変更を提案し、時間と無駄を削減します。設計が完成したら、生産を開始します。当社の工場で製造全体を管理します。筐体の加工、仕上げ、組み立てまで全て当社が行います。お客様はバラバラの部品の箱ではなく、完成品をお届けします。この方法により、サプライチェーンが簡素化されます。1つのパートナーがすべてを管理します。多くのベンダーとやり取りする手間が省けます。つまり、遅延や混乱が少なくなります。PCR装置のような複雑な製品では、これは非常に重要です。すべての部品が正確に組み合わさる必要があります。当社はそれを保証します。
金属と プラスチック加工
お客様の設計に必要なあらゆる材料に対応いたします。ヒートシンクやシャーシにはアルミニウム6061、錆びにくい部品にはステンレス鋼、プラスチック部品にはポリカーボネート、PPS、PEEKなど。当社の機械加工技術者は各材料の特性を熟知しており、それに応じて切削速度や工具を調整します。この技術は最終製品に反映され、公差は厳密で、表面は滑らかに仕上がります。また、陽極酸化処理、粉体塗装、ビーズブラストなどの追加工程も社内で対応可能です。つまり、CNC加工されたPCRハウジングは組み立て可能な状態で納品されるため、仕上げのために部品を別の業者に送る必要はありません。これにより、リードタイムが短縮され、輸送コストも削減されます。当社のチームはすべてのプロジェクトを丁寧に扱います。医療機器に必要なものを理解しています。精度は選択肢ではなく、ルールです。
品質認証および品質保証
ISO 9001:2015およびISO 13485:2016認証取得済みプロセス
認証は、私たちが品質を真剣に考えていることの証です。NOBLEはISO 9001:2015とISO 13485:2016の両方の認証を取得しています。これらは単なる壁に飾るプレートではありません。私たちの日常業務のあり方を形作るものです。ISO 9001は一般的な品質管理を対象としています。ISO 13485は医療機器向けにさらに踏み込んだ内容で、PCR装置の筐体に関する具体的な要件を追加しています。両者の違いは非常に重要です。
| エリア | ISO 9001:2015 | ISO 13485:2016 追加要求事項 |
| QMS文書 | 汎用的で、あらゆる組織に適用可能 | 規制文書、デバイスマスターレコード、製品寿命に基づく特定のデータ保持基準の記載が必要 |
| 経営責任 | 役割を定義せずに割り当てを可能にする | QMSの各側面ごとに指定された管理担当者が必要であり、規制遵守への取り組み、新しい規制の検討が求められる。 |
| 資源管理 | 設備、建物、ITに焦点を当てる | 文書化された保守記録、従業員の健康・衛生管理記録、汚染管理記録、リスク管理記録が必要です。 |
| 製品実現 | 顧客志向、プロセス重視 | トレーサビリティ、ラベル表示/包装に関する標準作業手順書、バッチ記録、滅菌済み機器の清浄度、設置/検証記録、返品製品の取り扱いが必要です。 |
| 測定、分析、改善 | プロセス主導型の継続的改善 | 早期警告、不適合のレビュー、製品品質の監視、再作業の文書化、勧告通知、是正措置・予防措置(CAPA)の正当化、規制当局への通知のためのフィードバックシステムが必要 |
この基準では、プロセス全体を通してリスクに基づいた意思決定が求められます。私たちはあらゆることを記録し、すべてのバッチを追跡し、製品のライフサイクル全体にわたって記録を保持します。これにより、監査時や規制当局への提出時に、お客様は自信を持って対応できます。
厳格な品質管理とトレーサビリティ
当社の品質管理は、最終チェックだけにとどまりません。部品は加工中に検査されます。部品がまだ機械に取り付けられている間に重要な特徴を測定し、問題を早期に発見します。加工後、三次元測定機で寸法を確認します。すべての部品はCADモデルと比較されます。出荷ごとに材料証明書をお渡しします。すべての部品の原材料まで追跡可能です。このトレーサビリティは医療機器の製造において不可欠です。後日問題が発生した場合でも、正確な製造ロットを特定できます。これにより、患者様の安全と貴社の評判を守ります。当社の徹底した品質管理プロセスは、お客様に安心をお届けします。
NOBLEをパートナーとして選ぶ理由
複雑なプロジェクトをワンストップで解決
パートナーを1社に絞ることで、すべてがシンプルになります。複数のベンダーとやり取りすることで発生する6ヶ月もの遅延を回避できます。当社のチームは、設計フィードバック、機械加工、仕上げ、組み立てまで全てを担当します。このスムーズなプロセスにより、製品をより早く市場に投入できます。ある医療機器メーカーのお客様は、当社のおかげで、人々の生活を変える製品をより効率的かつ高品質で市場に投入できるようになったと評価してくださいました。当社は99%の確率で納期を守ることを目指しています。業界平均が1~2週間であるのに対し、当社は24~48時間以内にお見積もりをご提示します。部品の納期も通常の約半分です。これらの数字は、お客様のスケジュールに対する当社の取り組みを示すものです。
医療機器イノベーションのための専門的なサポート
私たちは医療機器業界を熟知しています。安全規則や規制環境についても熟知しています。当社のチームは、ISO 13485準拠などの規格に関する最新情報を常に把握しています。新しいPCR装置を市場に投入する際の課題解決を支援します。試作品から量産まで、お客様と共に歩みます。CNC加工と射出成形の両方のサービスを提供しています。つまり、生産量の増加に合わせてサポートできるということです。まずはテスト用の機械加工部品から始め、需要に応じて射出成形に移行できます。その移行をスムーズにサポートします。当社の専門知識は製品ライフサイクル全体を網羅しています。そのため、当社は単なるサプライヤーではなく、お客様の成功のパートナーです。
CNC PCR ハウジングには、適切な設備と製造方法が必要です。この PCR エンクロージャは、精密な加工のためにコンピュータ数値制御加工を備えた CNC 設備を使用しています。CNC エンクロージャの製造プロセスでは、PCR エンクロージャに適した材料を慎重に選択する必要があります。設計ルールに従うことでコストを抑えることができます。大量生産には、射出成形が適しています。射出成形法は金型を使用するため、慎重な設計が必要です。射出成形は均一な部品を生産します。量産時には、射出成形はコスト削減につながります。CNC プロトタイプ作成後、射出成形は確実に機能します。生産量が増加すると、射出成形が主流になります。射出成形では品質管理が不可欠です。射出成形は CNC 生産と組み合わせることができます。PCR 機器エンクロージャのニーズについては、NOBLE にお問い合わせください。当社は、PCR 機器エンクロージャの CNC 生産と射出成形の両方に対応しています。
CNC PCRハウジングに関するよくある質問
PCRエンクロージャーの主な役割は何ですか?
PCR筐体は、繊細な部品を保護し、汚染を防ぎます。また、外部干渉を遮断し、温度変化にも対応する必要があります。CNC加工により精密な嵌合を実現し、信頼性の高い性能を発揮します。
ISO 13485はPCR装置の製造においてなぜ重要なのでしょうか?
ISO 13485認証は、PCR機器の試験および筐体に関する厳格な品質基準を保証するものです。トレーサビリティが確保され、製品が規定に準拠していることが保証されます。これは製薬研究所にとって重要です。
薬物検査におけるPCR検査や規則遵守は、材料の選択によってどのように影響するのでしょうか?
使用する材料はPCR検査の結果に影響します。ISO 13485では、材料の性能が実証されていることが求められています。アルミニウム6061は熱伝導性に優れています。PEEKなどのプラスチックは耐薬品性に優れています。これにより、筐体の性能が確保されます。
薬物検査室のPCRエンクロージャーにおいて、汚染を低減する設計上の特徴は何ですか?
角を丸くするなどの設計上の工夫は、PCR装置内の汚染リスクを低減します。これは、薬物検査室での使用において重要です。優れた設計は、規則遵守にも役立ちます。
CNC加工は、筐体に関する規制を満たす上でどのように役立つのでしょうか?
CNC加工により、PCR装置の筐体に高い精度が実現されます。これは医療機器に関する規制要件を満たす上で役立ちます。ISO 13485では、この精度が求められています。
PCR部品の品質管理が非常に重要な理由は?
PCR装置部品の品質管理は非常に重要です。ISO 13485は厳格な管理を要求しており、これにより重要な試験における不具合を防ぐことができます。製薬業界はこの品質を必要としています。
医薬品研究室における温度変化に対して、この筐体はどのように対応しますか?
PCR装置の筐体は、医薬品研究室における温度変化に対応できるものでなければなりません。また、変形や破損にも強くなければなりません。適切な素材と設計を選択することで、PCR装置の長期的な信頼性が確保されます。







