
イントロダクション
真空吸盤は、日常生活でも産業現場でもよく見かけるものです。大きな部品を持ち上げる時も、ハンドバッグを壁に掛ける時も、常に真空吸盤は存在しています。
真空吸盤は通常、吸盤本体と柔軟な密閉リップの2つの部分から構成されています。金属製の真空吸盤は産業現場でよく見られますが、日常生活ではプラスチック製やシリコン製のものが一般的に選ばれています。本章では、プラスチック製の真空吸盤に焦点を当てます。
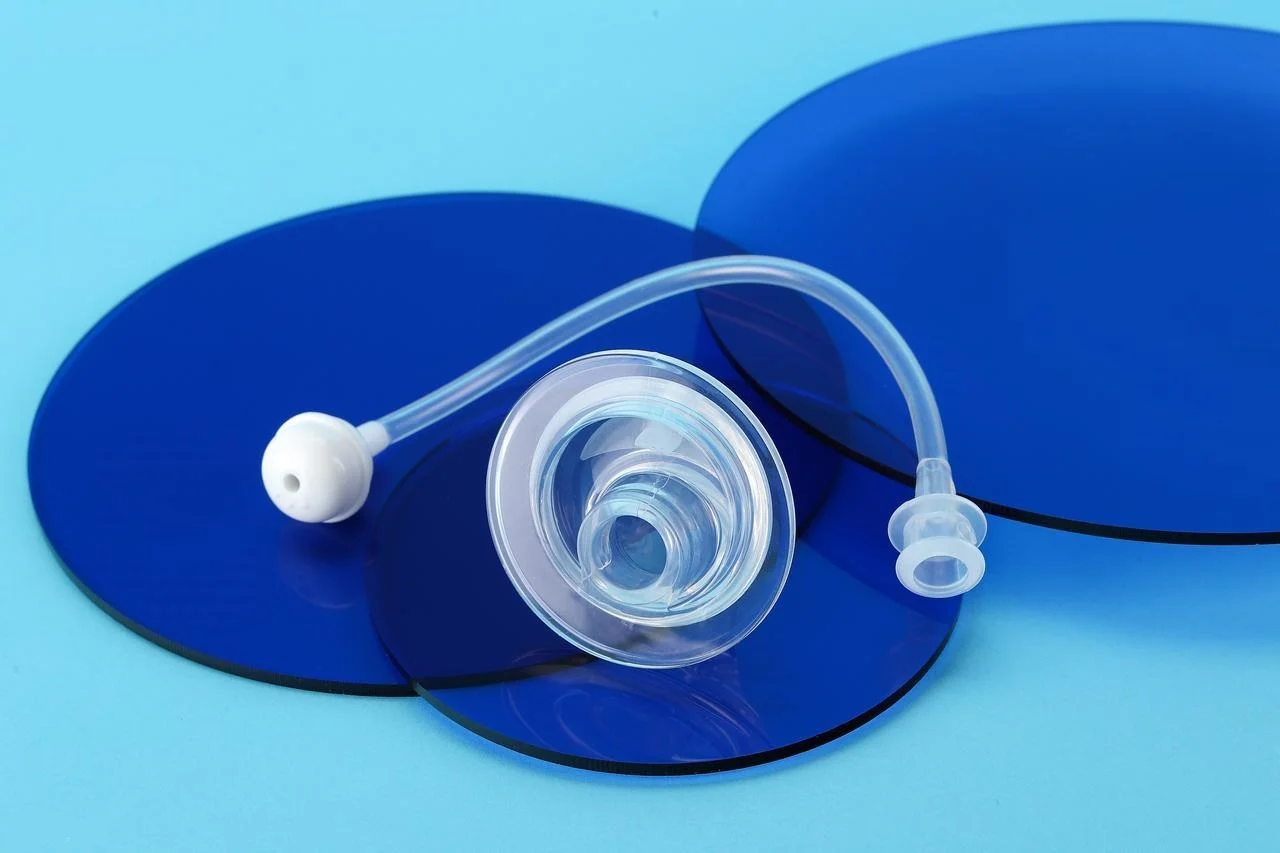
プラスチックは剛性のある構造を提供します。カップは、崩れることなく力を伝達するために、しっかりとした骨格を必要とします。シリコンは柔軟な密閉リップを提供します。このリップは凹凸のある表面にフィットし、真空状態を作り出します。
ステップバイステップ:コア製造プロセス
真空カップの大量生産には、金属加工は不要です。溶接も、原材料の機械加工も必要ありません。主流の技術は成形加工です。型に材料を流し込むだけで、その型が部品の形状を作り出します。
1. プラスチック製ボディ 射出成形 (剛体部品)
顧客は、剛性のある本体の成形にプラスチック射出成形を使用します。一般的な材料としては、ABS樹脂、ポリカーボネート、ナイロンなどがあります。射出成形機はプラスチックペレットを溶融し、溶融した材料を鋼製の金型キャビティに押し込みます。サイクルタイムは、部品のサイズと肉厚によって15秒から60秒まで異なります。
ここでラピッドプロトタイピングが重要な役割を果たすことが多い。3Dプリンターで作成したプラスチック製のボディを使えば、実物の金型を待つことなく、フィット感や機能性をテストできる。設計が確定したら、量産用の金型が切削される。
2. シリコーンリップ成形(柔軟なシーリング要素)
ここでは主に2つのプロセスが重要となる。人々は量と精度の要求に基づいて選択を行う。
- 圧縮 成形 仕組み 少量生産向け。金型コストが低い。成形済みのシリコーンブランクを加熱されたキャビティに挿入する。プレス機が閉じる。熱と圧力によって材料が成形される。サイクルタイムは長くなるが、初期投資は少なくて済む。
- 液状シリコーンゴム(LSR)射出成形は大量生産に適しています。精度も優れています。2種類の液体成分を混合し、加熱された金型に直接注入します。硬化は金型内部で起こります。サイクルタイムは短くなります。金型コストは高くなります。LSRは、一貫性が重要な要求の厳しい用途で使用されます。
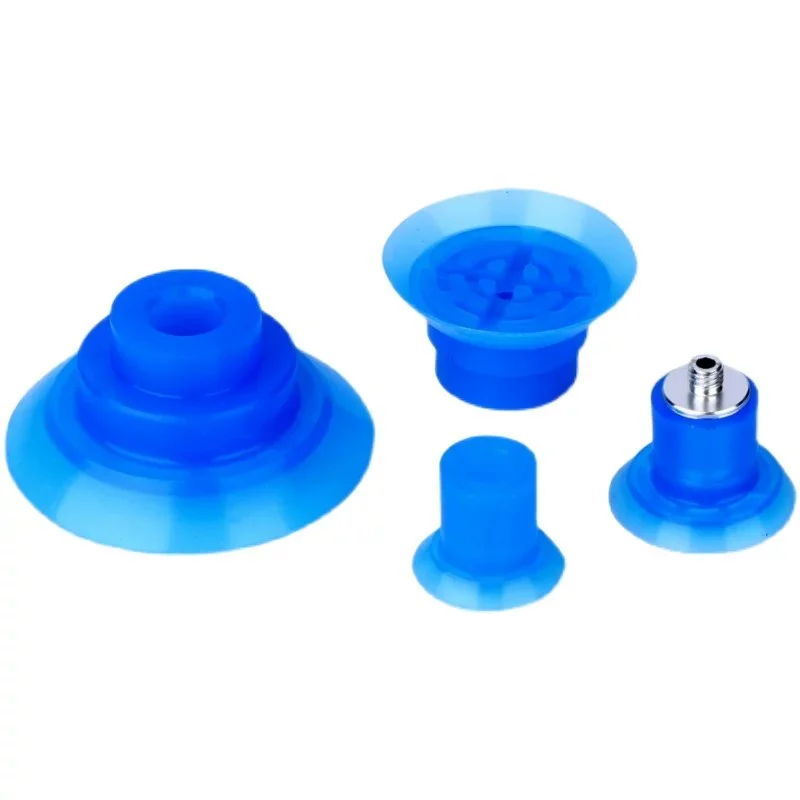
3. 重要な接合:シリコーンとプラスチックの接合
この工程がカップの出来を左右する。シリコン製の縁はプラスチック製の本体にしっかりと固定されていなければならない。固定方法は2つある。
- オーバーモールディング is 大量生産に最適な方法。プラスチック製の本体を別の金型に入れ、そこに液状シリコーンを直接注入する。すると、接合面に化学結合が形成される。接着剤は不要で、接合部は永久的に固定される。
- 成形後 接着剤 接着は代替手段として用いられます。材料の相性が悪い場合や、オーバーモールド用の金型が入手できない場合などに使用されます。まず、プラスチック表面にプライマーを塗布します。次に、シリコン製のリップ部分に接着剤を塗布します。そして、部品同士を押し付けます。接着は化学的なものではなく、機械的なものです。接着は可能ですが、高頻度使用には信頼性が劣ります。
4. 仕上げと 後処理
成形されたカップはまだ完成していません。これからいくつかの工程が続きます。
バリ取りとは、余分なシリコーンを除去する工程です。金型のパーティングラインには、細いバリ線が形成されます。バリ線は、手作業または自動の極低温バリ取り装置で除去します。シリコーンは柔らかいため、金型の設計が適切であれば、バリはきれいに剥がれます。
後硬化はオーブンで行われます。シリコーンは数時間高温にさらされます。この工程で架橋反応が完了し、安定性が向上し、機械的特性が安定します。この工程を省略すると、リスクを負うことになります。
漏れ検査と点検によって欠陥を検出します。各カップは真空保持テストを受けます。圧力低下または流量測定が用いられます。目視検査では、空隙、バリ、および接着状態を確認します。漏れのあるカップは不合格となります。検査は必須です。
真空カップ製造における上位7つの製造上の課題
1. シリコーン中の気泡(空隙)
混合中に空気が混入する。気泡は完成品の中に空隙となる。空隙はシール性を弱め、漏れ経路を作り出す。
解決策:真空脱気装置は必須です。シリコーンの成分を混合した後、混合物を真空チャンバーに入れます。真空によって、注入または注型前に閉じ込められた空気が除去されます。
2.硬化ムラ(べたつきや軟らかさが残る部分)
成形品が型から取り出したときに、べたついたり、柔らかすぎたり、部分的に硬化が不十分だったりする。原因はほぼ間違いなく、混合比率の誤りである。
解決策:精密な計量器と徹底した混合手順。各成分を計量し、一定時間混合し、容器の側面をこそげ取る。2%でも誤差があると、そのバッチは失敗となる。ラピッドプロトタイピングでは、少量の手作業による混合が頻繁に行われる。こうした少量バッチでは、生産規模になると明らかになる混合誤差が隠れてしまう可能性がある。生産量を増やす前に、生産設備で混合プロセスを検証する必要がある。
3.部品の変形(歪み)
シリコン製の縁が荷重で潰れる。または、カップが脱型時に形状を維持できない。部品の形状に対して材料が柔らかすぎる。
解決策:部品のサイズと形状に合わせてショアA硬度を調整します。30Aのシリコーンは、小さくて厚みのある部品に適しています。大きくて薄いリップには50A以上の硬度が必要です。エンジニアは試作段階でさまざまな硬度をテストし、形状を維持できる最小硬度を見つけます。硬すぎるとシール性能が低下し、柔らかすぎると部品が変形します。
4.型に張り付く(型から外す際の問題)
硬化したシリコーンが剥がれにくくなる。取り外す際に部品が破れる。金型が破損する。
原因:離型剤の不足、または金型設計における複雑なアンダーカット。シリコーンの種類によっては、粘着性が異なる場合があります。
解決策:適切な金型設計が第一の防御策です。鋭角なアンダーカットは避け、抜き勾配を適切に設定してください。次に、離型剤を慎重に塗布します。量が少なすぎると成形品がくっついてしまい、多すぎると表面仕上げが悪くなります。各金型ごとに標準的な塗布手順を確立することが重要です。
5. プラスチックとシリコンの接着不良または接着不良
シリコン製の縁がプラスチック製の本体から剥がれてしまった。カップは使用中に破損した。接着力がそもそも十分ではなかった。
原因:材料の不適合が主な原因です。シリコーンは、表面処理を施さないとほとんどのプラスチックに接着しません。
解決策:可能な限りオーバーモールディング金型を優先的に使用してください。オーバーモールディングは、LSR射出成形プロセス中に化学結合を形成するため、接着剤は不要です。オーバーモールディングが不可能な場合は、表面プライマー付きの特殊な工業用接着剤を使用します。接着剤を使用する場合は、慎重なプロセス管理が必要です。
6.化学物質の溶出および汚染(食品/医療)
食品接触用または医療用部品は、化学物質を溶出させてはならない。一般的なシリコーンには、安全でない添加物が含まれている。
原因:認証を受けていない原材料の使用。供給業者がコスト削減のために手抜きをした。
解決策: FDA(米国食品医薬品局)の基準を満たすシリコーンを調達してください。関連する規制は21 CFR 177.2600です。医療用途ではISO 10993認証が必要となる場合があります。購入前に証明書を確認するのが一般的です。
7.異物混入のリスク
金属片または硬質プラスチック片が食品供給ラインに混入した。真空カップが破損したり、破片が飛散したりした。この異物混入によりリコールが発生した。
原因:標準的なシリコンは金属探知機で検出されないため、破損した破片が品質検査をすり抜けてしまう。
解決策:金属探知可能なシリコーン化合物を使用する。これらの材料には、製造ライン上の金属探知機を作動させる鉄系添加剤が含まれている。これらの添加剤は、偶発的な接触に対してFDAの承認を受けている。食品加工や医薬品用途では、金属探知可能なグレードが指定される。追加の材料費は、リコール費用に比べれば微々たるものである。
重要な材料選択基準 in Vアクム CUPS 製造業
硬度(海岸a)
シリコーンの硬度はショアA硬度で測定されます。数値が低いほど柔らかい素材であり、数値が高いほど硬く耐久性に優れた素材であることを示します。
35Aは、柔らかく繊細な用途に適しています。焼きたてのクロワッサンを扱うときや、磨かれたレンズを拾うときなどに最適です。縁が手に馴染みやすく、グリップも優しいです。ただし、耐久性には難があります。柔らかいシリコンは破れやすい性質があります。
50Aは、しっかりとした耐久性のある用途に適しています。金属板の持ち上げや、粗いプラスチック部品の移動などに適しています。リップ部分は耐摩耗性に優れ、保持力も高くなっています。ただし、50Aは35Aほど不規則な表面には密着しません。
食品グレードのコンプライアンス
食品接触は規制された領域です。無作為なシリコーンの使用は認められません。
FDA 21 CFR 177.2600は米国の規格です。この規格では、許容される抽出物と試験方法が規定されています。認証を受けた化合物は、これらの試験に合格しています。認証を受けていないということは、たとえ見た目が同じであっても、その物質は規格に適合していないことを意味します。
EU 1935/2004は欧州の枠組みです。実際の試験方法は他の規格に基づいていますが、この規則が要件を定めています。欧州で販売する企業は、材料供給業者からの適合宣言書が必要です。
どちらの規格も重要です。パン屋用のカップは、機器の出荷先によってどちらかの規格を満たす必要があります。人々は材料を注文する前に、関連書類の提示を求めます。
特別なプロパティ
標準的な化合物ではうまく機能しない場合もある。人々は追加の機能を必要とする。
金属探知機能は食品および医薬品製造ラインで使用されています。シリコーンには鉄系添加剤が混合されており、もし破片が欠け落ちた場合、金属探知機がその破片を検出します。そうでなければ、リコールを実施することになります。
高温耐性により、高温環境にも対応します。オーブンや滅菌サイクルなどにも使用可能です。一般的なシリコーンは200℃以上で劣化しますが、特殊配合のシリコーンは250℃以上の高温にも耐えます。
帯電防止機能は、埃の付着を防ぎます。電子機器製造では、この機能が不可欠です。静電気は製品に微粒子を引き寄せます。カップはその電荷を放散する必要があります。標準的なシリコーンでは汚染の問題が発生する場合、帯電防止剤が指定されます。
万能な素材は存在しません。用途に応じて優先順位が決まります。まず硬度、次に柔軟性、そして最後に特殊特性です。この順番を間違えると、どんなに優れた製造技術を用いてもカップは失敗に終わります。
結論
真空カップの大量生産は容易ではありません。3つの要素がうまく機能する必要があります。シリコーンの硬化は一定でなければなりません。プラスチック射出成形は厳密な公差を維持しなければなりません。そして、これらの間の接合部は何千回ものサイクルに耐えなければなりません。どれか一つでも欠けると、カップは生産ラインで不良品となってしまいます。
生産体制を整える方への最後のアドバイスです。設計段階の早い段階で、プラスチックとシリコーンの接合方法を優先的に検討してください。量産にはオーバーモールディングが最適です。接着剤による接合も可能ですが、より高度な工程管理が必要です。金型鋼を切断する前に、必ず決定してください。
最初から認証済みの材料を使用してください。FDA準拠、EU宣言、必要に応じて金属探知機対応グレードなど。プロジェクトの後半で材料を変更しないでください。硬化特性が変わり、接着強度も変わり、プロセス全体が狂ってしまいます。
真空脱気装置に投資しましょう。シール面に気泡が入ると、密閉が困難になります。真空処理なしで手作業で混合した製品は失敗します。生産規模では適切な脱気処理が不可欠です。近道はありません。カップは密閉できるかできないかのどちらかです。密閉できなかったものは、人々の記憶に残ります。
NOBLEについて:精密プラスチックおよびシリコーン製造におけるパートナー
Tsunagu について
NOBLEは、プラスチック加工に特化した製造会社です。高精度射出成形やシリコーン加工をお求めのお客様からご依頼をいただいております。
複雑な製品設計と信頼性の高い量産との間のギャップを埋めます。難しいのは、プラスチックとシリコンという2種類の素材を組み合わせた部品です。真空カップはその典型的な例です。硬質なプラスチック製の本体には、柔軟なシリコン製の縁が必要です。この2つの素材は永久的に接合されなければなりません。私たちはそれを実現します。
当社のコア処理能力
プラスチック射出成形
NOBLEのエンジニアは、エンジニアリンググレードの樹脂を扱います。ABS樹脂、ポリカーボネート(PC)、ナイロン(PA)、その他カスタムコンパウンドなどです。お客様から材料仕様をお送りいただければ、当社が金型を製作します。
大量生産は自動化されたセルで行われます。目標は一貫した品質の維持です。サイクルタイムは短く、1日に数千個の部品が必要です。当社の機械は、ばらつきなくその量を供給します。
液状シリコーンゴム (LSR) 射出成形
柔軟なシリコーン部品の精密成形は、真空カップ製造における中核的な技術です。真空カップの複雑なリップ形状は日常的に扱われます。LSRプロセスは高速かつ大量生産に対応し、バリは最小限に抑えられ、部品間の均一性も非常に高いです。
オーバーモールディング (プラスチックとシリコンの接合)
これが当社の得意分野です。当社では、シリコーンを硬質プラスチック基材に単一の成形工程で直接化学的に接着します。二次的な接着剤による接合は不要です。接着不良のラインも発生しません。
付加価値サービス
社内での金型製作は大きな強みです。各製品の形状に合わせて精密な金型を設計・製作するため、外部の金型製作会社に依頼する手間が省けます。
後処理は当社の施設で行われます。バリ取りにより余分な材料を除去し、後硬化処理でシリコーンを安定化させます。超音波洗浄により表面を整え、漏れ検査で出荷前に欠陥を検出します。
材料のカスタマイズも可能です。FDA(米国食品医薬品局)基準に準拠したシリコーンを製造しています。また、食品および医薬品製造ライン向けに金属検出可能な化合物も製造しています。
認証および法令遵守(品質への取り組み)
ISO 9001:2015 (品質管理システム)
この認証は、当社の揺るぎない取り組みを示すものです。一貫した品質、継続的な改善、そして顧客満足。この規格は、当社のすべての製造プロセスを網羅しています。
ISO 13485:2016(医療機器-品質マネジメント)
これは医療業務において極めて重要な認証です。当社は医療、製薬、ヘルスケア分野向けの部品を製造しています。この規格は、当社が厳格な規制要件を満たす能力を証明するものです。安全性、トレーサビリティ、リスク管理。
FAQ
真空カップ製造におけるシリコーンの圧縮成形とLSR射出成形の違いは何ですか?
圧縮成形では、あらかじめ成形されたシリコーンブランクを使用します。金型コストは低く抑えられますが、サイクルタイムは長くなります。少量生産や形状が単純な場合に、顧客はこの方法を選択します。
LSR射出成形では、液状シリコーンゴムを使用します。2つの成分は自動的に混合され、液体は加熱された金型に直接注入されます。硬化は金型内部で起こります。サイクルタイムが短く、精度も優れています。ただし、金型コストは高くなります。LSRは、大量生産や複雑な部品の成形に適しています。
シリコンをプラスチックに接着して、オーバーモールディングの代わりに使うことはできますか?
はい。接着接合は可能です。ただし、オーバーモールディングとは異なります。オーバーモールディングは射出成形時に化学結合を形成し、接着剤層は存在しません。一方、接着接合には表面処理が必要です。プラスチックにプライマーを塗布し、シリコーンに接着剤を塗布してから、部品同士を押し付けます。
この接着方法は機械的なものであり、化学的なものではありません。そのため、高頻度使用用途には信頼性が低くなります。オーバーモールド用の金型が入手できない場合や、材料の相性が悪い場合に、接着剤による接着が用いられます。真空カップの大量生産においては、オーバーモールドの方が適しています。
シリコン製の真空カップはリサイクル可能ですか?
ほとんどのシリコン製真空カップは、一般的な自治体のリサイクルプログラムではリサイクルできません。シリコンは熱硬化性ポリマーであり、熱可塑性樹脂のように溶けて再形成されることはありません。
シリコンのリサイクルを専門とする施設の中には、シリコンを受け入れているところもあります。そこでは、シリコンを粉末状に粉砕し、充填材やダウンサイクル用途に利用しています。しかし、こうした施設は一般的ではありません。使用済みのシリコンカップのほとんどは、埋め立て処分または焼却処分されています。使用済みシリコンカップの廃棄を重視する人は、大量生産用途の材料を選ぶ際に、この制約を考慮に入れるべきです。






