
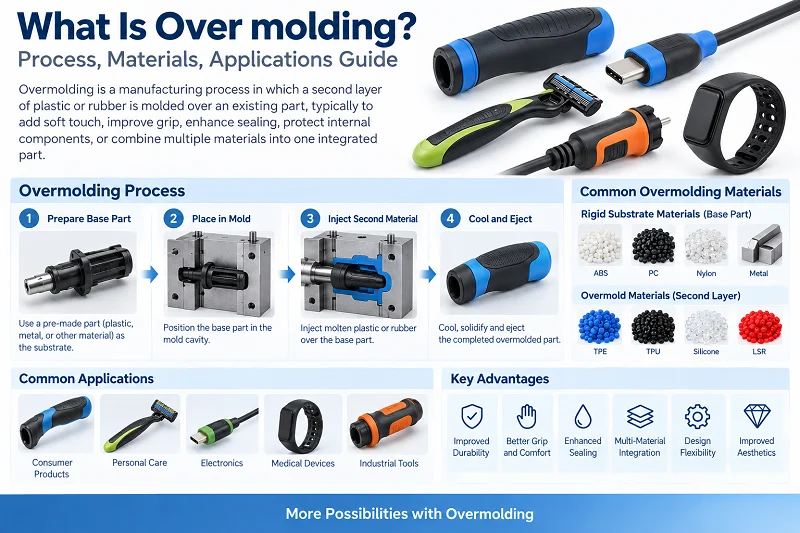
オーバーモールディングは射出成形の一種です。2つの材料をしっかりと接合し、それぞれの材料が独自の役割を果たします。このプロセスは、航空宇宙、スマートロボット、医療機器部品製造など、多くの新しい産業で広く利用されています。このガイドでは、オーバーモールディングの概要を詳しく解説します。プロセスの原理、用途、一般的な材料、具体的な操作方法など、あらゆる疑問にお答えします。
1. オーバーモールディングとは何ですか?
オーバーモールディングは、2段階の射出成形プロセスです。まず、1種類のプラスチックでベース部品を成形します。このベース部品は基材と呼ばれます。次に、この基材を別の金型に入れます。そして、その表面に薄い外層を成形します。この外層は通常、軟質プラスチックまたはゴム材料です。最終的に、内側が硬く外側が柔らかい一体成形品が完成します。この一体成形品では、2種類の材料がそれぞれ異なる役割を果たします。オーバーモールディングは、多くの産業で様々な用途に広く用いられています。
2. オーバーモールディングの仕組み?
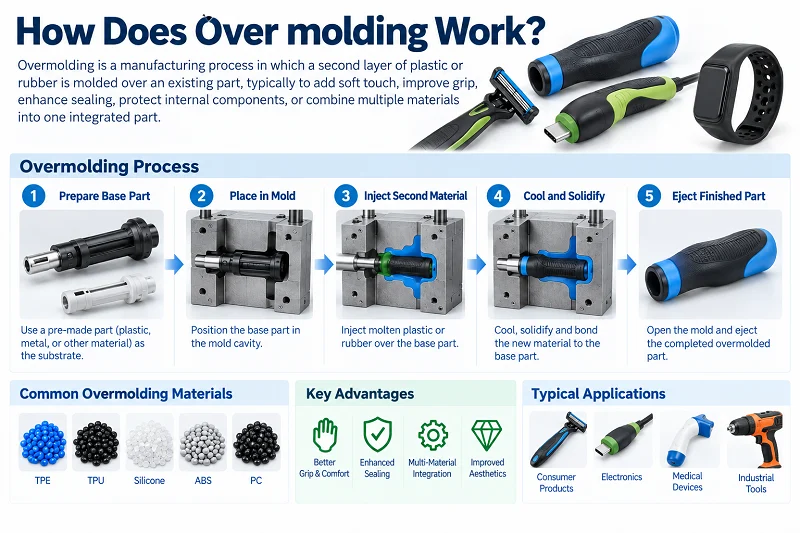
オーバーモールディングは2つの工程で行われます。
ステップ1:まず、1種類のプラスチックでベース部品を作ります。この部品を基材と呼びます。基材は硬質プラスチックでも金属でも構いません。
ステップ2:基板を別の金型にセットします。次に、2番目の材料を射出します。この材料は通常、軟質プラスチックまたはゴムです。この材料は基板の表面を包み込み、薄い外層を形成します。
重要なポイント: 2つの材料は化学的または機械的に結合していなければなりません。そうでなければ、外側の層が簡単に剥がれてしまう可能性があります。
一般的な組み合わせ:硬質プラスチック+軟質プラスチック、金属+ゴム。
最終結果:片方の部品は両方の素材の利点を兼ね備えています。例えば、内側は硬く、外側は柔らかい。強度が高く、滑りにくいという特長があります。
3. オーバーモールディング設計
以下のベストプラクティスを実践することで、オーバーモールディングの成功率を高めることができます。これにより、機能性と外観に優れた高品質な製品が製造されます。
- 材料の適合性。 接着性が良く、融点が近い材料を選びましょう。これにより、層間の強力で信頼性の高い接着が保証されます。
- 接着性を考慮した設計。 適切な表面形状、アンダーカット、およびインターロッキング構造を形成することで、成形部品とオーバーモールド材との機械的な結合が促進されます。
- 適切な壁厚。 壁の厚さを均一かつ適切に保ってください。これにより、材料の流れが均一になり、ヒケや空隙などの欠陥を防ぐことができます。
- ドラフト角度。 抜き勾配をつけることで、成形品を金型から容易に取り出すことができます。これにより、成形品の取り出し時の損傷リスクを軽減できます。
- 鋭い角を避けてください。 角を丸くすることで、応力集中を防ぐことができます。また、オーバーモールディング時の材料の流れもスムーズになります。
- 設計に通気口を設ける。これにより、注入時に空気やガスが排出され、空隙や気泡の閉じ込めを防ぐことができる。
- オーバーモールド材の配置。 オーバーモールド材の射出箇所は、重要な形状や端部から離してください。これにより、材料の挟み込みや損傷を防ぐことができます。
- 金型設計。 適切なゲート、ランナー、冷却システムを備えた金型を設計してください。これにより、材料の流れが均一になり、生産効率が向上します。
- 収縮を考慮してください。 成形部品とオーバーモールド材の収縮率の違いを考慮してください。これにより、反りや寸法のばらつきを防ぐことができます。

4. オーバーモールディング材
4.1 基板(基材)
基材は通常、強度が高く硬い材料であり、構造的な支持を提供する。
一般的な基材には以下が含まれます。
- 硬質プラスチック: ABS、PC、PA(ナイロン)、PBT、PPなど。これらの材料は剛性が高く、寸法安定性に優れています。オーバーモールディングにおいて最も一般的な基材です。
- 金属: ステンレス鋼やアルミニウム合金など。金属基板は、ハンドルフレームやコネクタなど、より高い強度や導電性が求められる箇所に使用されます。
- エラストマー: TPEやTPUなど。ある程度の柔軟性が必要な基材に使用されます。
4.2 オーバーモールド材(外層材)
オーバーモールド層は通常、より柔らかい素材でできています。グリップ力、密閉性、クッション性、または快適な感触を提供します。一般的な素材には以下のようなものがあります。
- TPE(熱可塑性エラストマー): 最も一般的なオーバーモールド材。柔らかな感触。硬度調整可能。多くの硬質プラスチックとの接着性に優れている。
- TPU(熱可塑性ポリウレタン): 優れた耐摩耗性。高摩耗用途に適しています。
- シリコーン(LSR): 耐熱性に優れ、生体適合性も良好です。医療機器やベビー用品によく使用されます。
- ソフトPVC: 低コストだが、環境性能は劣る。徐々にTPEに取って代わられつつある。
- ゴム: EPDMやNBRなど。耐候性や耐油性が求められる用途に使用されます。
4.3 素材の組み合わせに関する主要原則
2つの材料は結合できるものでなければならない。結合方法は2つある。
- 化学結合: この2つの材料は分子レベルで互換性があり、結合強度が高い。例:ABS樹脂上のTPE、PC樹脂上のTPU。
- 機械的接着: 外側の材料は、基板上の表面の突起や溝、あるいはアンダーカットによって物理的に固定されている。
4.4 一般的なペアリング例
| ・基質 | ・オーバーモールド | ・ 応用 |
| · アブソリュート | ・TPE | ・電動工具のハンドル |
| ・PC | ・TPU | ・スマホケース |
| ・PA | · シリコン | ・医療機器用グリップ |
| ・ 金属 | ・ ゴム | ・防振マウント |

5. 特定のオーバーモールディング工程
5.1 手動オーバーモールディング
手動オーバーモールディングは最も基本的な方法です。その手順は以下のとおりです。
- 基材を成形する: まず、硬質の基材部分を1つの金型で成形する。
- 基材を取り除く: 基板を型から取り出し、冷却する。
- 手動配置: 作業員が基板を2つ目の金型の空洞に手動で配置する。
- 2回目の注射: 金型が閉じ、オーバーモールド材が射出される。オーバーモールド材は基材表面を包み込む。
- 完成した部品を取り外します。 冷却後、金型が開き、最終部品が取り出される。
機能と特徴:
- 金型2個と射出成形機2台(または金型交換機能付きの射出成形機1台)が必要です。
- 基板は設置前に冷える必要があるため、待ち時間があります。
- 手動操作に依存するため、一貫性は操作者によって異なります。
- 少量生産、多種多様な製品、または複雑な構造に適しています。
Advantages:
シンプルな金型構造、低投資、高い柔軟性。
短所:
生産サイクルが長く、人件費が高く、基材が汚染されやすい。
5.2 二色射出成形
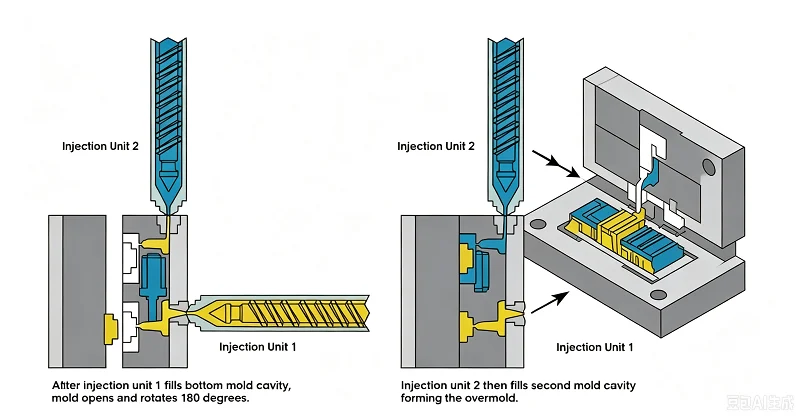
二色射出成形は、より自動化された方法です。二色射出成形機1台と回転金型1個を使用します。
プロセスは次のとおりです。
- 最初のショット: 基材は金型の1つのステーションで射出される。
- 金型を回転させる: 金型が180度回転する。基板は第2ステーションへ移動する。
- セカンドショット: オーバーモールド材は第2ステーションで射出され、基材に直接巻き付けられる。
- 冷却して排出する: 完成した部品は冷却されて排出される。そして次のサイクルが始まる。
機能と特徴:
- 基材とオーバーモールドは同じ金型で成形されます。手作業は一切不要です。
- オーバーモールディングは基材が完全に冷える前に行われるため、接着強度が高くなります。
- 短い生産サイクル。大量生産に適しています。
- 複雑な金型構造。高額な投資コスト。
Advantages: 高効率、良好な均一性、高い接着強度を備え、自動化ラインに適しています。
短所: 金型コストが高く、モデル変更が難しく、少量生産には適さない。
5.3 2つの方法の比較
| 比較項目 | 手動オーバーモールディング | ツーショット射出成形 |
| カビの数 | 2設定します。 | 1セット(回転金型) |
| 手作業による関与 | ハイ | ロー |
| 生産サイクル | 長い | ショート |
| 接着強度 | 穏健派 | ハイ |
| 適切なバッチサイズ | 小ロット | 大バッチ |
| 鋳型鋳造 | ロー | ハイ |

6. オーバーモールディングの利点とは?
6.1 グリップの快適性と滑り止め性能の向上
外側の層にTPE、TPU、シリコンなどの軟質素材をオーバーモールドすることで、製品表面の感触が柔らかくなり、摩擦力も向上します。これにより、ユーザーは滑りにくく持ちやすくなり、長時間の使用時の疲労も軽減されます。電動工具、歯ブラシ、医療機器のハンドルなどにこの製法がよく用いられるのはそのためです。
6.2 より優れた密閉性と防水性
柔らかい外層が基材にしっかりと密着し、効果的な密閉性を実現します。これにより、湿気、埃、化学物質の侵入を防ぎます。屋外用電子機器や医療機器の筐体など、防水性や防塵性が必要な製品に最適です。
6.3 強い絆、なかなか外れない
オーバーモールド層は、成形時に基材と化学的または機械的な結合を形成します。その結合強度は、後から接着または挿入される軟質材料よりもはるかに高く、長期間使用しても剥がれたり、脱落したり、分離したりしにくい構造となっています。
6.4 部品点数の削減、組み立ての簡素化
従来の方法では、別個のソフトカバーを製作してから組み立てる必要がありました。オーバーモールド成形は、これら2つの工程を1つにまとめます。これにより、部品点数と組み立て工程が削減され、人件費と在庫管理の負担が軽減されます。
6.5 柔軟な設計、より優れた外観
基材に異なる色や硬度の層を重ね成形することが可能です。これにより、ツートンカラーの外観や、部分的なソフトグリップ効果を実現できます。デザインの自由度が高まり、製品の外観と手触りが向上します。
6.6 耐久性の向上
柔らかい外層が衝撃や振動を吸収し、硬い内部構造を保護します。落下や衝突時にはクッションの役割を果たし、製品寿命を延ばします。

7. オーバーモールディングのデメリットとは?
オーバーモールディングには2つの金型、または2色射出成形機が必要です。設備投資額は高額です。基材とオーバーモールドは化学的または機械的に適合している必要があります。材料の選択肢は限られています。2つの材料は熱膨張率が異なるため、冷却後に反りや分離が発生する可能性があります。生産サイクルは長くなります。手作業による方法は労働力に依存します。一貫性は低く、不良品の再加工は困難です。基材とオーバーモールドは分離できません。少量生産のコストは高額です。モデルの変更は困難です。

8.オーバーモールディングとインサートモールディングの比較
8.1 コアの違い
インサート成形は、1段階の工程で行われます。まず、あらかじめ成形されたインサート(通常は金属製)を金型に挿入します。次に、プラスチックを射出成形してインサートを包み込みます。最終的に、金属とプラスチックが一体化した部品が完成します。インサートは、強度、ねじ山、または導電性といった特性を提供します。
オーバーモールディングは2段階の工程です。まず、プラスチック製の基材を成形します。次に、その基材を別の金型に入れます。そして、別の材料を射出成形して基材の表面を覆います。最終的に、内側が硬く外側が柔らかい、2層構造の部品が完成します。オーバーモールド層は、グリップ力、密閉性、またはより良い感触を提供します。
8.2 プロセスの比較
| 比較項目 | インサート成形 | オーバーモールド |
| プロセスステップ | ワンステップ | XNUMXつのステップ |
| 基板 | 金属製または非プラスチック製のインサート | プラスチック基板 |
| 外素材 | プラスチック | 柔らかいプラスチックまたはゴム |
8.3 選び方
金属の強度や導電性が必要な場合は、インサート成形を選択してください。グリップ力や密閉性を高めるために柔らかい外層が必要な場合は、オーバーモールディングを選択してください。
この2つの方法は併用することも可能です。まず、インサート成形によって金属インサート入りの基材を作製します。次に、オーバーモールド成形によって、強度と快適な感触を兼ね備えた最終部品を作製します。

9. オーバーモールディングはどの業界で使用されていますか?
9.1メディカルデバイス
手術器具のハンドル、内視鏡のグリップ、歯科用器具など、多くの製品でオーバーモールド加工が用いられ、握り心地の向上と滑り止め効果を高めています。シリコーン製のオーバーモールド層は生体適合性にも優れており、高温滅菌にも耐えることができます。
9.2 電動工具
ドリル、アングルグラインダー、ハンマーなどのハウジングは、一般的に硬質プラスチック基材にTPE製の軟質オーバーモールドを施した構造になっています。これにより、滑り止め、衝撃吸収、絶縁性が向上し、作業時の安全性が高まります。
9.3家電
スマートフォンケース、イヤホンハウジング、スマートウォッチバンドなどでは、オーバーモールド成形によってツートンカラーの美しい外観と柔らかな手触りを実現しています。また、防水・防塵性能も向上させています。
9.4自動車産業
ステアリングホイール、ギアセレクター、ドアハンドル、シール類にはオーバーモールディングが採用されています。これにより、操作感が向上し、騒音が低減され、密閉性が強化されます。
9.5 日用品
歯ブラシの柄、カミソリ、調理器具のグリップ、スポーツボトルなど、多くの製品にソフトオーバーモールディング加工が施されており、快適性と滑り止め効果を高めています。
9.6 産業用機器
操作パネル、計器グリップ、工業用ハンドルなど、多くの部品にオーバーモールディング加工が施されており、耐久性と操作安全性の向上に貢献している。

10.オーバーモールディングメーカーとしてNOBLEを選ぶ理由
NOBLEはオーバーモールディングプロジェクトを全面的にサポートします。設計レビューや材料選定のお手伝いをいたします。部品設計の改善に役立つDFM(製造性設計)フィードバックを提供します。基材とオーバーモールディングの両方に対応する精密金型を製作します。手動オーバーモールディングとツーショットオーバーモールディングに対応しています。また、接着品質を確認するためのインライン検査も実施しています。小ロット生産から大量生産まで、あらゆる規模の生産に対応可能です。トレーサビリティを確保するため、すべての工程記録を保持しています。これは医療プロジェクトにおけるISO 13485の要件を満たしています。試作品から量産まで、プロセス全体をサポートします。
のFAQ オーバーモールディング:
1. オーバーモールディングと インサート成形?
インサート成形では、金型に金属製のインサートを挿入し、その周囲にプラスチックを射出成形します。オーバーモールディングでは、まずプラスチックのベースを作り、その上に柔らかい層を成形します。インサート成形は1工程、オーバーモールディングは2工程です。
2. オーバーモールディングとは何ですか?
オーバーモールディングは、2段階の射出成形プロセスです。硬いベース部品の上に、柔らかい外層を成形します。
3.オーバーモールディングは高価ですか?
オーバーモールディングは、標準的な射出成形よりもコストがかかります。金型が2つ必要になるか、2色成形機が必要になります。しかし、大量生産時には組み立てコストを削減できます。
4. 部品にオーバーモールディングやインサートが必要ですか?
ソフトなグリップ、密閉性、またはより良い感触を求める場合は、オーバーモールド加工を選択してください。金属ネジ、強度、または電気接点が必要な場合は、インサート加工を選択してください。
5. 成形にはどのような5つの種類がありますか?
射出成形、ブロー成形、圧縮成形、回転成形、およびトランスファー成形。






