
イントロダクション
CNC加工で部品を加工する際、設計段階では見つけにくい、解決困難な問題に遭遇することがよくあります。最も一般的な問題の一つは、薄肉構造の加工方法です。剛性が低いため、切削力によって壁がたわみ、振動が発生します。表面にはびびり痕が現れ、たわみによって寸法誤差が生じ、不良率が増加します。
このガイドでは、薄肉部品においてエンジニアが直面する主な課題について解説します。また、これらの難易度の高い部品の加工において、どのようなCNC加工プロセスが成功を収めているのかについても見ていきます。5軸加工は薄肉加工の常識を覆します。詳しく見ていきましょう。
薄肉部品のCNC加工が難しいのはなぜですか?
CNC加工において、薄肉部品にはどのような主な問題点があるのでしょうか?NOBLEのエンジニアは、以下の6つの重要な領域を特定しました。
低剛性および静的たわみ
薄い壁を想像してみてください。その背後には質量がありません。切削工具が材料に押し付けられると、その力によって壁は工具から離れる方向に曲がります。そして、切削が終わると壁は元の状態に戻ります。これが静的たわみです。
その結果、寸法誤差が生じる。機械から出てきた部品は、寸法が小さすぎたり、真円度がずれていたりする。作業員が寸法を測定すると、検査に合格しない。この問題は、肉厚が薄くなるほど深刻化する。ラピッドプロトタイピングでは、こうした問題が早期に発見されることが多いが、量産になるとあらゆる誤差が拡大してしまう。
チャタリングと高調波振動
すべての部品には固有振動数があります。薄い壁は固有振動数が低くなります。切削工具の歯の通過周波数がその固有振動数と一致すると、共振が起こり、壁が激しく振動します。
加工面にビビリ痕が現れ、工具寿命が短くなり、表面仕上げが劣化します。振動がひどくなると、工場全体に響き渡るほどになることもあります。5軸加工は、工具の向きを変えることで切削力学が変化するため、こうした問題の解決に役立ちます。しかし、物理法則は変わりません。剛性が低いとビビリが発生しやすくなります。
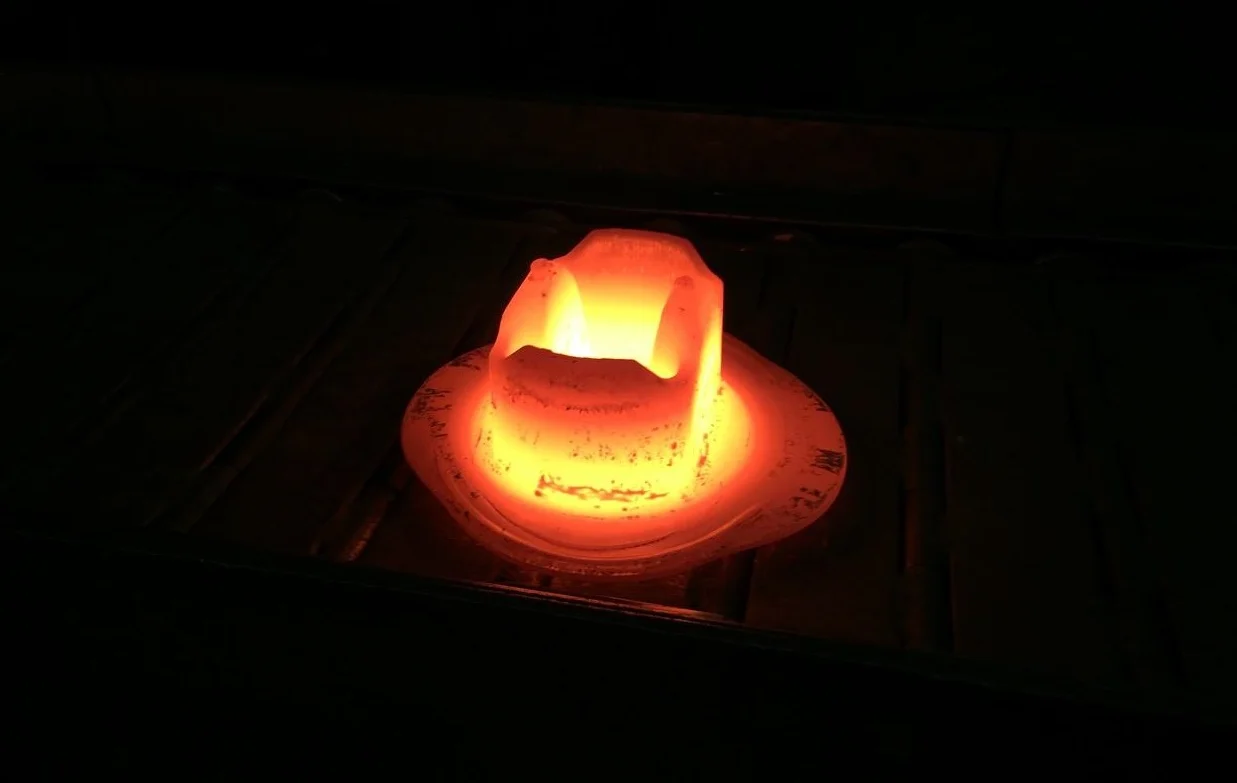
熱の蓄積と熱による歪み
薄い部分は放熱性が低い。金属の塊は切断箇所から熱を効率的に逃がすが、薄い壁ではそれができない。そのため、材料内部に熱が蓄積される。
壁面は局所的に膨張する。その後、加工後に冷却されると形状が変化する。熱による歪みによって、切削直後には問題ないように見えた公差が狂ってしまう。作業員が1時間後に部品を測定すると、形状がずれていることに気づく。これは精密CNC加工にとって悪夢のような事態だ。解決策は、切削力だけでなく、熱入力の制御も含まれる。
ワーク保持およびクランプ変形
標準的な万力は、固いブロックであれば問題なく使えます。強く締め付けても、ブロックは動きません。しかし、薄肉部品となると話は別です。万力の爪が壁を押しつぶしてしまうか、切断が始まる前に全体の形状が歪んでしまうのです。
作業者は加工後に部品の寸法を測り、クランプを外すことがよくあります。すると、壁が元の歪んだ形状に戻ってしまい、部品は検査に合格しません。問題は加工ではなく、クランプ方法にあります。解決策としては、ソフトジョー、ポット治具、接着剤による取り付けなどが挙げられます。薄肉部品の場合、標準的なCNC加工方法を見直す必要があります。
残留応力と反り
金属材料は、内部応力が閉じ込められた状態で工場から出荷されます。圧延、押出成形、熱処理といった工程を経ても、材料内部には応力が残ります。機械加工者が固体ブロックから材料を削り取る際、これらの応力は不均一に解放されます。その結果、部品が歪んでしまうのです。
厚みのある部品の場合、反りは小さい。しかし、薄肉部品の場合、同じ応力解放でも大きな歪みが生じる。平らな壁は湾曲し、丸い形状は楕円形になる。荒加工とその後の応力解放サイクルを繰り返すことで、こうした歪みを軽減できる。ラピッドプロトタイピングでは、アルミニウムなどの低応力材料を使用することで、より硬い金属を使った量産前に反りのパターンを明らかにすることができる。
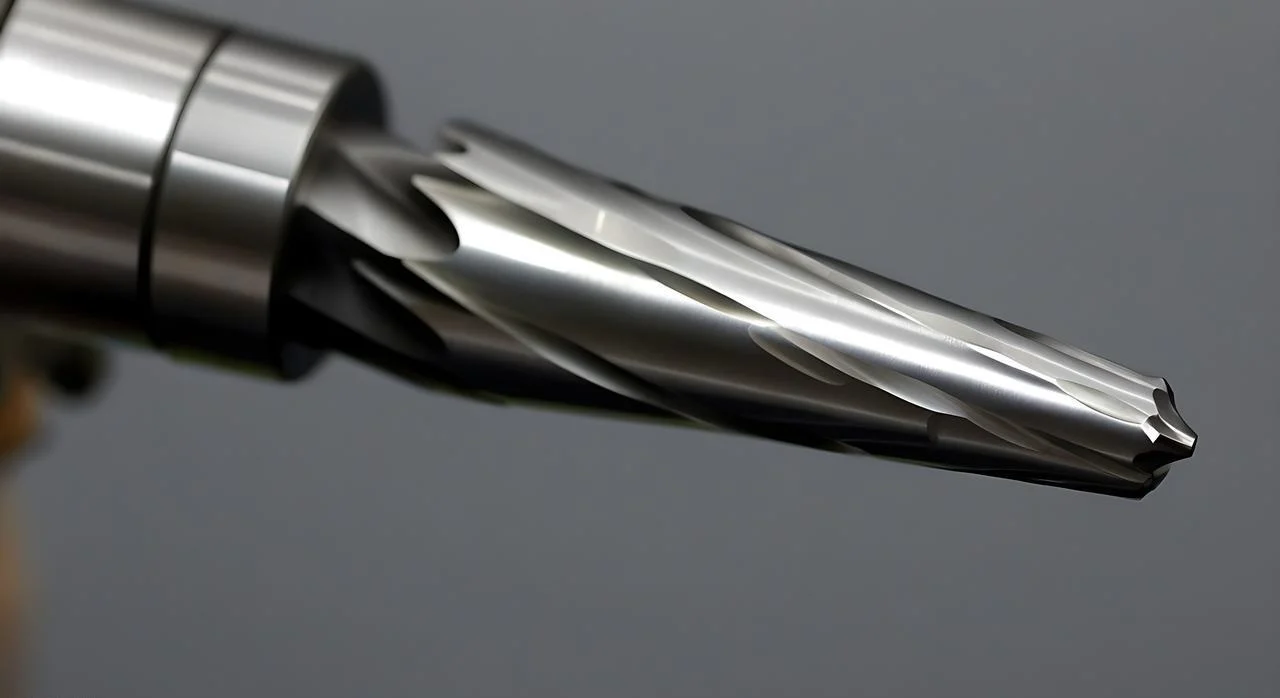
工具のたわみ
切削工具は曲がる。短くて厚いエンドミルは剛性が高いが、長くて薄いエンドミルはそうではない。薄肉部品は、深い部分にアクセスするために長いリーチの工具が必要になることが多い。そのリーチにはコストがかかる。
切削荷重がかかると工具がたわみます。たわみは、工具が接触する肉厚によって変化します。表面仕上げが悪化し、公差がずれ、場合によっては工具が破損します。5軸加工では、部品の位置を調整できるため、より短い工具を使用できます。工具が短いほどたわみが少なくなります。これは、肉厚が薄く、加工箇所へのアクセスが狭い場合に大きな利点となります。
薄肉CNC加工を改善するための実証済みの戦略
実績のある戦略を4つのカテゴリーに分けてご紹介します。これらを工場現場で適用すれば、薄肉部品の製造が困難から容易へと変わります。
1. 治具およびワークピース支持
充填材は効果的です。低融点合金を中空部に流し込み、機械加工で削り出し、その後溶融除去します。プラスチックにはワックスが適しています。特殊な形状にはウレタンが適しています。薄い壁と厚い材料を固定するために、犠牲支持材とタブを使用します。最後にタブを切り落とします。
真空チャックは、平らで薄い部品を潰すことなく保持します。形状に合わせて精密に加工されたコンフォーマルなソフトジョーにより、部品に正確にフィットします。点荷重がかからず、反りもありません。バッキングプラグは、ポケットや薄いウェブの裏側に挿入されます。プラグは下から壁を支え、工具が押し、プラグが押し返します。CNC加工は再び予測可能なものになります。
2. ツールパスと切削戦略
切削力を低減する。切削力が小さいほど、たわみも小さくなる。
高速加工は状況を一変させます。軽い半径方向の接触と高い送り速度が特徴です。トロコイドフライス加工では、円形の工具経路を用いることで接触を最小限に抑えます。この方法により、薄肉加工において劇的な改善が見られます。
常にクライムフライス加工。従来型加工法は不可。切削屑は最初は厚く、徐々に薄くなります。工具はワークを押し出すのではなく、ワークに引き込みます。切削方向を交互に変えることで、対向する壁にかかる残留応力のバランスが取れます。片方の壁を上方向に切削し、反対側の壁を下方向に切削します。力が相殺されます。
傾斜加工とらせん状加工は、突き刺し加工よりも常に優れています。突き刺し加工はまっすぐ下に押し込むため、高負荷と高発熱が生じます。傾斜加工は、切削距離を分散させることで切削力を分散させます。らせん状加工は、円を描くように切削力を調整することで同様の効果を発揮します。5軸加工により、薄肉ポケットへの切削角度をより最適化できます。
3. ツールの選択とセットアップ
工具の剛性を最大限に高めてください。突き出し長さは可能な限り短くすることが必須です。工具は必要なだけ突き出してください。それ以上突き出してはいけません。
可変フルートエンドミルと可変ヘリックスエンドミルは、高調波振動を抑制します。不規則なフルート間隔により、共振の発生を防ぎます。標準工具はビビリ音が発生しますが、可変形状工具はスムーズに切削できます。
コア径の大きい工具は、標準的なエンドミルよりも剛性が高い。外径は同じだが、中心部の鋼材量が多い。超硬合金が基本となる。CBNやPCDはより硬く剛性が高いが、価格も高くなる。薄いチタン壁の場合、その追加コストに見合うだけの価値がある。
4. 運用手順
工程順序を通して応力管理を行います。まず部品の状態を確認します。壁面に材料を残します。部品を応力除去処理(熱処理または極低温処理)に送ります。その後、仕上げ工程に戻します。
荒削り工程で材料の大部分が除去されます。応力除去により、部品は仕上げ加工時ではなく、自然に反ります。その後、仕上げ加工で残りのわずかな材料が除去されます。壁面には低い切削力がかかり、残留応力の除去は行われません。
仕上げ工程の調整も重要です。一度に強く押し込むのではなく、複数回に渡して軽く仕上げます。最初の仕上げ工程で余分な材料の大部分を除去し、2回目の工程で最終寸法に仕上げます。各工程で除去される材料の量が少ないため、壁のたわみも少なくなります。量産に着手する前に、迅速な試作を行うことで、これらの工程を最適化できます。
薄肉部品に最適なCNC加工プロセス
すべてのCNC加工プロセスが薄肉加工を同じように処理できるわけではありません。部品の形状に合わせて加工プロセスを選択する必要があります。主な加工方法を比較してみましょう。
CNCフライス (3軸、4軸、5軸) – 最も汎用性が高い
旋盤加工は、円筒状の薄肉部品に適用されます。チューブ、スリーブ、ベローズ、薄肉リングなどが対象となります。加工対象物は回転し、工具は直線的に移動します。
逆回転では、工具がチャックから離れます。これにより、長くて薄い壁の押し出しが軽減されます。剥離回転では、一度に大きく切削するのではなく、複数回に分けて軽く切削します。振れ止めは、工具の接触点でワークを支えます。極薄肉管の場合、旋削前に内径に低融点合金を充填し、その後溶かし出すことがあります。この支持によって切削が可能になります。
CNC旋盤 (旋盤)-円筒形部品用
旋盤加工は、円筒状の薄肉部品に適用されます。チューブ、スリーブ、ベローズ、薄肉リングなどが対象となります。加工対象物は回転し、工具は直線的に移動します。
逆回転では、工具がチャックから離れます。これにより、長くて薄い壁の押し出しが軽減されます。剥離回転では、一度に大きく切削するのではなく、複数回に分けて軽く切削します。振れ止めは、工具の接触点でワークを支えます。極薄肉管の場合、旋削前に内径に低融点合金を充填し、その後溶かし出すことがあります。この支持によって切削が可能になります。

スイス型旋盤 – 小型・薄型部品の加工に最適
この機械は、小型で薄い部品の加工に優れています。直径1.5インチ以下の部品、医療機器部品、電子コネクタ本体、極小の薄肉スリーブなどの加工に適しています。
利点はガイドブッシュにあります。ガイドブッシュは、工具が切削する箇所で材料をしっかりと支えます。オーバーハングはほとんどなく、材料が押し出されることもありません。その結果、薄肉でありながら、非常に優れた真円度と表面仕上げが得られます。スイス型旋盤を用いたラピッドプロトタイピングによって、従来の旋削加工では不可能だった部品が、実は加工可能であることが判明するケースも少なくありません。
放電加工 (放電加工)-極薄肉加工用
切削力は時に敵となる。軽いフライス加工でも壁面を歪ませてしまうことがある。放電加工(EDM)はそれを解決する。切削力は発生せず、火花が材料を削り取るのだ。
これは、0.3ミリメートル以下の薄い壁に適しています。硬化鋼は一般的な用途です。薄いリブを持つ金型や、繊細な形状の医療機器などにも用いられます。欠点は速度です。放電加工は時間がかかります。しかし、硬質金属の極めて薄い壁を加工するには、唯一信頼できる方法です。
レーザー加工とウォータージェット加工 – 2次元薄型プロファイル向け
これらの加工方法は、2次元の薄型形状、平面部品、ガスケット、シム、薄型ブラケットなどに適しています。材料には切削力が加わりません。レーザー加工は熱を利用し、ウォータージェット加工は高圧水に研磨材を噴射して行います。
どちらの方法もたわみは発生しません。制限は形状にあります。レーザー加工とウォータージェット加工では、深いポケットや内部の3D形状を切断することはできません。これらは、平らな材料を貫通切断するのに最適です。
トラブルシューティングのクイックリファレンス表
工場現場の作業員は迅速な回答を必要としています。ここにクイックリファレンスを用意しました。問題と解決策を照らし合わせてください。理論は不要です。実際に効果のある方法だけをご紹介します。
| 課題 | ベスト戦略 |
| おしゃべり | トロコイド状のツールパスと可変フルートエンドミル。不規則なフルート間隔が高調波振動を分散させます。 |
| 崩壊(壁が倒れる) | キャビティ内部に充填材を充填します。低融点合金またはワックスを使用します。部品形状に合わせて加工された、形状に適合する軟質ジョーを採用しています。点荷重はかかりません。 |
| 熱の蓄積 | 切削負荷を軽減するための高速加工。切削ゾーンから熱を効率的に除去する工具内部クーラント供給。 |
| クランプ解除後の反り | 粗加工を行い、応力除去処理に送り、仕上げ加工のために持ち帰る。部品の反りは仕上げ加工ではなく、応力除去処理中に発生する。 |
| 薄床リフト | 真空チャックが床を平らに引き下げます。小さな部品を犠牲板に固定するための瞬間接着剤治具。熱または溶剤で部品を取り外します。 |
これらの戦略を適用する事業者は、不良率を削減し、機械の稼働時間を増やし、部品が検査に合格する確率を高めることができる。
薄肉部品のCNC加工で避けるべきよくある間違い
NOBLEのエンジニアが薄肉部品の加工時に遭遇したミスをいくつかご紹介します。以下の4つのミスを避ければ、作業ははるかに楽になります。
薄肉加工における従来型スロッティングパスの使用
全幅スロッティングパスでは、工具の直径全体が切削に関与します。切削力が急激に上昇し、壁面がたわみ、びびり振動が発生します。加工物が削れてしまうこともよくあります。トロコイドフライス加工や、半径方向の切削力を弱めた高速加工の方が効果的です。ステップオーバーを小さくし、送り速度を高く設定します。壁面にかかる力が小さくなり、位置が安定します。
登り方向の切削方向を無視する
薄壁加工では、クライムミリングは必須です。工具が材料に食い込み、切りくずは最初は厚く、最後は薄くなります。カッターはワークに引き込まれます。従来のミリング加工はこれとは逆で、工具が最初に摩擦し、次に切削します。切りくずは最初は薄く、最後は厚くなります。カッターは壁から離れるように押し出され、たわみがすぐに発生します。
過度の工具突出
必要な長さを超える突き出しが1ミリ増えるごとに剛性が低下します。工具が曲がり、ビビリが発生し、表面仕上げが劣化します。多くの機械工は長い工具を手に取り、それを使いますが、それは間違いです。加工対象に届く最短の工具を使用してください。どうしても長い工具が必要な場合は、テーパーネックエンドミルまたはコア径の大きい工具を使用してください。剛性は利便性よりも重要です。
ストレス解消を忘れて最後までやり遂げる
荒削りで材料の大部分が除去されます。材料内部に閉じ込められていた残留応力が解放され、部品が動きます。もし作業者がそのまま仕上げ加工に進むと、仕上げ加工で切削される形状がずれてしまい、不良率が上昇します。
解決策は簡単ですが、しばしば省略されます。まず、部品を荒削りします。次に、機械から取り外します。そして、熱または極低温による応力除去処理を行います。その後、仕上げ加工のために再びセットアップします。応力除去処理中に部品は安定します。仕上げ加工では、部品が動いていない状態を確認できます。この工程を省略したラピッドプロトタイピングは、誤った安心感を与えます。量産によって真実が明らかになります。応力除去処理は絶対に省略しないでください。
NOBLEについて – 精密CNC機械加工 薄肉部品について
NOBLEは、CNC加工に特化した工場です。高精度で複雑な部品の加工をご希望のお客様にご依頼いただいております。
当社が重視するのは、難易度の高い加工案件の解決です。他社が断るような薄肉部品、機械の性能限界に挑戦するような厳しい公差、チタン、インコネル、高硬度鋼といった難加工材料など、あらゆる難題に対応いたします。当社は長年にわたり、精密加工の分野で豊富な経験を積んできました。
当社のコアCNC加工能力
CNCフライス加工(3軸、4軸、5軸)
薄肉部や深穴加工に対応する高速加工。複雑な輪郭やアンダーカット加工に対応する同時5軸加工。5軸加工により、より短い工具の使用が可能になり、加工が難しい形状へのアクセス性が向上します。
CNC旋削加工(ライブツーリングおよび多軸加工)
直径最大300ミリメートルまで対応。ライブツーリングにより、1回の段取りで複合加工が可能。ハンドリングの削減により精度が向上し、エラー発生の可能性も低減します。
スイス型旋盤
スライド式ヘッドストック設計。小径・薄肉の医療機器や電子部品の加工に最適です。ガイドブッシングが切削箇所で材料をしっかりと支えます。たわみが最小限に抑えられ、高精度を実現します。
追加プロセス
硬質材料や薄溝加工にはワイヤー放電加工(EDM)を使用。平面度と仕上げには表面研削加工。トレーサビリティ確保のためのレーザーマーキング。必要に応じて社内組立も実施。仕上げ加工サービスも提供。バリ取り、不動態化処理、陽極酸化処理。すべて1つの工場で、複数の工程を網羅。
品質認証
精密作業においては信頼が重要です。当社の認証は、システムの有効性を証明しています。
ISO 9001:2015
品質管理システム。一貫した品質。継続的な改善。厳格なプロセス管理と文書化。
ISO 13485:2016
医療機器の品質管理。この認証は、当社が手術器具、インプラント、診断機器の部品を製造する能力を有することを証明するものです。トレーサビリティの強化。リスク管理。規制遵守。
薄肉部品の製造において、なぜ当社と提携すべきなのか?
治具設計とツールパス戦略における確かな専門知識。変形に抵抗するのではなく、変形そのものを排除します。認証済みの品質システムにより、すべての薄肉部品が図面仕様を満たすことを保証します。推測も手直しも不要です。
高度なCAMプログラミングが当社の機械を駆動します。HSM、トロコイドミーリング、アダプティブクリアリング。これらはすべて、低剛性形状に最適化されています。薄肉加工に標準的なツールパスを使用する企業は、部品を廃棄してしまいます。当社はそうしません。
ラピッドプロトタイピングにより、お客様は量産開始前に戦略をテストできます。1個でも1万個でも、規模を問わず対応可能です。プロトタイプで有効な戦略は、量産でもそのまま適用できます。これこそがNOBLEの強みです。
FAQ
薄肉部品のCNC加工が難しいとされるのはなぜですか?
薄肉部品は剛性に欠ける。剛性の低さが根本的な問題である。切削力が壁面に作用し、壁面がたわむ。振動が発生し、表面にビビリ痕が現れる。薄肉部は熱を放散できないため、熱が蓄積される。加工中に原材料の残留応力が解放される。スプリングバックによって寸法が崩れる。標準的なクランプでは状況が悪化する。万力のジョーは切削が始まる前に壁面を押しつぶしたり、部品全体を歪ませたりする。
薄肉壁の場合、最適なツールパス戦略は何ですか?
高速加工と組み合わせたトロコイドフライス加工は、広く最良のアプローチと考えられています。半径方向の切削深さを小さくすることで、工具径の5~10%程度で加工がスムーズに進みます。軸方向の切削深さを深くすることで、工具の切削力が維持されます。その結果、切削抵抗は低く一定に保たれ、びびり振動も大幅に減少します。従来の溝加工からトロコイド加工に切り替えることで、すぐに改善が実感できます。
薄肉部品の加工に最適なCNC加工プロセスはどれですか?
答えは部品の形状によって異なります。
- CNC ミリング ハウジング、ポケット、リブなどの加工には、高速加工またはトロコイド加工が最適です。5軸加工では、工具を傾けて係合力を低減することが可能です。
- CNC 回転 安定した支持台や拡張マンドレルは、チューブやスリーブの加工に適しています。支持台によって、切断中のチューブの潰れを防ぎます。
- スイス型 旋盤 エクセル 小径・薄肉部品(1.5インチ未満)の加工に適しています。ガイドブッシュが切削箇所で材料をしっかりと支えます。
- ワイヤー EDM is 極端なケース向け。壁厚が0.3ミリメートル未満。硬化材。切削力がゼロなので、たわみは一切発生しません。
- レーザーまたはウォータージェット 切断 仕組み 平面の2次元薄型プロファイル用。ガスケット、シム、シンプルなブラケットなど。
薄肉部品の試作品製作と大量生産の両方に対応できますか?
はい。1~10個の試作機を迅速に製作できるサービスにより、お客様は量産に踏み切る前にデザインをテストできます。同じ製造プロセスで、10,000個以上の生産にも対応可能です。NOBLEのISO認証取得済み品質管理システムは、常に最高水準の品質を保証します。最初の試作機でも10,000個目の試作機でも、私たちは常に同じ認識を共有しています。ルールを厳守し、常に許容範囲内で製品を製造します。それが私たちの目指すところです。






