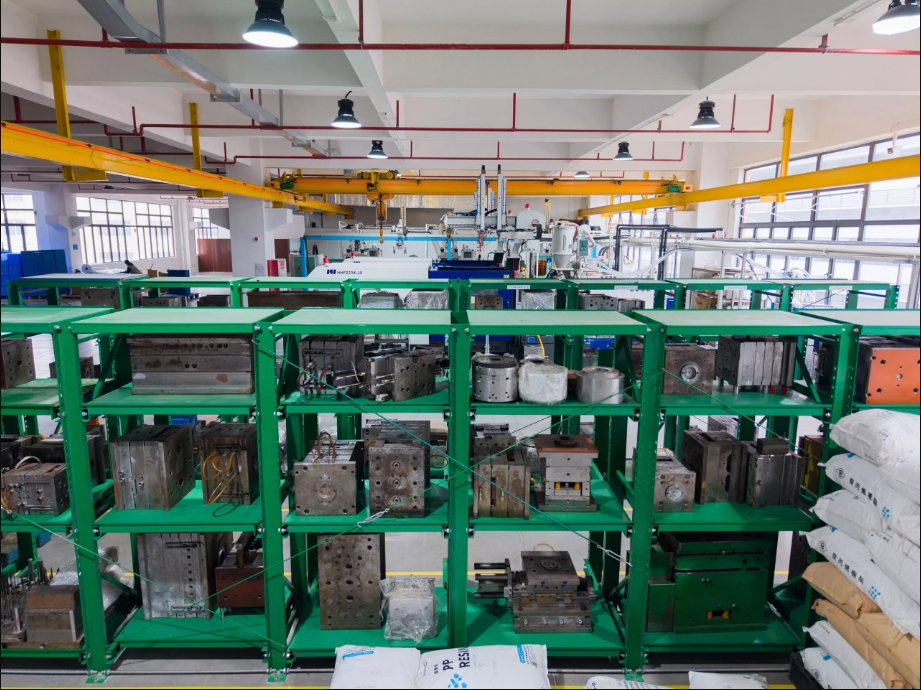
射出成形とは何ですか?
射出成形(射出成形金型成形とも呼ばれる)は、その高い効率性、精度、そして大規模生産能力により、私たちの生活のあらゆる場面に浸透しています。射出成形は、高速生産、高効率、自動化、そして単純な形状から複雑な形状まで、小型から大型まで様々なサイズを、精密な寸法精度と幅広い適用範囲で製造できる能力を特徴としています。自動車の内装部品、家電製品の筐体、医療機器、日用品など、幅広い用途に活用されています。以下では、射出成形の全生産工程を詳しくご紹介します。
射出成形はどのように機能しますか?
射出成形は、プラスチック部品を製造する最も一般的な製造プロセスです。射出成形機は、プラスチック原料と様々な金型を用いて、多くの産業や用途向けに、耐久性のあるものから使い捨てのものまで、様々なサイズの部品を製造します。その動作原理は、射出成形機が最終部品のネガティブ型である金型に原料を供給することです。金型は、射出成形金型(A)と排出金型(B)の2つの部分から構成されています。この2つの部分の間の空間が金型キャビティであり、そこに材料が射出されます。
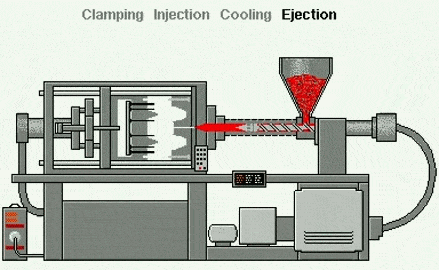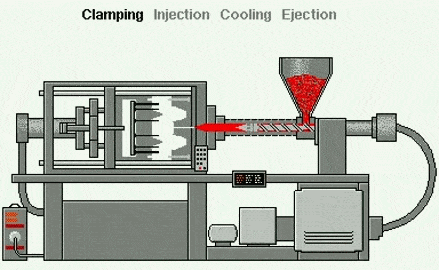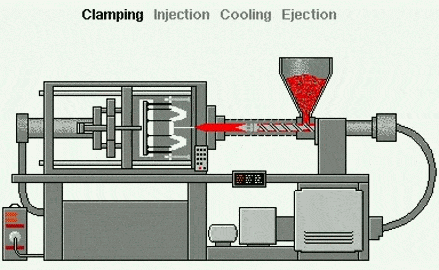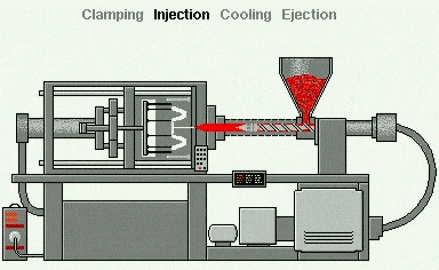
射出成形は、金型を成形装置として使用する切削加工(CNC加工など)や積層造形(3Dプリンティングなど)とは異なり、成形プロセスです。この方法は、熱可塑性樹脂などの材料に適しており、材料を溶融状態に加熱した後、金属製の金型に射出し、金型内で冷却して成形します。このプロセスは、以下の2つの段階に分けられます。
1. プラスチック粒子の供給:
小さなプラスチック粒子(プラスチックペレット)がホッパーに投入される。これらの粒子は通常、熱可塑性樹脂、つまり加熱すると軟化するプラスチックである。
2. プラスチックの溶解:
プラスチックペレットは、回転するスクリューを備えた加熱されたバレルを通過する。
3. 射出成形:
ネジが回転すると、プラスチックペレットが前方に押し出され、ヒーターによって溶けて濃い液体になる。
4. 射出成形:
溶融プラスチックが一定の量に達すると、スクリューによって高圧で金属製の金型キャビティに注入されます。金型は、目的とする最終製品(例えば、ボトルキャップ、携帯電話ケース、自動車のダッシュボードなど)と全く同じ形状になります。
5.冷却:
金型内部では、プラスチックが冷却されて固まります。金型内部の冷却チャネルは、冷却プロセスを促進するのに役立ちます。
6. 金型開口部:
プラスチックが固まった後、型は二つに開きます。
7. 排出:
エジェクターピンが完成品を金型から押し出す。
8. 以下を繰り返します。
金型が閉じ、このプロセス全体が(通常は数秒ごとに)繰り返されるため、射出成形は大量生産に理想的な方法である。
一般的な射出成形プロセスタイプ
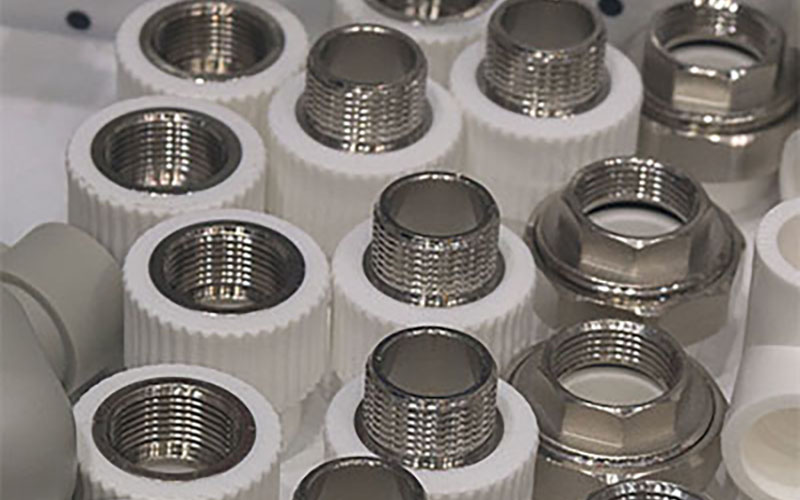
インサート成形
インサート成形は、予備成形されたコンポーネントの周りに熱可塑性材料を成形して、複数の材料を組み込んだ完成部品を作成するプロセスです。
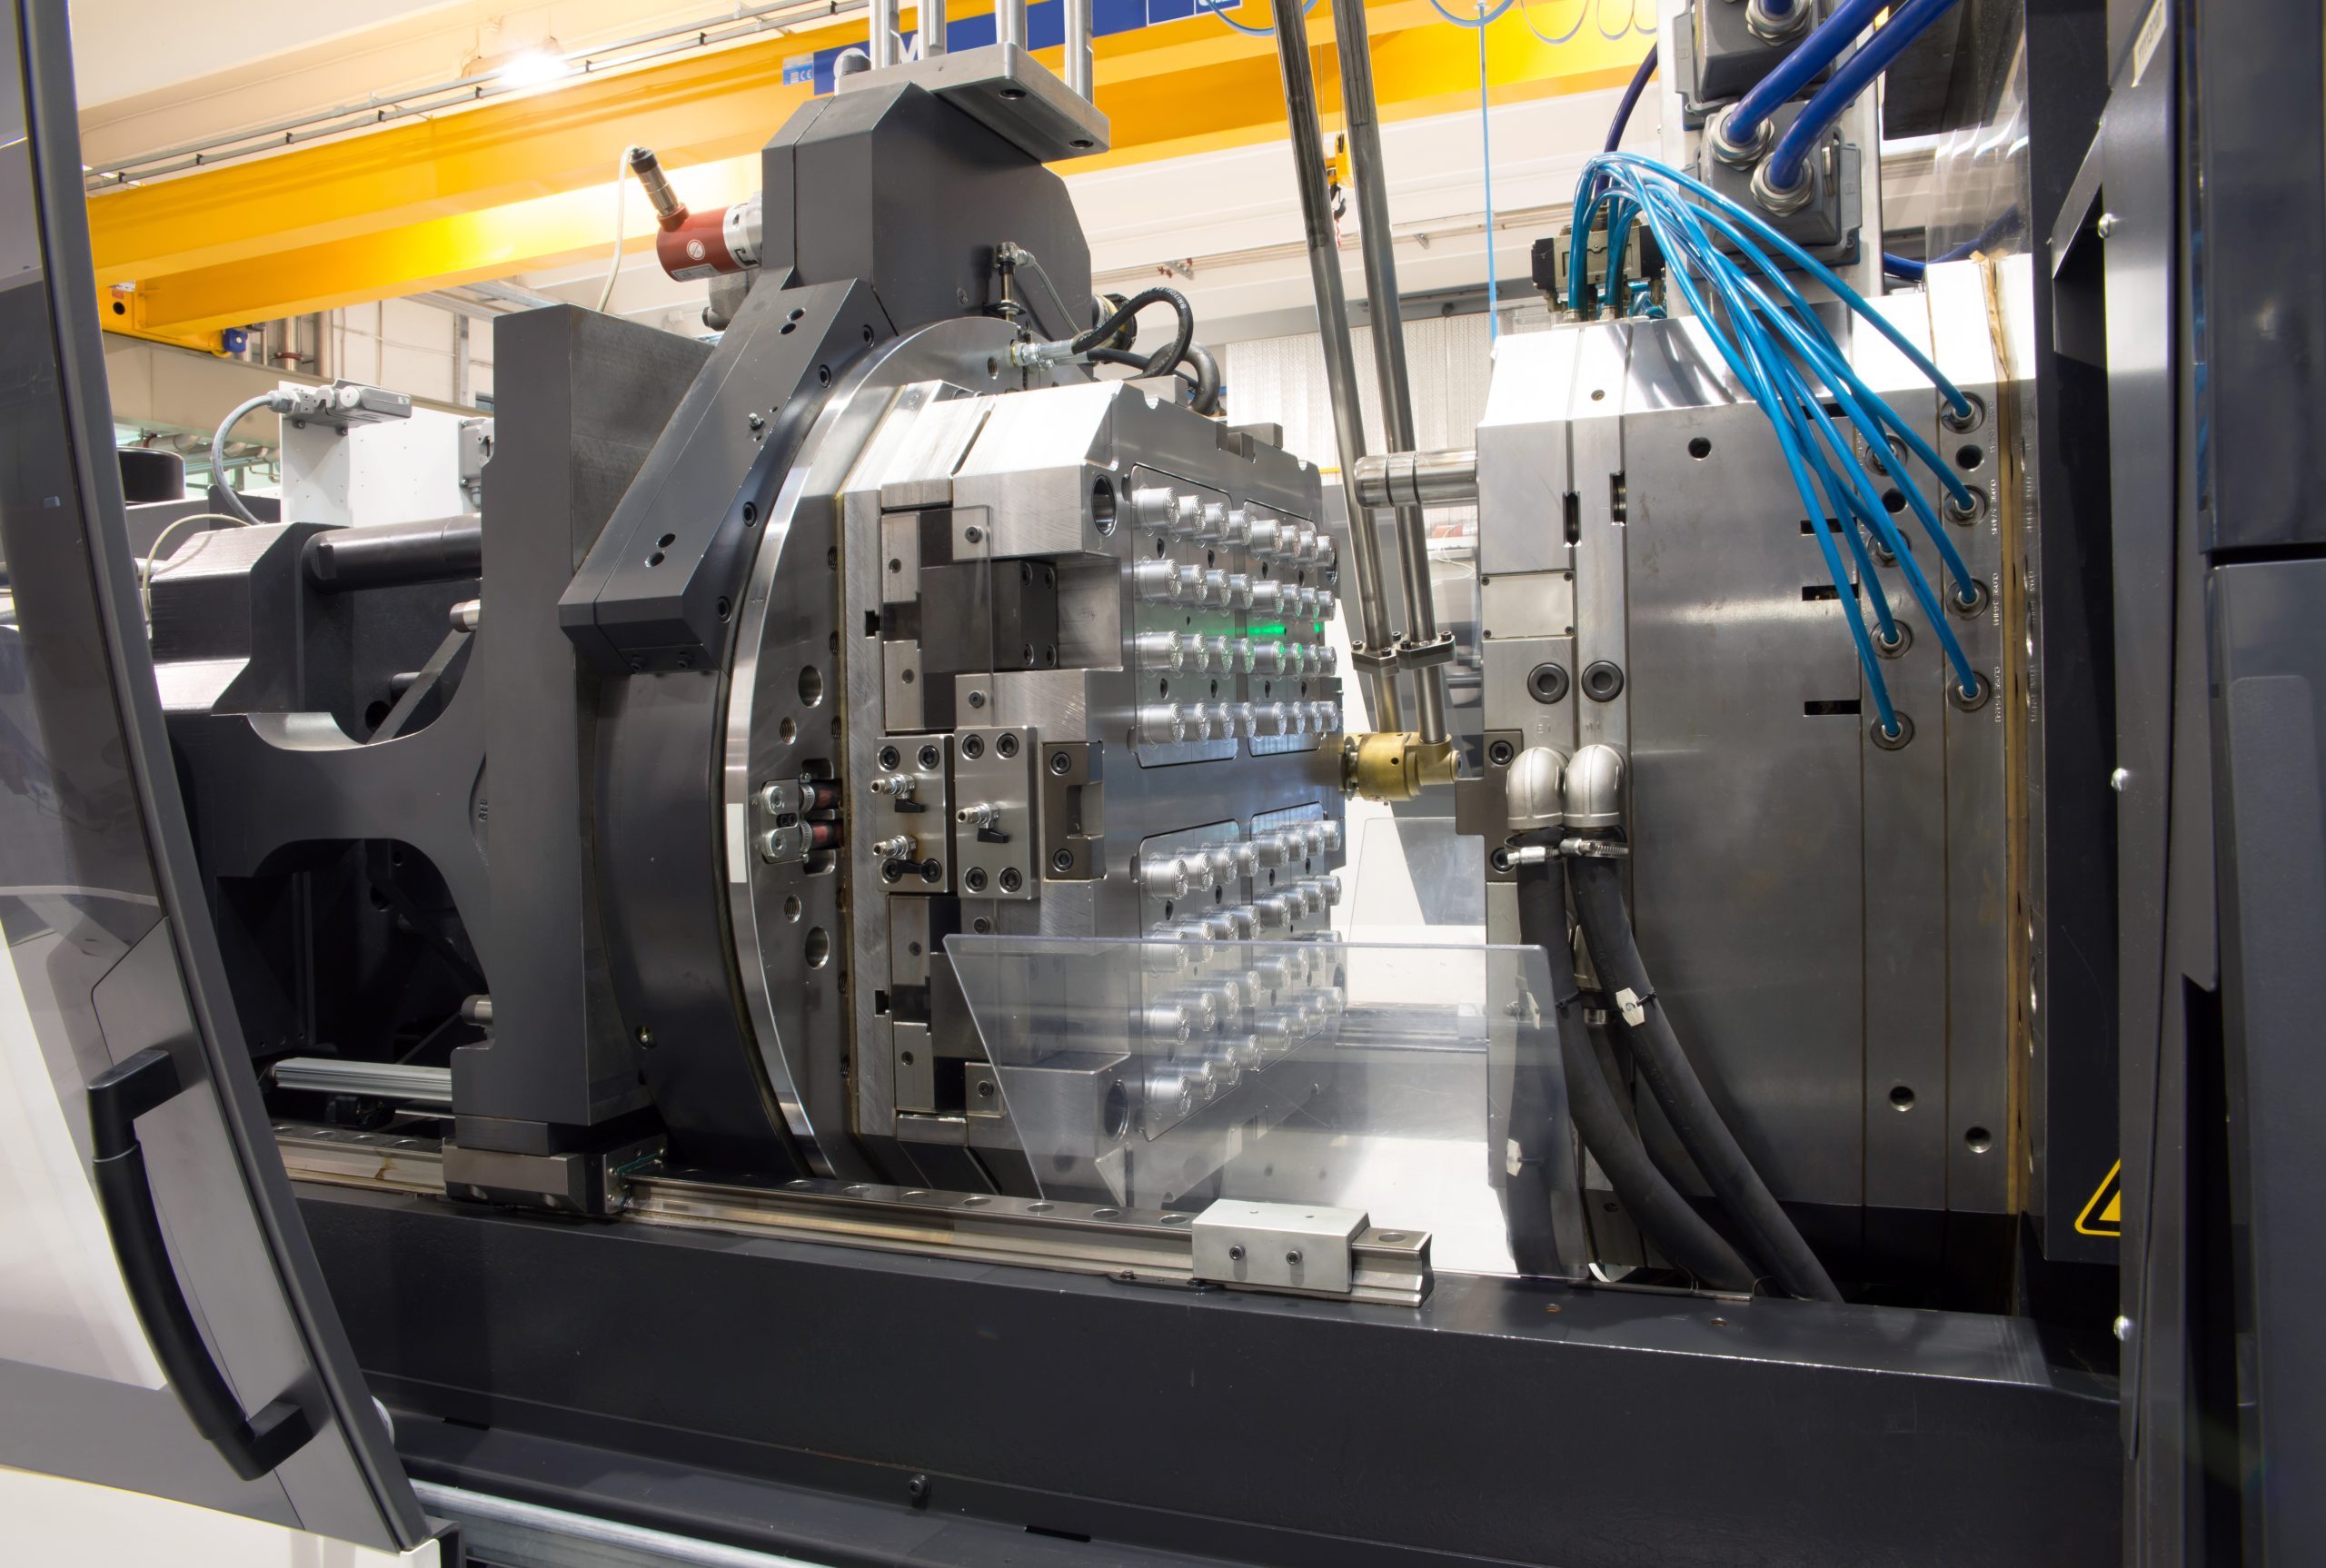
当社のプラスチック射出成形プロセスは、精密な機械を使用して溶融樹脂を金型に射出し、最終的な生産グレードの熱可塑性部品になります。
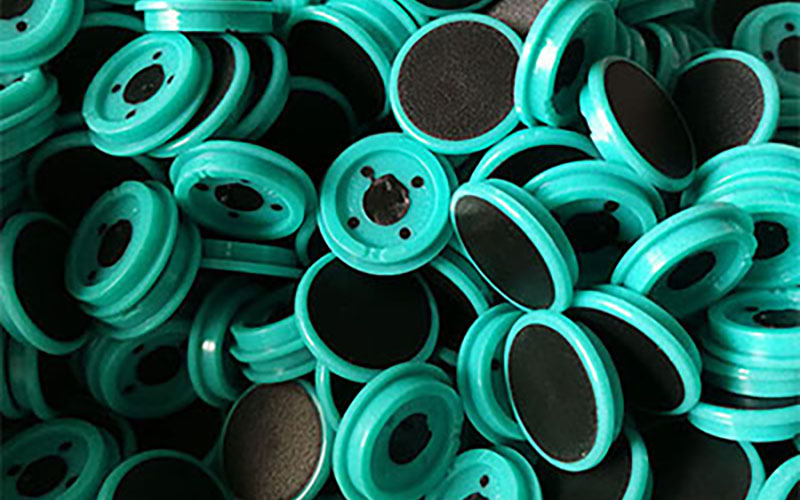
化学結合によってプラスチック、金属、ゴムを互いに覆うオーバーモールドは、組み立て時間を短縮し、部品の強度と柔軟性を高めます。
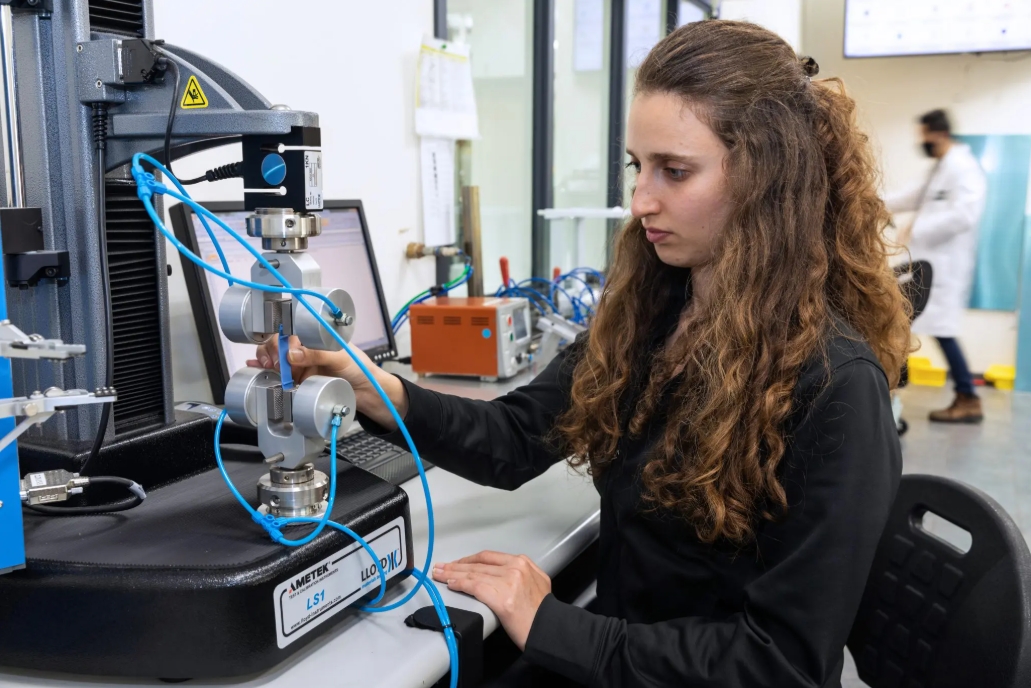
液状シリコーンゴム(LSR)は、柔軟性、耐久性、複雑形状、精密性を備えたシリコーンゴム部品を大量生産するための熱硬化プロセスです。このプロセスでは、まず2種類の化合物(一般的には、ベースとなるシリコーンと白金触媒)を混合します。

金属射出成形(MIM)プロセスは、プラスチック射出成形の設計の柔軟性と、鍛造金属の強度と完全性を組み合わせることで、非常に複雑な部品形状に対して費用対効果の高いソリューションを提供します。
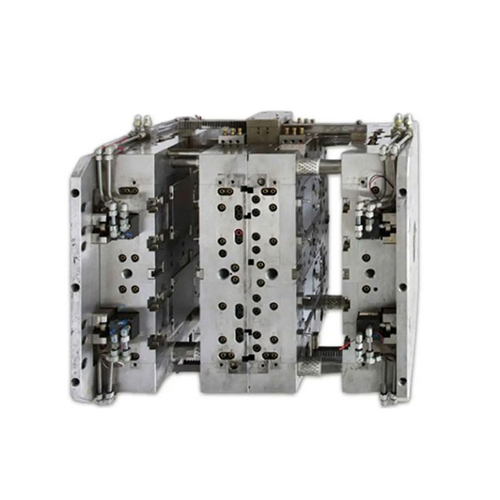
私たちの経験と高度な機械により、お客様の公差とコストに合わせて調整された一連のプラスチック射出成形金型の設計と製造に優れています。
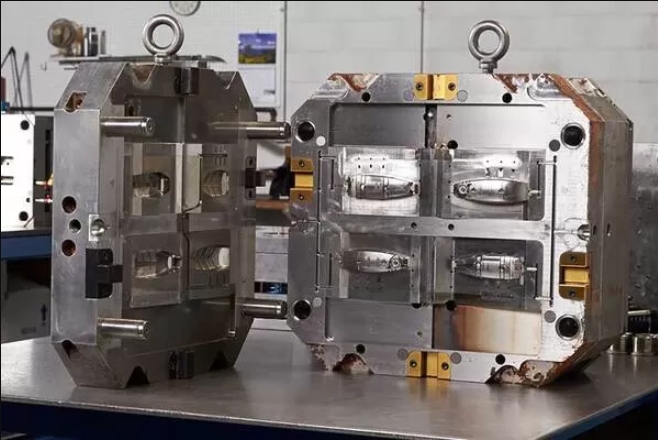
複数の種類のプラスチックを異なる工程で同一の金型に射出成形することで、色、質感、物性が異なる部品を1回の成形サイクルで製造できます。その多様な種類と高い機能性から、自動車のダッシュボードやボタンハウジングなどに幅広く使用されています。
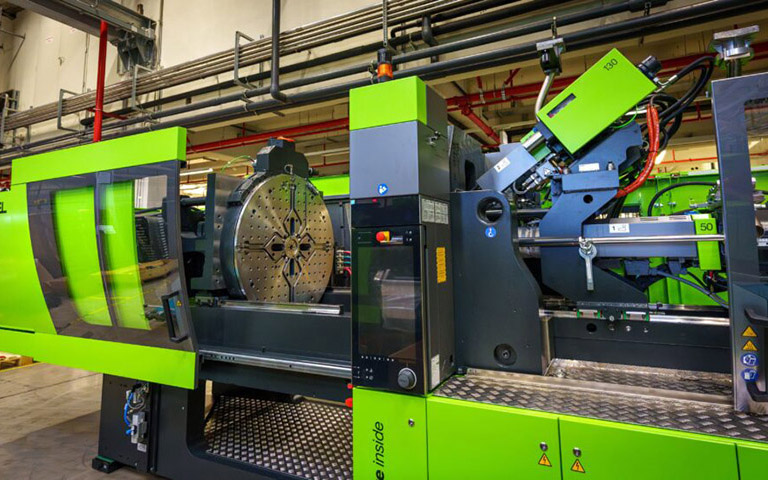
2種類の異なる色のプラスチックが1回の成形サイクルで金型に射出されます。2色は異なる段階で射出されるか、2つの別々の射出ユニットを使用して2色または2種類の材料で部品が製造されます。その美観と機能性の向上から、消費財、自動車のボタン、携帯電話ケースなどに広く使用されています。
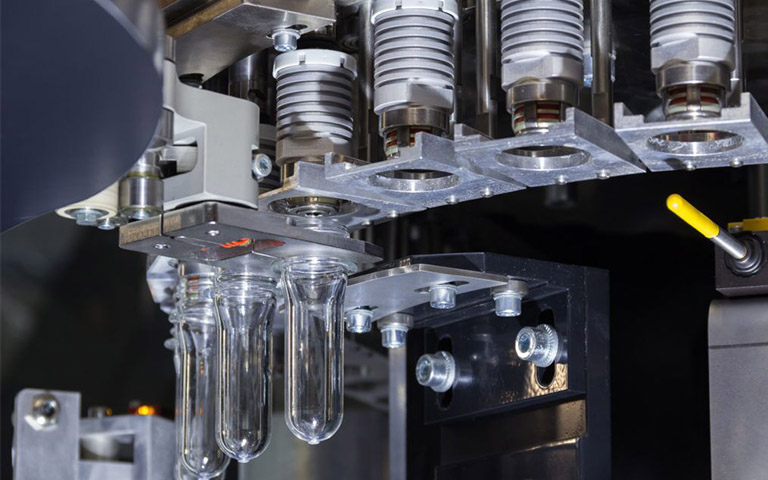
成形時に溶融プラスチックに窒素などの不活性ガスを注入することで、内部に空洞が形成されます。これにより材料の使用量を削減し、強度を高めることなく部品を軽量化できます。省エネルギー性、軽量化、表面仕上げの良さから、自動車のドアパネルやモバイル機器の筐体などに広く用いられています。
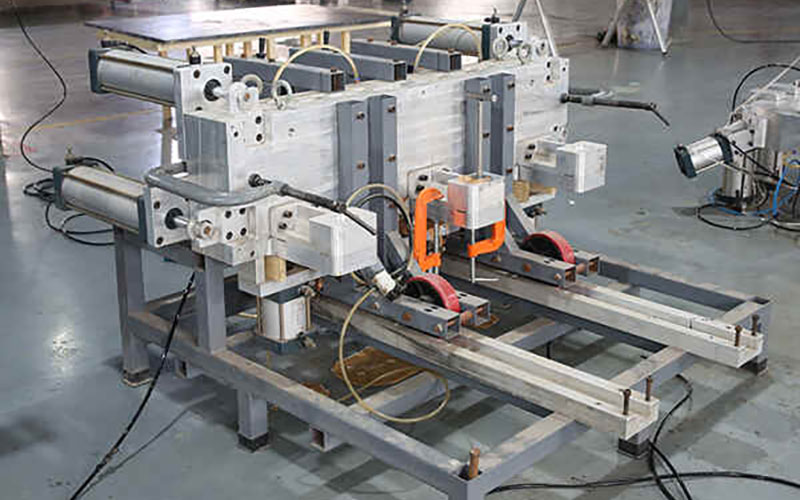
反応性弾性材料または熱硬化性材料を混合し、金型に注入すると、そこで化学反応が起こり硬化する。柔軟性と硬さを兼ね備えた部品を製造できる特性から、自動車のバンパーや工業製品の筐体などに広く用いられている。
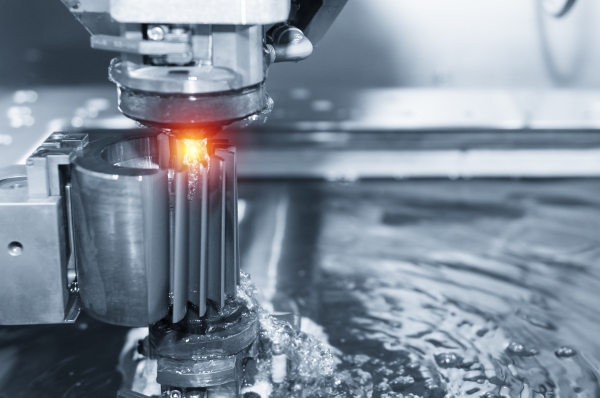
この製法では、溶融と再成形を何度も繰り返すことができる熱可塑性材料を使用し、材料を溶融するまで加熱した後、金型に注入して固化させる。リサイクル可能で冷却速度が速いため、プラスチック製の日用品や医療機器の部品などに幅広く用いられている。
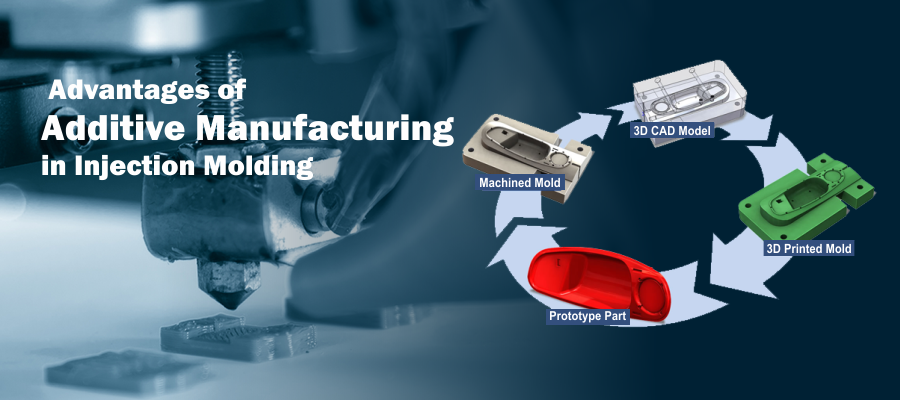
射出成形の利点
射出成形は、プラスチック部品の大量生産に最適な方法です。世界中の多くの製造会社が精密部品の製造に射出成形を採用しているのには、それなりの理由があります。NOBLEのエンジニアは、射出成形技術を使用する6つの利点を以下のようにまとめています。
高効率
射出成形は非常に効率的なプロセスであり、金型が完成すれば、大量注文にも迅速に対応できる。
お手頃な価格
高い引張強さ
射出成形部品は、液状樹脂に充填剤を添加することで強化され、引張強度を向上させることができる。
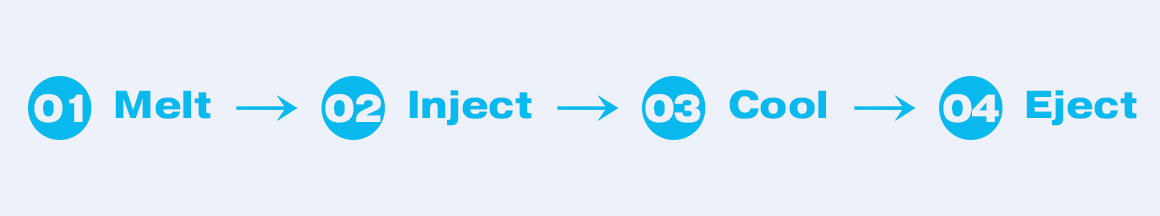
射出成形を用いた部品製造プロセス

1. 金型設計・製造
金型と射出成形機は非常に密接な関係にあります。射出成形機は生産の基盤であり、金型は製品に形状を与える媒体です。金型の設計と製造は、全工程の要となります。金型の品質は、最終製品の品質、生産効率、コストを直接左右します。
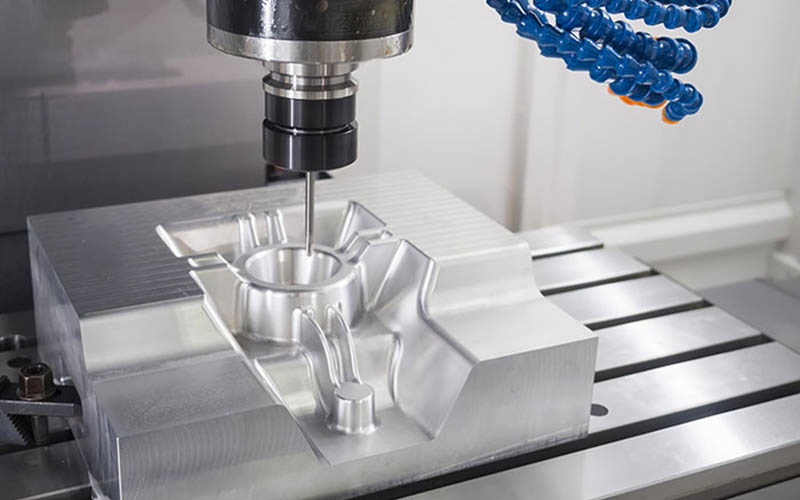
1.1 製品分析と設計:
すべては最終製品の要件から始まります。エンジニアは、製品の機能、外観、構造、および組み立て関係を総合的に検討する必要があります。この段階では、ソフトウェアモデリングが不可欠であり、これは重要なステップです。射出成形のシミュレーション解析も必要であり、射出成形プロセス中の充填、保持圧力、冷却プロセス、および様々な欠陥の可能性を予測し、製品構造と金型設計を最適化するために不可欠です。
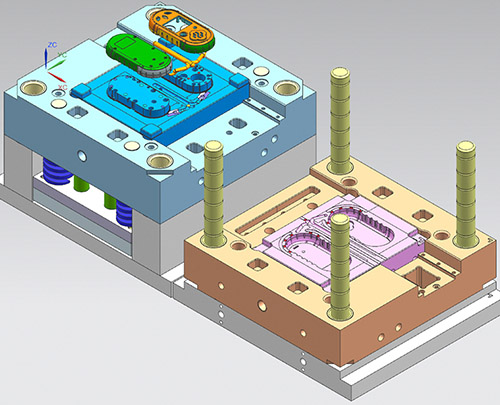
1.2 金型構造設計:
金型自体は複雑かつ精密な設計です。設計者は、製品の内面と外面を形成するための金型キャビティと金型コアを計画する必要があります。ゲートシステムには、メインランナーと射出ポートが含まれます。冷却システム:金型内部に水路を設計することで、金型温度を迅速に下げ、成形サイクルを短縮します。
射出システム:製品が冷却・固化した後、金型からスムーズに取り出すために、ピンや押し板などが必要となる。
排気システム:溶融充填工程中にキャビティから空気を除去する。横方向コア引き抜き構造:これは主に反転構造や穴のある製品向けで、離型を補助するための追加設計が必要となる。金型を開く前に横方向の動きを行い、離型を実現する。
金型材料の選定と加工:一般的に使用される材料には、P20、H13などがあります。これらの材料は、製品の価格、金型の寿命、製品構造に基づいて選択できます。
2. 原料の準備と前処理
2.1 プラスチックの種類の選択:
製品の要件に基づいて適切なプラスチックを選択してください。プラスチックの種類によって特性が異なり、例えばABSは比較的丈夫で、PPは軽量、PCは透明度が高く耐衝撃性に優れ、PAは耐摩耗性に優れています。
2.2 原材料の前処理:
プラスチック原料を乾燥機で数時間乾燥させ、微量の水分を除去する工程が含まれます。水分が除去されないと、金型の高温によって製品に気泡が発生します。製品にその他の色指定がある場合は、色合わせも必要となります。色合わせは通常、カラーマスターバッチまたはカラーパウダーを添加して目的の色を得ることで行われます。
3.射出成形プロセス
これは最も重要な工程です。製品は、射出成形工程が完了した後でなければ製造できません。
1. 金型を締め付けてロックするとは、その名の通り、金型を閉じることを意味します。
2.射出成形とは、バレル内のスクリューがシステムの駆動によって回転し、プラスチック粒子を搬送、圧縮、可塑化する工程である。可塑化が完了すると、スクリューは回転を停止し、可塑化された溶融材料を高速で閉じた金型キャビティ内に射出する。
3.圧力保持:金型キャビティが充填されると、射出速度が低下し、圧力保持段階に入ります。スクリューは製品が成形されるまで一定の圧力を維持し続けます。
4.冷却:射出成形と加圧保持の後、製品は金型内で冷却・固化を開始します。金型内での冷却には長い時間を要するため、生産サイクル全体の少なくとも半分を占めます。
5.成形開始と排出:製品が冷却・固化した後、金型が開き、排出システムが作動して、金型コアから製品を押し出します。
4. 後処理と改良
製品を金型から取り出した際、通常はいくつかの付属品が取り付けられており、それらはさらに機械加工が必要となる。
4.1. ウォーターゲートの取り外し:
製品が成形され、注型システムが固化した後、余分なウォーターゲートを製品から分離する必要があります。小型製品の場合は、排出工程中にトリミングが完了している可能性がありますが、複雑な製品の場合は、ウォーターゲートの手動トリミングが必要です。
4.2 後処理:
製品の要件によっては、追加の加工が必要になる場合があります。
4.3 バリ取り:
製品が成形された後、表面、特にパーティングラインやピン位置にバリや粗いエッジが生じる場合があり、これらを除去する必要がある。
4.4 スクリーン印刷/スプレー塗装:
製品の使用要件によっては、スクリーン印刷会社のロゴや表面塗装が必要となる場合があります。
4.5 超音波溶接:
複数の射出成形品を超音波溶着によって接合し、完全な一体部品を形成する。
4.6 組み立て:
他の部品と組み立てられます。
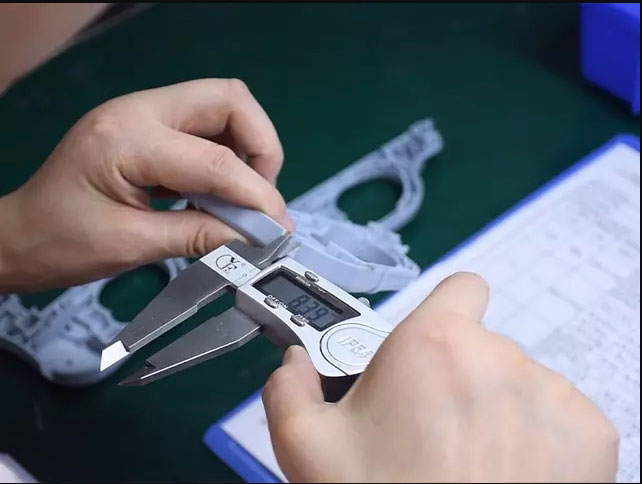
5. 品質検査と管理は、射出成形生産の重要な部分です。
1. 初回品検査:
量産を開始する前に、寸法、外観、機能などを含む最初の製品の包括的な検査を実施する必要があります。量産開始前に、すべてのパラメータ設定が正しく、製品が品質基準を満たしていることを確認しなければなりません。
2. インライン検査およびサンプリング検査:
量産時には、定期的な検査も必要です。製品が基準を満たしていることを確認するために、外観上の欠陥(材料の欠落、収縮など)や主要寸法に重点を置く必要があります。
3. 精密測定:
検査工程では、寸法や幾何公差を厳密に検査するために、ノギス、マイクロメーター、三次元測定機などの精密機器を使用する必要があります。
4. パフォーマンステスト:
引張強度、衝撃強度、その他の性能要件は、規定に従って試験する必要がある。
射出成形における欠陥とは、成形工程のパラメータ、金型設計、材料特性などの要因により、プラスチック製品の製造工程で発生する問題のことです。これらの欠陥に対しては、それぞれ適切な対策が講じられています。
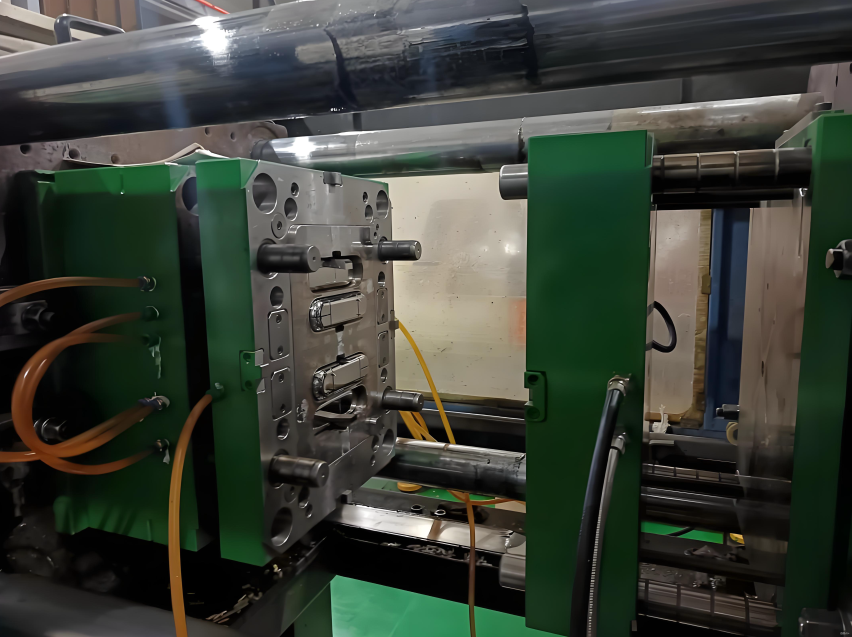
部品射出成形における一般的な欠陥とその解決策
射出成形における欠陥とは、成形工程のパラメータ、金型設計、材料特性などの要因により、プラスチック製品の製造工程で発生する問題のことです。これらの欠陥に対しては、それぞれ適切な対策が講じられています。
1. 射出成形部品の外観に関する欠陥
1.1 材料不足:
2.1 フライングエッジ:
主な症状は、プラスチック部品の縁に過剰なバリが発生することであり、これは主に金型のパーティング面、スライダーの嵌合面、またはエジェクタピンの隙間で発生します。バリの原因としては、射出圧力の過大、型締め力の不足による溶融樹脂による金型キャビティの隙間の拡大、材料温度の上昇による溶融樹脂の粘度低下による金型隙間への浸透、金型パーティング面の異物、摩耗による嵌合隙間の過大、ゲート位置の不適切による溶融樹脂の金型への衝突と応力発生などが挙げられます。
3.1 シルバーライン:
症状としては、射出成形部品の表面に銀白色のフィラメント状の縞が現れ、ABS、PC、PMMAなどのプラスチックでよく発生します。銀色の縞の原因:原材料に水分や揮発性物質が含まれている。射出成形工程中にこれらの物質が気体となって揮発し、排出されずにプラスチック部品の表面に残る。材料の温度が高すぎると、原材料が分解してガスが発生する。金型キャビティの表面粗さが不十分で、溶融樹脂の流れが不均一になる。
4.1 うつ病:
主な症状は、プラスチック部品の表面に凹みが生じることで、これは肉厚寸法が不均一な場合や、リブや射出ポート付近でよく見られる。
凹みの原因は、プラスチック部品の肉厚の不均一性です。肉厚の均一性に大きな差があり、肉厚部分の冷却速度が遅いことが原因です。射出成形時に、溶融材料の肉厚が十分になく、完全に収縮しない、保持圧力が不十分、圧力が不足、金型温度が高すぎる、プラスチック部品の冷却速度が遅いなどの要因により、収縮率が高くなります。
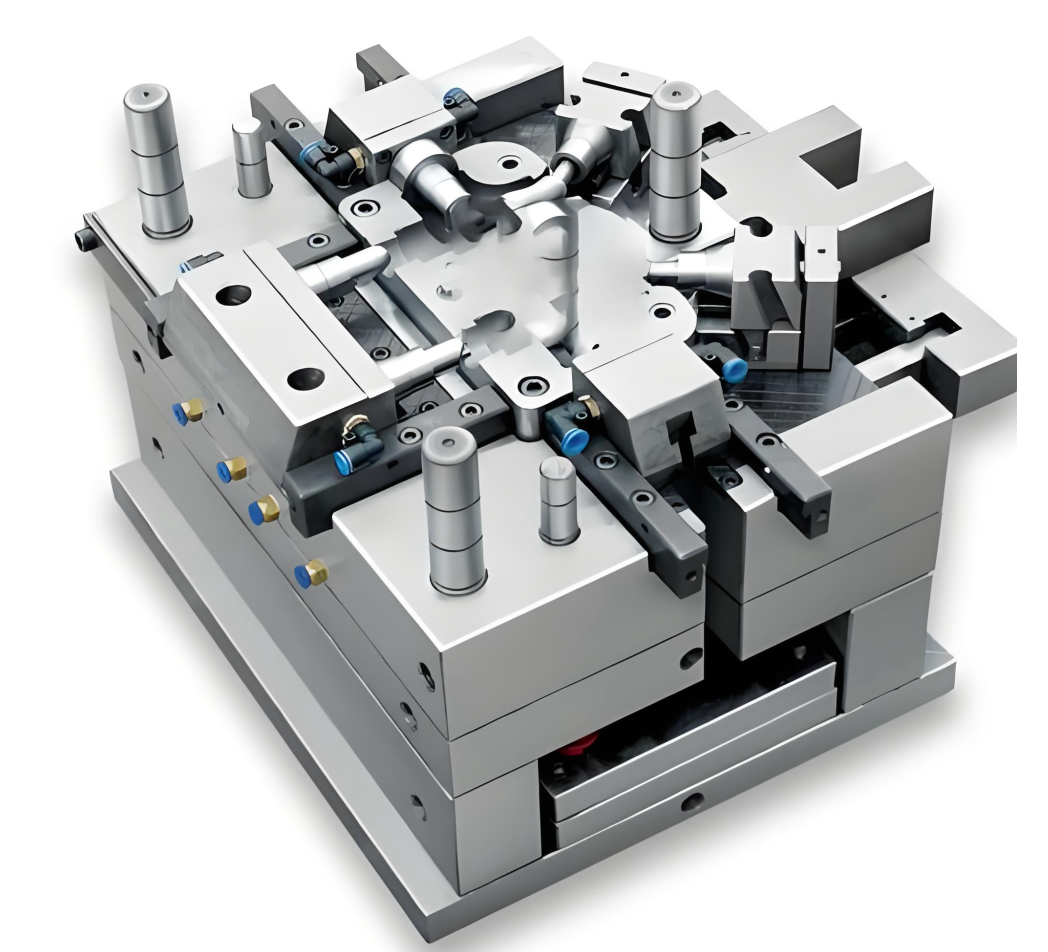
2. 射出成形部品の寸法および精度に関する欠陥
2.1 寸法の過剰/不足
主な症状は以下のとおりです。プラスチック部品の実際の寸法が、図面で指定された許容範囲を超え、要求された寸法よりも大きいか小さいかのいずれかになります。寸法偏差の原因は以下のとおりです。金型キャビティ寸法の偏差がプラスチック部品の寸法偏差を引き起こします。不安定な射出成形プロセスパラメータが収縮率の変動を引き起こします。異なる生産ロットによる不安定な原材料が材料特性の差異を引き起こします。そして、不均一な冷却が不均一な収縮を引き起こします。
2.2 変換
主な問題点は、プラスチック部品が冷却後に曲がってしまい、図面通りの形状を維持できないことです。原因は以下のとおりです。プラスチック部品の各部位の冷却速度が均一でないため、収縮率や応力発生に差が生じます。射出ポートの位置設定が不適切であるため、溶融材料の充填時および金型からの取り出し時に応力が集中し、取り出し時に変形が生じます。
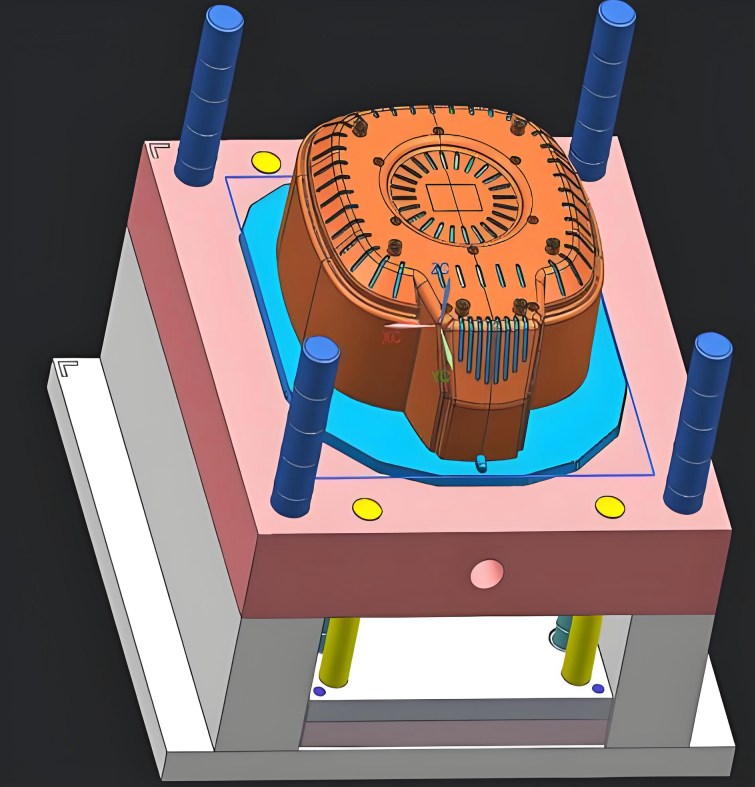
3.射出成形部品の構造的および性能上の欠陥
3.1 溶接ライン
主な症状は、溶融樹脂が金型キャビティ内を流れて線状になり、プラスチック部品の外観に影響を与え、射出ポートに分布することが多いことです。主な症状は、溶融樹脂が金型キャビティ内を流れて線状になり、プラスチック部品の外観に影響を与え、射出ポートに分布することが多いことです。
3.2バブル
主な症状は、プラスチック部品内部に気泡が発生することであり、これは肉厚部や射出ポート付近でよく見られます。原因は、原料中の水分が気化してガスとなり、プラスチック部品内部に閉じ込められることです。キャビティの排気がスムーズでないため、射出時に溶融した材料が空気を包み込み、気泡を形成します。
4. 脆性破壊:
解決策:
原材料を厳密に乾燥させて水分を除去します。射出速度を下げ、金型温度を上げ、保持時間を長くすることで、ガスをより効果的に排出できます。主な症状は、成形品の靭性が低く、割れやすいことです。これは、PC、PMMA、PSなどの脆性プラスチックでよく見られます。
原因:
原材料の分解や不純物の混入は分子鎖の切断を引き起こし、射出成形時の過度の内部応力(急速冷却や過度の圧力など)、金型キャビティ表面の粗さは成形品の表面に微細な亀裂を生じさせ、原材料中の強化剤の含有量が不十分または効果が低いことが原因となる。
これらは、当社射出成形サービスで提供している一般的な成形プラスチックです。一般的なグレード、ブランド、利点、欠点といった材料の基本を理解した上で、用途要件に合った適切な射出成形材料をお選びください。
工具材料:
射出成形工程を開始する前に、少量生産でも大量生産でも、高精度なCNC加工金型が必要です。最も一般的に使用される材料は以下のとおりです。
| 工具鋼: | P20、H13、S7、NAK80、S136、S136H、718、718H、738 |
| ステンレス鋼: | 420、NAK80、S136、316L、316、301、303、304 |
| アルミニウム: | 6061、5052、7075 |
プラスチック材料:
プラスチック射出成形サービスでは、耐衝撃性、剛性、耐熱性、耐薬品性など、さまざまな特性を持つ幅広い材料を取り扱っています。
| ABS | ナイロン(PA) | PC | PVC |
| PU | PMMA | PP | asfasdf |
| PE | HDPE | PS | POM |
添加物と繊維:
標準的なプラスチック材料では、カスタム射出成形部品の要件を満たせない場合があります。そのような場合、添加剤や繊維を添加することで、外観や機能性を向上させ、射出成形部品に新たな特性を持たせることができます。
| UV | 吸収体 | 着色剤 |
| 炎 | 難燃剤 | ガラス繊維 |
| 可塑剤 |
射出成形用表面仕上げ
射出成形には、射出成形金型、プラスチック射出成形などが含まれます。金型の表面処理は通常、製造工程中に行われます。射出成形が完了した後、お客様のご要望に応じて完成品に特定の表面処理を施します。
光沢のある
グレード仕上げはダイヤモンド研磨プロセスを用いて行われ、射出成形部品に光沢のある表面をもたらします。
半光沢
Bグレード仕上げでは、目の粗いサンドペーパーを使用して、Aグレードの部品よりもやや粗い表面仕上げの部品を製造します。Bグレード仕上げを施したカスタム成形プラスチック部品は、つや消しの表面質感になります。
Cグレード仕上げは、粗い研磨石を用いて表面を粗く、凹凸のある状態に仕上げる。Cグレード仕上げを施した射出成形プラスチック部品は、つや消しの表面質感を持つ。
質感
Dグレードの仕上げは、グリットと乾燥したガラスビーズまたは酸化物を使用して、非常に粗いテクスチャー仕上げを作成します. 使用される素材の種類に応じて、製品はサテン仕上げまたはくすんだ仕上げになります。
射出成形の用途
射出成形は材料の構造を変えることなく、高い精度と優れた製造速度を実現できるため、射出成形に使用される機械、制御システム、ツールの範囲がますます拡大しています。NOBLEは、あらゆる分野に精密加工サービスを提供することに尽力しています。当社の射出成形精密部品は、あらゆる分野で使用されています。
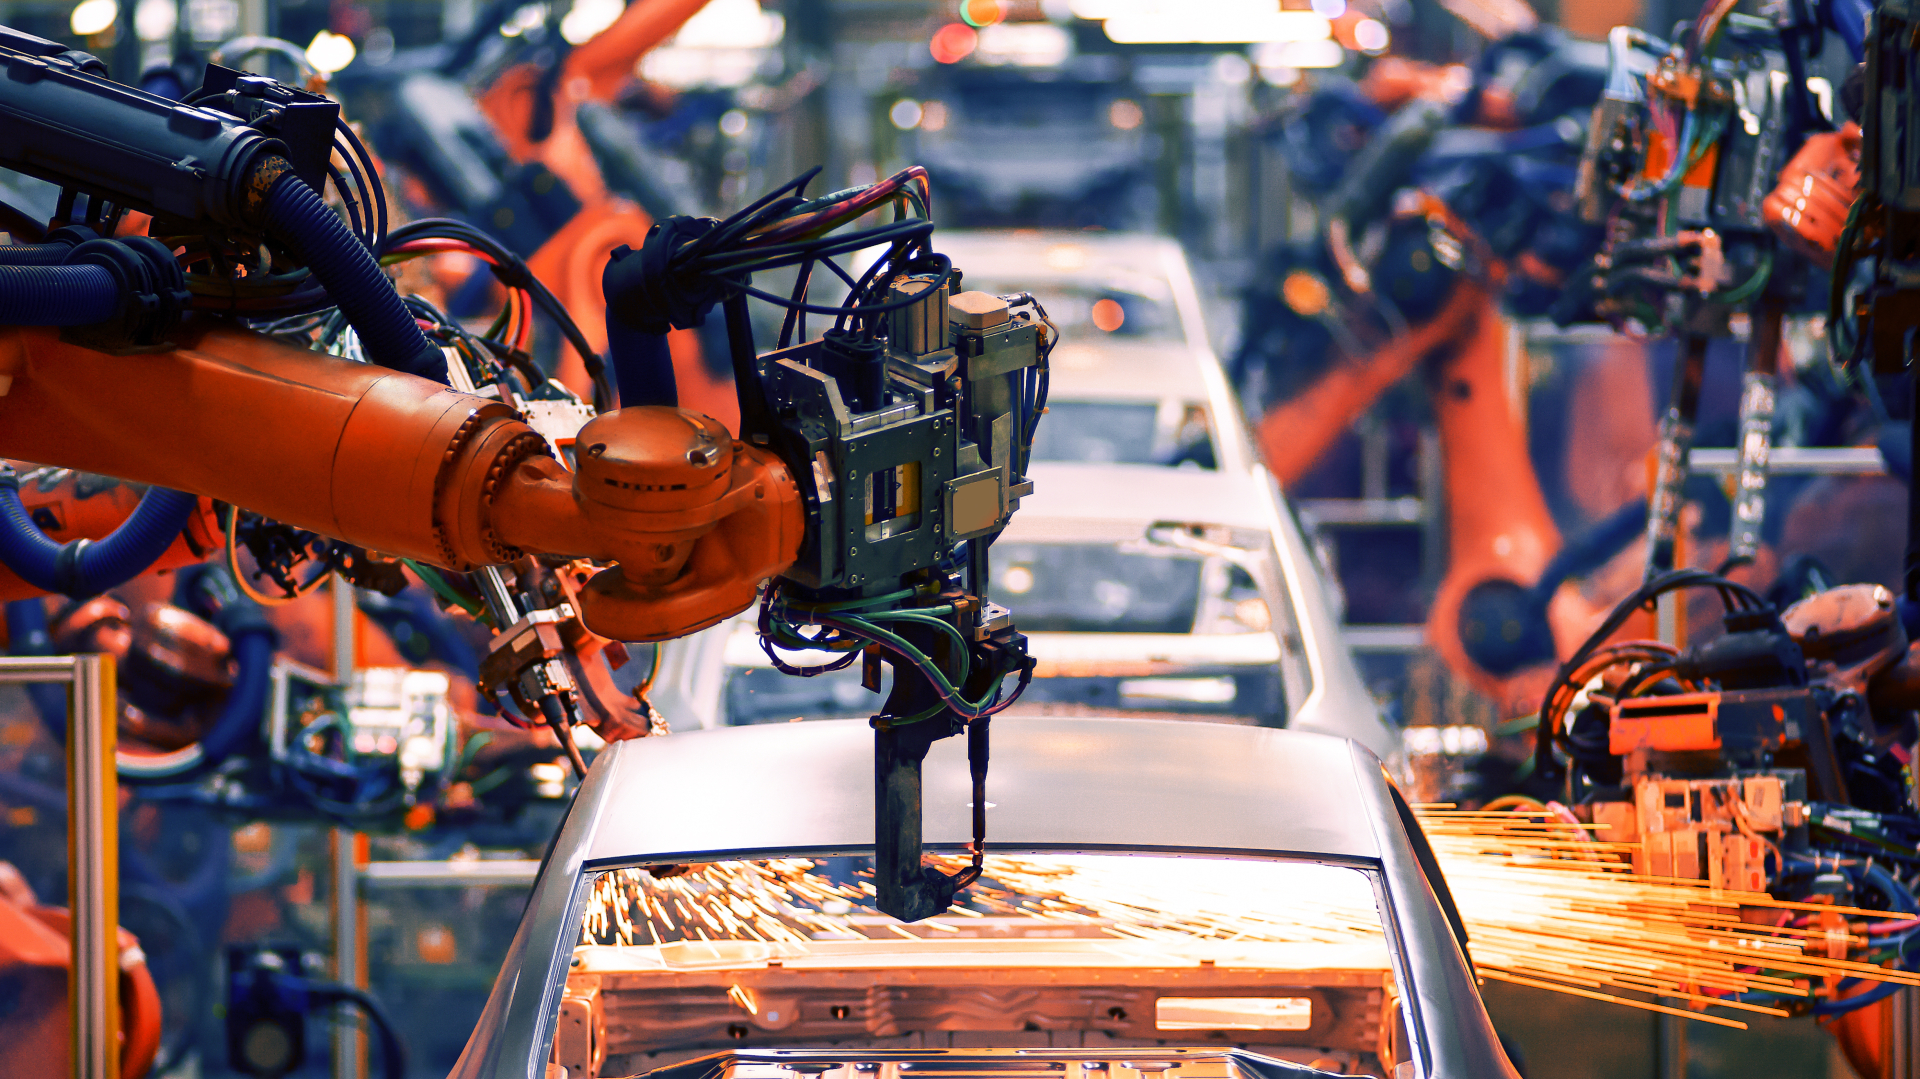
オートメーション機器
NOBLEのラピッドプロトタイピングサービスを利用すれば、自動化された機能プロトタイプを迅速かつ容易に作成し、設計のテストと最適化、適切なプロセスの選択、コスト削減、プロジェクトサイクルの短縮を実現できます。オンデマンドサービスにより、高精度な自動部品の製造が可能です。
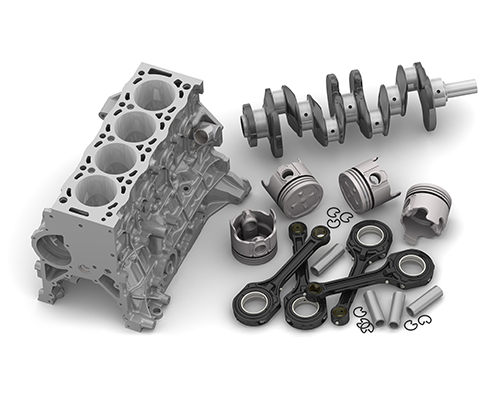
自動車
当社の少量生産サービスは、オンデマンドの自動車部品製造に最適なソリューションです。
医療機器
医療用品メーカー、テクノロジー系スタートアップ企業、研究機関は、当社が提供するプロトタイピングソリューションから大きな恩恵を受けています。
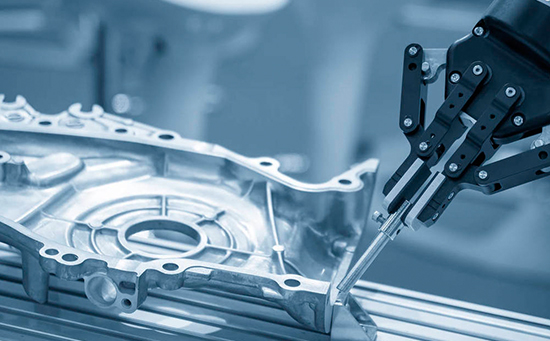
ロボット工学
当社が提供する産業グレードのロボット試作および部品製造サービスは、ロボット市場の継続的な進化を支援します。
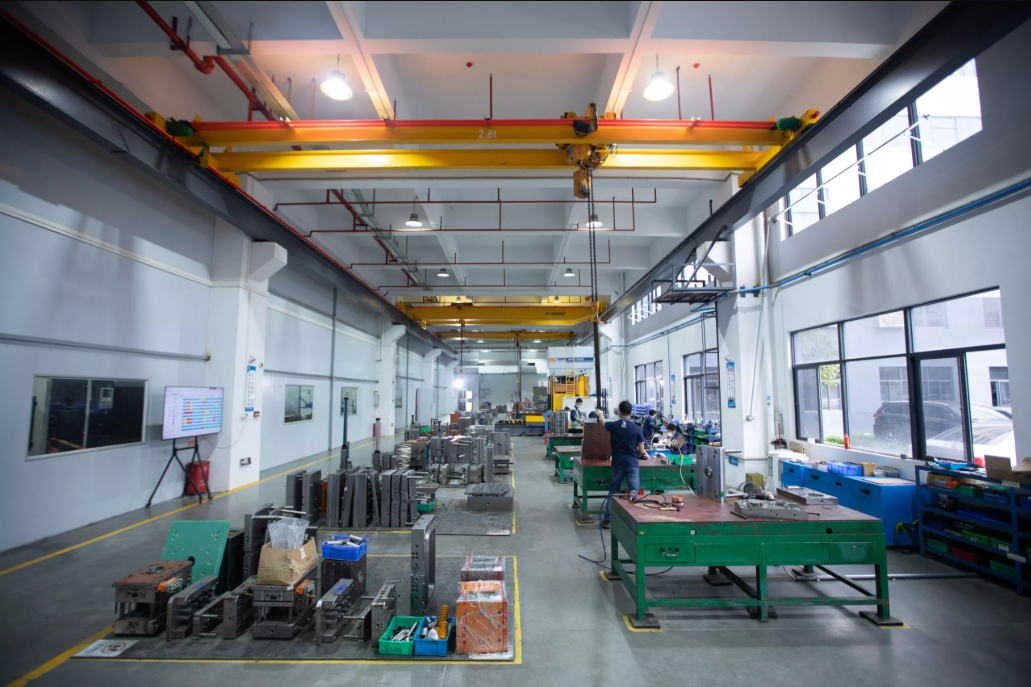
カスタム射出成形サービスにNOBLEを選ぶ理由とは?
射出成形は、プラスチック部品の大量生産に最適な選択肢です。毎年、世界中の多くのハイテク企業が、射出成形部品の加工にNOBLEを選んでいます。なぜこれほど多くのお客様が当社を選ぶのでしょうか?NOBLEは、独立した研究開発、生産、販売能力を持つ中英合弁企業です。当社は射出成形プロセスにおいて豊富な経験を有しており、設計、製造、組み立て、検査・試験、梱包など、お客様の新規プロジェクトに必要なあらゆるサービスを提供できます。
素材の多様性
NOBLEは、汎用樹脂やエンジニアリング樹脂など、200種類以上の材料を提供しており、性能とコストの最適なバランスを見つけるお手伝いをするとともに、製造コスト全体の削減に役立つ代替材料の選択肢もご提案します。
高効率
認証を受けた国内工場と強固なサプライチェーンシステムにより、製品開発サイクルを短縮し、射出成形部品の生産を可能な限り迅速に完了させることができます。
包括的な機能
当社は、設計・試作から金型製作、生産まで、射出成形に関する幅広いサービスを提供しています。当社の包括的な能力により、お客様のニーズに合わせた完全なソリューションを提供できます。
一貫性と高品質
認証を受けた工場を使用し、製造工程中の検査と製造後の寸法検証を実施することで、複雑な形状であっても、カスタム成形部品の品質が一貫しており、高精度であることが保証されます。
競争価格
試作品設計から量産まで、高精度なカスタム射出成形サービスを競争力のある価格でご提供いたします。お客様一人ひとりのニーズに合わせた射出成形ソリューションにより、高品質な射出成形部品をお届けします。当社の優秀なチームは、お客様のご予算を超える付加価値の高い射出成形ソリューションをご提供いたします。
品質管理
当社では、製造するすべての射出成形部品が最高品質であることを保証するために、厳格な品質保証プロセスを設けています。当社のチームは、成形された部品一つひとつを検査し、当社の厳しい品質基準を満たしていることを確認しています。