
はじめに 射出成形
射出成形は、特に大量生産が必要な場合に、プラスチック射出成形部品を製造するための定番の方法です。溶融したプラスチックを金型に押し込むことから始まり、冷却後には部品が完成します。このプロセスは、スマートフォンから自動車の射出成形部品まで、あらゆる製品に用いられています。高速で安定した成形が可能で、材料の無駄も少ないのが特徴です。
確かに射出成形は高速かつ高精度な成形方法です。しかし、必ずしも容易ではありません。温度、圧力、その他の細部に細心の注意を払う必要があります。わずかなミスでも、不良品の発生や成形プロセスの遅延など、重大な問題を引き起こす可能性があります。
この記事では、射出成形において人々がよく犯す12の重要なミスについて解説します。これらのミスは、品質の低下、機械の速度低下、そして作業工程の混乱につながります。射出成形を始めたばかりの方でも、長年の経験をお持ちの方でも、これらのミスを避けることで、より効率的な作業を行い、より丈夫な射出成形部品を製造することができるでしょう。
射出成形における12のタブー
1. 不適切な温度制御
射出成形機や金型の温度が高すぎたり低すぎたりすると、成形品に不具合が生じる可能性があります。反り、充填不良、収縮、表面の筋(スプレーと呼ばれる現象)などの問題が発生する場合があります。温度管理が適切に行われないと、寸法にも影響が出て、部品が正しく嵌合しなかったり、正常に機能しなくなったりすることもあります。
インパクト:
- 寸法の不正確さ: 射出成形時にプラスチックが均一に冷却されないと、部品のサイズが正しくない可能性があります。そうなると、組み立て全体が台無しになってしまう恐れがあります。
- 表面欠陥: 例えば、焼き付き跡(表面の黒ずんだ部分)は、材料が金型内で過熱した際に発生し、スプレー(マットな質感や筋状の外観)は、射出成形時に水分や空気が閉じ込められたことが原因で発生します。
- 下部の筋力: 部品が均一に冷却されない場合、一部の箇所がうまく接合されない可能性があり、結果として全体が本来の強度よりも弱くなる可能性がある。
解決:
温度コントローラー:
金型とバレル両方に、信頼性の高い温度コントローラーを使用するようにしてください。優れた温度コントローラーは変化に素早く反応するため、射出成形プロセス全体を安定的に維持するのに役立ちます。
金型加熱・冷却システム:
金型の加熱・冷却システムを最適化し、均一な温度分布を実現します。コンフォーマル冷却チャネルとヒーターおよびチラーの戦略的な配置により、金型全体で一定の温度を維持します。
定期的な校正:
金型の加熱と冷却のバランスが取れていないと、温度ムラが生じ、部品全体が不良品になる可能性があります。適切な流路とヒーターの慎重な配置がなければ、不良品の発生はほぼ確実です。
データロギング:
定期的な校正を怠ると、わずかな温度誤差が蓄積され、射出成形部品の品質を損なう可能性があります。わずかなドリフトでも、射出成形プロセス全体にどれほど大きな影響を与えるかを過小評価してはいけません。私たちは、センサーのわずかなドリフトが原因で射出成形部品のバッチが不良品になったという苦い経験から、このことを痛感しました。定期的な校正チェックを導入してからは、温度は適正な値に保たれ、不良品の発生はなくなりました。
2.不適切 金型設計 またはメンテナンス
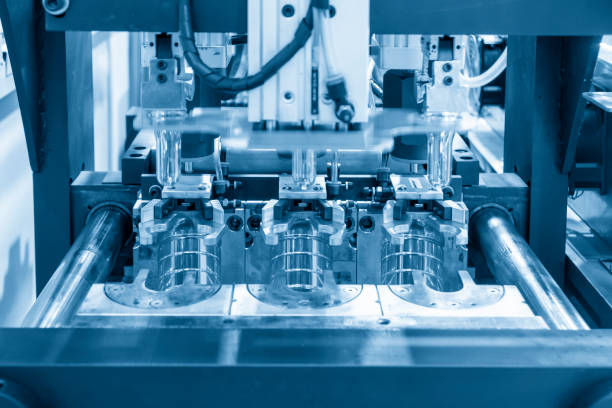
金型が適切に設計されていなかったり、良好な状態に維持されていなかったりすると、汚れ、摩耗、位置ずれなどが入り込む可能性があります。その結果、エッジにバリが発生したり、表面が粗かったり、射出成形部品の品質が均一でなかったりといった問題が生じます。
インパクト:
- 部品の欠陥バリや表面の粗さ、部品の排出時の不具合などが発生する場合は、部品が仕様を満たしていない可能性が高く、基本的なテストにも合格しない可能性があります。
- スクラップ率の増加金型のメンテナンスを怠ると、不良率の上昇に直結します。不良部品が増えるほどコストが増加し、不要な廃棄物も積み上がります。これはあっという間に問題が深刻化する原因となります。
- カビの寿命が短くなる金型を適切に手入れしないと、摩耗が早まります。つまり、修理回数が増え、稼働停止時間も長くなり、おそらく予想よりも早く交換しなければならなくなるでしょう。
解決:
金型設計レビュー:金型設計者とは早めに、そして頻繁に話し合いましょう。材料の流れがスムーズで、冷却が適切に行われることを確認することが重要です。シンプルな流路とアクセスしやすい冷却チャネルは、射出成形部品が均一に冷却され、反りが発生しないようにするために非常に効果的です。
定期的な清掃とメンテナンス:金型は定期的に清掃することをお勧めします。埃や汚れ、過去の成形工程で残った材料などがないか確認してください。これらの物質は射出成形品の品質を損なう可能性があります。また、成形品がくっつくのを防ぐために、定期的に離型剤を塗布することも忘れずに。
高品質な素材:硬質プラスチックや高温プラスチックを扱う場合は、金型が丈夫で耐摩耗性に優れた素材で作られていることを確認してください。高品質の鋼材や特殊コーティングを使用することで、金型の寿命を延ばし、後々のトラブルを回避できます。
金型検査:金型検査を怠ると、深刻な部品不良につながる可能性があります。コアやキャビティの亀裂、位置ずれ、摩耗などは重大な品質問題を引き起こし、冷却チャネルの詰まりは射出成形プロセス全体を狂わせる可能性があります。定期的な検査は非常に重要です。
3. 一貫性のない物質の流れ
材料が均一に流れない場合、スクリューの回転速度がずれている、ノズルが詰まっている、または材料の乾燥が不十分であるなどの原因が考えられます。そのような場合、成形品にショートショット、気泡、または空隙が生じる可能性があります。
インパクト:
- ショートショット: ショートショットとは、金型が完全に充填されない状態を指します。これは、射出圧力が低い、金型の温度が十分に上がっていない、あるいはゲート設計が材料の流れを妨げているなどの原因が考えられます。
- ボイド: ボイドとは、成形品内部にできる小さな空気やガスの塊のことで、通常は金型の通気不良や冷却速度の速さによって発生します。必ずしも目に見えるとは限りませんが、ボイドがあると成形品の強度が低下し、後々ひび割れを起こしやすくなります。
- 泡: 気泡は通常、成形品の表面に現れ、射出成形時に空気が閉じ込められることで発生します。射出速度が速すぎたり、背圧が不十分だったりすると、空気が混入して厄介な小さな跡が残ってしまうことがあります。
解決:
材料の乾燥を徹底する:ナイロンやABS樹脂などの材料は、射出成形前に適切に乾燥させてください。水分が残っていると、水蒸気となって成形品に気泡が発生する可能性があります。高性能の乾燥剤式乾燥機を使用すると効果的です。
材料供給:材料が機械に安定して供給されるように、適切に調整された供給装置を使用してください。これにより、すべてが一定に保たれ、供給ムラによる部品品質の異常な変化を防ぐことができます。
ノズルとスクリューのメンテナンス:ノズルとスクリューは定期的に清掃・点検することが重要です。詰まりや摩耗が生じると、材料の流れが悪くなり、射出成形品に不具合が生じる原因となります。
- 不適切な射出圧力
射出圧力が適切でないと、問題が発生します。圧力が高すぎるとバリや反りが発生し、低すぎると射出成形部品が適切に充填されません。どちらにしても、時間と材料の無駄になります。
インパクト:
- 過剰梱包: 過剰充填は、充填工程で過度に圧力をかけることで発生し、金型が変形する可能性があります。その結果、ヒケ、バリ、または寸法が合わない射出成形品といった症状が現れることがよくあります。
- 荷造りの不足: 充填時の圧力が不足すると、金型への充填が不完全になります。充填不足は、ショートショット、ボイド、不完全な射出成形部品などの欠陥を引き起こし、いずれも品質の低下と資源の浪費につながります。
解決:
適切な圧力設定:射出圧力を正しく設定することは非常に重要です。材料や金型に合わない圧力設定は、不良品の発生リスクを高めます。製造中に圧力をリアルタイムで監視することで、射出成形部品が破損する前に問題を発見できます。
圧力試験:品質問題を防ぐためには、圧力試験が不可欠です。材料の各バッチごとに試験を行わないと、誤った射出圧力を使用してしまい、欠陥や射出成形部品の無駄が生じるリスクがあります。
機械校正:射出圧力センサーは定期的に校正してください。わずかな誤差でも射出成形品の品質に影響を与える可能性があるため、精度を維持することが重要です。
5. 過冷却または冷却不足
冷却は適切な温度で行わなければなりません。冷却液の温度が低すぎたり、流量が速すぎたりすると、部品が早期に固化して反ってしまう可能性があります。逆に冷却が不十分だと、部品が適切に固まらず、サイクルタイムが長引いてしまいます。いずれにしても、品質に悪影響を及ぼします。
インパクト:
- 反り: 冷却が均一でないと、内部応力や収縮の不均一が生じ、反りが発生します。これにより寸法精度や性能が損なわれ、射出成形部品が使用不能になったり、不良率が上昇したりすることが少なくありません。
- 歪み: 射出成形部品が均一に冷却されないと、形状が歪んだり、本来の性能を発揮できなかったりすることがあります。そうなると、組み立て時に部品が正しく嵌まらなかったり、期待通りに機能しなかったりする可能性があります。
- ヒケ: ヒケは、冷却が不均一な厚板によく見られる欠陥です。表面品質を低下させ、強度を損ない、多くの場合、追加の仕上げ作業が必要となるため、いずれも生産コストの増加につながります。
解決:
冷却システムの最適化:
部品の形状に沿ったコンフォーマル冷却チャネルを使用することで、大きな違いが生まれます。これにより熱が均一に放散されるため、サイクルタイムが短縮され、ホットスポットのない高品質な射出成形部品が得られます。
冷却時間調整:
冷却時間は推測ではなく、材料と部品設計に基づいて決定してください。計算機やソフトウェアツールを使用すれば、最適な冷却時間を設定し、射出成形時のトラブルを回避できます。
温度監視:
リアルタイムの温度監視がなければ、手探りで作業するようなものです。温度変動が見過ごされ、部品の品質に悪影響を及ぼす可能性があります。センサーは温度管理を徹底し、高額な品質問題の発生を防ぐのに役立ちます。
6. 換気不足
金型内の通気口が詰まっていたり、正常に機能していなかったりすると、内部に空気が閉じ込められ、気泡や空隙、さらには焦げ跡が発生する原因となります。また、金型への充填も難しくなり、圧力が上昇して成形サイクル時間が長くなります。
影響:
- ボイド: 内部に空隙があると、構造的な完全性が著しく低下します。これらの内部の空気ポケットは荷重を支えることができず、部品の信頼性を低下させ、特に高応力がかかる用途では故障しやすくなります。
- 泡: 表面の気泡は単なる見た目の問題ではありません。それはガスが閉じ込められている兆候であり、部品の弱点を示していることが多く、性能と耐久性の両方を損なう可能性があります。
- 火傷跡: 焦げ跡は、閉じ込められた空気が過熱した箇所にできる黒い筋や斑点として現れます。見た目が悪いだけでなく、部品の強度を低下させる可能性もあります。
解決:
適切な金型換気設計:
空気が溜まりやすい場所、例えば材料が最後に充填される箇所などに、必ず通気口を設けてください。通気口は、ガスが容易に排出されるものの、引火を起こさない程度の大きさにする必要があります。
換気設備のメンテナンス:
通気孔はこまめに掃除することを忘れないでください。もし通気孔に残りカスが詰まると、空気が適切に排出されなくなり、問題が発生し始めます。
圧力除去装置:
圧力解放システムがない場合、閉じ込められた空気やガスは深刻な欠陥を引き起こす可能性があります。これらのシステムを設置することは、部品の強度と表面品質を向上させる上で非常に重要です。
7. 不適切な資材取り扱い
材料が湿気を吸収したり、保管方法が悪かったり、相性の悪いものと混ざったりすると、問題が発生します。湿気は材料を劣化させ、表面欠陥を引き起こす可能性があり、不適切な保管は汚染につながり、射出成形部品の仕上がりに悪影響を及ぼします。
インパクト:
- 吸湿: ナイロンやポリカーボネートなどの吸湿性材料は水分を吸収しやすい。適切に乾燥させないと、射出成形中に閉じ込められた水分が蒸発し、銀色の筋や気泡が発生したり、成形品が破損しやすくなったりする。
- 材料の劣化: 材料が適切に保管または取り扱われないと、汚染されたり劣化したりして、最終製品の性能や外観に悪影響を及ぼす可能性があります。
解決:
適切な保管方法:湿気を吸収したり劣化したりしないよう、涼しく乾燥した場所に保管してください。環境から保護するため、元の包装または密封容器に入れたまま保管するのが最適です。
予備乾燥:特に吸湿性の高いプラスチックの場合、加工前に乾燥機を使用して材料から水分を完全に除去してください。この工程は、水分による欠陥を防ぐために非常に重要です。
材料テスト:作業開始前に、材料の状態を確認するために、水分量などをチェックするなど、定期的に材料のテストを行うことをお勧めします。問題を早期に発見することで、後々の多くのトラブルを回避できます。
8. 機械設定の不正確さ
スクリューの回転速度や温度などの機械設定が適切でない場合、材料が過熱したり、十分に加熱されなかったりする可能性があります。その結果、色ムラが生じたり、材料が損傷したり、射出成形部品の形状が崩れたりすることがあります。さらに、サイクルタイムが狂い、不良品の増加や労力の無駄につながります。
インパクト:
- 色の不一致: 温度やスクリュー回転速度が一定でない場合、色が均一に広がらず、筋状のムラ、光沢のある斑点、または奇妙な変色が生じる可能性があります。これは射出成形部品の外観や全体的な品質に悪影響を及ぼします。
- 材料の劣化: 機械の設定が適切でないと、材料が過熱して劣化し始める可能性があります。そうなると、射出成形部品は強度と脆さが増し、圧力がかかった際に破損しやすくなります。
- 不完全な部品形成: 設定が正しくないと、金型が完全に充填されず、ショートショットや隙間が生じる可能性があります。つまり、射出成形部品が正常に機能しなかったり、見た目が悪くなったりするということです。
解決:
- 自動化されたプロセス制御: センサーからの情報に基づいて機械設定をリアルタイムで調整する自動制御システムを使用することで、部品の品質を常に安定させることができます。
- プリセットされたプロセスパラメータ: 機械設定に関する標準手順を設定し、異なる材料や射出成形部品に合わせて素早く調整できるようにしましょう。これにより、作業の一貫性が保たれ、ミスを減らすことができます。
- トレーニングとドキュメント: オペレーターへの継続的な研修と機械設定の詳細な記録は不可欠です。これらがなければ、生産工程全体を通して一貫性と品質が低下する可能性があります。
9. 添加物または充填剤の不適切な使用
充填剤、安定剤、顔料の混合が不十分だったり、量が多すぎたりすると、分散不良が発生します。その結果、色が不均一になったり、射出成形品の強度が低下したり、表面の質感が不均一になったりすることがあります。添加剤が均一に分散されないと、射出成形品の挙動が異なり、場合によっては破損に至ることもあります。
影響:
- 色の不一致: 顔料の分散が不均一だと、筋や斑点が生じ、射出成形部品の見た目の均一性が損なわれます。これは製品の均一性を低下させ、顧客の不満につながる可能性があります。
- 筋力に関する問題: 充填剤が十分に混合されていない場合、射出成形された部品の一部が弱くなり、製品全体の強度が低下し、早期に破損する可能性が高くなります。
- 凹凸のある表面の質感: 添加剤の混合が不十分だと、表面の粗さや光沢の差といった欠陥が生じ、美観が低下し、仕上げコストが増加する。
解決:
正確な投与:添加剤や充填剤が正しい比率で混合されることを保証するには、正確な投与システムが不可欠です。そうでない場合、品質上の問題が発生する可能性があります。
混合装置:添加剤を材料全体に均一に分散させるために、安定して動作する高性能な混合機を入手してください。
サプライヤーの品質管理:添加剤や充填剤は、製品の品質と一貫性を保証する信頼できるサプライヤーから購入してください。
10. 金型クランプ力の不足
型締め力が十分でない場合、金型が少し開いてしまい、バリが発生したり、射出成形品の形状が正しく仕上がらなかったりすることがあります。これにより、部品のサイズや表面状態が損なわれ、手直しや不良品の発生につながります。
影響:
- フラッシュ: バリとは、金型キャビティから余分な材料がはみ出すことで生じる、パーティングラインに沿った不要な突起のことです。この欠陥は部品の美観を損なうだけでなく、余分な材料を除去するための追加の後処理が必要になる場合があります。
- 部品形状の不整合: 射出成形時の圧力分布が不均一だと、反りや寸法誤差が生じる可能性があります。その結果、射出成形部品が設計仕様を満たさなくなり、適合性、機能性、そして全体的な品質が損なわれます。
解決:
型締め力の計算:部品のサイズ、材料、射出圧力に合わせて適切な型締め力を計算することは、欠陥を防ぐために非常に重要です。
型締め力モニタリング:各射出サイクル中に型締め力を監視し、安定していることを確認し、材料や部品の形状に応じて必要に応じて調整してください。
定期的な機械校正:クランプユニットと油圧システムを定期的に校正して、加える力が正確であることを確認してください。
11.サイクルタイムの変動
サイクルタイムが一定でない場合(冷却速度の変化、射出成形部品の厚みのばらつき、金型の設計不良など)、反り、ヒケ、射出成形部品の充填不良といった問題が発生する可能性があります。特に冷却ムラは、フローマークや寸法不良につながり、不良品の増加を招きます。
インパクト:
- ゆがみ: サイクル時間のばらつきによる冷却ムラは、内部応力によって反りを引き起こす可能性があります。この歪みは寸法精度の低下につながり、部品の機能に影響を与える可能性があります。
- 次元シフト: 冷却速度が一定でないと寸法ずれが生じ、射出成形部品が仕様を満たさなくなる。収縮が不均一だと、嵌合性や機能が損なわれ、製品の品質が低下する恐れがある。
- 不完全な充填: サイクルタイムが短すぎると、金型への充填が不完全になり、ショートショットが発生します。これらの欠落部分は、部品の完全性と実用性を低下させます。
解決:
サイクルタイムの最適化:シミュレーションソフトウェアを使用して、部品と材料ごとに射出成形サイクル全体を微調整します。これにより、射出、冷却、および排出の各工程のバランスが取れ、時間とエネルギーを節約できます。
サイクルタイム監視:インライン監視を追加することで、サイクルタイムが標準から外れたことを迅速に検知し、問題が深刻化する前に修正することが可能になりました。
自動化:金型の開閉および部品の排出に自動化を導入することで、サイクルタイムを安定させ、遅延を削減できます。
12.品質管理チェックの不足
インライン検査や工程チェックなどを怠ると、欠陥が見落とされてしまう可能性があります。そうなると、不良品が増え、材料の無駄が増え、顧客満足度も低下します。定期的な監視がなければ、問題を早期に発見し、高い品質を維持することは困難です。
- 影響:
インライン検査や工程チェックなどを怠ると、欠陥が見落とされてしまう可能性があります。そうなると、不良品が増え、材料の無駄が増え、顧客満足度も低下します。定期的な監視がなければ、問題を早期に発見し、高い品質を維持することは困難です。
解決:
インライン検査:自動カメラやセンサーを設置し、射出成形生産ライン上で寸法不良、表面不良、色不良などの欠陥を直接検出します。
サンプリング計画:各生産バッチにおいて、重要な寸法や特徴を定期的に検査するための厳格なサンプリング計画を策定する。
最終検査:出荷前に、機械的テスト、射出成形部品の重量測定、目視検査などを行い、最後の欠陥を見つけ出します。
統計的プロセス管理(SPC):統計的プロセス管理図表を導入し、主要なパラメータと品質指標を継続的に監視することで、プロセス変動の早期発見を可能にします。

NOBLEについて
射出成形は、大量のプラスチック射出成形部品が必要な場合に最適な方法です。だからこそ、多くのハイテク企業が毎年NOBLEを選び続けているのです。では、なぜ彼らは私たちを信頼してくれるのでしょうか?
- 200種類以上の素材から選べるNOBLEなら、豊富な選択肢をご用意しています。基本的なプラスチックから高強度エンジニアリング樹脂まで、お客様に最適な素材を見つけるお手伝いをいたします。さらに、射出成形プロセスにおけるコスト削減方法もご提案いたします。
- 設計、テスト、製造、生産。NOBLEは射出成形におけるすべてを担います。包括的な射出成形サービスを提供することで、コンセプトから納品まで、信頼できるパートナーとしてお客様をサポートいたします。
- 必要なものを、そしてそれ以上のものを手に入れましょう。NOBLEは、カスタムメイドの高精度射出成形を競争力のある価格で提供します。試作品製作から量産まで、コスト効率に優れたスマートなソリューションを構築し、プレミアム価格なしで最高の成果を実現します。
- 品質は選択肢ではなく、私たちのあらゆる活動に組み込まれています。厳格な製造工程により、すべての射出成形部品を検査し、お客様のお手元に届く前に最高水準を満たしていることを保証しています。







