

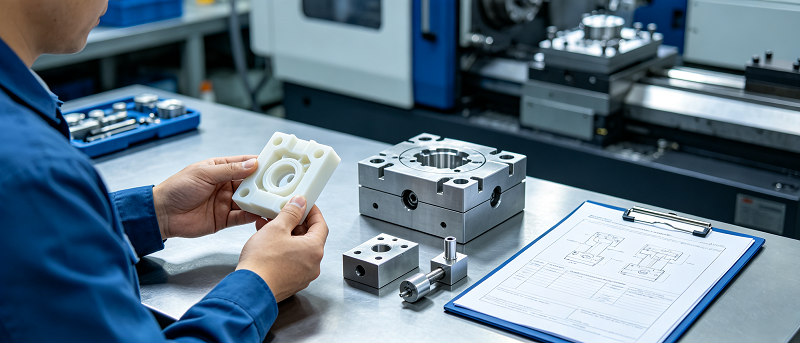
試作金型は、製品開発の初期段階と本格生産の間において極めて重要な役割を果たします。試作金型を用いることで、実際の生産条件に近い工程と材料で成形部品を製造することができるのです。
『Brooklyn Galaxy』のために、倪氏はブルックリン美術館のコレクションからXNUMX点の名品を選び、そのイメージを極めて詳細に描き込みました。これらの作品は、彼の作品とともに中国ギャラリーに展示されています。彼はXNUMX年にこの作品の制作を開始しましたが、最初の硬貨には、当館が所蔵する 射出成形 products, prototype molds can help teams evaluate part design, material properties, assembly performance, surface quality, tolerances, and manufacturing feasibility before investing in expensive production molds.
試作金型を使用することで、初期の工具投資を削減できるだけでなく、テスト、設計検証、顧客評価、試作生産、市場検証に必要な機能部品を十分に提供できる。
This guide explains how prototyping tools work, how they differ from production tools, the distinctions between direct and indirect rapid tools, how soft tools adapt to the process, and when prototyping tools should be chosen over 3D印刷 or CNC加工.
1. 何が プロトタイプツーリング and Why Is It Used?
試作金型とは、試作品や少量生産部品の製造のために特別に製造された金型、ダイ、治具、またはその他の製造ツールを指します。
プラスチック製品の開発においては、通常、アルミニウム、低炭素鋼、またはその他の材料で作られた試作射出成形金型が用いられます。これらの材料は、従来の硬化処理された生産用金型鋼よりも高速に加工できます。
試作金型の主な目的は、想定される生産方法と非常によく似た工程を用いて部品を製造することである。
エンジニアは、部品の形状を評価するだけでなく、実際の成形材料がどのように流れ、冷却され、収縮し、噴霧され、製造後にどのように処理されるかをテストすることもできます。
したがって、プロトタイプツールは、設計検証およびエンジニアリングテスト、機能プロトタイピング、材料性能評価、組立および公差テスト、射出成形プロセス検証、市場テストおよび顧客サンプル認証または規制テスト、実験生産、小ロット橋梁フレーム生産などに使用できます。もう一つの重要な利点は、設計の柔軟性です。
試作金型は通常、完成品の生産用金型よりも時間と投資が少なくて済むため、エンジニアは複雑な生産用金型の変更に伴う高コストのリスクを負うことなく、設計変更を行うことができる。
典型的な試作金型プロジェクトは、CAD設計が比較的安定した段階に達した後に開始されます。
製造業者は、肉厚、図面角度、ノッチ、リブ、ボス、パーティングライン、ゲート位置、エジェクタ位置、公差、および予想生産数量を確認します。
DFM解析後、金型は加工、組み立て、試験、調整を行うことができます。
次に、試験部品を検査し、最終的な生産用金型を製造する前に、技術者が寸法や成形上の問題点を特定します。
プロトタイプツールは、製品設計と拡張可能な生産を結びつけるのに役立つ、製造検証ツールでもある。
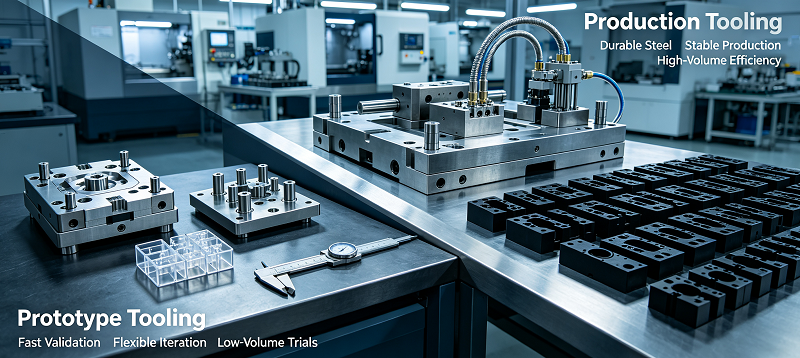
2. Prototype Tooling vs. 生産ツーリング: 主な違い
試作金型と量産金型は、基本的な成形原理の多くを共有しているが、設計目的は異なる。
プロトタイプ作成ツールは、スピード、柔軟性、そして初期投資の低さを優先します。一方、量産ツールは、耐久性、再現性、自動化、そして大量生産よりも低い単位コストを優先します。最も明白な違いの一つは、金型材料です。
試作品の金型は通常、アルミニウムまたは比較的軟らかい鋼材で作られる。これらの材料は加工が速いためである。
数十万回、あるいは数百万回もの成形サイクルが必要とされる場合、生産用金型には焼入れ工具鋼が使用される可能性が高い。
したがって、工具寿命は変動する。
試作金型は、数十個、数百個、あるいは数千個の部品を製造するだけで済む場合もある。
生産用工具は、より長い稼働サイクルに耐え、高圧射出成形、高温、研磨材、および自動生産サイクルに繰り返しさらされる必要がある。
ツールの複雑さも大きく異なる場合がある。
製造用金型には、複数のキャビティ、複雑な冷却チャネル、ホットランナーシステム、自動スライダー、リフト、センサー、交換可能なインサート、高度に最適化された射出システムなどが含まれる場合があります。
これらの機能が技術検証に必要でない場合、試作金型は通常簡略化される。
配送時間も重要な違いの一つです。
部品の複雑さにもよるが、射出成形金型の試作品は比較的短い開発期間で製造できる。
生産ツールは通常、相当量の設計、機械加工、仕上げ、検証、最適化を必要とする。
費用も同様の傾向を示す。
直接的なプロトタイピングと比較すると、プロトタイピングツールには初期投資が必要ですが、通常は量産ツールの強化よりも安価です。
しかし、どちらを選ぶかは、金型の価格だけで決めるべきではない。
製品の設計変更が頻繁に行われている場合、生産設備への即時投資は不必要な財務リスクを生み出すことになる。
試作ツールを用いることで、エンジニアはより高価な製造システムに投資する前に製品を検証することができる。
幾何学的形状、材料、公差、成形条件、および市場要件が決定されれば、生産治具は大規模生産にとってより優れたソリューションとなる。
したがって、多くの開発プロジェクトにおいて、これら二つのアプローチは互いに競合するのではなく、むしろ補完し合う関係にある。
試作ツールは設計および製造プロセスを検証する役割を果たし、生産ツールは大規模生産に必要な耐久性と効率性を提供する。
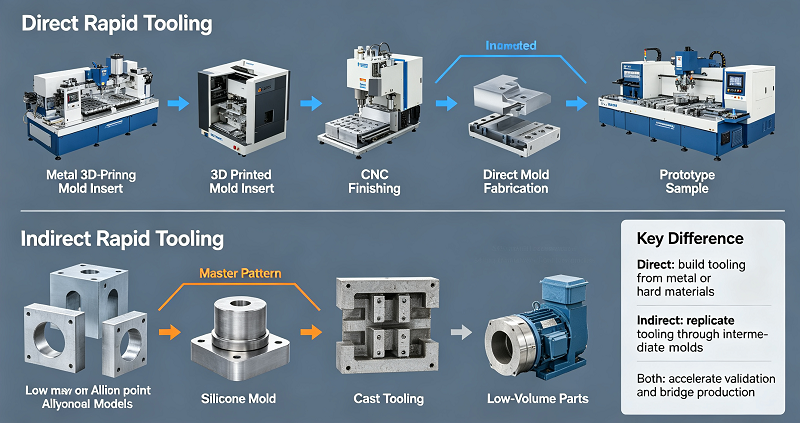
3. Direct vs. Indirect ラピッドツーリング メソッド
Rapid machining is generally divided into direct methods and indirect methods. Both of these methods aim to shorten the mold development time, but they create the final mold or mold components in different ways.
ダイレクトラピッドツーリング
ダイレクトラピッドモールドは、CNC加工、金属積層造形、その他のラピッドマニュファクチャリングプロセスなどの技術を用いて、金型、インサート、またはツールアセンブリを直接製造するものです。
中間工程が少なくて済むため、直接的なツールを使用することで納期を短縮し、開発ワークフローを簡素化できる。
間接的なラピッドツーリング
間接的なラピッドモールドは、CNC加工、3Dプリンティング、またはその他のプロトタイピング技術によって作成されたメインモデルから開始されます。
次に、マスターモールドを使用して、シリコーンモールド、鋳造モールド、エポキシ樹脂モールド、その他の複製モールドなどの二次モールドまたはモールドシステムを作成します。
直接工具と間接工具の選択
より高い寸法精度、より強固な金型材料、または射出成形条件が求められる場合は、通常、直接成形金型の方が適しています。
間接金型は、生産量が非常に少ないプロジェクト、複雑な形状や速度が求められるプロジェクト、そして金型寿命を長くするよりも金型投資を抑える必要があるプロジェクトにとって魅力的な選択肢です。
The correct method depends on the production quantity, the material of the parts, the dimensional requirements, the lifespan of the tooling, the surface finish, the complexity of the parts, and the manufacturing process that needs to be simulated.
例えば、熱可塑性樹脂の実際の性能を評価する必要がある場合、プラスチック製の外殻を開発する企業は、アルミニウム製の試作射出成形金型を使用する可能性がある。
ポリウレタン製の部品が少量しか必要ない場合は、別のプロジェクトでシリコン型を使用することもあります。
これらの違いを理解することで、エンジニアは不必要で高価なプロセスや、必要な生産条件を再現できないツールプロセスを選択することを避けることができる。
4. ソフトツーリングとラピッドツーリング:詳細解説
軟質金型とは一般的に、焼入れされた生産用工具鋼よりも加工が容易で迅速な材料で作られた金型を指します。
Examples may include aluminum molds, silicone molds, polyurethane molds, epoxy resin molds, and certain low-hardness steel molds.
ソフトツーリングの主な利点は、製造時間を短縮できることである。
柔らかい素材は通常、加工、成形、鋳造がより迅速に行えるため、試作品の製作や少量生産に適している。
しかし、硬度が低下すると、通常は工具寿命が短くなることを意味する。
数十万個ではなく、数百個または数千個の部品を生産することが目標であれば、このトレードオフは許容範囲内である。
開発チームがテスト用に500個の部品しか必要としない場合、100万回のサイクルに耐えるように設計された金型に投資しても、ほとんどメリットはありません。
高速加工とは、機能的な工具の製造に必要な時間を短縮することに焦点を当てた、より広範な概念である。
用途に応じて、ラピッドモールドは、軟質モールド材料、従来型のCNC加工、積層造形、ラピッドモールド挿入、またはその他の製造方法を組み合わせて使用することができます。
アルミニウム製の試作金型は、最も一般的な例の一つです。
アルミニウムは、焼き入れ工具鋼よりも加工しやすく、熱伝導率も優れている。
試作品の製造工程において、熱伝達速度を速めることで、成形サイクル時間を短縮できる場合がある。
しかし、アルミニウムは柔らかいため、研磨性の高いプラスチックやガラス繊維強化プラスチックを加工する際には、摩耗が早くなる可能性がある。
より高い耐久性が求められる場合は、鋼鉄製の試作工具を選択することができます。
予備硬化鋼は、特に試作品の製造から橋梁の製造へと移行する場合において、加工効率と金型寿命の間の有用な妥協点を提供する。
製品要件が不確実な場合、ソフトフィクスチャも非常に有用です。
高価な生産設備にすぐに投資する代わりに、メーカーは少量生産を行い、顧客の反応を評価し、生産能力を増強する前にさらなる改良を加えることができる。
このため、高速かつ柔軟なツールは、新製品導入、医療機器開発、家電製品、自動車部品、ロボットシステム、産業機器、その他、初期生産段階で設計変更が頻繁に行われるプロジェクトにおいて特に有用となる。
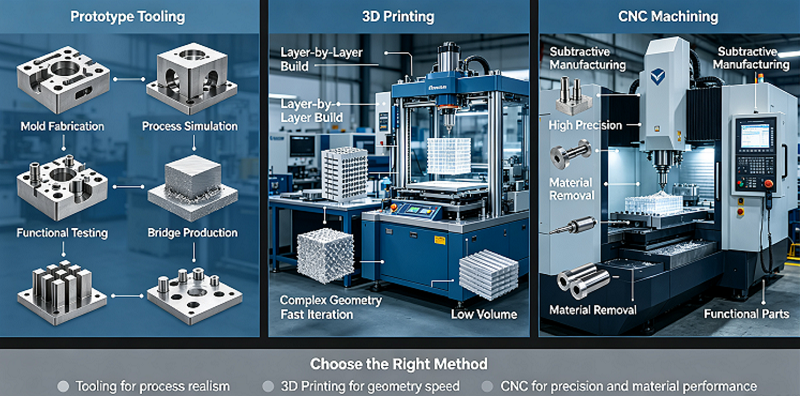
5. 代替プロトタイピング方法との比較:3DプリンティングとCNC加工
製品開発プロセスにおいて、試作金型は必ずしも最初に用いられる製造方法ではありません。エンジニアはしばしば、試作金型を3DプリンティングやCNC加工といった直接的な試作技術と比較検討します。どちらが最適かは、プロジェクトに必要な部品が少数なのか、それとも将来生産される部品を忠実に再現した成形部品が必要なのかによって異なります。
3D印刷
3Dプリンティングは、特殊な工具を必要とせずに複雑な幾何学的形状を迅速に製造できる理想的な選択肢です。SLA、SLS、MJF、FDMといった技術を用いることで、エンジニアは開発の初期段階で形状、組み立て性、人間工学、基本機能などを評価することができます。
CNC加工
CNC加工は、エンジニアリングプラスチックや金属から精密な試作品を直接製造する。
これは、生産グレードの材料の寸法精度、機械的特性、および機能試験に特に適しています。
最終部品を成形に使用する場合、機械加工では材料の流れ、収縮、ゲート痕、ウェルドライン、成形繊維の方向を再現できないため、その限界が生じる。
プロトタイプツールがより理にかなう場合
エンジニアが想定される生産用樹脂を用いて複数の同一部品を製造する必要がある場合、プロトタイプ作成ツールはより価値を持つようになる。
ごく初期のコンセプト開発においては、3Dプリンティングが通常、最も迅速な解決策となる。
設計者は型を作ることなく複数のバージョンを作成し、異なる形状を迅速に比較できる。
高精度または生産グレードのエンジニアリング材料が必要とされる場合、CNC加工を採用することができる。
生産量もまた重要な要素である。
専用の射出成形金型を使って1つか2つの部品を製造するのは、経済的であることは稀である。
数百個、数千個もの同じプラスチック部品を生産する場合、金型費用をより多くの部品に割り当てることができるため、計算方法が変わります。
部品の形状も考慮に入れる必要がある。
CNC加工されたプラスチック製の試作品は、切削工具が材料に物理的にアクセスする必要があるため、形状を変更する必要が生じる場合があります。
射出成形は、薄肉部、リブ、ボス、クランプ、一体成形された形状、複雑な内部構造など、直接加工が困難であったり、非効率的な形状を成形することができる。
3Dプリンティングはより大きな形状の自由度を提供するが、印刷材料や積層造形プロセスは、最終的に形成されるポリマーとは異なる挙動を示す可能性がある。
したがって、プロトタイピングツールは、個々のプロトタイプと完全な製品化との間の大きなギャップを埋める役割を果たす。
大量生産設備に伴う多額の投資をすることなく、よりリアルな生産現場の感覚を味わえる。
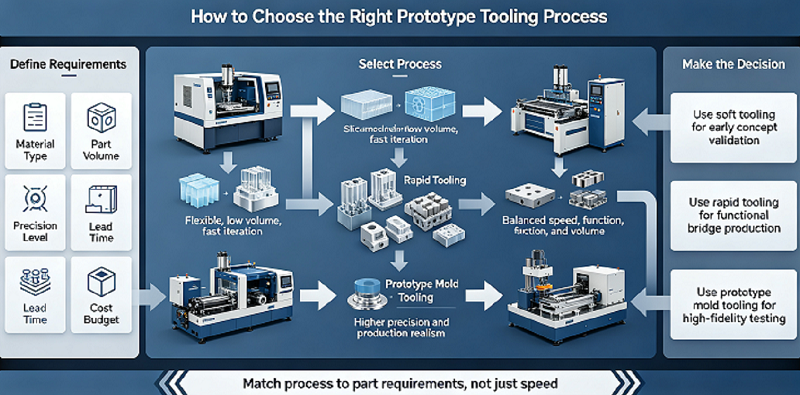
6. 適切なプロトタイプ製作プロセスを選択する方法
試作加工方法の選定は、加工技術そのものから始めるべきである。
エンジニアはまず、何をテストする必要があるかを決定するべきである。
視覚的なプロトタイプ、機能的なエンジニアリングプロトタイプ、認証サンプル、試作部品、そして市場向け部品は、それぞれ異なる製造ソリューションを必要とする。
生産量は最も重要な考慮事項の一つです。
必要な部品が5個だけであれば、CNC加工や3Dプリンティングの方が経済的に有利な場合がある。
数百個の射出成形部品が必要な場合、試作金型の方が魅力的になる。なぜなら、初期の金型投資を生産数量に分散させることができるからだ。
資材要件についても、できるだけ早い段階で評価を行うべきである。
プロジェクトでABS、PC、PP、PA、POM、PC/ABS、またはガラス繊維強化ナイロンなどの熱可塑性樹脂を実際に製造する必要がある場合、試作射出成形ツールを使用することで、選択したポリマーを実際の成形条件下で加工できます。
部品の複雑さは、加工コストと納期に影響を与える可能性があります。
直接的なパーティングラインと限られた凹みを持つシンプルな金型は、通常、より迅速に製造できる。
複数のスライダー、リフター、ねじ込み式挿入部、複雑な閉鎖機構、厳しい公差、または複雑な冷却システムを必要とする部品には、追加のエンジニアリングが必要となります。
工具の想定寿命も、材料の選定に影響を与えるべきである。
アルミニウムは短期間の試作品生産に適しているかもしれないが、数千個、あるいは数万個もの部品を生産する場合は、事前に硬化処理された鋼の方がコストパフォーマンスに優れている可能性がある。
許容誤差の要件も現実的なものでなければならない。
試作金型は精密な成形部品を実現できるが、寸法変化は金型加工精度、ポリマー収縮率、成形条件、ゲート設計、冷却、肉厚、部品形状などの影響を受ける。
したがって、プロジェクトを成功させるには、製品設計者、金型技術者、CNC加工技術者、射出成形専門家間の緊密な連携が不可欠である。
金型製作を開始する前に、製造可能性分析と設計を完了させる必要がある。
技術者は、製図角度、均一な肉厚、リブ、突起、切り欠き、半径、パーティングライン、ゲート、射出位置、収縮、および公差要件を確認する必要があります。
プロジェクトが試作段階または量産段階に進む可能性が高い場合、試作品の金型製作プロセス中に下された決定は、将来の製造戦略を支えるものでなければならない。
試作品の製造工程で決定されたゲート位置、パーティングラインの選択、材料特性、および成形パラメータは、最終的な生産用金型を設計する際に貴重な情報を提供する。
したがって、コストはリスクと合わせて評価されるべきである。
最適なプロトタイピングツール戦略とは、不必要なツールの複雑さを増すことなく、プロジェクトの技術的な疑問に答えるのに十分な製造上の現実性を実現できるものである。
7. Nを選ぶ理由オブレ あなたのように プロトタイプツーリング メーカー
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社には「スマートマニュファクチャリング」と「ケア製品」という2つの主要事業分野があります。「スマートマニュファクチャリング」事業は、部品加工や製造を含む、お客様のプロジェクトを支援するサービスを専門としています。
10年以上にわたる専門的な製造およびラピッドプロトタイピングの経験。効率的なチームがお客様の新規プロジェクトを強力にサポートし、ご要望を100%実現します。標準化された管理体制により、部品と製品の厳格な品質管理を実現。合理的なワークフローにより、同等の品質を維持しながらコスト削減を実現します。
長年の努力と発展を経て、NOBLEは精密部品の機械加工・製造企業から、産業チェーン全体を支えるサービス能力を備えた企業へと徐々に変貌を遂げ、顧客のプロジェクト全体を全面的にサポートするサービス指向型企業へと発展しました。
NOBLEは、プロトタイプの設計から製造まで、豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスを通じて、お客様のアイデアを現実のものにする、信頼できるワンストップのカスタム製造ソリューションです。
NOBLEは以下の資格証明書を保有しています。
ISO 9001:2015 – 一般製造業向けの堅牢な品質管理。一貫したプロセス。文書化された管理。追跡可能な検査。
ISO 13485:2016 – 医療機器部品に対するより厳格な品質基準。厳格なプロセス検証。完全なトレーサビリティ。埋め込み型部品および外科用部品に必須。
結論
プロトタイピングツールは、初期のプロトタイプ作成と本格的な製造との間の効果的な架け橋となる。
これにより、エンジニアは量産設備に投資する前に、生産材料、成形形状、公差、組み立て性能、製造の実現可能性などをテストすることができる。
3DプリンティングやCNC加工と比較すると、プロトタイピングツールは、実際に成形された部品や多数の機能的なプロトタイプが必要なプロジェクトにおいて特に価値を発揮する。
適切な金型材料、製造方法、金型の複雑さ、および生産量を選択することで、メーカーは開発リスクを低減し、製品検証を強化し、試作品から量産へのスムーズな移行を実現できます。
よくある質問
1. 試作成形部品には、どのような後処理工程が対応していますか?
一般的な方法としては、塗装、レーザーマーキング、超音波溶着、ホットスタンピングなどがあり、金型材料に応じて事前に実現可能性を確認する必要があります。
2. 試作金型を後から修正して、量産可能な金型にすることは可能ですか?
部分的な修正は可能だが、大規模な再加工は、新しい型を作るよりも費用がかかることが多い。
3. ガラス繊維強化材料をアルミニウム製の試作型に使用する場合、どのようなリスクが発生する可能性がありますか?
金型の摩耗が激しいと金型の寿命が短くなるため、長期使用には焼き入れ済みの鋼製金型をお勧めします。
4. 環境温度は試作品の射出成形試験結果にどのような影響を与えるか?
周囲温度は部品の冷却速度と最終的な収縮率に影響を与えるため、試験環境は安定に保つ必要がある。
5. ソフトプロトタイプツールで表面テクスチャの再現は可能ですか?
シンプルな質感のものもあるが、複雑で細かい質感は摩耗しやすい。焼き入れ鋼の方が性能が良い。





