
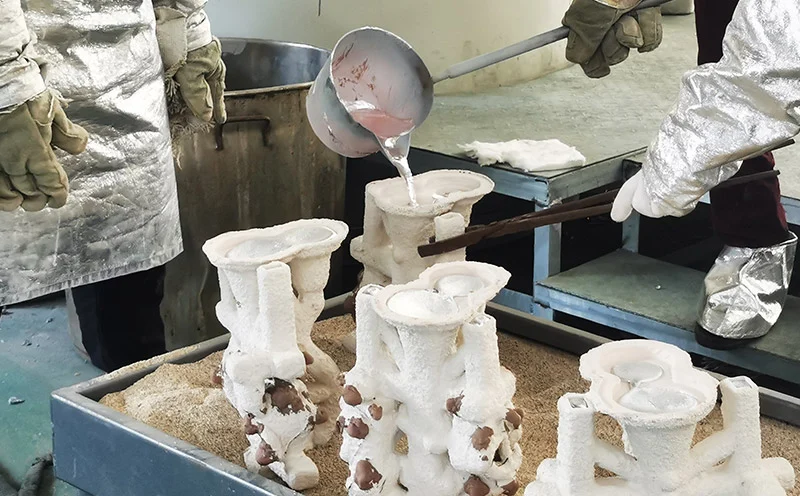
真空ロストワックス鋳造法自体は新しいものではない。ロストワックス鋳造法は何千年も前から存在している。しかし、真空を用いる部分は現代的な手法である。酸化が起こり、気孔が形成され、最終的には使用中に部品が破損する。
真空技術は空気を除去し、溶融材料を純粋な状態に保ちます。セラミック鋳型からもガスは発生しません。その結果、高密度で欠陥のない部品が製造されます。こうした理由から、航空宇宙、医療、発電業界では、重要な部品の製造に真空ロストワックス鋳造法が用いられています。
真空ロストワックス鋳造とは?
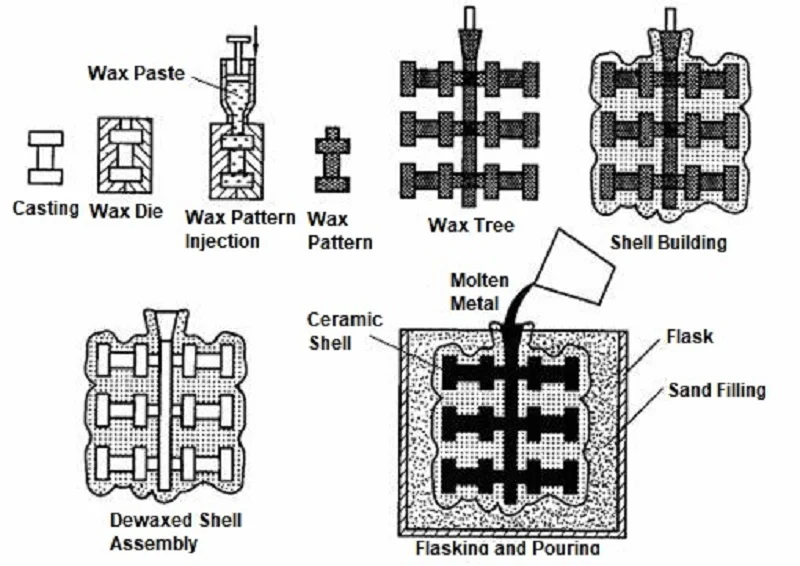
部品はワックスの型から作られます。型にセラミックをコーティングし、ワックスを溶かし出します。すると鋳型ができあがります。そこに金属を流し込みます。これが精密鋳造です。
真空ロストワックス鋳造も基本的な工程は同じです。ただし、注湯は真空チャンバー内で行われます。鋳型は真空状態にされ、金属は真空下で溶融されます。注湯は空気との接触なしで行われます。このわずかな違いが、すべてを変えるのです。
真空が使用される理由
掃除機の使用を促進する4つの理由。
酸化を抑制する。反応性の高い金属は、空気に触れるとすぐに酸化物を形成する。チタン、ジルコニウム、超合金は特に酸化しやすい。真空環境は酸素源を排除し、金属を清浄に保つ。
ガスの吸収を防ぐ。水素や窒素は溶融金属に溶け込み、凝固時に放出されて多孔質構造を形成する可能性がある。真空処理によってこれらのガスが問題を引き起こす前に除去する。
金属の清浄度を向上させます。大気中での溶解では酸化物や介在物が形成され、これらが鋳造物に閉じ込められ、亀裂発生の起点となります。真空溶解はこれらの汚染源を排除します。
高密度鋳造品を製造します。気孔が全くないため、鋳造品は完全に緻密です。機械的特性が向上し、疲労寿命が延び、部品は過酷な用途にも耐えることができます。
機械的特性を向上させます。密度が高いほど強度が増し、金属の純度が高いほど延性が高まります。これら二つの要素が組み合わさることで、エアキャスト部品では実現できない性能を発揮します。
真空ロストワックス鋳造法は、これら5つの利点をすべて備えています。そのため、タービンブレード、医療用インプラント、航空宇宙構造部品の製造において、標準的な製法となっています。真空はオプション機能ではなく、この製法の核心部分です。
真空ロストワックス鋳造工程のステップバイステップガイド
ステップ1 – ワックスパターンの作成
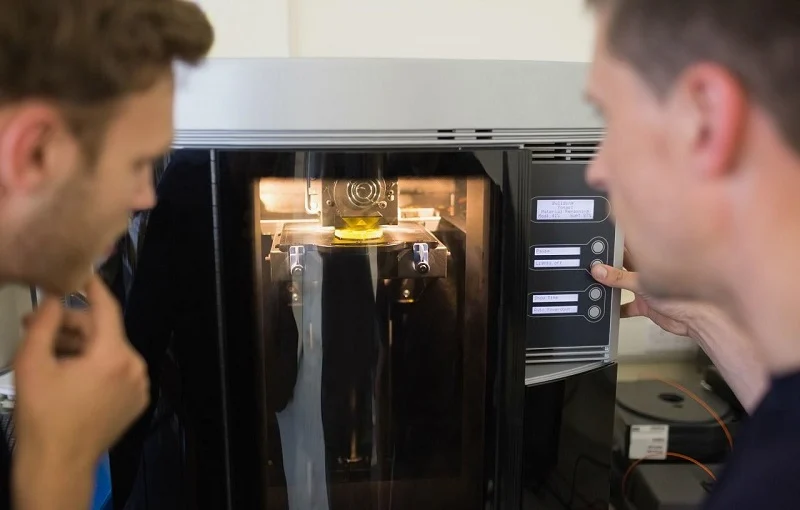
溶融ワックスを金属型に流し込みます。この型は精密に加工されています。溶融ワックスは型の隅々まで行き渡り、ワックスの原型が型に完璧にフィットするようにします。この段階で達成される精度が、最終的な鋳造品の精度を決定づけるのです。
複数のモデルが中央のスプルーに組み立てられます。この樹木状の構造がすべての部品を支えています。部品の向きと間隔は非常に重要です。スプルーの設計によって、金属が各空洞にどのように流れ込むかが決まります。不適切なツリー設計は流体の乱流を引き起こす可能性があります。乱流はガスを閉じ込め、不良部品の発生につながります。
ステップ2 – セラミックシェルの構築
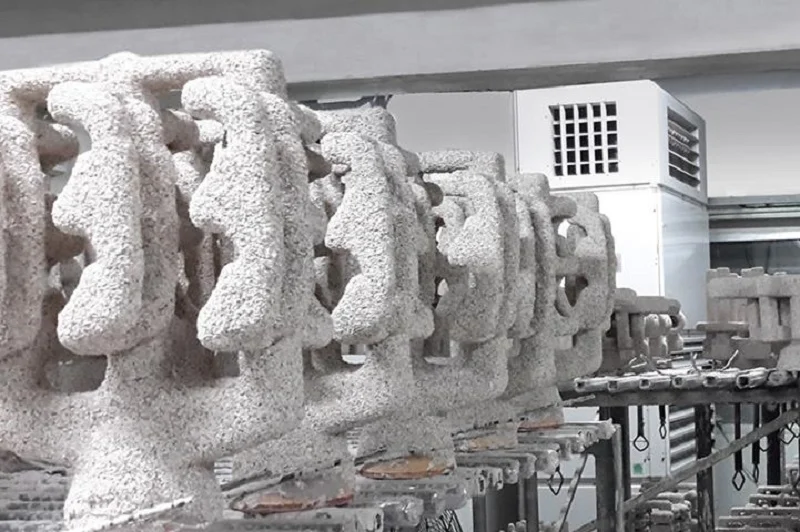
ワックス型をセラミックスラリーに浸します。次に、濡れた表面に石膏粉を塗布します。浸漬と石膏塗布のサイクルを繰り返します。前の層が完全に乾いてから次の層を塗布してください。標準的な工程では6~8層重ねます。厚みのあるシェルは、より厳しい鋳造条件に耐えることができます。
セラミック材料は合金の種類に基づいて選定される。
シリカは主原料である。安価であり、幅広い合金に適している。
ジルコンは高温に耐えることができ、熱衝撃にも強い。
アルミナは化学的に安定しており、ほとんどの金属とは反応しない。
ムライトは強度と熱安定性のバランスが取れている。
イットリアはチタンの代替品です。溶融チタンとは反応しません。これは非常に重要な点です。なぜなら、チタンは他のほとんどのセラミック材料を溶解してしまうからです。
ステップ3 – 脱蝋と砲弾の発射
ワックスは注型前に容器から取り除く必要があります。最初の工程はオートクレーブで行います。高圧蒸気でワックスを溶かし、湯口から流れ出します。容器はそのまま残ります。
次に、シェルを炉に入れます。焼成サイクルは800℃から1000℃で行われます。残留ワックスは完全に燃焼し、セラミックが焼結して強度が増します。シェルは注湯に耐えられるほど十分に硬くなります。
最終工程は金型の予熱です。シェルは真空チャンバーに入る前に注湯温度まで加熱されます。高温の金属が冷たいシェルに接触すると熱衝撃が発生し、シェルにひびが入り、金属が漏れ出します。予熱によってこれを防ぐことができます。
これら3つの工程で、真空ロストワックス鋳造用のシェルが準備されます。次の段階である溶解と注湯は、真空チャンバー内で行われます。この工程こそが、従来の精密鋳造と大きく異なる点です。
ステップ4 – 真空溶解と注湯
予熱されたシェルを真空チャンバー内に設置する。チャンバーを密閉し、内部の空気を排出する。圧力を10⁻²~10⁻⁴ミリバールまで下げ、ほぼ真空状態にする。
真空誘導溶解は、同じ真空チャンバー内で行われます。誘導コイルがるつぼを囲み、金属を溶かします。溶融金属は酸素や窒素に触れないため、純度が保たれます。
真空注湯では、溶融金属が鋳型に流れ込むように、真空チャンバーとるつぼを傾けます。この工程全体は真空状態で行われるため、酸化やガスの吸収を防ぎ、金属が鋳型全体に行き渡ることを保証します。
この工程は真空ロストワックス鋳造において極めて重要です。真空は2つの重要な役割を果たします。溶融金属から溶解ガスを除去し、新たなガスの侵入を防ぎます。その結果、緻密で欠陥のない鋳造品が得られます。
ステップ 5 – 冷却と固化
冷却は注湯後に始まる。冷却速度が重要だ。
急速冷却によって微細な結晶粒が形成され、微細な結晶粒は強度を高める。しかし、熱応力によって薄肉部で亀裂が生じる可能性がある。
ゆっくり冷却すると結晶粒が粗くなる。結晶粒が粗いほど、高温でのクリープ耐性が向上する。タービンブレードにはこの特性が求められる。
方向性凝固は結晶粒の配向を制御する。鋳型を炉から引き抜く際、片側から熱が除去される。結晶粒は抽出方向と平行に成長する。これによりクリープ強度が向上する。
単結晶鋳造は、この点において究極の形と言える。単一の結晶粒のみで構成され、結晶粒界が存在しないため、高温下でも結晶粒界滑りは発生しない。この製法は、極めて厳しい要求を満たすタービンブレードの製造に用いられる。このようなブレードを製造できる唯一の方法は、真空ロストワックス鋳造である。
ステップ6 – 殻の除去と仕上げ
セラミック製の外殻が除去される。本体は機械的な衝撃によって破壊される。残りの層はウォータージェットによって除去される。この時点で、部品が露出する。
部品はスプルーから切り離されます。作業者は通常、研削砥石またはバンドソーを使用してこの作業を行います。この段階では、スプルー部分の表面は粗いため、作業者は機械加工によって余分な材料を除去します。
続いて熱処理が行われます。加熱と冷却によって、部品に適切な機械的特性(強度、延性、硬度)が付与されます。具体的なパラメータは合金の種類によって異なります。
機械加工によって、重要な表面が最終的な寸法に仕上げられます。鋳造では満たせない公差は切削加工によって実現されます。滑らかな表面が必要な部分は研削加工されます。
検査は最終段階です。寸法チェック、内部欠陥を検出するためのX線検査、表面亀裂を検出するための浸透探傷試験、および表面下の多孔性を検出するための超音波探傷試験が含まれます。すべての検査に合格した部品のみが出荷されます。
これら6つのステップは、真空ロストワックス鋳造の全工程を最初から最後まで完全に定義するものです。各ステップは不可欠であり、それぞれが後続の工程に影響を与えます。真空技術は決して些細なことではなく、まさにこの技術こそが、このプロセスを重要な合金にも適用することを可能にするものなのです。
真空ロストワックス鋳造で一般的に使用される金属合金
ステンレス鋼
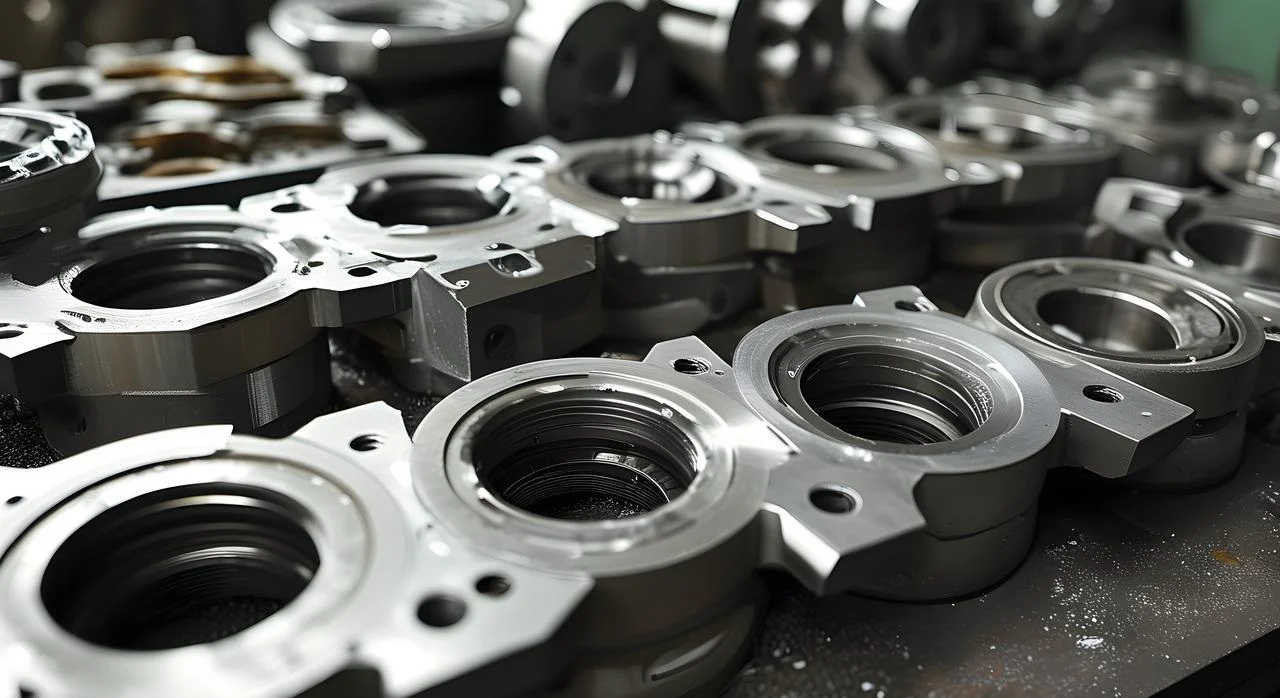
ステンレス鋼が主な材料です。耐食性と適度な強度を必要とする部品には、一般的に真空鋳造法が用いられます。ポンプハウジング、バルブ本体、船舶用金具などがその代表例です。
その利点は、品質の安定性にある。真空環境下では水素が除去される。大気圧下で鋳造されたステンレス鋼では、水素がピンホールや気孔の原因となることがある。真空鋳造で製造された部品は、信頼性の高い品質を誇る。
デメリットは?ステンレス鋼はチタンほど真空プロセスに対する厳しい要件がないため、形状が単純な部品の場合、真空鋳造は費用対効果が高くない可能性がある。
工具鋼
工具鋼は、切削工具、金型、耐摩耗部品などに使用されます。高炭素・高合金含有量により硬度が高く、熱処理によって最終的な特性が得られます。真空鋳造法では、酸化物や介在物を含まない純粋な微細構造が得られ、熱処理に対する反応性も均一です。
耐摩耗性がこの合金の最大の特長です。純粋な微細構造により炭化物が均一に分布し、部品の寿命を延ばします。真空鋳造が必要なのは、この合金が酸素に敏感であるためです。
ニッケル基超合金
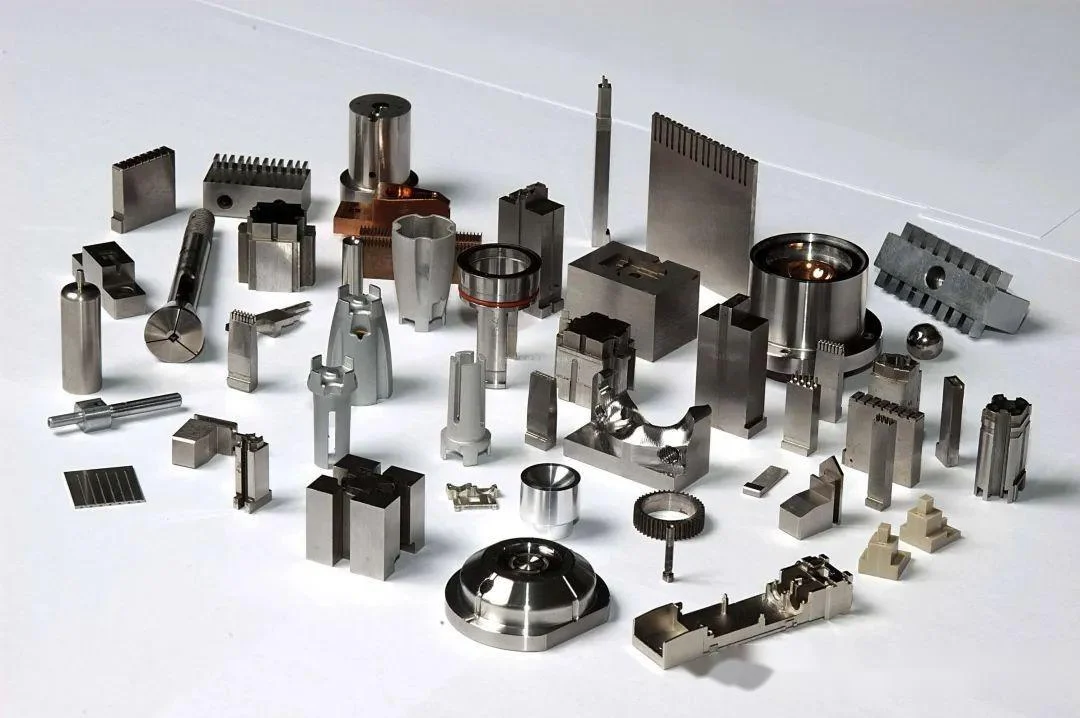
インコネル718、ワスパロイ、ルネ合金。これらは700℃から1000℃の温度範囲で強度を維持する高温材料です。タービンブレード、燃焼室、排気ノズルなどに使用されます。
その性能は卓越しており、耐クリープ性、耐酸化性、耐疲労性に優れています。では、欠点は何でしょうか?それは、高価であること、加工が難しいこと、そして真空鋳造が必要なことです。
これらの合金の標準的な鋳造方法は、真空ロストワックス鋳造法である。従来の鋳造法ではこれらの合金が損傷してしまうため、真空プロセスが不可欠となる。
コバルト基合金
コバルト合金は耐摩耗性と高温強度に優れています。ステライトが最も一般的です。バルブシート、ブッシュ、外科手術器具などに使用されます。
これらの特性は炭化物の形成に由来する。クロム炭化物は硬度を与える。これらの合金は焼き付きや腐食に強い。工業用途としては、ポンプのインペラ、押出成形金型、タービン羽根などが挙げられる。
チタン合金
チタンは高性能な選択肢です。Ti-6Al-4Vが標準規格です。強度対重量比が非常に優れており、生体適合性にも優れているため、インプラントに最適です。
真空ロストワックス鋳造の要件は絶対的である。チタンは空気中の酸素と窒素を吸収する。その結果生じる脆化は延性を損なう。真空は溶融物を保護し、部品の特性を維持する。
アルミニウム合金
アルミニウムは真空鋳造ではあまり一般的ではない。酸化皮膜は保護膜として機能するが、水素気孔が問題となる。A356とAlSi10Mgは真空脱ガス処理によって性能が向上する。
これらの用途は重量が非常に重要となる。航空宇宙用ブラケットや自動車用サスペンション部品などが挙げられる。真空成形は特性を向上させるが、コスト面で正当化するのが難しい場合が多い。アルミニウムの場合は通常、空気鋳造で十分である。
真空ロストワックス鋳造および精密製造において、NOBLEを選ぶ理由とは?
NOBLE社は精密金属・プラスチック製造を専門としています。医療、航空宇宙、自動車、産業機器など、幅広い業界のお客様に製品を提供しています。高品質なカスタム部品が標準納品物です。
エンドツーエンドの製造サービス
このプロセスは生産開始前から始まります。製品設計サポートにより、問題点を早期に発見します。製造性設計(DFM)レビューにより、製造プロセスに合わせて部品を最適化します。材料選定ガイダンスにより、用途に最適な合金を確実に選定します。
ラピッドプロトタイピングによって、金型製作前に設計の妥当性が検証されます。その後、生産が開始されます。真空ロストワックス鋳造により、複雑で欠陥のない金属部品が製造されます。CNC加工により、重要な表面が最終的な公差に調整されます。プラスチック射出成形は、大量生産されるポリマー部品に対応します。表面仕上げにより、耐腐食性と美観が向上します。
品質検査は全工程で行われます。組み立て工程ではサブシステムが構築されます。梱包と物流工程を経て完成品が出荷されます。
1つのサプライヤーが、コンセプトから完成品まで、すべてを請け負います。引き継ぎも、抜け漏れもありません。窓口は1つだけです。
信頼できる品質
品質システムは認証を受けており、文書化されている。
ISO 9001:2015は、一般的な品質管理を対象としています。一貫したプロセス、文書化された検査、追跡可能な記録などが含まれます。
ISO 13485:2016は、医療機器製造に必要な厳格さをさらに高めています。より厳格なトレーサビリティ、より徹底したプロセス検証、そして逸脱の排除が求められます。
NOBLEと提携する
エンジニアリングチームがサポートいたします。材料選定、製造性最適化、プロトタイピング、量産まで、あらゆるニーズに対応いたします。具体的なご要望がございましたら、NOBLEまでお問い合わせください。お客様の用途に最適なソリューションをご提案いたします。
FAQ
真空ロストワックス鋳造とは何ですか?
溶融金属を真空下でセラミック製の型に流し込む工程。ワックス製の型が先に溶け出す。真空状態により酸化やガスによる気孔の発生が抑制される。
インベストメント鋳造において真空が用いられるのはなぜですか?
反応性金属や超合金金属の酸化やガス吸収を防ぐため。真空は凝固前に溶融金属から溶解ガスを除去する効果もある。
真空ロストワックス鋳造法では、どのような材料を鋳造できますか?
ステンレス鋼、工具鋼、ニッケル基超合金、コバルト基合金、チタン合金、および一部のアルミニウム合金。このプロセスは、空気と反応する材料にとって非常に重要です。
セラミック製のシェル素材として最適なものは何ですか?
合金の種類によります。シリカとジルコンはほとんどの鋼に適しています。イットリアは溶融金属と反応しないため、チタンに使用されます。
チタンは真空精密鋳造できますか?
はい。チタンは真空または不活性ガス雰囲気下で鋳造する必要があります。酸素が少しでも混入すると、材料が脆くなり、延性が失われます。
インベストメント鋳造と真空鋳造の違いは何ですか? インベストメント鋳造?
インベストメント鋳造は一般的な鋳造プロセスです。真空ロストワックス鋳造は、反応性合金や高性能合金の鋳造において、溶融と注湯を真空下で行う特殊な方法です。
真空ロストワックス鋳造は高価ですか?
はい。設備、工具、工程管理には費用がかかります。しかし、高価で重要な部品の場合、欠陥のない仕上がりという結果によって、その費用は正当化されます。
真空精密鋳造はどのような産業で利用されていますか?
航空宇宙、医療機器、発電、自動車、防衛。部品の故障が許されないあらゆる産業。







