試作金型は、製品開発と本格生産をつなぐ重要な架け橋となる。
これらによって、エンジニアは代表的な部品を製造する前に製品性能をテストしたり、設計上の問題点を特定したり、高価な生産設備に投資する前に製造の実現可能性を検証したりすることができる。
試作工具に必要な設計は、部品の品質、寸法精度、製造コストなどの要素に直接影響を与える。
設計の不十分な試作ツールは、型からの脱型が困難、寸法のばらつき、バリの発生といった問題を引き起こす可能性があります。
適切に設計された試作ツールは、部品の形状、ツールの材質、生産数量、公差などの生産要件を考慮に入れる必要がある。
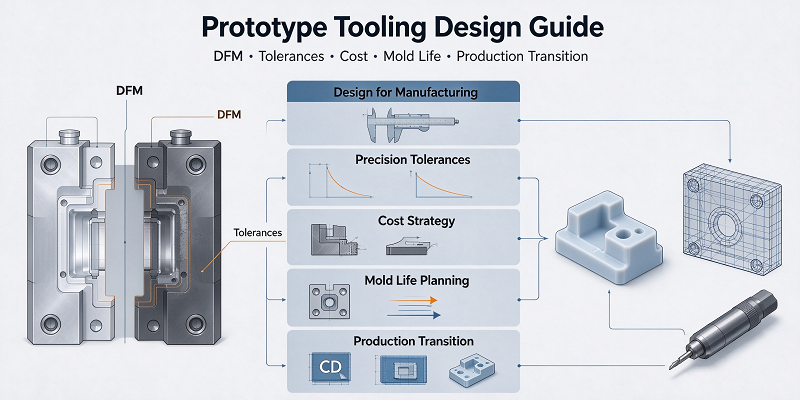
このガイドでは、試作金型の設計における重要な考慮事項を説明し、製造業者がコスト、速度、精度、金型寿命、および生産規模の拡大をどのようにバランスさせるかを示します。
何が プロトタイプツーリング 設計?
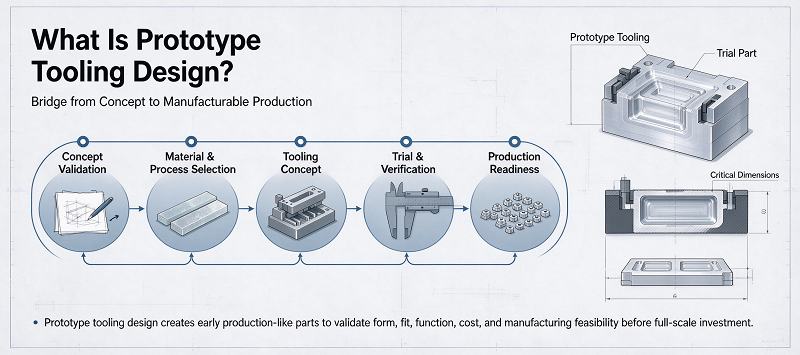
試作金型設計とは、試作品や少量生産部品を製造するための金型、ダイ、インサート、治具、その他の工具を開発するエンジニアリングプロセスです。
プロトタイプツールは、納期短縮、初期投資額の削減、容易な修正、そしてテストや限定生産に十分な耐久性を重視しています。そのため、プロトタイプツールは柔軟性を重視しています。
例えば、試作用の射出成形金型では、焼き入れ工具鋼の代わりにアルミニウムを使用することができる。
複雑な自動スライドベーンは手動挿入に置き換えることができ、冷却システムも簡素化でき、完全オーダーメイド構造の代わりに標準金型ベースを使用することも可能です。これらの方法により、金型コストと製造時間を削減できます。
しかし、簡略化された金型であっても、基本的な工学原理に従う必要があります。絞り角度、肉厚、収縮率、ゲート位置、エジェクタ位置、表面要件、金型パーティングライン、寸法公差など、すべてが最終的な試作品に影響を与えます。したがって、適切な設計は試作品の目的に応じて決定されます。
20個の視覚サンプルを製造するための金型と、5,000個の機能部品を製造するための試作ツールでは、全く異なる設計戦略が必要となる。
金型設計を開始する前に、エンジニアは想定生産量、試作品材料、機能要件、寸法公差、外観要件、想定工具寿命、納期、将来の生産工程、および想定される設計変更を明確にする必要があります。これらの要件を早期に定義することで、製造業者は過剰設計を回避しつつ、試作品が有意義なエンジニアリング成果を生み出すことを確実にすることができます。
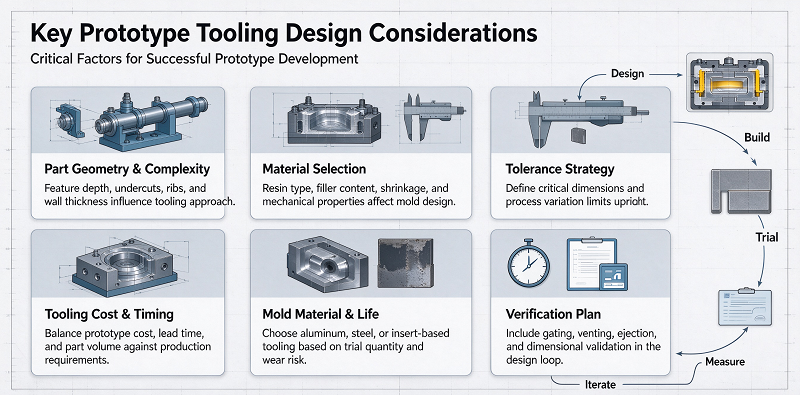
プロトタイプ製作における主要な設計上の考慮事項
試作金型の設計には、コスト、品質、製造効率に直接影響を与えるいくつかの技術的な決定が伴います。
部品の形状、金型の材質、金型の構造の3つが最も重要な要素である。
部品形状と製造可能性
部品の形状は、試作金型の複雑さに大きな影響を与える。
金型開口方向が直接的な単純な部品は、通常、より速く、より低コストで製造できる。
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
機能テストに影響を与えることなく、一部の機能を簡略化できる場合があります。特に成形部品においては、延伸角度が重要です。
射出成形工程中に十分な換気が行われない場合、成形された部品がキャビティやコアに付着する可能性がある。
これにより、傷、変形、寸法不良、またはカビの発生につながる可能性があります。壁の厚さも考慮する必要があります。
壁厚に大きなばらつきがあると、冷却ムラ、収縮、沈下痕、反り、内部応力などが生じる可能性があります。可能な限り、壁厚を均一に保つように努めるべきです。
適切な試作用金型材料の選択
試作金型の材質は、加工速度、金型コスト、寸法安定性、表面仕上げ、熱伝導性、金型寿命に影響を与える。
アルミニウムは、試作品の金型を作る際に最も一般的に使用される材料の一つです。
その優れた被削性により、メーカーは多くの工具鋼よりも速く金型キャビティを製造できる。
アルミニウムは熱伝導率も高く、射出成形における冷却性能の向上に役立つ。
これらの理由から、アルミニウム金型は通常、少量射出成形、エンジニアリング検証、製品開発、橋梁の製造、設計検証、短い生産サイクルに適しています。
しかし、アルミニウムは従来のダイス鋼よりも柔らかい。
ガラス繊維強化プラスチックなどの研削材料を製造する場合や、大規模生産が必要な場合、摩耗がより早くなる可能性がある。
P20などの予備硬化鋼は、耐摩耗性と耐久性に優れています。通常、試作金型が大量生産に対応する必要がある場合、より多くの材料が必要な場合、より高い成形圧力が必要な場合、または生産期間が長い場合に検討されます。
金型構造、ゲート、冷却、および射出
試作金型の構造は、信頼性の高い部品を製造できる範囲で、できる限りシンプルに保つべきである。
単一キャビティ金型は、加工工程が少なく、修正が容易で、初期金型コストを削減できるため、一般的に試作金型として使用されます。
生産量が増加すると、多キャビティ金型が魅力的になる可能性があるが、キャビティバランス、ランナー設計、充填挙動、寸法精度などについて、より高度な制御が必要となる。
門のデザインもまた、重要な考慮事項の一つです。
ゲートの位置は、溶融材料が金型キャビティに入り込み、充填される方法に影響を与える。
ゲート位置が不適切だと、ウェルドライン、エアトラップ、過剰な圧力、充填不良、フローマーク、または外観上の問題が発生する可能性があります。
冷却システムも試作品の品質に影響を与える可能性がある。
試作金型では簡略化された冷却経路が用いられる場合もあるが、冷却が不十分だと、収縮のばらつき、サイクルタイムの長期化、反り、寸法変化などを引き起こす可能性がある。
射出システムも慎重に計画する必要がある。
上部のピンは、目立った傷や変形を生じさせることなく、上部のピンにかかる力に耐えられる十分な強度のある場所に設置する必要があります。
ゲート、冷却、金型構造、および射出機構を考慮することで、メーカーは基本部品の品質を損なうことなく、試作金型を簡素化することができる。
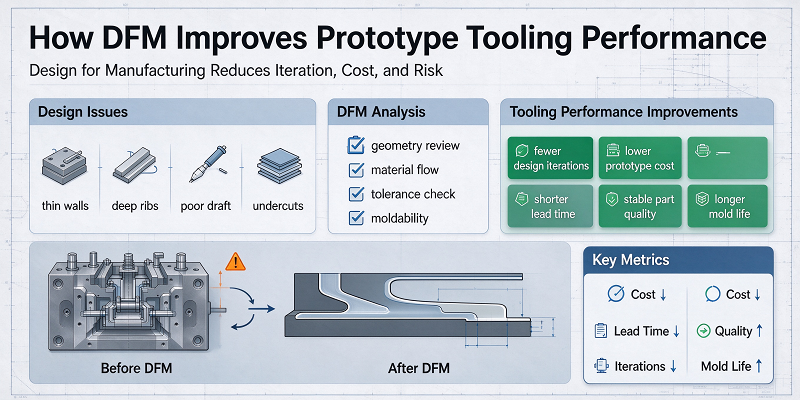
DFMがプロトタイプツーリングの性能を向上させる方法
製造性設計は、試作金型の開発において極めて重要な役割を果たす。
DFM(設計製造性)は、選択された工具と製造プロセスを用いて、部品を効果的に製造できるかどうかを評価する。
その目的は、金型製作前に潜在的な製造上の問題を特定することである。
試作射出成形の場合、DFM(設計製造性)レビューでは通常、肉厚、エジェクタピンの位置、材料の収縮率、表面仕上げ、金型流動性、重要寸法などが評価されます。CADモデルは正しく見えても、実際に成形された部品は取り出しにくい場合があります。
DFM(設計製造性)段階で適切な絞り量を増やすことで、金型加工前の問題を解消できる。
深い空洞を加工する場合、より長い切削工具が必要になることがあり、その結果、振動が増加したり、切削速度が低下したり、加工時間が長くなったりする可能性があります。
内側の角の半径が非常に小さい場合、より小型の工具が必要となり、製造時間も長くなります。
多くの場合、部品の機能に影響を与えることなく、設計を少し変更するだけでCNC加工を簡素化できる。
DFM(設計製造性)の段階では、公差要件も評価する必要があります。金型のすべての形状に同じレベルの精度が求められるわけではありません。
シール面、組立基準面、光学取付面、またはベアリング位置は、厳密な寸法管理が必要となる場合があります。機能を持たない外面は、厳密な寸法管理は不要です。機能的な特徴にのみ厳密な公差を適用することで、加工および検査コストを削減できます。したがって、試作金型の製造前にDFM(設計製造性)を開始する必要があります。
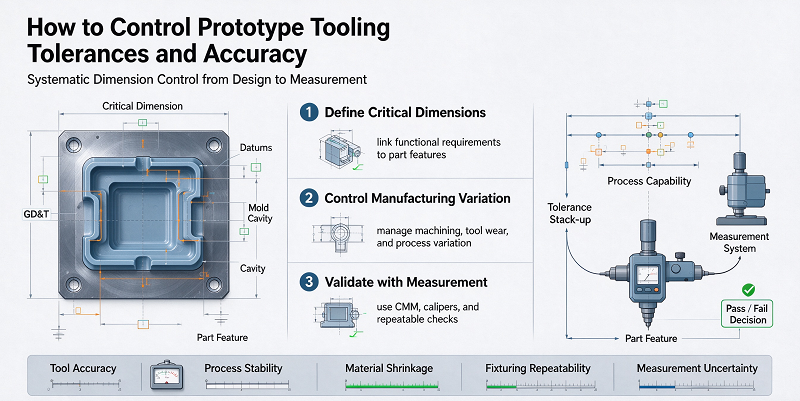
試作工具の公差と精度を管理する方法
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
工具材料の中には、特にアルミニウムや切削加工可能な鋼材などは、完全焼入れされた生産用工具よりも加工しやすいものが多い。また、工具の公差は成形部品の公差とは区別する必要がある。成形工程中に製造上の変更が加えられるため、金型キャビティは通常、完成した成形部品よりも高い精度が求められる。
温度制御は寸法精度にも影響します。金型材料は温度上昇に伴って膨張するため、金型温度が不均一だと、部品の異なる部分で収縮率にばらつきが生じる可能性があります。したがって、安定した成形条件と効果的な冷却は、寸法精度に直接的に寄与します。
検査には、ノギス、ミクロン単位の三次元測定機、表面粗さ計などの機器が使用される場合があります。そして、試作品の測定データは、製品設計や将来の生産ツールの最適化に活用できます。
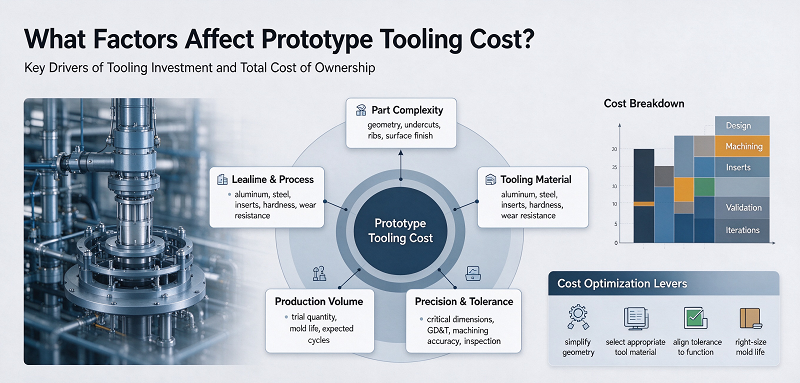
試作品製作費用に影響を与える要因は何ですか?
試作金型のコストは、様々なエンジニアリングおよび製造上の要因によって左右される。
工具のサイズは計算の一部に過ぎない。
形状、金型材料、加工難易度、生産数量、公差、金型構造、仕上げ要件など、すべてが最終コストを大きく左右する可能性があります。
工具の複雑さと加工要件
ツールの複雑さは、プロトタイプツールのコスト増加要因の中でも特に大きな割合を占める。
A simple opening and closing mold may require basic CNC加工, standard pins, and traditional mold components.
より複雑な部品には、交換可能なインサート、手動インサート、放電加工、複数のCNC設定、深穴加工、精密研削、および幅広い金型付属品が必要となる場合があります。これらの機能が追加されるごとに、設計、加工、組み立て、およびテストにかかる時間が増加します。
深いキャビティは、通常より長い工具が必要となるため、加工コストも増加します。長い切削工具は、振動を低減するために一般的に低速加工条件を必要とします。また、内径が小さいほど、1回の切削で除去できる材料が少なくなるため、加工時間も長くなります。したがって、DFM(設計製造性)の段階でこれらの機能を簡素化することで、金型コストと納期を削減できます。
工具材料と生産数量
金型材料は、必要な生産量に見合ったものでなければならない。
焼き入れされた量産用工具鋼を使用した場合、わずか数十個の試作品部品であっても、不必要なコストが発生する可能性がある。
同時に、数千個もの摩耗部品に対して、比較的柔らかい金型材料を使用すると、摩耗が急速に進み、修理費用がかさむ可能性がある。
アルミニウム製の金型は通常、加工速度と耐久性のバランスが良く、少量生産に用いられる。
生産量が増加すると、鋼製金型の方が経済的になる可能性がある。
したがって、決定にあたっては、金型の初期価格だけでなく、プロジェクトの総コストを考慮に入れるべきである。
多少高価な金型でも、メンテナンスの手間が減り、品質の安定性が向上し、必要な生産量をすべて満たすことができるのであれば、結果的に経済的になる可能性がある。
公差、表面仕上げ、および二次加工
寸法公差は試作金型のコストに大きな影響を与える。標準的な機械加工公差であれば、通常は効果的に達成できる。
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
機能的なエンジニアリングプロトタイプであれば、標準的なCNC加工プロセスだけで完成させることができる場合もある。
二次的な作業もプロジェクトの総コストを増加させる。
これらには、ねじ込み、取り付け、電気めっき、レーザーマーキング、組み立て、後加工、特殊検査などが含まれます。実用的なコスト管理戦略としては、真の機能的価値または美的価値が求められる場合にのみ、高品質な仕上げと厳格な公差を用いることが挙げられます。
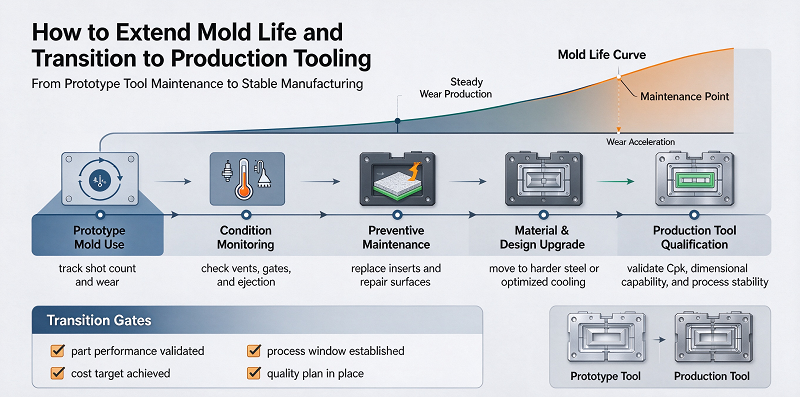
金型の寿命を延ばし、生産用金型に移行する方法
試作ツールは生産サイクルを短縮するために設計されているが、耐久性も依然として重要である。
一つのアプローチは、予想される摩耗量に基づいて工具材料を選択することである。
比較的少量であれば、アルミニウムは十分な耐久性を提供できる。
大量処理や研磨材の場合は、予め焼き入れされた鋼材の方が適している場合があります。
混合成形も効果的である。
例えば、メインの金型はアルミニウム製で、ゲート、摺動面、ねじ山部分、狭いコアなど、摩耗の激しい部分には鋼製のインサートが取り付けられるといった具合です。
この方法を用いることで、金型全体を鋼鉄製にすることなく、工具寿命を延ばすことができる。
交換可能なプラグインは、製品開発プロセスにおいて特に価値があります。
エンジニアがテスト後に特定の機能が変更されると予想する場合、この部分は取り外し可能なインサートとして設計することができる。
将来的な変更は、金型全体を再構築するのではなく、インサートを交換したり加工したりすることで実現できる。
金型のメンテナンスも、試作金型の寿命に影響を与える可能性がある。
工具は、摩耗、腐食、ピンの損傷、通気口の詰まり、汚染、表面損傷がないか定期的に点検する必要があります。
鋼製金型は湿気によって腐食する可能性があるため、適切な保管が特に重要です。
成形パラメータも妥当な範囲内に維持する必要がある。
過剰な射出圧力、型締め力、または金型温度は、いずれも摩耗を加速させる。
プロトタイプのテストが完了すると、エンジニアリングチームはプロトタイプの製造プロセス中に収集した情報を使用して、生産ツールを設計することができます。
この移行は、単に試作品の型をより丈夫な材料で複製するだけでは済まされない。
プロトタイプ製作では通常、寸法安定性、材料収縮、曲げ、溶接線の凹み、閃光弾発射性能、冷却挙動、サイクルタイムといった重要な情報が得られます。機能テスト後、製品設計が変更される場合もあります。
壁の厚さを調整する必要がある場合や、組み立て特性を変更する必要がある場合、リブを補強する必要がある場合、または特定の公差が不要であることが判明する場合があります。
これらの変更は、生産ツールが稼働を開始する前に完了させる必要があります。
出力によっては、異なる金型構造が必要となる場合もある。
試作金型は、キャビティ、手動挿入、基本的な冷却、および単純な突き出し機構を用いることができる。
金型の製造には、複数のキャビティ、自動スライド機構、高度な冷却チャネル、ホットランナー、センサー、自動排出機構、金型材料の硬化処理などが必要となる場合がある。
したがって、試作段階は、より信頼性の高い生産ツールを開発するための貴重なエンジニアリングデータを提供する。
NOBLEを選ぶ理由 prototype tooling manufacturer
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社には「スマートマニュファクチャリング」と「ケア製品」という2つの主要事業分野があります。「スマートマニュファクチャリング」事業は、部品加工や製造を含むプロジェクト支援サービスをお客様に提供することに特化しています。
10年以上にわたる専門的な製造およびラピッドプロトタイピングの経験。効率的なチームがお客様の新規プロジェクトを強力にサポートし、ご要望を100%実現します。標準化された管理体制により、部品と製品の厳格な品質管理を実現。合理的なワークフローにより、同等の品質を維持しながらコスト削減を実現します。
長年の努力と発展を経て、NOBLEは精密部品の機械加工・製造企業から、産業チェーン全体を支えるサービス能力を備えた企業へと徐々に変貌を遂げ、顧客のプロジェクト全体を全面的にサポートするサービス指向型企業へと発展しました。
NOBLEは、プロトタイプの設計から製造まで、信頼できるワンストップのカスタム製造ソリューションを提供します。豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスにより、お客様のアイデアを現実のものにします。
NOBLEは以下の資格証明書を保有しています。
ISO 9001:2015 – 一般製造業向けの堅牢な品質管理。一貫したプロセス。文書化された管理。追跡可能な検査。
ISO 13485:2016 – 医療機器部品に対するより厳格な品質基準。厳格なプロセス検証。完全なトレーサビリティ。埋め込み型部品および外科用部品に必須。
結論
プロトタイプツールが適切に設計されていれば、製品設計の検証、機能部品の製造、開発コストの管理、そして量産準備のための重要なエンジニアリングツールとなるだろう。
プロトタイプ金型の設計を成功させるには、部品の形状、金型材料、DFM(製造性設計)、公差、金型構造、冷却、注湯、射出、表面仕上げ、生産量、および金型の予想耐用年数について慎重に検討する必要があります。
不要な機能を簡素化し、適切な金型材料を選択し、必要な箇所にのみ公差を適用し、交換可能な刃を使用することで、信頼性の高い試作品の品質を維持しながらコストを削減できます。
DFM is particularly important because it can prevent many tool problems before CNC加工 or mold manufacturing begins.
試作品の製作は、貴重な製造データを生み出すこともできる。
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
この情報は、製品設計の改善や最終生産用金型の最適化に活用できます。
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.