
すべてのポリメラーゼ連鎖反応は、PCR加熱ブロックという重要な部品に依存しています。このブロックはサーマルサイクラーブロックアセンブリ内にあり、サンプルに熱を伝達します。信頼性を本当に左右するのは、ブロックの製造品質です。標準的なPCRブロックは、すべてのウェルで同じ温度を供給しなければなりません。設計が不十分だとホットスポットが発生します。製造が不十分だと欠陥が生じます。ブロックの熱性能は、反応結果に直接影響します。各加熱ブロックは毎日熱サイクルを受けます。ブロックの材質、加工、表面仕上げなど、あらゆる細部が重要です。このブロックがプロトコルの成否を左右します。ブロックの設計、材質、製造が性能にどのように影響するかを詳しく見ていきます。これらのブロック要因を理解することで、サプライヤーを評価できます。選択するブロックによって均一性と品質が決まります。ブロックの熱伝導率について考えてみてください。ブロックの平坦性は接触に影響します。ブロックのウェルパターンは一貫性に影響します。高品質のブロックは信頼性の高い結果をもたらします。NOBLEのような専門家と協力することで、ブロックが仕様を満たしていることを確認できます。ブロックには細心の注意が必要です。
PCR加熱ブロックの材料
PCR加熱ブロックに使用する材料は、その熱性能の上限を決定づけます。最高の材料であっても、加工時に欠陥が生じてホットスポットやコールドゾーンが発生すると、性能が低下する可能性があります。そのため、材料の選択はもちろん重要ですが、加工方法も同様に重要です。それでは、選択肢を見ていきましょう。
アルミニウム合金:標準的な選択肢
アルミニウム合金が市場を席巻しているのには、それなりの理由があります。コスト、加工性、熱伝導性のバランスが非常に優れているからです。ほとんどの標準的なPCR装置にアルミニウムが使用されているのは、予算をオーバーすることなく、信頼性の高い結果が得られるためです。
熱伝導率とコスト効率
アルミニウムの熱伝導率は約247 W/m・Kです。これはほとんどのPCR用途にとって十分な値です。熱はブロック全体に素早く伝わり、サンプルは目標温度に迅速に到達します。また、アルミニウムは加工が容易なため、製造コストを抑えることができます。ルーチンプロトコルを実行するラボにとって、アルミニウムは高価な代替品に比べてはるかに低コストで確かな性能を発揮します。
表面保護のための陽極酸化処理
未処理のアルミニウムは、特に繰り返しの熱サイクルや洗浄剤への曝露によって、時間の経過とともに腐食します。陽極酸化処理はこの問題を解決します。メーカーは、陽極酸化処理されたアルミニウム(MIL-A-8625 タイプ II/III)が、ASTM B117 規格に基づき、最低 336 時間の塩水噴霧耐性を達成すると規定しています。この性能は、一般的な実験室用途の 80% に十分対応できます。この保護処理により、ブロックの寿命が延び、表面の清掃が容易になるため、汚染管理において重要です。
このPCRサーマルサイクラーに使用されている陽極酸化アルミニウムモジュールは、「十分な耐食性」を持ちながら高速な熱伝導性能を維持していると説明されており、このレベルの耐食性はPCRの厳しい熱サイクル環境に対して十分であると考えられていることが確認されています。
銀と金メッキ銀:高性能オプション
速度と均一性が重要となる場面では、銀が威力を発揮します。銀は、一般的な金属の中で最も高い熱伝導率(429 W/m・K)を誇ります。これはアルミニウムのほぼ2倍の値です。高速PCRプロトコルにおいては、この差が温度上昇速度の向上と、すべてのウェルにおける温度の一貫性の向上につながります。
優れた熱伝導率(429 W/m·K)
銀の熱伝導率が高いため、熱はブロック内をほぼ瞬時に伝わります。ブロックは設定温度に素早く到達し、すべてのウェルが同じ温度に早く達します。これにより均一性が向上し、再現性の高い結果を得るために不可欠な要素となります。もしあなたの研究室で、すべてのサイクルが重要となるハイスループット実験を行っているなら、銀の速度面での優位性は明らかでしょう。
トレードオフ:コスト、硬度、および被削性
銀にはいくつかの欠点があります。まず、アルミニウムよりもかなり高価です。また、柔らかいため摩耗しやすく、加工時には慎重な取り扱いが必要です。さらに、銀は空気に触れると酸化し、時間の経過とともに熱性能が低下します。そのため、メーカーは金メッキを施します。金メッキは酸化を防ぎ、ブロックの表面品質を維持します。しかし、金メッキはさらにコスト増につながります。スピードと精度のために割増料金を支払うことになるため、その投資が自社のワークフローに見合うかどうかを判断する必要があります。
材料選択基準
適切な材料を選ぶということは、単に最も高価なものを選ぶことではありません。用途に合った特性を持つ材料を選ぶ必要があります。評価すべき点は以下のとおりです。
- 熱伝導率(κ): 高い熱伝導率(例えば、銀429 W/m・K、アルミニウム247 W/m・K)は、ブロック全体にわたる迅速な熱分布と均一な温度を実現するために不可欠であり、加熱および冷却速度に直接影響します。
- 比熱容量(c_p): 比熱が低いほど、温度変化に必要なエネルギーが少なくなり、昇温速度が速くなります。例えば、銀の比熱は235 J/(kg·K)であるのに対し、アルミニウムは900 J/(kg·K)です。
- 密度(ρ)と体積比熱(ρ・c_p): 密度と比熱の積によって熱容量が決まります。銀とアルミニウムは体積熱容量がほぼ同じ(約2.47対2.43 MJ/(m³·K))であるため、熱伝導率が異なるにもかかわらず、加熱・冷却性能が同程度になるのです。
- 熱拡散率 (α = κ/(ρ・c_p)): このパラメータは、温度変化が材料全体に伝わる速度を決定します。熱拡散率が高い材料(例えば、銀やアルミニウム)は、より速い熱応答を実現します。
- 放射率(ε): 放射率が低いほど、高温時の放射熱損失は減少します。研磨された銀(低放射率)は、100℃を超える温度ではアルミニウムよりも優れた性能を発揮しますが、PCR(100℃未満)ではその効果はごくわずかです。
- コストと耐腐食性: 銀は酸化を防ぐために金メッキが必要で、コストが増加する。金は高価だが耐腐食性に優れている。アルミニウムはコスト効率が良く、ほとんどの用途に適している。
- 功績番号 G_β: 提案された性能指数は、エネルギー指数(ρ·c_p)と拡散指数(κ/(ρ·c_p))をアルミニウムを基準として正規化したものである。電力制限システム(βが小さい場合)では、体積熱容量の低い材料が好まれ、拡散制限システム(βが大きい場合)では、高い熱拡散率が重要となる。これにより、体系的な比較が可能となる。
アプリケーションのニーズに合わせたプロパティのマッチング
実際のワークフローについて考えてみてください。昇温速度が最も重要な高速サイクルプロトコルを実行していますか?それなら、シルバーはコストに見合う価値があるかもしれません。標準的なサイクルでルーチンサンプルを処理していますか?アルミニウムは、はるかに低価格で信頼性の高い結果を提供します。システム全体におけるブロックの役割を考慮してください。ブロックの熱容量は、システムの加熱と冷却の速度に影響します。熱容量が小さいほど遷移は速くなりますが、蓋を開けたときの安定性も低下します。
総所有コストの評価
購入価格だけを見るのではなく、耐用年数、メンテナンス費用、交換費用も考慮に入れましょう。アルミニウムブロックは初期費用が安く、適切な陽極酸化処理を施せば長年使用できます。銀ブロックは初期費用が高く、金メッキは経年劣化により再処理が必要になる場合があります。ほとんどのラボでは、アルミニウムが総所有コストの面で最適です。最高速度と均一性が求められる特殊な用途では、銀ブロックの価格に見合う価値があります。選択するブロックによって結果が左右されるため、これらの要素を慎重に検討してください。NOBLEのような信頼できるメーカーの高品質ブロックを使用すれば、アルミニウムでも銀でも、材料が意図したとおりに機能することが保証されます。
PCR加熱ブロックの機械加工プロセス
適切な材料を選んだら、いよいよ本格的な作業が始まります。製造工程では、原材料の金属が精密機器へと加工されます。どんなに優れた合金でも、加工不良のブロックでは性能を向上させることはできません。製造上の欠陥は、ホットスポットやコールドゾーンを生み出し、PCRの結果を台無しにしてしまいます。PCRサーマルブロックの加工工程は、どの段階においても細心の注意が必要です。
CNCフライス 複雑な形状の場合
CNCフライス加工は、PCRサーマルブロック加工の根幹を成す技術です。金属の塊からブロックを成形し、ウェルパターン、外形、そして取り付け部などの形状を、すべて1回のセットアップで切削します。
精密ウェルパターン加工
ウェルパターンはブロックの中核を成す部分です。96ウェルブロックには、96個の同一の穴が必要です。これらの穴はチューブアレイと完全に位置合わせされなければなりません。深さ、直径、間隔のすべてが重要です。PCRサーマルブロックの加工では、CNCマシンが座標系を使用して各ウェルの位置を決定します。そして、ウェルを1つずつドリルで開けていきます。マシンは数ミクロン以内の精度で位置を保持します。これが、すべてのチューブが正しく収まり、ブロックに均等に接触することを保証する唯一の方法です。
精度を高めるためのツール戦略
PCR熱ブロック加工において、工具の選択は成否を左右する。アルミニウムブロックには超硬工具が適している。切れ味が長持ちし、きれいに切削できる。銀ブロックにはダイヤモンドコーティングされたエンドミルが適している。銀は柔らかく粘り気があるため、ダイヤモンド工具はバリを残さずに加工できる。
PCRサーマルブロック加工における適切な工具戦略は、主軸回転速度と送り速度のバランスを取ることです。回転速度が速すぎると熱が蓄積され、金属組織が変化します。逆に回転速度が遅すぎると工具が摩耗します。金属を傷つけずに滑らかな切削を実現したいのです。加工後、次のステップは表面仕上げです。
表面仕上げ:研削および研磨
製造後、ブロックには表面仕上げが必要です。加工直後の表面には微細な凹凸があり、これらが試料管への熱伝達に影響を与えます。
最適な熱接触のための平面性の確保
平面度は非常に重要です。ブロックの底面は発熱体に密着します。隙間があると、空気が断熱材として働き、熱が均一に伝わりません。その結果、ブロック全体で温度差が生じます。
精密なCNC研削加工により、底面は数ミクロン以内の精度で平坦に保たれます。これにより気泡が排除され、ブロックはヒーターにぴったりと密着します。熱はスムーズに伝わります。
表面粗さも重要です。研究によると、表面粗さが大きいほどナノスケールの空洞が形成されます。これらの空洞は核生成サイトとして機能し、熱伝達率を高めます。そのため、わずかに凹凸のある表面は、実際には熱性能を向上させることができます。ただし、適切な制御が必要です。粗すぎるとウェルが適切に密閉されず、滑らかすぎると核生成のメリットが失われます。ほとんどのPCRサーマルブロック加工では、数マイクロインチの粗さを目標としています。正確なRa値は用途によって異なります。
複雑なディテール加工におけるEDMの役割
一部のブロックには、アクティブ冷却やセンサー統合のために内部チャネルが必要です。フライス加工ではこれらのチャネル内部に手が届きません。そこで登場するのが放電加工(EDM)です。EDMは電気火花を利用して金属を削り取ります。機械加工では不可能な複雑な形状を切削できます。PCR熱ブロック加工では、EDMによって高精度の内部形状が作られます。EDMによる表面仕上げは非常にきれいで、バリや工具痕は残りません。
加工後の処理
機械加工は金属に応力を発生させます。切削力、熱、振動はすべて痕跡を残します。その応力を取り除かないと、ブロックは時間とともに歪みます。熱サイクルによってその歪みはさらに悪化します。
寸法安定性のための応力緩和
応力除去焼鈍が解決策です。ブロックを炉に入れ、特定の温度まで加熱した後、ゆっくりと冷却します。このプロセスにより、金属の内部構造が再配列されます。これにより、数千回のPCR熱サイクルにおける反りを防ぐことができます。PCR熱ブロック加工において、応力除去は標準的な工程です。応力除去を行わないと、ブロックの形状が変化し、ウェルの位置がずれ、温度均一性が低下します。
洗浄と表面処理
機械加工と応力除去の後、ブロックの洗浄が必要です。金属片、切削油、粉塵などが表面に付着し、汚染を引き起こします。これらの汚染物質は熱伝導に影響を与えるだけでなく、PCR反応にも混入する可能性があります。
洗浄には複数の工程があります。まず、溶剤洗浄で油分や冷却液を除去します。次に、超音波洗浄で微細な隙間から粒子を取り除きます。最後に、脱イオン水ですすいで表面をきれいにします。
一部のブロックには、追加の表面処理が施されます。アルミニウムの場合は陽極酸化処理、銀の場合は金メッキです。これらの処理により、表面が保護され、耐久性が向上します。PCR熱ブロック加工では、洗浄と表面処理が品質管理前の最終工程となります。これでブロックは検査とテストの準備が整いました。
PCRサーマルブロックの加工工程全体において、あらゆる段階で高い精度が求められます。最初のCNC切削から最終洗浄まで、各工程がブロックの性能に影響を与えます。PCR加熱ブロックにとって、適切な製造は安定した結果を意味します。NOBLEのような高品質な製造パートナーは、あらゆる変数を管理し、ブロックがお客様の仕様を満たすことを保証します。その結果、安定した熱性能を発揮するブロックが完成し、信頼性の高いPCR結果が得られます。
PCR加熱ブロックの設計要因
PCR加熱ブロックの優れた設計は、まず一つの重要な目標から始まります。それは、ブロックがすべてのサンプルチューブにしっかりと接触することです。熱はヒーターからサンプルまで遮るもののない経路で伝わる必要があります。隙間があると熱伝達が遅くなります。設計全体はこの目標に焦点を当てています。
井戸配置と熱容量の最適化
井戸の配置は、ブロック内でのチューブの設置方法を決定します。深さ、直径、間隔はすべて熱の均一性に影響します。配置が悪いと、井戸間で熱の差が生じます。
均一性とランプ速度のトレードオフ
熱容量はこの設計上の選択において大きな役割を果たします。ブロックの質量が大きいほど均一性が向上し、システムが安定します。しかし、起動時に加熱するためにより多くのエネルギーが必要になります。ブロックが小さいほど加熱が速く、起動時のエネルギーを節約できます。欠点は、熱が流れやすくなることです。
ここでは、サンプル容量とブロック容量の比率が重要になります。比率が小さいほど均一性が向上しますが、そのためにはブロックを大きくする必要があります。ブロックを大きくすると起動時のエネルギーが増加します。これらの要素のバランスを取る必要があります。アルミニウムのような高伝導性材料は均一性の向上に役立ちますが、熱均一性の主な要因はブロック自体の質量です。
チューブとプレートの取り付け
ブロックは標準のチューブとプレートに適合する必要があります。96ウェルブロックでは、正確な間隔が求められます。ウェルはチューブ配列と一直線に並ばなければなりません。深さも重要です。チューブはブロックによって異なる深さに配置されます。浅いウェルではチューブの位置が高くなり、熱接触に影響が出ます。深いウェルはチューブをしっかりと固定しますが、チューブの挿入や取り外しが難しくなる場合があります。
設計では、異なるチューブ材質にも対応する必要があります。ポリプロピレン製のチューブは加熱すると膨張します。ウェルはその膨張に対応できる構造でなければなりません。そうでないと、チューブが詰まってしまいます。ブロックの表面仕上げも、チューブの出し入れのしやすさに影響します。
センサーと発熱体の統合
ブロックには正確な温度制御が必要です。そのためには、まずセンサーの配置が重要です。ヒーターは熱を均一に伝達しなければなりません。これら2つの部品は連携して動作します。
正確なフィードバックのための配置
センサーはブロック内部に配置されています。その位置は重要です。ヒーター付近のセンサーは、サンプルウェル付近のセンサーとは異なる値を読み取ります。ブロックの設計では、センサーは熱経路の中央に配置されています。センサーはヒーターに近づきすぎることなく、サンプルの状態を読み取る必要があります。
複数のセンサーを使用すれば効果的ですが、コストがかさみます。適切な場所に1つのセンサーを配置するだけでも十分な結果が得られます。ブロック材は熱を均一に拡散するため、多くのセンサーは不要になります。
熱伝導材料
ヒーターとブロックの間に薄い層を設けることで、熱伝導性が向上します。熱伝導性材料は、微細な隙間を埋めます。空気は熱伝導率が低いため、ペーストやパッドで気泡を除去します。この材料は、熱サイクルに耐え、経年劣化しないものでなければなりません。
ブロックの設計では、この層を考慮する必要があります。締め付け圧力は材料の性能に影響を与えます。圧力が強すぎると材料が押し出され、弱すぎると隙間が生じます。
熱膨張の管理
金属は加熱されると必ず膨張する。この金属塊は室温から95℃まで加熱され、再び室温に戻る。この繰り返しの膨張が問題を引き起こす。
寸法安定性を考慮した材料選定
異なる材料は膨張率が異なります。アルミニウムは銀よりも膨張率が高いため、ブロックの設計ではこの点を考慮する必要があります。膨張によってウェルの位置がわずかに変化しますが、その変化はわずかです。しかし、数千回のサイクルを経ると、その変化が積み重なって大きな問題となります。設計にこの動きを考慮していないと、ブロックが歪む可能性があります。
反りを防ぐための取り付け方法
ブロックはサイクラーのフレームに取り付けられます。マウントが硬すぎると、ブロックは自由に伸縮できません。応力が蓄積され、ブロックが曲がったり割れたりします。優れた設計では、柔軟なマウントを使用します。スプリングやスライドピンによってブロックが動くようになり、ブロックは歪みなく伸縮します。取り付け位置も均一性に影響します。金属はフレームに熱を伝導するため、ブロックの端が冷えてしまいます。設計者は、熱損失を最小限に抑える場所にマウントを配置します。
設計プロセス全体において、これらの要素のバランスを取る必要があります。均一性、センサーの配置、膨張、そして取り付け方法はすべて、PCRブロックの熱性能に影響を与えます。NOBLEのようなパートナー企業が設計した優れたブロックは、サイクルごとに信頼性の高い結果をもたらします。
PCRブロックの精度要件
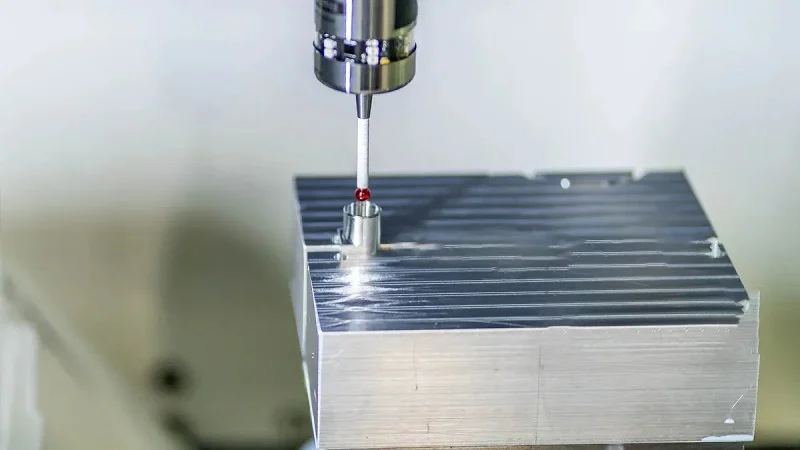
PCRの結果は、温度が正確かつ均一な場合にのみ信頼できます。ブロック全体で温度が異なると、一部のサンプルは反応が速く進む一方で、他のサンプルは遅れてしまいます。その結果、結果にばらつきが生じます。ブロックは、すべてのウェル、すべてのサイクルで同じ熱を与える必要があります。この精度は、厳しい製造公差と綿密な品質管理に依存します。
重要な特徴:井戸の直径、深さ、傾斜
まず最初に確認すべきはウェルのパターンです。各ウェルはチューブがぴったりと収まるように適切な直径でなければなりません。穴が広すぎるとチューブがぐらつき、ブロック壁との接触が失われます。狭すぎるとチューブが全く入りません。深さも同様に重要です。ウェルが浅いとチューブの底がブロックの底面から浮いた状態になり、空気の隙間が生じます。空気は熱伝導率が低いため、隙間が生じてしまいます。ピッチ(ウェル間の中心間距離)はチューブ配列と完全に一致している必要があります。わずかなずれでも列全体がずれてしまい、プレート全体で接触不良が発生します。PCRサーマルブロック加工では、これらの寸法は通常、数千分の1インチの精度で管理されます。
均一な接触のための平面度と平行度
ブロックの底面は加熱エレメントに接しています。その面が平坦でない場合、熱伝達が悪くなります。わずか数ミクロンの隙間でも、ホットスポットやコールドゾーンが発生します。PCRブロックの平面度公差は通常、表面全体で0.001~0.002インチに設定されています。上面と下面の平行度も同様に重要です。ブロックがサーマルサイクラーに固定されると、テーパーがあると圧力が不均一になります。この圧力変化によって、サンプルチューブとウェルの接触状態が変わります。その結果、ブロック全体で加熱が不均一になります。優れたPCRサーマルブロックの加工では、精密研削を使用して、これらの厳しい平面度と平行度の仕様を満たします。
熱伝達におけるRa値とRz値
表面粗さは、Ra(平均粗さ)とRz(平均最大高さ)で測定されます。PCRブロックの場合、一般的なRa値は16~32マイクロインチ程度です。これは、空気の隙間を減らすのに十分な滑らかさでありながら、わずかな凹凸も残しています。なぜある程度の凹凸を残すのでしょうか?それは、非常に小さな表面構造が熱伝導を改善することが研究で示されているからです。これらの構造は、熱接触を改善するための核生成サイトとして機能します。しかし、粗さが大きすぎると、熱の流れを阻害する大きな隙間が生じます。適切なバランスは、材料と用途によって異なります。PCR熱ブロックの加工中、仕上げ工程は目標のRa値に達するように慎重に制御されます。
サンプルウェルの密閉性への影響
ウェルの内側の表面仕上げは、サンプルチューブの密閉性に影響します。ウェルの壁が粗いと、チューブがくっついてしまうことがあります。滑らかな壁であれば、チューブはスムーズに出し入れできます。しかし、密閉性は蒸発防止にも重要です。チューブが正しく装着されていないと、キャップが完全に閉まらない可能性があります。その結果、サーマルサイクル中にサンプルが失われてしまいます。壁面の仕上げは洗浄にも影響します。滑らかな表面は洗浄しやすく、汚染物質が付着しにくくなります。頻繁に使用されるPCRブロックの場合、ウェルの内側の表面仕上げが均一であることが、長期的な信頼性を確保するために重要です。
工程内検査および最終検証
PCR熱ブロック加工では、複数の段階で検査が行われます。主要な加工工程ごとに部品が検査されます。ウェル径はエアゲージまたは光学コンパレータで測定されます。平面度は定盤とインジケータで検査されます。すべての測定値は記録されます。最終検査では、ブロックの寸法が完全にチェックされます。すべての重要な特徴が図面と照合されます。不合格となったブロックは廃棄または再加工されます。この体系的な品質管理アプローチにより、厳しい公差を満たしたブロックのみが次の工程に進むことが保証されます。
熱均一性試験およびSPC
最終テストは熱均一性です。ブロックをテスト治具に取り付け、設定温度まで加熱します。複数のウェルに配置された温度センサーが、各位置の実際の温度を記録します。このデータは、熱分布の均一性を示します。良好なブロックは、すべてのウェルの温度を設定温度から±0.5℃以内に維持します。統計的プロセス管理(SPC)は、これらの結果を経時的に追跡します。プロセスにずれが生じ始めた場合は、早期に検出されます。この種のテストにより、ブロックが設計どおりに動作することが検証されます。また、PCRサーマルブロック加工プロセスが安定しており、十分な能力を備えていることも確認されます。エンドユーザーにとって、熱均一性テストは、すべてのブロックがサイクルごとに一貫した結果をもたらすという確信を与えます。
サーマルサイクラー自体の定期的な校正とメンテナンスも重要です。センサーは時間の経過とともにドリフトしたり、発熱体が劣化したりする可能性があります。しかし、高品質で徹底的にテストされたブロックを使用することで、最初から加熱ムラのリスクを低減できます。耐久性は、材料の選択、加工プロセス、品質管理プロトコルによって組み込まれています。これらの厳格なテストに合格したブロックは、数千回の熱サイクルにわたって信頼性の高い性能を発揮します。
今後の動向 PCR加熱ブロックの製造
PCR加熱ブロックは常に進化を続けています。新素材、よりスマートな製造方法、そして小型化されたデバイスによって、可能性はますます広がっています。この業界が今後どのような方向へ進んでいくのか、見ていきましょう。
先端材料と複合材料
アルミニウムと銀は今後も廃れることはないだろう。しかし、新たな選択肢がそれらの使用に変化をもたらしている。セラミックや複合素材は、次世代のブロックに刺激的な可能性をもたらす。
セラミックスとハイブリッド材料の探求
窒化アルミニウムはセラミックスの中でも際立った存在です。金属とほぼ同等の熱伝導率を誇ります。以下の表は、その重要性を示しています。
| プロパティ | 値 | PCR加熱ブロックとの関連性 |
| 熱伝導率 | 170~200 W/m·K | アルミナ(約25 W/m・K)の7~8倍の熱伝導率で、純アルミニウム(220 W/m・K)に匹敵し、迅速な熱伝達を保証する。 |
| 面内熱伝導率 | 180W / m・K | 金属製ヒートスプレッダーを凌駕する優れた横方向の放熱性能により、ブロック全体に均一な温度を確保します。 |
| 熱質量 | 金属の1/12 | 加熱/冷却速度を20℃/秒以上(アルミニウムの場合は3~4℃/秒)に向上させ、30回のPCRサイクルを約1時間から15分未満に短縮します。 |
| 耐熱衝撃性 | 良好(-40°C ~ 800°C) | 急速な温度変化にもひび割れを起こさず耐え、PCRの繰り返し温度サイクルに不可欠 |
数字がすべてを物語っている。セラミックブロックは金属よりも12倍速く加熱される。この速度の違いがPCRの仕組みを変える。多くのサンプルを処理する検査室は、数時間かかっていた作業が数分で完了するようになる。
PCR用途における主要材料仕様:
- 熱伝導率: 170~180 W/m·K – セラミック材料としては最高レベル
- 電気絶縁: 高い絶縁耐力 – 高電圧動作に対応
- 機械的強度: 熱衝撃、振動、機械的ストレスに対する優れた耐性
- 応用: 診断分析装置、治療機器、および PCR機器
セラミックは、むき出しのアルミニウムよりも錆びにくい。コーティングやメッキも不要だ。そのため、製造が容易になり、長期的なメンテナンスの手間も軽減される。
積層造形の可能性
3Dプリンティングは、ブロック設計に新たな可能性を切り開きます。従来の機械加工では、固体から材料を削り取っていましたが、積層造形はブロックを層状に積み重ねていきます。この方法により、切削加工では不可能な内部冷却チャネルを設けることが可能になります。設計者は、これまで不可能だった方法で熱の流れを改善できるようになります。
問題点は表面仕上げです。プリント部品は、PCRブロックに必要な厳しい公差を満たすために、しばしば追加の加工が必要になります。しかし、技術は年々向上しています。近い将来、積層造形法が生産においてより大きな役割を果たすようになるでしょう。
スマート製造とデジタルツイン
生産プロセス自体がよりスマートになっている。製造業者は今やデータを活用して、問題が発生する前に発見している。
リアルタイムプロセス監視
CNC工作機械に搭載されたセンサーは、あらゆる切削加工を追跡します。振動、温度、工具摩耗などのデータは中央システムに送られ、システムは問題を即座に検知します。工具の切れ味が鈍り始めたら、機械は自動的に調整または停止します。このリアルタイム監視により、不良品の発生を減らし、品質を安定させることができます。
予測品質保証
デジタルツインはこれをさらに発展させたものです。ブロックと加工プロセスの仮想コピーが、実際のプロセスと並行して実行されます。エンジニアはまずシミュレーションで変更をテストし、新しい工具や速度が最終製品にどのような影響を与えるかを予測します。この方法により無駄が削減され、開発期間が短縮されます。また、初回生産から製品の信頼性が向上します。
小型化とマイクロ流体技術の統合
PCR検査機器は小型化が進んでいる。ポイントオブケア検査にはコンパクトなシステムが求められる。こうした傾向は、ブロックの製造方法にも変化をもたらしている。
次世代デバイスにおける課題
ブロックが小さくなると、公差はより厳しくなります。ブロック全体が手に収まるサイズになると、ウェルの位置のわずかな誤差が大きな問題になります。熱管理も難しくなります。材料が少なくなれば熱容量も少なくなるため、すべてのウェルで同じ温度を維持するのが難しくなります。
小型化のための精密製造
メーカー各社は、より高性能な機械と厳格な管理体制でこの課題に対応している。マイクロマシニング技術は、10年前には不可能と思われた精度を実現している。平面、精密なウェル、きれいな仕上げといった基本的なルールは変わらないが、より小さなスケールで実現される。PCR加熱ブロック製造の未来は、この精度にかかっている。この技術を習得した企業が、次世代の診断技術をリードしていくことになるだろう。
NOBLE社と提携し、PCR加熱ブロックの製造に着手
設計から組み立てまで、包括的な能力を備えています。
エンジニアリングサポートとDFM
NOBLEは、最初の金属片を切断する前からお客様と協力します。当社のエンジニアがお客様のブロック設計を検討し、製造をより簡単かつ確実にするための変更を提案します。これは製造性設計(DFM)と呼ばれます。当社は問題を早期に発見します。コーナー半径やウェル深さのわずかな変更で、時間を節約し、品質を向上させることができます。当社のチームは、各設計上の選択が最終部品にどのように影響するかを熟知しています。当社は、適切な材料、公差、表面仕上げの選択を支援します。その結果、優れた性能を発揮し、製造コストを削減できる部品が完成します。PCR加熱ブロック製造における当社の経験は、何が効果的かを熟知していることを意味します。当社は何百もの設計を見てきました。何が問題を引き起こし、何がスムーズに進むかをお客様にお伝えできます。
社内での機械加工、仕上げ、組み立て
当社では、すべての作業を自社工場で行っています。CNCフライス加工、平面研削、放電加工、洗浄、組み立てはすべて自社工場内で実施しています。これにより、すべての工程を完全に管理できます。外部に作業を委託することはありません。部品が機械加工から仕上げ工程に進む際も、同じチームが担当します。これにより、エラーや遅延を削減できます。また、加熱エレメントとセンサーもブロックに組み込んでいます。ブロックは、お客様のサーマルサイクラーにすぐに設置できる状態で納品されます。お客様には、未完成品ではなく、完成品をお届けします。このような完全な管理体制により、問題が発生する前に発見することができます。
認証と品質管理
品質管理のためのISO 9001:2015
NOBLEはISO 9001:2015認証を取得しています。この規格は、当社の品質管理システム全体を網羅しています。当社はすべての工程において文書化された手順に従い、欠陥を追跡し、性能を測定し、継続的に改善を行っています。外部監査機関が毎年当社のシステムを監査します。この認証は単なる紙切れではありません。当社が出荷するすべてのブロックが同じ高い基準を満たしていることを保証するものです。PCR加熱ブロックのような部品にとって、一貫性は非常に重要です。すべてのユニットで同じ性能が求められます。当社の品質システムはそれを実現します。
医療機器に関するISO 13485:2016
PCR装置は医療機器であることが多いです。ISO 13485:2016は医療機器製造の規格であり、ISO 9001よりも厳格です。リスク管理、トレーサビリティ、製造工程の厳格な管理が求められます。NOBLEもこの認証を取得しています。お客様の部品が診断システムに組み込まれる場合、これらの規則を遵守するパートナーが必要です。当社はまさにそれを実践しています。この認証は、当社が最高水準の基準を遵守していることを示すものです。お客様の部品が規制対象製品の一部となる場合でも、安心してお使いいただけます。
製造パートナーとしてノーブルを選ぶ理由
精度と信頼性へのこだわり
当社が製造するすべてのブロックは、明確な仕様から始まります。ウェル径を測定し、平面度をチェックし、熱均一性をテストします。当社の品質管理チームは、あらゆる特徴を検査します。統計的プロセス管理を用いて、問題を早期に発見します。ブロックが基準を満たさない場合は、出荷されません。この取り組みこそが、研究所やOEMが最も要求の厳しい用途に当社を選ぶ理由です。お客様のPCR結果が当社の作業に依存していることを、当社は理解しています。当社の部品にわずかなミスがあれば、お客様の研究所のデータに悪影響を及ぼします。当社はこの責任を真摯に受け止めています。
プロジェクトについてご相談ください
次のブロックについてご相談してみませんか?デザインファイルやご要望をお送りください。当社のエンジニアリングチームが内容を確認し、お見積もりをご提示いたします。最適な素材選びや製造方法のご提案も承ります。NOBLEまでお気軽にお問い合わせください。お客様のプロジェクトをどのようにサポートできるか、ぜひご相談ください。
信頼性の高いPCR加熱ブロックは、賢明な選択から始まります。適切な材料、精密な加工、そして優れた設計がすべて一体となって機能します。すべてのラボに合う万能なソリューションは存在しません。最適なソリューションは、お客様のニーズによって決まります。高速加熱を重視するなら銀製、通常の作業にはアルミニウム製が適しています。コスト、均一な加熱、昇温速度など、すべてが重要な要素です。
ブロックの製造方法は、その動作に影響を与えます。良質なブロックは安定した加熱結果をもたらしますが、不良なブロックは実験を台無しにしてしまいます。ブロックの設計は各サイクルに影響を与えます。これらの詳細を熟知したメーカーと協力することで、大きな違いが生まれます。NOBLEは、最初の設計から最終生産まで、全工程を管理します。彼らの技術力により、お客様のブロックはすべての仕様を満たします。各ブロックは厳しいテストに合格しています。良質なブロックは、多くのサイクルに耐えることができます。このブロックは、お客様のマシンの心臓部です。適切なブロックを選ぶことで、すべてが変わります。
PCR技術は日々進化を続けています。より高速な手法、より小型の装置、そしてよりスマートな製造プロセス。精度は今後ますます重要になるでしょう。常に最新の技術動向に対応できるパートナーを選びましょう。あなたの研究成果は、その精度にかかっています。
PCR加熱ブロックに関するよくある質問
ヒーターブロックはどのくらいの頻度で交換すべきですか?
ウェル間の温度差が1℃以上になった場合は、ブロックを交換してください。ほとんどのブロックは、数千回の加熱・冷却サイクルに耐えます。年に一度、平面度を確認してください。
ブロック全体にわたって温度の不均一性が生じる原因は何ですか?
主な原因は、表面の平坦性不良、陽極酸化処理の摩耗、または加熱と冷却の繰り返しによる損傷です。ブロックとヒーターの間にわずかな隙間があるだけでも、熱の伝わり方が変わってきます。
同じブロックに異なる種類のチューブを使用できますか?
はい、ただしチューブはブロックの壁に接している必要があります。薄肉チューブの方が熱伝導率が高いです。チューブを無理に押し込まず、ぴったりと収まるようにしてください。
陽極酸化処理はどのようにしてブロックを保護するのですか?
陽極酸化処理は、ブロック表面に保護層を形成します。これにより、洗浄剤や熱サイクルによる錆を防ぎます。MIL-A-8625 Type II/III規格では、336時間の塩水噴霧試験に合格しています。
新しいブロックを検査する際に、どのような点に注意すべきですか?
ウェルの直径、深さ、間隔を確認してください。底面の平坦度を測定してください。粗いエッジや工具痕がないか確認してください。NOBLEなどのパートナー企業による高品質なPCRサーマルブロック製造により、寸法精度が非常に高く保たれています。
ブロックの材質は昇降速度に影響しますか?
はい。銀の熱伝導率は429 W/m·Kで、アルミニウムの247 W/m·Kのほぼ2倍です。ブロックの材質は、ブロックの加熱・冷却速度に直接影響します。
ブロックを適切に洗浄するにはどうすればよいですか?
イソプロピルアルコールを含ませた柔らかい布で拭いてください。表面を傷つける可能性のある刺激の強い洗剤は使用しないでください。脱イオン水ですすぎ、完全に乾かしてください。
時間の経過とともにブロックが歪む原因は何ですか?
加熱と冷却を繰り返すと、ブロック内部に応力が発生します。適切な応力除去のための焼きなまし処理を行わないと、ブロックの形状が徐々に変化します。これは、ブロックの加熱均一性に影響を与えます。







