
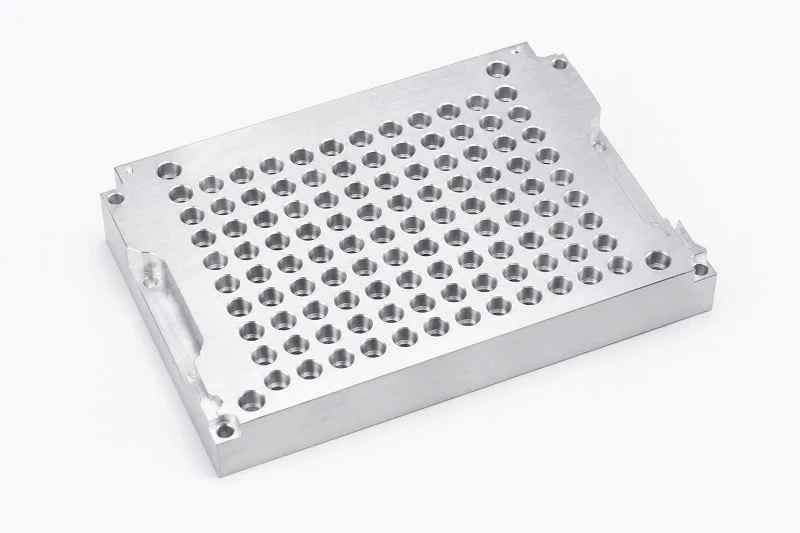
PCRサーマルブロックの加工は、サーマルサイクラーの心臓部である金属ブロックの精密な製造工程です。このブロックは、ポリメラーゼ連鎖反応中の温度変化を直接制御します。その加工精度が、核酸標的が正しく増幅されるかどうかを左右します。
DNA増幅において精度が重要なのはなぜでしょうか?標準的なPCRサーマルサイクラーは±0.5℃の均一性を謳っているかもしれませんが、qPCRや高分解能融解曲線分析では±0.2℃、あるいは±0.1℃の精度が求められます。ウェル間の1.0℃の差はCt値のわずかな変化につながり、結果としてコピー数エラーが2倍にも達してしまうのです。
材料の選択は、高速サイクルにおいて非常に重要な役割を果たします。銀は優れた熱伝導率(429 W/m・K)を示しますが、ピーク昇温速度が6℃/秒と定格されているブロックでも、熱抵抗のため、チューブ内では実際には3~4℃/秒しか昇温できません。このピークと平均の差は、PCR増幅において重要な要素となります。
PCRサーマルブロック加工の理解
PCRサイクルにおけるサーマルブロックの役割
サーマルブロックは、あらゆるサーマルサイクラーの中核となる部品です。サンプルを保持し、ポリメラーゼ連鎖反応(PCR)の温度を変化させます。各サイクルは、95℃付近での変性、55℃付近でのアニーリング、72℃での伸長という3つのステップから構成されます。サーマルブロックは、これらの温度間を迅速かつ均一に変化させる必要があります。
ここでは設計が重要です。従来のブロックではペルチェ素子を側面に使用していました。そのため、エッジ効果が生じます。ディスプレイが95℃を表示している場合でも、コーナーウェルの温度は目標変性温度より13~20℃低いままになることがあります。その結果、これらのウェルでは増幅が完全に失敗します。中央固定型のブロック設計では、この問題を解決します。アクティブな加熱ゾーンがウェルの外側境界を超えて広がるため、プレート端部の低温ゾーンが解消されます。
このサーマルサイクラーの機能は、均一な熱拡散に依存しています。すべてのウェルで同じ温度プロファイルが必要です。これがなければ、核酸増幅の結果は信頼できなくなります。また、ブロックはさまざまな試薬に対応できる必要があります。プライマーセットごとに、わずかに異なるアニーリング温度が必要になる場合があります。核酸の適切な取り扱いは、ブロックの設計から始まります。高品質のサーマルサイクラーブロックは、試薬の量を均一に処理します。
主要性能要件:均一性と昇温速度
優れたPCRサーマルサイクラーを定義する2つの仕様は、昇温速度と温度均一性です。昇温速度とは、ブロックの温度変化の速さを指します。温度均一性とは、すべてのウェルでその温度がどれだけ均一に維持されるかを示します。
業界標準は明確な基準を示してくれる。
| 製品仕様 | 最低限許容できる | プレミアムサーマルバッグ |
| ランプ速度(サンプル) | 1.0°C /秒 | 4.0℃/秒以上 |
| 熱均一性(90℃におけるウェル間) | 30秒以内で±0.5℃以下 | 10秒以内で±0.2℃以下 |
市販のサーマルサイクラーは、これらの最低基準を上回っています。Applied Biosystems ProFlexは、ブロック昇温速度が6.0℃/秒です。Bio-Rad PTC Tempoは、10秒以内に5.0℃/秒の昇温速度と±0.4℃以下の均一性を実現します。Eppendorf Mastercycler X50は、銀ブロックを使用することで10℃/秒の昇温速度を達成します。
しかし、昇温速度だけでは全体像は把握できません。標準的なTaqポリメラーゼの場合、最適な昇温速度はターゲットの長さに応じて急激に低下します。50 bpでは12.3℃/秒ですが、100 bpではわずか5.2℃/秒です。長いアンプリコンでは、温度変化の際にポリメラーゼの処理時間が必要になります。
リアルタイムqPCRでは、さらに厳密な温度制御が必要です。ウェル間の温度差がわずか±1℃でもCt値が異なるため、定量的な比較が無効になります。高性能サーマルサイクラーは、3~6個の断熱ゾーンを備えたセグメントブロックを採用しています。これにより、単純な設計に見られるS字型の不正確さではなく、直線的な温度勾配が得られます。この勾配機能は、異なるプライマーに最適なプロトコルを見つけるのに役立ちます。
サーマルサイクラーの機能には、高速な温度変化も含まれます。サイクルが速いほど、処理能力は向上します。しかし、速度と精度は両立させる必要があります。優れたサーマルサイクラーは、その両方を兼ね備えています。
認定条件 加工精度 増幅精度に影響します
加工精度は、これらの性能数値に直接影響します。井戸は、同じ深さで同じ壁厚でなければなりません。わずかな違いでも、井戸間の熱抵抗の差が生じ、加熱と冷却の不均一につながります。
PCR用サーマルブロックの加工工程は、ブロックがサンプルにどれだけ効率的に熱を伝達するかを左右します。公差が厳密であればあるほど、熱接触が良好になります。これにより、プレート全体にわたってPCR効率が向上します。
高速PCRにおいては、あらゆる細部が重要となる。ブロックの材質、表面仕上げ、ウェルの形状はすべて熱伝導に影響を与える。銀ブロックは429 W/m・Kという最高の熱伝導率を誇る。しかし、最高の材質であっても、加工によってホットスポットやコールドゾーンが生じれば、その性能は発揮されない。高速サイクルには精密な制御が不可欠である。
PCR反応は一定の温度に曝されることに依存します。各サイクルでは、すべてのサンプルに同じ条件を与える必要があります。精密な加工によってこれが可能になります。加工精度が低いと、PCR増幅においてウェルごとにばらつきが生じ、再現性が損なわれます。また、精密な加工は、可能な限り熱容量を低減することで、迅速な温度サイクルにも役立ちます。適切なDNA増幅は、この精度に依存します。反応全体は均一な加熱によって恩恵を受けます。
PCRサーマルブロック加工における材料選定
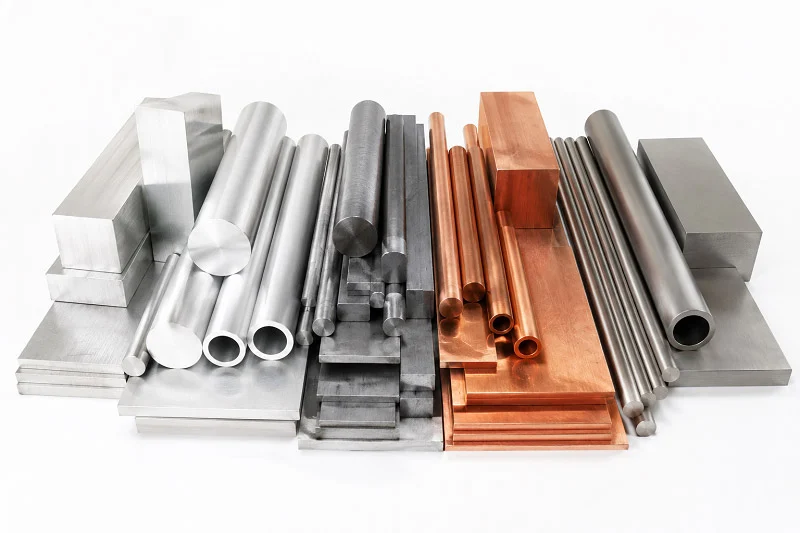
サーマルブロックの材質は、性能の上限を決定づける重要な要素です。熱伝導速度、熱の均一な拡散、そしてブロックの寿命を左右します。市場では主に3つの素材が主流となっています。アルミニウム合金、銀、そして金メッキ銀です。それぞれコスト、熱伝導、そして寿命のバランスが異なり、最適な選択肢となっています。
アルミニウム合金:導電性とコストのバランス
アルミニウムは、この業界における主要な素材です。貴金属よりもはるかに低コストで優れた熱伝導性を実現します。ほとんどの標準的なサーマルサイクラーは、コストを抑えつつ基本的なPCRのニーズを満たすため、アルミニウムを使用しています。
しかし、アルミニウムには明らかな欠点があります。多くの場合、目標温度に素早く到達できません。加熱が遅く、ブロック全体に熱が均一に伝わらないのです。これらの問題により、ウェルごとにばらつきが生じます。一部のサンプルは適切に変性する一方で、他のサンプルは変性が遅れることがあります。このような一貫性の欠如は再現性を損ない、問題の解決を非常に困難にします。
基本的なエンドポイントPCRには、アルミニウムは適しています。熱容量は十分で、多くの装置を製造する際にはコスト削減につながります。しかし、均一な加熱や迅速な温度変化が必要な場合は、アルミニウムでは処理速度が低下します。この素材は、高速なサイクルステップに必要なほど速く熱を伝達できないためです。
高性能なシルバーとゴールドメッキシルバー
銀は熱伝導率においてトップクラスに位置します。429 W/m·Kという数値は、アルミニウムを大きく上回ります。そのため、銀は素早い温度変化と均一な温度を実現する高性能サーマルサイクラーにとって最適な素材となっています。
銀および金メッキされた銀ブロックは、加熱ブロック全体にわたって高い温度安定性、精度、均一性を実現します。これにより、熱がすべてのウェルに均一かつ確実に伝わります。この均一性は、各サイクルを通してサンプル温度を一定に保つことで、高速PCR法に直接的なメリットをもたらします。
金メッキは錆びを防ぐ効果があります。銀は、特に水に濡れたり化学薬品で洗浄したりすると、時間の経過とともに光沢を失います。薄い金の層が下の銀を保護しつつ、熱伝導を維持します。これにより、ブロックの寿命が延び、長年にわたって安定した性能を維持できます。
デメリットは?コストです。銀は高価で、金メッキはさらにコストがかさみます。しかし、臨床検査、qPCR、大量処理を行う検査室にとっては、その費用に見合う価値があります。優れた耐熱性は、PCR増幅効率と再現性を直接的に向上させます。Ct値の一つ一つが重要となる場合、加熱ムラは許容できません。
耐腐食性コーティングおよび表面処理
未加工の金属ブロックは過酷な環境にさらされます。4℃から99℃までの温度変化に晒され、水滴に触れ、強力な化学薬品で洗浄されます。保護対策を講じなければ、錆によって表面が損傷し、熱伝導性が損なわれます。
金メッキは最良の選択肢です。錆を防ぎ、熱伝導性を維持し、チューブとの接触面を滑らかにします。多くのハイエンドサイクラーがこの理由から金メッキされた銀ブロックを使用しています。
テフロンコーティングは別の選択肢となる。優れた耐薬品性と低摩擦性を備えている。しかし、テフロンは断熱材として機能するため、熱伝導がやや低下する。このトレードオフは用途によっては有効だが、高速サイクル性能には悪影響を与える。
一部のメーカーは陽極酸化アルミニウムを使用しています。これにより、硬く錆びにくい表面層が形成されます。コストを大幅に増やすことなく、ブロックの寿命を延ばすことができます。しかし、陽極酸化処理は熱伝導率を若干低下させるため、それを補うためにブロックの設計には細心の注意が必要です。
最適なコーティングは、最も重視するニーズによって異なります。最高の耐熱性能を求めるなら、金メッキ銀が最適です。製造コストを抑えるには、陽極酸化アルミニウムが優れた保護性能を発揮します。重要なのは、PCR反応のニーズとブロックの使用頻度に合わせてコーティングを選択することです。
PCRサーマルブロックの加工プロセス
CNCフライス 複雑な坑井形状の場合
PCRサーマルブロックの加工において、CNCフライス加工が主要な役割を担います。まず、アルミニウムまたは銀の無垢材から加工を開始します。コンピューター制御の工具が材料を少しずつ削り取り、ウェルパターンを切り出します。最新の5軸加工機は、様々な角度から部品にアプローチできるため、一部のチューブタイプに見られるアンダーカット形状の加工に役立ちます。
ウェルの形状は綿密な計画が必要です。標準的な0.2 mLチューブの場合、チューブのテーパー形状に合った深さのウェルが必要です。壁は熱伝導を速めるために薄くする必要がありますが、何千回もの加熱・冷却サイクルに耐えられるだけの厚みも必要です。一般的なブロックは8×12のグリッドに96個のウェルを備えていますが、多くのサンプルを処理する研究室では384ウェルバージョンが一般的です。
マルチブロック構成では、さらに複雑になります。一部のサーマルサイクラーは、それぞれにヒーターを備えた3つの独立したブロックを並べて使用します。これにより、ユーザーは異なるプログラムを同時に実行できます。各ブロックは個別に機械加工され、組み立て時に正確に位置合わせする必要があります。3つのブロックすべてが同じように動作するように、フライス加工プロセスではすべてのブロックのサイズを同じに保つ必要があります。
フライス加工においては、工具選びが重要です。ダイヤモンドコーティングされたエンドミルは、銀を加工する際に固着しにくくなります。標準的な超硬工具はアルミニウムには適していますが、貴金属では摩耗が早くなります。主軸回転速度と送り速度は、切削速度と発熱量のバランスを取る必要があります。加工中に過剰な熱が発生すると、金属の内部構造が変化し、後々の耐熱性能に悪影響を及ぼします。
表面処理 最適な熱接触のために
各ウェルの表面仕上げは、ブロックからチューブへの熱伝導効率を左右します。表面が粗いと気泡が閉じ込められ、空気は熱伝導率が低いため、これらの気泡によって高温部分と低温部分が生じます。理想的なのは、チューブにできるだけ密着する、滑らかで均一な表面です。
機械研磨が一般的な方法です。この工程では、より細かい研磨剤を用いて工具痕を除去します。まず粗い研磨剤で粗いエッジを取り除き、次に細かい研磨剤で表面を滑らかにして光沢のある仕上がりにします。銀の塊の場合、金属が柔らかく傷つきやすいため、この工程は非常に重要です。
ウェルの壁面には特に注意が必要です。側面はチューブの壁に接しており、熱が横方向に伝わります。表面粗さがわずか数マイクロインチの研磨された側面は、熱の均一性に大きな違いをもたらします。ウェルの底部は、PCR反応中にサンプルが置かれる場所であるため、さらに重要です。
メーカーによっては、研磨後にラッピング工程を追加するところもあります。ラッピングとは、ブロックと平らなプレートの間に研磨ペーストを挟んで行う工程です。これにより、ブロック表面全体に均一な仕上がりの非常に平坦な表面が作られます。その結果、熱伝導率が向上し、すべてのウェルに均一に熱が伝わります。
精密CNC研削 高精度加工には放電加工(EDM)が適しています。
CNCフライス加工ではある程度の精度が得られますが、精密研削加工や放電加工(EDM)ではより正確な精度が得られます。これらの加工方法によって、高性能サーマルサイクラーと安価なモデルを分ける厳しい公差が実現されます。
精密研削は、研磨ホイールを用いて微量の材料を除去する加工方法です。この方法は、平坦で平行な表面を作るのに非常に優れています。サーマルブロックの底面は、その下にある発熱体と完全に密着していなければなりません。隙間があると熱伝導が阻害され、熱の流れが遅くなり、均一性が低下します。研削加工により、ブロック表面全体の平面度を数ミクロン以内の精度で維持することが可能です。
放電加工(EDM)は、従来とは異なるアプローチを採用しています。電気火花を利用して部品から材料を削り取ることで加工を行います。この方法は、フライス加工では届かない複雑な内部形状の加工に非常に適しています。高度なブロック設計の中には、アクティブ冷却のための内部チャネルを備えているものもあります。EDMは、機械加工では実現できない精度でこれらのチャネルを切削加工できます。
研削加工と放電加工を組み合わせることで、メーカーはPCR増幅を直接的に向上させる公差を維持できます。すべてのウェルが同じサイズであれば、すべてのサンプルが同じ加熱パターンを受けます。この均一性により、プレート全体で再現性の高い結果が得られます。
公差の確認には特殊なツールが必要です。三次元測定機(CMM)は完成したブロックをプローブして寸法を確認します。光学コンパレータは表面仕上げとウェル形状をチェックします。これらの測定結果は製造工程にフィードバックされ、生産を仕様内に維持するための変更が可能になります。
完成したブロックは、加熱と冷却に耐え、曲がらないようにする必要があります。機械加工工程では内部応力が発生し、時間の経過とともに反りの原因となることがあります。多くのメーカーは、機械加工後に応力除去のための焼きなまし工程を追加しています。この熱処理によって材料が安定し、ブロックは何千回ものPCRサイクルを経ても精度を維持します。
高速サイクル用途では、加工工程において熱容量を低減する必要がある。壁が薄いほど加熱・冷却速度は速くなるが、構造は弱くなる。設計においては、速度と強度とのバランスが重要となる。精密加工によってブロック全体の壁厚を一定に保つことで、このバランスを実現できる。
原材料から完成品ブロックに至るまでの全工程が、サーマルサイクラーの性能を左右します。各工程は前の工程を土台として構築されます。精密なフライス加工でベースが作られ、表面仕上げで熱伝導が改善され、精密研削または放電加工で最終的な公差が確定します。これらの工程が一体となって、均一に加熱され、サイクル速度が速く、研究者が必要とする信頼性の高い結果をもたらすブロックが製造されます。
PCRサーマルブロックの機械加工における設計上の考慮事項
適切な設計を行うには、材料を選ぶだけでは不十分です。ブロックの形状、センサーの配置場所、そしてシステム全体の熱管理方法など、すべてが重要になります。これらの選択は、サーマルサイクラーの性能に直接影響します。
井戸配置と熱容量の最適化
ウェルの配置によって、ブロック全体に熱が均一に伝わるかどうかが決まります。外側のウェルは内側のウェルよりも早く熱を失う傾向があります。その解決策の一つとして、周囲にダミーウェルを配置する方法があります。これらのウェルにはサンプルは入りませんが、内部の実際のPCRサンプルに対して熱分布を一定に保つことができます。
熱容量も重要な要素です。ブロックは温度を一定に保つために十分な量の材料を必要としますが、質量が大きすぎると加熱と冷却が遅くなります。高速プロトコルでは、質量が1グラム増えるごとに各サイクルに数秒ずつ時間がかかります。設計者は可能な限り金属を削り取り、ウェル間の壁を薄くしています。
ウェルの深さはチューブの形状と完全に一致させる必要があります。ウェルはチューブのテーパーに沿って設計され、チューブが壁面に完全に接触するようにする必要があります。隙間があると空気が閉じ込められ、熱伝達が遅くなります。これはPCR増幅効率を低下させます。384ウェルプレートの場合、ウェルは小さく、間隔も狭くなっています。壁面が薄いため、精密な加工が必要です。
温度センサーとヒーターの統合
サーマルサイクラーの性能は、温度制御の精度に左右されます。センサーとヒーターが連携して、各ウェルを適切な温度に保つ必要があります。ほとんどのシステムでは、熱電対または抵抗温度検出器を使用しています。単一センサーのブロックでは、ブロック全体が均一な温度であると想定されます。しかし、実際のブロックには高温部分と低温部分が存在します。複数のセンサーを使用することで、より正確な温度分布を把握できます。
最適な設計では、センサーを中央や端など複数の箇所に配置します。これにより、制御システムが加熱ムラを補正できます。ヒーター(通常はペルチェ素子)はブロックの下に設置されます。低温部分を避けるため、ヒーターはブロック全体を覆う必要があります。マルチブロックマシンでは、各セクションごとに個別のヒーターが必要です。これにより、オペレーターは異なるプライマーを使用して異なるプログラムを実行できます。
制御ループは迅速に応答する必要がある。PCR反応で新たな温度が必要になった場合、システムはわずかにオーバーシュートした後、安定するべきである。優れたアルゴリズムは、ブロックの動作を学習し、電力を調整する。これは、高速サイクルにおいて特に重要となる。
熱膨張と材料適合性の管理
金属は加熱されると膨張する。例えば、4℃から99℃まで温度が上昇する熱ブロックは、サイズが変化する。設計においては、この膨張を考慮しなければならない。
銀は膨張率が低いものの、それでも動きます。そのため、ブロックは膨張を許容するハウジングに収める必要があります。ブロックをきつくボルトで固定すると、曲がったり割れたりする可能性があります。解決策は、ブロックが自由に伸縮できるスライド式マウントやフレキシブルブラケットを使用することです。
マルチブロックシステムでは、材料の適合性が重要です。一方のブロックがアルミニウムで、もう一方のブロックが銀の場合、膨張率が異なります。フレームはこの膨張率の違いに対応する必要があります。そうでないと、サーマルサイクラーの位置ずれが発生します。センサーもブロックの材質に適合させる必要があります。銀ブロックに接着されたセンサーには、金属の膨張に合わせて伸縮する接着剤が必要です。そうでないと、センサーが接触しなくなります。制御システムは、試薬と核酸材料の温度を監視します。
システム全体、つまりブロック、筐体、センサー、ヒーターはすべて一体となって機能しなければなりません。優れた設計とは、これらの相互作用を最初から考慮に入れることです。そうすることで、信頼性の高い結果をもたらすサーマルサイクラーを構築できるのです。
精度と 品質管理 PCRサーマルブロック加工
許容誤差と測定技術
精度は明確な数値から始まります。サーマルブロックのウェルの深さ、壁の厚さ、表面仕上げにはそれぞれ特定の許容誤差が定められています。これらの許容誤差によって、サンプルに熱が均一に伝わるかどうかが決まります。ウェルの寸法がわずか数ミリでも異なると、ウェル間の熱抵抗が変化します。この変化は、プレート全体にわたって増幅率の不均一性として現れます。
業界では厳しい目標が設定されています。Prime Pro 48のような高性能サーマルサイクラーは、1秒以内に±0.1℃の温度均一性を維持します。温度安定性は±0.1℃です。その他のハイエンドモデルでは、90℃で±0.2℃以下の均一性と、同レベルの精度を実現しています。これらの数値は、PCRサーマルブロック加工におけるゴールドスタンダードと言えるでしょう。
| ソース | 値 | |
| プライムプロ48 | 温度均一性 | 1秒以内に±0.1℃ |
| プライムプロ48 | 温度安定性 | 0.1°C± |
| 別のサーマルサイクラー | 温度均一性 | 90℃で±0.2℃以下 |
| 別のサーマルサイクラー | 温度精度 | 90℃で±0.2℃以下 |
| また別のモデル | ブロック全体にわたる均一性 | ±0.1℃で瞬時に |
| 第4仕様 | 精度/均一性 | 0.2°Cで±90°C |
これらの公差を測定するには、適切なツールが必要です。三次元測定機は、完成したブロックをプローブして寸法を確認します。光学コンパレータは、表面仕上げとウェル形状をチェックします。しかし、寸法チェックだけでは全体像は把握できません。熱による検証も必要です。
標準的な手法では、NISTトレーサブルな独立基準プローブを使用します。技術者はこのプローブを、通常は四隅と中央といった代表的なウェルに直接挿入します。これにより、ブロック表面全体の温度分布を把握できます。一部の研究所では、代わりに校正済みのマルチウェル検証装置を使用しています。この装置は複数のウェルを同時に測定し、1回の測定で完全な熱状態を把握できます。マルチポイント温度プローブは、ブロックの年間熱検証において同様の目的で使用されます。
熱均一性試験および検証
温度均一性試験は、「すべてのウェルが同時に同じ温度に達するか」という一つの疑問に答えるものです。この答えによって、PCR反応がプレート全体で一貫した結果を生み出すかどうかが決まります。
定期的な検証は明確なスケジュールに従って行われます。研究室ではブロック温度の精度を年1回、臨床検査室では6か月ごとにチェックします。cGMP規則に基づいて運営されている施設では、四半期ごとに検証を行います。各チェックでは、NISTトレーサブルなセンサーを使用して、実際のブロック温度を設定値と比較して測定します。
| 手順 | 詳細説明 | 一般的な周波数 |
| ブロック温度精度 | NISTトレーサブルセンサーを使用して、実際のブロック温度と設定温度を比較測定する | 年1回(研究)、半年ごと(臨床)、四半期ごと(cGMP) |
| 温度均一性(ウェル間ΔTmax) | 井戸間の最大温度差は±0.5℃以下であるべきである。 | Idem que ci-dessus |
| ランプ速度の検証 | 加熱/冷却速度を℃/秒で測定し、サイクル時間と特異性を確認する。 | Idem que ci-dessus |
| 加熱蓋の温度 | 結露を防ぐため、蓋の温度を設定値と比較して確認してください。 | Idem que ci-dessus |
| 校正間隔 | 規制要件と使用頻度に基づく頻度 | 検査室の種類別(頻度欄を参照) |
均一性試験では、ウェル間の最大温度差を測定します。標準作業における許容範囲は±0.5℃以下です。高性能サイクラーでは、±0.1℃または±0.2℃と、はるかに優れた性能を発揮します。昇温速度検証では、加熱および冷却速度を℃/秒で確認します。これにより、サイクル時間が正確で、特異性が維持されることが保証されます。加熱蓋の温度もチェックされ、反応を損なう結露を防ぎます。
運転開始前に、加熱ブロックが清潔であることを確認してください。チューブホルダーに異物が混入すると、熱伝導が阻害されます。チューブはブロック全体に均等に配置され、蓋との接触が均一になるようにしてください。使用後は、機械の電源を切ることで部品の劣化を防ぐことができます。これらの簡単な習慣を実践することで、ブロックの寿命を延ばし、熱性能を安定させることができます。
製造業における統計的プロセス管理(SPC)
品質管理は完成品で終わるものではありません。賢明な製造業者は、製造工程そのものに品質を組み込みます。統計的工程管理は、製造中の測定値を追跡し、問題を早期に発見します。
SPC(統計的工程管理)は、加工中に一定間隔でブロックをサンプリングすることで機能します。技術者は、穴の深さや肉厚などの主要な寸法を測定し、これらの測定値を管理図にプロットします。管理図は、工程が通常の変動範囲から外れた時期を示します。これにより、オペレーターは規格外の部品を製造する前に調整を行うことができます。
PCRサーマルブロック加工では、SPC(統計的工程管理)によって複数のパラメータが追跡されます。ウェルの直径、深さ、間隔はすべて監視されます。表面粗さの測定により、仕上げが仕様範囲内に収まっていることが確認されます。熱試験の結果もシステムにフィードバックされます。均一性が悪化し始めた場合は、プロセスが修正されます。
そのメリットは、一貫性です。工場出荷時のブロックがすべて同じ寸法であれば、すべてのサーマルサイクラーが同じように動作します。研究者は、機器や研究室を問わず、信頼できる結果を得ることができます。この一貫性は、PCR効率と信頼性の高いPCR増幅を直接的に支えます。
SPCは廃棄物の削減にも貢献します。問題を早期に発見することで、不良ブロックの数を減らすことができます。これにより、品質を損なうことなく生産コストを削減できます。臨床および研究市場向けの製品を製造するメーカーにとって、このバランスは重要です。最高のサーマルサイクラーは、継続的に自己監視を行うプロセスから生まれます。
厳密な公差、徹底した熱検証、そして統計的プロセス管理の組み合わせにより、長年にわたり信頼性の高い性能を発揮するブロックが生まれます。それぞれの要素が互いに補強し合います。正確な測定によって加工誤差を検出し、熱試験によって実際の性能を検証し、統計的プロセス管理によってそもそもエラーの発生を防ぎます。これらの要素が一体となって、現代のPCRに求められる迅速かつ均一な加熱をすべてのブロックで確実に実現します。この高精度により、核酸標的を保護し、試薬が意図したとおりに機能し続けます。その結果、何千サイクルにもわたって信頼できるサーマルサイクラーが誕生します。
PCR熱ブロック加工の将来動向
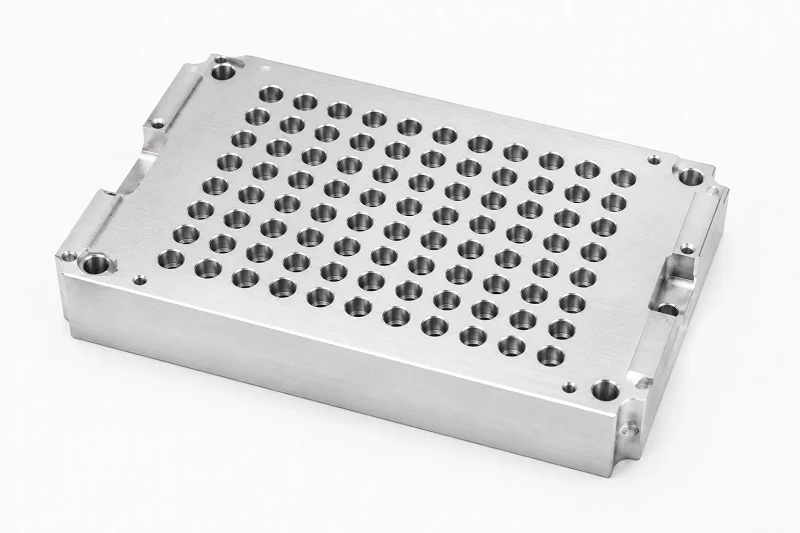
カスタムブロック設計のための積層造形
積層造形、別名3Dプリンティングは、熱伝導ブロックの製造方法を変革します。金属を削り取るのではなく、層状に積み重ねていくことで、従来の機械加工では実現できない複雑な内部構造を形成できるようになります。
ウェルアレイの形状に正確に沿った冷却チャネルを作成できます。強度を損なうことなく熱容量を低減する格子構造を追加することも可能です。その結果、プレート全体で均一性を保ちながら、加熱と冷却が速いブロックが得られます。アルミニウムや銀などの金属粉末は、印刷に適しています。積層方式では、鋳造では不可能な方法で材料を組み合わせることができます。
資源が限られた環境において、積層造形は手頃な価格でカスタムブロックを製作する手段となります。ライン全体を再編成することなく、特定の試薬やプライマーセットに合わせたブロックを設計できます。この柔軟性は、新しいプロトコルに迅速に対応する必要がある場合に重要です。カスタムのウェル深さも実用的になります。新しい工具を使わずに、特定のチューブタイプに合わせたブロックを製作できます。
この技術は、迅速なプロトタイピングもサポートします。機械加工によるプロトタイプの完成を何週間も待つ代わりに、数日でテストブロックを印刷できます。これにより、新しいサーマルサイクラーの設計開発が加速し、エンジニアはより迅速に反復作業を行うことができます。
先端材料および複合材ブロック
次世代の放熱ブロックは、純アルミニウムや純銀以外の素材を使用しています。複合ブロックは、異なる金属の層を組み合わせることで、それぞれの金属の優れた特性を最大限に引き出します。例えば、放熱性を高めるために銅の芯材を用い、耐腐食性を高めるためにステンレス鋼で覆うといった構造です。
グラフェンや炭素系材料も注目を集めている。これらの材料は、ある方向では銀よりも優れた熱伝導性を示す。また、軽量であるため、昇温速度の向上にも役立つ。セラミックコーティングもまた、別の選択肢となる。セラミックコーティングは、金属単体よりも耐腐食性に優れている。
これらの新素材は、迅速な診断にも役立ちます。診療所で迅速な結果が必要な場合、熱サイクルの速度が速ければ、より早く診断結果が得られます。ブロック素材は、サイクルの実行速度に直接影響します。
スマート製造と工程内モニタリング
加工工具に搭載されたセンサーが、切削加工のすべてをリアルタイムで追跡します。工具が摩耗し始めると、システムは切削速度を調整するか、オペレーターに警告を発します。これにより、最初の部品から最後の部品まで、ブロックの寸法が仕様範囲内に維持されます。
加工工程監視機能により、機械稼働中に表面仕上げと溝の深さをチェックします。最終検査まで問題発見を待つ必要はありません。システムが問題を早期に検知し、修正します。AIシステムは工具の摩耗パターンを分析し、部品が規格外になる前に工具交換のタイミングを予測します。加工プロセスのデジタルツインにより、エンジニアは材料を無駄にすることなく変更をテストできます。
市販のサーマルサイクラーの場合、これは工場から出荷されるすべてのブロックが同じ性能を発揮することを意味します。研究者は、異なる機器を使用しても、得られた結果を信頼できます。製造プロセスから得られたデータは設計改善にフィードバックされ、継続的な改良のサイクルが生まれます。
この手法は、一貫性が極めて重要なリアルタイムqPCRアプリケーションにも対応しています。信頼性の高い増幅には、各サイクルで均一な加熱が必要です。スマートな製造技術により、ばらつきは検出限界以下に抑えられます。多数のサンプルを扱うラボにとって、この一貫性は時間の節約と再実験の削減につながります。
資源が限られた環境においては、よりスマートな製造方法への移行がコスト削減につながる可能性がある。廃棄物の削減はブロック価格の低減を意味し、ブロック価格の低減は、サーマルサイクラーを最も必要とする研究室にとってより身近なものとなる。市場に新たに参入するサーマルサイクラーも、こうした技術革新の恩恵を受けるだろう。
NOBLEは、お客様のPCRサーマルブロック加工プロジェクトをサポートします。

私たちの製造能力
NOBLEは、精密部品の分野で中国を代表するメーカーです。当社は長年培ってきた熟練の技術を、あらゆるサーマルブロックの製造に活かしています。当社の工場には、最先端のCNCフライス盤、精密研削盤、放電加工機が完備されています。これらの設備により、複雑な形状のウェルにも対応し、現代のサーマルサイクラー設計に求められる厳しい公差を維持することが可能です。
当社チームは、アルミニウム、銀、金メッキ銀を取り扱っています。それぞれの金属が切削工具の下でどのように作用するかを熟知しています。銀はダイヤモンドコーティングされた工具と慎重な速度制御が必要です。アルミニウムは切削速度が速いものの、表面仕上げに注意が必要です。お客様の素材選択に合わせて加工プロセスを調整し、最終的なブロックが設計どおりに機能するようにいたします。
当社は試作品製作から量産まで幅広く対応いたします。少量のテストブロックで設計を検証し、承認後、工程を変更することなく量産規模を拡大します。加工設定はどのロットでも一定に保たれるため、当社から出荷されるすべてのブロックは、最初に承認されたサンプルと完全に一致します。
認定
医療機器や研究機器の部品を製造する際には、品質管理システムが非常に重要です。NOBLEは品質管理認証を取得しています。この認証は、原材料の受入検査から最終梱包まで、当社の生産工程全体を網羅しています。当社はすべての工程を記録し、すべての測定値を追跡しています。
医療機器製造に関しては、当社は医療機器製造に関する認証も取得しています。この基準は一般的な品質基準を超え、医療部品の安全性とトレーサビリティに重点を置いています。当社の書類は、臨床用サーマルサイクラーメーカーの厳しい要件を満たしています。出荷するすべてのブロックについて完全なトレーサビリティが確保されているため、お客様は自信を持って規制監査に合格できます。
これらの認証は単なる飾りではありません。それは私たちの日常業務のあり方を形作るものです。作業員は定められた手順に従い、検査員は校正済みの機器を用いて、精度を文書化して検査を行います。品質管理チームは、お客様の仕様に基づいてすべてのバッチを検査します。この厳格な管理体制により、予期せぬ事態を減らし、生産スケジュールを円滑に進めることができます。
設計から組み立てまで、包括的なサービスを提供します。
NOBLEは金属加工だけにとどまりません。お客様のプロジェクト全体を網羅する包括的なサービスパッケージをご提供いたします。当社のエンジニアがお客様の設計ファイルを精査し、改善点をご提案します。熱容量の削減、熱伝導の改善、加工の簡素化など、様々な方法を模索します。これらの提案は、多くの場合、コスト削減と性能向上を同時に実現します。
表面仕上げは社内で行います。お客様の熱接触ニーズに合わせて、ブロックの研磨、ラッピング、コーティングを行います。メッキは提携業者が均一な厚さで金やその他の保護コーティングを施します。出荷前にコーティングの品質チェックを実施します。
組立サービスも当社のサービス内容に含まれています。ヒーター、センサー、配線を組み立てて、完全なサブアセンブリを作成します。これにより、お客様の時間とサプライヤー管理の負担を軽減できます。テスト済みのユニットをお届けし、サーマルサイクラーへの最終組み込み準備を整えます。高速サイクル設計においては、当社の組立チームは適切なセンサー配置と熱伝導性材料の重要性を熟知しています。
弊社は、お客様の検証作業もサポートいたします。弊社のテストレポートでは、温度均一性と昇温速度の性能を詳細に記録しています。これらのレポートは、お客様独自の検証手順に必要なデータを提供します。試作品が必要な場合でも、大量生産が必要な場合でも、NOBLEは同じように細心の注意と精度で対応いたします。PCR増幅の結果は、ブロックの品質に左右されます。弊社は、品質が常に一定であることを保証します。
PCR用サーマルブロックの加工精度は、サーマルサイクラーの性能を左右します。材料の選択、加工精度、品質管理はすべて密接に関係しています。銀製のブロックは最高の熱性能を発揮し、アルミニウム製はコストと機能のバランスが取れています。CNCフライス加工から表面仕上げまで、すべての工程がサンプルへの熱の均一性に影響を与えます。
精密な機械加工により、熱の均一性と高速な昇温速度が確保されます。これらの要素が、すべてのウェルで一貫した増幅を実現します。プライマーと試薬は、この一貫性に依存しています。一貫性がなければ、高速サイクルは当て推量になってしまいます。
より優れたサーマルサイクラーの開発をお考えですか?NOBLEにご相談ください。設計から組み立てまで、品質管理と医療機器認証に裏打ちされたフルサービスをご提供いたします。完璧な性能を発揮するブロックを共に創り上げましょう。
PCRサーマルブロック加工に関するよくある質問
PCRにおいて、ブロック材料がそれほど重要な理由は何ですか?
ブロックの材質によって、熱の伝わり方や均一性が決まります。銀は429 W/m・Kという高い熱伝導率を持ち、アルミニウムよりもはるかに優れています。この熱伝導率は、ランプ速度と均一性に直接影響します。標準的なPCRであればアルミニウムで十分ですが、qPCRや高分解能融解曲線分析では、銀を使用することで結果に大きな違いが生まれます。
高品質なサーマルブロックには、どの程度の許容誤差を期待すべきでしょうか?
高性能サイクラーは、1秒以内に±0.1℃以内の温度均一性を維持します。ウェルの深さと壁厚は、仕様値からミクロン単位の精度で維持されます。これらの寸法は、加工後に三次元測定機で検査されます。サプライヤーがこれらの数値を提示できない場合は、購入前に熱検証レポートを要求してください。
サーマルサイクラーのブロック温度はどのくらいの頻度で確認すべきですか?
研究室では年1回、臨床検査室では6ヶ月ごとに検査を実施します。cGMP(医薬品製造管理基準)に準拠する検査室では3ヶ月ごとに検査を実施します。各検査では、代表的なウェルにNIST(米国国立標準技術研究所)トレーサブルなセンサーを使用します。標準作業においては、ウェル間の最大温度差は±0.5℃以下である必要があります。
通常のCNC工具で銀の塊を加工することはできますか?
銀は柔らかく、粘り気があります。一般的な超硬工具では金属を引っ掛けて引き裂いてしまいます。ダイヤモンドコーティングされたエンドミルは銀をきれいに切削できます。熱の蓄積を避けるため、スピンドルの回転速度と送り速度を慎重に調整する必要があります。熱は金属の内部構造を変化させ、後々の耐熱性能を損なう可能性があります。
サーマルブロック全体で加熱ムラが生じる原因は何ですか?
端部効果により、端部に低温域が発生します。ディスプレイに95℃と表示されていても、コーナー部のウェルは設定温度より13~20℃低い場合があります。ウェルの外周を超えて加熱を行う中央固定ブロック設計により、この問題を解決できます。複数のセンサーも、制御システムが高温箇所を調整するのに役立ちます。
金メッキは熱性能にどのような影響を与えるのか?
金メッキは、熱伝導性を損なうことなく防錆性を高めます。薄い層が銀を錆や化学薬品による損傷から保護します。テフロンコーティングも防錆効果がありますが、断熱材として働き、熱伝導を低下させます。高速サイクルを実現するには、金メッキ銀が最適です。予算重視の製作には、陽極酸化アルミニウムが低コストで優れた保護性能を提供します。
表面仕上げは熱接触においてどのような役割を果たすのか?
表面が粗いと、ブロックとチューブの間に空気のポケットができてしまいます。空気は熱伝導率が低いため、高温部分と低温部分が生じます。研磨とラッピングを行うことで、チューブに完全に接触する滑らかな表面が作られます。表面仕上げが滑らかになることで、プレート全体の熱伝導率が向上します。
積層造形は CNC加工 サーマルブロック用ですか?
積層造形技術を用いることで、複雑な内部冷却チャネルや格子構造を設計でき、熱容量を低減できます。これらの設計は加熱・冷却速度が速くなります。しかし、プリントされた金属は、厳しい公差を満たすために後加工が必要となる場合が多いです。現状では、複雑な形状をプリントした後、重要な表面を最終仕様に合わせて機械加工するというハイブリッド方式が最適です。







