
PCR装置の筐体を構築する最良の方法は何ですか? 必要な数、必要な精度、使用する材料、および清潔さを維持する方法によって異なります。診断検査を必要とする人が増えているため、世界の市場は2033年まで毎年8.5%成長すると予想されています。ラボは日常業務のために信頼性の高い機器を必要としています。OEMとの連携と優れた設計選択は非常に重要です。筐体の設計を早期に開始すると、認定テストに合格しやすくなります。空気を十分にろ過し、バッチを追跡するサプライヤーは、承認を得る可能性が高くなります。PCRプロセスには精度と厳格な清潔さが必要です。これらの点を理解することで、最適なPCR装置を選択できます。このガイドでは、設計から最終的な筐体まで、適切な方法を選択するための明確な計画を提供します。
PCR機器の筐体に関する要件
耐熱性および耐薬品性を考慮した材料選定
PCR機器筐体における熱可塑性樹脂と金属の比較
筐体の性能は、適切な材料によって決まります。PCR装置は熱サイクル中に熱を発生します。PCR装置の筐体は、この熱に耐え、曲がったり歪んだりしないようにする必要があります。耐熱性グレードは、多くの熱サイクル後も形状を維持します。ここでは、熱安定剤と耐衝撃性改良剤が主な技術として用いられています。これらのグレードは、脆化や表面損傷を防ぎます。下の表は、一般的な選択肢を比較したものです。
| 材料 | 耐熱性および耐薬品性 |
| ABS/PCブレンド | 耐熱性が高く丈夫で、一般的な医療用ウェットティッシュとの併用にも適しています。 |
| Polycarbonate | 衝撃に強い。成形時の応力が高い場合、一部のアルコールでひび割れることがある。 |
| PPSU | 蒸気滅菌器や強力な洗浄にも対応可能 |
| asfasdf | 高温や高強度を必要とする用途に適しており、耐薬品性にも非常に優れています。 |
| アルミ | 熱を拡散するのに役立ちます。断熱ライナーを使用することで、接触温度制限を満たすことができます。 |
| ステンレス鋼 | 高い耐久性と頻繁な滅菌が求められる用途に最適です。 |
それぞれの材料には異なる役割がある。アルミニウムのような金属は熱を拡散させるのに役立つ。PEEKのような熱可塑性樹脂は耐薬品性を持つ。PCRプロセスには安定した材料性能が求められる。
実験用試薬に対する耐薬品性の評価
研究室では強力な洗浄剤や溶剤が使用されるため、筐体材料はそれらに耐えられるものでなければなりません。ABS/PC混合樹脂は一般的な医療用ワイプとの相性が良く、ポリカーボネートは応力亀裂を防ぐために慎重な成形が必要です。PPSUは蒸気滅菌サイクルに耐えることができ、PEEKは強力な化学薬品に非常に強い耐性を示します。適切な材料を使用することで機器を保護し、長寿命を確保できます。これは診断結果の感度と精度に直接影響します。
PCR機器筐体の設計における重要な考慮事項
熱管理と放熱戦略
PCRキャビネットは、ポリメラーゼ連鎖反応のセットアップのために、制御された汚染のない環境を提供するように設計されており、熱安定性と空気中の粒子制御の両方に対応する機能を備えています。
高スループットPCR装置は、動作中に多くの熱を発生します。筐体はこの熱を適切に管理する必要があります。環境制御システムには高精度センサーが搭載されており、これらのセンサーが温度と湿度を常に監視・調整することで、サンプルの劣化を防ぎます。高速PCR装置は、より短いサイクルでさらに多くの熱を発生します。筐体の設計は、この点も考慮する必要があります。適切な熱管理は、PCR技術の性能を安定的に維持します。
滑らかで非多孔質の表面で汚染を最小限に抑える
汚染制御は診断において非常に重要です。PCRキャビネットは、0.3ミクロンという微細な粒子を99.99%除去します。HEPAフィルターは、空気中の汚染物質に対する無菌バリアを形成します。254nm波長のUV殺菌は、細菌を効果的に死滅させます。負圧勾配により、外部の空気が作業エリアに侵入するのを防ぎます。継ぎ目のない内面は汚染箇所を残さず、清掃を容易にします。筐体はこれらの機能を備えている必要があります。これは、分子診断や遺伝子検査アプリケーションにとって不可欠です。ポータブルPCR装置であっても、これらの汚染制御が必要です。これらはDNAサンプルの分解を防ぎます。
医療機器筐体に関する規制基準
ISO 13485への準拠
製造業者は品質管理基準を遵守しなければなりません。ISO 13485は医療機器の品質システムを規定しています。この基準に準拠することで、安定した製品品質が保証されます。また、臨床診断やゲノミクスアプリケーションにも対応しています。認証は品質への取り組みを示すものであり、検査機関は認証を受けたサプライヤーを求めています。認証を受けたパートナーは、機器選定を行う検査機関に安心感を与えます。
IEC 61010-2-101 安全要件
IEC 61010-2-101 は、体外診断用機器を具体的に規定しています。これには PCR 装置が含まれます。この規格は、電気的安全性、機械的危険性、および熱安全性を規定しています。診断機器にはリスク評価が必要です。サンプルに接触するシールには、ISO 10993 に基づく生体適合性試験が適用されます。滅菌検証により、筐体材料が一般的な滅菌方法に対応できることが保証されます。これらの要件は、オペレーターを保護し、診断ラボでの信頼性の高い検査を保証します。検査のスループットは、安定した機械の動作に依存します。DNA 増幅には、精密な温度制御が必要です。感度は、すべての実行において重要です。
PCR機器筐体の製造 プロセス
熱サイクル試験機の筐体を製造するには、主に4つの方法があります。それぞれの方法は、必要な部品数、精度、清浄度など、異なるニーズに最適です。CNC加工、3Dプリンティング、射出成形、板金加工にはそれぞれ長所があります。下の表は、これらのプロセスが筐体の用途にどのように適合するかを示しています。
| 製造プロセス | 主要なサブプロセス | PCR装置筐体における典型的な用途 |
| CNC加工 | 高精度切断、厳しい公差 | 計測器フレーム、取付プレート、精密ブラケット、放熱部品 |
| 板金製作 | レーザー切断、CNC曲げ加工、溶接、 リベット | 筐体パネル、構造ハウジング、実験機器筐体 |
| 射出成形 | 金型設計、高圧材料射出 | 大容量カバー、ハウジング、内部部品 |
| 3D印刷 | 層状積層法 | 試作品、特注ブラケット、複雑な内部形状 |
試作および少量生産プロセス(CNC加工および3Dプリンティング)
厳しい公差と複雑な形状に対応するCNC加工
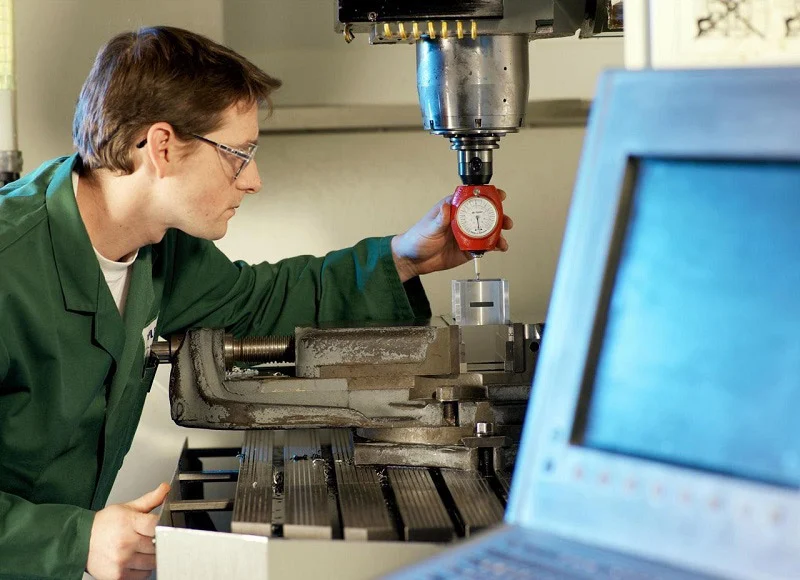
CNC加工は、アルミニウム、ステンレス鋼、またはエンジニアリングプラスチックの固体ブロックから材料を切削します。この方法により、非常に正確な寸法が得られます。計器フレームや取り付けプレートには、このような精度が求められます。熱を拡散する部品も、CNC加工で実現できる厳しい公差の恩恵を受けます。このプロセスは、他の方法では難しい複雑な形状にも対応できます。CNC加工による表面仕上げは、多くの追加作業なしにクリーンルームの要件を満たします。少量生産の場合、CNCは金型費用がかからず、迅速な納期を実現します。部品1個あたりのコストは成形品よりも高くなりますが、金型費用を前払いする必要がないため、数百個以下の数量には適しています。材料の無駄は懸念事項ですが、切削屑をリサイクルすることで多少は軽減できます。
迅速な反復開発とカスタムデザインのための3Dプリンティング
3Dプリンティングは、デジタルモデルから部品を層ごとに積み重ねて造形します。この技術は、通常の機械加工では不可能な複雑な形状の造形に優れています。一般的なデスクトッププリンターの価格は379ドルから3,440ドルなので、研究環境でも手頃な価格で利用できます。0.2mmの積層ピッチで、CADモデルからの偏差が0.2mm未満であれば、ほとんどのプロトタイプに適しています。ABSフィラメントは、黒色で不透明かつ丈夫な部品を造形できるため、筐体テストに適しています。設計チームは、更新された部品を夜間にプリントすることで、新しいバージョンを迅速に試作できます。このスピードにより、開発サイクルが大幅に短縮されます。カスタムブラケットや内部ホルダーは、設計の自由度が高いというメリットがあります。ただし、プリントされた部品は、機械加工された部品と同じ表面品質ではありません。表面をクリーンルーム対応にするには、研磨やシーリングなどの追加工程が必要です。この技術は、量産ではなく、プロトタイプやごく少量生産に最適です。
射出成形による大量生産
規模拡大による一貫した品質と低コスト
射出成形は、高温で溶融したプラスチックを高圧で鋼鉄製の金型に注入するプロセスです。このプロセスにより、驚くほど均一な部品が製造されます。金型が完成すれば、部品あたりのコストは大幅に削減されます。数万個規模の生産量であれば、射出成形は最も費用対効果の高い選択肢となります。成形部品は滑らかで非多孔質の表面を持ち、汚染を防ぎます。これは分子診断装置にとって非常に重要です。射出成形の再現性の高さは、すべての筐体が同じ仕様を満たすことを意味します。寸法がほぼ一定であるため、品質管理が容易になります。安定した設計の既存のPCR装置にとって、射出成形は長期的に見て最良の価値を提供します。
初期投資となる金型と金型設計に関する考慮事項
射出成形における初期金型費用は高額です。鋼製金型は数万ドルもの費用がかかり、製作には数週間を要します。金型設計では、抜き勾配、肉厚、ゲート位置などを考慮する必要があります。金型設計が不十分だと、反り、ヒケ、ショートショットなどの問題が発生します。材料の選択も金型設計に大きく影響します。PCR用途向けの耐熱性グレードでは、より高い金型温度が必要になる場合があります。金型への投資を決定するには、製品設計に対する確信が必要です。金型製作後の設計変更は費用がかさみます。ほとんどのメーカーは、射出成形に着手する前に徹底的なプロトタイプ製作を行います。その見返りとして、生産開始後は部品単価が低く、生産量が多くなります。
構造筐体用板金加工
頑丈なフレームを作るための切断、曲げ加工、溶接
板金加工は、平らな金属板から始まります。レーザー切断によって精密な輪郭が作られ、CNC曲げ加工によって材料が三次元形状に成形されます。溶接によって各セクションが接合され、恒久的な組み立てが行われます。このプロセスにより、機械的ストレスに耐えられる丈夫なフレームが作られます。ステンレス鋼とアルミニウムは一般的な材料です。これらの材料は優れた耐久性と耐熱性を備えています。板金筐体はPCR技術の熱要求に十分対応できます。このプロセスは、射出成形金型を使用する価値がない中規模生産に適しています。製造リードタイムは金型製作よりも短くなります。構造的な強度により、この方法は剛性のあるサポートを必要とする大型機器に最適です。
ハードウェアと電磁シールドの統合
板金製の筐体は、ハードウェアの追加が容易です。リベットやファスナーで部品をフレームに直接取り付けます。金属自体が電磁シールドの役割を果たし、繊細な電子機器を干渉から保護します。これは、信号品質を維持する必要のある診断機器にとって非常に重要です。組み立て箇所には、追加のシールドガスケットを取り付けることができます。表面仕上げのオプションには、粉体塗装、サンドブラスト、ブラッシングなどがあります。これらの処理により、耐腐食性とクリーンルームへの適合性が向上します。構造的な強度とシールド性を兼ね備えた板金は、多くの用途に適した汎用性の高い選択肢です。ポータブルPCR装置の設計では、輸送中の耐久性を確保するために、このアプローチがよく採用されています。
これらのプロセスを選択するかどうかは、生産量、精度要件、予算の制約によって異なります。試作品製作には3DプリンティングとCNC加工が適しています。大量生産には射出成形が求められます。構造的な要件を満たすには板金加工が適しています。多くのメーカーは、精密部品にはCNC加工、本体筐体には板金加工といったように、複数のプロセスを組み合わせています。このハイブリッド方式は、コスト、品質、性能のバランスを取るのに効果的です。各プロセスを理解することで、OEMは自社の機器ニーズに合わせた的確な意思決定を行うことができます。
PCR装置筐体のプロセス比較
コスト、リードタイム、スケーラビリティ
各工程における初期投資額と部品あたりのコストの比較
各方法のコストが選択に影響を与える。4つのプロセスでは、初期費用と部品あたりのコストが大きく異なる。
| プロセス | セットアップ/工具費用 | 単位あたりのコスト(少量生産の場合) | 単価(大量購入) |
| 3D印刷 | 最小限(工具不要) | 穏健派 | 穏健派 |
| 射出成形 | 高額(特注金型:10万ドル以上) | すごく高い | 非常に低い |
| CNC加工 | 中程度(番組編成および設備) | 穏健派 | 中程度から低程度 |
| キャスティング/トラディショナル | 高い(金型または鋳型) | ハイ | ロー |
板金加工とCNC加工は、特注治具とオペレーターの人件費により、中程度の初期費用がかかります。3Dプリンティングは金型を必要としません。射出成形は最も初期費用がかかり、部品を製造する前に特注金型に1万ドル以上かかります。この投資は、多くの部品を製造する場合にのみ意味があります。少量生産の場合、金型費用は少数の部品に分散されるため、部品1個あたりの金型費用は高額になります。大量生産の場合は、金型費用は数千個に分散されるため、部品1個あたりの価格は大幅に下がります。
試作品と量産における一般的なリードタイムの比較
プロトタイプのリードタイムは3Dプリンティングが最適です。3Dプリントされた筐体は、最終設計後数日で出荷できます。CNC加工はプログラミングが必要なため、もう少し時間がかかります。どちらの方法も、金型製作に必要な数週間を回避できます。量産ではタイムラインが変わります。射出成形では、金型設計、鋼材切断、試作が必要です。本格的な生産開始まで数週間かかる場合があります。板金加工はその中間です。レーザー切断とCNC曲げ加工はセットアップに時間がかかりますが、その後は迅速に実行できます。発売を計画しているOEMは、これらのタイムラインを考慮する必要があります。タイトなスケジュールで迅速なPCRマシンプロジェクトを行う場合、3Dプリントされたプロトタイプから始めることができます。設計が安定したら、射出成形に切り替えます。この段階的なアプローチは、スピードと長期的なコストのバランスを取ります。
精度、公差、表面仕上げ
CNC加工と射出成形による高精度加工の比較
CNC加工は、4つの加工方法の中で最も厳密な寸法制御を実現します。切削工具は、再現性の高い精度で材料を除去します。計器フレームと取り付けプレートは正確な位置に保持されます。この精度は、光学部品や加熱要素の位置合わせを行うPCRマシンにとって重要です。射出成形も、金型が検証されれば、厳密な公差を実現します。金型キャビティを非常に正確にコピーします。長期間の生産でも、部品間のばらつきは小さく保たれます。金型の収縮はこれを難しくします。冷却時に材料ごとに収縮率が異なるため、金型設計者はこれを考慮する必要があります。CNC加工は収縮の問題を回避します。切削は固体ブロックから材料を除去するため、寸法はCADモデルに忠実です。重要な位置合わせには、CNCがしばしば有利になります。形状が一定の大量生産部品の場合、射出成形はより低いコストで同様の精度を実現します。
3Dプリント部品の後処理要件
3Dプリント部品は、クリーンルームで使用する前に追加の作業が必要です。積層痕はあらゆる表面に微細な隆起を残します。これらの隆起には汚れが溜まりやすく、清掃が困難です。研磨によって表面を滑らかにすることはできますが、時間がかかります。シーリングによってこれらの隆起を埋めることができます。一部の材料では、蒸気平滑化も選択肢の一つです。各工程で労力とコストが増加します。最終的な表面は、機械加工や成形部品とほぼ同等ですが、完全に同じではありません。プロトタイプであれば、このトレードオフは問題ありません。しかし、量産筐体の場合、追加の工程によって3Dプリントのコストメリットが低下します。設計チームは、後処理を予算とスケジュールに含める必要があります。多くの仕上げが必要なプリント部品は、機械加工部品よりもコストが高くなる可能性があります。
材料の適合性と規制遵守
ISO 13485規格の材料を最も効果的にサポートするプロセスはどれですか?
ISO 13485 認証では、文書化された材料追跡が必要です。樹脂または金属の各バッチは、サプライヤーから完成品まで追跡する必要があります。CNC 加工と射出成形はこれをうまく処理します。材料サプライヤーは、各ロットに分析証明書を提供します。板金加工では、アルミニウムとステンレス鋼について同様の追跡が可能です。3D プリンティングにはより多くの課題があります。樹脂の配合はサプライヤーとバッチ間で異なります。文書化基準は、積層造形業界全体で大きく異なります。現在、一部のフィラメントおよび樹脂メーカーは、完全な追跡を備えた医療グレードの材料を提供しています。しかし、これらのオプションは、従来の方法と比較するとまだ限られています。ラボと診断機器メーカーは、プロセスを選択する前に材料文書を確認する必要があります。PCR 装置の筐体は、内部の機器と同じ品質基準を満たす必要があります。
医療用途向け最終包装の認証
最終認証には、適切な材料を選ぶだけでは不十分です。筐体全体が安全性と性能のテストに合格する必要があります。IEC 61010-2-101は、体外診断用医療機器の電気的、機械的、および熱的安全要件を規定しています。ISO 10993に基づく生体適合性試験は、サンプルに接触するすべての表面に適用されます。滅菌検証では、筐体が一般的な洗浄方法に耐えられるかどうかを確認します。製造プロセスごとに認証への影響は異なります。射出成形では、予測可能なテスト結果が得られる一貫性のある部品が製造されます。CNC加工では、金属部品に同様の一貫性が提供されます。3Dプリント部品には追加の検証が必要です。積層接着と表面多孔性は、製造ごとに変化するため、認証が難しくなります。板金加工では、強力で再現性のある結果が得られます。プロセスの選択は、認証の円滑な進行に直接影響します。医療機器製造の経験を持つパートナーが、この点でサポートを提供できます。彼らの専門知識により、テストの失敗や高額な再設計のリスクが軽減されます。
比較すると、単一の最良の方法は存在しないことがわかります。各プロセスは異なるニーズに対応します。プロトタイプの作成には、3D プリンティングと CNC 加工が最適です。大量生産には射出成形が必要です。構造的なニーズには板金加工が適しています。多くのメーカーは最良の結果を得るためにプロセスを組み合わせています。CNC 加工された精密部品は板金製の筐体内に収まります。射出成形されたカバーがアセンブリを保護します。このハイブリッドアプローチにより、コストを抑えながら PCR 装置の精度が向上します。診断結果の感度は、安定した機器の性能に依存します。その性能は、適切な筐体から始まります。ラボのスループットは、信頼性の高い機器の動作に依存します。効率の向上は、適切な製造経路を選択することによって得られます。材料からプロセスに至るまで、すべての決定が最終製品を形作ります。これらのトレードオフを理解している OEM は、PCR 装置に関してより良い選択をします。
意思決定の枠組み
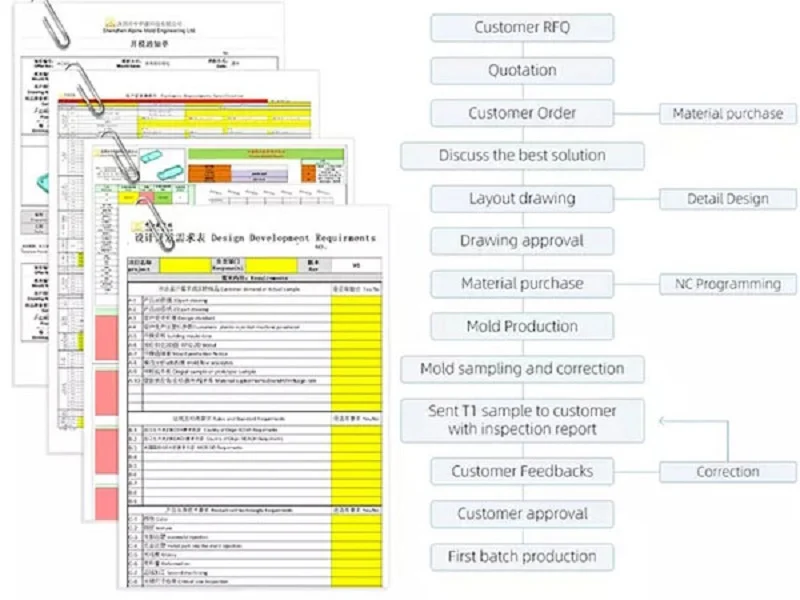
PCR装置筐体の最適な製造方法を選択するには、明確なフレームワークに従う必要があります。最適な機器の選択は、お客様の具体的なプロジェクトによって異なります。以下の3つのステップは、技術要件を具体的な決定へと導きます。これらのステップでは、生産量、精度、予算を網羅しています。各ステップで選択肢が絞り込まれ、明確な前進の道筋が見えてきます。
ステップ1:生産量を定義する
低、中、高ボリュームの閾値を特定する
最初のステップでは、簡単な質問に答えます。必要なユニット数はいくつですか? 少量生産はプロトタイプや小ロット生産に該当し、3D プリンティングや CNC 加工がこの範囲に適しています。初期投資は不要です。中量生産は板金加工や高度な CNC 加工に適しています。大量生産は射出成形が最適な選択肢となります。金型の初期費用は高額ですが、部品あたりの価格は非常に低くなります。これは、高スループットのラボで使用される PCR マシンにとって重要です。生産ラインのスループットは、検査需要に合致する必要があります。中央診断ラボ向けの PCR システムには大量生産が必要です。研究プロトタイプには少量生産が必要です。このステップだけで、あらゆる PCR プロジェクトで多くの選択肢が除外されます。生産量のしきい値は固定されていません。部品の複雑さに基づいて変化します。重要なのは損益分岐点を計算することです。これは、部品あたりのコストが低くなることで金型費用が回収される点です。
ステップ2:精度と複雑性のニーズを評価する
形状と公差の要件をプロセスに適合させる
ステップ 2 では、部品自体を検討します。どのような形状が必要ですか? どの程度の精度が必要ですか? PCR 装置にとって精度は必須です。熱サイクルの精度は部品の適合性に依存します。診断テストの感度は安定したアライメントに依存します。CNC 加工は最も厳しい公差を維持します。重要な取り付けポイントには、PCR マシンの最適な選択肢です。3D プリンティングは複雑な内部形状を扱います。冷却チャネルやカスタム ブラケットは簡単にプリントできます。ただし、表面仕上げは粗くなります。後処理には時間とコストがかかります。射出成形は滑らかで再現性のある表面を提供します。生産中の最高の PCR マシン ハウジングに最適です。板金は強度と電磁シールドを提供します。この PCR マシン購入ガイドのステップを使用して、形状をプロセスに合わせます。厳しい公差を持つ複雑な形状には、最初に CNC 加工を行い、次に成形が必要になる場合があります。単純なボックスには板金が必要です。実験機器の選択プロセスでは、これらの要素を考慮する必要があります。最適な PCR マシンを選択する決定は、筐体から始まります。ここでの不一致は、遅延と高コストにつながります。形状がプロセスの選択を決定し、公差レベルがコストを決定します。 CNC加工や精密成形では高い精度を実現できますが、3Dプリンティングでは複雑な形状の精度は低くなります。この工程では、CADモデルを慎重に確認する必要があります。
ステップ3:予算とスケジュールを検討する
金型コストと部品単価および市場投入までの時間のバランスを取る
ステップ3では、資金と時間のバランスを取ります。予算は部品コストだけではなく、プロジェクト全体のコストです。金型は最大の初期費用です。射出成形金型は数万ドルかかります。CNC加工には治具が必要ですが、長いリードタイムの金型は不要です。3Dプリンティングは金型コストがゼロです。部品単価は別の話です。大量生産の場合は射出成形が最も安価です。少量生産の場合は3DプリンティングまたはCNCの方が安価です。タイムラインも選択に影響します。スケジュールが短いPCRプロジェクトでは、射出成形を省略するかもしれません。金型の製作には数週間かかります。CNCと3Dプリンティングはすぐに開始できます。このスピードにより、製品をより早く市場に投入できます。診断会社はしばしば厳しい納期に直面します。診断ラボはすぐに機器を必要とします。ハイブリッドアプローチが効果的です。最初のバッチにはCNCを使用し、次のバッチでは射出成形に切り替えます。これにより、スピードと長期的なコストのバランスが取れます。パートナーはこれらのトレードオフを計算するのに役立ちます。彼らのチームはプロセス全体を評価します。金型コスト、部品単価、リードタイムを検討し、明確な推奨事項を提供します。これにより、誤った判断を下すリスクが軽減される。
この3つのステップは、あらゆる筐体プロジェクトにおいて再現可能なプロセスを確立します。まず、容積を定義します。次に、精度を評価します。そして最後に、予算と納期をバランスよく調整します。その結果、明確な製造プロセスが構築されます。次のセクションでは、これらの選択が実際にどのように機能するかを示す実例を紹介します。
PCR機器筐体製造に関する事例研究
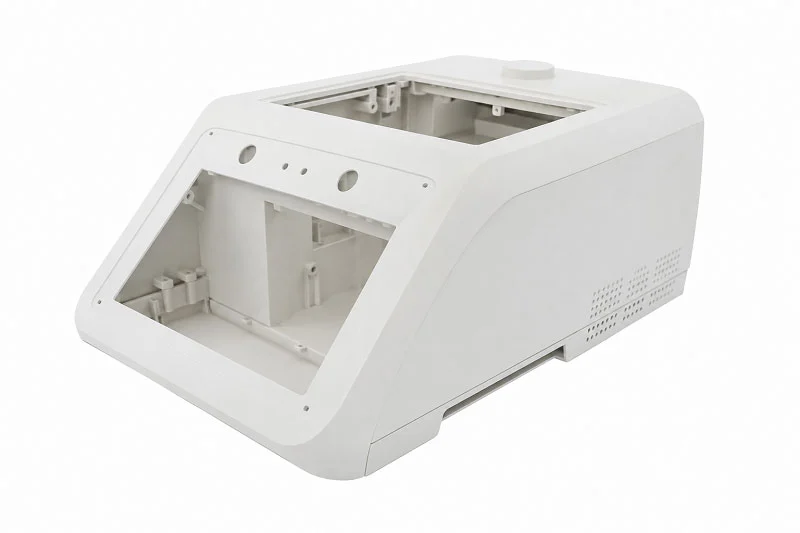
CNC加工を用いた少量生産の研究用プロトタイプ
反復的な設計変更と迅速なターンアラウンド
ある大学のゲノム研究室は、新しいPCRプロトタイプ用の特注筐体を必要としていた。研究チームは、検証研究のために少数のユニットを製造する予定だった。その量では射出成形は非効率的だった。金型だけでプロジェクト全体の予算を上回ってしまうからだ。
CNC加工は最適な解決策でした。製造元はCADモデルから直接切削経路をプログラムしました。工具への投資が不要だったため、設計変更も自由に行うことができました。最初のバージョンでは、加熱ブロック周辺にクリアランスの問題が見られました。チームはモデルを更新し、数日で新しい部品を入手しました。この迅速な対応が非常に重要でした。設計変更のたびに、熱管理と部品へのアクセス性が向上しました。
機械加工されたアルミニウム製の筐体は、自然な放熱性も提供しました。研究室は追加の冷却装置を設置する必要がありませんでした。表面仕上げは、特別な工程を経ることなくクリーンルームの要件を満たしました。このプロジェクトは、構想段階から実用化まで数週間で完了し、数ヶ月もかかりませんでした。生産量が不確実な研究環境において、CNC加工は他のプロセスでは実現できない柔軟性を提供します。
診断用PCR装置用筐体
一貫した品質を実現する大量射出成形
ある診断薬メーカーは、臨床検査室向けの商用PCRシステムを発売する準備を進めていた。市場需要は年間数万台と予測されていた。この生産量に対応するには、規模拡大と再現性を考慮した製造プロセスが必要だった。
射出成形が明確な選択肢として浮上しました。業界関係者によると、「診断機器筐体」が一般的な用途として挙げられており、特にPCR装置の筐体が挙げられています。精密なマイクロ射出成形は、診断およびゲノム市場に直接的なサービスを提供しています。このプロセスでは、すべての生産ロットで同一の部品が製造されます。この一貫性は、規制遵守と品質保証にとって重要です。
金型への初期投資は高額でしたが、生産開始後は部品あたりのコストが劇的に低下しました。各筐体は、汚染に強い滑らかで非多孔質の表面を備えていました。成形部品は、完全な材料トレーサビリティを備え、ISO 13485の文書化要件を満たしていました。同社は、すべてのユニットが検証済みの設計と一致していることを確信し、自信を持って生産規模を拡大しました。安定した設計の既存製品の場合、射出成形は大量生産において最も低い総コストを実現します。
3Dプリンティングによる複雑な形状の筐体
従来型製造における設計上の制約を克服する
携帯型PCR装置を開発するスタートアップ企業は、特有の課題に直面していた。筐体には、光学検出モジュールの周囲を曲線状に巡る内部冷却チャネルが必要だった。従来の機械加工では、このような通路を作ることは不可能だった。射出成形では、複雑な側面加工と複数回のスライドが必要となり、金型コストが予算をはるかに超えてしまう。
3Dプリンティングによって形状の問題が解決されました。設計チームは、筐体の壁面に直接、形状に沿った冷却チャネルを埋め込みました。これらのチャネルは、内部部品の正確な輪郭に沿っています。プリントされた部品は、複数の別々の機械加工部品を1つの部品に統合しました。これにより、組み立て時間が大幅に短縮されました。
試作機は初期テストで良好な性能を示した。表面粗さはクリーンルーム基準を満たすために後処理が必要だった。チームは蒸気平滑化処理を施し、外装表面を密封した。最終的な筐体は蛍光検出の感度要件を満たした。このアプローチは、設計の複雑さが部品単価を上回る少量生産に最適であることが証明された。スタートアップ企業はコンセプトを検証し、その後、生産量が金型投資に見合うようになった時点で射出成形に移行した。
これらの事例研究は、製造プロセス間の実際的なトレードオフを示しています。生産量が意思決定の原動力となり、複雑さが選択肢を形作り、予算と納期が制約となります。製造パートナーは、これら4つのプロセスすべてにおいて豊富な経験を有しています。彼らのエンジニアリングチームは、OEM企業が自信を持ってこれらの選択肢を判断できるよう支援します。
PCR機器筐体プロジェクトはNOBLEと提携しましょう

NOBLEは、医療機器向け金属・プラスチック加工のリーディングカンパニーです。同社は、お客様が試作品から量産までをスムーズに完成できるようサポートします。エンジニアリングチームは、あらゆる段階で専門家のアドバイスを受けることができます。NOBLEは、高度な技術力と迅速なサービスを兼ね備えています。このチームアプローチにより、リスクを低減し、製品をより迅速に市場に投入することが可能になります。
設計から組み立てまで、フルサービスを提供
金属加工とプラスチック加工の両方における専門知識
NOBLEは、多くの製造分野において深いノウハウを有しています。当社チームは、アルミニウム、ステンレス鋼、高強度プラスチックを取り扱っています。この二つの分野におけるスキルは、PCR機器筐体プロジェクトにおいて特に重要です。パートナー企業の一つが、精密なブラケットの切断、プラスチックカバーの成形、板金フレームの製作を行うことができます。当社は、複雑な形状にも自信を持って対応します。材料に関する知識は、医療機器筐体に適した幅広い熱可塑性樹脂と金属を網羅しています。この幅広いスキルにより、ベンダー間の無駄なやり取りが不要になります。
機械加工、成形、仕上げ加工をワンストップで提供
ターンキー生産方式により、サプライチェーン全体が簡素化されます。NOBLEは部品調達、機械加工、組み立て、テスト、梱包まで全てを請け負います。お客様は複数のサプライヤーとのやり取りに煩わされる必要がありません。NOBLEが提供するサービス:
- CNC加工 正確な計測器フレームと取り付けプレート
- 射出成形 安定した品質のハウジングを大量生産する場合
- 板金加工 電磁干渉を遮断する頑丈な筐体
- 3D印刷 迅速なプロトタイプ作成と複雑な内部形状に対応
- 表面処理 粉体塗装、サンドブラスト、ブラッシングなど
このワンストップ方式により、リードタイムが短縮され、コミュニケーションのギャップが解消されます。品質管理は原材料から完成品まで一貫して行われます。
医療機器業界向け認証品質
品質マネジメントシステム認証
認証は、品質に対する真摯な取り組みを示すものです。NOBLEは品質管理システムの認証を取得しており、厳格なプロセス管理を保証しています。これらの認証には、追跡、リスク管理、プロセスチェック、記録管理のための文書化されたシステムが求められます。診断ラボやOEMは、すべての筐体が定められた基準を満たしていることを確信できます。この品質システムは、FDAをはじめとする各種規制当局の承認取得をサポートします。
厳格な品質管理とトレーサビリティ
すべての材料バッチは、供給元から完成品まで追跡されます。樹脂や金属の各ロットには分析証明書が添付されます。この追跡は、臨床現場で使用されるPCR装置にとって不可欠です。同社は、不適合品を検出するために厳格な品質管理システムを運用しています。工程チェックにより、すべての生産ロットで再現性のある結果が得られます。これらの書類により、最終的な医療機器の認証が容易になります。
PCR機器筐体プロジェクトの開始方法
製造性設計(DFM)レビュープロセス
プロセスは、製造性設計レビューから始まります。NOBLEのエンジニアがお客様のCADモデルを精査し、潜在的な問題点を特定します。抜き勾配、肉厚、ゲート位置、公差限界などをチェックします。このレビューにより、金型製作に費用をかける前に問題点を洗い出すことができます。当社のチームは、材料選定や加工プロセス選択に関する有益なフィードバックを提供します。お客様は、生産量と予算に基づいた明確なアドバイスを受けることができます。この早期のチームワークにより、後々の高額な修正作業を回避できます。
プロジェクトに関するご相談は、エンジニアリングチームまでお問い合わせください。
プロジェクトの開始は、たった1つの簡単なステップから始まります。設計ファイルとご要望を添えて、NOBLEのエンジニアリングチームにご連絡ください。弊社チームは詳細な見積もりと製造計画をお送りし、お客様の状況に最適な製造プロセスをご提案いたします。試作品1点から量産まで、NOBLEはあらゆるニーズにお応えします。各種認証、包括的なサービススキル、そして高度なエンジニアリングノウハウを兼ね備えたNOBLEは、PCR機器筐体製造における信頼できるパートナーです。世界中の検査機関や診断会社が、信頼性が高く、規格に準拠した筐体を求めて、このチームに信頼を寄せています。
PCR装置筐体の適切な製造プロセスを選択するには、生産量、精度、材料、汚染管理、および規制要件を考慮する必要があります。すべてのプロジェクトに適した単一の方法はありません。まず、ラボで取り扱う材料をレビューすることから始めましょう。保護が必要な対象(サンプル、ユーザー、またはその両方)を明確にします。ワークフローと部屋のレイアウトを設計します。メンテナンスと認証の必要性を早期に確認します。アプリケーションへの適合性が明確になってから見積もりを比較します。この体系的なアプローチにより、リスクを軽減できます。経験豊富な製造パートナーは、すべてのプロセスに関する専門知識を提供します。製造設計レビューにより、金型製作開始前に問題点を特定できます。当社のチームは、お客様のニーズに最適なPCR装置筐体をご提案します。PCR装置筐体プロジェクトについてご相談いただくには、今すぐ製造パートナーにご連絡ください。適切なプロセスを選択するための専門的なアドバイスを提供いたします。
FAQ
PCR装置の筐体製造において、最適な製造プロセスは何ですか?
すべてのプロジェクトに適合する単一のプロセスは存在しません。生産量によって最適なプロセスが決定されます。少量生産にはCNC加工や3Dプリンティングが適しています。大量生産には射出成形が求められます。板金加工は構造フレームに適しています。それぞれの方法は、特定のニーズに対して明確な利点を提供します。
CNC加工と射出成形、どちらを選ぶべきでしょうか?
CNC加工は、数百個以下の少量生産に最適です。金型への投資は不要です。射出成形は高価な金型が必要ですが、量産時には部品あたりのコストを非常に低く抑えることができます。どちらの方法を選ぶかは、プロジェクト全体の予算とスケジュールを考慮して決めましょう。
PCR装置の筐体には、どのような素材が最適でしょうか?
ABS/PC混合樹脂は耐熱性に優れ、一般的な洗浄剤にも耐性があります。ポリカーボネートは耐衝撃性に優れていますが、成形には注意が必要です。PEEKは強力な化学薬品に耐性があります。アルミニウムは熱を効率的に伝導します。ステンレス鋼は頻繁な滅菌に耐える耐久性を備えています。材料の選択は、お客様の具体的な熱的および化学的要件によって異なります。
PCR装置の筐体がISO 13485規格を満たしていることをどのように確認すればよいですか?
認証を受けた製造業者と取引しましょう。ISO 13485では、仕入先から完成品までの材料追跡を文書化することが求められています。取引先は、各材料バッチの分析証明書を提出する必要があります。確立された品質管理システムとトレーサビリティ手順を備えたサプライヤーを選びましょう。
試作筐体の一般的な納期はどれくらいですか?
3Dプリンティングは、最終設計承認後数日以内に部品を納品できます。CNC加工は、プログラミングとセットアップに時間がかかるため、若干時間がかかります。どちらの方法も、射出成形金型製作に必要な数週間を回避できます。試作品の納期は、部品の複雑さと表面仕上げの要件によって異なります。
異なる製造プロセスを組み合わせることはできますか?
はい。多くのメーカーがハイブリッド方式を採用しています。CNC加工された精密部品を板金製の筐体に収め、射出成形されたカバーで内部を保護します。この方式は、コスト、品質、性能のバランスを取るのに効果的です。熟練した製造パートナーであれば、お客様のプロジェクトに最適な組み合わせをご提案できます。
汚染対策はPCR装置の筐体設計にどのような影響を与えるのか?
PCR装置には、滑らかで非多孔質の表面が必要です。このような表面は汚染されにくく、清掃も容易です。継ぎ目のない内部設計により、粒子が付着する場所がなくなります。HEPAフィルターとUV殺菌機能には、適切な筐体への組み込みが必要です。設計上の選択は、臨床検査室における診断精度に直接影響します。
製造パートナーにはどのような認定資格を求めるべきですか?
品質マネジメントシステムの認証を取得し、IEC 61010-2-101などの該当する安全規格に準拠しているメーカーを探しましょう。これらの規格は、品質管理と医療機器の安全性を網羅しています。認証を受けたパートナーを選ぶことで、最終製品の規制当局への承認手続きが円滑に進みます。







