
イントロダクション
プラスチック成形プロセスを誤ると、プロジェクトのコストが倍増し、生産が数ヶ月遅れる可能性があります。あるプロセスでは問題なく機能する部品が、別のプロセスでは悪夢のような事態に陥ることもあります。金型にひびが入ったり、材料の流れが悪くなったり、サイクルタイムが長引いたりするのです。
プラスチック部品の成形には、射出成形、圧縮成形、回転成形という3つの一般的な方法があります。それぞれ動作原理が異なり、形状、体積、材料によって適した方法が異なります。
射出成形とは何ですか?
これは、多くの人が「プラスチック成形」と聞いて思い浮かべる工程です。機械がプラスチックペレットを溶かし、溶融した材料を閉じた金属製の金型に吹き込みます。プラスチックはすべての空洞を満たし、冷却されて固まります。その後、金型が開き、成形品が排出されます。サイクルタイムは短く、小型部品の場合は30秒が一般的です。
システムを教えてください。
加熱されたバレル内部のネジが回転し、プラスチックペレットを溶かします。その後、ネジはプランジャーのように前進し、溶けたプラスチックをノズルを通して金型キャビティに押し込みます。成形品が冷える間、金型はクランプ圧力によって閉じられたままになります。固まったら金型が開き、エジェクタピンが成形品を押し出します。この一連の工程は自動的に繰り返され、工程間に人の手による介入は一切必要ありません。
ベストアプリケーション
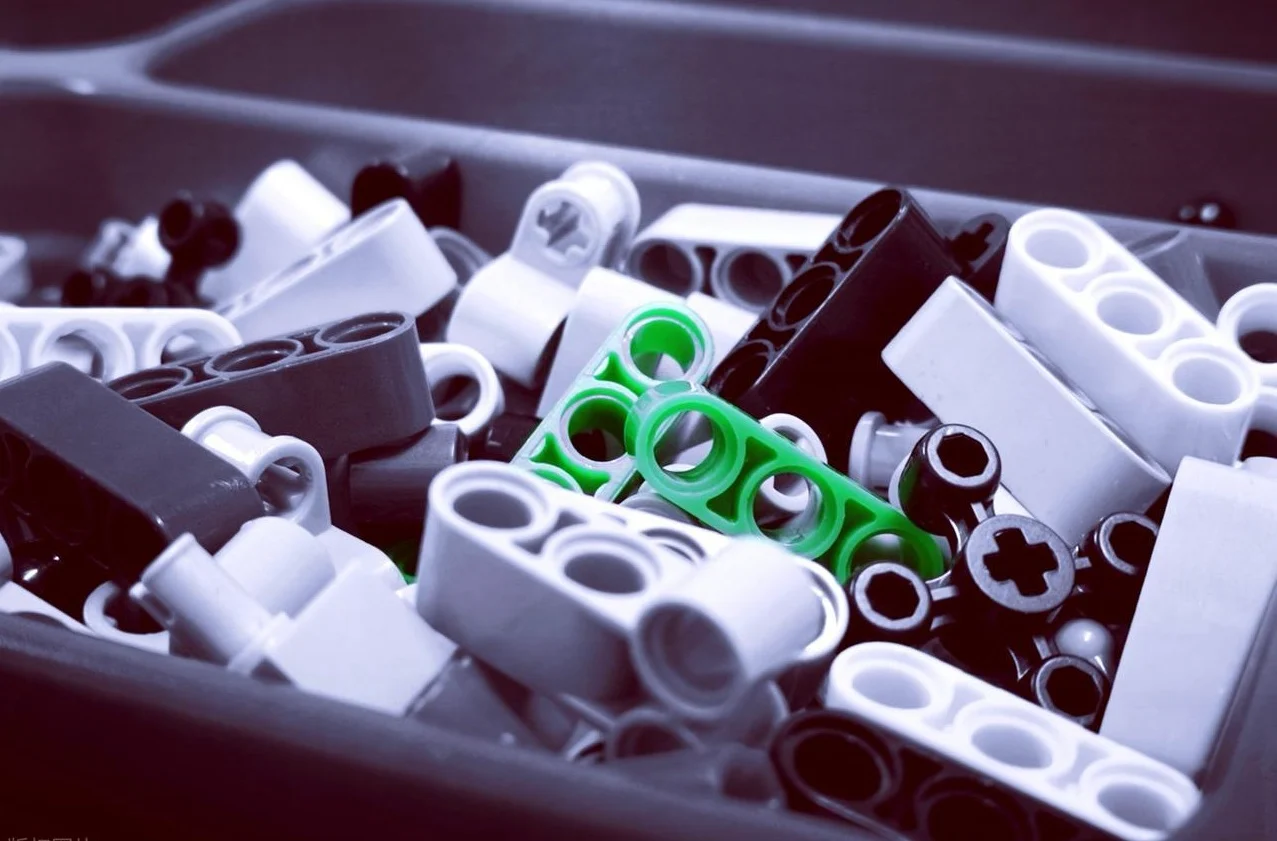
大量生産において、射出成形は圧倒的な優位性を発揮します。複雑な形状、厳しい公差、そして数百万個もの部品にわたる一貫した品質が求められます。レゴブロック、ボトルキャップ、医療機器の筐体、自動車用コネクタ、電気スイッチなど、精度と大量生産が求められるあらゆる製品が、この成形プロセスによって実現されます。
小型で複雑な部品の成形に適しています。薄肉化も可能です。リブ、ボス、スナップフィットなどの形状も容易に組み込むことができます。顧客は、数十万個もの同一部品が必要な場合に射出成形を選択します。
主な利点
- 金型が稼働し始めると、サイクルタイムは高速です。部品1個あたり15秒から60秒が一般的です。精度は非常に高く、適切な工具と材料を使用すれば、±0.05mmの公差が日常的に実現できます。表面仕上げは金型から直接得られるため、多くの用途で二次仕上げは不要です。自動化も容易で、ロボットによる部品の取り出しや部品の挿入が可能です。
- 材料の無駄が少ない。ランナーやスプルーは粉砕して再研磨材として再利用できる。機械が稼働し始めれば、部品1個あたりの人件費はごくわずかだ。
主なデメリット
- 金型製作費用は非常に高額です。量産用の鋼製金型は、2万ドルから10万ドル以上かかることも珍しくありません。納期も長く、複雑な金型の場合、8週間から16週間かかるのが一般的です。金型製作後の設計変更は、費用がかさみ、時間もかかります。
- 射出成形は、大量生産の場合にのみ経済的に成り立ちます。500個または1000個未満の生産量では、部品1個あたりの金型コストが高額になりすぎます。少量生産を希望する場合は、まず他の製造方法を検討すべきです。初期投資は無視できないものであり、製品が市場で失敗した場合、その投資を回収することはできません。
圧縮成形とは?
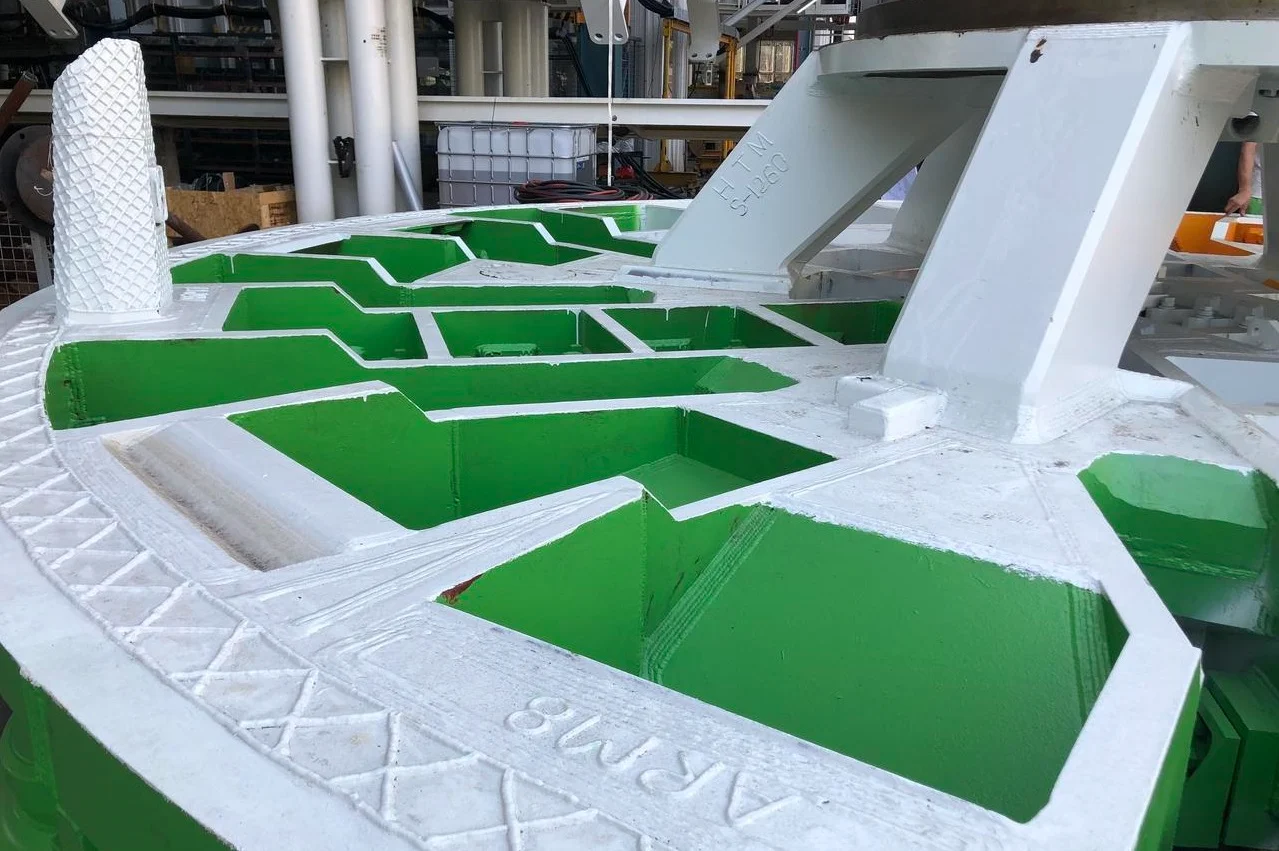
このプロセスは射出成形とは異なります。スクリューも高圧射出もありません。代わりに、あらかじめ計量された量の材料を開いた金型キャビティに投入します。金型はゆっくりと閉じられ、熱と圧力によって材料がキャビティの形状に沿って流れ込みます。その後、成形品が硬化します。金型が開き、完成品を取り出します。シンプルな装置、低い圧力、そして全く異なるアプローチです。
仕組み
作業員が、通常は成形済み材料または計量された塊状の材料を金型のキャビティに投入します。プレス機が上半分を押し下げ、熱によって材料が軟化します。圧力によって材料が金型の隅々まで行き渡ります。熱硬化性プラスチックの場合、化学反応が起こり、材料が架橋結合して永久的に硬化します。ゴムやシリコーンの場合も同様のプロセスですが、材料は柔軟性を保ちます。硬化後、金型が開きます。作業員が成形品を取り出し、余分なバリを切り取ります。
サイクルタイムは射出成形よりも長く、2~5分が一般的です。硬化工程は急ぐことができません。
ベストアプリケーション
圧縮成形は、射出成形では扱いが難しい材料の成形に優れています。例えば、フェノール樹脂、エポキシ樹脂、メラミン樹脂などの熱硬化性プラスチック、天然ゴムや合成ゴムの部品、電子機器用シリコン製キーパッド、電気機器の筐体、容器の蓋、家電製品の部品など、大型で平らな形状や緩やかな曲面を持つ部品などが挙げられます。
自動車用タイヤはその典型的な例です。ゴムコンパウンドは冷たい状態で金型に流し込まれます。熱と圧力によって硬化され、トレッドパターンやサイドウォールのマーキングが施された最終的なタイヤの形状になります。
主な利点
- 金型コストは射出成形よりも低い。金型構造がシンプルで、複雑なランナーシステムやゲート設計は不要。高圧クランプ機構も必要ない。少量生産であれば、アルミニウム製金型や複合材製金型でも対応可能。
- このプロセスは繊維強化材料の取り扱いに優れています。長いガラス繊維や炭素繊維はそのままの状態で保持されます。射出成形では、スクリューの動作によって繊維が破損し、強度が低下する可能性がありますが、圧縮成形では強化材が保持されます。大型部品の成形も可能です。
- 材料の無駄は最小限です。充填重量は最終部品重量に近い値で計算されます。キャビティ内に残る材料は最小限です。
主なデメリット
- サイクルタイムが遅い。部品1個あたり2~5分かかるのが普通だ。射出成形では30秒ごとに部品が生産される。大量生産になると、この差はすぐに大きな問題となる。
- バリは問題です。金型の半分と半分の間に余分な材料がはみ出してしまうため、脱型後に誰かがそれを切り取らなければなりません。これは多くの場合、手作業で行われます。そのため、人件費が全体のコストに加算されます。
- 部品の複雑さには限界があります。アンダーカットは困難です。深いリブや複雑な形状の成形は、材料が液体のように流動しないため困難です。むしろ、濃い生地のように動きます。複雑な形状が必要な場合は、射出成形を検討すべきです。
- 一貫性は変動する可能性があります。オペレーターのスキルが重要です。充填量と充填位置は最終製品に影響を与えます。自動化システムは存在しますが、多くの工場では依然として手動充填に頼っています。部品間のばらつきは射出成形よりも大きくなります。重要度の低い用途であれば問題ありませんが、精密な医療機器や自動車部品の場合は懸念事項となります。
回転成形とは?
このプロセスは射出成形とはほぼ正反対です。高圧も複雑なランナーシステムもありません。代わりに、作業員はプラスチック粉末を中空の金型に入れます。金型はオーブンの中でゆっくりと回転します。2軸、場合によってはそれ以上の回転軸があります。粉末は溶けて金型の内面を均一に覆います。その後、金型は冷却ステーションに移動します。プラスチックが固まります。作業員は金型を開き、中空で継ぎ目のない部品を取り出します。
仕組み
作業員が金型を開き、計量した量のプラスチック粉末を投入し、再び閉じます。金型はオーブンに入れられ、互いに直交する2つの軸を中心に同時に回転します。重力によって粉末が加熱された内面に落下し、溶けて均一な層を形成します。粉末がすべて溶けてキャビティを覆ったら、金型は冷却室に移動します。冷たい空気または水の噴霧によって温度が下がり、プラスチックが固まります。金型が開き、作業員が完成品を取り出します。
サイクル時間は長く、20分から60分が一般的です。加熱および冷却工程を急ぐと、品質が損なわれます。
ベストアプリケーション
回転成形は、大型で中空の継ぎ目のない部品の成形に優れています。他のプロセスでは組み立てや複雑なコアが必要となるような部品の成形に適しています。カヤックや小型船舶、50~5,000ガロンの貯水タンク、交通コーン、バルクビン、溶接線のない滑らかな内面が求められる医療機器の筐体、農業用タンク、自動車用液体リザーバーなど。
一体成形が最大の利点です。継ぎ目からの漏れがなく、溶接箇所もないため破損の心配もありません。部品は一体型の連続したシェルとして金型から取り出されます。流体処理部品やアウトドア機器の製造業者は、この方法を選択することが多いです。
主な利点
- 金型コストは射出成形や圧縮成形に比べて低い。金型は板金または鋳造アルミニウムで作られる。低圧(通常10psi未満)で成形するため、高強度鋼は不要である。回転成形金型の価格は500ドルから3000ドル程度である。同等の部品の射出成形金型は、その10倍の費用がかかる可能性がある。
- 部品に応力がかかりません。高圧がかからないため、残留内部応力が発生しません。これは、射出成形部品に温度変化や紫外線によるひび割れが発生する屋外用途において重要です。肉厚は均一です。回転によって材料が均一に分散されます。
- 設計変更が容易です。回転成形金型の改造は、硬化鋼射出成形金型の改造よりも簡単です。複合材金型は、標準的な加工工具で補修や改造が可能です。
主なデメリット
- サイクルタイムが非常に長く、部品1個あたり20分から60分かかる。射出成形では30秒ごとに部品が製造される。大量生産の場合、この差は非常に大きい。回転成形は、年間生産量が少ない場合、または複数の射出成形金型を使用するとコストがかかりすぎるような非常に大きな部品の場合にのみ有効である。
- 内部表面仕上げは粗い。部品の外側は金型の仕上げがそのまま反映され、研磨すれば通常は滑らかになる。しかし、内部は鋳造状態のままである。未溶融粒子や流動痕がよく見られる。視認性の高い用途や定置洗浄(CIP)が求められる用途では、内部に二次仕上げが必要になる場合がある。その場合、コストと時間が増える。
- 材料の選択肢は限られています。回転成形では、主にポリエチレン(LLDPE、MDPE、HDPE)が使用されます。ナイロンやポリプロピレンなどの他の材料も使用可能ですが、一般的ではありません。ABS、PC、強化複合材などのエンジニアリングプラスチックを必要とする場合は、このプロセスでは苦労するでしょう。
- 肉厚制御は射出成形ほど精密ではありません。目標値3ミリメートルでも、±0.5ミリメートル程度の誤差が生じる可能性があります。構造部品であれば問題ありませんが、厳しい公差が求められる精密部品には適していません。
- 部品のサイズには実用的な限界がある。非常に大きな金型には巨大なオーブンと冷却室が必要となる。直径10フィート(約3メートル)は可能だが、20フィート(約6メートル)は稀で高価だ。ほとんどの工場はメートルではなくフィート単位で計測される部品に重点を置いている。それより大きいものは、それ相応のコストがかかる特注設計プロジェクトとなる。
3つのプロセス間の類似点
一見すると、射出成形、圧縮成形、回転成形は全く異なるように見える。使用する機械も、サイクルタイムも、成形品の形状も異なる。しかし、もう少し深く掘り下げてみると、これらには4つの基本的な特徴が共通していることがわかる。
- これら3つの工程はいずれも金型を使用する。 プラスチック部品はすべて、空洞から始まります。射出成形では、閉じた2分割の金型を使用します。圧縮成形では、圧力によって閉じる開いた金型を使用します。回転成形では、回転する中空の多分割金型を使用します。金型の材質は様々で、鋼、アルミニウム、板金などがあります。しかし、目的は変わりません。金型が最終形状を決定するのです。金型がなければ、これらの成形プロセスはどれも機能しません。
- 3つとも加熱処理が必要です。 冷たいプラスチックは流動性がなく、キャビティの形状に成形することができません。射出成形では、射出前にバレル内で材料を溶融します。圧縮成形では、材料を圧縮する際に金型プラテンを通して熱を加えます。回転成形では、回転する金型全体をオーブンで加熱します。方法は異なりますが、必要性は同じです。これら3つの成形方法すべてにおいて、熱は不可欠です。
- 3つすべてに冷却段階が含まれています。 溶融したプラスチックは、部品を取り出す前に固化する必要があります。射出成形では、密閉された金型内で加圧しながら部品を冷却します。圧縮成形では、プレス機を閉じたまま材料を冷却・硬化させます。回転成形では、高温の金型を専用の冷却室に移動させます。冷却媒体は、空気、水ミスト、あるいは油など様々ですが、物理法則は変わりません。プラスチックは熱エネルギーを失うにつれて硬化します。すべての成形プロセスはこの事実に従います。
- 3つともポリマー加工法である。 これらのプロセスは、合成ポリマーや天然ポリマーを成形します。ポリプロピレンやABS樹脂などの熱可塑性樹脂、フェノール樹脂やエポキシ樹脂などの熱硬化性樹脂、ゴムやシリコーンなどのエラストマーなどです。それぞれのプロセスは、特定のポリマー群に対して他のプロセスよりも優れた処理能力を発揮します。しかし、これら3つのプロセスはすべて、ポリマー原料を完成品へと加工するために存在します。これらは、製造技術というより広いカテゴリーの中で、互いに競合しつつも補完し合っています。
これらの類似点は、プラスチック成形で達成できる限界を説明する上で重要である。違いは、基本的な工程そのものではなく、それぞれの方法における熱と圧力の加え方にある。
適切な成形プロセスの選び方
選択の決め手は3つの質問に絞られます。部品の形状、材料の種類、年間生産量。これらの質問に正直に答えれば、最適なプロセスが明らかになります。
上記概要に基づいた、シンプルな意思決定フレームワークを以下に示します。
- 何百万もの小さくて精密な部品→ 射出成形。ボトルキャップ、医療用コネクタ、レゴブロックなどを想像してみてください。金型費用は高額ですが、部品単価は非常に低く抑えられます。金型のリードタイムは長く、量産時のみ採算が合います。
- 大型の平らなゴムまたは熱硬化性樹脂部品→ 圧縮成形。シリコン製キーパッド、電気機器ハウジング、ガスケットなどに使用されます。射出成形よりも金型コストが低く抑えられます。成形サイクルは長めです。バリ取りが必要です。繊維強化複合材料に適しています。
- 大きくて中空の一体型アイテム→ 回転成形。カヤック、貯水タンク、交通コーンなど。低圧成形なので金型が安価。サイクルタイムが非常に長い。内面は粗い。継ぎ目や溶接線がない。
実践的なメモ
部品によっては複数の成形プロセスが適用できるものもあります。例えば、シンプルな円形のカバーであれば、生産量や材料によっては、圧縮成形、射出成形、あるいは回転成形も可能です。一つのプロセスしか使えないと思い込むべきではありません。見積もりを取り、費用対効果を計算しましょう。金型が最も安価だからといって、必ずしもプロジェクト全体のコストが最も安くなるわけではありません。逆に、生産量が十分であれば、最も高価な金型でも1年以内に元が取れる場合もあります。
上記の意思決定フレームワークは出発点となるものであり、普遍的なルールではありません。しかし、ほとんどの工場で製造されるほとんどのプラスチック部品にとって、正しい方向性を示しています。

NOBLEについて – 信頼できるプラスチック製造パートナー
NOBLEは、プラスチック部品製造に特化した工場です。当社は高精度成形ソリューションを専門としており、単一のプロセスだけでなく、複数のプロセスに対応しています。お客様は、単なる機械工場ではなく、エンジニアリングの専門知識が必要なときに当社にご依頼されます。当社は、消費財から医療機器まで、幅広い業界にサービスを提供しています。共通しているのは品質です。一貫性があり、測定可能で、文書化された品質です。
当社のコア処理能力
射出成形
当社は、厳しい公差が求められる複雑な部品の大量生産に対応しています。多キャビティ金型を使用することで、部品あたりのコストを削減できます。お客様は、1サイクルあたりの部品数を増やすことができます。社内での金型メンテナンスにより、金型は常に稼働状態を維持しています。インサート成形やオーバーモールディングといった二次加工も、同じフロアで行っています。
圧縮成形
当社は熱硬化性材料の加工に強みを持っています。フェノール樹脂、エポキシ樹脂、メラミン樹脂、ゴム製シール材やガスケット、耐熱性を必要とする大型電気部品などを製造しています。また、繊維強化複合材料にも精通しており、圧縮成形においても長繊維ガラスや炭素繊維が損傷することなく成形できます。
回転成形
当社は、大型の中空継ぎ目なし部品の製造を得意としています。水タンク、工業用容器、農業用容器など。射出成形に比べて金型投資が少なく、肉厚は均一で、溶接線がなく、複数の部品を組み立てる必要もありません。
追加機能
設計検証のためのプロトタイプ製作。二次加工のためのCNC加工。仕上げと組み立て。梱包と物流。お客様は5つの異なるベンダーを管理する必要はありません。原材料から出荷準備完了製品まで、サプライチェーン全体を当社が担当します。
認証 – 信頼できる品質
ISO 9001:2015 ISO 9001:2015
当社の品質管理システムは、顧客および規制要件を常に満たしています。継続的改善は単なるスローガンではなく、あらゆるプロセスに組み込まれています。監査証跡が存在し、是正措置は文書化され、レビューなしに見落とされるものはありません。
ISO 13485:2016 ISO 13485:2016
これは医療機器製造における世界標準です。厳格なリスク管理、規制遵守、設計から製造までの製品安全性。すべての工場がこの認証を取得しているわけではありませんが、当社は取得しています。
NOBLEと提携する理由とは?
- エンドツーエンドのサポート。 材料選定、金型設計、製造、物流まで、すべて当社にお任せください。窓口は一つ。ベンダー間の責任のなすりつけ合いは一切ありません。
- 品質保証。 工程内検査により、問題を早期に発見できます。寸法報告は証拠となります。完全な材料トレーサビリティにより、すべての部品を原材料証明書まで遡って追跡できます。
- 臨床試験や市場テストのための少量試作から、既存製品の大量生産まで対応可能です。部品の仕様に応じて、射出成形、圧縮成形、回転成形を切り替えて使用します。お客様は3つの異なるサプライヤーと取引する必要はありません。
- 規制の信頼。 当社のISO認証は、サプライチェーンのリスクを低減します。監査担当者は認証を確認することで、他の質問へとスムーズに進むことができます。品質管理や規制関連業務を担当する人々は、NOBLEがサプライヤーリストに載っていることを知って、安心して眠ることができます。
FAQ
少量生産の場合、どの成形プロセスが最も安価ですか?
回転成形。金型は安価。板金または鋳造アルミニウム製。高強度鋼は不要。低圧成形なので構造がシンプル。
射出成形で中空部品を作ることはできますか?
はい、ただし注意点があります。ガスアシスト射出成形は窒素ガスを用いて中空構造を形成します。一方、コアアウト成形は伸縮式のピンを用いて厚みのある部分から材料を除去します。どちらの方法も金型の複雑さとコストが増加します。真に中空で継ぎ目のない部品(例えば、水槽やカヤックなど)を作る場合は、回転成形の方が適しています。
圧縮成形は熱硬化性樹脂専用ですか?
主に熱硬化性樹脂が用いられますが、それだけに限られません。フェノール樹脂、エポキシ樹脂、メラミン樹脂などの熱硬化性樹脂が最も一般的な材料です。これらは熱と圧力を加えることで硬化し、その反応は不可逆的です。しかし、一部の熱可塑性樹脂は圧縮成形にも使用できます。超高分子量ポリエチレン(UHMWPE)はその良い例です。UHMWPEは射出成形バレル内では流れにくいため、圧縮成形によってシート状、棒状、または単純な部品状に成形されます。
どの製法が最も強度のある部品を生み出すのか?
射出成形は一般的に、未充填熱可塑性樹脂に対して最高の強度と精度を実現します。溶融温度が一定で、高い充填圧力により、緻密で空隙のない部品が得られます。しかし、繊維強化複合材料には圧縮成形の方が適しています。スクリューによる切断作用がないため、長いガラス繊維や炭素繊維がそのままの状態で保持されます。その結果、優れた剛性と耐衝撃性を備えた部品が完成します。連続繊維強化構造用途においては、圧縮成形は常に射出成形を凌駕します。







