
 イントロダクション
鋳造構造設計は、バランス感覚が求められる作業です。部品がきちんと機能する必要がある一方で、生産量の半分を廃棄することなく、実際に製造する必要もあります。
以下の30の重要ポイントは、理論を省いた実践的な内容です。工場現場で重要な点に基づいて整理されています。まず、そもそも鋳造できるのか?これは工程の実現可能性です。次に、耐久性はあるのか?これは構造的完全性です。3つ目は、内部空間をどのように処理するか?これは空洞とコアの設計です。最後に、より安価で信頼性の高い製品にするにはどうすればよいか?これは補強と簡素化です。
それぞれのポイントは、実際の問題に対処するものです。これらを組み合わせて活用してください。
鋳造とは何か、そして鋳造構造設計が重要な理由とは?
何が 鋳造?
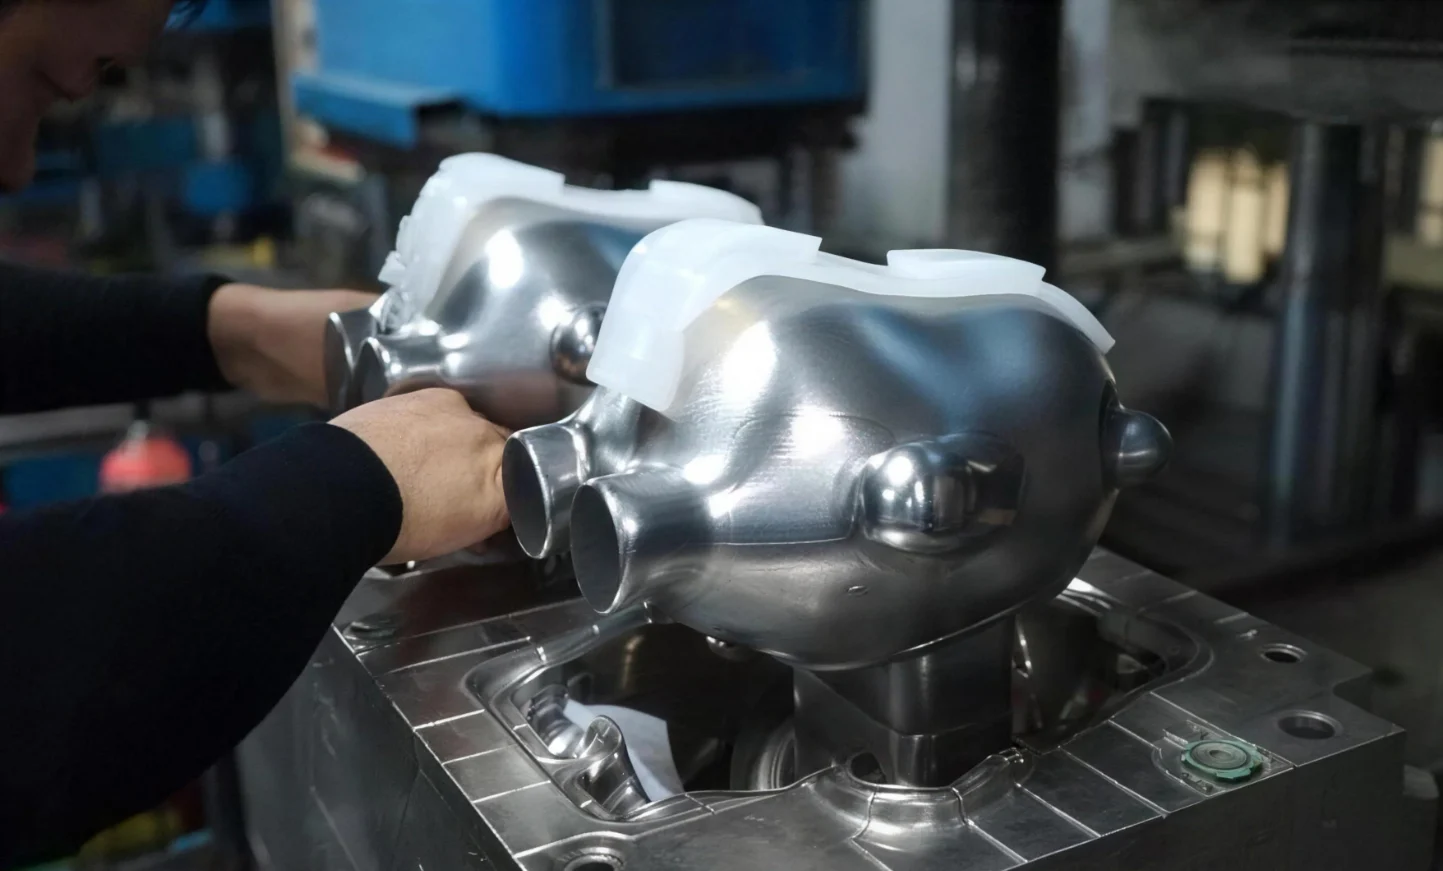
作業員は溶融金属またはプラスチックを型に流し込む。それが冷えて固まったら、部品を取り出すことができる。
鋳造構造設計が重要な理由とは?
適切に設計された鋳造構造は、金型からきれいに取り出せる。多少の欠陥はあるが、金型は単純明快だ。工場での生産は、頻繁な停止なしに行われる。
しかし、設計不良の場合はどうなるでしょうか?厚みのある部分の内部に収縮空洞が生じ、表面付近にガスの多孔性が発生し、手の届かない場所に砂が閉じ込められ、冷却時に部品が歪み、型から外す際にひび割れが発生します。
鋳造設計規則を無視した場合のコストへの影響
その代償は何度も支払われることになる。
まず、金型の修正が必要です。これには時間と費用がかかります。その後、生産が開始されますが、不良率は高く、部品の紛失や納期遅延が発生します。
鋳造では実現できなかった部分を修正するために、後加工が追加される。部品あたりのコストが上昇する。
最悪のシナリオは?部品が使用中に故障する。現場での不具合が発生する。リコール。訴訟。
鋳造構造設計の核心的な目標
最初のスケッチでは、機能性、強度、製造可能性という3つの要素のバランスを取る。
完璧な形状を先に設計してから鋳造性を確認するのではなく、まずルールを定めるべきです。デザインはそのルールの中で機能するべきです。
目標は、十分な強度、十分な軽さ、成形の容易さ、中子の取り出しやすさ、そして迅速な洗浄性を兼ね備えた鋳造品を作ることです。この5つの条件すべてを満たす必要があります。それが優れた鋳造構造設計です。

実現可能性設計 ― 鋳造品の製造性と脱型性を向上させる
1. パーティングライン設計の原則
パーティングラインはシンプルに。ジグザグを3本引くよりも、直線1本の方が断然良い。余計な線は、必ずと言っていいほど不具合の原因となる。
ここに実際的な問題があります。金型の左右の半分が完全に一致することは決してありません。必ずわずかなずれが生じます。そのずれは、部品に醜い隆起や段差として現れます。それを完全に機械加工で除去することはできません。したがって、最初から目に見える表面、つまり外観上の部分にパーティングラインを設けることは避けるべきです。優れた鋳造構造設計では、パーティングラインは後付けではなく、機能的な決定事項として扱われます。
2. 表面形状と離型性
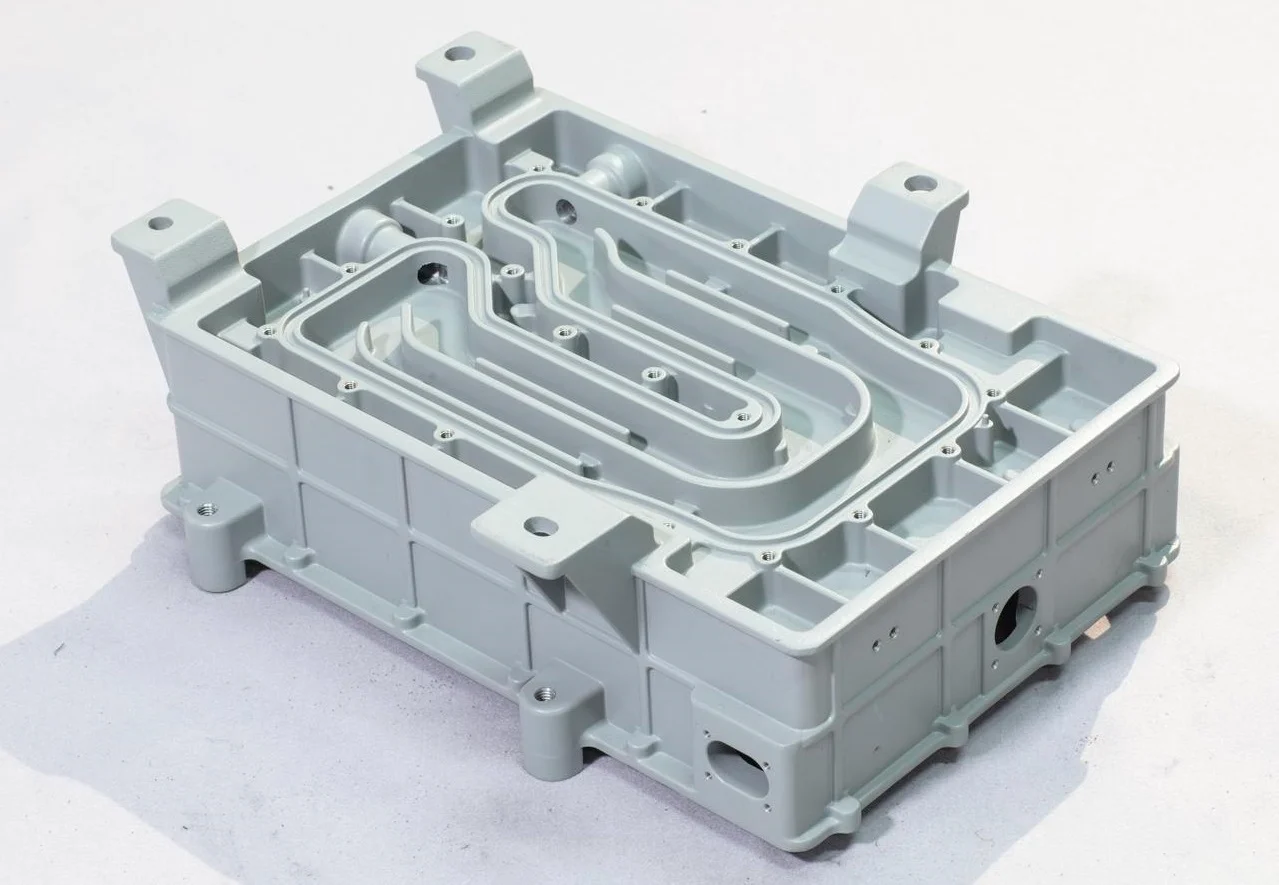
凹面には注意してください。凹面とは内側に湾曲した部分のことで、機械的なロックのように作用します。固まった金属やプラスチックは、破断せずに型から物理的に引き抜くことができません。鋳造構造設計の基本原則は、すべての面が引き抜き方向を向いているか、または型から取り出すのに十分な抜き勾配を持つ必要があるということです。
隆起した突起を統合する。小さな突起をあちこちに散らばらせるのではなく、それらをまとめて厚みのある単一の形状にする。これにより、鋳造構造全体の設計が簡素化される。
大型鋳造品は特殊なケースです。外側の小さな突起(小さなリブ、突起部、ロゴなど)は厄介です。これらは脱型時に破損したり、部品が型に張り付いたりする原因となります。鋳造品が大きい場合は、外面を清潔に保つようにしてください。

構造的完全性 ― 壁厚の管理と欠陥の防止
鋳型から取り出した直後は見た目が良くても、3週間後にひび割れてしまう部品は失敗作である。鋳造構造の設計においては、金属が凝固した後に何が起こるかを考慮しなければならない。
3. 均一な壁厚
厚い部分はゆっくりと冷え、薄い部分は速く冷える。この温度差が内部応力を生み出す。解決策は地味だが効果的だ。壁の厚さを全体的に均一にするのだ。
厚みを増さずに強度を高めるにはどうすればよいでしょうか?補強リブを使用すれば、大きな熱負荷箇所を作らずに剛性を高めることができます。
具体的なルールがあります。内壁は外壁よりも薄くする必要があります。外壁は単に仕切りや構造を支えるためだけに存在するからです。
4. 段階的に移行する
厚い壁から薄い壁へ一気に飛び降りてはいけません。その角は応力集中点となり、ひび割れの原因となります。
代わりに、変化を徐々に緩やかにしてください。接合部には半径を設けてください。変化を距離にわたって分散させてください。
2つの壁の接合部には鋭角を避けてください。鋭い内側の角は、ひび割れの原因となる可能性があります。角を丸くするのが正しい解決策です。
5.工程に起因する欠陥を回避する
避けるべき具体的な形状を3つ挙げます。
- 大きくて薄い水平面。これは厄介です。流し込む際に、ガスや砂が浮き上がり、平らな天井の下に閉じ込められてしまいます。結果として、表面に気孔や砂の混入が生じてしまうのです。
- 残留応力を閉じ込める形状。部品が冷却されると収縮しようとする。もし形状が収縮を妨げる場合(例えば、中実のリングや完全に閉じた箱など)、内部に応力が蓄積される。
- 自由収縮を確認してください。鋳造品は、固まる際に硬い構造物にぶつかることなく内側に引っ張られる必要があります。もし動かなければ、ひび割れが生じます。これは鋳造構造設計における重要な教訓です。まず収縮を考慮して設計し、それから機能を追加してください。

コアとキャビティの設計 ― コア製作の簡素化と砂の除去の容易化
6. コアをなくすか、シンプルにする
まず最初に、一つ質問をしてみましょう。その内部空洞は本当に必要ですか?部品の機能を変更して、それをなくすことはできますか?
どうしても開口部を設ける必要がある場合は、貫通穴として設計してください。貫通穴は、壁の内側で止まる盲穴よりもコア抜きが容易です。貫通穴のコアは2つの支柱で支えられますが、盲穴のコアは1つしか支えられません。この1つの支柱は弱点となります。
実用的な目標はこうだ。内部空洞の形状を外部形状と同じくらいシンプルにする。複雑な内部構造は複雑なコア構造を意味し、複雑なコア構造は不良率の上昇につながる。
7. コア処理性
核がどのように出てくるかを考えてみてください。どのように入るかだけでなく。
チャプレット(小さな金属製の支持部材)は避けるか、最小限に抑えるようにしてください。これらはコアを所定の位置に保持する役割を果たしますが、問題は周囲の金属に溶け込んでしまうことです。その結果、性質の異なる異物が生じ、亀裂発生の起点となる可能性があります。
鋳造中にコアが安定するように設計してください。コアがぐらつくと、空洞もぐらつきます。それでは精度が悪く、不良品になってしまいます。
8. 砂を取り除く
鋳造後、コア砂を取り除く必要があります。これは簡単な作業ではありません。複雑な内部通路に砂が詰まってしまうため、作業員は何時間もかけて揺すったり、ハンマーで叩いたり、水で洗い流したりして取り除きます。
砂の除去が容易な設計にしましょう。大きな開口部を設けると効果的です。直線的な通路も効果的です。砂が隠れてしまうような行き止まりは避けましょう。
実用的な工夫をご紹介します。穴の周囲に突起部を設けてください。これは隆起したパッド状の部分で、開口部周辺の強度を高めます。また、後続の機械加工のための、きれいで平坦な位置決め面も提供します。小さな突起部が2つの問題を同時に解決するのです。これは効率的な鋳造構造設計と言えるでしょう。
基本原則はシンプルだ。コアはすべてコスト、リスク、労力を増加させる。それを排除せよ。排除できない場合は、簡素化せよ。簡素化できない場合は、砂の除去が容易な設計にせよ。このステップを決して無視してはならない。
リブ構造と全体的な最適化 ― 効率的な荷重経路と設計の簡素化
9. リブを最適な場所に置く
リブを無作為に配置しないでください。荷重について考えてください。力はどの方向から来ているのでしょうか?リブはその方向に沿って配置する必要があります。荷重に対して垂直に配置されたリブは、ほとんど効果がありません。
それぞれの骨組みは、その存在意義を示すべきだ。自問自答してみよう。「この骨組みは実際に安定性を高めているのか?それとも単なる余分な重量であり、収縮の原因となる可能性があるだけなのか?」
テスト方法は次のとおりです。頭の中でリブを取り除いてみてください。それでも部品は機能しますか?機能するなら、リブを削除してください。機能しないなら、部品は残してください。ただし、正確な位置に配置してください。

10. 全体の形状を単純化する
大きくて複雑な形状を、より単純なブロックに分解する。複雑な形状を1つだけ作るよりも、単純な形状を10個集めた鋳物を作る方が簡単だ。
荷重経路に注意してください。力は部品のある一点から入り、構造内を伝わり、別の一点で消滅します。リブとサポートは、その経路に正確に沿って配置する必要があります。少しでもずれがあると、鋳造品が想定していない曲げ応力が発生します。
支持点は重要です。この鋳造部品はどこで他の部品に取り付けられますか?それらの箇所は応力集中箇所です。そこに質量を追加し、リブを追加してください。薄いままにしてはいけません。
不要なフィレットは排除しましょう。確かに、フィレットは鋭角部の応力集中を軽減します。しかし、フィレットがあると、その表面を後処理する必要がある場合、加工時間が長くなります。また、大きすぎるフィレットは、局所的に厚みのある部分を作り出し、それが収縮して空洞を形成する可能性があります。フィレットは必要な箇所で使用し、悪影響を及ぼす箇所では省略しましょう。
鋳造構造設計の目標は、最大限の複雑さを実現することではない。最小限の手間で十分な強度を得ることである。
結論
これまで各カテゴリーについて検討してきました。次に、プロセスの実現可能性を最優先に考えましょう。実現可能性が明確でなければ、他の要素はすべて無意味です。それが基盤となります。この基盤を誤れば、プロジェクトは始まる前に頓挫してしまいます。
次は肉厚管理です。これにより、亀裂、空隙、反りといった一般的な欠陥を防ぐことができます。肉厚が均一でない部品は必ず不良品となります。検査だけでこの問題を解決することはできません。
コア設計は複雑さの上限を決定づける。コアが増えるごとにコストとリスクが増大する。コアを簡素化することは、美的観点からの選択ではなく、財務的な観点からの選択である。
リブと荷重経路によって強度対重量比が決まります。適切な配置は部品の強度を高めますが、不適切な配置は重量が増えるだけで強度は低下します。
さあ、実践してみよう!

NOBLEの鋳造製造について学ぶ
当社はCNC加工と射出成形という2つの分野に特化した専門工場です。それが当社の事業内容であり、それ以外の事業は一切行っていません。
コア製造能力
金属やプラスチックの切削加工に対応しています。CNCフライス加工、CNC旋盤加工、5軸加工など、複雑な形状も問題なく加工できます。厳しい公差も日常的に対応可能です。
弊社では成形も承っております。プラスチック部品の射出成形、カスタム部品の成形も可能です。試作品から量産まで、すべて同じ機械を使用し、同じ品質基準で製造いたします。一切の手抜きはいたしません。
品質認証
資格は壁飾りではない。
ISO 9001:2015:これは、当社が機能的な品質管理システムを有していることを意味します。一貫したプロセス、文書化された管理体制。お客様には毎回同じ部品をお届けします。
ISO 13485:2016:これは医療機器に関する規格です。より厳格なトレーサビリティと、より厳密な文書化が求められます。当社はお客様のご要望にお応えするため、この規格に準拠しています。
価値命題
信頼性の高いプロセス管理。重要部品の完全なトレーサビリティ。お客様中心のサービスにより、お客様からご質問いただく前に回答いたします。
FAQ
鋳造構造設計が機械加工部品設計と異なるのはなぜですか?
機械加工は、まず固い塊から始まります。不要な部分を削り取るだけで、塊は既にそこにあります。鋳造はその逆です。何もないところから始めます。空洞に材料を流し込みます。その材料は流れ、満たされ、そしてひび割れることなく固まる必要があります。
鋳造では、鋳型への充填、凝固、収縮などについて考える必要があります。一方、機械加工ではそういったことは一切考慮する必要がありません。機械工に必要なのは、材料が十分な大きさであることだけです。
鋳造設計において最もよくある間違いは何ですか?
壁厚の不均一性。間違いなく問題です。ホットスポットが発生し、収縮空洞が生じ、冷却時に部品が歪みます。機械加工出身の設計者は、機械加工部品はどんな厚みのばらつきがあっても構わないため、この点を忘れがちです。鋳造品はそうはいきません。
2つ目の間違いは、脱型性を無視することです。複雑な形状のコア、隠れたアンダーカット、金型に部品を固定してしまうような形状などは、後から機械加工で作り出すことができます。しかし、コアを取り出す手段がなければ、鋳造することはできません。
NOBLEは、製造性を考慮した鋳造設計の最適化を支援してくれますか?
はい。それが私たちの審査プロセスの目的です。
鋼材の切断や金型の発注を行う前に、設計の初期段階から検討いたします。壁面の不均一、不適切な抜き勾配、不可能なコアなど、問題点を特定し、解決策をご提案します。金型の簡素化、不良品の削減、コスト削減につながります。
それが、早期に製造業者を参画させることの価値です。
このガイドは金属とプラスチックの鋳造品の両方に適用されますか(射出成形)?
ほとんどの原理はどちらにも当てはまりますが、金属鋳造とプラスチック射出成形は異なるプロセスです。材料の挙動も異なり、温度も異なります。
しかし、基本的な概念は同じです。均一な肉厚、角部の滑らかな移行、容易な離型、そして成形品の閉じ込めがないこと。これらのルールは、空洞に材料を充填し、部品を冷却する際の物理法則に基づいています。その物理法則は、材料が溶融アルミニウムであろうと溶融プラスチックであろうと関係ありません。
どちらの場合もガイドを参考にしてください。材料の具体的な仕様については後で調整してください。







