
何ですか 大量CNC加工?
大量生産CNC加工とは、コンピュータ数値制御(CNC)工作機械を用いて、金属やプラスチックなどの材料を自動化された高精度かつ高効率で切削・成形し、同一の部品を大量生産する技術を指します。
大量生産のCNC加工では、最低の単位コスト、最速の生産速度、そして最も安定した品質を実現するために、自動化された設備、最適化された加工プログラム、特殊な治工具、そして体系的な生産管理に大きく依存している。
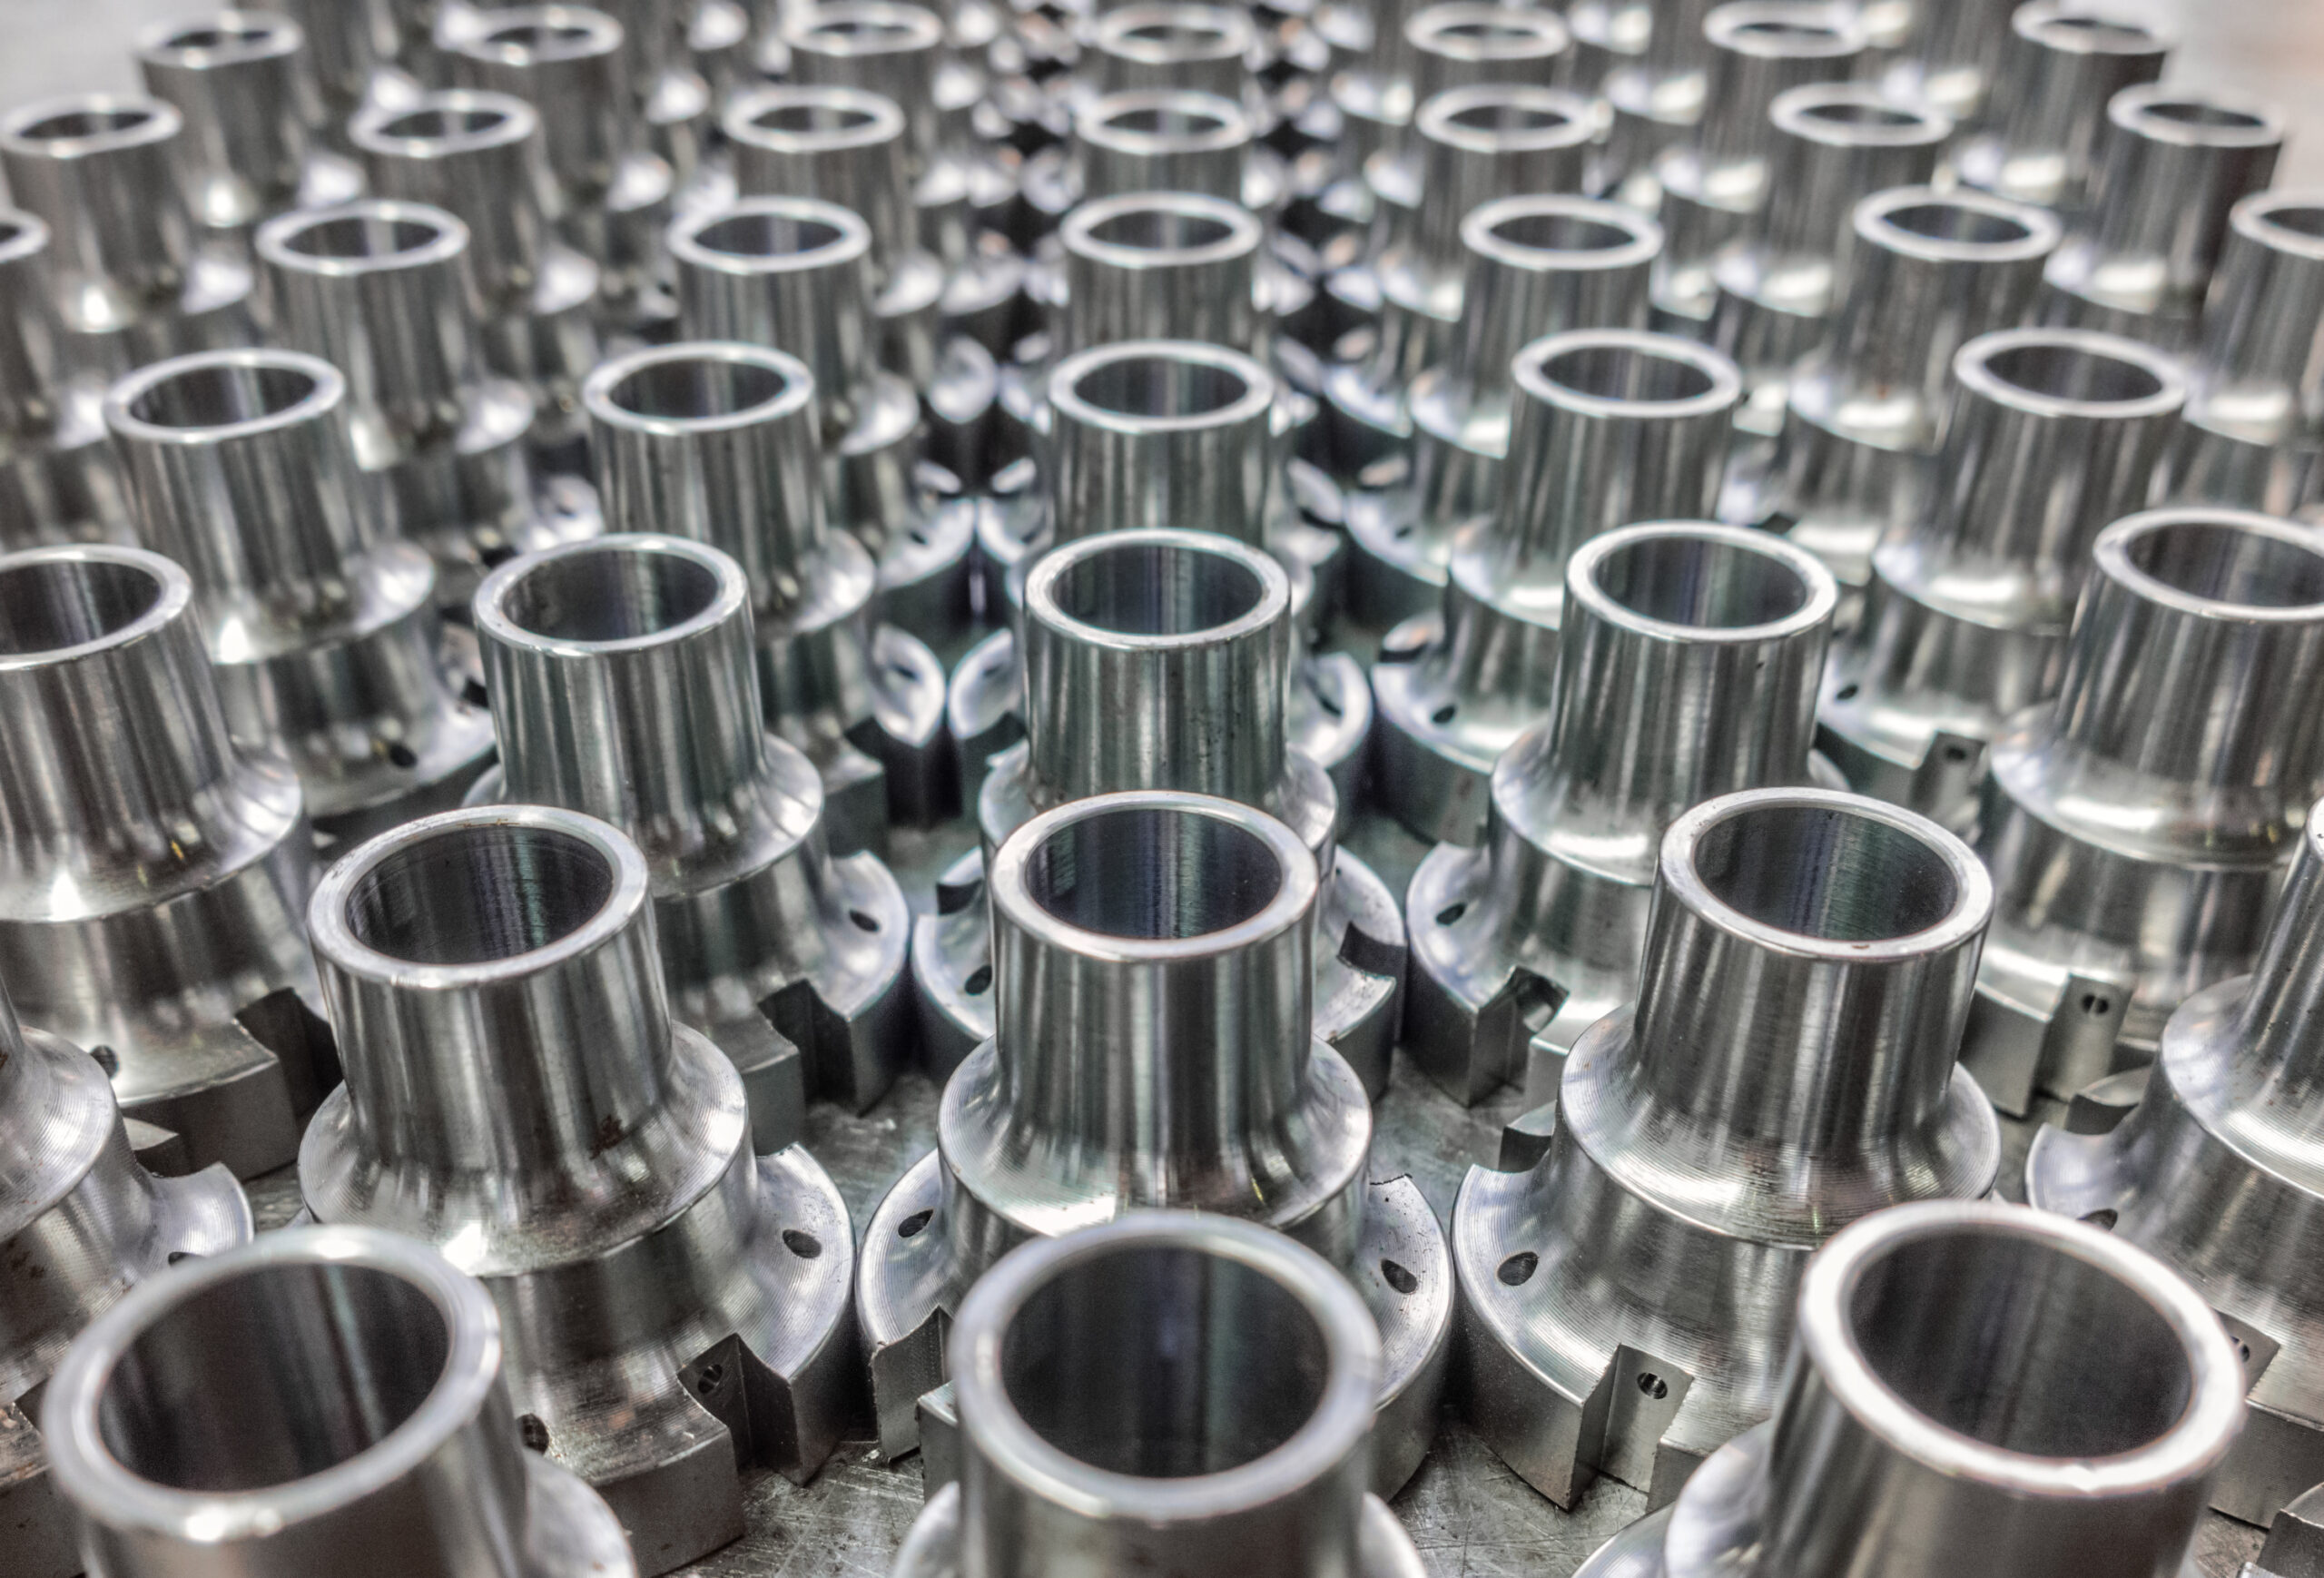
大量生産されるCNC加工部品の材料選定
アルミ
アルミニウム合金は、特に6061や7075といったグレードが、大量生産加工において最も一般的に使用される材料の一つです。軽量性と適度な強度を兼ね備え、優れた被削性も持ち合わせています。これにより、高速切削が可能となり、工具摩耗が低減されるため、生産効率が大幅に向上し、単位コストも削減されます。
ステンレス鋼
304および316オーステナイト系ステンレス鋼は、優れた耐食性、強度、耐久性を備えているため選定されています。アルミニウムよりも加工が難しく、切削工具や加工条件に厳しい要求が課せられますが、医療機器、食品加工機器、化学プラント部品など、耐食性と衛生性が求められる産業分野では依然として不可欠な材料です。
炭素鋼
1018や1045などの炭素鋼は、高強度、優れた靭性、そして低コストであることから、量産される構造部品の材料として好まれている。
炭素鋼は加工性に優れ、熱処理によってさらに硬化させることができる。歯車、シャフト、ボルト、各種機械フレームの製造に広く用いられ、自動車および産業機器分野で幅広く応用されている。
真鍮
真鍮合金(C360など)は、その卓越した被削性で知られ、「快削真鍮」と呼ばれています。切削加工時には、優れた切りくず分断特性を発揮し、非常に高い表面仕上げと寸法精度を実現するとともに、工具寿命の延長にも貢献します。
真鍮は、バルブ、配管継手、電子コネクタ、錠前など、精度、導電性、耐腐食性、低摩擦性が求められる部品に頻繁に使用される。
プラスチック
ナイロン、POM(アセタール)、ABSなどのプラスチック。これらの材料は絶縁性、軽量性、耐薬品性に優れ、加工時に冷却剤を必要としないため、非常にクリーンな加工が可能です。
エンジニアリングプラスチックは高速加工が容易なため、軽負荷の構造部品、絶縁部品、ベアリング、各種ハウジングの製造に適しています。これらは、大量生産される家電製品や自動車内装部品に広く使用されています。
チタン
Ti-6Al-4Vなどのチタン合金は、材料費が高く、加工にも大きな課題があるものの、非常に高い強度対重量比、優れた耐食性、生体適合性といった特性から、依然として代替不可能な材料である。
チタン合金の大量加工には特殊な設備とプロセスが必要であり、主に航空宇宙エンジン部品、高性能レーシングパーツ、外科用インプラントなどのハイエンド用途に利用されている。
多軸CNC加工が大量生産効率に与える影響
治具製作工程の削減
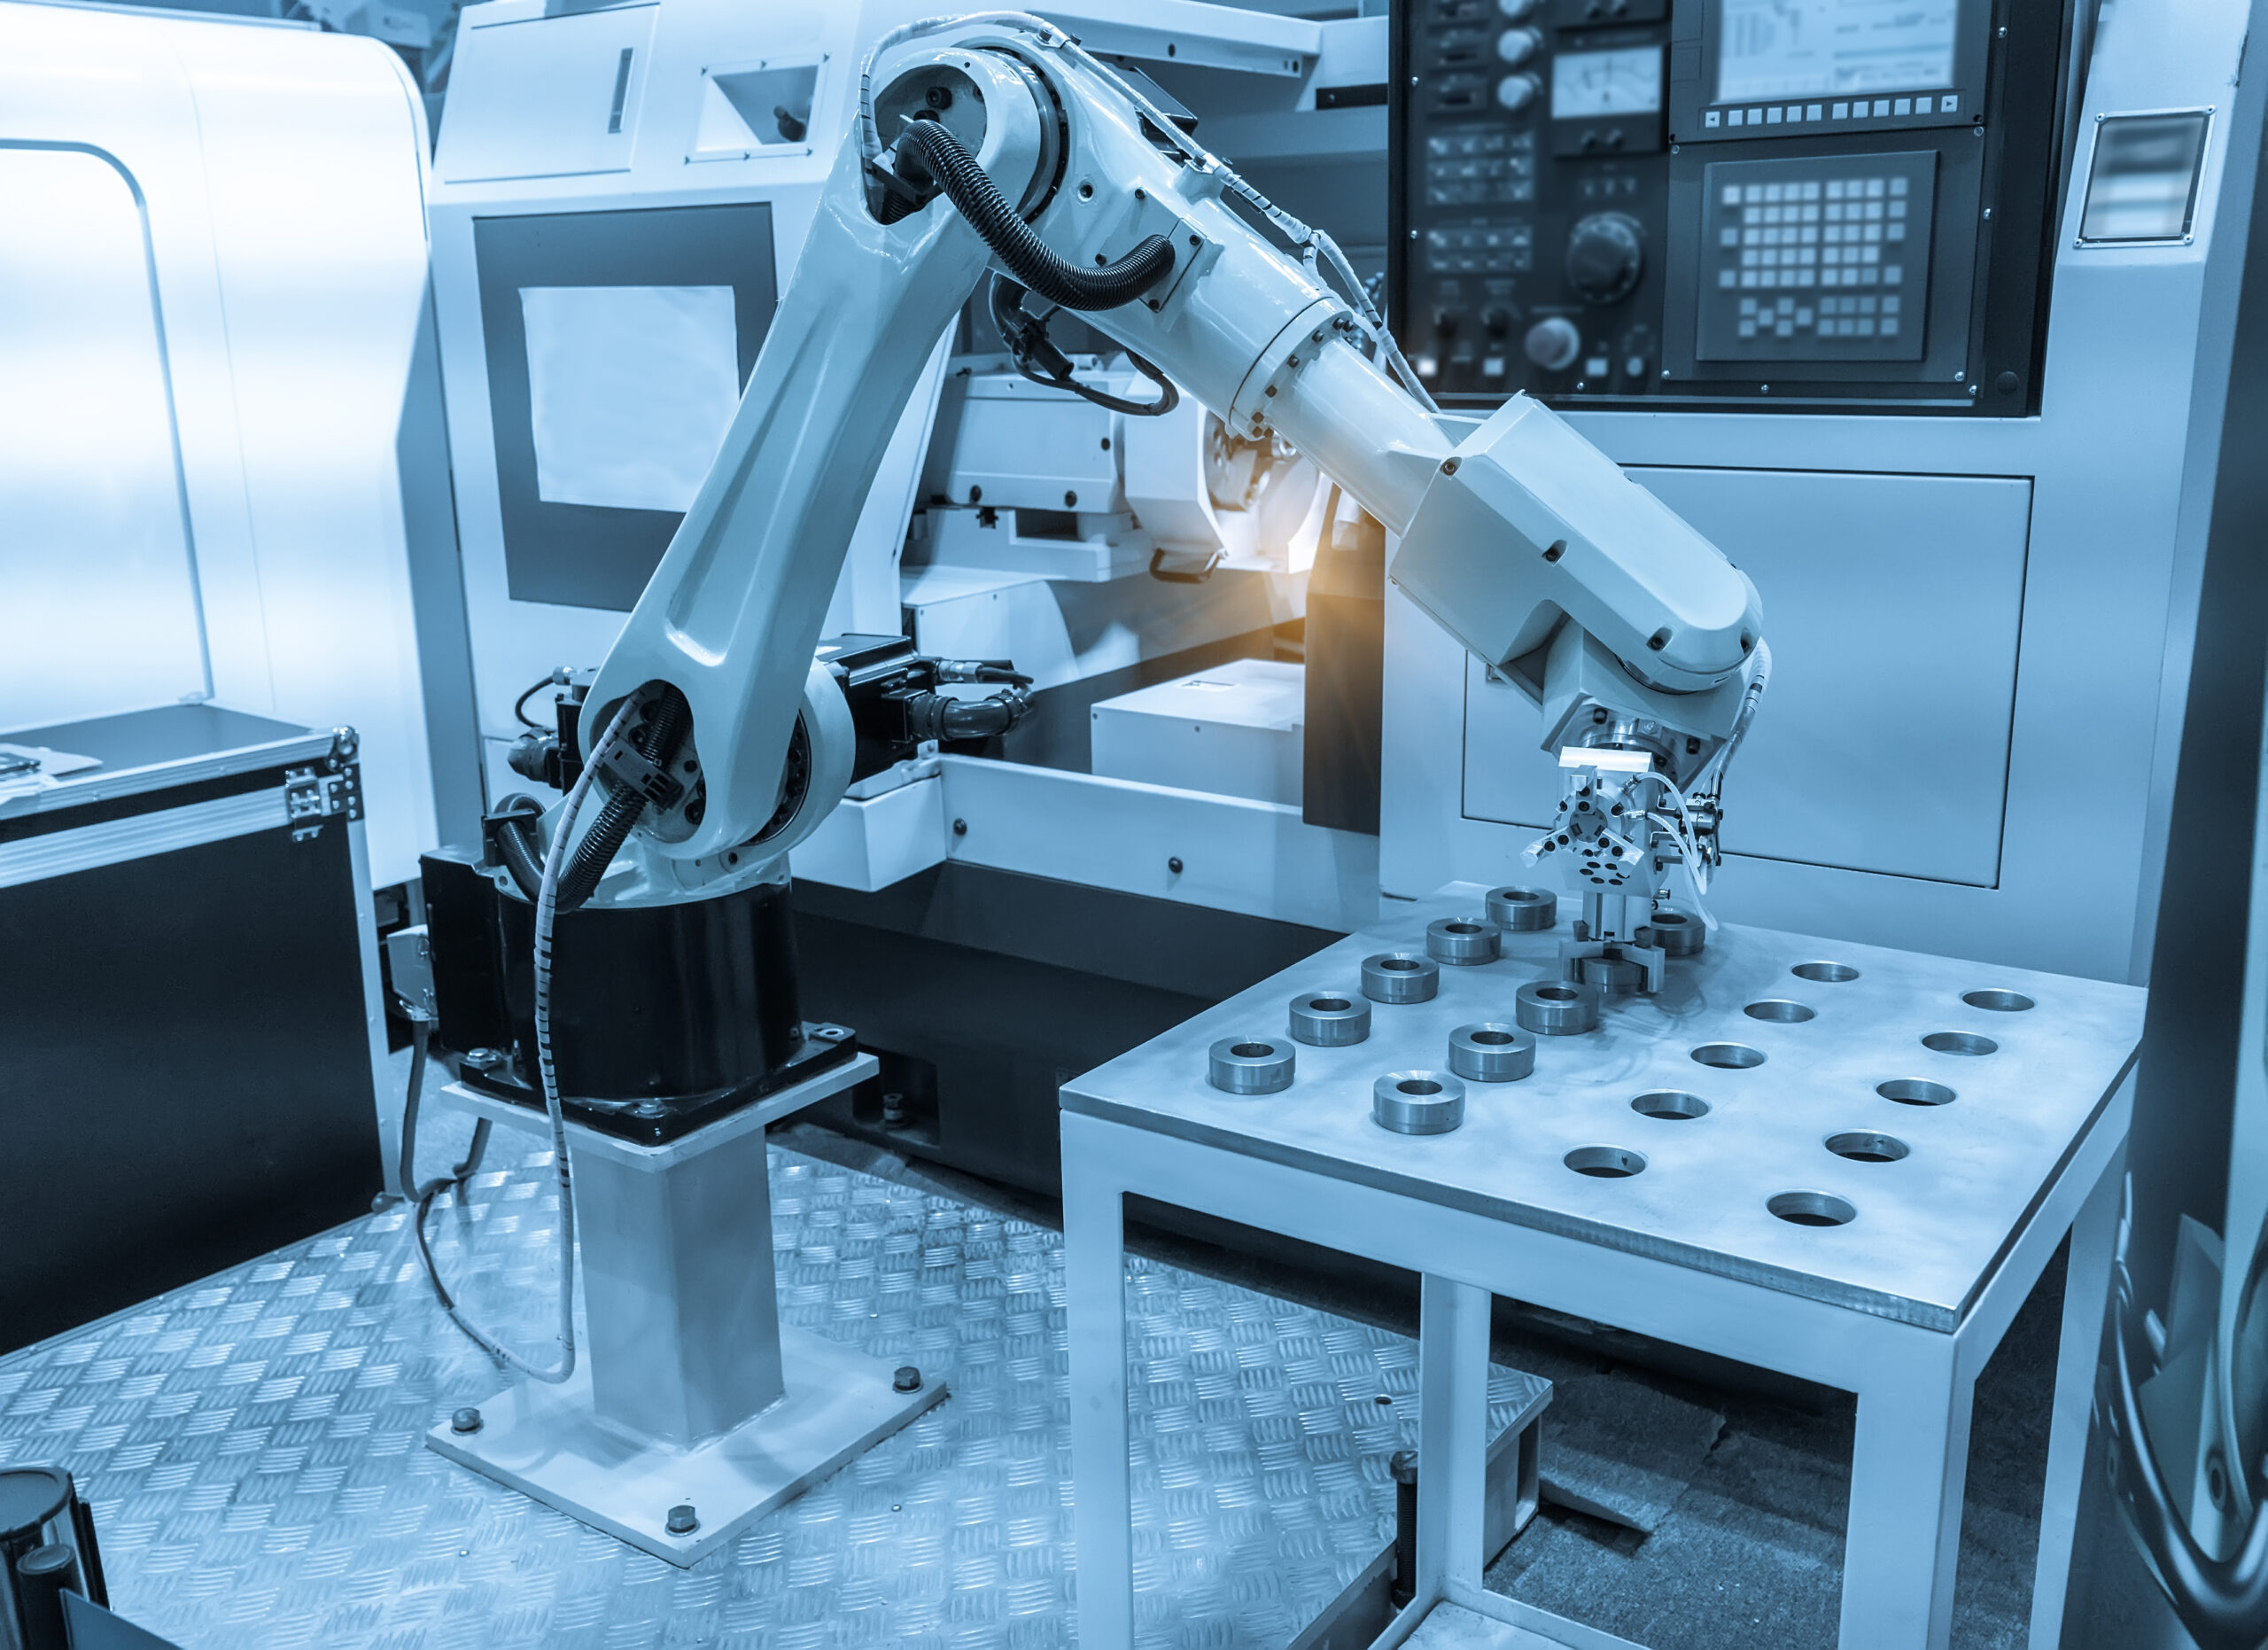
従来の3軸加工機で複雑な部品を加工する場合、異なる面を加工するために複数回の再クランプ作業が必要となることが多いのに対し、多軸加工機では、ベース面を除くほぼすべての加工作業を1回の段取りで完了できます。大量生産においては、このような時間短縮効果は大幅に拡大し、生産ライン全体の処理能力を直接的に向上させます。
切削条件の最適化
多軸加工では、回転ヘッドまたは回転テーブルを使用して切削工具をワークピースに対して最適な角度に配置することで、深い空洞、傾斜面、複雑な曲面などの加工が可能になります。これらの領域は、3軸工作機械では加工が不可能であったり、特殊な工具を必要としたりします。
多軸補間では、切削刃の代わりに工具の側面を使用して切削したり、工具軸と加工面との最適な角度を常に維持したりすることができます。これにより、切削接触面積が効果的に増加し、材料除去率が向上します。
量産においては、工具交換回数の削減と工具コストの安定化は、設備全体の効率向上と生産コストの管理性向上に直接つながる。

表面仕上げの改善
多軸加工では、連続的な工具角度調整により、ボールエンドミルの先端が加工領域内で線速度の最低点に達することを避けることができます。これにより、曲面全体にわたってより均一で高品質な表面仕上げを実現します。結果として、多くの部品は加工センターでの加工完了時に仕様を満たし、後工程での手作業による研磨や特殊な研削作業が不要になります。
治具設計を簡素化する
ワークピースのクランプ作業は1回のみで済むため、治具の設計を大幅に簡素化でき、通常はベースプレートまたはシンプルなバイスのみで済みます。これにより、生産バッチあたりの工具コストが削減されるだけでなく、オペレーターのクランプ作業も効率化され、複雑な治具調整によるダウンタイムを最小限に抑えることができます。
大量生産CNC加工と少量生産プロトタイピングの比較
| 側面 | 大量の CNC 機械加工 | 少量試作 |
| コスト重視 | 規模の経済による単位コストの低減 | スピードと柔軟性を考慮すれば、単位当たりのコストは多少高くても許容範囲内です。 |
| 生産量 | 数千から数百万個の同一部品 | 数個から数百個の部品で構成され、多くの場合、 |
| プロセスの最適化 | 最大限のスピードと最小限の無駄を実現するために、高度に最適化された固定プロセスを採用しています。 | 反復的な変更に対応できる、柔軟で適応性の高いプロセス |
| ツールとセットアップ | 専用工具と自動化への多額の初期投資 | セットアップは最小限で済み、多くの場合、標準的な工具とクイックチェンジ治具を使用します。 |
| リードタイム | 初期設定には時間がかかるが、稼働開始後は部品あたりのサイクルタイムが非常に速い | 初期リードタイムは非常に短いが、部品ごとのサイクルタイムは遅い。 |
プロセスと装置
- 少量生産によるプロトタイプ製作: 工程は柔軟性が高く、一般的に汎用性の高い設備が用いられる。作業は簡素化され、速度を優先するために最適化が多少犠牲になる場合がある。材料選定においては、加工しやすい代替材料が利用されることがある。
- 大量生産: 工程は高度に最適化され、固定化されており、特殊な自動化設備と特注の工具が活用されています。作業工程は、サイクルタイムを単位あたり数秒短縮するように綿密に設計されており、複数の工程を統合することも可能です。材料の選定は厳密に定義され、固定されています。
コスト構造
- 少量生産によるプロトタイプ製作: コストの大部分は、プログラミング、工程準備、セットアップ時間などの単発的なエンジニアリング費用によって占められています。単位当たりの加工コストは高いものの、生産量が少ないため総支出は低く抑えられています。スピードには割増料金が課せられます。
- 大量生産コストの大部分は、材料費、労働時間、工具費、部品1個あたりのエネルギー消費量といった限界費用によって決まります。工具やプロセス開発には多額の初期投資が必要ですが、規模の経済によってこれらのコストが数千個の部品に分散されるため、単位コストは最小限に抑えられます。
品質管理方法
- 少量生産によるプロトタイプ製作: 品質管理は包括的かつ手作業で行われます。設計意図との適合性を確保するため、通常は初回品または各製品について全寸法検査を実施し、「正しく製造する」ことを重視しています。
- 大量生産: 品質管理は統計的かつ自動化されています。厳格な工程管理(SPC)に基づき、定期的なサンプリングと自動インライン検査によって生産バッチ全体にわたる一貫性を確保し、「毎回同じことを行う」ことに重点を置いています。
サプライチェーン
- 小ロットプロトタイピング: サプライチェーンにおける関係性は柔軟であり、通常は設計エンジニアとアジャイルなプロトタイピングワークショップまたは統合された機械加工施設との直接的な連携を伴い、迅速な対応を優先する。
- 大量生産: サプライチェーンにおける関係性は厳格かつ長期にわたり、厳格なサプライヤー監査、委託製造、長期契約、複雑な物流計画などを含み、安定性と信頼性を最優先事項としている。
大量生産CNCプロジェクトにおける製造性を考慮した設計のヒント
設計の最適化
設計者は、機能要件を満たしつつ、部品設計が可能な限り加工しやすいように、プロセスエンジニアと緊密に連携する必要があります。これには、切削工具がアクセスしにくい深い空洞や微細な内角などの形状を避けること、クランプしやすい基準面や構造を設計することなどが含まれます。製造に最適化された設計は、加工サイクルを直接短縮し、工具摩耗を最小限に抑え、不良率を低下させます。
厳密な公差制御
設計者は機能要件を厳密に分析し、必要な公差は接合面、シール面、または重要な組立面にのみ適用すべきである。
重要度の低い寸法については、標準公差を余裕をもって設定すべきです。公差を余裕をもって設定することで、より積極的な切削条件の使用が可能になり、工具摩耗の低減、検査時間の短縮、歩留まりの向上につながり、生産のあらゆる段階で大幅なコスト削減を実現できます。
素材の選定
材料自体のコストだけでなく、加工性、工具摩耗率、熱処理要件、およびその後の表面処理費用も考慮する必要がある。
例えば、構造部品の場合、加工しやすいアルミニウム合金や特定の予備硬化鋼は、後処理として熱処理が必要な高硬度材料よりも、全体的にコスト効率が高いことが証明される可能性があります。材料の一貫性、供給の信頼性、トレーサビリティは、大量生産プロジェクトにおいて同様に重要な考慮事項です。
プロセス統合に関する検討事項
効果的な設計は、二次加工の必要性を最小限に抑えます。例えば、設計者は手作業によるバリ取りを避け、フライス加工、穴あけ加工、ねじ切り加工、部分検査を1つのCNC加工に統合し、陽極酸化処理や粉体塗装などの表面処理のための取り付けポイントと導電性要件を計画する必要があります。さらに高度な最適化としては、複数の部品を1つのユニットに統合することで、組み立てコストを削減し、部品在庫を減らすことができます。
品質管理計画
設計段階では、部品の寸法が効率的かつ正確な検査を可能にするかどうかを考慮する必要がある。内部測定が困難な形状や複雑な表面形状は避けるべきである。
合否判定ゲージや自動目視検査の活用可能性を考慮し、重要な寸法について明確な検査基準とアクセススペースを確立する。検査を容易にする設計は、大量生産における一貫した品質を確保するための基盤となる。
フィクスチャ戦略の評価
クランプ機構は設計段階で検討する必要があります。理想的な設計では、十分なクランプ面積を備えた大きく平坦な基準面、またはあらかじめ設定された加工用ねじ穴が設けられるべきです。標準化された治具を使用するか、専用の効率的な多部品治具を設計して、1回の段取りで複数の部品を加工できるようにすることを検討してください。これは、大量生産における効率向上の中核的な方法の一つです。
大量生産CNC製造における共通の課題と解決策
機械の保守と投資
高性能で安定したCNC工作機械や自動化システムの導入には、多額の初期投資が必要です。同時に、途切れることのない大量生産を確保するためには、予防保全プログラムを導入しなければなりません。メンテナンスを怠ると予期せぬダウンタイムが発生し、大量生産においてはそのコストが大幅に増加し、効率化によるメリットをすべて相殺してしまう可能性があります。
適切な使用例
大量生産向けのCNC加工は、すべての部品に適しているわけではありません。適性は、年間生産量と部品の複雑さのバランスによって決まります。自動車エンジン部品、医療機器筐体、ハイエンド電子機器筐体など、年間需要が高く、複雑な形状で、高い精度が求められる金属部品やプラスチック部品に最適です。
単純な部品や生産量の少ない部品の場合、プレス加工や鋳造といった従来の方法の方が費用対効果が高いことが多い。したがって、プロジェクト開始前に徹底的な技術的・経済的分析を実施する必要がある。
サプライチェーンと生産調整
原材料や補助資材が不足すると、生産ライン全体が停止してしまう。課題は、大量生産に必要な大量の金属棒材、冷却剤、その他の資材を継続的かつ安定的に供給することにある。
信頼できるサプライヤーとの戦略的パートナーシップを構築し、市場の変動を緩和するために、サプライヤー管理在庫などのモデルを導入する必要がある。
バッチ生産における品質保証
統計的プロセス管理に基づいた体系的な品質保証フレームワークを確立する。これには、重要なプロセス段階における定期的なサンプリング検査ポイントの設定に加え、リアルタイムのフィードバックと補正のための自動インライン測定機器の導入が含まれる。
大量生産CNC加工における品質管理
統計的プロセス制御の実装
100%検査だけに頼るのではなく、製造工程において重要な寸法について定期的かつ体系的な抜き取り測定を実施します。測定データは管理図にプロットされ、平均値と範囲の変動のリアルタイムな傾向を監視します。
データポイントに異常な変動が見られたり、管理限界を超えたりした場合、システムは直ちにアラートを発し、潜在的な系統的プロセス逸脱を知らせます。これにより、重大な不適合生産物が蓄積される前に介入することが可能となり、予防的な品質管理を実現します。
自動検査
加工前には、プローブが自動的にワークピースの位置を検出し、原点オフセット補正を行います。加工中または加工後には、重要な寸法を自動的にサンプリングします。
測定データは自動的にCNCシステムにフィードバックされ、理論値との比較によって工具補正値がリアルタイムで自動的に調整され、寸法が公差範囲内に収まるように保証されます。
最初の記事検査
量産開始前、または金型変更後には、寸法全体にわたる初回品検査が必須です。この検査では、部品の適合性だけでなく、加工プログラム、プロセスパラメータ、治具のセットアップも確認します。詳細なデータレポートを作成するために、通常は座標測定機などの高精度機器が使用されます。量産は、精度が確認された後にのみ開始できます。
生産トレーサビリティ
各生産バッチまたは個々の部品に固有の識別子を割り当てます。この識別子を製造実行システム(MES)を介して、原材料バッチ、使用設備、作業者、加工時間、検査結果などの包括的な生産データにリンクさせます。品質問題が発生した場合、このシステムにより迅速かつ正確な根本原因分析が可能になり、問題の原因が材料、設備、または工程の逸脱のいずれにあるかを特定できます。
ツールライフサイクルを厳密に管理する
工具の状態は、加工寸法の安定性に直接影響を与える要因です。工具管理システムを導入し、調達、初期設定から使用、廃棄に至るまで、各工具のライフサイクル全体を記録する必要があります。
切削材料とパラメータ設定に基づいて想定される耐用年数を決定し、しきい値に達する前に交換時期を知らせるアラートを発するべきである。同時に、工具の欠けや過度の摩耗による急激な品質低下を防ぎ、安定した加工条件を確保するために、定期的な摩耗検査を実施する必要がある。
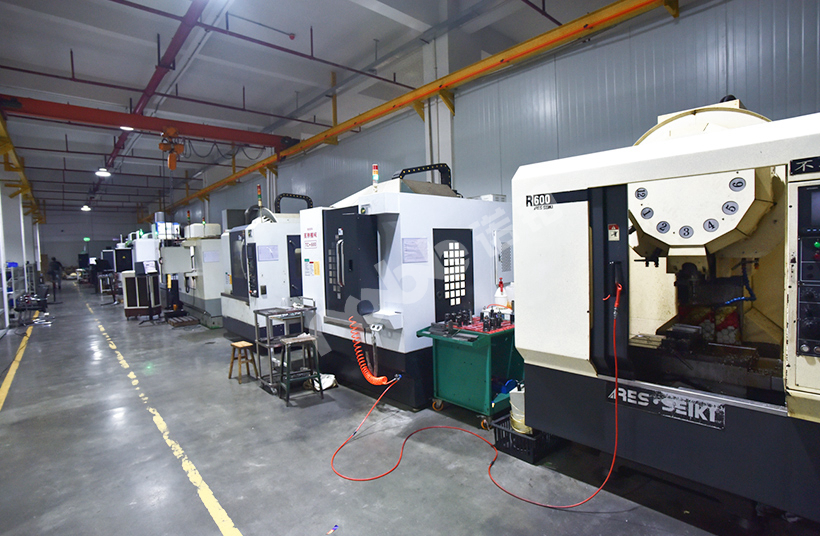
NOBLE'大量生産CNC加工
NOBLEでは、高度な大量生産CNC加工サービスを通じて、精度、効率性、信頼性を提供することに特化しています。お客様の設計を、数千個、あるいは数百万個もの同一の高品質部品へと変換し、生産のあらゆる段階で一貫性とコスト効率を確保します。
私たちの能力:
- 高度な製造技術
- 製造設計(DFM)パートナーシップ
- 統合品質保証
- 拡張可能な生産・サプライチェーン管理
FAQ
大量生産のCNC加工は、部品あたりのコストをどのように削減するのでしょうか?
大量生産による機械加工は、規模の経済性によって部品あたりのコストを削減します。最適化されたプログラミング、特注治具、特殊工具への多額の初期投資は、膨大な数の製品生産によって償却されます。
大量生産において、多軸CNCマシンを使用する主な利点は何ですか?
5軸CNC加工機は、1回の段取りで部品のほぼすべての面にアクセスできます。これにより、位置決めミスが解消され、寸法精度と複雑な形状加工能力が向上し、非切削時間が大幅に短縮されます。大量生産の場合、これは全体的なスループットの向上、品質の一貫性、そして組み立て作業を削減する、より複雑で統合された部品の設計能力につながります。
大量生産において、鋳造やプレス加工よりもCNC加工が適切な選択肢となるのはどのような場合でしょうか?
CNC加工は、部品の形状が複雑であったり、公差が厳密であったり、あるいは素材から優れた材料特性が求められるような大量生産に最適です。一方、非常に単純な形状で大量生産を行う場合は、サイクルタイムがさらに短縮されるため、プレス加工や鋳造の方がコスト効率が高くなります。
大量生産のCNCプロジェクトにおける最大の課題は何ですか?
主な課題としては、生産工程全体を通して一貫した品質を維持すること、工具の摩耗を管理し、予期せぬダウンタイムを回避するために予防保全を計画すること、サイクルタイムのあらゆる瞬間を最適化すること、そして材料と消耗品の信頼できるサプライチェーンを確保することが挙げられる。
大量生産のCNC加工において、最も一般的な材料は何ですか?
アルミニウム合金は、軽量かつ高強度であることから、最も有力な選択肢となっている。鋼材は、強度と耐久性を考慮して各種選定される。エンジニアリングプラスチックは、電気部品や軽量部品に使用される。






