
何ですか Wウォータージェット C切る?
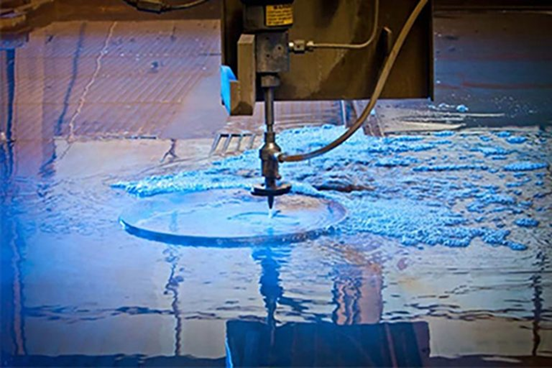
ウォータージェット切断は、超高圧の水流を用いて切断を行う冷間加工技術です。通常の水を超高圧に加圧し、微細なノズルから高速のジェット状に噴射することで、材料の表面に衝突させ切断します。金属や石などの硬い材料の場合、切断力を高めるために水に研磨剤を添加することがよくあります。
ウォータージェット切断はどのように機能しますか?
加圧
高出力油圧ポンプまたはブースターは、通常の水道水を極めて高い圧力(通常3,000~6,000バール)まで加圧します。これは、海洋最深部の海溝の水圧の数倍に相当します。このような高圧によって水は膨大な位置エネルギーを獲得し、高速ジェット流の形成のための強固な基盤が築かれます。
水の加速
高圧水は配管を通して切断ヘッドに送られ、そこで極めて小さな人工サファイアまたはダイヤモンド製のノズルから噴射されます。ベルヌーイの原理によれば、高圧水がこの小さな開口部を通過する際に、圧力エネルギーが運動エネルギーに変換され、毎秒約900メートルの高速ジェット流が形成されます。この極めて細く高速な水流が、純粋なウォータージェット切断における「切断刃」として機能します。
研磨剤混合
金属や石などの硬い材料を切断する際には、研磨材混合システムが作動します。切断ヘッド内部では、高速の水流が混合室を通過し、そこでベンチュリ効果によって真空状態が発生し、微細な研磨粒子が自動的に吸い込まれます。
これらの粒子は水流の中で高速に加速され、相当な運動エネルギーを獲得します。これにより、水流の純粋な衝撃力が非常に効率的な微細研磨作用に変換され、硬くて厚い材料の切断が可能になります。
材料の侵食と切断
混合研磨材または純水のジェットが、極めて高いエネルギー密度で材料上の微小な点に衝突します。その運動エネルギーによって表面が瞬時に侵食され、微細な粒子が洗い流されます。CNCシステムによって切断ヘッドが精密に移動することで、この侵食点はプログラムされた経路に沿って移動し、連続的で滑らかな切断を実現します。このプロセス全体を通して、材料は熱の影響を受けず、熱影響部や歪みが生じることはありません。
CNCモーション&ドレン
コンピューターは設計図上の経路に従って切断ヘッドの移動軌道を正確に制御し、複雑な形状も切り出す。切断後、ウォータージェットは材料の粒子や残留研磨材を下部の水槽に送り込み、そこでエネルギーを散逸させる。その後、水は排出または処理され、研磨材は分離してリサイクルされる。
ウォータージェット切断に使用される材料
金属
- 鋼鉄: ウォータージェットは鋼材の切断に理想的な方法であり、特に熱に弱い工具鋼、合金鋼、焼入れ鋼に適しています。熱影響部を形成せず、材料本来の硬度と構造を維持でき、切断面が硬化したり変形したりすることもありません。
- アルミ薄い板材でも厚いアルミブロックでも、ウォータージェットは熱切断のように高温によるスラグの発生や材料特性の変化を起こすことなく、迅速かつきれいに切断できます。切断後のエッジ品質は非常に優れています。
- チタンチタンは高温下で化学反応を起こしやすく、物性変化も起こりやすい。ウォータージェットによる低温切断はこれらの問題を完全に回避できるため、航空宇宙グレードのチタン合金の切断方法として好まれている。切断面はきれいで、熱脆化のリスクもない。
- 真鍮銅は熱伝導率が非常に高いため、熱による切断は非常に難しく、大きな変形が生じます。一方、ウォータージェット切断は熱応力を伴わずに容易に切断でき、材料の電気伝導率や機械的特性を変化させることもなく、切断面もきれいです。
石と陶器
- マーブル: ウォータージェットは、非常に複雑で繊細な模様や形状を切り出すことができ、滑らかなエッジは二次研磨を必要とせず、粉塵の発生や石材のひび割れも引き起こしません。石材加工や装飾において、ウォータージェットは広く用いられている道具です。
- 花崗岩: 極めて硬い天然石であるヒロインには、複雑かつ不規則な形状の切断加工を実用的な方法で行うには、ウォータージェット加工が唯一の選択肢となります。従来の機械切断における工具摩耗や刃先欠けといった問題を回避し、高い切断精度を実現します。
- タイル: セラミックタイルであれ、磁器タイルであれ、ウォータージェット加工は継ぎ目のない曲線、くり抜き加工、象嵌加工を実現でき、きれいで滑らかな切断面とひび割れのない仕上がりを実現することで、装飾デザインの可能性を大きく広げます。
- 複合石: この材料は、石の破片と樹脂から構成されており、ウォータージェット切断時に剥離や端面の欠けを起こさず、複合構造を完全に維持することができます。切断品質は鋸切断よりも優れています。
Glass
ウォータージェットは、普通ガラス、合わせガラス、強化ガラスを切断できます。純水または微細な研磨材による切断により、微細なひび割れがほとんどない滑らかな切断面が得られ、熱応力によるガラス全体の破損を防ぐことができます。
コンポジット
- アクリルとプレキシガラス: 純水ジェットを用いたアクリルやプレキシガラスの冷間切断は、溶融、曇り、熱応力によるひび割れを起こすことなく、非常に透明な切断面を実現し、切断工程中に有毒ガスも発生しません。
- Polycarbonate: ポリカーボネートは、丈夫なエンジニアリングプラスチックであるため、熱切断すると溶融し、切断面が粗くなります。一方、ウォータージェットによる冷間切断は、材料内部に応力を加えることなく、きれいでバリのない切断を実現します。
- ガラス繊維: ウォータージェット切断は、鋸切断のように大量の有害な粉塵を発生させず、熱切断のように樹脂マトリックスを溶融させることもありません。そのため、層間剥離やエッジ摩耗を効果的に低減でき、切断面もきれいです。
- カーボンファイバー: ウォータージェットは、炭素繊維複合材料の切断における最高水準の技術です。機械的な浸食によって切断されるため、熱による損傷や層間剥離を防ぎ、繊維の強度と構造的完全性を完全に維持し、切断面に糸引きも発生しません。
ラバー
低圧純水ジェットは、まるで「バターを水ナイフで切る」ように、ゴムを容易に切断できます。摩擦熱による変形、付着、不快な臭いの発生もありません。切断面は滑らかで、寸法精度も高いです。
木材
ウォータージェットは木材を切断することができ、特に複雑な模様を作り出す象嵌細工に適しています。木材繊維の裂けやバリを軽減し、炭化や焦げ跡も残らないため、クリーンな切断方法です。
ウォータージェット切断の種類
PURE WATER Jet Cやる
純水ジェット切断は、研磨剤を使用せず、超高圧水のみを使用します。通常の水道水を数百メガパスカルまで加圧し、微細な宝石ノズルを通して噴射することで、音速の数倍の速度で移動する高エネルギー水ジェットを形成します。この高速ジェットは、材料表面に強い衝撃を与えて侵食し、微細な破片を洗い流すことで切断を行います。
純水ジェットは、食品、発泡体、ゴム、コルク、紙、プラスチックフィルム、一部の軟質プラスチックなど、比較的柔らかい材料の切断に主に適しています。
メリット:
- 非常に高い切削精度
- 熱影響部や材料の変形は見られない。
- 運用コストが比較的低く、環境にも優しい
- 軟質材料の切断速度が非常に速い
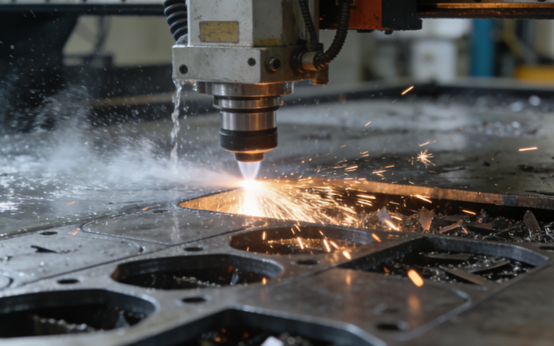
アブレシブウォータージェット切断
高圧ウォーターポンプは純水ジェットを生成します。この水ジェットは、ベンチュリ効果によって切断ヘッドの混合室内に真空を作り出し、研磨粒子を自動的に吸い込んで加速させ、研磨水ジェットを形成します。
研磨粒子が主な切削作業を担い、微細な研削と衝撃によって材料を侵食します。この方法により切削能力が大幅に向上し、あらゆる種類の金属、石材、ガラス、セラミック、複合材料、厚手のプラスチックなど、様々な高硬度・高強度材料を効率的に切断できます。
研磨材入りウォータージェット切断は、純水切断の冷間加工における利点をすべて備えつつ、より強力な切断能力と極めて幅広い用途に対応できるという特長を持つ。ただし、研磨材の消費量が増えるため切断コストが高くなり、切断ヘッド部品の摩耗も速くなるというデメリットがある。
メリット:
- 卓越した素材の汎用性
- 驚異的な切削深さ
- 高品質で柔軟な切断
Bウォータージェット切断の利点
冷間切断工程
ウォータージェット切断は、高速の水流による機械的侵食によって材料を分離するものであり、熱を利用するものではありません。そのため、加工領域の温度上昇はほとんどありません。これにより、熱影響部、冶金組織の変化、硬化、熱変形、残留応力といった問題を完全に回避できます。したがって、この方法は、熱に弱い材料、爆発性材料、または熱処理済みの材料の加工に非常に有効です。
素材の多様性
ゴム、発泡体、食品などの軟質材料から、石、ガラス、セラミックなどの硬質材料まで、ウォータージェットはほぼあらゆる種類の材料を切断できます。その「汎用性」は、切断メカニズムが材料の電気伝導率や特定の融点に依存するのではなく、物理的な侵食に基づいているという点に由来しており、異業種や多種多様な材料を扱う加工環境において理想的なソリューションとなっています。
高い柔軟性と精度
ウォータージェットは、あらかじめ開始穴を開ける必要なく、シート内部のどの位置からでも容易に切断を開始できます。高度な数値制御システムと組み合わせることで、非常に複雑な二次元形状、鋭角、微細な輪郭を精密に切断することが可能です。切断後のワークピースの変形は通常最小限に抑えられます。多くの場合、そのまま使用できるか、あるいは後処理をわずかに行うだけで済むため、生産の柔軟性と設計の自由度が大幅に向上します。
環境および安全における卓越性
ウォータージェット切断は、有害な化学物質を使用しません。切断工程において、有毒ガス、煙、粉塵は発生せず、作業環境は清潔で安全です。プラズマ切断や火炎切断とは異なり、有害な放射線を発生させたり、材料を燃焼させたりすることもありません。
主な副産物は水、研磨剤、および材料の破片の混合物であり、集中処理とリサイクルが容易であるため、現代のグリーン製造の要件を満たしている。
優れた切断品質
ウォータージェット切断の切断品質は非常に優れており、表面は滑らかで、通常はバリが発生しません。プロセスパラメータを制御することで、切断傾斜を効果的に低減または制御できます。
ウォータージェット切断は、最終製品の輪郭切断だけでなく、穴あけ、スロット加工、さらには表面洗浄や錆除去作業にも使用でき、1台の機械で複数の用途を実現し、設備の総合的な利用率を向上させることができます。
ウォータージェット切断に関する考慮事項
初期投資および運営コスト
ウォータージェットシステム一式を導入する際の初期費用は高額で、一般的に従来の切断工具よりも高くなります。運用コストには、電気代、水代、研磨材代、そして増圧器シール、ノズル、混合管などの摩耗しやすい部品の定期メンテナンス費用が含まれます。
材料の厚さと切断速度
ウォータージェットは非常に厚い材料を切断できますが、厚みが増すにつれて切断速度は著しく低下します。非常に厚く密度の高い材料の場合、他の方法に比べて切断速度が遅くなることがあります。生産スケジュールを立てる際には、厚みと速度のこの反比例関係を考慮する必要があります。
切断幅テーパーと切断精度
ウォータージェット切断の自然な特性として、「切断幅テーパー」と呼ばれるわずかなテーパーが生じる。精密部品の場合、ノズルの傾き調整やCAD設計によってこのテーパーを補正する必要がある。
騒音とメンテナンス
このシステムは、主に高圧ポンプと、切削屑が集水タンク内の水に衝突する際に発生する騒音によって、かなりの騒音を発するため、作業場では聴覚保護具の着用や防音設備の設置が必要となる場合があります。メンテナンスの手間は、よりシンプルな機械に比べて多く、特に高圧システムの故障防止と安定した圧力確保に重点が置かれます。
材料固有の制限
強化ガラスや一部の硬化セラミックの切断には適していません。最初の穴あけによって制御不能な亀裂が生じる可能性があるためです。積層材の場合は、層間への水の浸入を考慮する必要があります。
Wウォータージェット切断とその他の切断方法の比較
| 切断方法 | 主な利点 | 主な制限事項 |
| ウォータージェット切断 | 真のコールドカット。ほぼあらゆる素材を切断可能。複雑な形状にも柔軟に対応。高い精度と優れた表面仕上げ。環境に優しいプロセス。 | 薄板金属の加工においては、レーザー加工やプラズマ加工よりも速度が遅い。運用コストが高い。切断幅の自然なテーパー補正が必要。初期投資額が大きい。 |
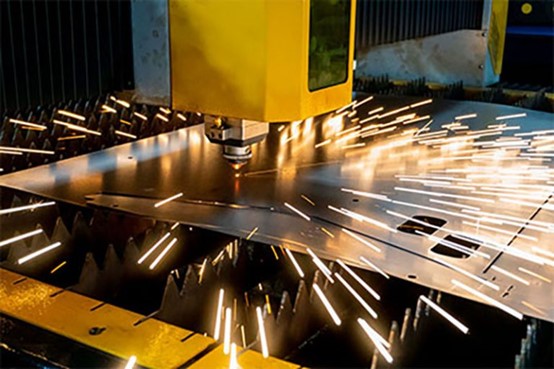
| レーザー切断 | 薄板から中厚板まで、非常に高速かつ高精度な加工が可能。優れた切断品質と最小限の切断幅を実現。板金加工における運用コストを低く抑え、高度な自動化を実現。 | 熱影響部(HAZ)を形成します。反射材および非金属材料に限定されます。非常に厚い材料では効率が低下します。高出力システムでは初期費用が高くなります。 |
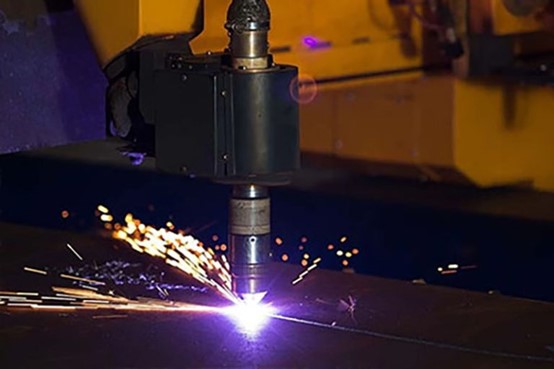
| プラズマ切断 | 中厚から厚手の導電性金属に対して非常に高速な加工が可能。ウォータージェットやレーザー加工に比べて設備費および運用コストが低い。携帯型システムも利用可能。 | 熱影響部が大きく、熱による歪みも顕著です。切断幅が広くなり、精度と切断面の品質が低下します。導電性金属にしか加工できません。煙と騒音が発生します。 |
ウォータージェット切断の応用例
航空宇宙
この業界では、チタン合金、高強度アルミニウム合金、ニッケル基超合金に加え、熱に非常に敏感な炭素繊維やアラミド繊維複合材料が幅広く使用されている。
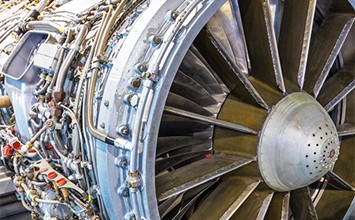
ウォータージェットの低温切断特性は、熱応力、微細亀裂、材料の剥離を完全に回避し、胴体翼リブ、ハニカム構造、断熱材を精密に切断できるため、主要部品の構造的完全性と疲労強度を確保できます。
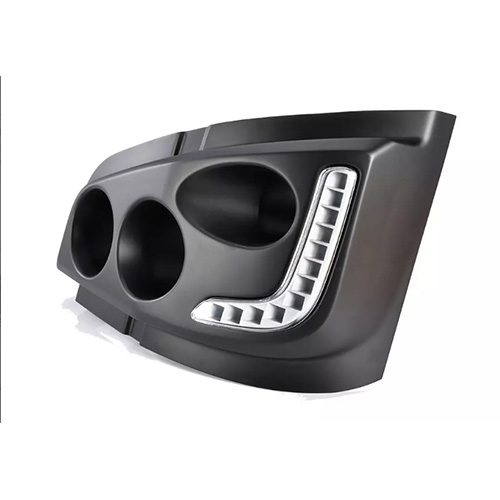
自動車産業
ウォータージェット切断技術は、自動車産業において、試作車の開発から部品製造まで幅広く活用されています。この技術は、内装材、複合パネル、アルミニウム合金製ボディパネル、トランスミッションガスケット、大型トラックのフレームビームなどの切断に使用できます。その利点は、軟質材料をバリなく精密に切断できること、高強度鋼を熱変形させることなく加工できること、軽量設計や多素材混合加工に対応できることにあります。
建築装飾
ウォータージェットは、建築装飾業界における革新的なツールです。大理石、花崗岩、人工石英、タイルなどの素材に、複雑な模様、くり抜かれた窓格子、キッチンカウンターの開口部、浴室の装飾品などを、数値制御によって正確に切断できます。切断面は滑らかで二次研磨が不要であり、天然石にひび割れを生じさせることもないため、デザインの自由度と芸術的な表現力を大幅に向上させます。
工業生産
ウォータージェットは、各種ギア、機械ベース、シール、ベアリングハウジングなどを切断できます。特に、熱処理を施した高硬度ダイス鋼の加工に適しており、焼入れ硬度を損なうことがありません。また、金型製作の必要なく、機器のメンテナンスや単体・少量生産のための厚鋼板の切断にも使用でき、柔軟性と効率性に優れています。
ガラス産業
ウォータージェットは、炭素繊維強化プラスチック(CFRP)やガラス繊維強化プラスチック(GFRP)の切断に最適な方法です。粉塵の発生がなく、層間剥離も発生せず、繊維の引き抜きも少ないため、複合材料の層間強度を完璧に維持できます。ガラス業界では、合わせ安全ガラス、合わせガラス、美術ガラス、ディスプレイガラスなどの基板の切断にウォータージェット切断が用いられています。高い切断精度、滑らかな切断面、そして微細な亀裂を効果的に抑制できるという特長があります。
食品機械産業
純水ジェットは、ケーキ、冷凍肉、魚介類など、様々な種類の食品を切断できます。切断工程は衛生的で、汚染がなく、切りくずも発生しません。食品の食感や味を変えることなく、自動で均一な形状の細かなスリット加工が可能です。大規模な食品生産ラインや高級レストランの装飾に最適です。
NOBLE's ウォータージェット切断サービス
NOBLEは、プロトタイプの設計から製造まで、信頼できるワンストップのカスタム製造ソリューションを提供します。豊富な製造リソース、適切な技術、効率的なプロセス、専門家による指導、そして完璧な品質検査プロセスにより、お客様のアイデアを現実のものにします。
設計から試作、そして生産まで、お客様の製品に合わせた高度な製造ソリューションで、お客様のアイデアを現実のものにするお手伝いをいたします。カスタム板金ウォータージェット切断に当社をお選びいただくということは、精度、信頼性、そして革新性を重視するチームと協働することを意味します。お客様の切断ニーズに最適な選択肢である理由は以下のとおりです。
- ラピッドプロトタイピング機能
- 専門知識と経験
- 精度と精度
- 速いターンアラウンドタイム
FAQ
ウォータージェットはどのような材料を切断できますか?
ウォータージェットカッターは、非常に幅広い種類の材料に対応できます。これには、金属(鋼鉄、アルミニウム、チタン)、石材やタイル、ガラス、複合材料、ゴム、プラスチック、発泡体、さらには食品なども含まれます。
ウォータージェットはどのくらいの厚さの材料を切断できますか?
ウォータージェットは非常に厚い材料を切断することができます。材料の硬度によって異なりますが、高出力の研磨材入りウォータージェットは、通常、厚さ8~10インチ(200~250mm)までの金属や、発泡体やゴムなどの柔らかい材料を数フィートの厚さまで切断できます。
ウォータージェット切断は正確ですか?
はい、最新のウォータージェットカッターは非常に高精度です。一般的な位置精度は約±0.003インチ(±0.076mm)、繰り返し精度は±0.001インチ(±0.025mm)です。切断幅(カーフ)は小さく均一なので、複雑な形状や精密な部品の加工が可能です。
ウォータージェット切断の速度はどれくらいですか?
切断速度は材料の種類と厚さによって異なります。薄くて柔らかい材料の場合は非常に高速で切断できますが、厚くて硬い金属の場合はゆっくりと慎重に切断する必要があります。厚い材料の場合、速度よりも精度と品質が重視されます。
ウォータージェット切断は高価ですか?
コストは部品の複雑さ、材質、厚さによって異なります。初期の機械投資と研磨材のコストも要因となりますが、ウォータージェット切断は、二次加工を不要にし、ネスティングによって材料の無駄を最小限に抑え、特注部品の工具コストを削減できるため、多くの場合、費用対効果に優れています。






