
イントロダクション
切れ味の悪い切削工具は折れやすい。工具が折れたら、ただのガラクタだ。つまり、何時間もの時間を無駄にすることになる。まさにそれが起こったのだ。
CNC工具の損傷は、すぐには気づかないうちに徐々に進行します。切削刃に小さな傷がつき、側面に切削屑が蓄積し、熱サイクルによって微細な亀裂が生じます。その後、切削性能が低下し、表面が粗くなり、寸法精度も低下します。
CNC切削工具の損傷メカニズムを理解することは、費用対効果を最大限に高めるために非常に重要です。工具の故障は、機械のダウンタイム、工具交換、不良部品の発生などにより、生産性の低下につながります。この記事では、故障の原因と結果、そしてオペレーターが故障を回避する方法について解説します。
切削工具が使用不能になる原因は何ですか?
切削工具が故障する。その原因は必ずしも明らかではない。ここでは、刃先で実際に何が起こっているのかを説明する。
摩耗
硬い粒子は切削工具との摩擦を引き起こす可能性があります。加工対象物に炭化物や酸化物が含まれている場合、あるいはワークピースの表面に硬い酸化皮膜が形成されている場合、これらの粒子はサンドペーパーのように作用します。その結果、CNC切削刃が摩耗するため、切削速度を下げてください。すると、工具はきれいに切削できなくなります。これは、鋳鉄や高ケイ素アルミニウムの加工において、CNC切削工具に発生する主な損傷形態です。
接着剤の摩耗(積層エッジ)
加工対象物が工具先端に付着します。圧力と熱によって溶着され、付着物が増加します。これにより工具の形状が変化し、最終的に剥離して工具の一部が剥がれ落ちます。これは、低炭素鋼やアルミニウムなどの粘着性の高い材料で発生します。刃先は欠けたような状態になります。これは、接着によるCNC工具の典型的な損傷です。
拡散摩耗
高温が原因だ。工具材料と被削材が原子レベルで化学的に混ざり合う。原子が工具から切削屑へと移動する。工具表面の硬度が失われる。刃先が急速に摩耗する。機械的な摩擦はなく、熱だけが作用する。
熱分解
切削工具は加熱と冷却を何度も繰り返す。これにより、表面は繰り返し膨張と収縮を繰り返す。このサイクルによって亀裂が発生する。最初は小さな亀裂だが、徐々に大きくなる。亀裂が切削刃にまで広がると、冷却液が問題を悪化させる。同時に、熱衝撃によって応力がさらに増大する。
機械的チッピングと破壊
必ず何らかの不具合が生じます。過剰な力、工具が硬い箇所に当たった、切削深さが深すぎる、送り速度が速すぎる、刃先が欠けた、あるいは工具の刃先が完全に折れたなどです。これがCNC工具の突然の損傷です。
塑性変形
刃先は元々非常に硬かったのですが、熱によって工具の材質が柔らかくなりました。切削圧力によって柔らかくなった刃先は平らになり、カールしてしまいました。工具は多少使用されていますが、刃先の状態はまだ良好です。切削形状が少しずれています。これは通常、硬い材料を高速で切削する際に起こる現象です。
振動(チャタリング)による刃先の欠け
CNC旋盤での加工中、切削工具と加工対象物の両方が振動します。切削刃は毎秒数千回、加工対象物に衝突します。それぞれの衝突は、軽いハンマーの一撃のようなものです。時間が経つにつれて、切削刃は欠け始めます。作業者が異音に気づく頃には、CNC切削工具の損傷はすでに始まっているのです。
工具材料が被削材またはクーラントと適合しない。被削材中の硫黄が超硬工具中のコバルトと反応し、結合剤が溶解して工具の強度が低下し、切削刃の欠けが生じる。これは摩耗ではなく腐食である。
不適切な取り扱いまたはコーティングの損傷
工具が加工対象物に接触する前に損傷が発生することもあります。床に落としたり、工具ホルダーにぶつけたり、引き出しにそのまま保管したり。取り扱いによるコーティングのひび割れや刃先の欠けは、切削加工の早期失敗につながります。これらすべてが、切削加工中に工具が早期に破損する原因となります。一部の作業者は、これを加工工程の問題だと考えていますが、これは予防可能なCNC工具の損傷です。
CNC加工工具が欠けたり破損したりした場合、部品は損傷しますか?
はい – 一般的な部品損傷の種類
- 折れた工具が加工物の上を引きずり、食い込む。 表面に傷がつく。
- 寸法がずれている。工具の角が欠けている。プログラムされた経路が現実と一致しない。 部品のサイズが小さすぎたり、真円度がずれていたりします。
- 損傷した縁の摩擦によって熱が発生する。かなりの熱だ。 表面が焼ける。その後、加工硬化が起こる。 次に紹介するツールも、やはり役に立たない。
- バリは悪化する。欠けた刃先が材料を切断するのではなく、引き裂いてしまう。 その部分は粗雑に見える。 エッジの品質検査に合格しません。
最悪の場合?部品は完全に廃棄処分となり、再加工は不可能。これがCNC工具の損傷による真のコストです。
地下の損傷
目に見える傷だけが全てではありません。セラミック、高硬度鋼、特定の複合材料などの脆性材料は、表面下に微細な亀裂が発生することがあります。これらの亀裂は肉眼では見えません。部品が使用開始され、応力がかかると、亀裂は進行し、最終的には部品の破損につながります。CNC切削工具の損傷が破損連鎖の始まりであることを、作業員が知ることは困難です。
部品はどのような場合にCNC加工機の故障に耐えられるのか?
荒削り工程には余裕がある。材料が残っているため、工具が欠けても仕上げ工具で仕上げるのに十分な材料が残る可能性がある。作業員がすぐに気づけば、機械は停止し、部品は無事に加工できる。
仕上げ加工には一切の妥協が許されない。切削面が最終寸法となる。工具が破損すれば、その表面は台無しになる。それを修復するための材料は残っていない。
オペレーターの対応時間は重要です。数秒以内に機械を停止すれば、損傷は軽微なもので済むかもしれません。しかし、もう一度機械を動かしてしまうと、部品は完全に失われてしまいます。
そのため、仕上げ加工中にCNC工具が損傷するのを防ぐことが非常に重要です。エンドミルが破損した場合の損失は小さいですが、チタン製医療機器部品が廃棄された場合の損失は甚大です。この違いを理解し、それに応じた計画を立てましょう。
CNC工作機械オペレーターのための工具損傷を最小限に抑えるためのチェックリスト
NOBLEのエンジニアがまとめた、CNC旋盤オペレーターが確認すべき項目のリストをご紹介します。これらのガイドラインを遵守すれば、CNC切削工具や加工物の損傷リスクを大幅に軽減できます。
セットアップをマスターする
機械の剛性は、最も弱いクランプの剛性に左右されます。ワークの保持状態を確認してください。動きや振動がないこと。ツールホルダーの振れを確認してください。数ミクロンの振れでも、刃先がすぐに傷んでしまいます。ツールの突き出しは短く保ってください。突き出しが1ミリメートル増えるごとに、てこの原理による力が加わります。てこの原理は、工具を破損させる原因となります。適切なセットアップを行うことで、スピンドルが回転する前にCNC工具の損傷を防ぐことができます。
カットを聴く
機械が話す。聞いてみろ。
キーキーという音は、切削ではなく摩擦を意味します。速度または送り速度を変更してください。ビビリ音は低周波の振動です。工具が跳ね返り、刃先が欠けます。パチッという音は、工具が強く食い込みすぎていることを意味します。力を抜いてください。これらの音を無視すると、CNC切削工具が確実に損傷します。
チップスを見よ
チップの色で温度がわかります。銀色のチップは冷たいです。麦わら色のチップは暖かいです。青や紫のチップは熱すぎます。調理器具が加熱中です。
切りくずの形状は負荷を示します。長く糸状の切りくずは工具に巻き付き、再切削を引き起こし、刃先を破損させます。理想的なのは、小さく折れた切りくずです。C字型の切りくずが理想的です。粉状の切りくずは、工具が鈍っていることを意味します。
切りくずの大きさは送り速度を示します。切りくずが薄い場合は送りが不足しており、工具が擦れてしまいます。切りくずが厚い場合は送りが過剰であり、工具が破損します。
プロアクティブなチップ管理
切削屑は切削領域から除去しなければなりません。クーラントが切削屑を洗い流し、空気の流れが吹き飛ばします。切削屑の再循環は、CNC切削工具の損傷の主な原因です。工具が同じ切削屑を2回切削すると、切削のたびに刃先の摩耗が加速します。
ペッキングサイクルは、深穴や深溝の加工において非常に効果的です。工具が後退する際に切りくずが排出され、クーラントが底部まで届きます。これにより二次切削や熱の蓄積が防止され、工具の破損を防ぐことができます。
チェックリストに従ってください。機械をセットアップするたび、作業を行うたびに必ず行ってください。これにより、CNC工具の破損率が低下し、工具寿命が延び、部品の品質が確保されます。
介入すべきタイミングを知る
機械は工具が寿命を迎えていることを知らない。知っているのは作業者だ。
音の変化に注意してください。正常な切削では音程が一定です。音程が上がっていますか?工具が鈍くなっています。音程が下がっていますか?工具が欠けています。表面仕上げを確認してください。以前は滑らかだったのに、今は粗くなっています。何かが変わりました。工具の寿命を追跡してください。刃先あたりの部品数を数えてください。平均が50個で、この工具が48個に達したら、早めに交換してください。故障するまで待つと、CNC工具の損傷と不良部品の発生につながります。
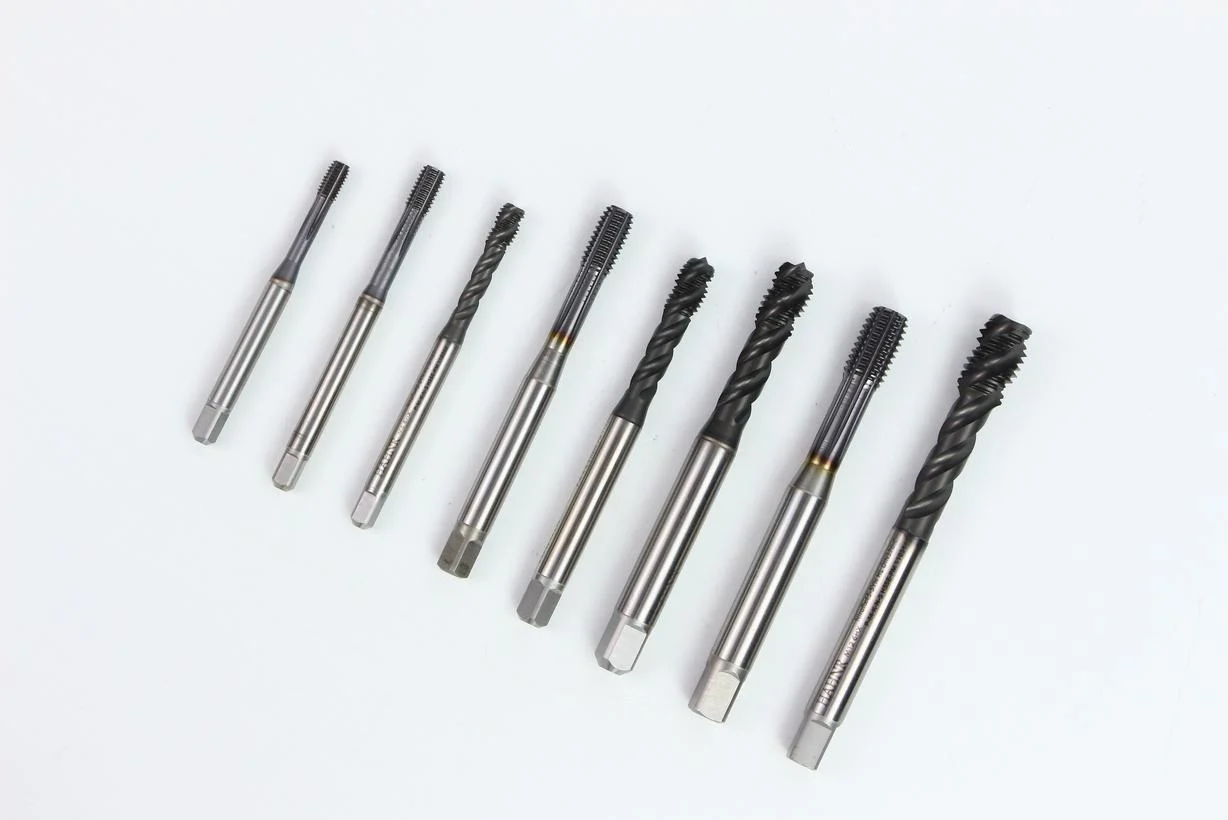
冷却剤および潤滑油分野
冷却液の流れの方向は非常に重要です。切削面に向かって流す必要があり、工具のシャンクに向かって流してはいけません。切削刃は冷却が必要ですが、シャンクは冷却を必要としません。
クーラントの流量は非常に重要です。流量が低すぎると、切削屑が切削ゾーンに残り、繰り返し再切削されることで工具の摩耗を引き起こします。流量を高くすると切削屑を洗い流すことができますが、熱衝撃のリスクが高まります。高温の工具と冷たいクーラントが接触すると、亀裂が発生し、CNC切削工具の損傷の隠れた原因となることがあります。クーラントは正しく使用してください。熱サイクルに弱い材料(超硬合金と硬鋼など)の場合は、エアブロー冷却に切り替えることをお勧めします。
オペレーターが絶対にやってはいけないこと
問題のある加工品は決して無視してはいけません。表面が粗い加工品は警告サインです。次の加工品はさらにひどい状態になるでしょう。工具は破損します。
送り速度と切削速度を安易に調整してはいけません。納期が迫っているからといって送り速度を150%に上げてしまうと、工具に負担がかかります。工具が破損し、スピンドルが停止してしまうでしょう。そうなると、納期はさらに厳しくなってしまいます。
破損した工具は絶対に工具ホルダーに放置しないでください。すぐに取り外し、ホルダーを点検して清掃してください。これにより、破損した工具の破片が次の工具の取り付け面を損傷するのを防ぐことができます。取り付け面が損傷すると、ラジアル振れが発生します。ラジアル振れは、CNC工具のさらなる損傷につながります。悪循環がここから始まるのです。
ソフトタッチルール
切削工具はバールではありません。工具ホルダーに無理やり押し込んだり、叩いたり、作業台に落としたりしないでください。
切削工具を使用する際は、刃先が非常に鋭利であるかのように扱ってください。実際、刃先は非常に鋭利です。不適切な取り扱いによって刃先に傷がつくと、切削作業中に工具の性能が著しく低下します。これは完全に防ぐことができます。
トルクレンチを使用してコレットナットを締め付け、規定トルクで締めてください。締め付けすぎるとコレットが変形し、工具の位置ずれの原因となります。逆に締め付けが不十分だと工具が脱落する可能性があります。どちらの場合も刃の破損につながる恐れがあります。
工具は丁寧に扱いましょう。手、工具の軸、そして工具自体を清潔に保ってください。これがプロ意識です。こうすることで、機械が稼働する前にCNC工具の損傷を防ぐことができます。
NOBLE:あなたのパートナー 精密製造
当社はCNC加工と板金加工を専門とするメーカーです。摩耗した刃先、破損したエンドミル、廃棄部品がもたらす真のコストを私たちは目の当たりにしてきました。このガイドは、そうした経験に基づいて作成されています。
私たちの製造能力
当社は、設計から納品までのギャップを埋める、包括的なエンドツーエンドの製造ソリューションを提供します。
- CNC機械加工: 3軸、4軸、そして 5軸フライス盤. CNC旋盤複合加工(ミルターン加工)
- 板金製作: レーザー切断、穴あけ、曲げ加工、溶接、仕上げ加工。
- サービス範囲全体: 設計支援。試作。量産。表面処理。最終組み立て。
信頼できる認定品質
当社が精密さと信頼性に注力していることは、国際的に認められた認証によって裏付けられています。
- ISO 9001:2015 一貫したプロセス。文書化された管理体制。再現性のある品質。
- ISO 13485:2016 医療機器規格に準拠。厳格な工程管理。CNC切削工具による損傷が許容されない部品にとって極めて重要。
NOBLEと提携する理由とは?
ワンストップソリューション:スケッチから完成品まで。単一のサプライヤー。頻繁なフォローアップは不要です。
エンジニアリングサポート:DFM(設計製造性)レビュー。工具が機械に接触する前に摩耗リスクを特定します。単にプログラムを実行するだけでなく、設計を最適化することで、CNC工作機械における工具破損を低減します。
透明性のあるコミュニケーション:明確な納期。正直なフィードバック。継続的な改善。予期せぬ事態は一切なし。
FAQ
工具が実際に故障する前に、故障の兆候を察知するにはどうすればよいでしょうか?
音程の低下や異音に注意してください。切削屑の色変化や表面仕上げの劣化にも注意を払ってください。当社のオペレーターは、リアルタイムの負荷監視と定期的な工具点検を実施し、予期せぬダウンタイムが発生する前にCNC工具の損傷を未然に防いでいます。
刃が欠けたり、少し摩耗した工具は、研ぎ直して再利用できますか?
はい、HSS工具や一部の超硬工具であれば可能ですが、再研磨すると形状が変化し、コーティングも剥がれてしまいます。精密加工においては交換の方が安全ですので、重要な部分に再研磨工具を使用することを避けるため、工具寿命を厳密に管理しています。
板金加工は、工具摩耗の観点から見て、CNC加工とどのように異なるのでしょうか?
板金加工では、パンチ、ダイ、レーザーが使用され、回転する切断工具は使用されません。しかし、パンチの摩耗によってバリが発生し、レーザーノズルの損傷によって切断品質が損なわれます。
NOBLEは試作品製作と大量生産の両方に対応できますか?
はい、迅速なプロトタイプ製作のための1~10個から、10,000万個以上の量産まで、いずれの規模でも一貫した品質を維持します。数量に関わらず、同じプロセスと検査基準を採用しています。
お見積もりにはどのようなデザイン形式に対応していますか?
STEP、IGES、SolidWorks、AutoCAD DWG/DXF、およびPDFに対応しています。板金加工の場合は、展開図のDXF形式が推奨されます。また、当社のエンジニアは、CNC切削工具の損傷を軽減し、コストを削減するためのDFM(設計製造性)の変更についてもアドバイスいたします。
製造工程の途中で工具に摩耗の兆候が見られた場合、部品の品質をどのように確保しますか?
工程内検査、工具摩耗監視システム、そして工具交換後の最初の製品の即時再認定。ISO 13485はこうした厳格な基準を要求しており、当社は推測に基づいた出荷は一切行いません。
部品加工以外にも、組み立てサービスを提供していますか?
はい、ハードウェアの挿入、溶接、機械組立、梱包まで全て含みます。当社は、単なる部品ではなく、すぐに使用できる製品をお届けします。







