
製造業は変化しつつある。業界関係者はそれを肌で感じている。新しい手法が次々と登場し、既存の手法も改良され続けている。多くの工場経営者が抱く疑問は単純だ。レーザー溶接は主流になるのか?それとも、従来のアーク溶接が依然として王者の座を守り続けるのか?
人々が繰り返し直面する問題は以下のとおりです。間違ったプロセスを選択すると、利益率が低下します。手直し作業が山積みになり、作業速度は遅々として進みません。歪みによって部品が破損します。最初は問題なさそうに見えた溶接も、後になって不具合が生じる可能性があります。あるいは、本来かかる時間の2倍もの時間がかかったり、許容範囲を超えて部品が歪んでしまったりすることもあります。
このガイドでは、7つの重要な違いを詳しく解説します。目的はシンプルです。それぞれの仕事に最適なテクノロジーを選択できるよう、お客様をサポートすることです。誇大広告は一切ありません。どの方法が常に優れているかといった包括的な主張もありません。現場で本当に重要な点に基づいた、実践的な比較を提供します。
簡単な回答:「チートシート」(注目のスニペット対象)
人々は迅速な回答を求めている。店舗は迅速な意思決定を必要としている。以下に、可能な限り簡潔にまとめた。
高速加工が求められる作業には、レーザー溶接が最適です。毎分50インチを超える速度は日常的に使用されています。熱による歪みは最小限に抑える必要があります。また、材料は薄いことが条件です。電気自動車のバッテリー端子、医療機器の筐体、反りが許されない精密組立品などを想像してみてください。
修理作業には、伝統的な溶接方法を選びましょう。壊れた機器、ひび割れたフレーム、現場での応急処置など、接合部の精度が低い場合や、隙間があったり、表面が汚れていたりする場合、伝統的な方法の方がこうした問題にうまく対処できます。
予算が限られている場合は、従来型の溶接方法を選びましょう。基本的なMIG溶接機やアーク溶接機は5,000ドル以下で購入できます。レーザー溶接システムはそれよりもはるかに高価です。資金に限りがある工場では、レーザー溶接への投資は正当化できません。
携帯性が重要な場合は、従来型の溶接方法を選びましょう。アーク溶接機は、はしごを登ったり、現場に持ち運んだりできます。レーザー溶接機は重く、繊細な作業が伴います。遠隔地での修理には適していません。
要点はシンプルだ。速度と精度はレーザー加工機に、コストと汎用性は従来型加工機にそれぞれ勝る。あらゆる用途に合う万能な解決策は存在しない。
根本的な違い:熱の発生方法
本当の違いは、速度やコストにあるのではありません。それは、熱がどこから来るのか、どれほど集中しているのか、そしてそれが金属にどのような影響を与えるのか、という問題から始まります。
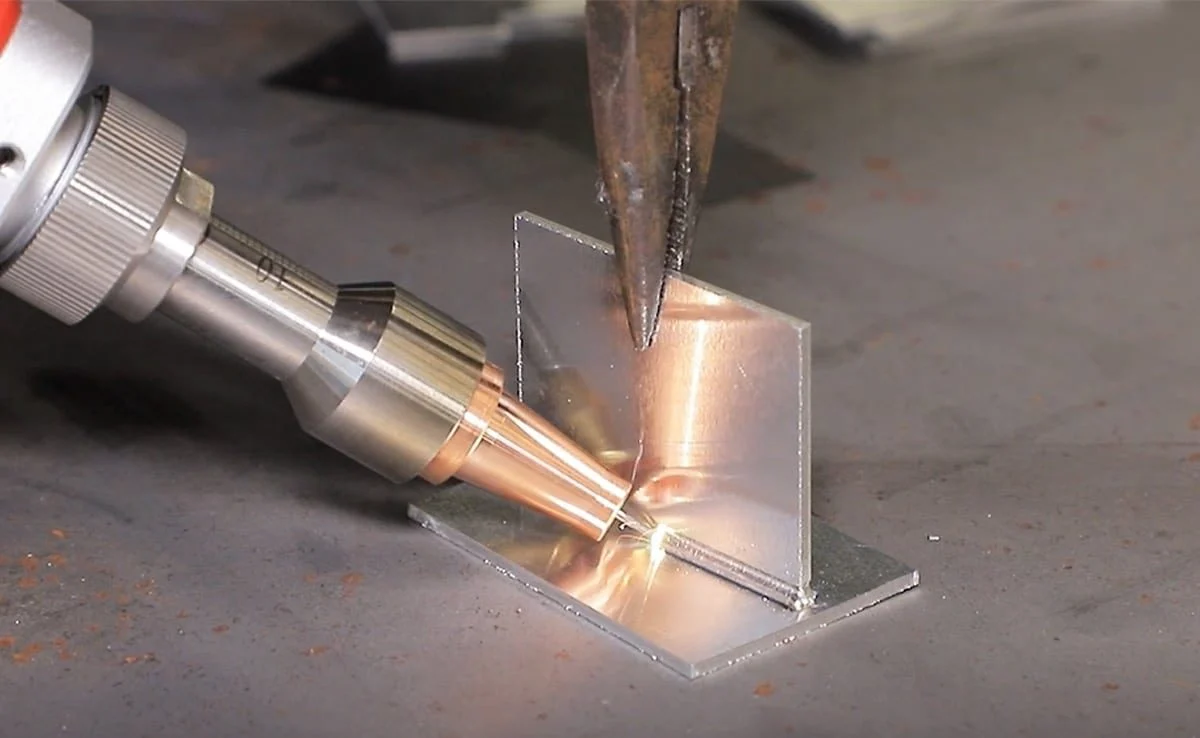
レーザー溶接には光子が用いられる。
高エネルギー光。ビームは極めて小さな一点に集束されます。その大きさは0.2ミリメートル以下です。膨大なエネルギーが非常に小さな領域に集中するため、エネルギー密度は驚異的な高さになります。
これにより、いわゆるキーホールが形成されます。レーザーは金属を瞬時に蒸発させ、狭く深い空洞ができます。ビームはその空洞の中を進み、ビームが前進するにつれてキーホールの壁が溶けて融合します。非常に狭い熱源から深い層まで浸透できるのです。これがレーザーの利点です。
従来型の溶接では、電気アークまたは炎が用いられる。
エネルギー密度ははるかに低い。熱が拡散する。アークの直径は2~10ミリメートル程度になる可能性がある。これはレーザースポットの10~50倍の幅だ。
ここではキーホールは形成されません。代わりに、溶融した溶融池を扱います。アークによって表面が溶融し、溶融池が拡大します。周囲の母材にさらに熱が流れ込みます。この余分な熱が問題なのです。歪みが生じ、熱影響部が広がり、材料の特性が変化します。
視覚的な違いを考えてみてください。レーザー光線はピンのようなもので、アークはブラシのようなものです。一方はエネルギーを一点に集中させ、もう一方はより広い範囲に拡散させます。どちらも金属を接合できますが、その方法は全く異なります。
どちらを選ぶか迷っている店舗は、まずこの点を理解する必要があります。熱源によってすべてが決まるのです。速度、歪み、浸透深度、設備コスト。すべては熱の伝達方法に左右されます。
直接比較(7つの重要な要素)
人々は数字を見る必要がある。ここでは、これら7つの方法が、現場で実際に重要な要素においてどのような結果をもたらすかを比較して示す。
1. スピードとスループット(レーザーの勝利)
レーザー溶接は高速です。一般的な速度は毎分50~200インチです。これは誤植ではありません。適切な治具を使用すれば、薄い材料でも毎分200インチの速度が可能です。
従来のMIG溶接ははるかに遅い。現実的な速度範囲は毎分10~30インチだ。熟練した作業者であれば、単純な接合部であればもっと速く溶接できるが、それでもギャップは大きいままである。
結論は明白だ。大量生産においては、レーザー加工は従来の加工方法の5~10倍の速さで済む。数千個もの同一部品を製造する工場では、劇的な時間短縮効果が得られる。
2. 熱入力と歪み(レーザーの勝利)
レーザー溶接では、非常に小さな一点に熱が集中します。熱影響部(HAZ)は極めて小さく、その大きさは10分の1ミリメートル単位で測定されます。周囲の金属はほとんど温まりません。そのため、歪みは大きな問題になりません。
従来の溶接では、熱が広い範囲に拡散します。熱影響部(HAZ)は溶接部から数ミリメートルも広がる可能性があります。薄い板材の場合、この熱によって歪みが生じます。部品がねじれたり、フランジが反ったり、組み立てたものが合わなくなったりします。
結論は単純明快だ。厚さ3ミリメートル以下の薄板金属の加工にはレーザー加工が最適だ。従来の方法では、この厚さでは歪みが生じやすい。
3.接合部の嵌合精度と隙間許容範囲(従来方式が優れている)
レーザー溶接には高い精度が求められます。部品間の隙間は0.1ミリメートル以下に抑えなければなりません。これより大きいと、ビームが貫通したり、溶融不良を起こしたりします。部品は正確に切断する必要があり、治具でしっかりと固定しなければなりません。
従来の溶接方法は、実際の現場の状況により適しています。MIG溶接やTIG溶接のトーチを使えば、1~3ミリメートルの隙間を埋めることができます。作業者は溶加材を加え、アークがその隙間を埋めます。これが、修理作業に今でもアーク溶接機が使われている理由です。ただし、部品が完璧になることは決してありません。
結論は明白だ。汚れた作業、取り付け不良の作業、現場での修理作業には、従来型の方法が適している。レーザー加工には、清潔で精密な、管理された環境が必要だ。
4.設備コスト(従来方式が有利)
従来の溶接は参入コストが安い。基本的なMIG溶接機やアーク溶接機の設備は1,000ドルから20,000ドル程度で購入できる。安全装備も最小限で済む。溶接ヘルメット、手袋、革ジャン、換気装置があれば十分だ。小さな工場なら、中古車1台分の値段で開業できる。
レーザー溶接は、価格帯が異なります。エントリーレベルのシステムは10万ドル程度から始まりますが、工業生産システムははるかに高額で、100万ドルを超えるものも少なくありません。安全囲いは必須です。レーザー光線は瞬時に人を失明させる可能性があり、反射材によって光線が室内を飛び交うこともあります。安全囲いだけでも高額な費用がかかります。
要点は単純だ。レーザー加工は、投資に見合うだけの収益を上げるには、大量生産が必要だ。週に5個の部品しか加工しない工場では、費用対効果を正当化できない。しかし、週に5000個の部品を加工する工場であれば、計算は違ってくる。
5.素材の適合性(引き締め/結び目)
これは引き分けだ。それぞれの方法に長所がある。
レーザー溶接は、反射性の高い金属(銅、真鍮、アルミニウムなど)の溶接に適しています。これらの材料はアークエネルギーを反射しますが、レーザーエネルギーは異なる吸収特性を持っています。また、レーザーは異種金属の接合も可能です。例えば、鋼とアルミニウム、鋼と銅などです。従来の溶接方法では、融点の違いや脆い金属間化合物層のために、これらの組み合わせの接合は困難でした。
従来の溶接技術は、鋼材やステンレス鋼の溶接に優れています。炭素鋼、合金鋼、ステンレス鋼など、様々な鋼材に対応可能です。溶接プロセスは成熟しており、溶加材も広く入手可能です。手順も十分に文書化されています。しかし、銅や真鍮のような反射性の高い金属の溶接には課題があります。アークが不安定になりやすく、入熱量の制御も難しく、溶接品質が低下します。
結論は用途によって異なります。主に鋼材を溶接する工場では、レーザー溶接の利点は見られません。一方、銅製のバスバーやアルミニウム製のバッテリートレイを溶接する工場では、レーザー溶接の明確な利点が見られます。
6.オペレーターのスキルレベル(レーザーは操作は簡単だが、設定は難しい)
レーザー溶接の技術は、大きく2つのカテゴリーに分けられます。
レーザーの操作には高度な手作業スキルは必要ありません。オペレーターは部品をセットし、ボタンを押し、機械を監視するだけです。レーザー光はプログラムされた経路に沿って照射されます。手と目の協調性は不要です。
レーザーのセットアップには高度なエンジニアリングスキルが必要です。ビームアライメント、焦点位置、溶接パラメータ、治具設計など、これらの作業はオフラインで行われます。訓練と経験が不可欠です。
従来型の溶接では、溶接機の向きが変わります。高度な手作業スキルが求められます。作業者は溶融池を見ながら、トーチを手で動かし、速度と角度をリアルタイムで調整します。これを習得するには何年もかかります。セットアップスキルはそれほど必要ありません。ガスをオンにし、電流を設定し、溶接を開始します。
要点は、誰がその作業を行うかということだ。レーザー溶接では、技能は作業員からエンジニアへと移行する。一方、従来工法では、技能は溶接工の手に残る。
7.自動化の可能性(レーザーが優勢)
レーザー溶接はロボットとの連携が容易です。ビームは光ファイバーケーブルを通って伝送されるため、重いトーチケーブルを引きずる必要がありません。ガルバノスキャナーにより、ビームの位置決めを極めて高速に行うことができます。小型部品であれば、毎分数百回の溶接が可能です。
従来型の溶接も自動化できる。ロボット式MIG溶接セルも存在する。しかし、装置は大型化する。トーチの先端は摩耗するため、頻繁な交換が必要となる。ワイヤ送給が詰まることもある。速度も遅い。
結論として、大量生産の自動製造にはレーザーが有利である。従来のロボットセルも機能するが、レーザーの速度や消耗品の寿命には及ばない。少量生産や混載生産の自動化においては、その差はそれほど顕著ではない。
コスト内訳:投資対効果(ROI)の計算
設備投資の意思決定を行う前に、人々は数字を確認する必要があります。計算方法は以下のとおりです。
初期投資
従来の溶接設備一式は、1,000ドルから20,000ドル程度で購入できます。この金額で、高品質のMIG溶接機またはTIG溶接機、基本的な安全装備、そして消耗品が揃います。多くの工場は、まずこの設備から始めます。
レーザー溶接システムの価格は10万ドルから100万ドル以上です。安全囲いを設置すると、さらに費用がかさみます。レーザー光線は瞬時に失明させる可能性があり、反射材によって光線が跳ね返ることもあります。安全囲いは必須です。
消耗品
レーザーシステムは電力消費量が多い。レンズは定期的な交換が必要。遮蔽ガスが必要な場合が多い。ほとんどの場合、充填ワイヤーは不要。摩耗する接点チップもない。
従来の溶接方法では、溶加材ワイヤが絶えず消費されます。シールドガスも常に供給されます。コンタクトチップは数時間のアーク溶接で摩耗します。ノズルにはスパッタが付着します。ノズルゲルは効果がありますが、コストが増加します。部品1個あたりの消耗品コストは、大量生産になると積み重なります。
実際の例
1万本のバッテリーバスバーを溶接することを考えてみてください。これらは、電気自動車のバッテリーパックに使用される薄い銅またはアルミニウム製の部品です。
レーザー溶接システムなら、約1時間で作業が完了します。ビームの移動速度が速く、溶加材も不要です。溶接後の清掃も必要ありません。
従来のMIG溶接やTIG溶接では、約8時間かかります。溶接機はゆっくりと動き、溶加材が消費され、スパッタの清掃が必要です。また、溶接チップは摩耗し、溶接中に交換が必要になります。
人件費の差だけでも劇的です。大量生産を行う工場は投資回収が迅速ですが、少量生産を行う工場はレーザー加工の割増料金を回収できません。
レーザー溶接を選択する場合:
人々はスピードと精度を求めている。対象となる部品はEVバッテリー部品、バスバー、タブ端子接続部などだ。これらは大量生産かつ高信頼性が求められる用途である。
気密性は非常に重要です。医療機器、センサー、埋め込み型電子機器など、あらゆる機器において、わずかな漏れも故障につながります。レーザー溶接は、均一で密閉性の高い接合部を実現します。
部品は厚さ3ミリメートル以下の薄板金属です。歪みは許容されません。従来の方法ではこれらの部品が反ってしまいます。
外観の仕上がりは必須条件です。スパッタは禁止。溶接後の清掃は不要。溶接部は機械から取り出した時点で綺麗に見えること。
生産量は多い。1日に数千個の同一部品が生産される。設備投資コストは多数の生産ユニットに分散される。
接合部の嵌合精度は高い。部品はCNC加工または精密プレス加工で製造されている。隙間は0.1ミリメートル未満に抑えられている。
従来型溶接(MIG/TIG/スティック溶接)を選択する場合:
人々が修理作業をしている。重機、農業機械、掘削機などだ。部品は汚れている。取り付けも雑だ。レーザーはこのような状況には対応できない。
部品の嵌合が悪く、隙間が0.5ミリメートルを超えている。表面は錆びていたり汚れていたりする。これらの隙間を埋めるには、従来の方法を用いる。
厚い板材は溶接が必要です。1回のパスで12ミリメートル(0.5インチ)以上の厚さまで溶接する必要があります。レーザーの貫通深さは、極めて高い出力でなければ制限されます。
作業は屋外や風の強い場所で行われる。シールドガスは風で吹き飛ばされる。被覆アーク溶接やフラックス入りワイヤアーク溶接は風の中でも問題なく作業できる。
予算は限られています。機材費は2万ドル以下です。レーザーは選択肢にありません。
現場溶接は必須です。パイプライン、建設現場、船舶修理など。作業員はアーク溶接機を現場まで持ち込みます。レーザー機器は工場に保管されます。
両方のプロセスが機能する場合
アプリケーションによってはどちらの方法にも対応しているものもある。ユーザーはそれぞれの優先順位に基づいて選択する。
自動車のホワイトボディ。構造接合部は従来型のスポット溶接で処理され、レーザーろう付けはルーフの継ぎ目をきれいに仕上げる。どちらの技術も同じ車両内でそれぞれ異なる用途で使用される。
厚さ2~5ミリの鋼板加工に対応。レーザー加工は大量生産においてスピードと自動化を実現。MIG溶接は、受託加工業者にとって柔軟性と設備投資コストの削減に貢献します。
ステンレス鋼管。TIG溶接は、熱入力を制御しながら衛生的で食品グレードの溶接を実現します。レーザー溶接は、チューブミル上で高速で連続生産を可能にします。
すべての仕事に当てはまる万能な答えはありません。工場は、生産量、使用する材料、品質要件を理解する必要があります。そうすれば、選択肢は明確になります。

NOBLEについて – 精密製造におけるあなたのパートナー
Tsunagu について
NOBLEはISO認証を取得したCNC加工工場です。お客様は高精度加工と高度な接合技術を求めて当社にご依頼くださいます。当社のコアビジネスは常に切削加工、すなわちCNCフライス加工、旋削加工、研削加工でした。そしてこの度、レーザー溶接機能も導入しました。当社の目標は、お客様にとって真のエンドツーエンドの製造を実現することです。外部委託は一切行いません。部品を別の工場に送ることもありません。すべての工程を一つの施設で完結させます。
私たちのコア機能
私たちは、伝統的な製造技術と最新のレーザー精密加工技術の架け橋となります。二つの世界を、一つの工房で融合させます。
CNC加工は当社の基盤です。複雑な金属部品やプラスチック部品の加工において、フライス加工、旋削加工、5軸加工、放電加工(EDM)に対応します。厳しい公差、複雑な形状。これこそが、NOBLEの標準です。
レーザー溶接は、精密な加工やキーホール加工、薄板金属、気密シール、低歪みアセンブリなどに適しています。従来のMIG溶接やTIG溶接では、反りや過剰な熱入力が発生するような作業にも適しています。
従来型の溶接技術は今も健在です。TIG溶接やMIG溶接は、厚みのある部材の溶接、補修作業、接合部の精度が完璧ではない用途などに適しています。すべての作業にレーザー溶接が必要なわけではありません。私たちはその違いを理解しています。
当社の認証(信頼性と品質)
当社は厳格な品質管理システムに基づいて事業を運営しています。これは、当社がサービスを提供する業界が求めるものです。医療機器、航空宇宙、自動車、産業機器など。
ISO 9001:2015は、包括的な品質マネジメントシステムです。当社のCNC加工および溶接プロセスを網羅し、一貫した品質、再現性、トレーサビリティを実現します。産業界のお客様は、この基準を期待しています。
ISO 13485:2016は、医療機器製造における最高水準の認証です。この認証を取得している企業は多くありませんが、当社は取得しています。これは、手術器具、インプラント、診断機器向けの精密部品および溶接組立品を提供する当社の能力を証明するものです。規制対象となるプロジェクトでは、このレベルの文書化が求められます。当社はそれを提供できます。
当社と提携する理由
ワンストップショップは単なるマーケティング用語ではありません。お客様は当社のCNC加工機で部品を加工し、その後、当社で溶接を行います。別の溶接業者への輸送は不要です。物流の遅延も、品質上の問題も一切発生しません。
プロセスに関する専門知識は重要です。レーザー溶接が適しているタイミングを熟知しています。高速溶接、低熱影響部溶接などに適しています。TIG溶接が適しているタイミングも熟知しています。肉厚溶接、ギャップ許容度などに適しています。当社は特定の技術を無理に押し付けることはしません。図面に基づいて最適な技術を選択します。
品質第一。すべての溶接作業は記録され、すべての機械加工箇所は追跡されます。これは当社のISOシステムで義務付けられています。お客様は、自社監査や規制当局への提出に必要な書類を受け取ることができます。証明書の入手に奔走する必要も、バッチ記録の紛失もありません。このシステムは確実に機能します。
FAQ
レーザー溶接はMIG溶接を完全に置き換えることができるのか?
いいえ。厚い材料の補修には適していません。レーザーは薄い材料、高速加工、低歪みに優れています。しかし、ひび割れた掘削機のアームや厚い鋼板を修理しようとする人は、やはりMIG溶接機やアーク溶接機を使うでしょう。この2つの方法はそれぞれ異なる目的を持っており、どちらか一方が他方を排除するものではありません。
レーザー溶接は習得が難しいですか?
学習という言葉の意味合いによりますが、一度セットアップしてしまえば、機械の操作は簡単です。部品をセットして、ボタンを押して、サイクルを監視するだけ。その部分は簡単です。
システムのプログラミングはより困難です。ビームの位置合わせ、焦点位置の調整、溶接パラメータの開発、治具の設計などが必要です。これらの作業には訓練と経験が求められます。工場では、セットアップを担当するエンジニアまたは熟練技術者が必要です。現場の作業員は、長年の溶接経験を必要としません。
レーザー溶接にはシールドガスが必要ですか?
はい、ほとんどの場合そうです。アルゴンやヘリウムが一般的です。ガスはプラズマ干渉を防ぎます。ガスがないとレーザー光が散乱し、溶接品質が低下します。ごく低出力またはパルス溶接ではガスを使用しない場合もありますが、それは特殊なケースです。ほとんどの生産溶接では、MIG溶接やTIG溶接と同様にシールドガスを使用します。
レーザー溶接できる最も厚い金属の厚さはどれくらいですか?
高出力ファイバーレーザーを使えば、鋼材を最大1インチ(約25ミリメートル)まで溶接できる。装置は既に存在し、溶接は可能である。
しかし、ここに落とし穴があります。その厚さであれば、従来の方法の方がはるかに安価です。1インチ厚の板を溶接できるほどの強力なレーザーは莫大な費用がかかります。エネルギー消費量も多く、投資対効果は低いのです。厚板を日常的に溶接する人は、MIG溶接、TIG溶接、またはサブマージアーク溶接を用いるべきです。レーザー溶接が有効なのは、他の制約によって従来の方法が適用できない、非常に特殊な高付加価値用途における厚板溶接に限られます。






