
精密光学部品は、光を驚異的な精度で制御します。かすかな銀河を捉える宇宙望遠鏡を想像してみてください。これらの部品は、種類、材料、プロセスの3つのグループに分類されます。高性能システムの需要に牽引され、精密光学市場は2024年に29.0億ドルに達しました。宇宙望遠鏡には、干渉計で確認されるλ/10以下の表面精度が必要です。炭化ケイ素やゼロデュールなどの材料は、熱による変形に耐性があります。これらの材料の製造には、コンピュータ制御による研磨とイオンビーム加工が必要です。環境試験は、MIL-STD-1540に準拠した振動、衝撃、熱真空サイクルを対象としています。このガイドでは、光学部品がどのようにしてこのような高い基準を満たしているかを解説します。レンズの種類、製造方法、材料の選択について確認します。精密光学部品が過酷な条件下で信頼性を保つための秘訣を学びます。イメージングシステムやレーザー光学系を設計する場合でも、この実践的な概要は必要な重要な知識を提供します。
精密光学部品は、光を驚異的な精度で制御します。かすかな銀河を捉える宇宙望遠鏡を想像してみてください。これらの部品は、種類、材料、プロセスの3つのグループに分類されます。高性能システムの需要に牽引され、精密光学市場は2024年に29.0億ドルに達しました。宇宙望遠鏡には、干渉計で確認されるλ/10以下の表面精度が必要です。炭化ケイ素やゼロデュールなどの材料は、熱による変形に耐性があります。これらの材料の製造には、コンピュータ制御による研磨とイオンビーム加工が必要です。環境試験は、MIL-STD-1540に準拠した振動、衝撃、熱真空サイクルを対象としています。このガイドでは、光学部品がどのようにしてこのような高い基準を満たしているかを解説します。レンズの種類、製造方法、材料の選択について確認します。精密光学部品が過酷な条件下で信頼性を保つための秘訣を学びます。イメージングシステムやレーザー光学系を設計する場合でも、この実践的な概要は必要な重要な知識を提供します。
精密光学部品の種類
精密光学部品は大きく3つのグループに分類されます。それぞれのグループは異なる役割を担っています。以下の表は、これらのカテゴリーの概要を示しています。
| カテゴリー | 主な機能 |
| レンズ | 光を集束または分散させ、収差を補正して紫外線から赤外線までの波長範囲で精密なビーム制御を実現します。 |
| 鏡と反射要素 | 光の損失を最小限に抑えて方向転換する。レーザーの方向制御やビーム安定化に使用される。 |
| プリズムとビームスプリッター | 方向、偏光、またはスペクトル組成を変更する。光を複数の経路に分割する。 |
| フィルター、窓、コーティング | スペクトル範囲を分離または遮断し、歪みなく光を透過させながら機器を保護する。 |
これらの構成要素が連携して、高性能システムを構築します。各カテゴリには多くのサブタイプが含まれています。それぞれについて詳しく見ていきましょう。
レンズとその応用
レンズは最も一般的な光学部品です。光を屈折させて像を結像させたり、光線を集束させたりします。レンズの形状と材質によって光学性能が決まります。レンズの種類によって、解決すべき問題が異なります。
球面レンズ、非球面レンズ、および色収差補正レンズ
球面レンズは球面と一致する曲面を持ち、製造は簡単です。しかし、球面収差という問題があります。光線が異なる焦点に当たるため、画質が低下します。非球面レンズはこの問題を解決します。表面形状が中心から端に向かって徐々に変化するため、球面収差が除去されます。その結果、より少ない要素でより鮮明な画像が得られます。アクロマティックレンズは2種類のガラスを組み合わせています。2つの波長を同じ焦点に集めるため、色のにじみが軽減されます。多くのイメージングシステムでは、色補正を向上させるためにアクロマティックダブレットを使用しています。光学設計者は、重量が重要な場合、非球面レンズを選択することがよくあります。同じ結果を得るために必要な要素数が少なくて済みます。
イメージング、レーザー、顕微鏡システム
レンズは多くの用途において不可欠です。医療画像処理では、精密な光学系を用いて体内の様子を観察します。精密画像処理により、医療用途における診断精度が最大30%向上します。これは大きな進歩です。製造品質管理においてもレンズは重要な役割を果たします。レンズは材料の微細な欠陥を検出するのに役立ちます。産業オートメーションや顕微鏡検査では、詳細な検査にレンズが使用されます。レーザーシステムでもエキスパンダーレンズが使用されます。レーザーエキスパンダーレンズを導入することで、画像解像度を40%向上させることができます。5MDTシリーズのバイテレセントリックレンズはその好例です。これらのレンズは半導体およびディスプレイ用途向けに設計されています。0.14倍から0.5倍の倍率範囲で精密な画像を提供します。また、最大200mmの作動距離を備えています。これにより、厳しい条件下でも高精度な検査が可能になります。研究室では、これらのレンズを高度な実験に使用しています。
鏡とプリズム
鏡とプリズムは、光の方向を変える方法が異なります。鏡は光を反射し、プリズムは屈折または全反射を利用します。どちらも光学系の重要な構成要素です。
平面、曲面、反射面
平面鏡は焦点を変えずに光の方向を変えます。シンプルで効果的です。曲面鏡は光を集束または拡散させます。レンズのように機能しますが、損失が少ないため、高出力レーザーに最適です。反射素子はレーザーシステムにおいて非常に重要です。エネルギー損失を最小限に抑えながらビームの方向を制御します。これは高エネルギー用途の光学系にとって重要です。
ビームステアリング、分散、および潜望鏡の使用
ミラーはレーザービームの経路制御に使用されます。これはビームステアリングと呼ばれます。また、マルチチャンネル検出にも役立ちます。光学試験装置では、ミラーを使用して光を正確な経路に沿って誘導します。潜望鏡システムでは、ミラーを使用して角の向こう側を見ることができます。狭い空間で複数のビーム方向を必要とするあらゆる用途で、ミラーは有効です。プリズムにはさらに別の機能があります。光を色に分散させることができます。これは分光法や研究に役立ちます。プリズムの中には、画像を回転させたり、ビーム方向を90度変更したりするものもあります。
フィルター、ウィンドウ、ビームスプリッター
これらの部品は、それぞれ特定の方法で光を制御します。フィルターは特定の波長を遮断または透過させます。ウィンドウはシステムを保護しながら光を透過させます。ビームスプリッターは光を2つ以上の経路に分割します。
バンドパスフィルター、ダイクロイックフィルター、および保護フィルター
バンドパスフィルターは、狭い範囲の波長のみを透過させます。蛍光イメージングや分光法で使用されます。ダイクロイックフィルターは、波長に基づいて光を分割します。一部の色を反射し、他の色を透過させます。これは、多色イメージングにおいて重要な要素です。保護フィルターは、有害な波長を遮断します。これにより、高感度検出器を損傷から保護します。多くの研究装置では、特定の信号を分離するために複数のフィルターが使用されます。
光学窓とビームスプリッターキューブ
光学窓は、ガラスまたは結晶の平らな板です。光をシステムに取り込みながら、埃の侵入を防ぎます。材料は、歪みなく適切な波長を透過する必要があります。ビームスプリッターキューブは、ビームを2つの経路に分割します。界面に薄いコーティングが施されており、このコーティングが光の一部を反射し、残りを透過します。分割比率は50:50など、様々な比率が可能です。これらの部品は、干渉計やレーザーシステムに不可欠です。複数のビーム経路を持つ複雑な光学システムを構築するのに役立ちます。
NOBLEは、卓越したサービスと高度な加工技術を誇る中国有数のメーカーです。同社は、顧客がプロトタイプ製作から量産までを効率的に完了できるよう支援します。光学部品に関する豊富な知識を活かし、エンジニアがそれぞれの用途に最適な部品を選択できるようサポートします。NOBLEは、あらゆる種類の光学部品を取り扱っています。
精密光学部品の製造プロセス
精密光学部品の製造には、多くの慎重な工程が必要です。各工程によって部品の形状、表面、あるいは動作特性が変化します。適切な製造方法を選択することで、最終部品が厳しい仕様を満たすかどうかが決まります。それでは、現在用いられている主な製造プロセスを見ていきましょう。
CNC研削研磨、 CNC加工
研削、研磨、CNC加工は、精密光学部品製造における3つの主要な工程です。これらは、原材料を完成したレンズやミラーへと加工する基礎となる工程です。
成形と 表面処理 手法別案内
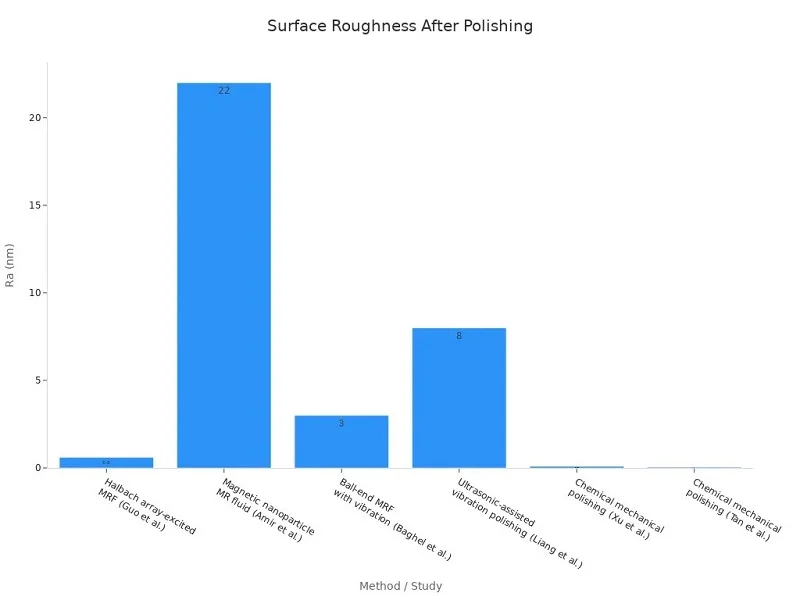
研削は最初の工程です。大量の材料を短時間で除去し、最終形状に近づけることが目的です。研削の次は研磨です。研磨によって表面は鏡のように滑らかになります。研磨方法によって仕上がりは異なります。下の表は、最近の研究で得られた表面粗さの値を示しています。
| 方法 | 達成されたRa(nm) |
| ハルバッハ配列励起MRF(Guoら) | 0.6 |
| 磁性ナノ粒子MR流体(Amirら) | 22 |
| 振動を伴うボールエンドMRF(Baghelら) | 3 |
| 超音波支援振動研磨(Liangら) | 8 |
| 化学機械研磨(Xuら) | 0.093 |
| 化学機械研磨(Tanら) | 0.04 |
ご覧のとおり、この方法は最も低い表面粗さを実現します。これは高性能光学機器にとって重要な点です。下のグラフは、これらの値を視覚的に比較したものです。
精密研削と仕上げ加工により、形状誤差をλ/10以下に抑えることが可能です。これは非常に高い精度です。適切な製造方法を用いることで、こうした高い基準を満たすことができます。NOBLEのような企業は、こうした技術を用いて、過酷な条件下でも信頼性の高い光学部品を製造しています。
カスタム形状や複雑な形状に対応するCNC加工
CNC加工は、さらに高度な制御を可能にします。コンピューター制御の工具を使用して正確な形状を切削します。その公差は驚異的です。CNC加工では±0.0005インチ以下の精度を実現できます。量産における再現性は±0.005mm以内に収まります。光学部品におけるCNC加工の主な利点は以下のとおりです。
- 高精度かつ厳しい公差CNC加工によりミクロンレベルの精度を実現します。これにより、レンズやミラーが完璧に位置合わせされます。
- 複雑な形状が可能に多軸CNCマシンは、複雑な形状や曲面を一度の段取りで加工できます。
- 生産ロット全体における再現性CNC加工では、試作品から量産品まで同じサイズを維持します。
- 統合表面仕上げCNC加工では、加工中または加工後に表面処理を追加できます。
- 効率性と柔軟性CNCは、フライス加工、穴あけ加工、成形加工を1回のセットアップで組み合わせることができます。
- 素材の多様性:CNC加工により、アルミニウム、ステンレス鋼、チタン、真鍮を加工します。
これにより、CNCはカスタム光学部品の製造に最適です。複雑な形状の製作も容易になります。NOBLEは、試作品製作と量産の両方に対応したCNC加工サービスを提供しています。同社の技術力は、エンジニアが複雑な部品を正確に製造するのに役立ちます。
ダイヤモンド ターニング およびフォトリソグラフィー
これら2つのプロセスは特殊なケースに対応します。ダイヤモンド旋削加工は非球面形状を作製し、フォトリソグラフィーは微細なパターンを作製します。
非球面加工のための単点ダイヤモンド旋削
単点ダイヤモンド旋削加工は、ダイヤモンド工具を用いてレンズ表面を切削する加工法です。非球面レンズの加工に適しており、これらのレンズは複雑な曲面形状を持つため、標準的な研磨では加工が困難です。加工結果は非常に高精度です。G&H社は、ダイヤモンド旋削加工における表面形状誤差を0.25μm PV以下に設定しています。Asphera社は、表面精度PV = 0.07μm、表面粗さ0.9nmを報告しています。これは、多くのハイエンドシステムにとって十分な精度です。この加工法は、航空宇宙および防衛研究において広く用いられています。
マイクロオプティクスおよびフォトニック集積のためのフォトリソグラフィー
フォトリソグラフィーは半導体分野から生まれた技術です。光を用いて表面にパターンを転写します。この技術によって、マイクロレンズアレイやフォトニックデバイスが製造されます。パターンは非常に小さくすることができます。スマートフォンのカメラのレンズや、光ファイバーネットワークの導波路を想像してみてください。フォトリソグラフィーは、微細な光学部品の大量生産を可能にします。これは現代のエレクトロニクスにとって重要な技術です。
精密コーティングと計測
コーティングは光と表面の相互作用を変化させます。計測は、すべてが仕様を満たしていることを確認します。どちらも最終的な性能にとって不可欠です。
反射防止コーティングおよび高反射コーティング
コーティングは反射と透過を制御します。反射防止コーティングはまぶしさを軽減します。高反射コーティングは反射率を最大化します。下の表は、一般的なコーティングの仕様を示しています。
| コーティングタイプ | 波長範囲 | 反射率 | 透過率 |
| 一般的なARコーティング | デザインにより異なる | 0.05%という低さ | 通常非常に高い |
| BBAR BARC-5 | 425〜675 nm | 平均0.5%未満 | 提供されていない |
| BBAR BARC-11 | 400〜1100 nm | 平均1.0%未満 | 提供されていない |
| UV BBAR | 275〜425 nm | 平均0.5%未満 | 提供されていない |
| 通信BBAR | 1450〜1650 nm | 平均0.25%未満 | 提供されていない |
| 狭帯域 @1550 nm | 約1550nm | 標準:0.25%未満、高性能:0.05%未満 | 提供されていない |
| 狭帯域 @632.8 nm | 約632.8nm | 標準:0.25%未満、高性能:0.05%未満 | 提供されていない |
| MWIR-BBAR | 3〜5 µm | 1.0%未満のバンド平均 | 提供されていない |
| LWIR-BBAR | 8〜12 µm | 1.0%未満のバンド平均 | 提供されていない |
これらの高度なコーティングは、システムの性能を向上させます。レーザーシステムには、ビーム内のエネルギーを保持するために高反射層が必要です。イメージングシステムには、迷光を低減するために反射防止層が必要です。高度なコーティングは、過酷な環境下での耐久性向上にも役立ちます。研究室では、用途に応じて両方のタイプのコーティングが使用されています。
プロセス制御のための干渉計測
計測はあらゆる工程の品質チェックに不可欠です。干渉計は高精度で表面形状を測定し、部品を基準面と比較します。その結果、表面形状が仕様を満たしているかどうかが分かります。これは工程管理において極めて重要です。適切な計測がなければ、製造品質を信頼することはできません。製造業者は干渉計を用いて、形状誤差、半径、表面粗さなどをチェックします。これは、部品が顧客に出荷される前の最終チェック項目です。
精密光学部品は、あらゆる工程において厳しい公差が求められます。適切な製造プロセスと綿密な測定が、その成否を左右します。
NOBLEは光学部品製造のフルサービスを提供しています。設計から組み立てまで、すべてを自社で対応します。研削、研磨、CNC加工、コーティングにおける高度な技術により、お客様は信頼性の高い部品を手に入れることができます。試作品から量産まで、お客様のニーズに合わせた最適なソリューションを提供いたします。
精密光学部品用材料
精密光学部品に使用する材料は、あらゆる面に影響を与えます。光の透過性、熱に対する反応、そして耐久性まで、すべては材料によって左右されます。用途によって最適な材料は異なります。ここでは、主な選択肢とその特徴について見ていきましょう。
溶融シリカと石英
溶融石英は、過酷な環境下での使用に耐える光学システムに最適な素材です。通常のガラスよりも紫外線に対する耐性が高く、温度変化にも安定しています。これらの特性により、多くの高性能システムにとって不可欠な素材となっています。
高い紫外線透過率と低い熱膨張率
溶融石英は、0.18 μm から 3 μm までの光を透過します。これは深紫外から近赤外までをカバーします。通常のガラスは紫外線を遮断しますが、溶融石英は透過させます。これは、これらの短波長を必要とするシステムにとって重要です。その熱膨張係数は 0.5 × 10⁻⁶ K⁻¹ です。これは標準的なガラスの数倍低い値です。このほぼゼロに近い膨張率により、熱が蓄積しても部品の形状が維持されます。焦点がずれることも、歪みが生じることもありません。材料の信頼性が維持されます。
高出力レーザー光学における応用
高出力レーザーは大量の熱を発生させますが、溶融石英はこの熱によく耐えます。強い紫外線照射下でも構造を維持し、光学性能も長期間安定しています。そのため、レーザー集光レンズや出力窓の材料として最適です。研究室では、安定した再現性のある結果が求められる試験に溶融石英がよく用いられます。また、材料の純度が高いため、損傷の原因となる吸収点の発生を防ぐことができます。
光学ガラスBK7および特殊タイプ
BK7は可視光光学用途の定番ですが、特殊な用途には別のものが必要になる場合もあります。
可視光規格としてのBK7
BK7の屈折率は1.5168、アッベ数は64.17です。アッベ数が高いということは、分散が低いことを意味します。つまり、色の広がりが少ないということです。そのため、BK7は一般的なイメージングシステム、顕微鏡、カメラに最適な材料です。価格も手頃で信頼性も高く、研究室で見かける光学部品のほとんどにBK7が使用されています。他の材料と比較する際の基準となる材料と言えるでしょう。
高屈折率・低分散オプション
より高い屈折率が必要な場合があります。SF11は屈折率が約1.784、アッベ数が25です。屈折率が高いほど光の屈折が大きくなるため、レンズを薄くすることができます。ただし、色収差が大きくなるというトレードオフがあります。LaKシリーズのガラスは屈折率が1.7~1.9で、分散は中程度です。これらは高屈折率と優れた色収差補正のバランスが取れています。設計者は、高度なシステムで特定の光学性能が必要な場合にこれらの材料を選択します。
結晶と先端プラスチック
結晶はガラスでは得られない独特の特性を持ち、プラスチックはコストと重量の削減に貢献する。
サファイア、フッ化カルシウム、および非線形結晶
フッ化カルシウム(CaF₂)は、193 nm ArFエキシマレーザー光学系の標準材料です。これらのレーザーは、フォトリソグラフィー、眼科手術、研究などに使用されています。CaF₂は130 nm付近まで透過するため、真空紫外域の用途にも適しています。また、中赤外域のシステムにも使用できます。深紫外域と中赤外域の両方をカバーする材料は、非常に珍しいものです。
サファイアははるかに硬く、高圧や機械的ストレスにも耐えます。軍事用途では、可視光から中波長赤外線までサファイアが使用されています。また、CaF₂よりも耐湿性に優れています。非線形結晶は、レーザーシステムの周波数変換に使用され、光の波長を変化させます。
軽量かつコスト効率の高い光学部品のためのプラスチック
プラスチック製の光学部品は安価で軽量です。スマートフォンのカメラやVRヘッドセットといった民生品には最適です。ただし、温度安定性が低く、分散が大きいという欠点があります。しかし、多くの用途においてプラスチックは十分な性能を発揮します。また、射出成形によって複雑な形状も実現できるため、製造速度とコストを削減できます。試作品の製作も容易になります。
適切な材料は用途によって異なります。波長範囲、熱環境、予算などを考慮してください。精密光学機器では、最高の性能を得るために慎重な材料選定が不可欠です。
精密光学部品の品質保証
品質保証は、各部品が設計目標を満たしていることを保証するものです。品質保証がなければ、最高の材料や製造工程を用いても不良品となる可能性があります。検査プロセスによって、欠陥を早期に発見できます。性能を確認するための規格と試験について見ていきましょう。
公差および表面品質基準
スクラッチディグおよびISO 10110仕様
スクラッチ・ディグシステムはMIL-PRF-13830B規格に基づいています。スクラッチは長さと幅の比が4:1を超える細長い欠陥です。ディグは長さと幅の比が4:1以下の丸い欠陥です。グレードはサイズを表します。60-40仕様とは、グレード60までのスクラッチと0.4mmまでのディグを意味します。高精度加工の場合、20-10が一般的な最小値です。これはレーザーシステムの散乱光を低減するのに役立ちます。
ISO 10110-7は異なる論理を採用しています。欠陥をサイズと数で測定し、形式はN×Aです。Nは個数、Aは欠陥面積の平方根です。この方法はより客観的です。
| 側面 | MIL-O-13830 | ISO-10110 7 |
| アセスメント | 視覚的な比較 | 客観的な定量化 |
| 費用 | 低コスト、迅速 | 顕微鏡が必要 |
| ベストセラー | 一般光学 | 高出力レーザー |
スクラッチディグは表面粗さを表すものではありません。個々の欠陥のみを捉えるものです。表面の平均的な質感は別途測定する必要があります。適切な研磨と研削を行うことで、理想的な表面品質を実現できます。
半径、厚さ、および中心位置の公差
すべてのレンズには、目標半径、厚さ、中心位置が設定されています。下の表は、さまざまな製造方法における標準的な公差を示しています。これらの厳格な製造公差により、最終製品が設計どおりに機能することが保証されます。
| 商用(射出成形) | 精密加工(射出成形) | 商用(SPDT) | 高精度(SPDT) | |
| 半径(半径の割合) | ±1% | ±0.5% | ±0.5% | ±0.1% |
| 中心厚さ(mm) | ±0.025 | ±0.015 | ±0.020 | ±0.005 |
| 同心度(mm) | 0.025 | 0.015 | 0.005 | 0.002 |
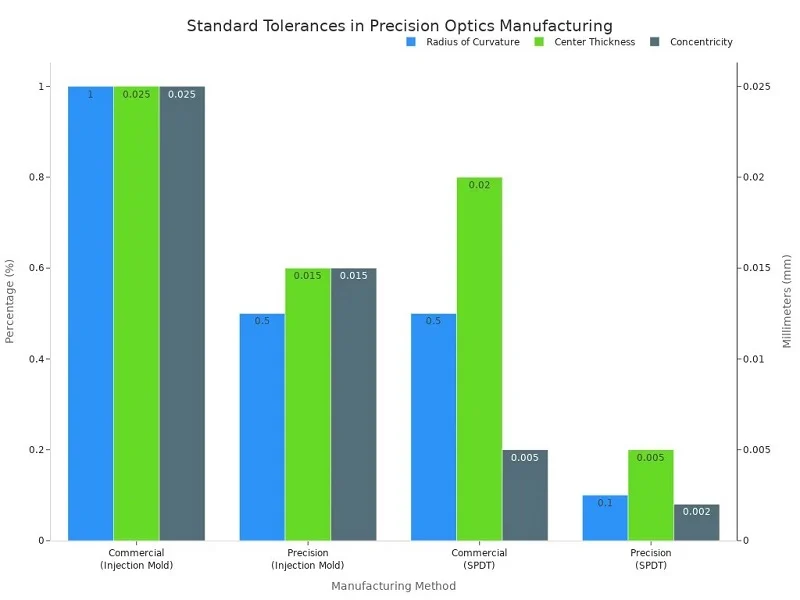
これらの数値は、精密光学がいかに高い精度を実現できるかを示しています。高精度SPDTは、半径を±0.1%、厚さを±0.005mmの精度で制御します。製造工程のあらゆる段階を厳密に管理する必要があります。
干渉計による試験
表面形状誤差測定(PV、RMS)
干渉計は、表面形状を高精度で測定します。測定対象物を基準面と比較し、PV値とRMS誤差を表示します。PV値はピーク・トゥ・バレー差、RMS値は誤差の二乗平均平方根を示します。これらの数値から、表面形状が仕様を満たしているかどうかを判断できます。
ダブルパス干渉計とフィゾー干渉計
フィゾー干渉計は、基準面と試験面からの光を重ね合わせることで干渉縞を生成します。この干渉縞は、表面の微細なずれを示します。干渉縞の間隔を分析することで、ナノメートルスケールの誤差を検出できます。この検査方法は、品質管理に不可欠です。
環境および耐久性試験
接着性、湿度、および熱サイクル試験
コーティングは実際の使用環境に耐えなければなりません。標準的な試験でこれを検証します。コーティングはすべての試験において損傷を受けずに維持されなければなりません。
| ホイール試乗 | 技術パラメータ | 合否判定 |
| 湿度 | 120°F(約49℃)、湿度95~100%RHで24時間 | 層間剥離なし |
| 接着 | テープを貼ってパチンと外す | コーティングはそのままの状態を保つ |
| サーマルサイクリング | -80°F~+160°F、各2時間 | ひび割れなし |
機械的衝撃耐性
部品は物理的な衝撃にも耐えなければなりません。これはMIL-STD-1540規格に基づいて試験されます。部品は振動と衝撃のサイクルにさらされます。損傷があれば不合格となります。この試験により、部品が過酷な環境下でも確実に動作することが保証されます。
精密光学部品パートナー:NOBLE

精密な光学部品が必要な場合、適切なパートナーを選ぶことが重要です。NOBLEは、各種認証、高度な加工技術、そしてエンジニアリングサポートを兼ね備えています。材料選定から最終組み立てまで、すべてをNOBLEが担当します。
資格と能力
ISO 9001:2015およびISO 13485:2016認証取得済み
NOBLE社は品質マネジメントシステムに関するISO 9001:2015認証を取得しており、これは同社の製造工程全体を網羅しています。また、ISO 13485:2016認証も取得しています。この規格は医療機器に関する厳格な規定を追加したものです。医療光学、防衛、研究分野の顧客は、これらの認証の重要性を認識しています。彼らはあらゆる段階で品質チェックを実施しており、そのプロセスは毎回同じで、効果的に機能しています。業務内容によって必要なチェックレベルは異なりますが、NOBLE社はそれぞれのニーズに合わせて対応しています。
金属およびプラスチック部品製造における専門知識
NOBLEは金属部品とプラスチック部品の両方を取り扱っています。金属部品の場合、5軸CNC加工機で0.01mm以内の精度を実現しています。非常に精密な加工では、±0.0005インチ以下の精度も可能です。これは光学マウント、ハウジング、フレームなどに最適です。プラスチック部品の場合、射出成形機は35トンから940トンまで対応しています。RJGテクノロジーは各ショットをリアルタイムで監視し、大量生産でも部品の均一性を確保します。スイス型旋盤加工機は2µm以下の微細加工が可能で、マイクロ流体経路や小型光学部品の製造に役立ちます。これらの多様な技術により、NOBLEは高性能光学部品製造における強力なパートナーとなっています。また、特殊な用途向けにカスタムコーティングも提供しています。これらの高度なコーティングにより、過酷な環境下でも部品の性能が向上します。
設計から組み立てまで、包括的なサービスを提供します。
材料選定および公差設定に関する技術サポート
NOBLEのエンジニアは、お客様が最適な材料を選べるようサポートします。アルミニウム、亜鉛、銅が金型内および最終製品でどのように挙動するかを熟知しています。各材料は熱伝導率とコストが異なります。チームはお客様の光学システムに最適な材料選びをお手伝いします。また、設計における公差も検討します。ケージコネクタとの良好な嵌合には、部品を適切なサイズに仕上げることが重要です。肉厚のわずかな変化でも大きな違いが生じる可能性があります。品質チェックには、座標測定機とプロファイル測定器を使用します。これらのツールにより、すべての部品が同じ高い基準を満たしていることを確認できます。コーティング工程も設計段階でチェックされます。これにより、時間の節約とミスの削減につながります。シンプルな光学部品から複雑なアセンブリまで、あらゆる製品に対応可能です。
社内での試作、製造、最終組み立て
すべてが1か所で行われます。NOBLEは、アイデアを迅速にテストするためのプロトタイピングを提供しています。設計がうまくいけば、それを量産します。最終組み立てですべての部品を組み合わせます。このワンストップ方式により、遅延が削減されます。1つのチームがすべてを担当することで、コミュニケーションが容易になります。同じチームが建物内でコーティングと検査を行います。これにより、医療、防衛、研究分野の光学部品を網羅できます。すべての光学部品は、同じ綿密なプロセスを経て製造されます。
NOBLEを選ぶ理由
複雑な光学システム向けワンストップソリューション
複雑な光学システムには多くの部品が必要です。レンズ、ミラー、ハウジング、マウントなど、すべてが連携して動作します。NOBLEはそれらすべてを製造しています。つまり、多くのサプライヤーを管理する必要がないということです。チームは各部品がシステム全体の中でどのように機能するかを把握しています。問題解決が迅速化されます。これは、研究室や製造チームにとって大きなメリットとなります。
正確さと納期厳守へのこだわり
精度とスピードはどちらも重要です。NOBLEは両方を保証します。各種認証、高度な加工技術、そして検査ツールによって、厳しい寸法にも対応可能です。納期厳守により、プロジェクトは予定通りに進行します。お客様は最初から最後まで、NOBLEのプロセスを信頼できます。この信頼性こそが、多くのチームが光学部品の調達先としてNOBLEを選ぶ理由です。NOBLEは、様々な業界で多岐にわたる業務を担っています。
システムの性能は、適切な種類、材料、プロセスをどれだけうまく組み合わせられるかにかかっています。これら3つの要素は互いに連携して機能します。高精度光学部品には、慎重な材料選定と精密な製造が不可欠です。最終的な光学性能は、すべての工程に左右されます。ご自身のプロジェクトについて考えてみてください。どのようなレンズ形状が必要ですか?システムはどのような熱環境にさらされますか?これらの答えが、高精度光学部品の選択を導きます。優れたパートナーがいれば、このプロセスは容易になります。NOBLEはまさにそのようなパートナーです。NOBLEはすべての要素を統合し、高精度光学部品の材料選定、製造、品質チェックをサポートします。NOBLEのチームは厳しい公差への対応方法を熟知しており、現実世界のニーズを理解しています。ぜひNOBLEにご相談ください。お客様の光学設計を、実際に機能するシステムへと実現します。適切なサポートこそが、成功の鍵となります。
精密光学部品に関するよくある質問
球面レンズと非球面レンズの違いは何ですか?
球面レンズは単純な曲面形状をしていますが、球面収差によって周辺部がぼやけてしまいます。一方、非球面レンズは中心から周辺部にかけて曲率が徐々に変化するため、ぼやけが解消されます。そのため、レンズ枚数を減らしてもより鮮明な画像が得られます。これが、多くのコンパクトカメラが非球面設計を採用する理由です。
溶融石英とBK7ガラスのどちらを選べば良いですか?
まず、使用する波長について考えてみましょう。溶融石英は0.18μmまでの紫外線に対応し、耐熱性にも優れています。BK7は可視光に最適で、価格も安価です。高出力レーザーや紫外線光源を使用するシステムの場合は、溶融石英を選択してください。標準的なイメージングであれば、BK7の方がコスト削減につながります。
スクラッチ・ディグ仕様とはどういう意味ですか?
スクラッチ・ディグはMIL-PRF-13830B規格に由来する。スクラッチは細長い欠陥、ディグは丸い窪みを指す。等級はサイズ制限を示す。60-40規格とは、グレード60までのスクラッチと0.4mmまでのディグを許容することを意味する。高精度な加工では、20-10以上の精度が求められることが多い。
精密光学部品にとってコーティングが重要なのはなぜですか?
コーティングは、光と表面との相互作用を制御します。反射防止コーティングはグレアを軽減し、透過率を高めます。高反射コーティングはレーザーエネルギーをビーム内に保持します。適切なコーティングがないと、迷光や反射による損失でシステムの性能が低下します。適切なコーティングは大きな違いを生み出します。
精密光学部品はどの程度の公差を実現できるのか?
精密加工では、非常に厳しい数値が求められます。単点ダイヤモンド旋削加工では、半径公差±0.1%、厚さ±0.005mm以内の精度を実現できます。CNC加工では、±0.0005インチ以下の精度が求められます。これらの厳しい公差により、最終組立品においてレンズやミラーが正確に位置合わせされることが保証されます。
干渉計を用いた検査は、どのように品質を検証するのでしょうか?
干渉計は、部品の表面を基準面と比較します。干渉パターンを生成することで、微細なずれを明らかにします。結果として、PV値とRMS値という誤差値が表示されます。これにより、ナノメートルスケールの表面形状の不具合を検出できます。これは、出荷前の最終品質検査です。
光学部品はどのような環境試験を受けますか?
部品は、120°F(約49℃)の湿度、相対湿度95~100%の環境下で24時間湿度試験を受けます。温度サイクル試験は-80°F(約-27℃)から+160°F(約71℃)まで実施されます。接着試験は、テーププレスとスナップオフ方式で行われます。機械的衝撃試験は、MIL-STD-1540規格に準拠しています。これらの試験により、実環境下での耐久性が確認されます。
なぜ私は単一の製造パートナーと取引する必要があるのでしょうか?
設計、材料選定、試作、製造、組み立てまでを1つのパートナーが担当します。これにより、遅延やコミュニケーションの問題が軽減されます。チームは各部品がシステム全体にどのように適合するかを理解し、問題解決が迅速化されます。また、異なる基準を持つ複数のサプライヤーを管理する必要がなくなります。







