
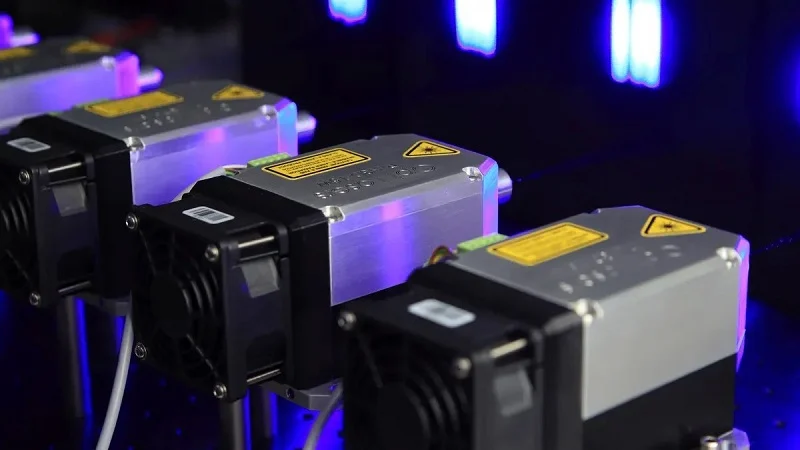
毎秒数百万件ものリクエストを処理する大規模データセンターを想像してみてください。各スイッチ内部には、小型の光モジュールが静かに動作しています。この精巧に作られた筐体は、繊細な部品を保護し、熱を放散させ、電磁干渉を防ぎます。
適切な筐体がないと、光トランシーバーモジュールは故障します。過熱はレーザーを破壊し、電磁干渉は信号を劣化させ、機械的ストレスは接続部を破損させます。これらの故障は光ファイバー通信システムに損害を与えます。
適切な筐体は、高性能な接続性を実現します。エンジニアは、金属、セラミック、合金の中から材質を選び、ダイカストや機械加工などの製造方法を選択します。また、SFPからQSFP-DDまで、フォームファクターに合わせて筐体を選定します。
最終的には、性能、信頼性、コストの観点から住宅の選択肢を比較する方法がわかるようになります。
Why 光モジュールハウジング 問題
性能と信頼性の保護
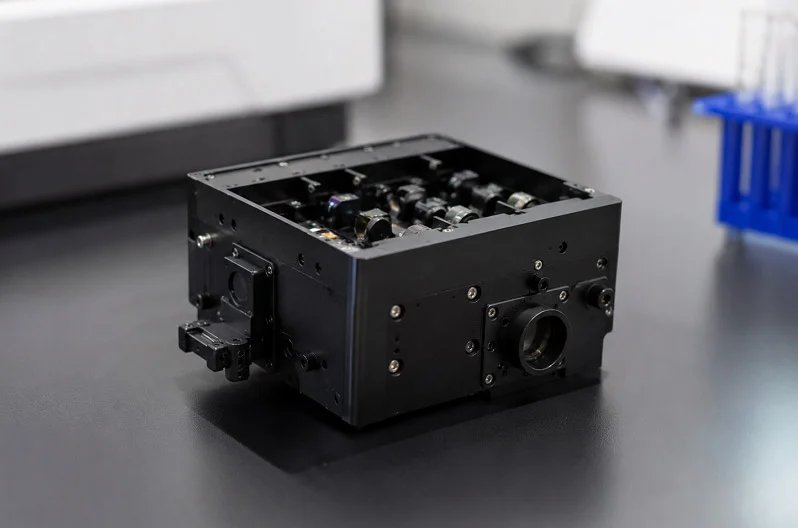
光モジュールの筐体は、第一の防御線と考えてください。繊細な光学部品を物理的な損傷から保護します。埃、湿気、機械的ストレスは、壊れやすいレーザーや光検出器を損傷する可能性があります。頑丈な筐体がなければ、これらの部品はすぐに故障してしまいます。筐体は熱管理にも役立ちます。レーザーやデジタル信号プロセッサ(DSP)は大量の熱を発生します。混雑したデータセンターでは、その熱は急速に蓄積されます。筐体が熱を逃がせないと、パフォーマンスが低下します。場合によっては、モジュールが停止してしまうこともあります。優れた筐体設計は、温度を一定に保ちます。アルミニウムなどの材料を使用して、ホットスポットから熱を逃がします。これは信頼性に直接影響します。温度が低い部品は長持ちし、動作もより安定します。つまり、筐体は単なる箱ではなく、熱経路の重要な部分なのです。
高速データ伝送の実現
高速データ伝送には、高速な電子機器だけでは不十分です。クリーンな信号が必要です。電磁干渉(EMI)は大きな問題です。適切なシールドがないと、EMIによってデータが破損します。近接するモジュール間でクロストークが発生し、信号品質が低下します。光モジュールの筐体はファラデーケージのように機能します。電磁波をモジュール内部に閉じ込め、外部からの干渉が部品に到達するのを防ぎます。これは高速光モジュールにとって非常に重要です。400Gや800Gの速度では、わずかな干渉でもエラーが発生します。筐体は導電性でなければなりません。亜鉛合金やアルミニウム合金は、この目的に適しています。これらの合金は、電子機器の周囲に連続的なシールドを形成します。また、設計にはケージコネクタとの精密な嵌合が必要です。筐体に隙間があるとEMIが漏れてしまうため、製造公差が重要になります。適切に製造された筐体は、クリーンで高速な信号を維持し、現代のネットワークに必要なデータ速度を実現します。
光モジュールハウジングの主要機能
機械的インターフェースとアライメント
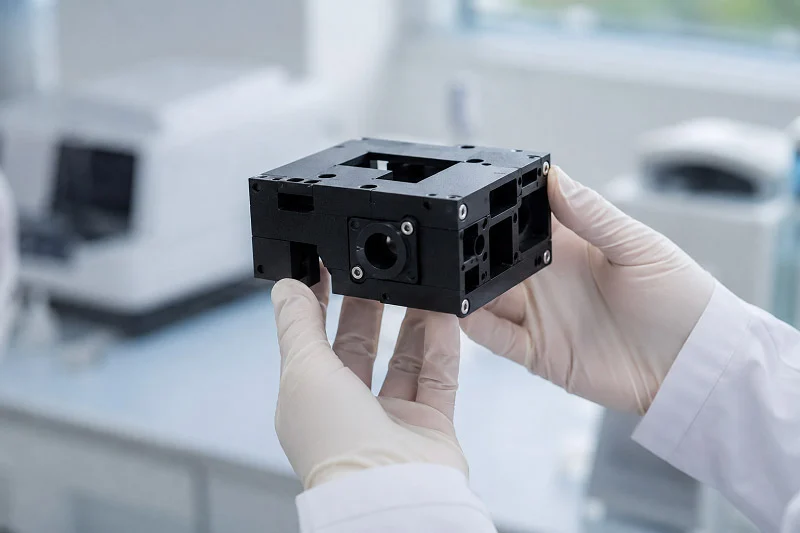
光モジュールのハウジングは、ホストボード上のケージコネクタに完全に適合する必要があります。鍵が錠に差し込まれるようなイメージです。ハウジングの外形寸法は厳格な規格に準拠しているため、毎回正しく嵌合します。モジュールをスイッチポートに押し込むと、ハウジングが電気コネクタを所定の位置に誘導します。ハウジングの位置がずれていると、ピンが曲がったり、電気的な接触不良が発生したりします。その結果、診断が困難な断続的な故障が発生します。
ヒートシンクも正確な位置合わせに依存します。ハウジングの上面はヒートシンクまたはサーマルパッドに押し付けられます。ハウジングにわずかな歪みがあるだけでも、隙間によって熱伝達が低下します。モジュールは設計温度よりも高温で動作し、部品の寿命が短くなり、熱によるシャットダウンを引き起こす可能性があります。メーカーは、嵌合面の公差を厳しく管理しています。また、ラッチ機構の位置も制御しています。ラッチは確実に係合し、かつスムーズに解除される必要があります。緩すぎると振動でモジュールが外れてしまいます。きつすぎると、技術者がメンテナンス中に苦労します。
EMIシールドと信号整合性
電磁干渉は高速信号にとって常に脅威となる。筐体はファラデーケージとして機能し、モジュールの電子回路からの電磁波を遮断する。また、外部からの干渉が敏感な部品に到達するのを防ぐ。亜鉛やアルミニウム合金などの導電性材料がこのシールドを形成する。筐体全体で電気的連続性を維持する必要があり、継ぎ目、ネジ穴、通気口など、あらゆる箇所が漏電の可能性のある箇所となる。
設計者はこれらの隙間に細心の注意を払います。シールドが途切れないようにネジの間隔を適切に調整し、コネクタ開口部にはスプリングフィンガーや導電性ガスケットを追加します。これらの機能により、ハウジングとケージ間の接触が維持されます。これらがないと、EMIが漏れ出し、隣接するモジュールに悪影響を及ぼします。隣接するポート間のクロストークはビットエラー率を増加させます。400Gの速度では、わずかな漏れでも再送信が発生し、ネットワーク速度が低下します。
筐体は複数の役割を同時に果たす必要があります。繰り返し差し込み作業に耐える機械的強度を備え、放熱のための確実な熱伝導経路を確保し、電磁エネルギーを遮断します。これらの機能は時に相反します。壁を厚くすればシールド効果は向上しますが、重量が増加します。通気孔を増やせば空気の流れは良くなりますが、EMI(電磁干渉)の漏洩が発生します。優れた設計とは、最適なバランスを見つけることです。このバランスによって、信号のクリーンさを保ちながら、熱管理が直接的にサポートされます。エンジニアは設計段階で、それぞれのトレードオフを慎重に評価します。
光モジュールハウジング用材料
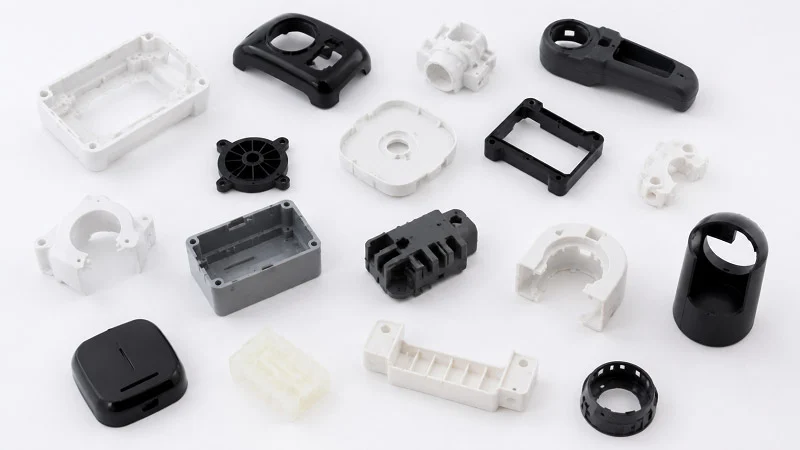
光モジュール筐体に適した材料を選ぶには、熱、重量、コスト、遮蔽性のバランスを考慮する必要があります。それぞれの金属には独自の長所があり、その選択はモジュールの性能と製造コストに影響を与えます。エンジニアは単一の理由だけで材料を選ぶのではなく、あらゆる要素を総合的に検討します。
金属:アルミニウム、亜鉛、銅合金
光モジュールの筐体には、アルミニウムが最も一般的に使用されています。軽量であるため、重量が重要なデータセンターでは特に重宝されます。また、レーザーやDSPからの放熱性能にも優れています。さらに、他の高性能金属に比べてコストも低く抑えられます。ほとんどの用途において、性能と価格のバランスが取れた素材と言えるでしょう。アルミニウムは、SFPからQSFP-DDまで、様々なモジュールタイプで使用されています。
亜鉛には様々な利点があります。溶融時の流動性が非常に高いため、薄い壁と繊細なディテールを持つ複雑な形状の鋳造が可能です。亜鉛製の筐体は丈夫で硬いため、プラグの抜き差しを繰り返しても摩耗することなく長持ちします。また、アルミニウムよりも安価な場合が多いです。しかし、亜鉛には錆びやすいという欠点があります。筐体を長期間保護するためには、メッキやコーティングなどの表面処理が必要です。こうした追加工程が必要になったとしても、亜鉛は複雑な形状が求められるモジュールにとって依然として一般的な選択肢となっています。
銅合金は、3つの素材の中で最も優れた耐熱性を発揮します。銅はアルミニウムや亜鉛よりも熱伝導率が高いため、高温になる高出力モジュールには銅が非常に有効です。ただし、銅は高価です。また、細かい形状の鋳造が難しいため、複雑な形状の製品を作る際には苦労します。銅は、熱対策が最大の課題となる特殊なモジュールによく用いられます。
| 材料 | 主な強み | トレードオフ |
| アルミ | 軽量で、優れた熱伝導性を備えています。 | 細かいディテールをダイキャストで再現するのは難しい |
| 亜鉛 | 優れたEMIシールド、複雑な形状にも容易に対応、丈夫、低コスト | 錆びやすく、表面処理が必要です |
| 銅 | 最高の熱伝導率 | 高価で、細かい部分をダイキャストで成形するのが難しい。 |
セラミックスおよびエンジニアリングプラスチック
金属が最も一般的ですが、セラミックやプラスチックも重要な用途があります。セラミックは、非常に高い温度や低い温度でも崩壊することなく耐えることができます。また、金属とは異なり、電気を遮断する性質も持っています。これらの特性から、セラミックは熱と電気の両方の絶縁が必要な特殊な用途に適しています。欠点は、コストと脆さです。セラミック製の筐体は製造コストが高く、応力によってひび割れる可能性があります。そのため、主に特殊な用途や高い信頼性が求められる用途で使用されます。
LCP(液晶ポリマー)やPPS(ポリフェニレンスルフィド)などのエンジニアリングプラスチックは、軽量で安価です。低速モジュールであれば、中程度の熱にも十分耐えることができます。また、複雑な形状の成形品を大量生産することも可能です。プラスチック射出成形は、特に大量生産の場合、金属ダイカストよりもコストが低くなります。しかし、熱伝導性やEMIシールド性能においては、プラスチックは金属に及びません。10Gや25Gのモジュールであれば、このトレードオフはしばしば有効ですが、400G以上の高速モジュールでは、プラスチックは通常適していません。
最終的な材料の選択は、顧客のニーズによって決まります。熱収支は最低限必要な要素、つまり筐体がどれだけの熱を放出する必要があるかを決定します。重量制限は、携帯機器や設置スペースが限られた機器にとって重要です。コスト目標はあらゆる決定に影響を与えます。環境条件も考慮すべき要素の一つです。モジュールは湿度、振動、温度変化にさらされるでしょうか?それぞれの要素によって、選択の方向性は異なります。エンジニアは、材料を選ぶ前に、これらの要素すべてを総合的に検討します。早い段階で適切な材料を選ぶことで、後の生産工程における時間とコストを節約できます。
光モジュールハウジングの製造プロセス
筐体を製造するには、生産量と材料に適した製造プロセスを選択する必要があります。それぞれの方法には独自の強みがあり、選択によってコスト、品質、そして部品の納期に影響します。主な製造プロセスは、ダイカスト、CNC加工、射出成形の3つです。それぞれ異なるニーズに対応しています。
ダイカスト:業界標準
ダイカストは、金属製ハウジングを製造する最も一般的な方法です。このプロセスでは、溶融金属を高圧で鋼鉄製の金型に押し込みます。アルミニウム合金と亜鉛合金がこの方法に最適です。金属は急速に冷却され、寸法精度が高く表面が滑らかな部品が形成されます。高圧によって金属が金型の隅々まで行き渡り、何千個もの部品を均一に成形することができます。
これらの部品にとって寸法精度は非常に重要です。ハウジングはケージコネクタやヒートシンクに完璧に適合しなければなりません。ダイカストは公差を良好に維持します。部品は最初のショットから1万番目のショットまで一貫した品質で製造されます。この再現性は他に類を見ません。ハウジングのわずかなばらつきでも位置合わせの問題を引き起こす可能性があるため、製造工程全体を通して安定した状態を維持する必要があります。
表面仕上げも利点の一つです。ダイキャスト部品は表面が滑らかです。これにより、ハウジングからヒートシンクへの熱伝導が促進されます。表面が粗いと微細な隙間が生じ、そこに熱が閉じ込められて性能が低下します。また、滑らかな表面仕上げはEMIシールドにも役立ちます。隙間が少ないほど、放射線の漏洩も少なくなります。この表面品質は、研磨された鋼製金型によって実現されます。金型の滑らかな表面仕上げが、すべての部品に反映されるのです。
コストは生産量によって大きく左右されます。金型製作には数千ドルの初期費用がかかります。これが参入障壁となります。しかし、金型が完成すれば、部品1個あたりのコストは非常に低くなります。光学モジュールハウジングのような小型部品の場合、損益分岐点は400個から800個程度です。それ以上の生産量になると、ダイカストは機械加工よりも常にコスト面で優れています。1万個以上の生産量になると、部品1個あたりのコストは劇的に低下します。金型への投資は、長期的に見れば十分に元が取れます。
| 基準 | CNC加工 | ダイカスト |
| 金型費用(初期費用) | なし~低 | ハイ |
| 部品単価(大量生産) | ハイ | ロー |
| 理想的な音量範囲 | 0~500 部品 | 10,000以上の部品 |
| 損益分岐点ボリューム | 1~2,000 部品 | 約5,000万~10,000万個の部品 |
この表は、大型部品の一般的な状況を示しています。小型ハウジングの場合、損益分岐点は低くなります。重要なポイントは単純です。大量生産の場合、ダイカストが選択される可能性が高くなります。金型コストがより多くの部品に分散されるため、1個あたりのコストが安くなります。
精密加工 (NAIST) と 射出成形
CNC加工は従来とは異なるアプローチを採用しています。コンピューター制御の工具が金属の塊からハウジングを削り出します。金型を作る必要はなく、初期費用もかかりません。そのため、CNC加工は少量生産や試作品製作に最適です。大きな投資をすることなく、1個から数十個まで部品を製作できます。
ここでも、生産量が決定要因となります。年間生産量が1,000個未満の場合、CNC加工の方が一般的に安価です。部品1個あたりのコストは高くなりますが、金型費用を削減できます。柔軟性も大きな利点です。設計変更は容易で、プログラムを更新して新しい部品を加工するだけです。エンジニアは新しい金型を待つことなく、さまざまな設計や合金をテストできます。これにより開発サイクルが短縮され、新しいアプローチを試す際のリスクも軽減されます。
プラスチック製筐体の場合、射出成形が最適なプロセスです。プラスチックが溶融し、圧力をかけて金型に押し込まれます。このプロセスでは、薄肉で複雑な形状の筐体を作成できます。マイクロ射出成形では、0.1mmという極薄の肉厚を実現できます。これは、材料の流れと部品の設計によって異なります。LCPとPPSは、精密な金型にスムーズに流れ込みます。これらの材料で製造された筐体は、軽量で強度が高く、適度な熱にも耐えることができます。薄肉化により材料の節約と軽量化が実現します。これは、高密度なデータセンター環境では特に重要です。
適切な材料と製造プロセスの組み合わせを選択することは、最終的なコストと性能に直接影響します。エンジニアは、これらの要素をプロジェクトの規模と予算と照らし合わせて検討します。少量生産の場合はCNC加工が適しています。金属加工で大量生産の場合はダイカストが適しています。プラスチック加工で大量生産の場合は射出成形が適しています。それぞれのプロセスには明確な最適な範囲があります。適切な選択をすることで、時間とコストを節約できます。
光モジュールハウジング製造における精度
これらの部品を製造するには、あらゆる寸法を非常に厳密に管理する必要があります。筐体はスイッチポートに完璧に適合しなければなりません。わずかなミスでも、ネットワークに大きな問題を引き起こす可能性があります。
寸法公差と表面仕上げ
光モジュールの筐体には、非常に厳しい公差が求められます。それは人間の髪の毛の幅の約半分です。なぜこれがそれほど重要なのでしょうか?筐体はケージコネクタと正確に位置合わせされなければなりません。わずかなずれでもピンが曲がったり、電気的な接触不良を引き起こしたりする可能性があります。ヒートシンクも完璧にフィットする必要があります。筐体の上面が高すぎたり低すぎたりすると、熱伝導のための隙間が大きくなります。モジュール内部に熱がこもり、レーザーやDSPが本来よりも高温になり、性能が低下します。
表面仕上げも非常に重要です。表面が粗いと、筐体とヒートシンクの間に微細な空気の隙間が生じます。空気は熱を閉じ込め、熱伝導を遅らせます。表面が粗ければ粗いほど、熱の流れは悪くなります。EMIシールド効果も低下します。表面の隙間から電磁波が漏れ出し、近くのモジュール間でクロストークが発生します。メーカーは滑らかな表面仕上げを目指し、金型表面を研磨し、鋳造工程を厳密に管理します。これにより、筐体表面は常に同じ状態を保つことができます。
品質管理と検査方法
ハウジングの欠陥を一つ一つ検査することは非常に重要です。その主なツールとなるのが、三次元測定機(CMM)です。CMMはハウジングの多くの箇所を測定し、それぞれの測定値をCADモデルと比較します。いずれかの箇所が許容範囲外であれば、ハウジングは不良品と判定されます。CMMによる検査は、測定誤差が実際に問題を引き起こす前に発見するのに役立ちます。
表面形状測定では、表面の粗さを測定します。小さなスタイラスを表面に沿って動かし、高低を記録します。その結果から、表面が良好な熱接触に適した滑らかさであるかどうかをエンジニアが判断できます。密閉型ハウジングの場合、漏れ試験は非常に重要です。ハウジング内に加圧された空気を充填し、センサーで圧力低下を検出します。わずかな漏れでも水分や塵埃が侵入し、時間の経過とともに光学部品を損傷する可能性があります。
これらの品質管理方法により、すべての筐体が必要な基準を満たしていることが保証されます。厳しい公差、滑らかな表面、そして綿密な検査の組み合わせによって、信頼性の高い部品が生まれます。これらの結果を大量生産で得るためには、製造工程を一定に保つ必要があります。
形状別光モジュール筐体タイプ
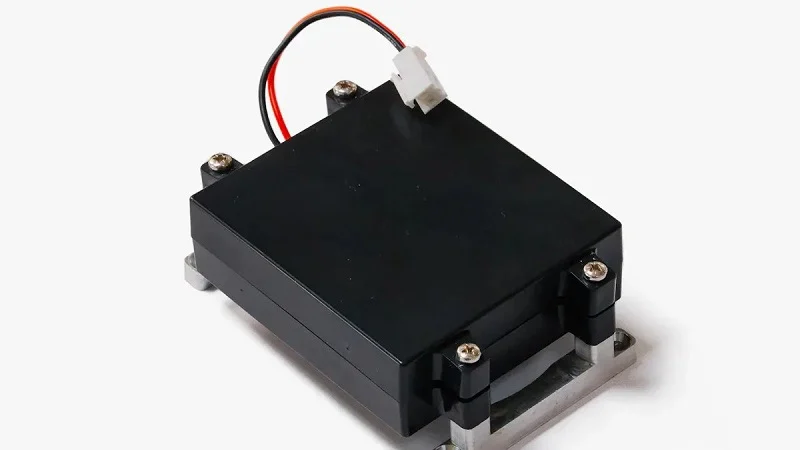
フォームファクターとは、光モジュールの形状とサイズを表すものです。各フォームファクターは、標準サイズを定めたマルチソースアグリーメント(MSA)に準拠しています。これにより、異なるメーカーのモジュールでも同じスイッチポートに適合させることができます。筐体の設計は、電力や放熱に関するニーズの違いに対応するため、フォームファクターごとに異なります。
小型フォームファクター:SFP、SFP+、およびSFP28
SFPファミリーは1Gbpsから25Gbpsまでの速度に対応しています。これらの小型でホットプラグ対応の筐体は、スイッチやルーターのケージに簡単に挿入できます。データセンター内の短距離リンクや、建物間の長距離接続に最適です。
SFPハウジングは小型軽量です。ほとんどの製品は亜鉛またはアルミニウムのダイキャスト製です。亜鉛は薄い壁にも流れやすいため、メーカーは精巧なラッチ機構を設計できます。アルミニウムは、発熱量の多いSFP+およびSFP28モジュールにとって優れた放熱性を提供します。ハウジングは、電気コネクタをケージと正確に位置合わせする必要があります。わずかなずれでも信号障害を引き起こします。
これらのモジュールは頻繁に抜き差しされます。技術者はメンテナンスやアップグレードの際にモジュールを交換します。ハウジングには、数百回の抜き差しに耐える頑丈なラッチが必要です。側面のガイドレールは滑らかでなければなりません。バリや粗いエッジがあると挿入が困難になります。表面仕上げは、機能性と使用感の両方において重要です。
高密度フォームファクター:QSFP、QSFP-DD、およびOSFP
QSFPファミリーは、より高速なデータ転送に対応しています。QSFPは40Gから100Gまでをサポートし、QSFP-DDはコンタクト列を追加することで密度を2倍にし、400Gを実現します。OSFPも400Gおよび800Gの用途に対応しています。これらの大型パッケージは、設置面積が大きく、内部構造もより複雑です。
このような高速通信では、熱が最大の課題となります。データ量が増えるほど消費電力も増えるため、筐体は熱を効率的に放散する必要があります。QSFP-DDモジュールは通常12~15Wの電力を消費しますが、800G用のOSFPモジュールは20~25W以上を必要とします。そのため、同じスペース内でも消費電力が増えることで、発熱量も増加します。
800Gモジュールは400Gモジュールよりも消費電力が大きいため、800Gモジュールに必要な電力を供給し、熱を適切に放散できる400Gプラットフォームでのみ使用すべきです。
| フォームファクター | 標準的な電力範囲 |
| QSFP-DD | 12〜15W |
| OSFP | 20~25W以上 |
これらの高出力部品用の光モジュールハウジングは、より厚い壁とより大きな表面積を採用しています。一部の設計では、空気の流れとの接触面積を増やすために上面にフィンを追加しています。また、ホットスポットに銅製のインサートを使用するものもあります。MSAは外形寸法を規定していますが、メーカーはその範囲内で自由に設計できます。各社は、より優れた熱伝導経路とEMI制御を実現するために、最適な材料と内部形状を選択します。この柔軟性により、各社は特定の性能目標に合わせてハウジングを調整できます。
光モジュールハウジングにおける熱管理
現代の光モジュールにとって、熱は最大の課題です。筐体内部のレーザー、光検出器、DSPはすべて熱を発します。データセンターのような混雑した環境では、その熱は急速に蓄積されます。適切な熱管理が行われないと、温度はあっという間に上昇し、性能が低下したり、部品が故障したりする可能性があります。筐体は、これらの高温箇所から熱を効率的に逃がす必要があります。
熱放散戦略
材料の選択は熱伝達に直接影響します。最も一般的なのはアルミニウムです。アルミニウムは熱伝導率が高く、軽量です。より高温になるモジュールには、銅合金の方が適しています。銅はアルミニウムの約2倍の速さで熱を伝達します。ただし、コストは高くなります。エンジニアは、モジュールの電力予算に基づいて適切な材料を選択します。
筐体の設計は、材質選びと同じくらい重要です。筐体によっては、上面にフィンが取り付けられています。これらのフィンは、空気と接触する面積を増やします。表面積が広くなれば、より多くの熱が放出されます。筐体内部の放熱板も効果的です。放熱板は、最も高温になる部分から熱を吸い上げ、より広い範囲に拡散させます。これにより、温度がより均一に保たれます。
筐体は、システムヒートシンクへの良好な熱伝導経路も必要とします。上面はサーマルパッドまたはヒートシンクに密着していなければなりません。隙間があると熱がこもってしまうため、表面は滑らかでなければなりません。筐体の高さを正確に調整することも重要です。
熱界面材料と革新技術
熱伝導性界面材料(TIM)は、筐体とヒートシンクの間の微細な隙間を埋めます。TIMがないと、空気のポケットが熱の流れを妨げます。最も一般的なのはサーマルパッドです。サーマルパッドは柔らかく、表面の凹凸に合わせて成形されます。相変化材料は異なる働きをします。最初は固体パッドですが、加熱されると溶けてあらゆる隙間に流れ込みます。これにより、標準的なパッドよりも優れた接触が得られます。
高出力モジュールの場合、標準的な方法では不十分な場合があります。そこで、ベーパーチャンバーとヒートパイプが解決策となります。ベーパーチャンバーは、少量の液体が入った平らな密閉容器です。熱によって液体が気化し、気化した液体はより低温の場所へ移動して再び液体に戻ります。このサイクルにより、固体金属だけの場合よりもはるかに速く熱が伝達されます。
これらの新しいアイデアにより、800Gbpsの高速通信時でも熱安定性が実現可能になりました。筐体は冷却システムの重要な一部となり、単に部品を保持するだけでなく、効率的に熱を逃がします。データ転送速度が上昇し続ける中で、優れた熱管理は不可欠です。将来のモジュールには、さらに優れた熱性能が求められるでしょう。
光モジュールハウジングの設計上の考慮事項
コストとパフォーマンスのトレードオフ
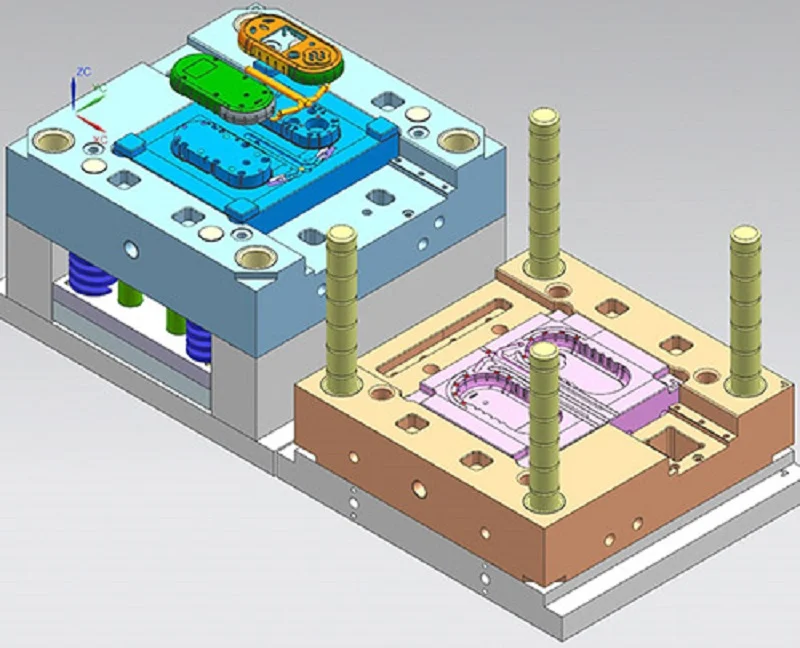
住宅製造における多くの選択は、価格によって左右されます。製造方法によって最終価格は大きく変わります。ダイカスト製法では、初期費用として数千ドルかかる鋼鉄製の金型が必要です。一見高額に思えるかもしれませんが、金型が完成すれば、部品1個あたりのコストは非常に低くなります。多くの住宅が必要な場合、このコスト削減効果は顕著です。大量生産の場合、金型費用は数千個の部品に分散されるため、1個あたりのコストは大幅に削減されます。
CNC加工は従来とは異なる仕組みです。金型が不要なため、初期費用はかかりません。少量の部品を注文しても無駄な出費を抑えることができます。しかし、加工部品1個あたりのコストは高くなります。機械は塊からハウジングを削り出すのに時間がかかり、その分の労力が積み重なってコストが増加するからです。少量生産の場合は加工が有利ですが、大量生産の場合はダイカストが主流となります。
使用する材料によってもバランスは変わります。アルミニウムは優れた熱伝導性を手頃な価格で提供します。銅はより優れた性能を発揮しますが、コストが高くなります。亜鉛は低コストで複雑な形状を実現できますが、特別な表面処理が必要です。どの選択にも、何らかのメリットとデメリットが伴います。エンジニアは、これらのトレードオフをプロジェクトの予算と性能目標と照らし合わせて検討します。
環境耐久性と信頼性
光モジュールの筐体は、過酷な環境にさらされます。データセンターは高温になり、屋外機器は氷点下の夜と湿度の高い日中にさらされます。モジュールは常に振動にさらされます。筐体は、ひび割れや歪みを起こさずに、これらの過酷な環境に耐えなければなりません。
温度サイクル試験は、最も過酷な試験の一つです。Telcordia GR-468-COREは、光部品の標準規格を定めています。この試験では、筐体を繰り返し温度変化にさらします。部品は-40℃から70℃または85℃まで変化し、このサイクルを最大1,000回繰り返します。これは、実際の使用環境における長年の使用状況を短期間で再現するものです。
| テストID | 要件 |
| 5.20 | 温度サイクル試験:-40~70℃(または85℃)、MIL-STD 883、方法1010準拠、100~1,000サイクル |
信頼性試験は温度だけにとどまりません。熱衝撃試験では、部品に急激な温度変化を与えます。加速寿命試験では、モジュールに高いストレスを与えて弱点を見つけ出します。機械的ストレス試験では、筐体が振動や物理的な衝撃にどのように耐えるかを確認します。これらの試験によって、製品が顧客に出荷される前に設計上の欠陥を検出できます。
これらのテストに合格した筐体は信頼を得ます。ネットワークがそれに依存している時でも、確実に動作し続けます。その信頼性は、部品1個あたり数セントのコスト削減よりもはるかに重要です。
光モジュールハウジングの規格
MSA、IEEE、および業界仕様
マルチソースアグリーメント(MSA)は、光モジュールの外観と適合性に関するルールを定めています。これらのアグリーメントは、各フォームファクタの正確な機械的寸法を定義し、コネクタインターフェースと熱要件も規定しています。企業が新しいモジュールを設計する際には、対象とするフォームファクタのMSAに従います。これにより、同じ規格に準拠するあらゆるスイッチやルータで製品が動作することが保証されます。MSAに準拠していないモジュールは、ケージに収まりません。ハウジングはこれらの寸法に正確に一致している必要があります。わずかなずれでも、電気コネクタとの位置ずれの原因となります。
IEEE規格は、電気面と光面の両方を規定しています。これらの規格は、信号速度、電力レベル、および性能パラメータを定義しています。筐体設計は、これらの要件を満たす必要があります。例えば、400Gモジュールの筐体は、その速度で信号をクリーンに保つために十分なシールドが必要です。IEEE規格は、筐体の製造方法を規定しているわけではありません。最終的なモジュールが達成すべき性能を規定しているのです。エンジニアは、これらの要件から逆算して筐体を設計します。
環境および安全認証
環境規制は、光モジュールの筐体に使用できる材料を規制しています。RoHS指令は、鉛、水銀、カドミウムなどの有害物質を制限しています。ただし、例外規定もあります。例えば、アルミニウム合金中の鉛は、例外規定6(b)に基づき、重量比で0.4%まで許容されています。これは、多くの筐体がアルミニウムダイカストを使用しているため重要です。この例外規定は、アルミニウム合金からすべての鉛を除去することは技術的にまだ現実的ではないことを認識したものです。REACHは別の規制です。これはより広範囲の化学物質を対象とし、製造業者にその使用を登録することを義務付けています。
安全認証は、ユーザーと機器を保護します。UL認証は、筐体の耐火性と電気安全性をテストします。UL認証を受けた筐体は、厳格なテストに合格しています。この認証は、24時間7日稼働するデータセンター機器にとって重要です。ISO 9001は、製造品質に重点を置いています。工場に適切な品質管理システムが導入されていることを保証します。ISO 9001認証を受けたメーカーから購入すれば、一貫したプロセスに従っていることが保証されます。これらの認証は連携して機能します。環境を保護し、ユーザーの安全を確保し、すべての光モジュール筐体が同じ品質基準を満たしていることを保証します。
今後の動向 光モジュールハウジング
先端材料と製造技術
次世代の筐体は、新しい素材と斬新な部品製造方法を採用するでしょう。先進的な複合材料は、強度と軽量性を両立させています。耐熱性に優れ、重量も軽いため、グラム単位の軽量化が求められる高密度スイッチに最適です。積層造形、すなわち3Dプリンティングは、新たな可能性を切り開きます。この技術は、部品を層状に積み重ねて製造します。従来の鋳造では不可能な複雑な内部チャネルをこの方法で作成できます。これらのチャネルは、冷却液の配管やヒートパイプの設置に利用できます。プロトタイプの作成も高速化されます。エンジニアは、金型を何週間も待つ代わりに、一夜にして新しいデザインをプリントアウトできます。このスピードアップにより開発期間が短縮され、チームはより多くのアイデアをテストできるようになります。
これらの新しい手法は、大量生産におけるダイカストに取って代わるものではありません。しかし、設計者の考え方を変えるものです。設計者は、莫大な金型費用をかけずに大胆な形状を試すことができます。そして、最良のデザインは、量産のために従来のプロセスへと移行します。このように新旧の手法を組み合わせることで、コストを抑えながら性能を向上させることができます。最終的な結果は、依然として材料の選択によって左右されます。より優れた材料は、より優れた熱伝導とよりクリーンな信号伝送を実現します。
一体型光学系と進化するフォームファクター
一体型光モジュール(CPO)は大きな転換点となる。プラグインモジュールではなく、光エンジンがスイッチチップのすぐ隣に配置される。これにより距離が短縮され、消費電力も削減される。市場はまだ黎明期にある。Fortune Business Insightsは、2025年の世界の一体型光モジュール市場規模を2億5620万米ドルと見積もっている。データセンターが効率性を追求するにつれ、この数字は急速に成長するだろう。
CPOは、ハウジングの常識を根本から変えます。CPO用の光モジュールハウジングは、より狭いスペースで熱を効率的に処理する必要があります。以下の表にその違いを示します。
| 側面 | 共同パッケージ光学部品 (CPO) | プラグ可能なモジュール |
| 空間的制約 | より限られた空間内での放熱には、追加の電力を消費する高度な冷却ソリューションが必要となる。 | 独立した熱管理戦略は可能であるが、ホストシステムの設計によっては、最適とは言えない熱環境で動作する可能性がある。 |
| 熱結合 | 高出力スイッチングASICに近接すると、85℃を超える局所的なホットスポットが発生し、レーザー性能が低下する。同一場所に配置されたコンポーネント間の熱クロストークが重要な問題となる。 | さまざまな周囲環境や気流パターンにおいて、一定の温度を維持するという課題に直面する。 |
| 冷却アプローチ | 革新的な熱界面材料とマイクロチャネル冷却が必要。多くの場合、液体冷却。 | 標準フォームファクタ(QSFP-DD、OSFP)では厳しい電力制限(12~15W)が課せられるため、高度なヒートシンクとサーマルパッドが必要となる。 |
巧妙な解決策の一つは、レーザーをパッケージの外側に保つことである。
ELSは、1つまたは複数の波長の連続波光を生成し、光スプリッタまたは波長多重器を介して複数の光エンジンに分配します。レーザーを外部に配置することで、ASICパッケージの発熱を抑え、システム全体の信頼性を向上させます。
このアプローチは熱源を分散させ、筐体設計を簡素化します。データ転送速度が1.6Tに近づくにつれ、筐体のあらゆる部分にさらなる負荷がかかるでしょう。より厳しい公差とより高度な材料が、勝者と敗者を分ける鍵となります。
NOBLE:精密光モジュールハウジング製造

当社の製造能力と認証
NOBLEは、光モジュール用精密ハウジング部品の中国トップメーカーです。当社では、ダイカスト、CNC加工、射出成形という3つの主要な部品製造方法を採用しています。それぞれの方法は異なる用途に適しています。ダイカストは、大量の金属部品の製造に適しており、数千個の部品でも均一な仕上がりを実現します。CNC加工は、少量生産や試作品の製造に最適です。金型を必要とせず、迅速な納期を実現します。射出成形は、プラスチック製ハウジングの製造に適しています。薄肉で複雑な形状の部品を低コストで製造できます。
品質はあらゆる工程において重要です。当社の工場は品質管理の認証を取得しており、さらに専門的な品質基準に関する認証も取得しています。当社が製造するすべての光モジュールハウジングにも、同様の細心の注意を払ったアプローチを適用しています。寸法は三次元測定機で測定し、表面仕上げは表面粗さ計で検査します。密閉されたハウジングは漏れがないか確認します。すべての部品が同じ高い基準を満たしています。
設計から組み立てまで:包括的なソリューション
私たちは、最初の設計段階から優れたサービスを提供します。迅速なプロトタイプ製作から量産まで、お客様を全面的にサポートいたします。当社のチームはお客様の筐体設計を精査し、製造を容易にするための変更点をご提案します。こうした小さな変更が、後々の時間とコストの節約につながります。例えば、壁の厚みを変えることで、金型内での金属の流れが良くなるかもしれません。あるいは、異なる合金を選択することで、コストを増やすことなく熱伝導率を向上させることができるかもしれません。私たちは、こうした改善点を早期に発見します。
工程は組み立てまで続きます。当社は、筐体を完成品モジュールに仕上げる最終工程を担当します。これにより、管理するサプライヤーの数を減らすことができます。また、設計と生産間のコミュニケーションも円滑になります。1つのチームが最初から最後まで全てを担当するため、ミスや遅延を削減できます。
材料選定についてもサポートいたします。材料の選択は筐体の性能に大きく影響します。アルミニウムは優れた熱伝導性を手頃な価格で実現します。亜鉛は複雑な形状にも容易に成形できます。銅は最も高温になるモジュールに対応できます。お客様のニーズに最適な材料選びをお手伝いいたします。当社のエンジニアは、各材料が金型内および最終製品においてどのように挙動するかを熟知しています。この知識は、あらゆるプロジェクトにおいてお客様の時間とコストの節約につながります。
光モジュールハウジングは、部品を保護するだけでなく、現代のネットワークが要求するデータ速度を実現します。あらゆる選択が重要です。使用する材料によって、熱の流れ、遮蔽性、コストが変わります。製造プロセスは、精度と単価に影響します。フォームファクターを理解することで、アプリケーションに最適なハウジングを選定できます。熱管理は、レーザーとDSPが性能を発揮できる温度を維持します。データレートが1.6Tに近づくにつれ、ハウジングの革新が進歩の中心となります。新しい材料と冷却方法が、勝者と敗者を分ける鍵となります。これらの決定を運任せにしないでください。NOBLEのような製造のエキスパートにご相談ください。彼らは、性能、信頼性、製造性を最適化する光モジュールハウジングの設計をお手伝いします。
光モジュールハウジングに関するよくある質問
光学モジュール筐体を最も低温に保つ素材は何ですか?
光モジュールの筐体には、アルミニウムが標準的な素材として用いられています。アルミニウムは重量をほとんど増やさずに、発熱する部品から効率的に熱を逃がします。高出力モジュールには銅の方が適していますが、コストが高くなります。亜鉛は錆を防ぐために追加のメッキ処理が必要です。放熱予算に基づいて素材を選びましょう。
CNC加工ではなくダイカスト加工を選択すべきなのはどのような場合ですか?
ダイカストは、1万個以上の大量生産に適しています。金型には初期費用として数千ドルかかりますが、ハウジング1個あたりのコストは非常に安くなります。CNC加工は金型費用がかかりません。ただし、部品1個あたりのコストは高くなるため、500個以下の小ロット生産に適しています。
QSFP-DDハウジングは、基本的なSFPハウジングとどのように異なるのですか?
QSFP-DD光モジュールの筐体は大型で、12~15ワット程度の高出力に対応します。そのため、より厚い壁と優れた放熱経路が必要となります。外形寸法はMSA規格に準拠していますが、内部設計は発熱量の増加に対応するために変更されています。
高速光モジュールにプラスチック製の筐体は使用できるのか?
プラスチックは、発熱やEMI対策の必要性が低い低速モジュールに適しています。しかし、高速モジュールでは、熱伝導性や遮蔽性において金属に匹敵する性能を発揮できません。エンジニアは、速度グレードに基づいて材料を選択します。







