
何ですか 真空鋳造
鋳造工程では、液状の材料を型に流し込み、固まるまで放置します。真空鋳造では、真空を用いて型から空気を抜くことで、最終製品が正確な形状になることを保証します。ゴムやプラスチック部品は、真空鋳造によって頻繁に鋳造されます。射出成形などの他の技術よりも迅速かつ低コストであるため、試作品製作や小規模生産によく用いられます。高い精度と再現性も利点であり、正確な寸法が求められる用途に最適です。さらに、射出成形と比較して、より複雑な形状の鋳造も可能です。ただし、熱や圧力に弱い材料は、真空鋳造では鋳造できません。
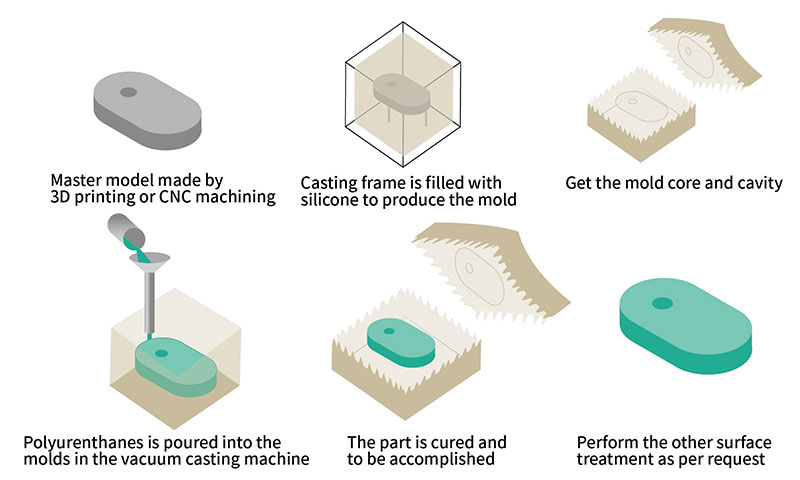
真空鋳造の原理
真空鋳造は、真空技術と砂型鋳造を組み合わせた物理的なモデリング技術です。このプロセスでは、砂型のキャビティ表面と背面をプラスチックフィルムで密閉します。真空ポンプを使用して負圧を発生させ、砂型の内外の圧力差によって鋳型砂を圧縮します。砂型を配置した後、鋳型砂を崩して鋳造品を得ます。次のステップは、鋳型を閉じ、鋳造し、鋳造品が固まるのを待ってから、負圧を解放するか、空気の抽出を停止することです。真空鋳造の鋳型への応用。
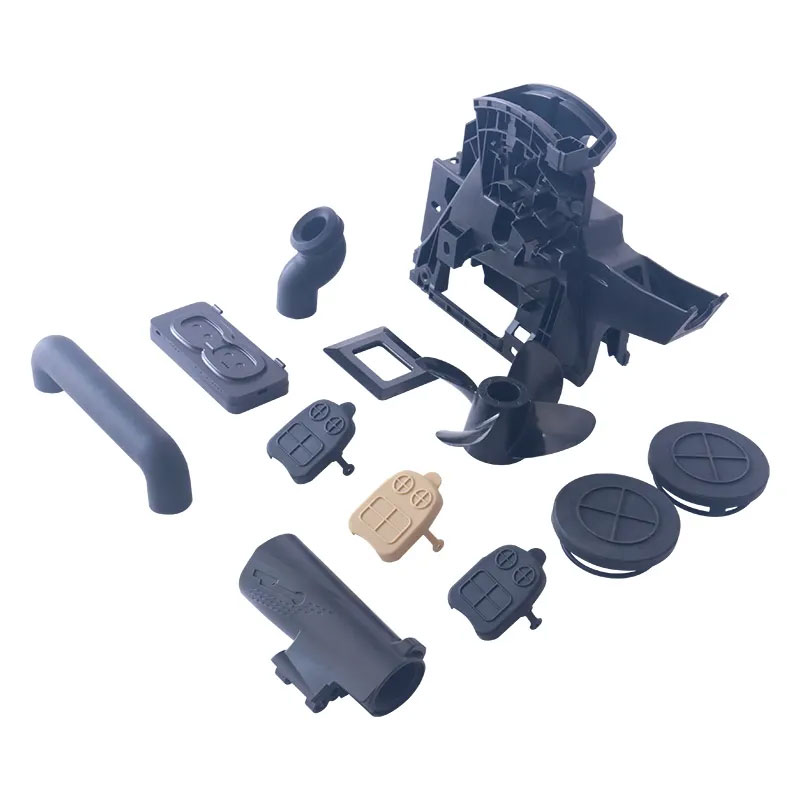
真空鋳造はどのように機能するのか
真空鋳造は、高品質で精密なプラスチックまたはエラストマー部品を製造するために使用される製造プロセスです。ラピッドプロトタイピングや小規模生産用途でよく用いられます。従来の射出成形と似ています。真空鋳造の仕組みの概要は以下のとおりです。
3Dモデルを作成する
現代のほとんどの製造工程における最初のステップは、目的の形状の3Dモデルを作成することです。真空鋳造を目的としたオブジェクトは、最良の結果を得るために射出成形技術を用いて作成する必要があります。これは、AutoCAD、Solidworks、CATIAなどの設計ソフトウェアを使用して行うことができます。
マスターパターン
3Dモデルが作成され、その後、高品質のマスターモデルに変換されます。このマスターモデルは通常、3Dプリントまたは機械加工によって作製されたプロトタイプであり、ワックスや樹脂などの特定の材料で作られています。マスターパターンは、最終的に複製される部品を表します。
シリコン型を作る
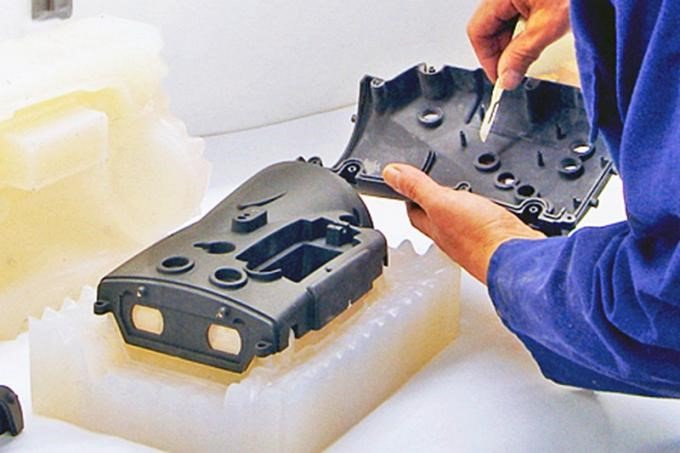
マスターモデルが作成されたら、シリコン型が作られます。マスターモデルは、コア、インサート、スプルーとともに鋳造ボックス内に吊り下げられます。次に、液体シリコンが周囲に流し込まれ、細部まで充填されます。成形された部品は真空鋳造ボックスに入れられ、シリコン型のサイズに応じて、40℃に予熱されたオーブンで8~16時間硬化されます。シリコンが乾燥して固まったら、ボックスとライザーが取り外されます。最後に、ナイフで型を慎重に切り開き、部品の雌型キャビティを露出させます。
混合
混合する前に、鋳造に使用されるポリウレタン樹脂は通常約40℃まで加熱されます。この機械は、2成分鋳造樹脂と任意の着色剤を正確に混合し、混合物をボウルに注ぎ込むことで機能します。その後、注ぎ口が混合および注ぎ込み容器に固定され、金型が元の位置に戻されます。真空鋳造樹脂と着色顔料は、自動注ぎ込みプロセス中に50~60秒間よく混合され、真空脱気されます。その後、金型内に真空が生成され、樹脂が導入されます。真空技術により、金型内の気泡が流れの障壁となるため、重力によって金型への充填作業がすべて行われます。
脱型
樹脂が完全に硬化したら、型を開けて、新しく成形されたプラスチック部品を取り出します。通常、この型は数回の成形サイクルで再利用できます。
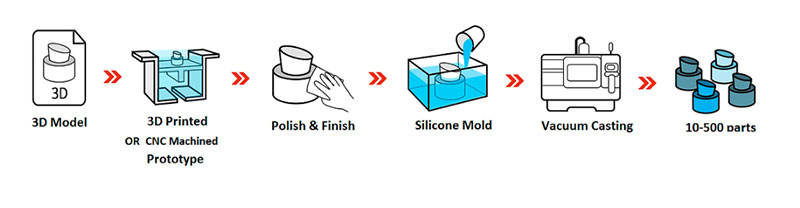
真空鋳造用の型を作るにはどうすればいいですか?
鋳造工程では、液状の材料を型に流し込み、固まるまで放置します。真空鋳造では、真空を用いて型から空気を抜くことで、最終製品が正確な形状になることを保証します。ゴムやプラスチック部品は、真空鋳造によって頻繁に鋳造されます。射出成形などの他の技術よりも迅速かつ低コストであるため、試作品製作や小規模生産によく用いられます。高い精度と再現性も利点であり、正確な寸法が求められる用途に最適です。さらに、射出成形と比較して、より複雑な形状の鋳造も可能です。ただし、熱や圧力に弱い材料は、真空鋳造では鋳造できません。
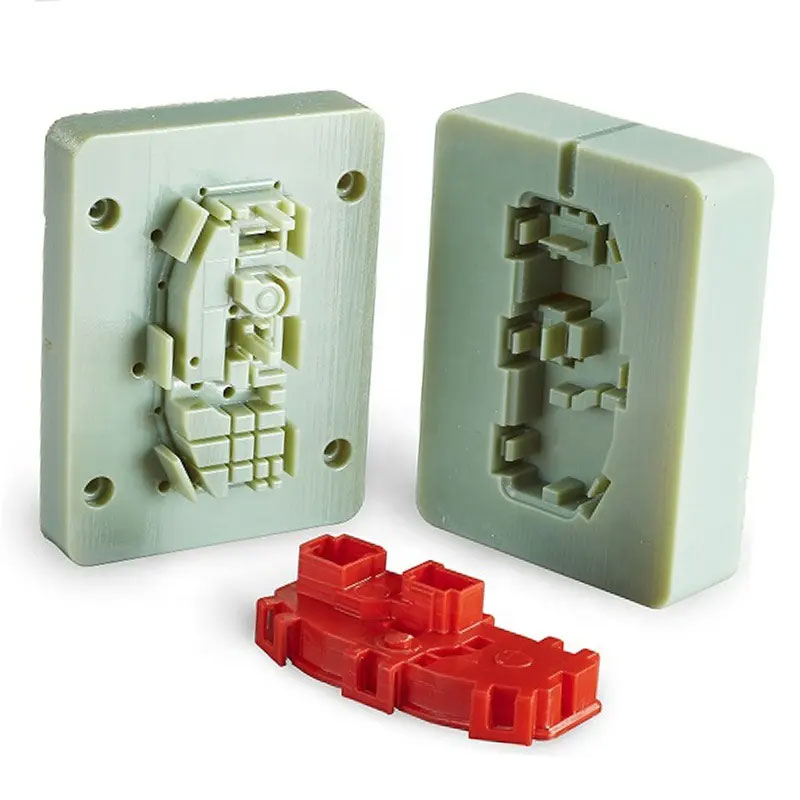
真空鋳造の主要コンポーネント
シリコン型: 柔軟性と耐久性に優れていることで知られるシリコン型は、微細なディテールを捉えるように設計されており、精密な鋳造用途に最適です。
ポリウレタン樹脂: これらの樹脂は様々な配合で入手可能であり、製造業者はプラスチック、ゴム、金属など、様々な材料の特性を再現することができる。
真空室: 真空チャンバーは金型から空気を除去することで、欠陥や気泡を取り除き、高品質で欠陥のない部品を製造します。
真空鋳造の利点
初期設定費用が安い
CNC加工やその他のラピッドプロトタイピング技術と比較すると、真空鋳造ははるかに低コストです。これは、金型の作成に数時間しかかからず、繰り返し使用できるためです。CNC加工には高価な設備と材料が必要です。
高精度
複雑な形状と極めて高い精度を持つ部品を製作することが可能です。SLA(光造形)技術を用いることで、積層造形の柔軟性と優れた表面品質を活かし、金型マスターモデルを製作できます。
リードタイムの短縮
金型製造も行う業界です。真空鋳造では金型試作段階は不要です。新しい金型を使用すれば、真空成形のリードタイムは短縮され、通常10~12日程度です。金型の立ち上げ費用も削減できます。この技術を使えば、より大きなプラスチック部品を製造することが可能です。
柔軟性
3Dプリンティングは、ほぼあらゆる形状を作成できるため、設計の柔軟性が非常に高い。真空鋳造を用いることで、他の方法では製造不可能な部品を生産することが可能となる。
薄肉鋳造
薄肉鋳造品は技術的要求水準が高いものの、軽量で材料使用量も少なくて済みます。これは特定の特殊な状況下で必要となります。最適な耐衝撃性を実現するには、機能的な筐体を含む製品は薄肉である必要があります。複雑な内部システムを持つ製品では、薄肉部品間の伝導が不可欠です。従来の製造工程で故障率が高い主な理由の一つは、薄肉鋳造品の製造が困難であることです。製造された部品は、継続的な真空圧力にさらされると、構造が厚く、壁が薄くなる可能性があります。
他の製造プロセスとの比較
真空鋳造は、少量から中量生産に適しています。これは、プラスチック射出成形(大量生産)と3Dプリンティング(単体生産および少量生産)の中間に位置する方法です。3Dプリンティングと比較すると、金型が必要なため、柔軟性は劣りますが、製造速度は速くなります。金型から取り出す(脱型と呼ばれる工程)ために必要なアンダーカットが少ないため、製造可能な部品の複雑さは積層造形よりも小さくなります。逆に、積層造形はこの点で制約がありますが、真空鋳造は優れた表面品質を持ち、より多様な材料と高い強度と組み合わせることで、非常に優れた性能を発揮します。
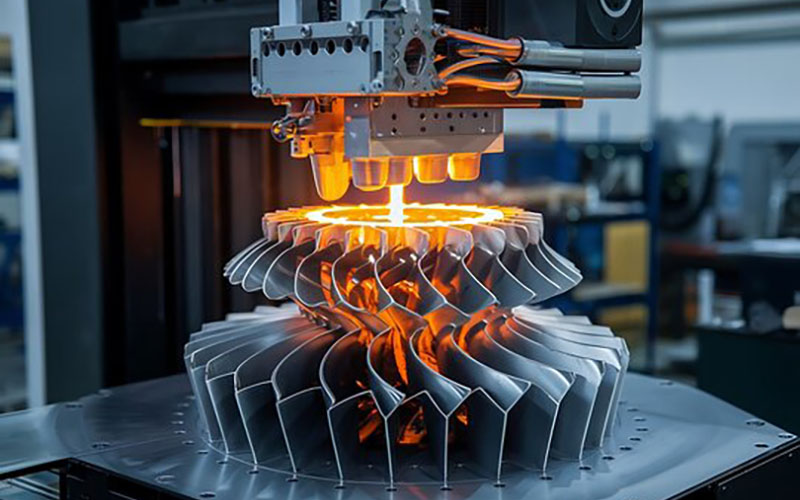
1. 真空鋳造は3Dプリンティングよりも安価ですか?
2つの方法は、いくつかの要因によって異なります。コストを左右する主な要因は、作業規模と設計の複雑さです。
数量と規模
射出成形を使用すると、元の設計と成形にかかるコストが増加します。一方、3D プリンティングは資本が少なくて済みます。ただし、プロジェクトが非常に大規模で 2,000 個以上必要な場合は、バッチ製造で初期投資コストを簡単に相殺できます。大量生産が必要な場合は、射出成形の方がコスト効率が良く、迅速です。初期の金型コストを差し引いても、部品や製品を大量に生産する場合、3D プリンティングは依然として単位当たりのコストがはるかに高くなります。小型から中型の製品を製造したい場合、またはブリッジ製造サービスが必要な場合は、真空鋳造または 3D プリンティングの方が経済的です。単位当たりの価格は射出成形よりも高く見えるかもしれませんが、金型への大きな初期投資がないため、小ロット生産では最終的なコストは低くなります。1 つまたは 2 つのアイテムしか必要ない場合は、3D プリンティングを使用する方が良いでしょう。
設計の複雑さ
デザインが複雑な場合や、製造中にデザインを更新・修正したい場合は、3Dプリンティングが最適な選択肢です。射出成形用の金型は簡単に変更できません。変更を加えるには、新しい金型で最初からやり直す必要があります。やり直すたびに、プロジェクトのコストが増加します。そのため、デザインに何度も修正が必要な場合や、プロジェクトが複雑な場合は、製品開発やプロトタイプ作成段階で3Dプリンティングの方が費用対効果に優れています。
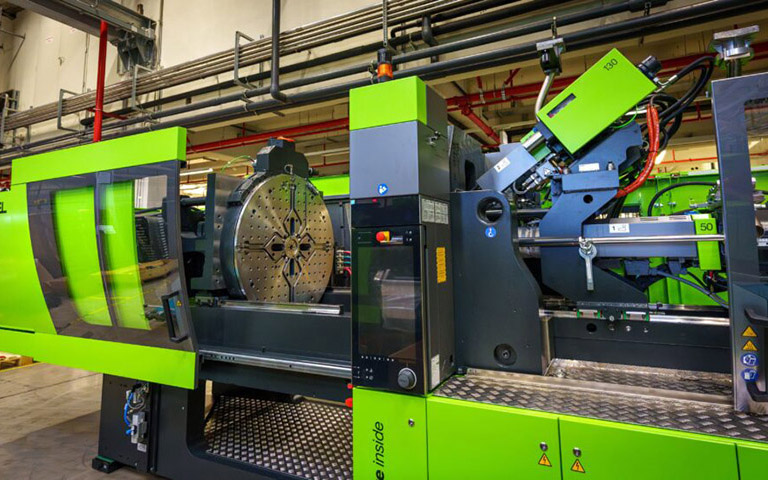
2. 真空鋳造は射出成形よりも安価ですか?
真空鋳造と射出成形は異なる製造プロセスであり、両者のコスト比較はプロジェクトの具体的な要件に大きく左右されます。一般的に、大量生産においては射出成形の方がコスト効率に優れていますが、小規模から中規模の生産、あるいは柔軟性やカスタマイズ性が重要な場合には、真空鋳造が有利となる場合があります。
工具費
射出成形では、通常鋼鉄やアルミニウム製の高価な金型を製造する必要があるため、金型の初期費用が高くなります。金型は高温高圧に耐えられるように設計されています。一方、真空鋳造では、シリコーンゴムやポリウレタン製の安価な金型を使用します。この方法は、特に少量生産の場合に、より費用対効果に優れています。
生産量
生産量が増加するにつれて、射出成形はより費用対効果が高くなる。初期金型費用は高くなるが、それをより多くの部品に分散できるため、単位コストが低くなる。真空鋳造は、生産量が小さい場合や部品需要が変動する場合に適している。
設計の複雑さ
射出成形は、非常に複雑な形状で微細なディテールと精密な寸法を持つ部品を製造することが可能です。信頼性の高い品質で部品を大量生産するのに適した方法です。真空鋳造は、他の鋳造プロセスほど精密で複雑な形状には対応できないかもしれませんが、それでも精巧な部品を製造することができます。
真空鋳造に代わる方法は何ですか?
真空成形と同様に、加圧成形もプラスチック熱成形において広く用いられている方法です。どちらの方法も、オーブンを用いて熱可塑性シートを加熱し、固定します。ただし、加熱されたプラスチックシートに圧力または真空を加えて目的の形状に成形する技術は異なります。
当社の真空鋳造公差
NOBLEは、お客様の複雑なカスタム要件を満たすために、幅広い真空鋳造公差を提供しています。マスターモデルと部品形状に応じて、0.2~0.4mmの寸法公差を実現できます。以下に、当社のカスタム真空鋳造サービスの技術仕様を示します。
| タイプ | 情報 |
| 精度 | 最高精度は+0.05mmに達する |
| 最大部品サイズ | +/- 0.025ミリメートル
±0.001インチ |
| 最小壁厚 | 1.5mm〜2.5mm |
| 量 | 型ごとに 20 ~ 25 個のコピー |
| 色と仕上げ | 色と質感はカスタマイズ可能 |
| 通常のリードタイム | 20 日以内に最大 15 個の部品 |
真空鋳造用材料
 |
ABS | ABS樹脂は熱可塑性ポリマーであり、耐衝撃性、耐熱性、耐薬品性に優れているため、広く使用されています。また、滑らかな表面仕上げが可能で、製造や取り扱いも容易です。 |
 |
POM | POM(アセタールまたはデルリンとも呼ばれる)は、優れた寸法安定性、剛性、耐熱性、耐衝撃性を誇るエンジニアリング熱可塑性樹脂の一種である。 |
 |
PP(ポリプロピレン) | ポリプロピレン(PP)は、一般的に白色で半透明の素材であり、耐腐食性に優れ、靭性も良好です。その最も注目すべき特徴は汎用性の高さであり、様々な加工方法や用途に適しています。 |
 |
PE(ポリエチレン) | ポリエチレンは無臭、無毒で、ワックスのような感触があり、優れた低温耐性(最低使用温度は-100~-70℃に達する)を持ち、化学的安定性が高く、ほとんどの酸やアルカリによる腐食に耐えることができます(酸化には耐性がありません)。 |
 |
PC(ポリカーボネート) | ポリカーボネート(PC)は、優れた透明性と耐衝撃性で知られる非晶質熱可塑性樹脂です。また、高い電気絶縁性と適度な耐薬品性も備えています。 |
 |
PMMA(ポリメチルメタクリレート) | ポリメチルメタクリレート(アクリル樹脂とも呼ばれる)。アクリル樹脂は、非常に汎用性の高い素材であり、卓越した透明性、化学的安定性、耐熱性、耐寒性、耐腐食性で知られています。 |
 |
asfasdf | PEEKは、優れた機械的強度、自己潤滑性、耐衝撃性、難燃性を誇ります。また、酸、アルカリ、その他の化学腐食、加水分解、摩耗、疲労、剥離、放射線に対しても高い耐性を備えています。 |
 |
ナイロン | ナイロンは、耐熱性、耐摩耗性、耐薬品性、自己潤滑性など、優れた機械的特性を備えています。ポリアミド繊維は、難燃性、低摩擦係数、製造の容易さも兼ね備えています。 |
 |
PS(ポリスチレン) | ポリスチレン(PS)は、モノマーであるスチレンから作られるポリマーです。スチレンは石油から商業的に製造される液体炭化水素です。室温では通常、固体の熱可塑性樹脂ですが、高温で溶融させて成形や押出成形を行い、その後再び固化させることができます。高い耐衝撃性と低コストを実現し、幅広い用途に対応できる樹脂です。 |
 |
エラストマー | エラストマーは粘性と弾性を併せ持つポリマーであり、そのため粘弾性体として知られています。エラストマーの分子は弱い分子間力によって結合されており、一般的にヤング率が低く、降伏強度または破壊ひずみが高いという特徴があります。例としては、天然ゴム、シリコーン、ポリウレタン、ポリブタジエン、ポリウレタン樹脂などが挙げられます。 |
表面仕上げ 真空鋳造用
NOBLEは、幅広い表面仕上げ技術を用いて、真空鋳造部品に独自の表面層を形成することができます。これらの仕上げは、製品の美観、強度、耐薬品性といったニーズを満たすのに役立ちます。お客様の材料選択と部品用途に応じて、以下の表面仕上げを提供できます。
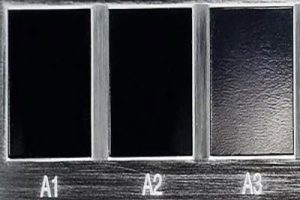 |
光沢のある | グレード仕上げは、ダイヤモンド バフ研磨プロセスを使用して行われ、射出成形部品に光沢のある光沢のある表面が得られます。 |
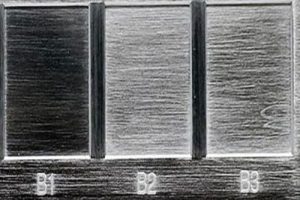 |
半光沢 | Bグレード仕上げでは、目の粗いサンドペーパーを使用して、Aグレードの部品よりもやや粗い表面仕上げの部品を製造します。Bグレード仕上げを施したカスタム成形プラスチック部品は、つや消しの表面質感になります。 |
 |
Cグレード仕上げは、粗い研磨石を用いて表面を粗く、凹凸のある状態に仕上げる。Cグレード仕上げを施した射出成形プラスチック部品は、つや消しの表面質感を持つ。 | |
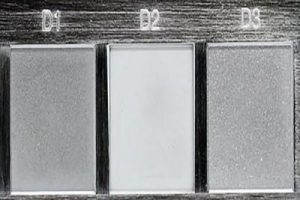 |
質感 | Dグレード仕上げは、研磨剤と乾燥ガラスビーズまたは酸化物を用いて、非常に粗い質感の表面を作り出します。使用する材料の種類によって、製品はつや消しまたはマットな仕上がりになります。 |
当社の完全な真空鋳造プロセス
柔軟性と経済性を実現する真空鋳造
真空鋳造(ウレタン鋳造とも呼ばれる)は、シリコン型と3Dプリントされたマスターパターンを用いて、剛性が高く高品質な少量生産部品を製造する最先端のプロセスです。熱可塑性ポリウレタンはシリコン型またはエポキシ型の中で硬化され、最終製品は元のマスターモデルと同じ形状になります。部品の寸法は、マスターモデル、部品の形状、および材料の選択によって決まります。当社の真空鋳造サービスは、高品質な試作品や少量生産部品の製造のための包括的なソリューションを提供します。
真空鋳造:試作品製作から量産まで
真空鋳造は汎用性の高いプロセスであり、試作品製作から少量生産までスムーズに移行でき、各段階において数多くの利点を提供します。
- プロトタイピング
真空鋳造は、他の試作品製作方法よりも手軽で費用対効果の高い低コスト製造プロセスです。様々な材料とデザインバリエーションを用いることで、高品質な試作品を作成できます。あとは、デザインをテストし、機能テストの準備をするだけで済みます。 - 市場テスト
真空鋳造部品は、市場テストや初期市場開拓に活用できます。これにより、大規模生産に投資する前に、顧客の反応を把握し、現場テストを実施し、市場需要を検証することが可能になります。 - オンデマンド生産
真空鋳造は、カスタマイズや小ロット生産のニーズに対応できます。金型を容易に変更できるため、顧客の特定の要件やニッチ市場の需要を満たす特注部品をオンデマンドで生産することが可能です。 - 迅速な配達
当社は、迅速な技術サポートを提供するだけでなく、強力なサプライチェーンシステムと高度な真空鋳造設備を備えているため、安定した性能を持つ比類のない真空鋳造部品を入手でき、製品開発サイクルを短縮できます。
真空注型の応用
真空成形と同様に、加圧成形もプラスチック熱成形において広く用いられている方法です。どちらの方法も、オーブンを用いて熱可塑性シートを加熱し、固定します。ただし、加熱されたプラスチックシートに圧力または真空を加えて目的の形状に成形する技術は異なります。

自動車産業における真空鋳造
- 吸気システム:真空鋳造は、自動車の吸気システムの製造に用いられる製造方法です。これらのシステムでは、空気の流れと性能を向上させるために、精密な形状の部品が必要です。真空鋳造により、複雑な吸気マニホールド、エアダクト、スロットルボディを滑らかな内面で製造することが可能になり、効率的な空気の流れを確保できます。
- 内装部品:ドアハンドル、ノブ、計器盤、その他の内装部品は、真空鋳造を用いて製造することができる。
- 照明部品:ヘッドライト、テールライト、その他の照明部品用のレンズは、真空鋳造を用いることで非常に高い精度で製造できます。
- 外装部品:自動車メーカーは、真空鋳造を用いてグリル、バッジ、エンブレムなどの外装部品を製造することができる。
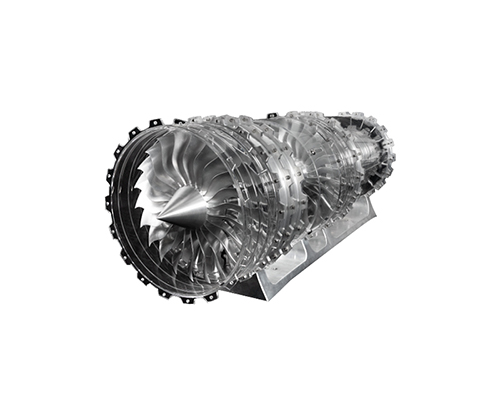
航空宇宙産業における真空鋳造
航空宇宙分野において、真空鋳造は、繊細で軽量かつ堅牢な部品の製造を可能にするため、不可欠なプロセスです。複合材構造物、エンジン部品、内装部品、ドローン、無人航空機、衛星部品の製造に加え、試作品の製作にも用いられています。航空宇宙用途において、真空鋳造は、航空機の安全性、燃費効率、性能の向上に貢献します。
- プロトタイピング:航空機部品の迅速なプロトタイピングによく用いられる手法の一つに、真空鋳造があります。この手法を用いることで、完成品とほぼ同じ表面品質と材料特性を持つ、機能的なプロトタイプを作成できます。これにより、エンジニアは本格的な量産に進む前に、部品の機能、適合性、性能をテストし、完全に評価することが可能になります。
- 複合構造:真空鋳造は、複合構造を製造するための一般的な方法です。炭素繊維強化ポリマー(CFRP)などの複合材料は、優れた耐疲労性と高い強度対重量比を持つため、これらの構造の製造に使用されます。真空鋳造によって可能となる補強材の正確な配置により、繊維の理想的な配向と統合が保証されます。このプロセスで製造される軽量で堅牢かつ長寿命の部品は、機体、航空機の翼、その他の重要な構造物に頻繁に使用されています。
- 内装部品:内装パネル、シート構造、オーバーヘッドコンパートメントなどがその例です。軽量で拡張性に優れ、表面研磨と寸法精度に優れた部品を製造できることは、真空鋳造の最大の利点の1つです。さらに、この製法では、遮音材や電子機器の組み込みなど、部品に様々な機能を追加することも可能です。
- UVAおよびドローン部品:これらの航空機の部品は、多くの場合、空力特性に優れ、軽量である必要があります。真空鋳造によって複雑な形状や薄肉構造を容易に製造できるため、飛行性能と積載量の最適化が可能になります。
医療機器における真空鋳造
真空鋳造技術のおかげで、個々のニーズに合わせた高品質で機能的な手術器具、インプラント、医療機器、診断ツール、リハビリテーション補助具などを製造できるようになりました。真空鋳造技術の活用は、手術方法、患者ケア、そして医学教育の向上に貢献しています。
- 義肢装具:真空鋳造技術を用いることで、患者の解剖学的構造に酷似したカスタムパーツを作製することが可能です。真空鋳造により、ソケット、ブレース、サポーターなど、軽量で丈夫、かつ快適な複雑なデザインの義肢装具を製造することができます。
- 外科用器具およびツール:複雑な形状、人間工学に基づいたデザイン、高精度を備えた外科用ツールの製造は、真空鋳造によって可能になります。真空鋳造では、複雑なハンドル、グリップ、その他のツールを、優れた表面仕上げ、寸法精度、機能性で製造できます。
- インプラントおよび医療機器:人工関節(股関節や膝関節のインプラントなど)や歯科補綴物といったインプラントは、真空鋳造技術を用いて製造できます。このプロセスにより、機械的特性、生体適合性、表面仕上げを個々のニーズに合わせて調整したインプラントの製造が可能になります。
- 診断機器:真空鋳造により、画像診断装置や診断分析装置用の筐体、エンクロージャー、特殊チャンバーなど、医療検査機器向けの精密な形状で耐久性のある部品が製造されます。
- リハビリテーションおよび補助器具:例としては、患者一人ひとりに合わせたスプリント、ブレース、サポーターなどが挙げられます。真空鋳造法を用いることで、快適で軽量、かつリハビリテーションを受ける患者に必要なサポートと機能性を備えた器具を作製することが可能です。

ロボット産業における真空鋳造
リスクを軽減し、会社の経費を安定させるためには、真空成形ウレタン製のプロトタイプロボットを市場に投入することをお勧めします。これにより、単調で反復的な作業にとどまらず、より幅広いタスクを実行できる新世代ロボットの開発可能性を探ることができます。
- ロボットグリッパーとエンドエフェクタ:ロボットグリッパーとエンドエフェクタの製造には真空鋳造が用いられます。グリッパーは、ロボットにおいて物体を操作したり、様々な作業を行うために使用されます。真空鋳造を用いることで、精密な形状、複雑な内部構造、そして繊細な物体を扱うための柔軟な表面など、カスタマイズ可能な機能を備えたグリッパー部品を製造することが可能です。
- 筐体とケース:真空鋳造は、ロボットの筐体やケースを製造する際によく用いられるプロセスです。これらのケースは、ロボット内部の電子機器、センサー、アクチュエーターを保護します。真空鋳造プロセスを用いることで、ケーブル配線、取り付けポイント、アクセスパネルなどの特定の機能を組み込んだカスタム設計のケースを作成することが可能です。
- ロボットの構造体とフレーム:ロボットのフレームやその他の構造部品は、真空鋳造によって製造されます。これらの部品は、ロボットシステムに構造と補助機能を提供します。真空鋳造により、複雑な形状でありながら、強度と軽量性を兼ね備え、ロボットが動作中に受ける負荷や歪みに耐えられる構造体を製造することが可能になります。
真空鋳造の将来動向
高性能樹脂:高性能樹脂の継続的な開発は、製造部品の全体的な特性を向上させる上で非常に重要であり、その結果、強度、耐久性、および機能性が向上します。
環境に優しい選択肢:製造工程における持続可能で生分解性の素材への移行は、高い製品基準を維持しながら環境への影響を軽減するという世界的な取り組みと合致しています。
自動鋳造:鋳造工程にロボット技術を統合することで、効率が大幅に向上し、手作業による介入が削減され、全体的な生産性が向上します。
AIと機械学習: AIと機械学習を活用することで予測分析が可能になり、製造業者はプロセスを最適化し、エラーを削減し、最終製品の品質を向上させることができます。
技術の組み合わせ:真空鋳造と3Dプリンティング、CNC加工を組み合わせることで、メーカーは従来は製造が困難だった、より複雑で幾何学的に難しい部品を製造できるようになります。
ラピッドプロトタイピング:これらの高度な技術を統合することで、高精度なプロトタイピングを迅速に行うことが可能になり、より迅速な反復作業と洗練された製品設計を実現します。
NOBLEを選ぶ理由 真空鋳造サービス?
NOBLEは、政府から「国家ハイテク企業」として認定された中英合弁企業です。当社は、独立した研究開発、生産、販売能力を備えた総合企業です。
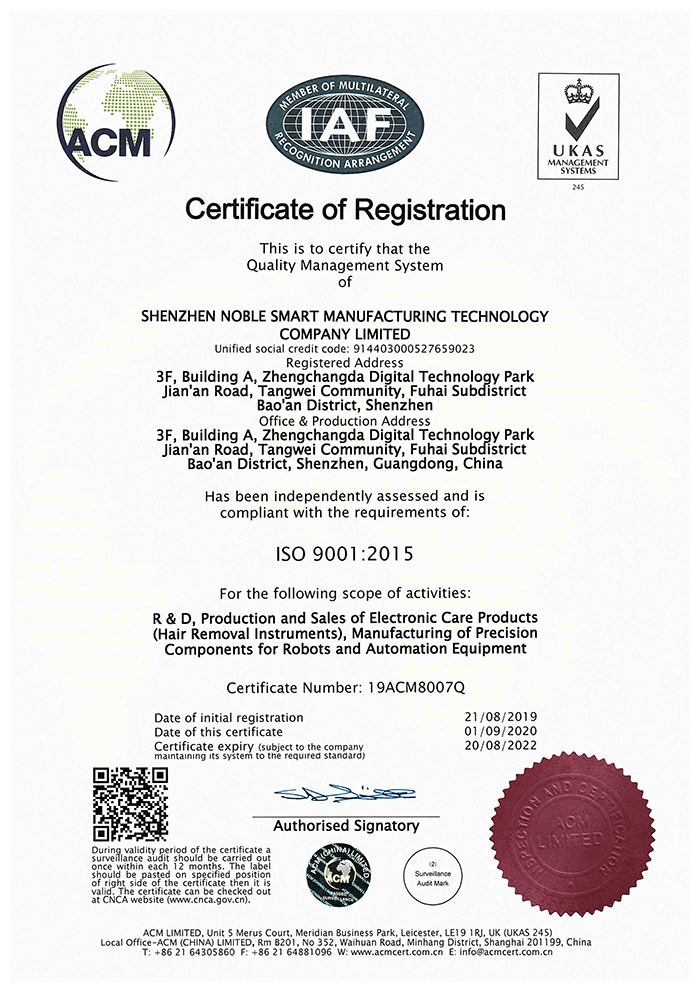
当社はISO9001-2015およびISO13485-2016の認証を取得しており、クラスII医療機器製造許可証も保有しています。また、当社の製品は、クラスII医療機器登録証明書やFDA510K認証など、数々の重要な認証を取得しています。
真空鋳造は、試作品、量産前部品、最終部品を少量生産するのに最適な方法です。鋼製金型への投資が不要で、最初の部品の納期は比較的短く、部品のサイズや形状にもよりますが、通常は約10日です。NOBLEは、最先端技術と熟練したスタッフの知識を融合させることで、お客様の満足を最優先に考えています。当社の真空鋳造プロセスは、精密かつ効率的で、コスト効率にも優れ、卓越した成果をもたらします。当社の真空鋳造を選択することで、お客様のビジネスは新たな成功の高みへと到達できるでしょう。
- 競争力のある価格設定:
プロジェクトの予算内で収めることがいかに重要か、私たちは十分に理解しています。当社の価格体系は競争力があり、リソースの制約に関わらず、あらゆる規模の企業のニーズに対応できるよう設計されています。当社のチームは、お客様の予算を検討し、貴社に利益をもたらす付加価値の高いソリューションをご提案いたします。 - プロの真空鋳造専門家:
熟練した経験豊富なエンジニアによる、信頼性の高いカスタム真空鋳造サービスをご利用ください。10年以上にわたる真空鋳造の経験に基づき、お客様の設計最適化、適切なプロセスの選定、コスト削減、そして迅速な量産化をサポートいたします。 - 複雑な形状のサポート
当社では、高品質のエラストマー材料を使用し、複雑な構造を持つ真空成形プラスチック部品を競争力のある価格で製造しています。経験豊富なエンジニアが7時間から24時間体制でプロジェクトをサポートし、試作品や少量生産部品が最終製品とほぼ同一の仕上がりになるようお手伝いいたします。 - 納期厳守:
当社は大規模な生産能力と、お客様との円滑なコミュニケーションとジャストインタイム生産を最優先とする熟練したエンジニアと営業担当者のチームを擁しています。これにより、お客様の緊急のご要望にも迅速に対応し、可能な限り迅速な納期を実現いたします。 - 比類のないリードタイム:
当社は、豊富な真空鋳造プロジェクト経験と高度な設備を組み合わせることで、高品質な真空鋳造サービスをより迅速な納期で提供します。 - 柔軟なカラーオプション:
お客様のご希望通りの仕上がりを実現するために、様々な顔料を丁寧に調合いたします。豊富なカラーバリエーションからお選びいただけます。
真空鋳造に関するよくある質問
1. 真空鋳造は高価ですか?
価格は、部品の複雑さ、金型材料、数量などによって異なります。真空鋳造は少量生産の場合、他の方法よりも高価になることがあります。しかし、高品質な表面仕上げ、精緻なディテール、迅速なプロトタイピングといった利点があります。したがって、コストはプロジェクトの具体的な要件とメリットを考慮して評価する必要があります。
2. 真空鋳造は正確ですか?
真空鋳造の精度は、金型設計、材料選定、工程管理といった要因によって影響を受ける可能性があります。これらの要因に適切に注意を払うことで、最終的な鋳造部品の精度を最大限に高めることができます。
3.真空鋳造は永久的なものですか?
真空鋳造とは、型を作り、その型から部品を鋳造するプロセスです。真空鋳造で使用される型は通常シリコーンゴム製で、複数回の鋳造サイクルが可能です。ただし、真空鋳造は一時的なプロセスであり、型は時間の経過とともに摩耗していくことに注意が必要です。
4. 真空鋳造における最小厚さはどれくらいですか?
特定の材料や設計要素を考慮せずに正確な最小厚さを特定することは困難ですが、目安としては、最小壁厚を約0.5~1mmとするのが妥当です。お客様固有のプロジェクトにおける正確な制限事項や推奨事項については、真空鋳造サービスプロバイダーまたは材料メーカーにご相談ください。
5. 真空成形にはどのくらいの真空度が必要ですか?
真空成形において必要な真空度は、成形する材料、部品の複雑さ、および求められる精度レベルなどの要因によって異なります。一般的に、真空成形プロセスでは、10~25インチ水銀柱(inHg)または340~850ミリバール(mbar)の真空度が用いられます。






