

病院用ロボットには、常に正しく動作する部品が必要です。手術用アームのわずかな欠陥でも、大きな問題を引き起こす可能性があります。だからこそ、病院用ロボットのCNC加工は非常に重要なのです。CNC加工によって、これらの機械に必要な精度と信頼性がもたらされます。では、手術用ロボットの設計をプロトタイプから量産可能な部品へとどのように進めるのでしょうか?厳しい公差を維持し、コストを抑え、適切な材料を選択する必要があります。医療用ロボットにはミスが許されません。優れたCNC加工は、この問題を解決します。そのためには、熟練した技術と適切なパートナーが必要です。中国を代表する製造会社であるNOBLEは、お客様のプロトタイプから量産までをサポートします。当社のチームは、病院用ロボットのCNC加工を熟知しています。この記事では、設計、材料、精度、パートナー選びについて解説します。
病院用ロボットCNC加工の基礎
病院用ロボットのCNC加工技術は、今日の医療ロボットを支える主要な技術です。手術用ロボットの各部品は、正確な寸法でなければなりません。人間の体は、いかなるミスも許容できません。だからこそ、精密製造技術が非常に重要なのです。医療ロボットには、常に完璧に適合する部品が必要なのです。
医療ロボットにおけるCNC加工技術の役割
手術用ロボットのエンドエフェクタや駆動システムなどの部品は、極めて高い精度が求められます。それらすべてを支えるシャーシも、厳密な制御が必要です。CNC加工技術は、これらのすべての作業を再現性の高い結果で実現します。
サブミリメートル公差の実現
ロボットアームがメスを持っている様子を想像してみてください。それはミリメートル単位の極めて小さな精度で動かなければなりません。ガイドブッシングサポートを備えたスイス型CNC旋盤加工機は、これを可能にします。ガイドブッシングは、細長い部品を切削工具の近くに保持します。これにより、たわみが防止され、すべてが中心に保たれます。長さ約300mm、幅約5mmの部品であれば、±0.005mmの公差で加工できます。
材料の選択も精度に影響します。17-4PH H900ステンレス鋼は、ジョーやブレードに40~45HRCの硬度を提供します。316Lステンレス鋼は、バルブやポートの孔食を防ぎます。チタン5級は、高強度で生体適合性のある部品に適しています。これらの材料は、繰り返しの滅菌サイクルを経ても形状を維持します。ここでCNC加工を使用することは、患者の安全にとって非常に重要です。CMM寸法検査は、すべての部品を検査します。これにより、臨床作業に必要な精度が保証されます。高度なCNC加工技術は、細菌の増殖を抑制する表面も作り出します。
生産バッチ間の一貫性
完璧な部品が1つだけでは十分ではありません。医療用ロボットでは、すべての部品が前の部品と完全に一致している必要があります。バッチ間の一貫性は、厳密に管理されたプロセスによって実現されます。クローズドループフィードバックシステムは常に性能を監視し、許容範囲内に収まるように自動的に調整します。これは、故障することなく何度も繰り返し使用される手術用ロボットにとって非常に重要です。
自動化された操作は、非常に高い再現性と一貫性を実現します。手作業はオペレーターごとに変化します。プログラムされた自動化タスクのエラー率はほぼゼロに保たれます。製造精度はこの再現性に依存します。品質は、人間の判断だけに頼らないプロセスから生まれます。医療用ロボットは、処置中に安全性を確保するために、このレベルの制御を必要とします。
CNCによる外科用ロボット製造の進歩
自動化とAIの統合
手術用ロボットの製造において、AIは生産性向上に活用されています。AIによるプロセス最適化は、過去の生産データを分析し、材料や形状ごとに最適な設定を見つけ出します。これにより、常に優れた結果が得られます。AIを活用した予測品質管理は、欠陥の発見から発生防止へと進化します。CMM(三次元測定機)や画像処理データを分析することで、微細なずれを検出します。部品が規格外になる前に問題を特定できるのです。
ロボットアームが原材料の積み下ろしを担います。これにより、無人運転が継続的に可能になります。機械は24時間365日、人の立ち入りなしで稼働します。これにより、精度を維持しながら生産量が大幅に増加します。自動化されたセルは迅速に追加または再プログラムできます。規模拡大に新たな人員を雇用する必要はありません。高度な技術と設備により、これらの医療用ロボットはより手頃な価格で導入できます。5軸CNC工作機械は、さまざまな角度から複雑な形状を切削します。
| AI/自動化技術 | それは何をする | 生産への影響 |
| ロボットによる積み込み/積み下ろし | 材料を連続的に処理します | 24時間7日無人運転が可能 |
| リアルタイム監視 | 振動と熱を追跡します | 工具の摩耗による損傷を防ぎます |
| 予測品質システム | 過去のCMMデータを分析する | 欠陥が発生する前に発見する |
複雑な形状に対する高速加工
手術用ロボットの製造は、複雑な形状を実現するために高速加工に依存しています。エンドエフェクタは曲面や内部構造を備えています。高速加工は精度を損なうことなく材料を迅速に除去します。CNC加工技術の精度により、薄肉でシャープなディテールを実現できます。部品は初回から完璧な仕上がりとなり、不良品の発生を抑え、コスト削減につながります。医療用ロボットの場合、複雑な形状は組み立て工程の削減を意味します。加工された部品1つで複数の組み立て部品を置き換えることができるため、製造プロセス全体がよりクリーンで迅速になります。
AIと自動化による医療ロボットの強化
医療用ロボットの需要は増え続けている。医療用ロボット1台には数百個もの精密部品が必要となる。これらの医療用ロボットは、病院に導入される前に厳格な検査を受ける。AIと自動化技術が、このような規模の生産を可能にしている。
ロボットによる荷積み・荷降ろしおよび機械操作
ロボットアームが反復作業を行います。原材料の投入や完成品の取り出しもロボットアームが行います。熟練した機械工は、より高度なセットアップ作業に集中できます。ロボットは決して疲れることがなく、夜通し稼働します。これにより、病院向けロボットCNC加工プロジェクトのリードタイムが短縮されます。
機械の自動操作は安全性も向上させます。人間が稼働中の機械内部に手を伸ばす必要がなくなるため、怪我のリスクが大幅に軽減されます。量産においては、これにより納期が短縮されます。試作品が数週間で量産部品になることが可能になり、数ヶ月かかることもなくなります。医療用ロボットはこのスピードの恩恵を直接受けています。
リアルタイムプロセス監視
CNC工作機械に搭載されたセンサーは、振動、温度、音を検知します。工具の摩耗が始まると、システムはそれを即座に検知し、部品が損傷する前に工具を交換します。これにより、優れた表面仕上げが実現し、材料の反りも防止されます。
非接触レーザースキャンは、数百万もの表面データポイントを数秒で取得します。複雑な自由曲面形状を迅速に検査します。自動プローブによる工程内検査は、機械内部の重要な特徴を測定します。エラーは工程の途中で検出されます。これにより、時間と材料が節約されます。不良率が大幅に低下します。医療技術にとって、このモニタリングは不可欠です。同じCNC加工アプローチは、義肢やインプラントにも適用されます。すべての医療ロボット部品は、工場を出る時点で完璧でなければなりません。この品質レベルが、現代の医療ロボットを定義づけています。精密な加工により、あらゆる処置において患者の安全が確保されます。医療ロボットは、手術を少しずつ変革しています。
病院用ロボットCNC加工における材料選定
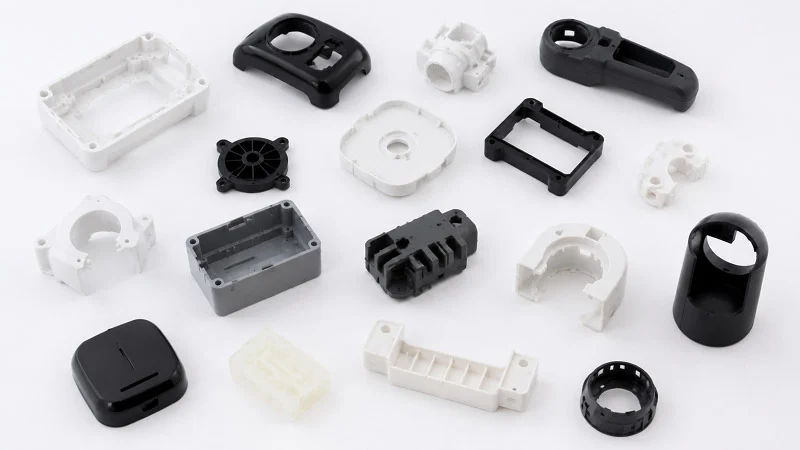
病院用ロボットのCNC加工において、適切な材料を選ぶことは作業の半分を占めます。手術用アームは、剛性が高く、軽量で、滅菌処理が安全に行えるものでなければなりません。筐体は、かさばることなく電子機器を保護する必要があります。あらゆる選択がコスト、サイクルタイム、そして規制当局の承認に影響を与えます。では、どのように決定すればよいのでしょうか?まず、用途に合った材料を選び、次に病院環境での使用に耐えられるかどうかを確認します。
強度と耐摩耗性に優れた金属
ほとんどの医療用ロボットでは、依然として金属が重要な役割を担っている。金属は糸を保持し、摩耗に強く、何千回ものサイクル後も形状を維持する。
ステンレス鋼(303、316、17-4 PH)
303ステンレス鋼は加工が容易で、ブラケットや非インプラント器具に適しています。316Lは孔食に強く、繰り返し洗浄されるバルブや流体ポートに最適です。17-4 PHは熱処理によって硬度が40~45HRCに達するため、ジョー、ブレード、その他の摩耗面に適しています。これらのグレードは強度と洗浄性のバランスが良いため、手術用ロボット部品によく使用されています。
アルミニウム合金(6061-T6、7075-T6)
アルミニウムは軽量化に貢献し、特に高速で動くアームには最適です。6061-T6は加工しやすく、溶接性にも優れ、耐腐食性も高いため、汎用性の高い素材です。7075-T6は強度が高いものの溶接が難しいため、剛性が溶接性よりも優先される構造リンクやブラケットなどに適しています。どちらのグレードも摩耗の激しい表面には適していませんが、シャーシやフレーム部品にはどちらも優れた性能を発揮します。
軽量化と断熱のためのプラスチック
プラスチックは軽量化と電気絶縁性の向上に貢献する。また、金属では容易に実現できない部品の製造も可能にする。
PEEKとその耐薬品性
PEEKは、ハイエンド医療ロボットの主役です。130℃を超える高温での蒸気滅菌を繰り返しても機械的強度を損なうことなく、ガンマ線照射や酸化エチレン処理にも対応します。病院によって滅菌方法が異なるため、このような柔軟性は非常に重要です。PEEKは酸、塩基、炭化水素に耐性があり、加水分解に対する耐性も優れています。高圧蒸気や水による長時間の滅菌でも劣化しません。生体適合性にも優れ、劣化することなく数百回の滅菌サイクルに耐えることができます。オートクレーブ滅菌に耐えなければならない手術用ロボット部品には、PEEKがしばしば第一候補となります。
ハウジング用ポリカーボネートおよびアセタール
ポリカーボネートは耐衝撃性と透明性に優れているため、カバーやガードに適しています。アセタールは剛性が高く摩擦係数が低いため、ギアや摺動部品に適しています。どちらも滅菌耐性においてはPEEKには及びませんが、重要度の低い筐体であればコストを抑えることができます。
加工プロセスに合った材料の選定
材料の選択によって、部品の製造方法が変わります。また、最終部品に必要な認証の種類も変わります。
加工性がサイクルタイムに与える影響
アルミニウム6061-T6は、加工の容易さにおいてベンチマークとなる素材です。加工速度は300~600m/分で、刃先1枚あたり60~120分の工具寿命があり、放熱性にも優れています。一方、PEEKは事情が異なります。熱伝導率が非常に低く、約0.25W/(m・K)と、アルミニウムの約500分の1程度です。そのため、工具先端に熱が蓄積し、溶融、スミアリング、寸法不安定などの問題を引き起こす可能性があります。工具寿命は刃先1枚あたり120~180分ですが、加工速度は控えめに設定する必要があります。結果として、アルミニウムと比較して加工時間は1.5~2.5倍になります。
| 材料 | 被削性 | 切削速度 | 工具寿命 | 熱挙動 | 相対加工時間 |
| アルミ6061-T6 | 素晴らしい。業界のベンチマーク。 | 300〜600 m / min | 1辺あたり60~120分 | 熱放散が速く、熱変形のリスクが低い。 | 1.0x(ベースライン) |
| 医療グレードのPEEK | 中程度。特殊な処理が必要。 | 指定なし(保守的な速度で運転する必要がある) | 1辺あたり120~180分 | 熱伝導率が非常に低い(0.25 W/(m·K)、アルミニウムの約1/500)。そのため、工具先端に熱が蓄積し、溶融、擦り傷、寸法不安定を引き起こす。 | アルミニウムと比較して1.5~2.5倍 |
6061アルミニウムで20分で加工できる部品が、316Lステンレス鋼では35分、PEEKでは50分かかる場合があります。これは、加工パラメータを遅くする必要があるためです。6061アルミニウムは、積極的な送り速度と回転速度(超硬工具で300 SFM以上)で高速加工でき、工具寿命が長く、サイクルタイムも短いです。PEEKやその他のエンジニアリングプラスチックは柔らかいですが研磨性があり、本当の課題は熱です。プラスチックは金属のように切りくずを通して熱を放散しないため、熱が部品内に残ります。PEEKが熱くなりすぎると、焼きなましされて機械的特性が失われる可能性があります。そのため、控えめな回転速度、軽い仕上げ加工、そして慎重なクーラント戦略が必要です。複雑なPEEK部品は、同じ形状のアルミニウム部品の3倍の加工時間が必要になることがあり、ほとんどの工場は加工時間で価格を設定しているため、その3倍の時間がそのまま見積もりに反映されます。
生体適合性認証要件
すべての材料にインプラントグレードの書類が必要なわけではありません。しかし、組織に接触する部品や滅菌野に置かれる部品は、生体適合性が文書化されている必要があります。ISO 10993は、試験の枠組みを規定しています。CNC加工は材料の化学組成を変化させませんが、残留物を残す可能性があります。クーラント、切削屑、バリ取り材は管理する必要があります。医療用ロボットを理解している工場は、ロット番号を追跡し、材料証明書を提供します。このトレーサビリティは、規制当局への提出をサポートし、品質監査を円滑に進めるのに役立ちます。
病院用ロボットCNC加工の設計上の考慮事項
部品の設計方法が最終価格を左右します。製造性を考慮した設計(DFM)は、問題を早期に発見します。スマートな製造は計画段階から始まります。設計段階で問題を修正するのに費用はかかりませんが、実際に金属で修正するには多額の費用がかかります。病院用ロボットのCNC加工においては、優れたDFMはテストバージョンの削減と製造コストの低減につながります。優れたCNC加工はスマートな設計に依存します。医療用ロボットには、このような配慮が必要です。
機械加工用手術ロボット部品の設計
壁の厚さと内部構造
薄い壁は切削時に曲がります。厚い壁はコストが高くなります。最適なバランスが部品の強度を維持します。深いポケットは問題を引き起こします。曲がる可能性のある長い工具が必要になります。小さな壊れやすいエンドミルや余分な工程を避けるために、深いポケットや鋭い内角を避けてください。標準的な穴のサイズはコストを削減し、品質を向上させます。部品全体に同じドリルを使用することで、工具交換が少なくなります。これにより、時間と生産コストが節約されます。選択するCNC加工方法は、手術用ロボット部品の特性に適合している必要があります。精度はこの適合性から生まれます。
ドラフト角度とコーナー半径
鋭角な内角には非常に小さなエンドミルが必要ですが、それらはすぐに破損してしまいます。適切な半径を加えることで鋭角な内角を避ければ、通常の工具を使用できます。これにより品質が向上し、時間も節約できます。抜き勾配は切りくずの排出を助け、後の射出成形に適した状態にします。これらの機能により、製造プロセスはスムーズに進み、部品1個あたりのコストも削減できます。
滅菌のための幾何学的制約
表面の平滑化と隙間の削減
細菌は粗い表面に潜んでいます。手術用ロボット部品の場合、表面粗さが Ra 0.4 μm 未満であれば、タンパク質の付着を防ぐことができます。酸化クロム層は強度を維持します。隙間も同様に重要です。滅菌時の蒸気が小さな隙間に入り込みます。実際の事例では、50 回の洗浄サイクル後に工具ジョイントが破損しました。タップ穴の縁が粗く、水が溜まっていました。ねじ切り加工と電解研磨に切り替えたところ、工具寿命は 500 サイクル以上になりました。硝酸またはクエン酸による不動態化処理により、酸化クロム層が回復し、遊離鉄汚染が除去されます。電解研磨は、複雑な内部チャネル上の微細な突起を電気化学的に平滑化し、細菌耐性のある表面を作り出します。この CNC 方法は医療機器の製造に最適です。医療用ロボットは、これらの表面基準に依存しています。
洗浄剤との材質適合性
洗浄液の種類によって、損傷する材料も異なります。ステンレス鋼は病院の消毒剤に耐えられますが、プラスチックは確認が必要です。PEEKはほとんどの化学薬品に耐性がありますが、ポリカーボネートは一部の溶液でひび割れる可能性があります。ASTM A967による不動態化処理は、ステンレス鋼部品から遊離鉄を除去します。この工程は酸化層を保護します。電解研磨は、機械加工後の微細な凹凸を滑らかにします。これは、初期仕上げが良好な場合にのみ有効です。これらの工程により、医療用ロボットのすべての部品の品質が保証されます。現在使用されているすべての医療用ロボットは、この考え方に基づいています。
ロボット組立における公差の累積
累積誤差の管理
すべての部品には公差があります。5つの部品を組み合わせると、誤差は累積します。部品1つあたり0.01mmの隙間は、組み立て段階では0.05mmになります。ロボットアームが米粒よりも細かい精度を必要とする場合、これは大きな問題となります。綿密な計画によって、組み立てを許容範囲内に収めることができます。同様の注意は、義肢やその他の医療部品にも当てはまります。医療用ロボットには、このような精度へのこだわりが必要なのです。
機能的許容値と能力に基づく許容値
すべてのサイズに最も厳しい公差が必要なわけではありません。機械の能力に基づく公差はコストがかさみます。毎回±0.005mmの精度で加工するには、低速加工が必要になります。機能的な公差とは、「この部品は何をするべきか?」という問いです。位置決めピンには厳密な制御が必要ですが、ケーブルクリップにはそうではありません。重要な部分だけを締め付ければよいのです。そうすることで、性能を損なうことなくコストを削減できます。優れた医療用ロボットはこの考え方を採用しています。
病院用ロボットのCNC加工におけるプロトタイプから量産まで
手術用ロボットをアイデアから実際の製品へと実現するには、忍耐が必要です。プロトタイプはアイデアの有効性を示しますが、多くの部品を製造する段階でチームはしばしば行き詰まります。1つの部品から数千個の部品へと生産量を増やすには、綿密な計画が不可欠です。各段階にはそれぞれ固有の問題が伴います。適切な計画を立てることで、時間とコストを節約できるだけでなく、常に一定の品質を維持することができます。
設計検証のためのラピッドプロトタイピング
プロトタイプはあらゆるアイデアを検証するためのものです。手術用ロボットは非常に繊細な作業を行うため、まず部品を一つ作ります。そして、それがどのようにフィットし、どのように動くかを確認します。それから、問題があれば修正します。
単品生産と短納期
部品を1つ作るだけでも熟練の技術が必要です。セットアップ時間は100個の部品を作るのと同じくらい長くなることもあります。そのため、迅速に作業できる工場が必要です。CNC加工技術は、固体ブロックから単一の部品を切削します。金型は不要です。工具を待つ必要もありません。優れた工場であれば、数日でプロトタイプを完成させます。このスピードは、医療用ロボットの新しい設計をテストする際に重要になります。多軸加工センターは、複雑な部品を1回のセットアップで成形します。
反復フィードバックループ
部品をテストし、問題を発見したら、設計を修正し、新しい部品を機械加工します。手術用ロボットの部品の場合、このサイクルを繰り返すことで、より完璧な適合に近づきます。CNC加工はこのサイクルを短縮します。夜間にCADファイルを変更し、朝には新しい部品を入手できます。これによりリスクが軽減され、金型製作前に問題を発見できます。初期プロトタイプの精度は多くのことを教えてくれます。医療用ロボットにとって、この往復的なアプローチは不可欠です。
医療用ロボットのプロトタイプから量産へのスケールアップ
今度は、すべて同じ部品が何百個も必要になる。そうなると、製造に対する考え方が変わってくる。試作工程はそれぞれの作業に合わせて柔軟に対応するが、量産には決まった構造が必要となる。
再現性を考慮した治具・固定具の設計
試作品は万力に固定できます。量産には専用の治具が必要です。これらの治具は、すべての部品を同じ位置に保持します。優れた治具設計は、部品間のばらつきをなくします。これが品質の基盤となります。病院用ロボットのCNC加工では、毎回同じ作業を行うことがすべてです。優れた治具製造がそれを可能にします。治具は、すべての部品の精度を制御します。その結果、サイクルタイムが短縮され、ミスが減少します。
自動化生産セル
1人の作業員がロボットセルに材料を投入します。ロボットは一晩中CNCマシンに材料を供給します。無人運転は24時間稼働します。これにより、労働コストを増やすことなく生産量が増加します。自動化されたセルは、部品の一貫性を高めます。ロボットは決して疲れません。医療用ロボットにとって、この安定性は非常に重要です。センサーがプロセスを監視します。ツールが摩耗すると、システムが調整します。自動化されたセルは、手術用ロボット部品を大量生産する方法です。この製造方法は、繰り返し行われるセットアップに依存しています。これらのセルは、厳しい公差を持つ複雑な部品を製造します。
コスト管理と生産効率
量産化への移行は、コストに対する考え方を変えます。試作品は一度限りの費用ですが、量産コストは継続的に発生します。
材料費対加工費
原材料費はあくまでも出発点に過ぎません。加工時間もコストに大きく影響します。PEEKのブロックは高価かもしれませんが、それを切削するのにかかる時間はその3倍にもなることがあります。設計を変更して加工時間を短縮できるでしょうか?加工速度の速い材料を使用できるでしょうか?こうした選択は、各製品の最終コストに影響を与えます。アルミニウムで20分で加工できる部品が、316Lステンレス鋼では35分かかるかもしれません。こうしたコスト増はすぐに積み重なります。材料の選択は製造プロセス全体を変え、個々の部品にも影響を与えます。
シミュレーションによる不良品の削減
スクラップは材料と時間の両方を無駄にします。チタンの場合、スクラップはコスト増につながります。シミュレーションツールを使えば、スクラップを回避できます。まずソフトウェアでツールパスを実行してください。シミュレーションは衝突を検出し、ツールが揺れる箇所を示します。問題は機械ではなく、コンピュータ上で修正してください。このチェックによって、CNC加工プロセスはより効率的になります。
あるスタートアップ企業は、手術用ロボットにTi-6Al-4V製の部品を必要としていました。最初の仕入先では不良率が高かったため、シングルセットアップの5軸CNC加工機と、5個ごとに工程内CMM検査を導入したところ、不良率が劇的に低下しました。その結果、数千個の部品にわたって厳しい公差を維持することができました。リードタイムは大幅に短縮され、返品はゼロとなり、優れた加工能力を実現しました。
これらの計画は、あらゆる医療ロボットプロジェクトに適用可能です。部品構成は変更されません。義肢などの部品にも適用できます。優れたパートナーがいれば、この変更はスムーズに行えます。中国を代表する製造企業であるNOBLEは、初期プロトタイプから大量生産まで、ライフサイクル全体をサポートします。
病院用ロボットCNC加工における精度
ここでは、精度は単なる言葉以上の意味を持ちます。ロボットが役に立つか、それとも害になるかを決定づける要素なのです。切断、測定、仕上げのすべてが重要です。では、病院用ロボットのCNC加工はどれほどの精度が求められるのでしょうか?ほとんどの工場が実現できる精度をはるかに超える精度が求められます。
手術用ロボット部品の精度を定義する
GD&Tと真位置公差
直線公差では、部品が斜めにずれる可能性があります。直線公差が±0.005インチのX=2.000インチ、Y=1.500インチの穴は、正方形のゾーン内に収まります。この正方形の対角線は約0.014インチです。部品が真の中心から0.007インチずれていても合格する可能性があります。トゥルーポジションはこの問題を解決します。代わりに円形のゾーンを使用します。同じ0.007インチの誤差でも合格しますが、ゾーンは円形のピンに適合します。嵌合する円形部品の場合、直線公差では適合しない可能性がある場合でも、トゥルーポジションは確実に適合させます。
基準点によってすべてが結び付けられます。異なる面にあるダウエルピンとベアリング穴を位置合わせする必要がある場合、共通の基準フレームによってそれらが同じ原点に維持されます。MMCは、穴が大きくなるにつれて加工者にボーナス公差を与えます。RFSは、圧入時の公差を一定に保ちます。これらの選択は、コストと機能に影響を与えます。
標準範囲(±0.005 mm)
手術用ロボットの部品には、非常に高い精度が求められます。スイス型CNC旋盤を使用すれば、±0.005mmの公差を実現できます。重要な部分については、さらに厳しい公差が要求される場合もあります。例えば、手術用ロボットアームの関節部は、精密作業中のガタつきを防ぐため、±0.005mmの精度が求められることがよくあります。
清掃性を考慮した表面仕上げ
Ra値が0.4µm未満
表面仕上げは、部品の清浄度を左右する重要な要素です。手術用ロボットの関節部品の場合、タンパク質が容易に付着せず、酸化クロム層が損傷しないよう、表面仕上げは十分に滑らかでなければなりません(通常、Ra < 0.4 μm)。隙間のない設計も同様に重要です。オートクレーブ滅菌中、蒸気はネジ頭と関節ハウジングの間のごくわずかな隙間にも侵入する可能性があるため、水分が閉じ込められて内部で錆びるのを防ぐには、CNCフライス加工によって完全に平坦な接合面を作り出す必要があります。
バリ取りとエッジ仕上げ
遠心バレル仕上げと超音波バリ取りを組み合わせた多段階バリ取りにより、エフェクタージョーとプーリーから微細なバリを除去します。エッジは50倍の倍率で検査され、本体内部への剥離物の侵入を防ぐために丸みが付けられます。電解研磨により、複雑な内部チャネル上の微細な突起が電気化学的に平滑化され、抗菌性の表面が形成されます。
工程内検査と品質管理
CMMとレーザースキャンによる検証
座標測定機は、真の中心からの距離として真の位置を測定します。レーザースキャニングは、数百万もの表面点を数秒で取得します。複雑な自由曲面形状も高速に検査できます。インプロセスプローブは、機械内部の主要な特徴を測定します。エラーは工程の途中で検出されるため、不良品の発生率が減り、品質は高いまま維持されます。
第一物品検査 (FAI)
初回製品検査(FAI)は、本格的な生産開始前に工程を確認するものです。図面と照らし合わせてすべての寸法をチェックし、材料証明書と表面仕上げを検証します。病院用ロボットのCNC加工においては、FAIによって問題を早期に発見できます。同様の方法は、義肢やその他の医療部品にも適用されます。FAIが良好であれば、生産は正しく開始されます。
病院向けロボットCNC加工においてNOBLE社と提携

適切なパートナーを選ぶことは、病院用ロボットのCNC加工プロジェクトの成否を左右します。NOBLEは中国有数の製造会社です。金属とプラスチックの両方を扱っており、チタン製ブラケットとPEEK製ハウジングを同じ構造で必要とするロボットにとって、この二つの加工技術は非常に重要です。
金属およびプラスチック部品の精密機械加工
高強度合金および医療用ポリマー
NOBLE社は、医療用ロボットに必要な合金を加工しています。チタン5級、17-4 PHステンレス鋼、316Lなど、幅広い素材に対応しています。これらの素材は、繰り返し滅菌処理に耐えることができます。プラスチックに関しては、PEEK、ポリカーボネート、アセタールを取り扱っています。PEEK製の部品は130℃を超える蒸気滅菌にも耐えられます。ポリカーボネート製のカバーは、かさばることなく電子機器を保護します。このように幅広い素材に対応できるため、図面に記載されているあらゆる素材について、最適なパートナーを見つけることができます。
スイス型マシニングセンタおよび多軸加工センター
ガイドブッシングサポートを備えたスイス式旋盤加工では、細長い部品を切削工具に密着させて保持します。これにより、たわみが防止され、すべての部品が正確にセンタリングされます。NOBLE社は、複雑な形状を1回のセットアップで加工できる多軸旋盤も運用しています。セットアップ回数が少ないほど、公差が厳しくなり、サイクルタイムが短縮されます。ドライブシャフトやエンドエフェクタリンクなどの手術用ロボット部品の場合、この装置は、正常に動作する部品と検査に不合格となる部品の分かれ目となります。
認証:厳格な品質管理とトレーサビリティ
NOBLEは、管理された加工プロセス、検証済みの生産パラメータ、サプライヤー監査、および完全なデバイス履歴記録(DHR)を保証する品質管理に関する認証を取得しています。これは、CNCパートナーが、一貫性があり、追跡可能で、検証済みの製造を可能にする品質管理システムを維持していることを示しています。これは、医療用ロボットOEMが求めるグローバルな基準です。
適切なサプライヤーは、検証済みのプロセス、文書化されたプロセス管理、シリアル化されたコンポーネントに紐づいたロットレベルのトレーサビリティシステム、そして品質管理とFDA登録を中心とした品質文化を備えています。規制が期待値と一致するにつれ、CNCパートナーは、患者の安全と医療機器の市場供給を維持するために、監査に対応できる文書とトレーサビリティインフラストラクチャを整備しておく必要があります。
NOBLEが出荷するすべての部品には、材料証明書と検査報告書が添付されています。ロット番号は原材料と紐づけられています。このトレーサビリティにより、規制当局への申請が確実に裏付けられます。監査担当者から工程検証記録の提出を求められた際にも、必要な書類が揃っています。こうした文書化によって、貴社製品の販売継続と患者の安全が確保されます。
フルサービス:設計から組み立てまで
プロトタイプ反復のためのエンジニアリングサポート
NOBLEは単に金属を切削するだけではありません。同社のエンジニアはCADファイルを精査し、DFM(製造性設計)上の問題点を早期に指摘します。薄肉部、深いポケット、鋭角なコーナーなど、切削加工が始まる前にあらゆる箇所がチェックされます。このフィードバックループにより、プロトタイプの開発サイクルが短縮されます。設計変更は機械上ではなく、図面上で行えるため、反復作業の回数が減り、開発コストも削減されます。
生産準備済み部品の組み立てとキット化
設計が確定したら、NOBLEはサブコンポーネントを組み立て、生産ライン向けにキット化します。つまり、バラバラの部品の箱ではなく、すぐに設置できるユニットをお届けします。このサービスにより、入荷検査時間を短縮し、取り扱い時の損傷を軽減できます。NOBLEは、最初のプロトタイプから本格的な量産まで、ライフサイクル全体をサポートします。同社の高度な技術と設備は、医療用ロボットに必要な精度を維持しながら、生産効率を高く保ちます。
事前に計画を立てるチームは、試作品から量産への移行においてより良い成果を上げます。DFM(設計製造性)によって、まだ設計段階の段階で薄肉部や深穴を特定できます。PEEKや17-4 PHなどの材料を選択することで、サイクルタイムや部品の滅菌耐性期間が決まります。高い精度により、組み立て品の緩みを防ぎます。医療機器の品質管理に精通したパートナーは、品質を文書化し、追跡を容易にします。NOBLEは、スイス型旋盤加工から最終キット化まで、これら4つの工程すべてに対応します。
未来は有望だ。AI駆動のキネマティクスによりTCP精度は非常に高く維持され、適応制御によってサイクルタイムが大幅に短縮される。無人運転セルは既に一晩で多くの部品を製造している。CNC加工技術が進化し続けるにつれ、医療ロボットはますますスマートで安全になるだろう。
病院用ロボットCNC加工に関するよくある質問
病院用ロボットによるCNC加工は、実際にはどの程度の公差に対応できるのでしょうか?
スイス式CNC旋盤加工などの技術を用いることで、手術用ロボット部品は±0.005mmの公差を実現できます。手術用ロボット部品には非常に高い精度が求められます。重要なのは、公差を部品の実際の機能に合わせることです。
蒸気滅菌処理を受ける部品には、どの素材が最適でしょうか?
PEEKは130℃を超える高温での蒸気滅菌を繰り返しても強度を失わず、ガンマ線照射や酸化エチレンにも耐性があります。316Lや17-4 PHなどのステンレス鋼も同様に優れた耐性を示します。どちらを選ぶかは、断熱性、軽量性、耐摩耗性のどれが必要かによって決まります。
試作品から量産体制に移行するまでにはどれくらいの時間がかかりますか?
部品の複雑さや材質によって異なります。ある手術用ロボットのスタートアップ企業は、シングルセットアップの5軸CNC加工機と工程内CMM検査に切り替えたことで、リードタイムを大幅に短縮しました。ラピッドプロトタイピング自体は、工具が不要なため、数週間ではなく数日で完了します。
手術用ロボットの部品には、どのような表面仕上げが必要でしょうか?
手術用ロボットの関節部品の場合、表面仕上げはタンパク質が容易に付着せず、酸化クロム層が破損しない程度に滑らかでなければなりません(通常、Ra < 0.4 μm)。バリ取りは、組織を傷つけたり細菌を閉じ込めたりする可能性のある微細なバリを除去します。
ロボット組立において、公差の積み重ねが重要となるのはなぜですか?
部品ごとに許容誤差があります。5つの部品を重ねると、誤差が累積します。ロボットアームに高い精度が求められる場合、これは大きな問題となります。機能公差を適切に設定することで、性能を損なうことなくコストを抑えることができます。
病院向けロボットのCNC加工パートナーは、どのような資格を保有しているべきでしょうか?
品質管理に関する認証、特に医療分野向けに構築された、管理されたプロセス、検証済みのパラメータ、サプライヤー監査、および機器履歴記録を網羅する認証を探しましょう。こうしたトレーサビリティは、規制当局への申請を裏付け、品質監査を円滑に進めるのに役立ちます。
材料の選択は、病院用ロボットのCNC加工コストにどのように影響しますか?
加工時間は、原材料費よりも高くなることがよくあります。アルミニウムで20分で加工できる部品でも、316Lステンレス鋼では35分、PEEKでは50分かかる場合があります。PEEKは熱伝導率が低いため、加工速度を抑える必要があります。その分の加工時間は、そのまま見積もりに反映されます。






