

手術用ロボットの部品が故障し、患者が負傷する。これが、この分野におけるあらゆる選択の背後にある真の問題点だ。精度、生体適合性、そして規制遵守は、単なる理想論ではなく、手術の成否を左右する重要な要素なのである。
市場はそのプレッシャーを示している。グランドビューリサーチによると、世界の外科用ロボット産業は2025年に14.1億米ドル規模となり、2033年まで年平均成長率(CAGR)14.9%で成長すると予測されている。トゥワーズ・ヘルスケアも同様の勢いを示しており、2025年には137億9000万米ドル、2035年までCAGR16.54%で成長すると予測している。
| ソース | 市場規模 2025 | CAGR |
| グランドビューリサーチ | 十億ドル | 14.9%(2026–2033) |
| 医療に向けて | 十億ドル | 16.54%(2026–2035) |
エンジニアと調達チームは、困難な課題に直面している。手術用ロボット部品の製造プロセス、材料選定、公差要件を、厳格な医療基準とバランスさせなければならないのだ。手術用ロボット部品に関する判断ミスが一つでもあれば、システム全体が危険にさらされる可能性がある。
手術用ロボット部品の機械加工プロセス
適切な製造方法を選択することが、手術用ロボット部品が設計どおりに機能するかどうかを左右します。手術用ロボットは、手術に必要な精度を実現するために、この製造プロセスに依存して部品を製造しています。
5軸CNC加工
幾何学的精度
5軸CNCマシンは、1回のセットアップで様々な角度から部品を切削します。この1回のセットアップが、外科手術用部品の製造において重要な鍵となります。部品は単一の基準系に留まるため、位置ずれが蓄積されることはありません。医療用ロボットの場合、これは複雑な形状がCADモデルに忠実であることを意味します。ソフトウェアが方向のずれを制御することで、公差の蓄積が低減されます。あるメーカーは、外科用ロボット部品の公差を±0.020mmまで厳密に管理できると述べています。このレベルの精度は、部品が患者の体内でツールを制御する場合に重要となります。これらの部品は、毎回一貫した品質を提供しなければなりません。
表面仕上げ制御
表面仕上げも同様に重要です。医療機器の表面が粗いと、摩擦が生じたり、細菌が付着したりする可能性があります。5軸加工では、切削工具をあらゆる表面に最適な角度に保つことで、この問題を解決します。工具は曲面を滑らかに移動するため、よりきれいな切削が可能になり、工具寿命も延びます。医療用ロボットにおいては、表面仕上げが良好であれば、二次加工を減らすことができます。
EDMとワイヤーEDM
硬化材料
ワイヤ放電加工は、硬質材料で作られた部品に明確な利点をもたらします。どんなに硬い導電性金属でも切削できます。これには、医療機器によく必要とされる400系ステンレス鋼(420~440グレード)の高硬度加工も含まれます。タングステンやモリブデンも容易に切削できます。ワイヤは加工対象物に接触しないため、薄い部分をたわませる工具圧力は発生しません。これは、医療ロボットが硬質材料を加工できるようにする特殊な製造プロセスの一つです。
微細形状の切削
微細な形状加工には、ワイヤ放電加工が最適です。最小限の半径で鋭角なコーナーを形成でき、他の加工方法では実現できないような、長くて精密な穴を開けることができます。切削後にはバリや工具痕が一切残りません。表面粗さはRa3マイクロインチまで向上し、低速設定では±0.0002インチの公差を実現できます。このような高い加工精度は、高精度医療用ロボット部品にとって不可欠です。複雑な形状や小さな位置決め穴を持つ部品にも、この加工方法は有効です。ここでの精度は、患者の安全に直接影響します。
スイス式機械加工およびレーザー加工
小型で複雑な部品
スイス型旋盤は、小型で精密な部品加工に最適な選択肢です。医療用ロボットでは、ロボットアーム内部に微細なシャフト、ピン、コネクタなどが必要となることがよくあります。スイス型旋盤は、ガイドブッシュを通して棒材を送り込み、切削箇所で材料をしっかりと支えます。これにより、細長い部品でも高い精度で加工できます。大量生産においても、スイス型旋盤は効率的かつ高速です。
マイクロスケールレーザー切断および溶接
レーザー加工は、通常の工具では加工できないほど小さな部品にも対応できます。集束されたレーザービームは、熱の拡散を最小限に抑えながら、薄い金属、チューブ、プラスチックを切断します。切断面はきれいで、熱影響部も小さくなります。レーザー溶接は、重量を増やすことなく、微細な部品を接合します。これらの手術用ロボット部品は、より小型で低侵襲な手術器具への流れを後押しします。
試作品や複雑な形状のための積層造形
3Dプリンティングは、手術用ロボットの製造において重要な役割を担っています。機械加工ではコストがかかりすぎるプロトタイプや複雑な形状の製作を可能にします。エンジニアは、量産に着手する前に、プリントされた部品で設計をテストします。この製造技術は、複雑な形状の検証に役立ちます。有機的な形状を持つ一部の最終用途部品も、このアプローチの恩恵を受けています。精密機械加工においては、3Dプリンティングでニアネットシェイプを作成し、それをCNC加工機に送って最終的な公差を確定します。このようにして作られた医療用ロボット部品は、設計の自由度と切削加工の精度を兼ね備えています。ここで使用される材料は、医療基準を満たす必要があります。
外科用ロボット製造における積層造形と板金加工
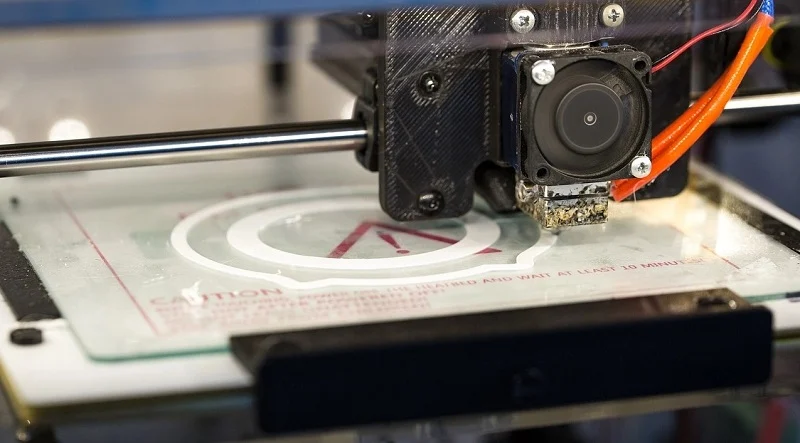
手術用ロボット部品の3Dプリント
ラピッドプロトタイピング
新しいツール設計を頻繁に変更する場合、スピードは非常に重要です。3Dプリンティングを使えば、エンジニアは数週間ではなく数日で実物の部品を手にすることができます。この迅速なフィードバックにより、高価な金型を作る前に設計上の問題点を発見できます。手術用ロボットの部品の場合、プリントされたプロトタイプで適合性や感触を早期に確認できます。プリントされたプロトタイプは最終的な機械加工部品に取って代わるものではなく、それらに至るまでのプロセスをより安全にするものです。
複雑な形状
回転工具では切削がほぼ不可能な形状もあります。3Dプリンティングでは、それらを層ごとに積み重ねて造形します。内部の溝、格子構造、有機的な曲線など、あらゆる形状が可能になります。この設計の自由度の高さは、医療用ロボットの剛性を損なうことなく軽量化を実現する上で大きな利点となります。また、同じ3Dプリンティングのワークフローで、最終的な精度を確保するためにCNC加工に回されるニアネットシェイプも作成できます。
板金製作
レーザー切断と曲げ加工
手術用ロボットのすべての部品にミクロンレベルの精度が必要なわけではありません。フレーム、ブラケット、取り付けプレートなどは、多くの場合、平らな板材から作られます。レーザーで輪郭を切り出し、プレスブレーキで曲げ加工して成形します。この製造プロセスは高速で、量産時の再現性も高いため、手術用ロボットの大型構造部品のコストを抑えることができます。
フレームとシャーシの溶接
曲げ加工後、これらの部品は接合されます。薄板フレームにはTIG溶接とスポット溶接の両方が適しています。剛性の高いシャーシが手術中のアームの安定性を保つため、溶接品質は性能に直接影響します。治具は溶接中に位置合わせを維持し、全体の形状を保護します。重要なアセンブリでは、溶接後の応力除去が必要になる場合があります。
アルミニウムと鋼の鋳造
構造用金属部品
鋳造とは、溶融金属を型に流し込んで成形する工程です。ベースやジョイントハウジングといった大型の構造部品に適しています。アルミニウム鋳造は軽量で耐腐食性に優れ、鋼鋳造は強度が高く、重荷重に耐えることができます。どちらの鋳造方法も、設計者にリブやボスといった、従来の材料から削り出すにはコストがかかる形状を自由に設計できるという利点があります。
コスト効率の高い生産
金型製作には初期費用がかかるため、鋳造は大量生産でこそ真価を発揮します。部品1個あたりのコストは数量が増えるにつれて低下します。そのため、安定生産される医療用ロボット部品には最適な方法と言えます。重要な表面仕上げは機械加工で行います。このように鋳造と機械加工を組み合わせることで、コストと外科手術に必要な厳しい公差とのバランスを取ることができます。
手術用ロボット部品の設計上の考慮事項
低侵襲設計
小型化と関節可動
低侵襲手術においては、小型部品が鍵となります。手術用ロボットの部品は、小型でありながら強度も必要です。また、流体、光学部品、ケーブルなどを通すための内部チャネルも必要です。CNCマイクロマシニングによって、これが可能になります。関節機構は、さらに複雑さを増します。精密なギアボックスと、正確な位置合わせが可能なベアリングハウジングによって、バックラッシュを低減できます。これにより、位置決めの再現性が維持され、マスタースレーブシステムにおける触覚フィードバックにとって重要となります。
医療用ロボットは360度回転し、震えを抑えながら自然な手の動きを再現します。この機能は、体内の狭い空間での作業に役立ちます。ケーブル駆動式の柔軟なツールがレバーアームシステムに取って代わり、体内での動作を実現します。約110ミクロン幅の駆動ケーブルは、わずか40ミクロン幅のチャネルを通さなければなりません。そのため、正確な固定と狭いクリアランスが求められます。
滅菌の互換性
すべての部品は、繰り返し滅菌されても破損しない必要があります。蒸気滅菌、ガンマ線照射、VHP滅菌は一般的な方法です。適切な材料を選ぶことが重要です。チタン、PEEK、316LVMステンレス鋼は、これらの条件下で優れた性能を発揮します。オートクレーブ耐性のあるねじ込み式継手や、摺動面の表面粗さがRa≦0.2μmであることも有効です。生体適合性も直接関係します。熱や化学物質によって破損する部品は、患者に粒子を放出する可能性があります。
構造上の整合性
耐荷重部品
医療用ロボットの荷重支持部は、強い力に耐えなければなりません。クロスローラーベアリングは、ラジアル荷重、アキシャル荷重、モーメント荷重を同時に支えます。アーム関節や回転ベースに優れた剛性を提供します。薄肉ベアリングは、様々な方向からの荷重を支えながら軽量化を実現します。実際には、選択するベアリングの種類によってアーム全体の設計が左右されます。小型のステンレス鋼ベアリングは、カテーテル駆動部や内視鏡関節部に適しています。
耐疲労性
繰り返し負荷がかかると、部品は徐々に摩耗します。疲労試験は通常、実際の使用状況に合わせた負荷で5万~10万サイクル実施されます。鍛造部品は、結晶粒の流れが部品の形状に沿っているため、疲労に対する耐性が優れています。鍛造股関節ステムは、鋳造または機械加工されたものよりも長持ちします。特殊ステンレス鋼は、低コストで高い強度を実現します。フルセラミックベアリングは錆びにくく、潤滑油も不要なため、MRI対応の医療ロボットに適しています。
製造可能性の設計
公差スタックアップ分析
公差の積み重ねが、アセンブリが正しく機能するかどうかを左右します。小さな誤差が、互いに嵌合する部品全体で積み重なっていくのです。5軸加工機では、部品が単一の基準座標系に留まるため、単一のセットアップで公差の積み重ねを低減できます。設計者は、最悪ケースと統計的な公差の積み重ねを早期にモデル化する必要があります。これにより、金型を切削する前に問題を発見できます。
機能のアクセシビリティ
工具はあらゆる箇所に届く必要があります。深いポケット、アンダーカット、内部溝などは、切削工具の詰まりや跡の原因となります。スイス型旋盤加工は、小型で複雑な部品の加工に適しています。ワイヤー放電加工は、バリのないシャープな角と長くて精密な穴を加工できます。工具のアクセスを早期に計画する設計者は、余分な工程を省き、高い品質を維持できます。
手術用ロボット部品の材料
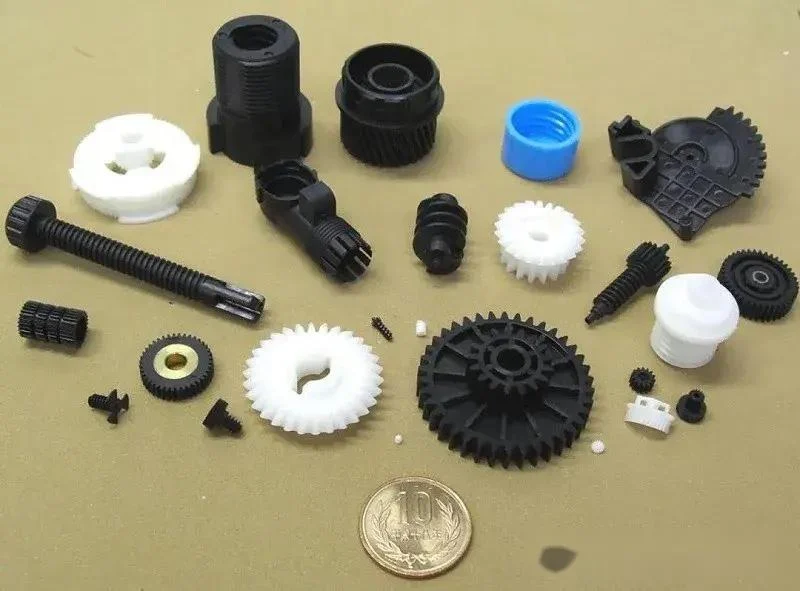
使用する材料によって、体内での部品の動作、熱による劣化、そして数千回の使用サイクル後の挙動が決まります。間違った材料を選ぶと、手術中に問題が顕在化します。そのため、生体適合性、機械的要件、そして滅菌処理はすべて密接に関係しているのです。
金属
チタン合金
チタンは、体内に埋め込まれる部品や重い荷重を支える部品に最適な素材です。チタンの表面にある二酸化チタン(TiO2)層は、軟組織を介さずに骨が直接成長することを可能にします。この酸化層は体液中で安定しているため、金属イオンが数十年にわたってほとんど漏れ出すことはありません。Ti-6Al-4Vの引張強度は895~1,100MPa、比強度は202~248MPa・cm³/gです。これは鋼鉄と同等の強度でありながら、約45%軽量です。また、チタンは骨の4~5倍の剛性を持ち、ステンレス鋼は約10倍の剛性を持っています。このように剛性が近いため、周囲の組織への負担が軽減されます。ダ・ヴィンチ手術システムのような医療用ロボットは、こうした理由からチタンをよく使用します。
ステンレス鋼グレード
ステンレス鋼は、多くの外科用途において低コストで使用できます。316Lグレードは錆びにくく、オートクレーブ滅菌サイクルにも耐えられるため、器具、針、非埋め込み部品によく使用されます。引張強度は485~580MPa、疲労強度は10⁷サイクルで200~250MPaです。316LVMタイプは、短期埋め込み用途においてさらに耐腐食性に優れています。ステンレス鋼は骨の約10倍の剛性を持つため、骨に接触する部品よりも剛性の高い構造部品に適しています。関節ハウジングや回転コネクタなど、常に応力がかかる部品では、ステンレス鋼とチタンはどちらもアルミニウムよりも疲労寿命が優れています。
アルミニウム合金
7075-T6などのアルミニウム合金は、軽量でありながら高い比強度(203 MPa・cm³/g)を示します。引張強度は570 MPaに達します。しかし、毒性の懸念から、アルミニウムは体内での使用にはほとんど用いられません。外部装具や重要度の低い医療機器に使用されることがあります。医療現場では、アルミニウムは外部使用には問題ありませんが、腐食する可能性があり、保護コーティングが必要です。組織に接触しない手術用ロボット部品としては、依然として有用な選択肢です。
プラスチック
PEEKとPEI
PEEKは、手術用ロボットの荷重支持部品に最適なポリマーです。134℃での滅菌サイクルを3,000回以上耐え、弾性率は人間の骨に近く、X線を遮断しません。この放射線透過性により、手術中の画像診断が容易になります。PEI(Ultem)は、蒸気、ガンマ線、およびEtOによる滅菌サイクルを数百回耐えます。PPSU(Radel)は、134℃でのオートクレーブ滅菌サイクルを1,000回以上耐えますが、PEEKに比べて耐薬品性は劣ります。これらの高性能ポリマーは、旧USPクラスVI規則に代わるリスクベースの生体適合性規格であるISO 10993-1に適合しています。
PTFEおよびフッ素ポリマー
PTFEは化学的に不活性で、生体適合性が非常に高い。EtOやガンマ線照射には耐性があるが、高温滅菌では分解する可能性がある。摩擦係数が低いため、ベアリング、シール、カテーテルライニングなどに最適である。ただし、荷重がかかるとクリープ現象を起こしやすく、接着が難しいという欠点がある。他のポリマーはそれぞれ特定の役割を担う。ポリカーボネートは、滅菌サイクルを数回しか必要としない透明なハウジングに適している。ナイロンは、低荷重用途のベアリングやギアに用いられる。アセタール(POM)は、精密ギアや摺動部品に適している。シリコーンエラストマーは、人体に安全なソフトロボットアクチュエータやフレキシブルジョイントに用いられる。それぞれの選択は、部品の機能と滅菌への曝露状況に結びついている。
セラミック
アルミナとジルコニア
アルミナとジルコニアのセラミックスは、優れた耐摩耗性と硬度を備えています。錆びにくく、多くの滅菌サイクルを経ても形状を維持します。ジルコニアはアルミナよりも靭性が高いため、可動する荷重を受ける表面に適しています。一方、アルミナは硬度と化学的安定性が最も重要な用途に最適です。これらの材料はどちらも、金属製の摩耗部品が許容されないベアリング面や精密部品に使用されています。
生体適合性と耐摩耗性
セラミックスは本来、人体に安全で、金属イオンを放出しない。そのため、長期埋め込み型手術ロボット部品として魅力的な素材となっている。耐摩耗性に優れているため、高頻度使用時でも部品の寿命が延びる。ただし、脆いという欠点もある。応力集中箇所には慎重な設計が必要となる。実用的な観点から言えば、セラミックスは衝撃荷重を吸収する柔軟なマウントと組み合わせることで、最も効果を発揮する。
材料の選択と認証は、材料の特性と性能に直接的に結びついています。あらゆる選択において、生体適合性、滅菌適合性、製造性、規制関連書類、サプライチェーンの安定性といった要件を満たす必要があります。これが、手術用ロボット部品に関する全体像です。
手術用ロボット部品の公差と表面仕上げ
寸法許容差
重要な機能の許容差
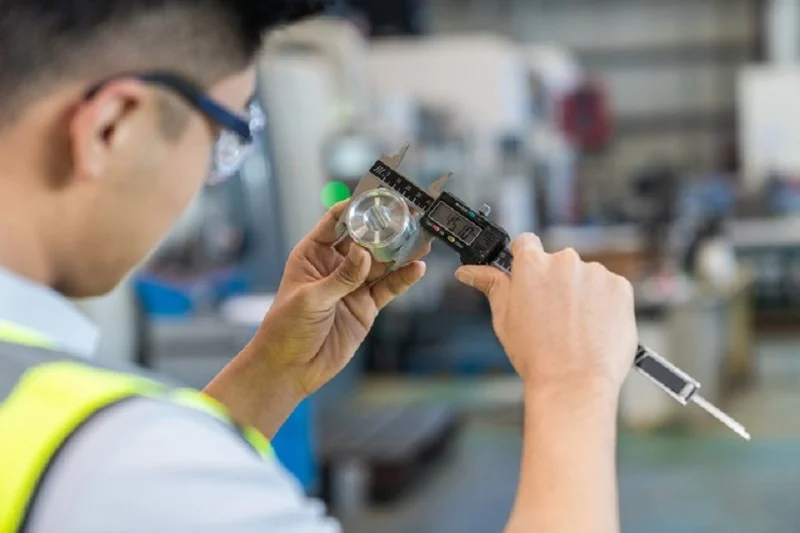
選択する公差によって、手術用ロボットの部品が毎回同じように動くか、手術中にずれが生じるかが決まります。医療機器の場合、通常の寸法公差は±0.025mmから±0.127mmです。可動関節や接合面の場合は、この基本範囲がより厳しくなります。
| 精度レベル | 一般的な許容範囲 |
| 標準加工 | ±0.005インチ(0.13mm) |
| 精密加工 | ±0.001インチ~±0.002インチ(0.025~0.051 mm) |
| 高精度(リーマ加工された穴) | ±0.0005インチ(0.013mm) |
| 超精密 | ±0.0002インチ(0.005mm) |
手術用ロボットの部品には、通常、高精度から超高精度までの精度が求められます。これにより、動作の安全性と再現性が確保されます。超高精度な作業には特殊な装置が必要となるため、コストが高く、時間もかかります。
GD&Tと検査
GD&Tは、部品が満たすべき要件を測定可能な数値に変換します。最大材料状態(MMC)による位置公差は、形状がMMCから離れるにつれて公差を拡大します。これにより、部品同士が確実に嵌合し、製造コストを削減できます。真位置などの位置制御は、直交座標公差よりも優れた円形公差ゾーンを作成します。垂直度や角度などの方向制御は、組立界面で直角を維持します。材料状態修飾子(MMC、LMC、RFS)を使用すると、幾何公差を実際の形状サイズに応じて変更できます。これらのツールは、ピボットポイント、取付穴、嵌合面が再現性、安全性、組立信頼性の要件を満たしていることを直接的に確認します。検査では、CMMと光学的方法を使用してこれらの指示を確認します。
表面仕上げの要件
Ra値と関数
表面粗さは、部品の清浄度、摩擦力、およびバイオフィルムの発生リスクに影響します。表面の種類によって、必要なRa(粗さ)目標値は異なります。
| 表面タイプ | 推奨Ra値(µm) | プロセス |
| 手術器具(洗浄性) | 0.4-0.8 | パッシベーション |
| 関節面(超滑らか) | <0.05 | 指定されていない |
| 骨接触領域 | 3-6 | 指定されていない |
表面粗さ(Ra)が0.8 µmを超える一般的な外科用器具はバイオフィルム形成のリスクがあるため、使用すべきではありません。電解研磨により、CNC加工されたステンレス鋼部品の表面粗さは30%~50%低減され、0.4~0.8 µmに達します。また、微細なバリを除去し、クロムを豊富に含む不動態皮膜を形成します。
研磨と不動態化
機械研磨は表面粗さ(Ra)をわずかに低下させるが、微細な傷が残る可能性がある。化学的不動態化処理は遊離鉄を除去するが、Raは改善されない。電解研磨は表面を滑らかにすると同時に、クロムを豊富に含む不動態皮膜を形成するという、両方の効果をもたらす。
ASTM F86-21は、金属インプラントの表面処理およびマーキングについて規定しており、汚染物質を除去し保護酸化膜を形成するための不動態化処理も含まれる。表面仕上げは、すべての後処理工程後に検証する必要がある。不動態化処理は表面特性を変化させるためである。
清潔さと滅菌
クリーンルーム製造
クリーンルームの運用は、ISO 14644-1の粒子制限値およびFDA 21 CFR Part 820の品質要件に従う必要があります。ISO 7(クラス10,000)は、最終滅菌前に患者と直接接触するコンポーネントに適用されます。空気交換は60~90 ACHで、HEPAフィルターは0.3 µmの粒子に対して99.97%の効率でろ過します。最大粒子数は、稼働状態で1立方メートルあたり0.5 µm以上の粒子が352,000個以下に抑えられています。環境モニタリングには、浮遊粒子数の計測、微生物検査、およびHEPAフィルターの完全性チェックが含まれます。
洗浄工程の検証
最終滅菌法(EtO、ガンマ線、オートクレーブ)では、加工時に埋め込まれた粒子を除去することはできません。EtOガスの浸透は粒子の蓄積によって妨げられます。ガンマ線は微粒子によって物理的に遮蔽されることがあります。オートクレーブの熱と蒸気では、閉じ込められた粒子を取り除くことができません。これらの微粒子は微生物を滅菌剤から保護し、検証済みのサイクルであっても非滅菌製品を生み出す可能性があります。滅菌前に、バイオバーデンはISO 11737-1の制限を満たす必要があります。切削油、粒子、および機械潤滑油は、ISO 10993-1の生物学的リスク評価に基づいて評価する必要があります。
手術用ロボット部品のコンプライアンスと品質保証
コンプライアンス遵守は、手術用ロボット部品の患者への安全性を確保する上で不可欠です。優れた品質管理システムは、単にチェックリストにチェックを入れる以上の役割を果たします。それは、人々の命を守ることにつながるのです。
設計エンジニアは、FDAの規制、ISO 13485品質マネジメントシステム、ISO 10993などの生体適合性規格によって定められた制約の中で作業を行います。材料の選択、表面仕上げの設定、公差の割り当てなど、あらゆる設計上の決定は、部品の製造の容易さと承認の可否の両方に影響を与えます。
これらの規則は、手術に関わるあらゆる要素を規定する。
ISO 13485および医療規格
品質管理システム
ISO 13485は、医療機器の品質に関する基本ルールを定めた規格です。手術用ロボット部品のサプライヤーは、この規格に従う必要があります。この規格は、材料の調達から最終出荷まで、あらゆる工程を網羅しています。これにより、すべての製造ロットにおいて品質が一定に保たれます。この認証を取得しているサプライヤーは、手術用グレードの製造に真摯に取り組んでいることを示しています。彼らは、患者の安全を守るためのルールを熟知しているのです。
リスク管理とトレーサビリティ
ISO 14971は、製品ライフサイクル全体にわたるリスク管理を規定しています。製造業者は設計段階で問題点を見つけ出す必要があります。生産開始前に、実際の外科手術を想定した状況で部品のテストを実施します。トレーサビリティにより、原材料から完成品まで部品の流れを追跡できます。
| ISO 13485 要件 | 手術用ロボット部品にとっての意味 |
| リスクマネジメント | リスクベースの手法は、製品ライフサイクル全体に適用されます。デバイスの種類ごとに、専用のリスク管理ファイルを作成する必要があります。 |
| トレーサビリティ | 記録には、デバイスIDと製造バッチ、部品ロット、および流通記録を関連付ける必要があります。製品の完全な履歴を再構築できる必要があります。 |
供給業者から不良ロットの材料が報告された場合、トレーサビリティ記録によって影響を受けたロボットを正確に特定できます。これにより、患者の安全が確保され、市場全体でのリコールを防ぐことができます。
検査と試験
CMMと光学検査
検査によって、部品が設計図と一致していることが証明されます。CMM(三次元測定機)は高精度で寸法を測定し、重要な特徴が許容範囲内にあることを確認します。光学検査では表面の欠陥を検出します。傷やバリは、患者の使用中に問題を引き起こす可能性があります。医療用ロボット部品の場合、このレベルの検査は一般的です。すべての部品は、次の工程に進む前に入念に検査されます。
材料認証
すべての材料ロットには証明書が必要です。適合証明書は、ロットと製造工場を紐づけるものです。人体に接触する部品については、ISO 10993試験結果が安全性を証明します。材料証明書は、コンプライアンスを示す記録であり、優れた製造の基本要素です。
文書化とトレーサビリティ
デバイス履歴記録
文書は品質システムを支える重要な要素です。デバイスマスターレコードにはデバイスの製造方法が記載されており、デバイス履歴レコードには正しく製造されたことが証明されます。
| DHR要素 | 必須コンテンツ | トレーサビリティリンク |
| デバイスの識別 | 部品番号、改訂版、シリアル番号/ロット番号 | DMR図面改訂版へのリンク |
| コンポーネントレコード | 供給業者、ロット番号、CoC参照番号 | 受入検査記録へのリンク |
| 生産記録 | ルートカード、操作手順、オペレーターID | 作業手順改訂版へのリンク |
| 検査記録 | 検査報告書ID、結果、合否、検査員 | 図面改訂および校正記録へのリンク |
医療ロボットにおいて、DHR(デジタルヘルスレコード)はあらゆるものを繋ぎます。問題が発生した場合、まず最初に確認すべきはDHRです。ISO 13485では、これらの記録について明確に規定されています。7.5.9項ではトレーサビリティが求められ、7.5.1項では生産管理が規定されています。優れたDHRは、手術中の患者の安全を守ります。
サプライヤーの品質管理
最後の要素は、サプライヤーの品質管理です。承認済みサプライヤーリストが必要です。定期的な監査は、パートナー企業の責任を明確にします。強固なサプライヤー契約はリスクを管理します。パートナー企業がルールを遵守することを信頼しなければなりません。手術用ロボット部品の製造においては、優れたサプライヤーがより優れた医療用ロボットを製造します。彼らは、最も重要な場面で精度を実現する上で貢献します。
手術用ロボット部品の成形品および押出成形品
流体経路チューブ
押出プロセス
押出成形は、手術用ロボット内部で液体を運ぶ細長い中空チューブの製造に用いられます。溶融した材料を金型に通すと、連続した形状の材料が出てきます。手術用ロボット部品の場合、マイクロボア押出成形によって内径1ミリメートル以下の極細チューブが作られます。マルチルーメン押出成形では、1本のチューブ内に複数のチャンネルが設けられます。各チャンネルには異なる液体やケーブルを流すことができます。この設計により、ロボットアームがすっきりとまとまります。PEEK押出成形は高温に耐え、繰り返し滅菌しても形状を維持します。
素材の選定
材料は柔軟性を保ちつつも強度が必要です。滅菌処理後も劣化しないものでなければなりません。潤滑性のあるチューブは、カテーテル送達システム内でチューブが滑る際の摩擦を低減します。これにより、ロボットは器具を正確に動かすことができます。強化されたシャフトは、強度を高めるために内壁が編み込まれています。操縦可能なカテーテルの場合、制御ワイヤーが引っ張ると先端部が曲がる必要があります。適切な材料は、手術中のロボットの動作に直接影響します。また、適切な材料を使用することで、滅菌処理も容易かつ確実に行えます。
成形部品およびシール
カスタム再利用可能コンポーネント
射出成形は、ロボットの筐体や操作ハンドルなどの部品を製造します。医療用ロボットの部品には、厳しい公差が求められます。オーバーモールディングは、硬い芯材の上に柔らかいグリップ層を形成します。マイクロモールディングは、小さな関節部にぴったりと収まる微細なシールを製造します。これらの再利用可能な部品は、処置ごとに洗浄・滅菌されます。金型製作の初期費用は高くなりますが、量産化によって部品単価は下がります。医療用ロボットは、信頼性の高い動作を実現するために、これらの均一な部品に依存しています。このプロセスは、効率的な手術用ロボットの製造を支えています。
使い捨て部品
患者に接触した後、廃棄される部品もあります。手術用ドレープはロボットアームを覆い、手術野を無菌状態に保ちます。滅菌ドレープフィルムは汚染を防ぎます。絶縁シースはワイヤーや器具を覆います。成形プラスチック製の金属製交換部品は、重量とコストを削減します。これらの使い捨て部品は感染リスクを低減します。成形後、加工なしで完全に成形された状態で出荷されます。品質チェックはプレス機で行われ、欠陥を迅速に発見します。
大量生産
成形効率
金型が完成すれば、射出成形は高速で行われます。多キャビティ金型は、1回のサイクルで複数の部品を生産します。このスピードは、需要の高い医療用ロボットにとって重要です。生産ラインは、オペレーターの介入を最小限に抑えながら24時間稼働します。スクラップを再利用するため、材料の無駄はほとんどありません。安定した製造リズムによってサプライチェーンが円滑に稼働し、医療用ロボットは病院のスケジュールに合わせてこの生産量に依存しています。
品質管理
成形には厳格な品質管理が必要です。各キャビティは時間の経過とともに摩耗し、部品の寸法が変化します。医療用ロボットは、安定した生産量を確保するために、安定した金型に依存しています。統計的プロセス管理は、部品が許容範囲を超える前にずれを検出します。目視検査員は、バリやショートショットがないかを確認します。材料ロットは、一貫性を確認するために検査されます。これらの手順により、すべてのバッチが前回のバッチと一致することが保証されます。信頼性の高い部品は、手術中の患者の安全を守ります。
手術用ロボット部品の製造業者を選ぶ
手術用ロボット部品の製造パートナー選びは、非常に重要な決断です。間違った選択は、時間と費用、場合によってはリコールにつながる可能性もあります。では、どうすれば最良のパートナーを見分けることができるのでしょうか?
製造能力
設備と技術
信頼できるパートナーは、適切な機械設備を所有しています。多軸CNCシステム、放電加工機、三次元測定機などの設備を備えている企業を探しましょう。これらの設備があれば、複雑な手術用ロボット部品の厳しい公差にも対応できます。また、加工、仕上げ、品質管理といったワンストップサービスを提供している企業を選ぶべきです。そうすることで、複数のベンダーとのやり取りに煩わされる必要がなくなります。
実務的な観点から言えば、製造業者の高度な製造技術とロボット工学に関するノウハウが鍵となる。ロボット手術システムに関する経験は重要だ。なぜなら、これらのシステムは複雑で、高度なスキルが求められるからである。自動化、レーザー加工、セル生産方式といった高度な技術は、複雑な部品の製造には不可欠だ。
医療機器の経験
手術用ロボット部品に関する確かな実績は必須です。これまでに納品した、複雑で高精度な試作品の事例を尋ねてください。医療用ロボットに精通したパートナーは、その重要性を理解しています。また、SS630、SS316、AL7075-T6、PEEK、PEIといった様々な材料に関する専門知識も必要です。中国の大手製造会社であるNOBLEは、まさにこのような専門的な機械加工技術を提供しています。同社のチームは、顧客が試作品から量産へと効率的に移行できるよう支援します。
品質とコンプライアンス
認証と監査
認証は多くのことを物語ります。ISO 9001とISO 14001は、手術用ロボット分野に適したマネジメントシステムであることを示しています。ISO 13485はさらに一歩進んでおり、医療機器の品質における最高水準の基準となっています。定期的な監査は、パートナー企業の誠実さを保証し、これらの認証を取得しているサプライヤーは、手術用グレードの製造に真摯に取り組んでいることを示しています。
継続的改善
優れた製造業者は常に改善を続けています。欠陥を追跡し、根本原因を分析し、プロセスを洗練させています。統計的プロセス管理によって、部品が許容範囲を超える前にずれを検出します。このような考え方は、手術中の患者の安全を守ります。潜在的なパートナーに、是正措置をどのように実施しているか、また新しい技術に投資しているかどうかを尋ねてみてください。
コスト、品質、リードタイム
低減
最も安い見積もりは、後々高くつくことが多いものです。検査、再加工、ダウンタイム、コンプライアンスリスクなど、総所有コストを考慮しましょう。強力な品質システムを持つパートナーは、隠れたコストを削減します。医療用ロボット部品においては、信頼性が常に低価格よりも重要です。
拡張性とサプライチェーン
パートナー企業は、貴社の規模に合わせて成長できる必要があります。試作品の製造から大量生産への移行まで、柔軟に対応できるでしょうか?サプライチェーンの安定性も重要です。安定した資材供給ネットワークがあれば、生産を滞りなく進めることができます。パートナー企業を評価するための簡単なチェックリストを以下に示します。
- 設備:高精度CNC加工機、放電加工機、三次元測定機
- 技術:ワンストップの機械加工、後処理、品質管理
- 実績:実績のある手術用ロボット部品と高精度プロトタイプ
- 材質:SS630、SS316、AL7075-T6、PEEK、PEIに関する専門知識
- 仕上げ:ステンレス鋼は不動態化処理、アルミニウムは陽極酸化処理
- 品質:寸法検査と高度な検査ツール
NOBLEはこれらの条件をすべて満たしています。同社の精密機械加工および組立サービスは、顧客がプロジェクトをより迅速に完了するのに役立ちます。手術用ロボット部品においては、そのようなパートナーの存在が大きな違いを生み出します。
NOBLE:手術用ロボット部品製造におけるパートナー

金属およびプラスチック加工
CNCおよびスイス型旋盤加工機
NOBLE社は、金属とプラスチックの両方で手術用ロボット部品を製造しています。つまり、異なる材料ごとに異なるサプライヤーを利用する必要はありません。同社の工場には、高度なCNC工作機械とスイス型旋盤が備えられています。この組み合わせは非常に重要です。剛性の高い関節ハウジングと極小の作動ピンでは、全く異なるセットアップが必要になります。両方を1社でカバーすることで、図面から完成品までの工程を短縮できます。実用的な観点から言えば、ここで精度は単なる言葉ではなく、真の機械能力となるのです。
プラスチック射出成形
プラスチック射出成形は、作業の残りの半分を担っています。ハウジング、シール、使い捨てのドレーピング部品、流体経路部品はすべて、プレス加工によって再現性の高いサイズで製造されます。オーバーモールディングとマイクロモールディングは、医療用ロボットに必要な小型で精密な部品の成形に使用されます。金型は社内で製作されるため、設計変更時のフィードバックループを短縮できます。
認証と品質
ISO 9001:2015
ISO 9001:2015は、基本的なマネジメントシステムを規定しています。これは、文書化されたプロセス、管理されたサプライヤー、および測定可能な改善が存在することを示しています。購入者にとっては、これはバッチごとに予測可能な生産量を意味します。
ISO 13485:2016
ISO 13485:2016はさらに踏み込んだ規格です。医療機器の分野に特化した規格であり、リスクベース思考、トレーサビリティ、そして外科手術での使用を想定した品質システムが求められます。これら2つの認証を取得することで、この工場は妥協することなく、産業顧客と医療顧客の両方に対応できる能力を備えていることが証明されます。
| 認定 | 対象となるもの |
| ISO 9001:2015 | 一般的な品質管理システム |
| ISO 13485:2016 | 医療機器品質管理システム |
エンドツーエンドサービス
製造のための設計
NOBLEのチームは、最初のチップを切削する前に設計をレビューします。切削工具が届かない箇所を特定し、機能を追加することなくコストを増加させる公差を指摘します。また、滅菌サイクルに支障をきたす材料の選択についても指摘します。こうした早期のフィードバックにより、後々の手戻りを回避できます。
組み立てと梱包
サービス内容は製造だけにとどまりません。組み立て、検査、梱包はすべて同一施設内で行われます。これにより、部品は次の工程に進む準備が整った状態で納品されます。この一貫性によって品質が維持され、リードタイムが短縮されます。手術用ロボット部品の場合、引き継ぎ回数が少ないほど、エラーの可能性も低くなります。
手術用ロボット部品の適切な製造プロセス、材料、公差を選択することは非常に重要です。それは手術の成否を左右するからです。ISO 13485規格への準拠も選択肢ではなく、すべての医療用ロボット部品サプライヤーにとっての基本ルールです。
技術面と規則面の両方を理解しているパートナーも必要です。そのようなパートナーを見つけるのは容易ではありません。将来的には、3Dプリンティング、スマートマテリアル、そしてさらなる自動化によって、手術用ロボットは大きく変化するでしょう。ですから、これらの点を考慮してパートナーを選定してください。そして、手術用ロボット部品のニーズについては、NOBLEにご連絡ください。
手術用ロボット部品に関するよくある質問
手術用ロボットの部品は、どの程度の公差に耐えられるのか?
手術用ロボットの部品には、通常、高精度から超高精度までの限界精度が求められます。標準的な機械加工では±0.13mmの精度が求められますが、超高精度加工では±0.005mmに達します。重要な部分には、このような厳しい精度が不可欠です。これにより、手術中の動作の安全性と再現性が確保されます。
手術用ロボットの部品には、どのような素材が最適でしょうか?
チタン合金は軽量でありながら高い強度を発揮します。ステンレス鋼はコストが低く、オートクレーブ滅菌サイクルにも強く、PEEKは3,000回以上の滅菌サイクルに耐えます。ジルコニアなどのセラミックは、体内の可動面における摩耗に非常に強い耐性を示します。
手術用ロボット部品のサプライヤーは、どのような認証を取得しているべきでしょうか?
ISO 13485:2016は最高水準の規格であり、トレーサビリティとリスクベース思考を要求します。ISO 9001:2015は一般的な品質管理を示しています。どちらの認証も、外科用医療機器の製造と患者の安全に対する真摯な取り組みを示すものです。
滅菌処理は手術用ロボットの部品にどのような影響を与えるのか?
蒸気滅菌、ガンマ線照射、およびVHP(真空高圧滅菌)は一般的な方法です。チタン、PEEK、および316LVMステンレス鋼製の部品は、これらの条件によく耐えます。これらの部品は、繰り返しの滅菌サイクルに耐え、破損したり、患者に粒子を放出したりすることなく、耐久性を維持する必要があります。
手術用ロボットの部品に3Dプリンティングは使用されていますか?
はい、主に試作品や複雑な形状の場合に用いられます。エンジニアはこのようにして、生産前に設計をテストします。有機的な形状を持つ一部の最終用途部品もこの方法の恩恵を受けます。ニアネットシェイプは、最終的な精度を高めるためにCNC加工に回されることがよくあります。
手術用ロボットの部品は、通常の機械加工部品と何が違うのでしょうか?
より厳しい公差と、人体に安全な素材が求められます。表面仕上げは細菌の増殖を防ぐものでなければなりません。製造はISO 13485品質システムに準拠しています。すべての部品は原材料から完成品まで追跡可能です。
手術用ロボット部品の製造業者はどのように選べば良いのでしょうか?
ISO 13485認証と医療機器分野での実績を確認しましょう。5軸CNC、放電加工機、三次元測定機などの設備もチェックしてください。ワンストップサービスを提供するパートナーを選ぶことで、担当者間のやり取りを減らし、プロセス全体を通して品質を確保できます。






