

介護ロボットの部品(関節、ケース、フレームなど)は厳格な基準を満たす必要がありますが、どの製造方法と材料が最適なバランスをもたらすのでしょうか?介護ロボット部品の製造方法と材料の選択は重要な決断です。安全性、精度、コストのすべてが重要になります。この記事では、CNC加工、射出成形、板金加工、DMLS、3Dプリンティングを比較します。また、ステンレス鋼17-4 PHとTi-6Al-4Vの耐久性についても解説します。製造性を考慮した設計のヒントや、カスタム部品と既製品部品の選び方に関するガイドもご紹介します。これにより、ロボットはプロトタイプから量産へとスムーズに移行し、予期せぬトラブルを最小限に抑えることができます。
介護ロボットの主要構成部品要件
安全およびコンプライアンス基準
医療機器規制と生体適合性
介護ロボットの部品は厳格な規則に従う必要があります。FDA(米国食品医薬品局)によると、多くのロボットシステムはクラスIIまたはクラスIIIの機器に分類されます。そのため、販売するには510(k)またはPMA(市販前承認)を取得する必要があります。ヨーロッパでもMDR(医療機器規則)を通じて同様の規則が定められており、ISO 13485が品質基準を規定しています。IEC 60601は電気安全を、ISO 14971は製品ライフサイクル全体にわたるリスク管理を規定しています。ISO 62304はソフトウェアを管理します。これらの規格は、設計上のあらゆる選択の指針となります。
生体適合性も重要です。患者に触れる部分は、有害な反応を引き起こしてはなりません。これは、使用する材料によって決まります。ステンレス鋼17-4 PHとTi-6Al-4Vはどちらも生体適合性試験に合格しています。また、繰り返し滅菌しても強度が低下することはありません。
洗浄性と耐薬品性
病院では機器の洗浄が頻繁に行われます。ロボットは、ひび割れや錆びを起こすことなく、強力な化学薬品にも耐えなければなりません。滑らかな表面は洗浄に役立ちます。また、溶剤、潤滑剤、洗浄剤に強いフルオロプレンXPのような素材も有効です。EPDMは低温でも柔軟性を保ち、経年劣化にも強い素材です。これらの素材で作られたシールは、実際の使用環境において液体の侵入を防ぎ、IP65規格を維持します。
精度と公差
可動ジョイントの許容誤差要件
関節の精度はロボットの精度を制御します。一般的な関節公差は±0.01mmです。これはIT5またはIT6等級に相当します。表面仕上げはRa 0.8マイクロメートル以下でなければなりません。5軸加工では±0.005~0.01mmの精度が維持されます。ベアリング穴にはH6またはH7の嵌め合いが使用されます。これらの厳しい公差により、動作は滑らかで再現性が確保されます。
機能および組立コストへの影響
積み重ね誤差は性能を低下させます。個々の部品の誤差が±0.05mmの場合、全体の半径方向の遊びは0.2mmに達する可能性があります。これはジョイントの再現性を低下させます。GD&Tは同心度、真位置、平行度を制御します。良好な積み重ね誤差は0.05mm未満に抑えられます。この方法は組み立てコストとのバランスを取ります。ロボットに必要な精度を維持しながら、すべての部品を過度に締め付けることを回避できます。
耐久性と素材の長寿命
高サイクル用途における耐摩耗性
高頻度使用では部品の摩耗が早まります。シリコーンエラストマーは10,000万~50,000万回の衝撃サイクルで破損します。TPUは40MPa以上の引張強度と優れた耐摩耗性を備えており、より優れた性能を発揮します。オムロンの強化繊維メッシュ入りTPUは100Nを超える力に耐え、最大40%長持ちします。ISO/TS 15066では、少なくとも100,000万回の衝撃サイクルにわたって安定した性能が求められます。高い引裂強度と耐疲労性を備えた材料を選択してください。
環境耐性(湿度、温度、紫外線)
介護ロボットは様々な環境下で稼働します。湿度が高いと、素材が膨張して劣化したり、紫外線によって劣化したりすることがあります。保護コーティングやカプセル化はこうした状況を改善するのに役立ちます。また、小さな損傷を自己修復する自己修復素材も有効です。
介護ロボット部品の製造プロセス
ロボット部品の製造方法は、コスト、精度、市場投入までのスピードに影響を与えます。それぞれの製造方法には、異なる用途に適した強みがあります。ここでは、主な製造方法と、それらがどのような用途に最適かを見ていきましょう。
精密金属部品のCNC加工
CNC加工は、厳密な寸法精度と高強度材料を必要とする部品にとって依然として最良の選択肢です。繰り返し荷重がかかってもずれが生じない構造フレーム、接合部、マウントなどの加工に最適です。
用途:構造フレーム、接合部、および取り付け部
ロボットのフレームは重量を支え、ジョイントは動きを制御し、マウントはセンサーやアクチュエーターを所定の位置に保持します。これらの部品には剛性と安定性が必要です。CNC加工はそれを実現します。17-4 PHステンレス鋼やTi-6Al-4Vを高精度で切削できます。5軸加工機は、1回のセットアップで複雑な形状を作成します。これにより、複数回のクランプによる誤差が削減されます。このプロセスは、他の方法では実現できないねじ穴、ダウエルピンの位置、ベアリングポケットなどにも対応しています。
達成可能な公差と表面仕上げ
ロボット部品において、CNC加工がどのような成果をもたらすかを見てみましょう。
| 機械加工工程/特徴 | 達成可能な公差/表面仕上げ |
| 一般的なフライス加工 | ±0.01 mm |
| 精密旋削加工および5軸加工 | ±0.005 mm以内 |
| ベアリングシートとシール面 | 表面粗さ Ra 0.4~0.8 |
| ロボットの重要な機能(リニアスケールおよび機械内プロービング機能付き) | ±0.002~0.005mm |
| サーボモーターおよびエンコーダーハウジング(同心度) | ≤0.01 mm TIR |
| ハーモニックドライブフレキシブルスプライン薄肉真円度 | ≦0.005 mm |
| 減速機のバックラッシュ | ≤1分角 |
| GD&T円筒度に関する指示 | ⌭0.004 mm |
| GD&T同心度に関する注記 | ◎0.005 mm |
| 反復可能な動作 ― 手術用ロボット | ≦0.01 mm |
| 量産における重要な寸法 | Cpk ≥ 1.33、サンプリングはAQL 1.0まで |
平面の標準的な表面粗さは63マイクロインチです。曲面の場合は125マイクロインチ以下となります。軽いビーズブラスト加工により、表面の外観が向上します。真位置、平面度、垂直度といった一般的な幾何公差(GD&T)制御が適用されます。CNC加工による高精度は、ロボットシステムが要求する精度を支えます。
量産において、中国の大手メーカーであるNOBLEは、高精度部品のCNC加工とその他の製造プロセスを組み合わせることでコストを抑えています。同社の製造ノウハウは、顧客が試作品から量産へと迅速に移行するのに役立ちます。この統合的なアプローチは、現代のロボット製造において極めて重要です。
液体処理ロボット部品の製造プロセス
液体搬送ロボット部品には特別な注意が必要です。これらの部品は液体と接触するため、しっかりと密閉され、腐食に耐える必要があります。これらのニーズに対応する主要な製造プロセスは、レーザー切断と溶接、そしてシール用のオーバーモールディングの2つです。液体搬送ロボット部品に適した製造プロセスを選択することは、最終製品の実際の使用における性能に直接影響します。
流体経路のレーザー切断および溶接
流体経路は滑らかで漏れがないことが求められます。レーザー切断と曲げ加工により、板金に精密な流路が形成されます。レーザー加工により、バリのないきれいなエッジが得られます。溶接により、残留物が溜まる可能性のある材料を追加することなく、各部が接合されます。ステンレス鋼は、試薬や洗浄液による腐食に耐性があります。このアセンブリは洗浄可能で、化学的に安全です。これは、診断検査や薬剤調製を行う液体処理システムにとって重要です。これらの液体処理機器は、数千サイクルにわたって高い信頼性が求められます。
シールおよびコネクタ用オーバーモールディングおよびインサートモールディング
シールやコネクタには、多くの場合2種類の材料が使用されます。オーバーモールディングでは、柔らかいエラストマーを硬質の基材に接着します。柔らかい層がシールを形成し、硬質の部分は構造と取り付けポイントを提供します。インサート成形では、あらかじめ成形された金属またはプラスチックのインサートを金型に配置し、その周囲に材料を注入します。これにより、シールが一体化されたねじ込み式インサート、電気接点、またはセンサーハウジングが得られます。これらの製造プロセスにより、組み立て工程が削減され、多くのサイクルにわたって汚染のない状態を維持する液体ハンドリングロボット部品の信頼性が向上します。自動液体ハンドリングでは、シールの完全性が非常に重要です。これにより、高スループットのワークフローにおいて精度が維持され、相互汚染が防止されます。
ロボット工学における主要製造技術:射出成形、板金加工、積層造形
CNC加工や液体処理プロセスに加え、ロボット製造にはさらに3つの方法がある。
大量生産プラスチック部品の射出成形
射出成形は、数千個の同一のプラスチック部品が必要な場合に真価を発揮します。筐体、カバー、ブラケットなど、あらゆる部品に適しています。金型の初期費用は高額ですが、量産化に伴い部品単価は急速に低下します。スナップフィット、ヒンジ、取り付けボスなどを金型に直接組み込むことができるため、組み立て時間を短縮できます。ABS樹脂、ポリカーボネート、ナイロンなどのエンジニアリングプラスチックは、優れた耐衝撃性と美しい仕上がりを実現します。医療グレードの素材を使用すれば、必要に応じて生体適合性を高めることができます。このプロセスは、ロボット自動化部品の大量生産ニーズに対応します。
シャーシおよび支持構造用の板金加工
板金は多くのロボットシステムの基盤となる素材です。レーザー切断、曲げ加工、溶接によって、平らな金属板が強固なフレームへと加工されます。このプロセスは、少量から中量生産において迅速かつ費用対効果に優れています。高応力箇所はガセットや成形リブで補強できます。フラットパネル構造により、電子機器、ケーブル、センサーの取り付けが容易になります。NOBLEの板金加工サービスには、レーザー切断、曲げ加工、溶接、仕上げ加工が含まれます。これにより、ロボット用の丈夫で軽量なシャーシが実現します。
複雑な形状やプロトタイプのためのDMLSと3Dプリンティング
ダイレクトメタルレーザー焼結(DMLS)と3Dプリンティングは、機械加工では実現できない設計の自由度を提供します。複雑な内部チャネル、有機的な形状、格子構造などを造形できます。これらの機能は、コンフォーマル冷却、軽量化、部品の統合を可能にします。
金属3Dプリンティングの最大の強みは、複雑かつ最適化された形状の部品を作成できる点にある。つまり、高性能部品の製造に理想的な技術と言える。
プロトタイプの場合、3Dプリンティングは金型製作の遅延なく迅速な反復作業を可能にします。生産用金型を製作する前に、適合性、機能、組み立て性をテストできます。最終製品の場合、DMLSはアセンブリ内の部品数を削減します。複数の機械加工部品が1つのプリント部品に統合され、より強く軽量な部品となります。これは、複雑さが増してもコストが増加しない現代のロボット製造のトレンドに合致しています。DMLSの精度は、高度なロボットシステムに必要な精度を支えます。これらの積層造形法は、ロボット製造分野において不可欠なツールです。
介護ロボット部品用材料
介護ロボットの部品に適切な材料を選ぶことは、その後のあらゆる工程に影響を与えます。部品の寿命、耐薬品性、そしてコストにも影響します。非常に高い強度が求められる部品もあれば、低摩擦性や人体への安全性が求められる部品もあります。ここでは、主要な材料の種類と、それぞれの最適な用途を見ていきましょう。
液体処理ロボット部品:材料の選択
液体ハンドリングロボット部品には、厳しい要求が課せられます。試薬、溶媒、生物学的サンプルに接触するため、腐食に強く、化学物質が液体に漏れ出さないことが求められます。また、液体がスムーズに流れるように、低摩擦性も必要となる場合が多いです。この分野では、PTFE、PEEK、316Lステンレス鋼の3つの材料群が主流となっています。それぞれ異なる強みを持っています。
流体接触時の耐腐食性を高めるためのステンレス鋼
316Lステンレス鋼は、耐食性に優れていることで知られています。モリブデン含有量が高いため、塩化物、塩類、工業用化学薬品から保護します。漂白剤、過酢酸、過酸化水素蒸気にも耐え、劣化しません。そのため、体液に触れる針には最適な選択肢となります。また、繰り返し滅菌される部品にも適しています。弾性率は193GPaで、アルミニウムの約3倍の剛性があります。この剛性により、精密な針部品が使用中に曲がるのを防ぎます。衛生管理が厳しい場合、316Lステンレス鋼は液体処理ロボット部品に信頼性の高い性能を発揮します。
低摩擦流体経路用エンジニアリングプラスチック
PTFEとPEEKは、流体接触においてそれぞれ異なる利点があります。PTFEはほぼすべての化学物質に耐性があり、一般的な実験用試薬では分解されません。摩擦係数が非常に低く、非粘着性も備えています。そのため、シール、チップ、静的接液部品に最適です。欠点は、PTFEの引張強度が20~35MPaと低いことです。圧力下で変形するため、構造的な荷重を支えることはできません。PEEKはこの欠点を補います。PEEKは90~100MPa程度の高い引張強度を持ち、一定の圧力下でも形状を維持します。PEEKはほとんどの有機液体および水系液体に耐性がありますが、強硫酸や一部のハロゲンは損傷を与える可能性があります。厳しい公差が求められる可動部品には、PEEKが適しています。化学薬品供給システムや、過酷な試薬にさらされるシールには、PTFEの方が安全な選択肢です。これら2種類のプラスチックは、化学的安全性と機械的強度の両方が重要な液体処理システムで併用されます。
液体搬送ロボット部品に使用されるこれら3つの材料を簡単に比較してみましょう。
| 材料 | 腐食性/耐薬品性 | 摩擦特性と非粘着性 | 機械的強度 | 液体搬送ロボットにおける最適な用途 |
| PTFE | ほぼ全ての化学薬品に耐性があり、一般的な実験用試薬では分解されない。 | 摩擦が非常に少なく、くっつきにくい | 引張強度が低い(20~35 MPa)。圧力下で変形する。 | 腐食性の試薬に曝される化学物質供給システム、シール、およびチップ |
| asfasdf | ほとんどの有機液体および水性液体に耐性があるが、強硫酸および一部のハロゲンによって損傷を受ける。 | 厳しい公差が求められる可動部品に適しています。 | 高い引張強度(90~100 MPa);一定の圧力下でも形状を維持 | 構造用ロボットアーム、位置決め治具、および高負荷可動部品 |
| 316Lステンレススチール | 優れた耐腐食性。モリブデンは塩化物、塩類、工業用化学物質から保護します。 | 低摩擦性で知られていない | 弾性率193GPa(アルミニウムの約3倍の剛性) | 体液に触れる針、滅菌処理中の部位 |
高強度金属:17-4 PHおよびTi-6Al-4V
ロボットに重荷重を支えたり、摩耗に強い金属部品が必要な場合、ステンレス鋼17-4 PHとチタンTi-6Al-4Vという2種類の合金が思い浮かびます。どちらもCNC加工とDMLS加工に適しており、優れた耐食性を備えています。しかし、強度、硬度、加工性には違いがあります。
機械的特性と加工性
ステンレス鋼17-4 PHは、優れた性能を発揮します。H900処理後の引張強度は1275 MPa、降伏強度は1060 MPa、曲げ強度は1380 MPaに達します。弾性率は200 GPa、硬度は38 HRC、破断伸びは10%、密度は7.75 g/cm³です。機械加工後の表面粗さはRa 1.0 µmです。これらの特性により、17-4 PHは介護ロボット部品の構造フレーム、ジョイント、マウントとして有力な候補となります。
Ti-6Al-4Vは、異なる特性を示します。引張強度は、方向と位置によって936~1014MPaの範囲です。延性も変化します。堆積層に垂直に試験した場合、延性は14~21%です。層に平行に試験した場合、延性は6~11%に低下します。弾性率は110GPaです。焼鈍棒の硬度は302~340HBです。最高使用温度は315℃に達します。ベータ変態は約999℃です。
被削性はこれら2つの合金を区別する要素です。17-4 PHは適切なアプローチで加工すると良好に加工できます。鋭利な多層TiAlNまたはPVDコーティングされた超硬工具を正のすくい角で使用してください。これにより切削抵抗が低減されます。セラミックコーティングされたインサートは、特にH900の状態では旋削加工に適しています。熱を放散し、工具寿命を延ばします。加工硬化を避けるため、一定の送り速度と回転速度を維持してください。適切な冷却により寸法精度が維持されます。H900のピーク硬度状態では加工が難しくなります。パラメータがずれると工具摩耗が加速します。
Ti-6Al-4Vは加工が困難です。熱伝導率はわずか6.7 W/m·Kです。これは6061アルミニウムの約25分の1、4140鋼の約6分の1です。熱は切削刃に集中し、構成刃先が形成され、加工硬化が発生します。荒削り速度は80~120 SFM(24~37 m/分)から始める必要があります。クーラント圧力は500 psi(35 bar)を超える必要があります。切りくず負荷は0.002 in./歯(0.05 mm/歯)以上を維持する必要があります。これらのパラメータにより、加工硬化を防ぎ、切削を安定させることができます。
摩耗および腐食に対する表面処理
表面処理は金属部品の寿命を延ばします。最適な処理方法は用途によって異なります。以下にガイドを示します。
| 要件 | 推奨表面処理 |
| 高い摩耗/疲労 | ショットピーニングとPVDまたはDLCコーティングの組み合わせ |
| 屋外/腐食にさらされる | 粉体塗装に加えて陽極酸化処理または不動態化処理を施す |
| 美容と軽量化のニーズ | 陽極酸化 |
| 食品または医薬品との接触 | 不動態化処理または電解研磨 |
| 高温地域 | 硬質クロムまたはセラミックコーティング |
不動態化処理では硝酸またはクエン酸を使用します。遊離鉄を除去し、不動態クロム酸化物層を形成します。これにより優れた耐食性が得られます。食品グレードのロボット、医療用協働ロボット、屋外ユニット、ジョイントに適しています。陽極酸化処理(タイプ II および III)は、アルミニウム押出材、曲げ加工またはプレス加工された部品に使用できます。硬く耐摩耗性のある酸化層を形成します。耐食性、電気絶縁性、および美しい色の選択肢などの利点があります。シャーシレール、ハウジング、ブラケット、センサーマウント、およびアームに適しています。TiN、TiAlN、および DLC などの PVD および CVD コーティングは、ギア、シャフト、および摺動面に適用されます。これらは非常に硬く(2,000 ~ 3,000 HV)、摩擦が少なく、耐摩耗性があります。ギアの歯、ベアリングジャーナル、摺動ジョイント、およびエンドエフェクタが最も恩恵を受けます。
医療機器分野では、表面処理において厳格な生体適合性と耐腐食性が求められます。インプラントの陽極酸化処理は、生体適合性に優れた酸化アルミニウム皮膜を形成します。これにより、人体組織との有害な反応が軽減されます。マイクロアーク酸化処理は、優れた耐摩耗性と生体適合性を備えたセラミックコーティング層を生成します。これは、人工関節などの医療機器に適しています。
筐体および構造部品用エンジニアリングプラスチック
すべての部品に金属が必要なわけではありません。筐体、カバー、ブラケットなどは、エンジニアリングプラスチックの方が適している場合が多いです。これらの素材は軽量化、耐衝撃性、そして外観上の柔軟性を提供します。また、大量生産すれば、機械加工された金属よりもコストを抑えることができます。
ABS樹脂、ポリカーボネート、ナイロン:耐衝撃性と外観仕上げ
ABSは主力素材です。耐衝撃性に優れ、塗装、質感、着色も良好です。ポリカーボネートは優れた耐衝撃性を持ち、高温にも耐えます。ナイロンは優れた耐摩耗性と耐薬品性を持ち、ギア、ベアリング、構造クリップなどに適しています。ロボット設計において、それぞれのプラスチックに役割があります。ABSは化粧カバーや筐体に適しています。ポリカーボネートは透明性や高い耐衝撃性が求められる部品に適しています。ナイロンは摩擦や滑りが生じる可動部品に適しています。
食品グレードおよび医療グレードのバリアント
標準的なプラスチックは安全基準を満たさない場合があります。食品グレードや医療グレードのプラスチックがそのギャップを埋めます。これらの材料は生体適合性試験に合格し、繰り返し洗浄しても劣化しにくく、有害な化学物質を溶出しません。医療グレードのABS樹脂やポリカーボネートは、患者に接触したり、無菌環境に設置される介護ロボットの部品によく使用されます。食品グレードのナイロンは、薬剤の調製やサンプルの取り扱いを行う液体処理機械に使用されます。必ず材料証明書を確認してください。ISO 10993またはFDAの食品接触に関する規則への適合性が確認されているはずです。
介護ロボット部品の設計上の考慮事項
製造上の制約と部品形状
抜き勾配、壁厚、アンダーカット
抜き勾配は成形部品にとって重要です。抜き勾配によって、部品が金型からスクラッチマークを残さずに取り出せるようになります。ナイロンには最低限の抜き勾配は必要ありませんが、1度が最適です。ポリカーボネートには最低1.5度、できれば2度の抜き勾配が必要です。表面に凹凸がある場合は、凹凸によってアンダーカットが小さくなるため、より多くの抜き勾配が必要になります。目安としては、凹凸の深さ0.001インチごとに1.5度の抜き勾配を追加すると良いでしょう。
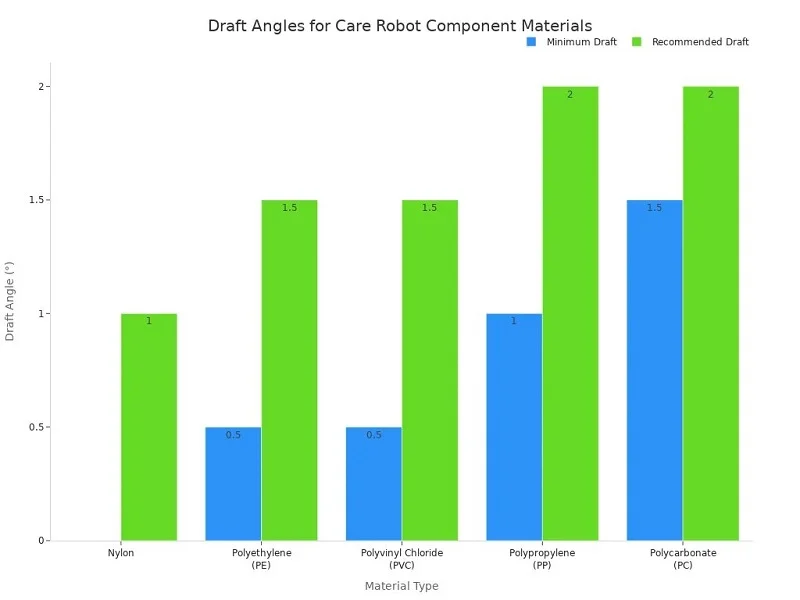
壁の厚さは、形状の深さによって変わります。深さ0.25インチの形状には、壁の厚さ0.040インチと0.5度の抜き勾配が必要です。深さ2インチの場合は、壁の厚さ0.100インチ以上と2度の抜き勾配が必要です。すべてのエッジは、内側のフィレットで壁の厚さの少なくとも0.5倍の長さに丸めてください。外側のフィレットは、壁の厚さの1.5倍の長さにしてください。
CNC加工、射出成形、または板金加工向けに最適化
各加工プロセスにはそれぞれ独自のルールがあります。CNC加工は抜き勾配なしで厳しい公差に対応できます。射出成形は抜き勾配と均一な壁面が必要です。板金加工は単純な曲げと一定の半径で最適に仕上がります。加工プロセスは早めに選択しましょう。その選択によって形状が決まり、後々の再設計にかかる時間を節約できます。
組み立てと接合方法
ファスナー、溶接、接着剤による接合
ファスナーを使えば組み立てと分解が容易になります。溶接は永久的で強固な接合部を作り出します。接着剤による接合は応力をより広い範囲に分散させます。それぞれの方法は、異なる介護ロボット部品に適しています。メンテナンスのために部品にアクセスする必要がある箇所にはファスナーを使用してください。決して分解しない構造フレームは溶接してください。
保守性を考慮したモジュール設計
モジュール設計により、摩耗や汚染箇所を1か所に抑えることができます。フレームに触れることなく、可動部品を交換できます。標準的なファスナーとコネクタにより、修理時間を短縮できます。テストポイントと故障コードにより、推測に頼ることなくサービス判断を下すことができます。安価な摩耗部品のために高価なアセンブリを取り外さなければならない場合、その設計は保守性が十分ではありません。
コスト最適化と材料選定
材料費と性能要件のバランスを取る
軽量複合材料は重量とエネルギー消費を削減します。チタンやアルミニウムなどの高強度合金は、荷重を支える役割を担います。先進的なポリマーは、筐体や非構造部品に使用されます。ハイブリッドシステムは、高応力部分には金属を、重量が重要な部分には複合材料を組み合わせて使用します。地域的な需要も重要です。アジア市場はコストを最優先する一方、北米市場は性能を重視します。
ニアネットシェイププロセスによる廃棄物の最小化
ニアネットシェイプ加工は不良品を削減します。DMLS(直接金属レーザー焼結)や3Dプリンティングは、最終形状に近い部品を製造します。これにより、材料の無駄と加工時間を削減できます。製造性を考慮した設計原則は、これらの選択を導きます。これらの原則は、厳しい公差と生産コストのバランスを取るのに役立ちます。優れた設計は、重要な箇所では厳しい公差を維持し、それ以外の箇所では公差を緩和します。
カスタムメイドの介護ロボット部品と既製品の介護ロボット部品
介護ロボットの各部品について、選択肢があります。カスタム部品を設計するか、既製品を選ぶかです。納期、予算、そして最終的な性能はすべて、この選択によって左右されます。
カスタム製作を選ぶべきタイミング
独自の形状、独自の設計、または厳しい公差
カタログに掲載されていない部品もあります。ロボットアームに特殊な取り付けブラケットが必要な場合や、エンドエフェクタの形状が標準部品では対応できない場合、キージョイントに標準ベアリングでは実現できない±0.005mmの厳しい公差が必要な場合などです。このような場合、カスタム製作が唯一の選択肢となります。カスタム精密部品なら、寸法や材質を自由に制御できます。設計通りの部品を手に入れることができるのです。また、カスタム製作は知的財産の保護にもつながります。既製品を使用すると、競合他社に設計思想が知られてしまう可能性があります。カスタム部品なら、アイデアを社内で安全に守ることができます。
専用工具を用いた大量生産
生産量が増えると、コスト計算は大きく変わります。少量生産の場合は、CNC加工が適しています。NOBLEのような企業は、試作品の生産にこうしたサービスを提供しています。しかし、数千個もの同一の介護ロボット部品が必要になると、射出成形がコスト構造を大きく変えます。金型の初期費用は高額ですが、生産量が増えるにつれて部品単価は急速に低下します。専用金型は、長期的に見れば投資に見合うだけの価値があります。そして、どの部品も同じように仕上がります。この一貫性は、サイクルごとに同じように動作しなければならない、安全性が極めて重要な介護ロボット部品にとって非常に重要です。
標準コンポーネントを活用して開発を迅速化する
ベアリング、ファスナー、センサーハウジング
標準部品を使用することで、開発時間を数ヶ月短縮できます。ベアリング、ファスナー、センサーハウジングは、すでに数千種類のサイズが用意されています。カタログから選択するだけです。センサーベアリングは、負荷と摩耗に関するリアルタイムデータを提供します。大手自動車メーカーは、センサーベアリングを追加した後、メンテナンスコストが25%削減されました。SKFとシェフラーの導入により、ダウンタイムが最大30%削減されました。このデータは、よりスマートなケアロボット部品の構築に役立ちます。構成可能な既製部品を使用することで、エンジニアリングの手間を削減できます。標準ベアリングとシャフトを使用することで、工具コストを完全に削減できます。プロトタイプ作成中に、迅速なテストと反復が可能になります。
リードタイムと初期投資の削減
市場投入を急ぐ場合、リードタイムは非常に重要です。既製品のベアリングは数日で出荷できますが、特注部品の場合は数週間から数ヶ月かかります。既製品なら、設計時間、金型製作待ち時間、テストサイクルを節約できます。初期投資も抑えられます。最小限の機能を持つロボットを投入し、現場でテストした後、後からアップグレードできます。既製品の部品は、他社が既に検証済みの実績のある設計を使用しているため、技術的なリスクを大幅に軽減できます。
パフォーマンス、リードタイム、予算のバランスを取る
ハイブリッドアプローチのための意思決定マトリックス
最も成功しているロボットは、賢明な組み合わせを採用しています。重要な構造部品はカスタムメイドである一方、ベアリングやファスナーは既製品を使用します。このハイブリッドアプローチにより、両方の利点を享受できます。精度が最も重要な箇所ではカスタムの精度が得られ、標準部品で十分な箇所では既製品によるコスト削減が実現します。シンプルな意思決定マトリックスが、選択をサポートします。
- 部品に独自の設計が含まれている場合、または 厳しい公差カスタム
- 部品が標準サイズで機能であれば、 既製品
そのバランスによって、予算を適切に管理できます。NOBLEのサービスは、このハイブリッドアプローチを強力にサポートします。同社のスマートマニュファクチャリング部門は、標準的な板金加工に加え、カスタム射出成形も提供しています。お客様は、カスタム製造部品と標準部品を、すべて自社内で開発できます。
標準部品の耐荷重および安全要件の検証
既製品のベアリングは、仕様書上では問題なさそうに見えるかもしれません。しかし、特定の負荷条件に合わせて検証する必要があります。定格荷重、速度制限、温度範囲を確認し、用途に応じた安全率分析を実施してください。医療用ロボットに使用する場合は、部品がISO 13485またはIEC 60601の規格を満たしていることを確認してください。カタログ部品が物理的に適合するからといって、必ずしもニーズを満たしているとは限らないことを肝に銘じてください。実際の動作条件下でテストを実施してください。テストに合格すれば、時間とコストを節約できます。不合格の場合は、設計を見直してカスタム品を製作してください。重要な部分はカスタム品、そうでない部分は既製品というバランスを取ることで、信頼性の高いケアロボットを最短で実現できます。
NOBLE社と連携して介護ロボット部品を製造しています。

金属およびプラスチックの総合加工
CNC加工、射出成形、板金加工
NOBLEは、介護ロボットの金属部品とプラスチック部品の両方をワンストップで提供します。CNC加工により、ジョイントやマウントに必要な高精度な公差を実現します。射出成形は、多数の部品を製造する際の筐体やカバーのニーズに対応します。板金加工は、頑丈なシャーシとサポートフレームを製作します。3つの異なるサプライヤーを管理したり、不足している部品を探し回ったりする必要はありません。1つのチームがすべての製造工程を管理します。
複雑なアセンブリのためのオーバーモールディングとDMLS
部品によっては複数の方法を組み合わせる必要がある場合があります。オーバーモールディングは、軟質シールを硬質コネクタに接着する技術です。DMLSは、機械加工では製造できない複雑な金属形状を造形します。NOBLEは、これらの方法を主要サービスと併せて提供しています。つまり、複数の素材を組み合わせたアセンブリが、完成品として納品されるということです。これにより、調整の手間や配送の遅延を回避できます。
品質認証:ISO 9001:2015およびISO 13485:2016
安全で信頼性の高い部品のための厳格な品質管理
NOBLEはISO 9001:2015とISO 13485:2016の認証を取得しています。前者は一般的な品質管理を、後者は医療機器に直接適用されます。これらの品質認証は、ケアロボットが患者に直接触れる際に重要となります。すべての工程は文書化された手順に従って行われ、すべての部品はロットごとに同じ基準を満たしています。
監査のためのトレーサビリティと文書化
サプライヤーが適切な記録を保持していると、監査はよりスムーズに進みます。NOBLEは、品質サービスの一環として、コンプライアンスおよびトレーサビリティに関する文書を提供します。また、PPAPおよびAPQP関連の書類作成も代行します。必要な材料証明書、検査報告書、プロセス記録を入手できます。これらの文書記録は、規制当局による審査の際に貴社を保護します。
設計から組み立てまで、フルサービスのサポートを提供します。
DFMおよびDFAのエンジニアリングレビュー
製造性を考慮した優れた設計は、早い段階から始まります。NOBLEのエンジニアリングチームは、金属加工前に図面をチェックし、コスト増や欠陥の原因となる要素を指摘します。CAEによる連携により、公差の積み重ねや組立チェックも網羅されます。問題点は生産現場ではなく、画面上で発見できます。
試作、製造、最終統合までをワンストップで提供
NOBLEは、最初のアイデアから最終的な製品化まで、あらゆる段階でお客様をサポートします。エンジニアリングサービスには、製品およびシステム設計、3Dモデリング、デジタルツインが含まれます。製造面では、CNCプログラミング、ツーリング、治具、プロセスプランニングを手掛けます。品質サービスには、CMMプログラミング、スキャン、計測が含まれます。このフルサービスモデルにより、ロボットプロジェクトをスムーズに進めることができます。プロトタイプ作成、生産、統合まで、すべてNOBLEが担当します。これにより、時間を節約し、ロボットシステムの最初から最後まで一貫性を保つことができます。
介護ロボット部品の選定においては、安全性、精度、耐久性、そしてコストのバランスを取ることが重要です。すべての部品に当てはまる万能な解決策はありません。通常は、両方のアプローチを組み合わせるのが最善策です。厳しい公差が求められる重要な関節部や構造フレームにはカスタム設計を採用し、時間とコストを節約するために、ベアリング、ファスナー、センサーハウジングなどは既製品を使用しましょう。この組み合わせにより、精度が求められる箇所では高い精度を、そうでない箇所ではコスト削減を実現できます。また、リードタイムの短縮と初期費用の削減にもつながります。さあ、次のステップに進みましょう。NOBLEのエンジニアにご相談ください。設計レビューを通して、カスタム設計と既製品オプションのバランスを取るお手伝いをいたします。今すぐお見積もりをご依頼いただき、介護ロボット部品を最適な形で製造しましょう。
介護ロボット部品に関するよくある質問
介護ロボットの可動関節部品には、どのような公差が必要ですか?
関節の精度はロボットの精度を左右します。ほとんどの関節は±0.01mmの公差が必要で、これはIT5またはIT6等級に相当します。表面粗さはRa 0.8マイクロメートル以下である必要があります。5軸加工では±0.005~0.01mmの精度を維持できます。ベアリング穴にはH6またはH7の嵌め合いが使用されます。これらの数値により、スムーズで再現性の高い動作が実現します。
構造介護ロボットの部品として最適な金属はどれですか?
ステンレス鋼17-4 PHとTi-6Al-4Vが最適な選択肢です。H900処理を施した17-4 PHは、引張強度1275 MPa、硬度38 HRCに達します。Ti-6Al-4Vは弾性率が110 GPaと低く、最高使用温度は315℃です。どちらもCNC加工とDMLS加工に適しています。
介護ロボットの部品において、生体適合性が重要なのはなぜですか?
患者に触れる部分は、有害な反応を引き起こしてはなりません。ステンレス鋼17-4 PHとTi-6Al-4Vは、いずれも生体適合性試験に合格しています。また、繰り返し滅菌しても強度が低下することはありません。ABS樹脂やポリカーボネートなどの医療用プラスチックも、筐体やカバーに同様の役割を果たします。
射出成形とCNC加工のどちらを選ぶべきでしょうか?
生産量によって決まります。CNC加工は試作品や少量生産に適しています。一方、数千個の同一のプラスチック部品が必要な場合は、射出成形が有利です。金型製作には初期費用がかかりますが、量産化に伴い部品単価は急速に低下します。また、金型にスナップフィットや取り付けボスが組み込まれているため、簡単に組み立てられます。
液体搬送ロボットの部品は、他の部品と何が違うのでしょうか?
これらの部品は液体に接触するため、しっかりと密閉され、腐食に強い必要があります。PTFEはほとんどすべての化学物質に対応できますが、引張強度が低いという欠点があります。PEEKは圧力下でも形状を維持します。ステンレス鋼316Lは塩化物や塩類に耐性があります。レーザー溶接とオーバーモールディングにより、流体経路を清潔に保ち、漏れを防ぎます。
市販の部品が安全に使えるかどうか、どうすればわかりますか?
カタログに掲載されている部品が、サイズが合うからといって必ずしもニーズを満たしているとは限らないことを肝に銘じてください。定格荷重、速度制限、温度範囲を確認し、用途に応じた安全率分析を実施してください。医療用ロボットに組み込む場合は、ISO 13485またはIEC 60601の規格に適合していることを確認してください。そして、実際の使用環境でテストを実施してください。
介護ロボット部品サプライヤーは、どのような認証を取得すべきでしょうか?
ISO 9001:2015とISO 13485:2016を探してください。前者は一般的な品質管理を対象とし、後者は医療機器に直接適用されます。これら2つの規格を合わせると、文書化された手順、ロット間の一貫性、および規制監査時に必要となるトレーサビリティ文書が確保されます。
1つのサプライヤーで、特注品と標準品の両方の介護ロボット部品を取り扱うことは可能でしょうか?
はい、そしてそれは時間の節約にもなります。ハイブリッド方式が最適です。重要な接合部やフレームにはカスタム製作を行い、それ以外の箇所には既製のベアリングやファスナーを使用します。NOBLEは、CNC加工、射出成形、板金加工、オーバーモールディング、DMLSといったあらゆる工程をワンストップでサポートします。複数のベンダーとのやり取りに煩わされる必要はありません。






